På denna sida
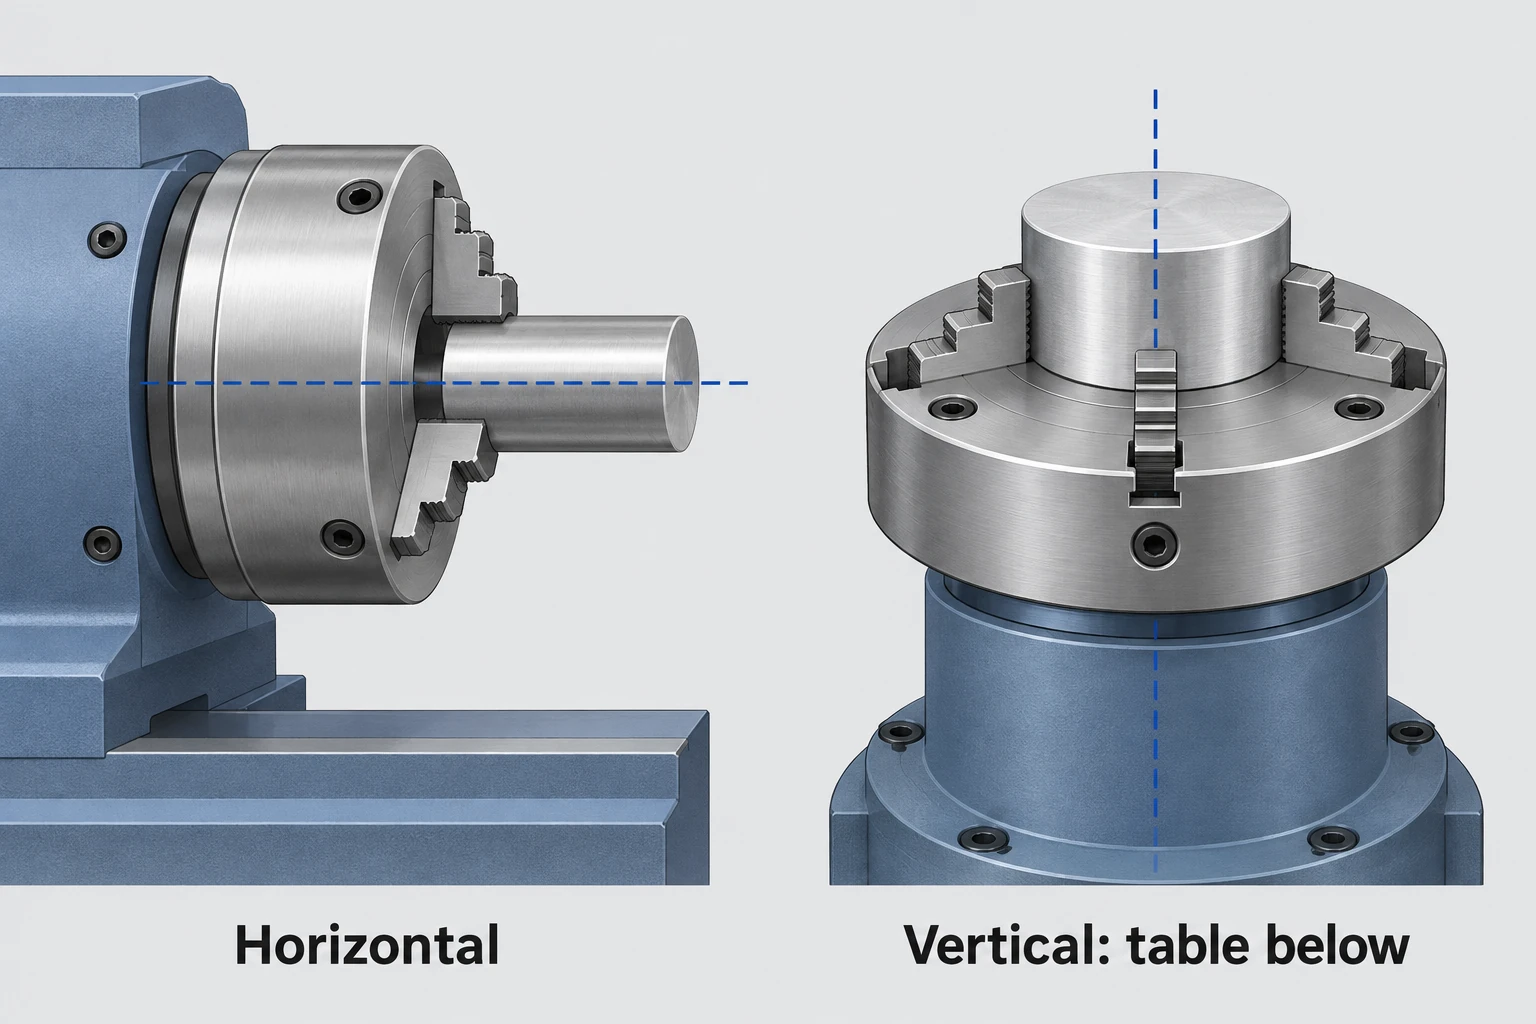
En horisontell svarvmaskin roterar arbetsstycket kring en horisontell spindelaxel. En vertikal svarvmaskin roterar det kring en vertikal axel. Skillnaden påverkar hur komponenten stöds, belastas och presenteras för verktygen; den fastställer inte vilken maskin som tillverkar den mer noggranna komponenten.
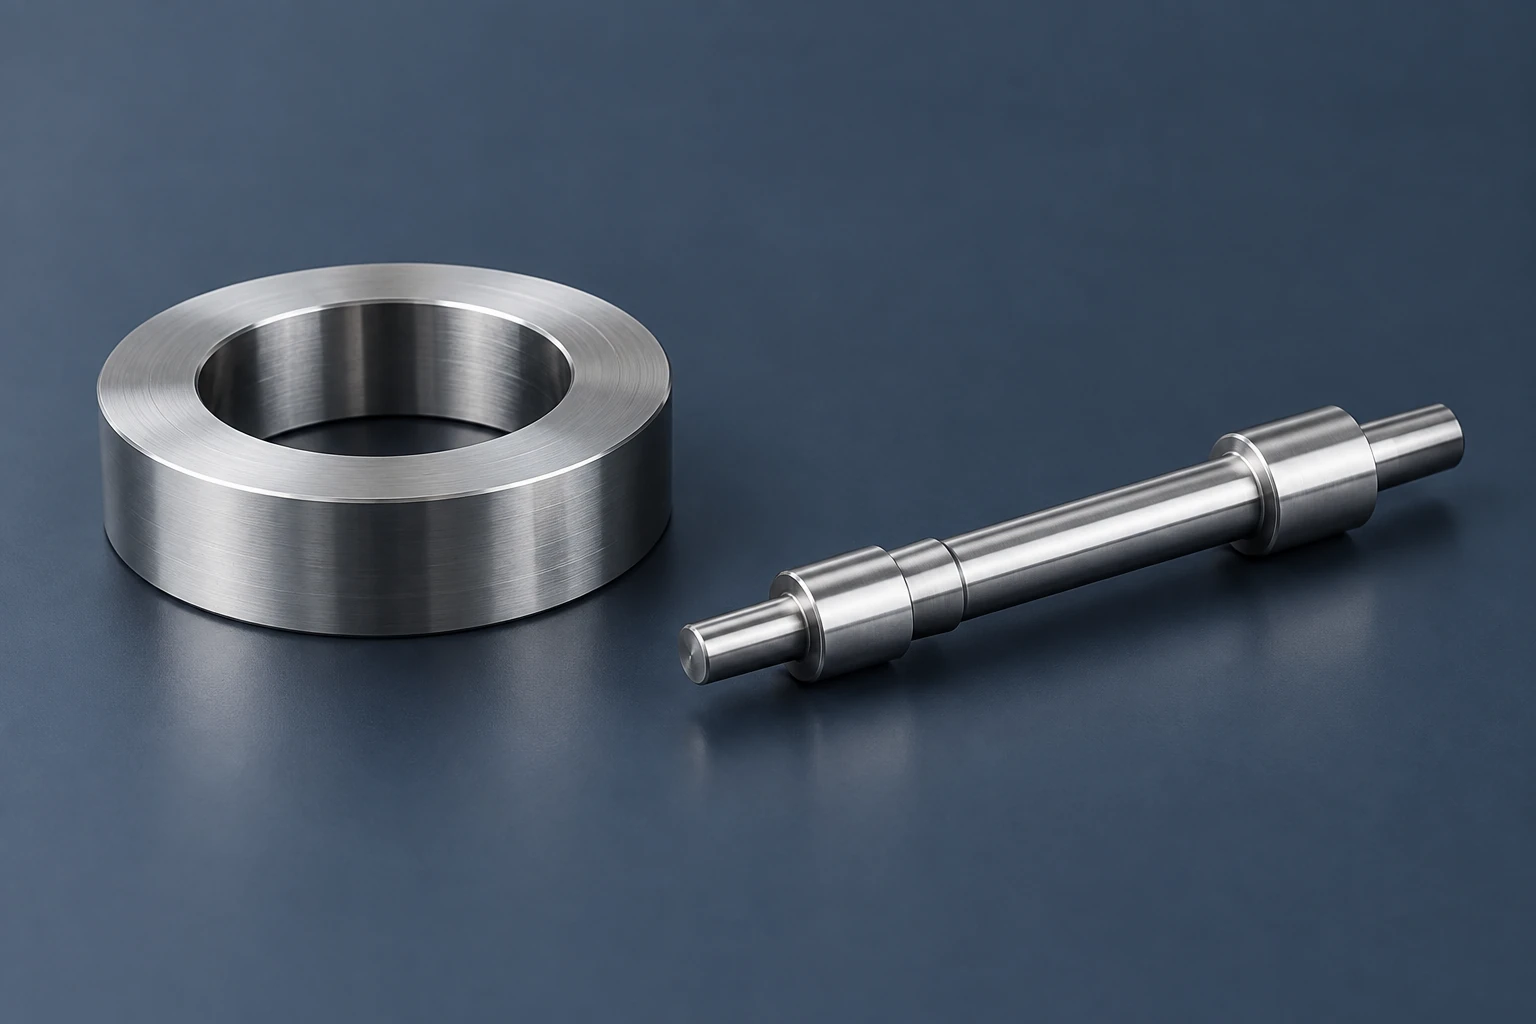
En bred ring och en lång axel ger upphov till olika stödfrågor. Börja med deras vikt, proportioner och tillgängliga greppytor, och jämför sedan genomförbara maskinkonfigurationer.
Följ arbetsstyckets rotationsaxel
Vid vanlig drejning roterar spindeln arbetsstycket medan verktyget förs mot det. Båda orienteringarna kan bearbeta yttre diameter, ansiktsytor och borra hål med lämpligt verktyg. Guiden för drejningsoperationer förklarar dessa skäraufgifter; spindelorienteringen påverkar deras fysiska anordning.
Stöd och belastning avgör ofta den användbara anordningen
På en konventionell vertikal svarv med arbetsstycket ovanför uppspänningsanordningen kan ett brett blankstykke ligga på en horisontell bäryta. Dess vikt hjälper till att placera det mot denna yta. Okumas VTM-seriebroschyr beskriver denna fördel för lager och flänsar med stora diametrar. Arbetsstycket måste fortfarande ha lämplig positionering och spänning för att motstå snitt- och rotationsbelastningar; tyngdkraften ersätter inte spänningen. [2]
På en horisontell svarv håller chucken eller spännhylsan arbetsstycket i ett ände. En längre axel kan kräva en dubb i dubbdockan eller stöd längs sin längd. Att lasta och centrera ett tungt halvfabrikat kräver också en praktisk hanteringsanordning. Å andra sidan kan stavmatning vara bekväm för lämpliga upprepade delar när den installerade spindeln, uppspänningen och mataren stödjer den vägen.
Enbart längden är inte det avgörande talet. Avsnittet mellan skärpunkten och dess stöd bestämmer till stor del flexibiliteten. Förklaringen av böjning av smala axlar visar varför ett ändstöd inte gör varje spännvidd styv.
Vertikal svarvning omfattar mer än en bordsskiva under arbetsstycket
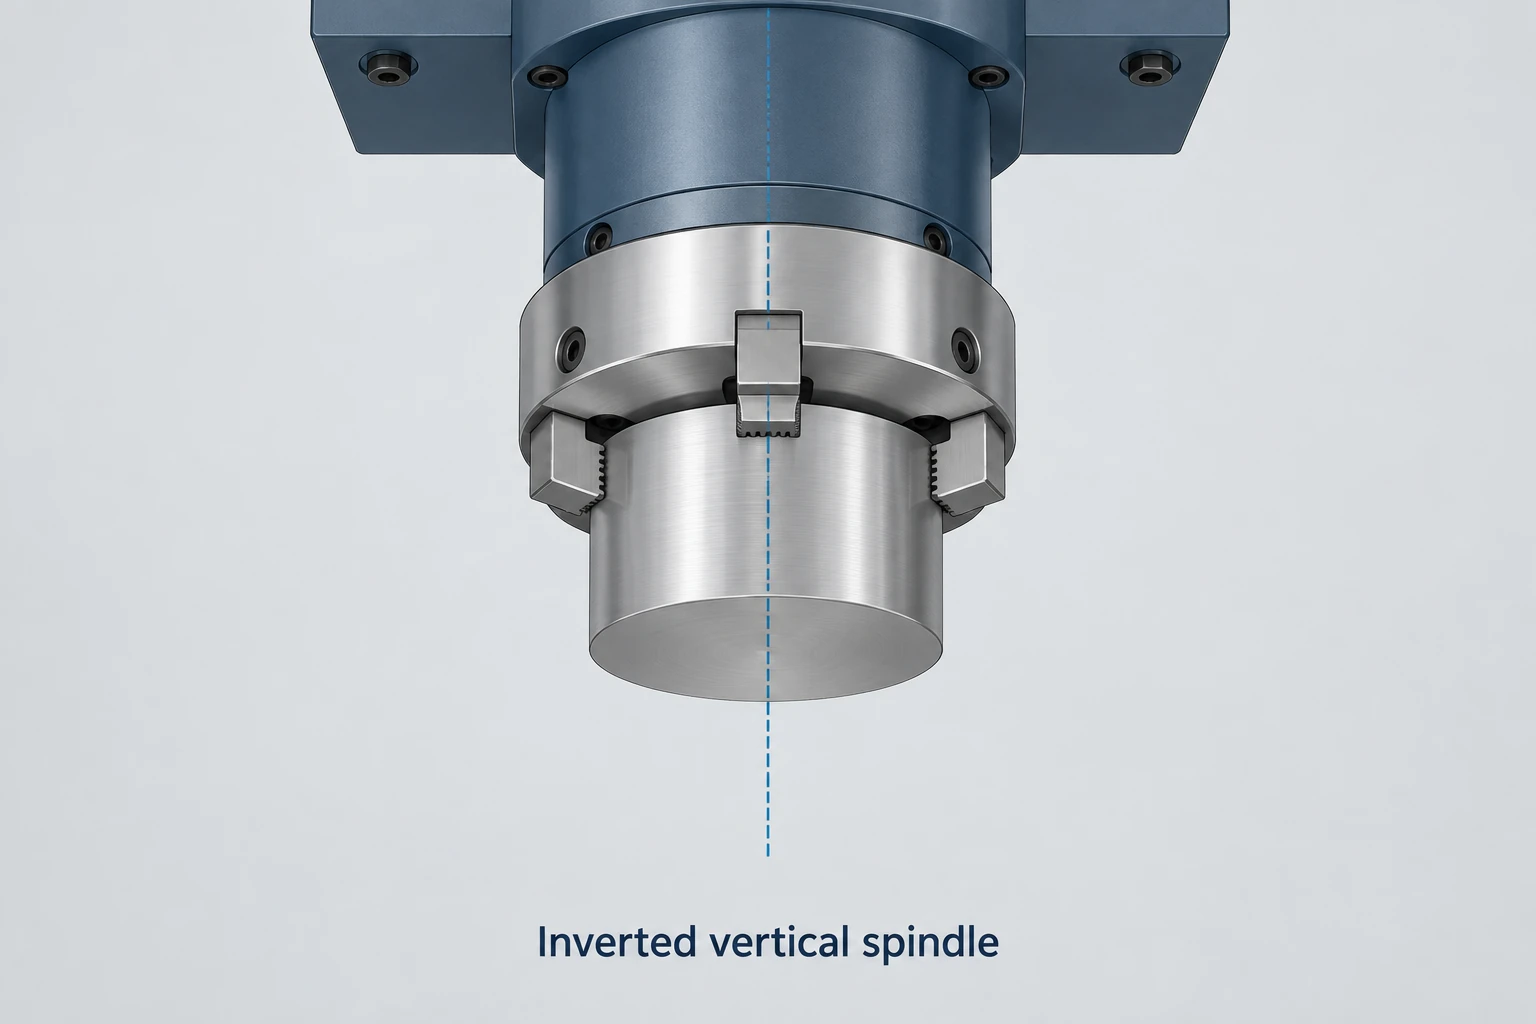
En inverterad vertikal spindel håller arbetsstycket från ovan. EMAG:s VSC-anordning placerar exempelvis arbets-spindeln ovanför och verktygen nedanför. Dess nedåtvända arbetsyta ger spån en annan väg ut jämfört med en uppåtvänd urgrävning. Den faktiska geometrin och spånhanteringsanordningen avgör fortfarande vad som rensas effektivt. [3]
Vissa vertikala pick-up-maskiner använder också spindeln för att lasta delar från ett transportssystem. Den automatiseringsfunktionen hör till den specifika konstruktionen. Den innebärs inte av ordet “vertikal”.
Vertikal svarvning är inte heller begränsad till korta skivor. EMAG dokumenterar vertikala axelsvarvmaskiner med arbetsspindel, motspets och verktygsrevolver. Axelstöd och tillgänglighet förblir de relevanta frågorna även när axeln står lodrätt.
Jämför de föreslagna inställningarna mot samma del
| Del eller produktionsbehov | Användbar utgångspunkt för jämförelse | Kontrollera innan du väljer |
|---|---|---|
| Bred, tung ring eller fläns | Vertikal kontra horisontell spännning i underbordet | Sätyta yta, lyftåtkomst, massa och roterande omgivning |
| Lång axel med smala avsnitt | Stödd horisontell mot specialbyggd vertikal axelvändning | Stödplatser, smala avstånd och verktygsåtkomst |
| Korta delar i serieproduktion | Horisontell eller vertikal upptagning med stavförsörjning eller främre beläggning | Lagerform, greppslängd, belastning och arbete på andra änden |
| Tunn ring eller ärmskiva | Hållfasthetsalternativ i båda orienteringarna | Spänningsdeformation och den angivna kontrollmiljön |
Varken orienteringen exponerar automatiskt den greppade ytan eller slutför båda ändarna. Identifiera vilka ytor som slutförs i varje monteringsställning och hur delen positioneras efter överföring. Sekundära hål eller plana ytor kräver också lämplig drivet verktyg, axlar eller en separat bearbetningsoperation.
En maskinjämförelse bör inkludera det faktiska råmaterialet, spännanordningen, verktygsåtkomsten och hanteringsvägen. Angiven diameter, höjd och last är separata gränser; att uppfylla en av dem innebär inte att hela installationen får plats. Jämför hela vägen för den krävda mängden, inklusive förberedelse och överföringar.
Vid CNC svarvning är orienteringen användbar när den ger blankstycket en hanterbar stöd- och belastningsanordning samtidigt som de krävda ytorna förblir tillgängliga. En bred ring, en smal axel och en tunn mantel kan därför föredra olika uppsättningar även om deras nominella diametrar passar samma maskin.
Vanliga frågor
Är en vertikal svarvmaskin samma sak som ett vertikalt bearbetningscentrum?
Nej. Vid vanlig vertikal svarvning tillhandahåller arbetsstycket snittrotationen. En vertikal fräscentrum roterar en fräskling. Multifunktionella maskiner kan kombinera olika bearbetningsoperationer, så kontrollera både de installerade funktionerna och maskinens namn.
Gör en lutad bädd en svarv vertikal?
Nej. Sänglutning och arbets-spindelns orientering är olika egenskaper. En lutande sängsvarv kan fortfarande ha en horisontell arbets-spindelaxel. [4]
Finns det en fast diameter vid vilken en del måste övergå till vertikal svarvning?
Nr. Maskinernas arbetsområden överlappar, och diameter beskriver inte massa, längd, greppytorna eller de krävda bearbetningsoperationerna. Jämför den fullständiga föreslagna uppsättningen i stället för att tillämpa en universell diametergräns.
Tekniska källor
- MIT OpenCourseWare. Svarv. Arbetsstyckets rotation och stöd från dubbdockan.
- Okuma. VTM-serien: Stora vertikala multitaskningsmaskiner, april 2020. Spindelarrangemang och diskussion om vertikal belastning.
- EMAG. CNC Svarvmaskiner, VL- och VSC-konfigurationer; Vertikal svarvcykel för axlar: 4-axlig bearbetning av rotorsaxlar, växellådsaxlar och mer, mars 16, 2021. Inverterad spindel och vertikal axelsvarvning.
- Hurco. CNC Svarvsängsdesign: Verklig lutning jämfört med platt säng ‘flygande kil’ och Köp av ett CNC svarv? Här är vad du behöver veta och överväga. Sängsgeometri och svarvkonfiguration.



