W tym artykule
Inspekcja pierwszego egzemplarza, inspekcja 100 % oraz pobieranie próbek odpowiadają na różne pytania. Inspekcja pierwszego egzemplarza sprawdza, czy początkowy wynik produkcji spełnia uzgodnione wymagania. Inspekcja każdego egzemplarza sprawdza określone cechy na każdej części. Pobieranie próbek do akceptacji wykorzystuje wybrane jednostki, aby podjąć decyzję o akceptacji określonej partii. Zamówienie CNC może obejmować wszystkie trzy rodzaje kontroli: weryfikację początkową, kontrolę każdego egzemplarza kluczowych interfejsów oraz plan pobierania próbek dla innych wymagań.
Użyteczna decyzja zakupowa nie sprowadza się więc po prostu do pytania „która kontrola jest najlepsza?”. Chodzi o to, jakie dowody są potrzebne dla każdej cechy, na którym etapie produkcji oraz co dzieje się w przypadku niezgodnego wyniku.
Co ustala każde podejście do kontroli
| Metoda | Główne pytanie | Przydatne zastosowanie | Co pozostawia otwarte |
|---|---|---|---|
| Inspekcja pierwszego egzemplarza | Czy wynik pierwszej produkcji spełnia uzgodnione wymagania projektowe? | Nowa część, nowa trasa produkcyjna lub istotna zmiana | Wahania w pozostałej części partii oraz w późniejszych zamówieniach |
| 100% kontrola wymienionych cech | Czy każda sztuka przechodzi te określone kontrole? | Wybrane interfejsy lub warunki wymagające dowodu dla każdej sztuki | Niezmierzone cechy oraz błędy w metodzie kontroli |
| Próbkowanie kontrolne | Czy ta partia spełnia uzgodnioną zasadę akceptacji? | Wydanie partii, przy którym ryzyko próbkowania jest akceptowalne | Zgodność indywidualna każdej jednostki nieobjętej próbą |
Kontrola pierwszego wyrobu na warsztacie może obejmować jedynie cechy wpływające na jedną konfigurację. Formalny pakiet dokumentacji pierwszego wyrobu może mieć znacznie szerszy zakres, w tym cechy rysunkowe oraz materiały lub zapisy procesowe wspierające. Określ dostarczany wynik jawnie. Norma SAE AS9102C dotyczy wykonywania i dokumentowania kontroli pierwszego wyrobu (FAI); nie wprowadza jednak formatu raportowania stosowanego w przemyśle lotniczym jako wymogu domyślnego dla każdej zakupionej części CNC. [1]
Zanim wybierzesz zakres kontroli, ustal definicję części: wersję, stan materiału, funkcjonalne interfejsy oraz stan po ukończeniu obróbki. Przewodnik po materiałach i projektowaniu łączy te wymagania z gotowym komponentem.
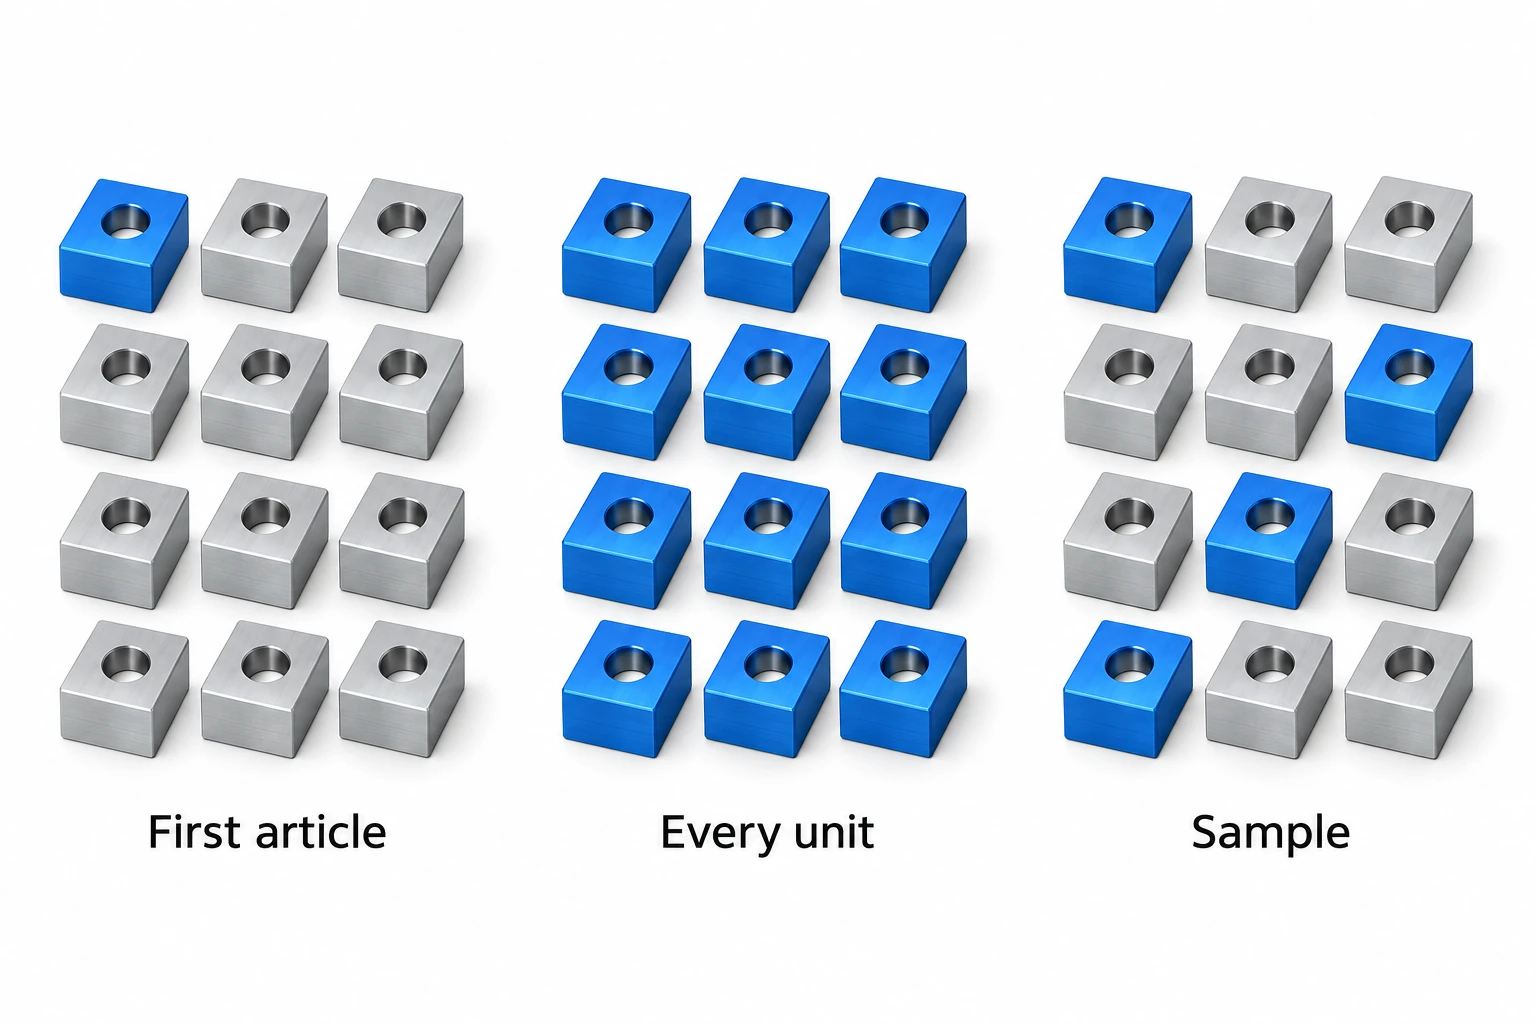
Ustal konkretną „inspekcję 100%”
Istnieją dwie niezależne wielkości: liczba sprawdzanych części oraz liczba kontrolowanych cech. Pomiar każdej cechy z rysunku technicznego na jednej części nie jest tym samym, co pomiar jednego średnicy na każdej części.
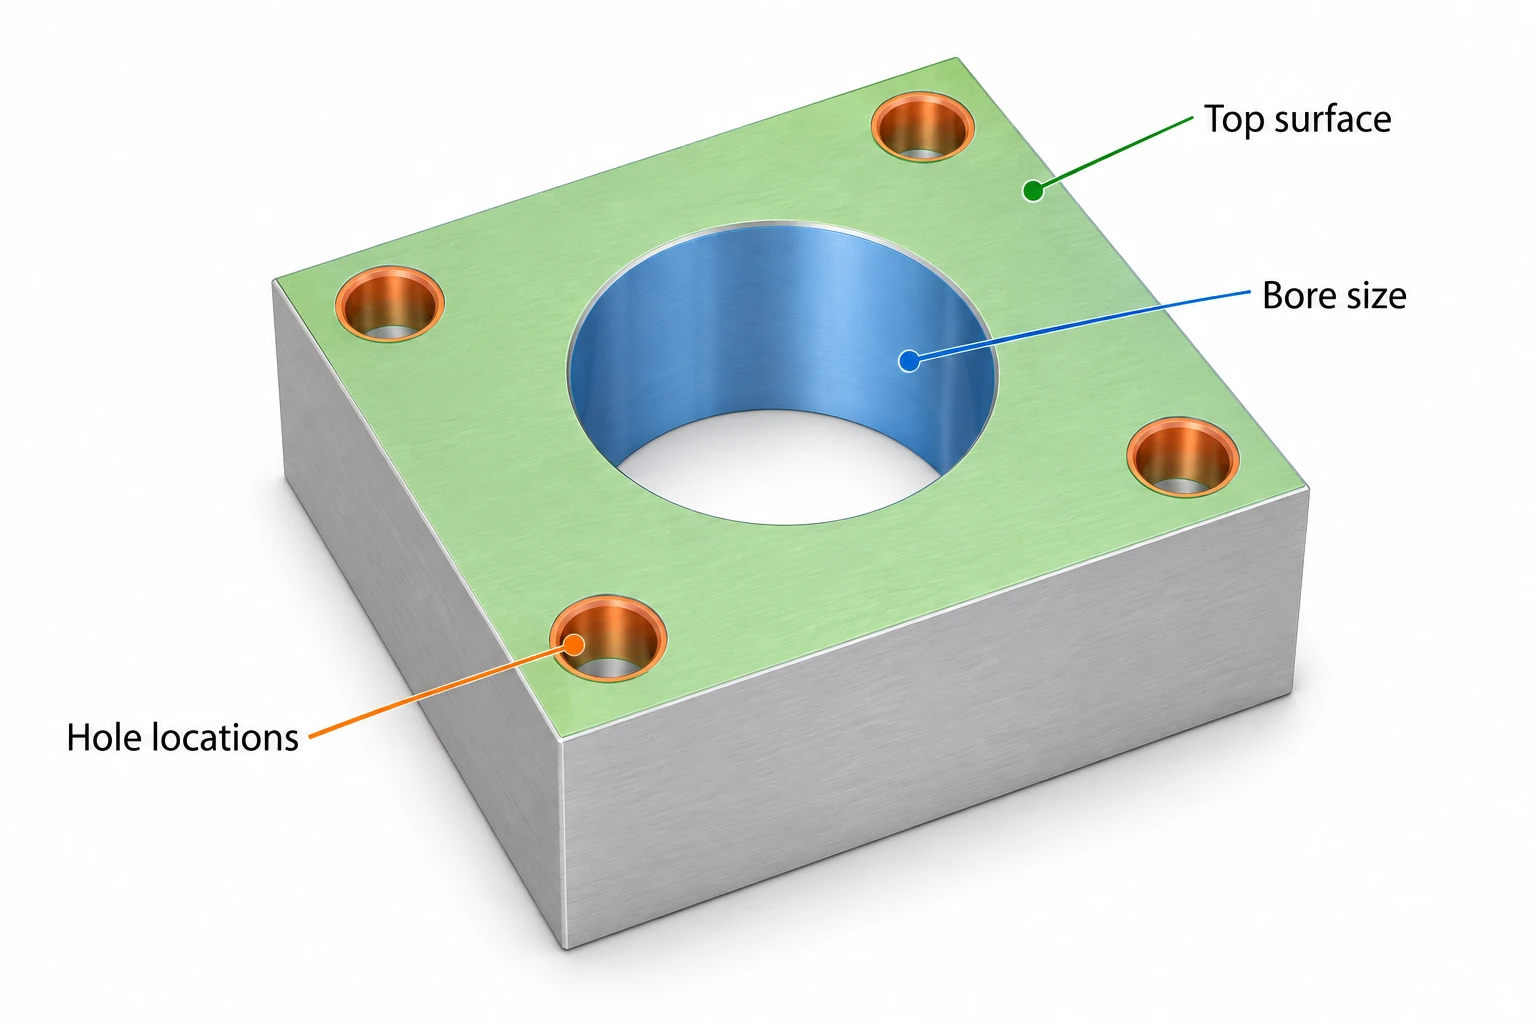
Dla bloku montażowego średnica wytaczanej otworu, położenie otworów montażowych oraz płaskość powierzchni oprzywania to różne wymagania. Sprawdzenie otworu wytaczanego na każdej sztuce nie potwierdza spełnienia dwóch pozostałych wymagań. Zarejestruj cechę, jej granice z rysunku, metodę pomiaru, stan dostarczony oraz informację, czy wymagane są rzeczywiste odczyty, czy tylko wyniki „zgodne/niezgodne”.
Metoda musi odpowiadać charakterystyce. Sprawdzenie średnicy otworu nie może zastąpić oceny położenia otworu względem elementu odniesienia. Podobnie dodatkowe pomiary nie korygują błędnej konfiguracji pomiaru ani nieodpowiedniego przyrządu pomiarowego. W przypadku precyzyjnej obróbki CNC zakres kontroli należy powiązać z interfejsami decydującymi o dopasowaniu i montażu, a nie z ogólnym opisem.
Inspekcja każdej sztuki jest szczególnie uzasadniona, gdy skutki usterki są poważne, a praktyczne jest zastosowanie odpowiedniego badania nieniszczącego. Wciąż wymaga to kontroli procesu. Badania niszczące wymagają innej strategii, ponieważ po przeprowadzeniu testu jednostka może nie nadawać się już do dostawy.
Pobieranie próbek wymaga zasady decyzyjnej, a nie procentu
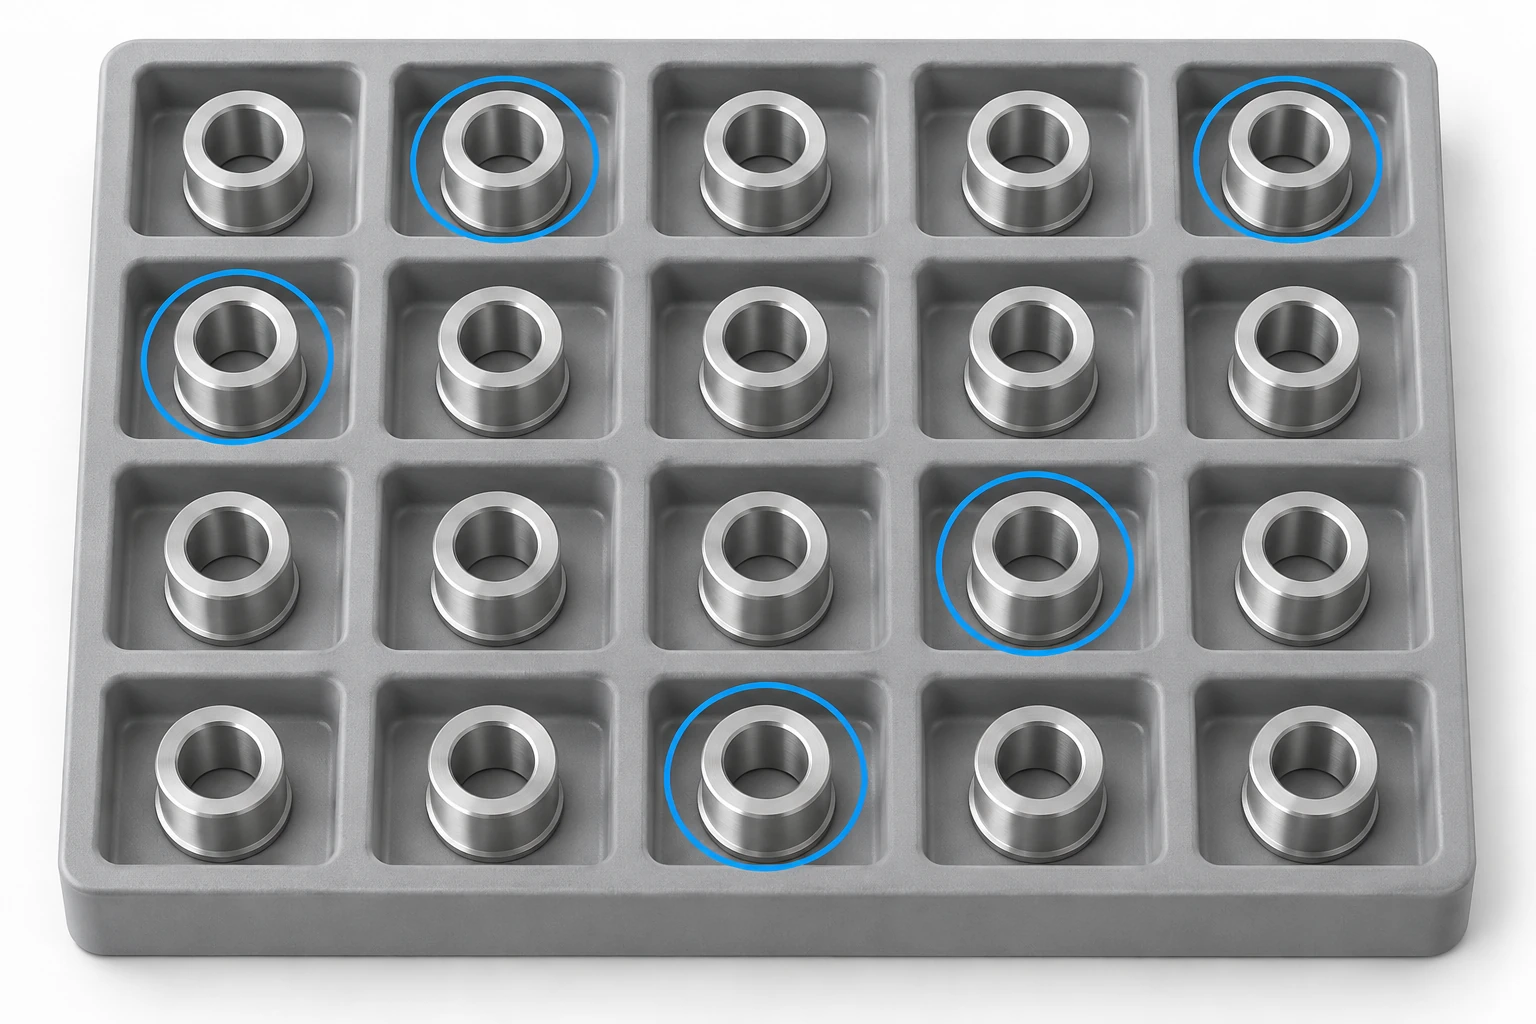
„Sprawdź 5 %” nie określa planu akceptacji. Plan ten wymaga definicji partii, metody selekcji, wielkości próbki, kryteriów akceptacji i odrzucenia oraz instrukcji postępowania w przypadku niepowodzenia. Pobieranie wyłącznie najłatwiejszych elementów z górnej części jednej skrzyni nie zapewnia losowej próbki całej przesyłki.
NIST opisuje plany akceptacji partii jako zasady wykorzystujące wyniki próbkowania do ustalenia decyzji o dalszym losie partii. Takie plany mogą zaakceptować niepożądaną partię lub odrzucić dopuszczalną; ich krzywe charakterystyczne operacyjne ilustrują ten kompromis. [2] System oparty na poziomie AQL, taki jak ANSI/ASQ Z1.4, obejmuje również normalne, surowsze i złagodzone kontrole z regułami przełączania dla ciągłej serii partii. Należy stosować uzgodniony system i jego wydanie, a nie wybierać wygodnego wiersza z niepowiązanej tabeli. [3]
Hipotetyczny przykład pokazuje, dlaczego stwierdzenie „nic nie zawiodło” stanowi ograniczone dowody. Załóżmy, że partia zawiera 100 części, z których dokładnie trzy nie spełniają jednego określonego wymagania, a próbę losową pobiera się bez zwracania. Przyjmijmy, że kontrola wykrywa każdą wadliwą część spośród wylosowanych.
| Wielkość próbki | Prawdopodobieństwo nieznalezienia żadnej z trzech wadliwych części |
|---|---|
| 5 sztuk | 85.6% |
| 20 sztuk | 50.8% |
Obliczenie ma postać C(97, n) / C(100, n), gdzie C oznacza liczbę kombinacji, a n to wielkość próbki. Są to prawdopodobieństwa poglądowe dla znanej składu partii, a nie zalecane plany pobierania próbek ani szacunki jakości dostawcy. Nawet plan z dopuszczalną liczbą wadliwych jednostek równą zero nie pozwala stwierdzić, że wszystkie niepobrane jednostki są zgodne.
Połącz podejścia uwzględniające ryzyka związane z częścią
Rozważmy przykładowe zlecenie na 100 bloków montażowych z otworem lokalizacyjnym, układem otworów oraz niestosowanymi powierzchniami zewnętrznymi. Poniższe opcje są przykładami planowania; zespoły inżynieryjny i jakościowy muszą określić rzeczywiste wymagania oraz akceptowalne ryzyko.
| Wymaganie | Możliwy zakres kontroli | Uzgodnić przed rozpoczęciem produkcji |
|---|---|---|
| Wynik początkowej produkcji | Dokumentowany zakres pierwszej sztuki | Reprezentatywna trasa produkcyjna, wersja rysunku oraz brama zatwierdzenia |
| Otwór lokalizacyjny | Sprawdzenie rozmiaru każdej sztuki, jeśli ryzyko tego wymaga | Granice, metoda pomiaru, końcowy etap obróbki oraz dokumentacja |
| Wzór otworów | Zakres kontroli wybrany dla ryzyka montażu | Ocena i sprawdzanie oparte na punktach odniesienia po odpowiednich zmianach ustawień |
| Wygląd zewnętrzny | Zgodna próbkowanie tam, gdzie to odpowiednie | Przykłady akceptacji, warunki oglądania oraz reguła odrzucania |
Nie obniżaj funkcjonalnej cechy wyłącznie dlatego, że dostawca dostarczył jeden poprawny próbnik. Z drugiej strony dokumentowanie każdej powierzchni niemającej funkcji na każdej sztuce może pochłaniać czas bez rozwiązywania ryzyka montażu. Porównaj koszt określonej pracy kontrolnej, możliwego odpadu oraz awarii w dalszej części procesu przy zastosowaniu tego samego zakresu; przewodnik po kosztach i doborze dostawców wyjaśnia, dlaczego sama cena jednostkowa jest niekompletna.
Uzgodnij, co dzieje się po nieudanej kontroli
Niepowodzenie próbki powinno spowodować zastosowanie uzgodnionej decyzji dotyczącej partii, a nie nieformalne poszukiwanie części zamiennych, aż próbka przejdzie kontrolę. Zachowaj identyfikowalność dotkniętej partii i umieść ją w stanie „wstrzymano”, dopóki nie zostanie oceniona rozbieżność. Postępuj zgodnie z zasadami odrzucania lub dalszego pobierania próbek określonymi w planie; w przeciwnym razie uzyskaj upoważnioną decyzję dotyczącą partii.
W przypadku awarii podczas produkcji należy zbadać, które wcześniejsze części mogą być dotknięte. Poprzednie pozytywne sprawdzenie pomaga ustalić historię, ale nie zwalnia wszystkich części wyprodukowanych od tego czasu. Sortowanie, przeróbka lub dodatkowa kontrola wymagają zdefiniowanego zakresu objęcia oraz udokumentowanej decyzji o zwolnieniu.
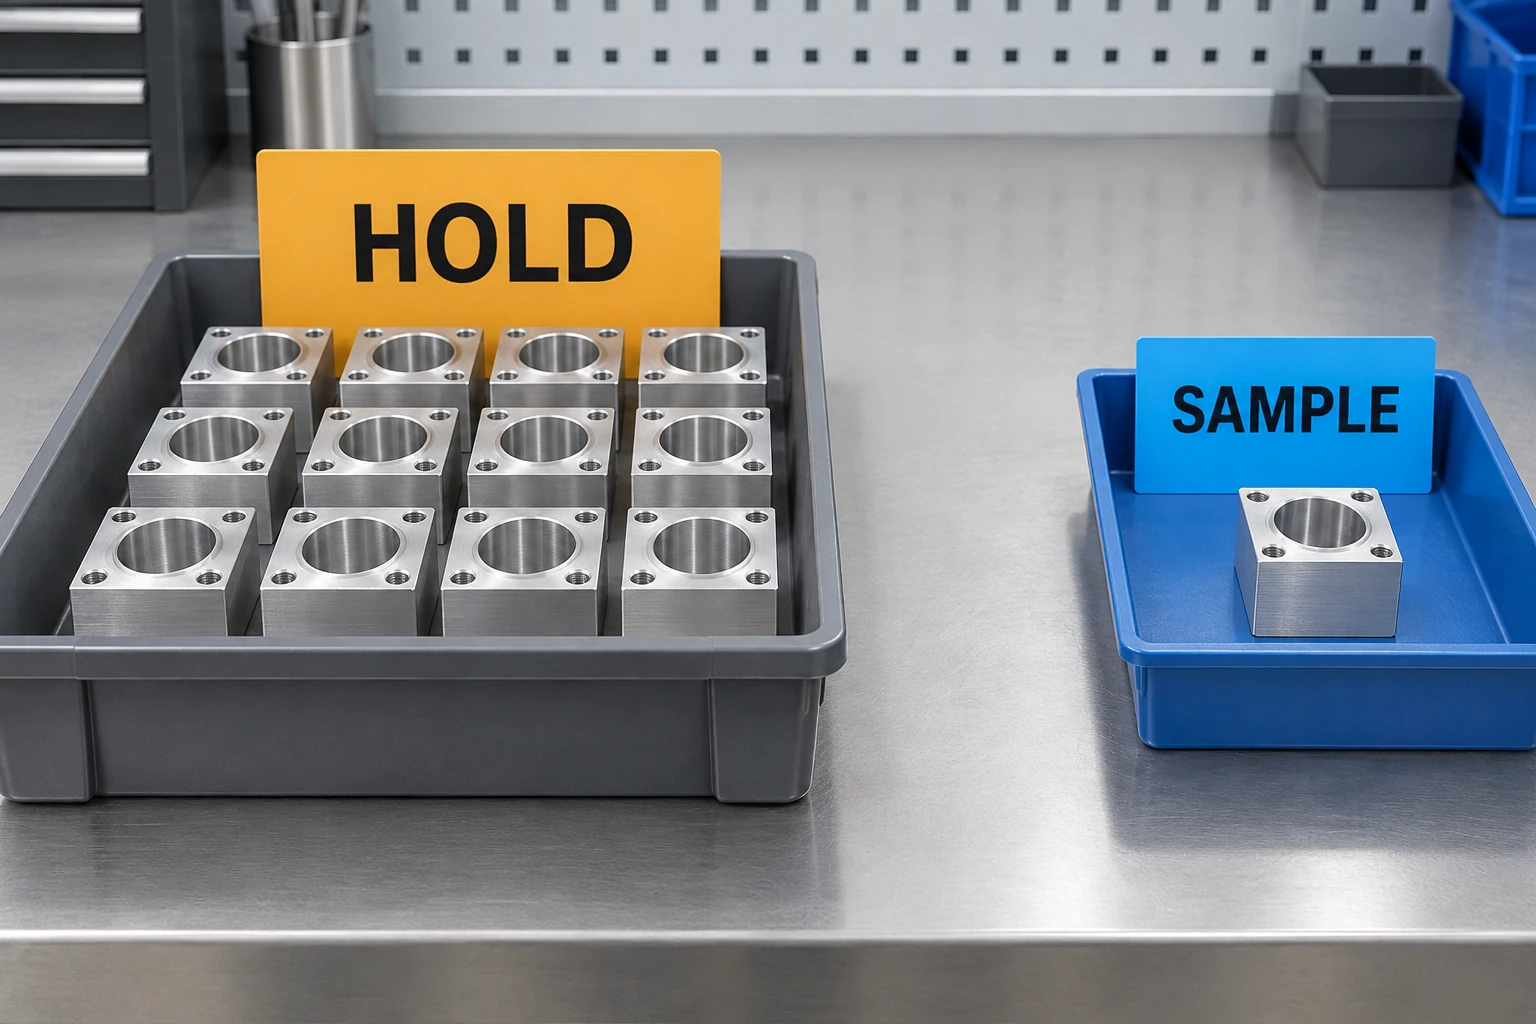
Przenieść te wymagania kontrolne do zamówienia:
- Część i rewizja oraz tożsamość partii.
- Charakterystyki do kontroli, etapy kontroli i metody kontroli.
- Zasady doboru próbek i akceptacji.
- Wymagane dokumenty kontrolne.
- Uprawnienie do zatwierdzenia odstępstwa lub zwolnienia z zatrzymania.
Lista kontrolna zapytania ofertowego (RFQ) dotyczącego obróbki CNC pomaga zachować ten zakres wraz z rysunkiem i wymaganiami zakupowymi.
Pytania dotyczące planowania inspekcji
Czy zatwierdzenie pierwszego egzemplarza zwalnia całą partię produkcyjną?
Nie samodzielnie. Zatwierdzenie pierwszego egzemplarza dotyczy zdefiniowanej wstępnej weryfikacji. Zwolnienie partii nadal zależy od uzgodnionych kontroli produkcyjnych, kryteriów akceptacji oraz dokumentacji. Określ, czy zatwierdzenie jest wymagane przed kontynuowaniem produkcji, przed wysyłką czy na innym uzgodnionym etapie.
Czy 100% inspekcja gwarantuje brak wad?
Nie. Opisuje zakres jednostek objętych określonymi kontrolami. Błędy pomiarowe, nieodpowiednie metody lub pominięte cechy mogą nadal prowadzić do przepuszczenia wadliwej części. Zdefiniuj kontrole oraz ich wiarygodność, a także liczbę jednostek poddanych inspekcji.
Czy poziom AQL dopuszcza ten procent wadliwych części w moim zamówieniu?
Nie. Poziom jakości przyjęcia (AQL) jest daną wejściową systemu pobierania próbek, a nie zezwoleniem na wysyłkę ustalonego odsetka części niespełniających wymagań. Postępuj zgodnie z wymaganiami umownymi oraz zasadami akceptacji wybranego planu pobierania próbek; decyzja oparta na próbce nie certyfikuje poszczególnych, nielosowanych elementów.
Czy powtórne zamówienie powinno korzystać z tego samego planu kontroli?
Przejrzyj zmiany w rewizji rysunku, materiale, trasie technologicznej, narzędziach, obróbce cieplnej oraz wcześniejszych wynikach kontroli jakości. Zastosuj umowę oraz wszelkie zasady przełączania się między systemami pobierania próbek. Powtórzenie numeru części samo w sobie nie oznacza niezmienionych warunków produkcji.
Źródła techniczne
- SAE International. AS9102C: Seria lotnicza — wymagania dotyczące pierwszej inspekcji artykułu, czerwiec 2023 r. Zakres publiczny; stosować wydanie wymagane przez zamówienie.
- NIST/SEMATECH. Podręcznik statystyki inżynierskiej, rozdział 6.2.2: Plany próbkowania do akceptacji partii. Decyzje dotyczące partii i ryzyko związane z próbkowaniem.
- ASQ. Standardy jakości ASQ/ANSI Z1.4 i Z1.9. Zakres systemów pobierania próbek do akceptacji; w niniejszym artykule nie przedstawiono ich tabel pobierania próbek.



