このページについて
横形旋盤では、ワークピースが水平な主軸軸周りで回転します。立形旋盤では、ワークピースが垂直な軸周りで回転します。この違いは、部品の支持方法、装着方法および工具への提示方法を変化させますが、どちらの機械がより高精度な部品を製造できるかを決定するものではありません。
広いリングと長いシャフトでは、支持に関する課題が異なります。まず、それらの重量、寸法比および把持可能な表面から検討し、その後、実現可能な機械構成を比較します。
ワークピースの回転軸に従ってください。
通常の旋削では、主軸がワークピースを回転させ、工具がそれに向けて送り込まれます。両方の主軸向きにおいて、適切な工具を用いれば外径旋削、端面旋削および内径掘削が可能です。旋削加工ガイドではこれらの切削作業について説明しています。主軸の向きは、これらの作業の物理的な配置を変えるだけです。
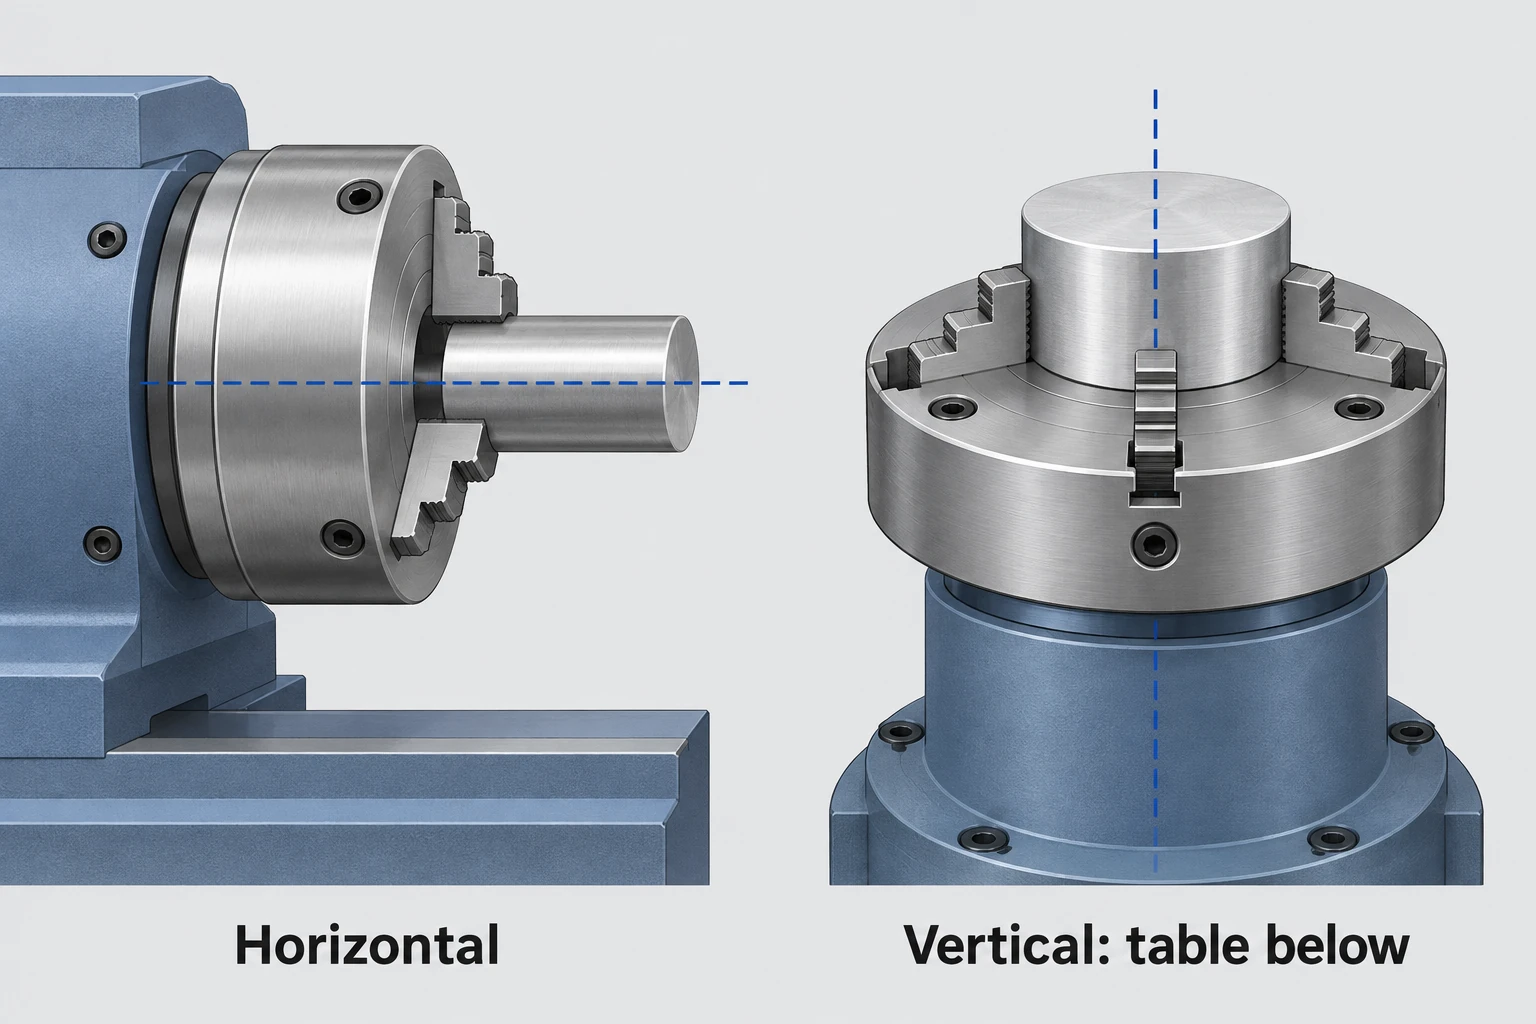
支持および装着方法が、実用的な配置を決定することが多いです。
ワーク保持部が部品の下方にある従来型立形旋盤では、広いブランクを水平な支持面上に載せることができます。その重量により、ブランクは支持面に対して自然に座り込みやすくなります。Okuma社のVTMシリーズパンフレットでは、大口径ベアリングおよびフランジに対するこの利点が記載されています。ただし、部品は依然として切削および回転荷重に対して適切な位置決めおよび拘束が必要であり、重力はクランプによる固定を代替しません。[2]
横形旋盤では、チャックまたはコレットがワークピースの一端を保持します。より長いシャフトの場合、テールストックセンターまたは長手方向に沿った追加支持が必要になることがあります。また、重いブランクの装着およびアライメントには、実用的なハンドリング構成も必要です。一方で、設置された主軸、ワーク保持装置およびフィーダーがその経路をサポートできる場合、バー供給は適した反復部品に対して便利です。
長さのみが決定要因となるわけではありません。切削点とその支持点との間の区間が、柔軟性の大部分を決定します。細長シャフトの加工中のたわみに関する解説では、端部支持がすべてのスパンを剛性化しない理由が示されています。
立形旋削は、ワークの下方にテーブルがあるという単純な構成にとどまりません。
逆向き立形主軸は、ワークピースを上方から保持します。例えばEMAG社のVSC構成では、ワーク主軸が天井側に配置され、工具が下方に配置されます。この下向きのワーク領域により、チップの排出経路が上向きの凹部とは異なります。ただし、実際に排出されるかどうかは、依然として具体的な幾何形状およびチップ管理システムによって決まります。[3]
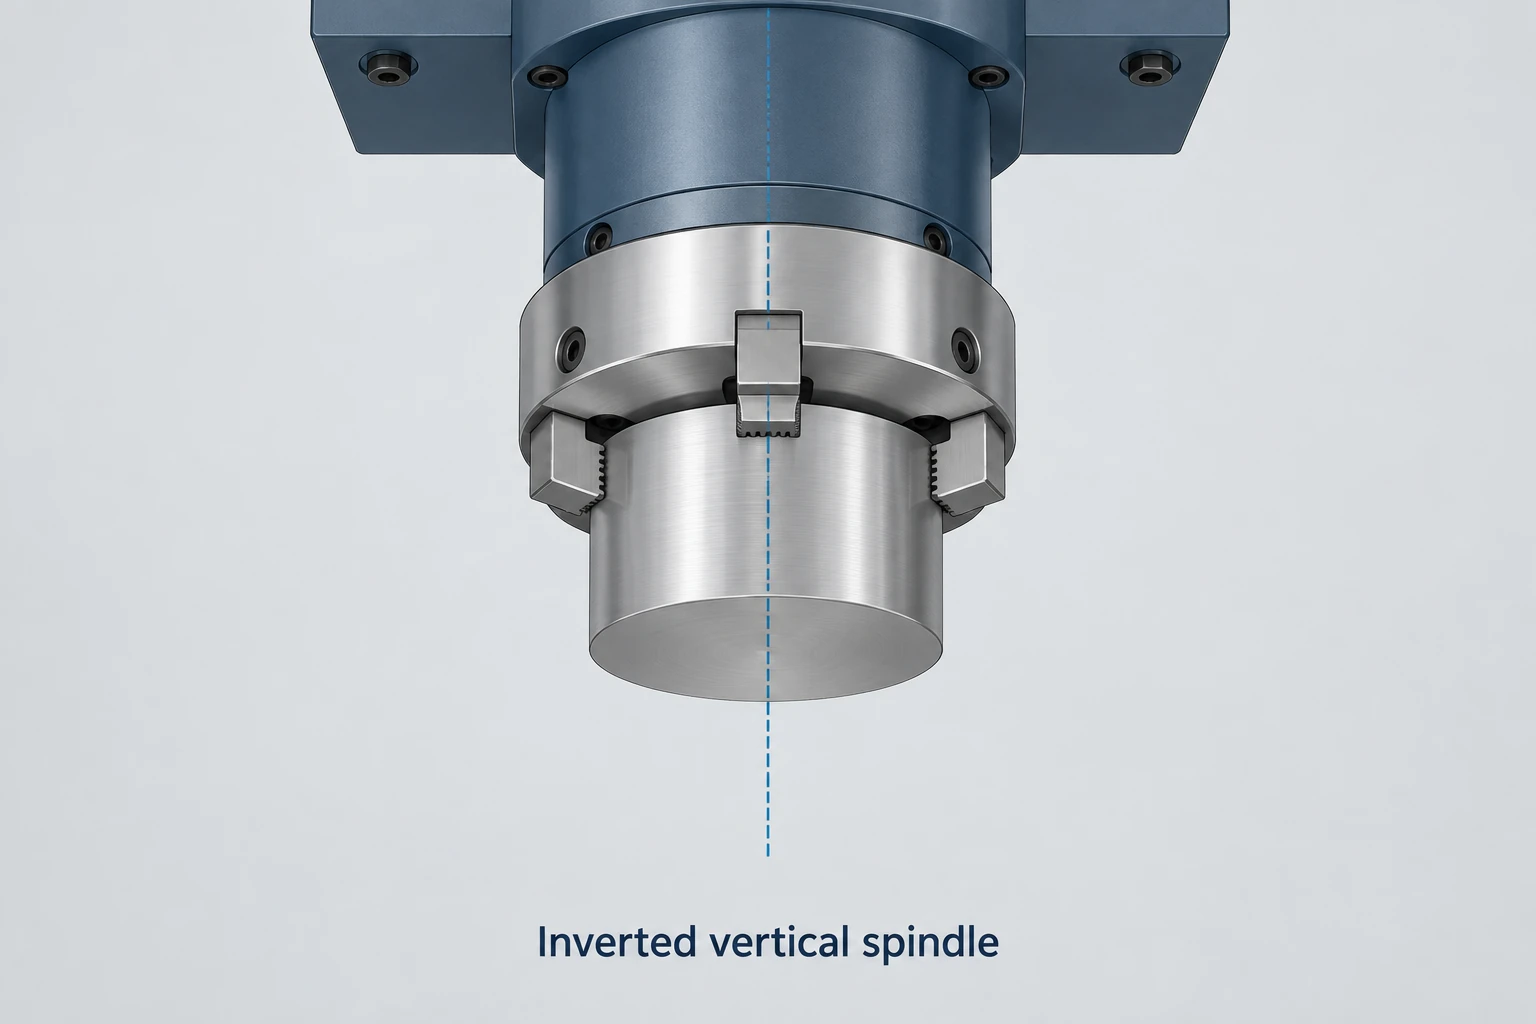
一部の立形ピックアップ機械では、主軸を用いてトランスファーシステムから部品を装着することもあります。この自動化機能は、特定の設計に固有のものです。「立形」という語自体からは、このような機能が暗に示されるわけではありません。
また、立形旋削は短いディスクに限定されるわけではなく、EMAG社の資料によれば、ワーク主軸、テールストックおよび工具タレットを備えた立形シャフト旋削機械も存在します。シャフトが垂直に立っている場合でも、シャフトの支持および工具アクセスが関連する主要な検討事項となります。
提案された各段取りを、同一の部品に対して比較してください。
| 部品仕様または生産要件 | 実用的な初期比較 | 選択前に確認 |
|---|---|---|
| 広く重いリングまたはフランジ | テーブルが下位の立形旋盤と横形チャッキングの比較 | 座り面、リフティングアクセス、質量および回転包絡線 |
| 細長い部分を有する長いシャフト | 支持付き横形旋削と専用設計の立形シャフト旋削の比較 | 支持位置、細長いスパン、および工具のアクセス |
| 量産向けの短尺部品 | バー供給または正面装填方式の横型と、垂直方向へのピックアップ方式の比較 | 材料形状、把持長さ、装填方法、および反対側面の加工 |
| 薄肉リングまたはスリーブ | いずれの向きでも可能なワークホルダ選択肢 | クランプによる変形および指定された検査条件 |
いずれの向きでも、把持面が自動的に露出したり、両端を仕上げられたりするわけではない。各段取りで仕上げる面と、受け渡し後の部品の位置決め方法を明確にする。二次加工で設ける穴や平面にも、適切な駆動工具や加工軸、または別工程が必要になる。
機械の比較には、実際の素材(ブランク)、治具、工具アクセス、およびハンドリング経路を含める必要があります。公称直径、高さ、および最大荷重はそれぞれ独立した制限であり、そのうち一つを満たすからといって、全体のセットアップが適合することを保証するものではありません。所定の生産数量における完全なハンドリング経路(準備および転送を含む)を比較してください。
CNC旋盤加工において、向きの選択は、素材に作業可能な支持および装填配置を提供しつつ、必要な加工面へのアクセスを確保できる場合に有効です。広いリング、細長いシャフト、薄肉スリーブでは、公称直径が同一機種に収まる場合でも、それぞれに最適な段取りが異なります。
よくあるご質問
垂直旋盤は垂直マシニングセンターと同じですか?
いいえ。通常の垂直旋盤では、ワークピースが切削回転を供給します。一方、垂直マシニングセンターではフライス cutter が回転します。マルチタスク機械は複数の加工を組み合わせることが可能であるため、名称だけでなく、実際に搭載されている機能も確認してください。
スラントベッド構造は旋盤を垂直にするのですか?
いいえ。ベッドの傾斜角度とワークスピンドルの向きは異なる特徴です。スラントベッド旋盤であっても、ワークスピンドル軸線は依然として水平である可能性があります。[4]
部品を垂直旋盤へ移行させる固定された直径はありますか?
いいえ。機械の仕様範囲は重複しており、直径だけでは質量、長さ、把持面、あるいは必要な加工内容を表すことはできません。一律の直径基準を適用するのではなく、提案されるセットアップ全体を比較してください。
技術資料
- MIT OpenCourseWare. 旋盤(Lathe). ワークピースの回転とテールストックによる支持。
- Okuma. VTMシリーズ:大型垂直マルチタスクマシン(VTM Series: Large Vertical Multitasking Machines)、2020年4月発行。スピンドル配置および垂直荷重に関する考察。
- EMAG. CNC Turning Machines(VLおよびVSC構成)、シャフト専用垂直旋盤:ローターシャフト、トランスミッションシャフトなどの4軸加工、2021年3月16日。逆向きスピンドルおよび垂直シャフト旋盤レイアウト。
- Hurco. CNC旋盤ベッド設計:真のスラント対フラットベッド式「フライングウェッジ」およびCNC旋盤を購入する際の検討事項:知っておくべき要点と留意点。ベッド幾何形状および旋盤構成。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


