W tym artykule
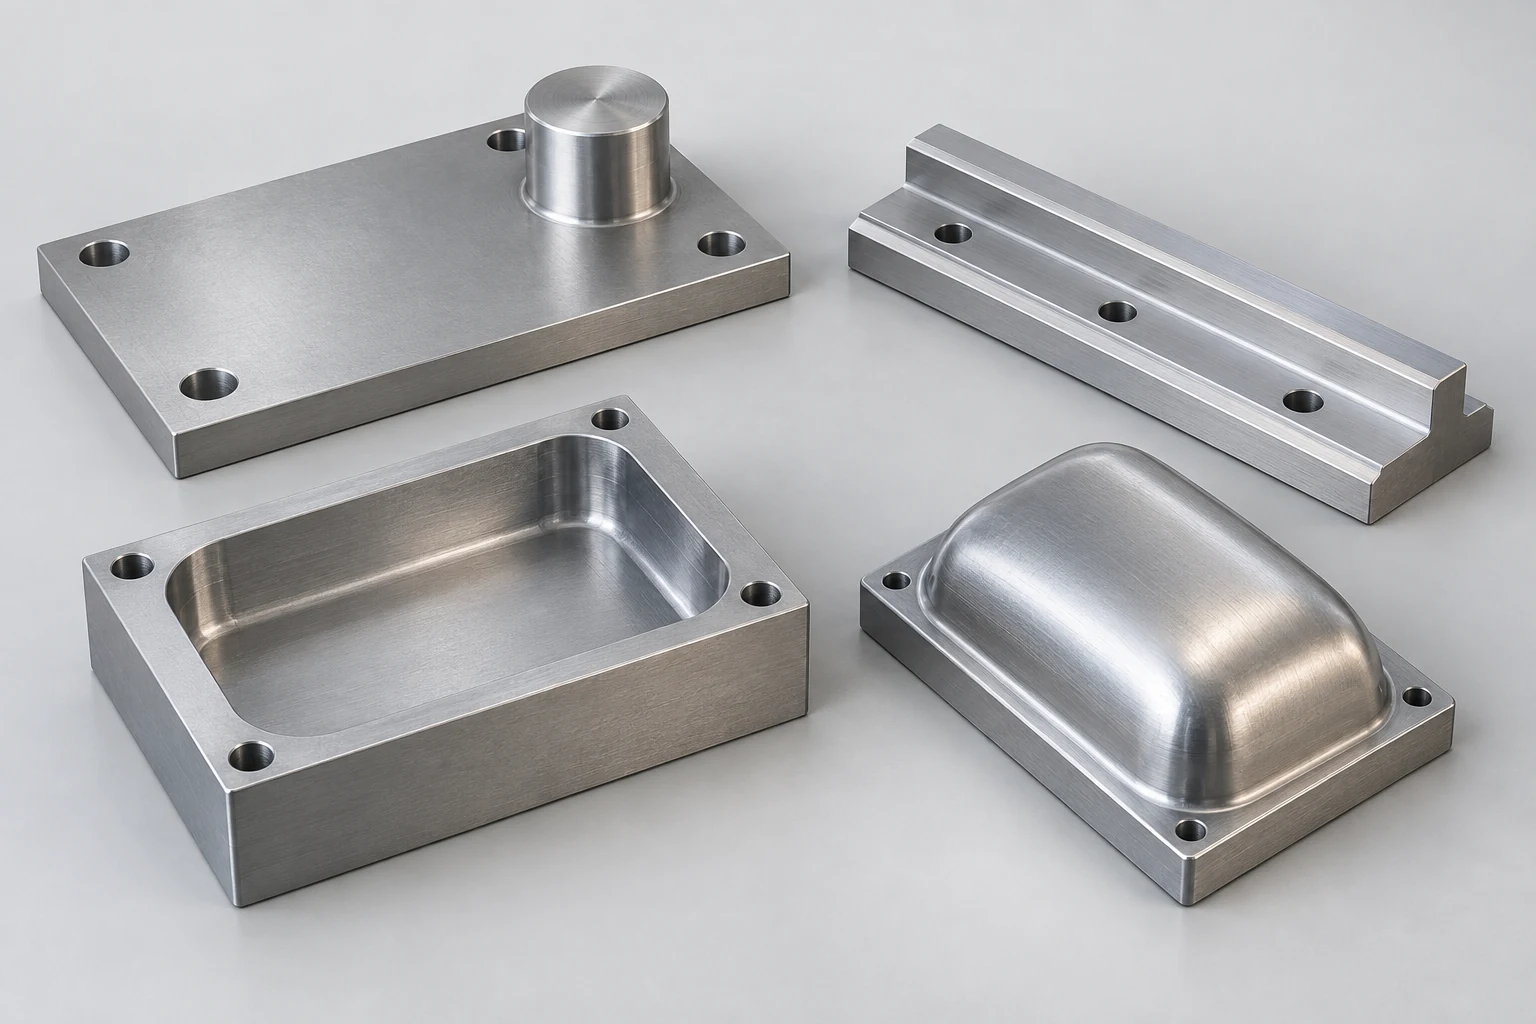
Frezowanie czołowe, czołowo-boczne, w kieszeni i konturowe opisują różne aspekty skrawania. Frezowanie czołowe tworzy szeroką powierzchnię czołową; frezowanie czołowo-boczne wykorzystuje frez czołowy; frezowanie w kieszeni usuwa materiał wewnątrz granicy; frezowanie konturowe śledzi kontur lub powierzchnię o określonym kształcie. Nazwy te pokrywają się. Frez czołowy może wykonać operację wykańczającą ściany kieszonki, obróbić stopień lub śledzić zewnętrzny kontur.
Frezowanie wykańczające usuwa pozostały materiał niezbędny do doprowadzenia powierzchni do wymaganej jakości. Operacja końcowa dla powierzchni czołowej płyty stawia inne wymagania niż operacja końcowa wokół kieszonki. Poniższe przykłady pokazują, jak wybrać odpowiednią operację wykańczającą. Aby zapoznać się z pełną sekwencją skrawania, zobacz jak działa frezowanie CNC.
Frezowanie czołowe: wykończenie otwartej płaszczyzny bez utraty jej geometrii
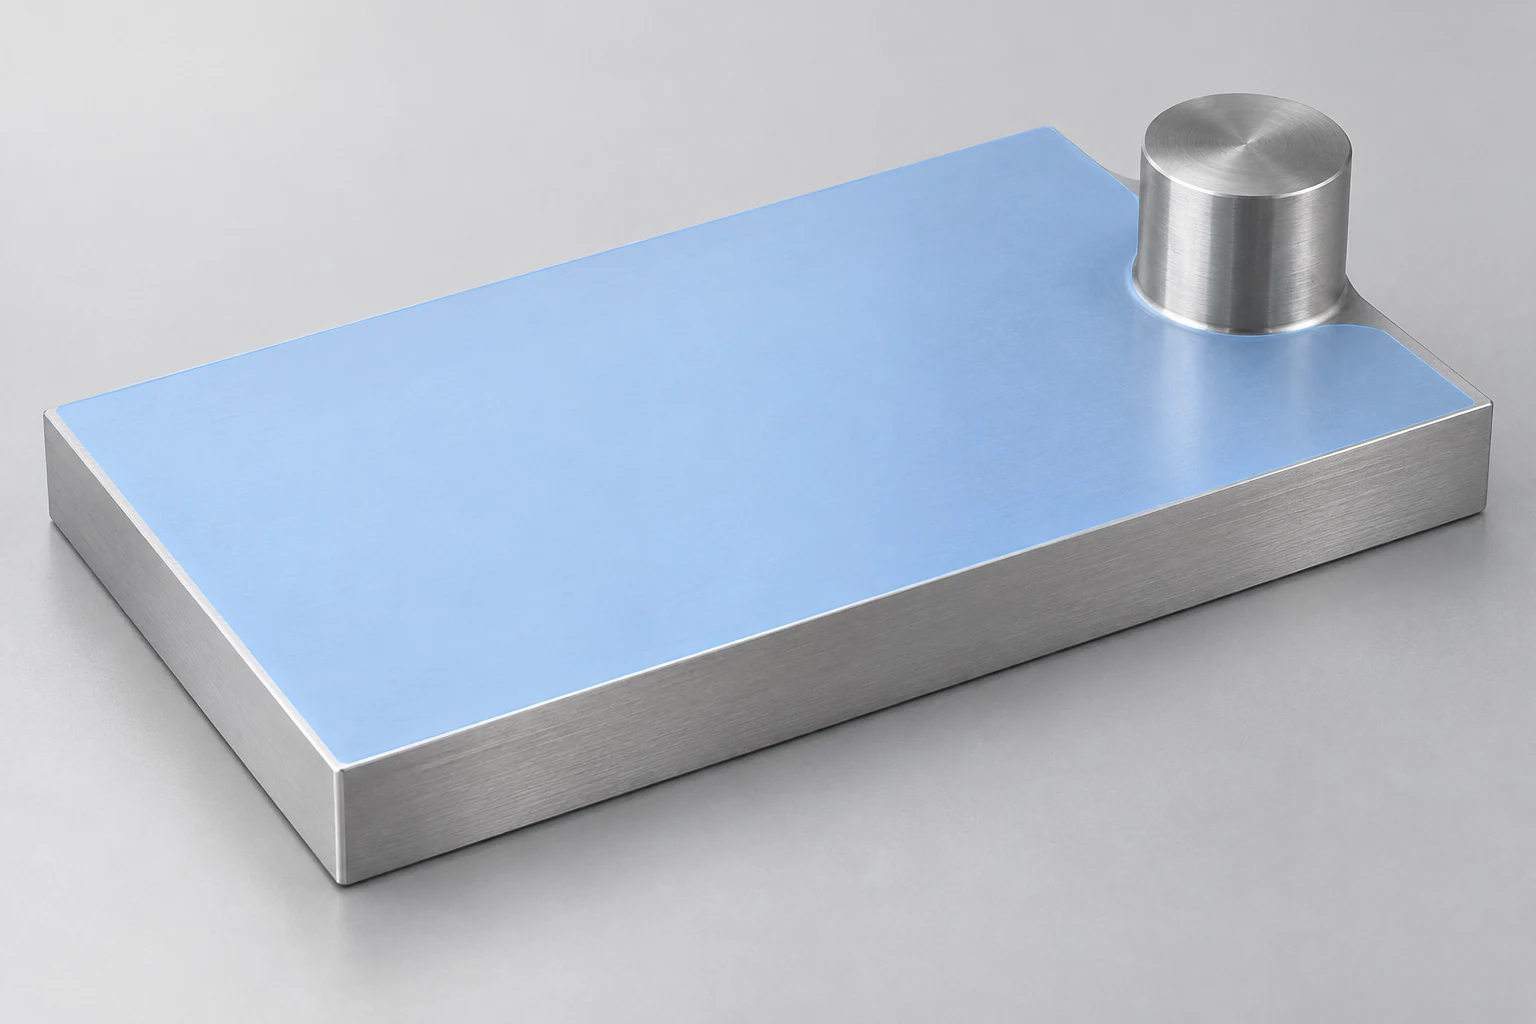
Rozważ płytkę technologiczną z szeroką górną powierzchnią czołową i wypukłą, pozycjonującą wpustką. Frez czołowy może efektywnie przemierzyć otwartą powierzchnię, ale jego obszar skrawania i korpus muszą omijać wpustkę. W pobliżu przeszkody może być konieczne użycie mniejszego narzędzia lub osobnej ścieżki roboczej. Średnica frezu sama w sobie nie rozstrzyga możliwości dostępu.
Operacja wykańczająca musi wytworzyć wymaganą powierzchnię czołową przy jednoczesnym podparciu płytki. Ustawienie wkładki, biój frezu oraz siły skrawania mogą wpływać na wynik. Powtarzający się wzór na powierzchni może wynikać z rozmieszczenia i nachodzenia ostrzy roboczych, a nie wyłącznie z nadmiernego posuwu.
Firma Sandvik Coromant określa wkładki typu wiper jako jedną z opcji poprawy struktury powierzchni po frezowaniu czołowym. Istotne są ich szersza powierzchnia wykańczająca oraz prawidłowe ustawienie; wkładka wiper nie jest uniwersalnym rozwiązaniem dla niestabilnego układu obróbkowego. Nadal obowiązują warunki zastosowania określone przez producenta frezu. [1]
Jeśli powierzchnia czołowa służy jako podpora innego elementu, jej płaskość oraz relacja do przeciwległej powierzchni czołowej mogą mieć takie samo znaczenie jak jej wygląd. Lśniąca powierzchnia nie spełnia żadnego z tych wymagań.
Frezowanie czołowo-boczne: rozróżnienie ściany od przyległej powierzchni podłogowej
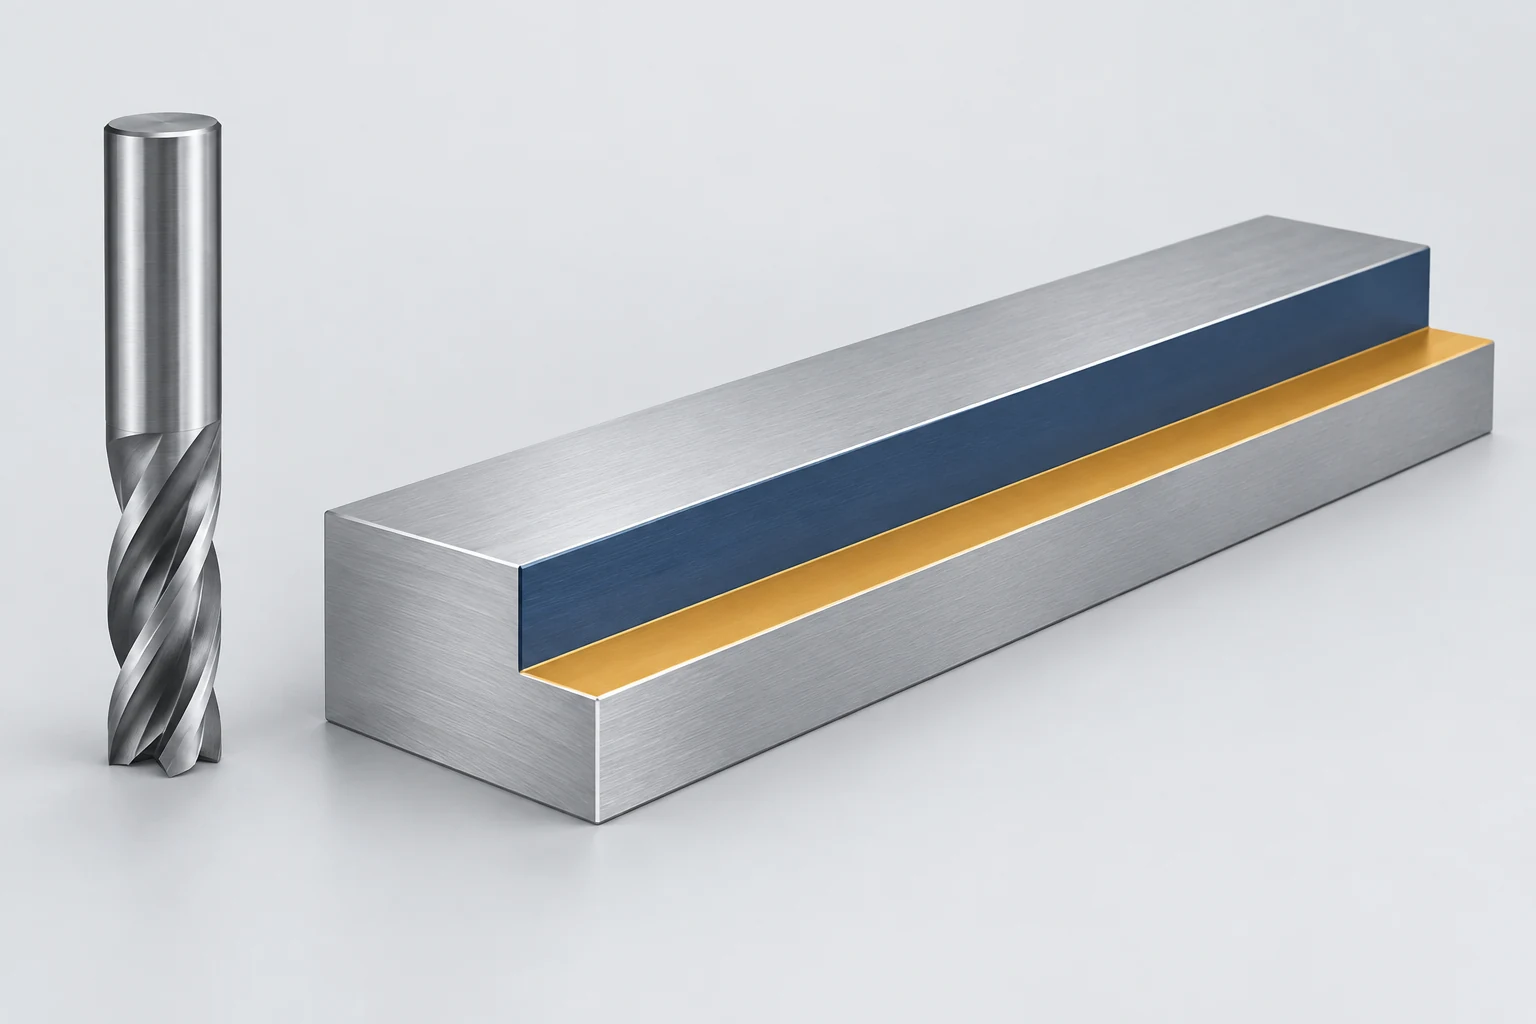
Stopniowana szyna prowadząca posiada pionową krawędź boczną obok poziomej wystającej krawędzi. Odpowiedni frez czołowo-boczny może wykorzystać swoje tnące krawędzie obwodowe wzdłuż ściany oraz geometrię czoła frezu na wystającej krawędzi. Może wykonać oba te cięcia w jednej operacji, ale obie powierzchnie nie wymagają automatycznie tego samego stopnia wykańczania. Wskazówki Sandvik dotyczące frezowania krawędzi wyraźnie traktują związek między ścianą a powierzchnią czołową jako całość. [2]
Załóżmy, że szyna prowadząca kieruje przesuwający się blok wzdłuż jej bocznej powierzchni, podczas gdy wystająca krawędź wspiera ten blok od dołu. Położenie ściany określa jedną część dopasowania; wysokość wystającej krawędzi oraz zależność między powierzchniami określają inną część. Te wymagania powinny być widoczne w planie technologicznym, nawet jeśli jedno narzędzie generuje obie powierzchnie.
Wysoka krawędź boczna wymaga większego zasięgu narzędzia. Wykończenie całej wysokości ściany pozwala uniknąć linii przejścia między poszczególnymi poziomami głębokości, ale jednocześnie zwiększa długość obszaru tnącego wchodziącego w kontakt z materiałem. Kilka przejść na różnych głębokościach może poprawić rozkład obciążeń, jednak powoduje powstanie linii przejścia wymagających szczególnej uwagi. Wybór zależy od typu frezu, ilości pozostającego nadmiaru materiału oraz sztywności układu, a nie od reguły głoszącej, że jedno przejście zawsze zapewnia lepsze wykończenie.
W przypadku cienkiej szyny lub ściany sam przedmiot obrabiany wymaga dodatkowego wsparcia w miarę usuwania materiału.
Frezowanie kieszeni: osobne zarządzanie dnem, ścianami i narożnikami
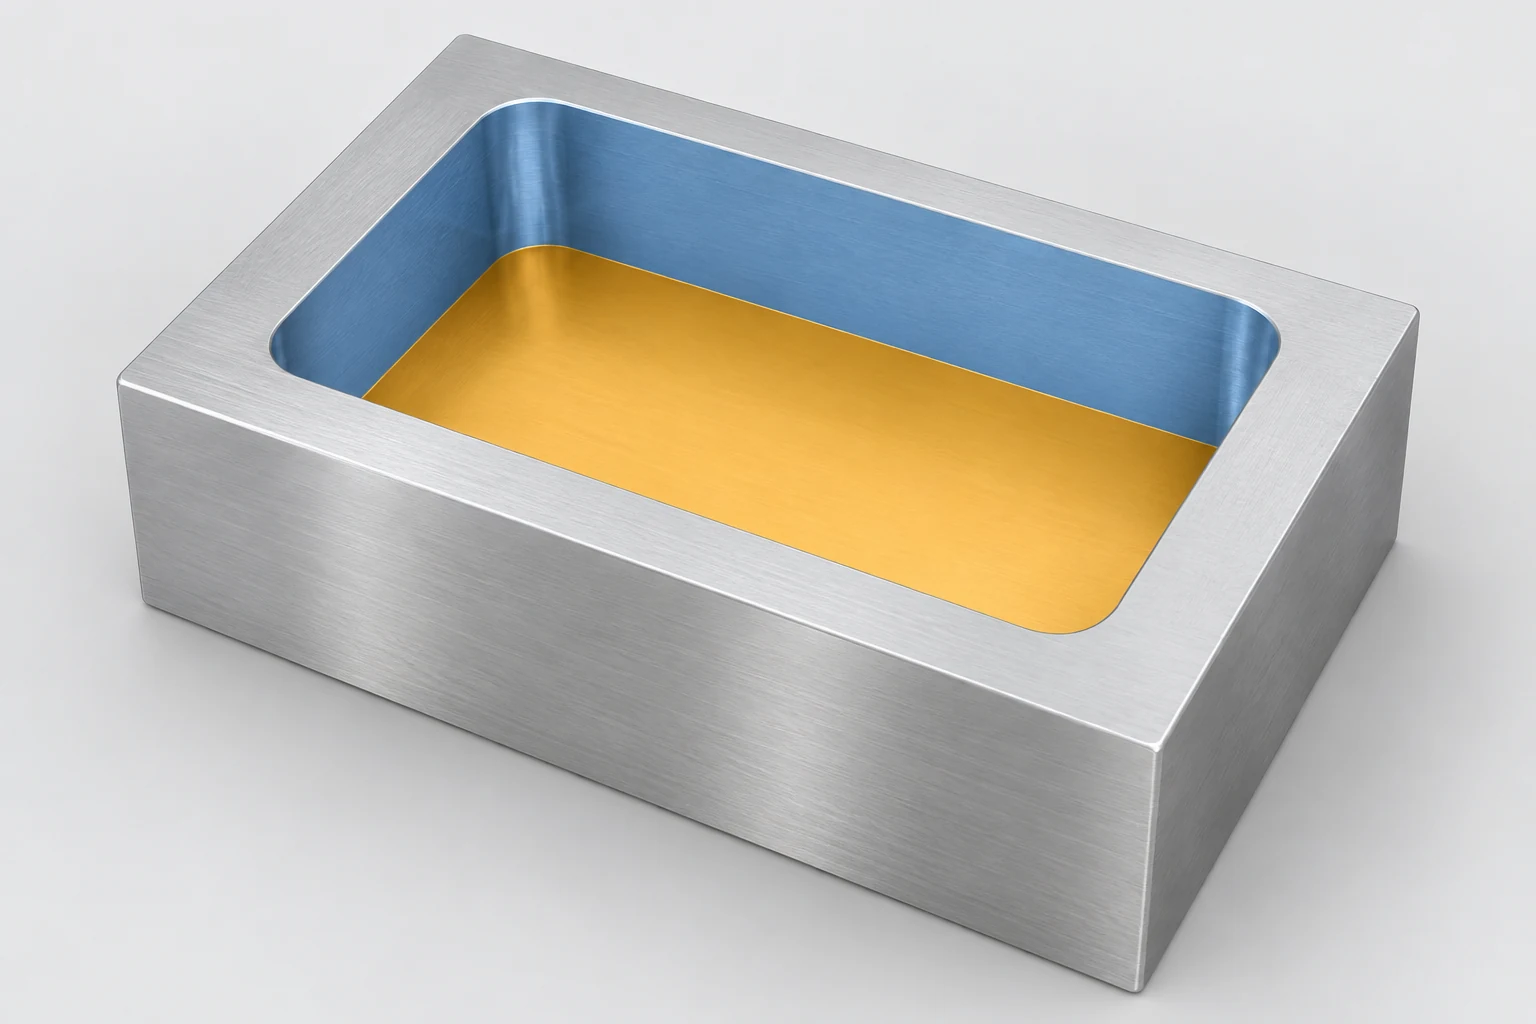
W zagłębionym bloku montażowym dno kieszeni może określać głębokość osadzenia, podczas gdy ściany pozycjonują wprowadzany element. Operacja roughing może pozostawić nadmiar materiału na późniejsze przejścia na obu powierzchniach. Nadmiar radialny pozostawiany jest przy narzędziu, np. na pionowych ścianach; nadmiar osiowy pozostawiany jest w kierunku osi narzędzia, np. nad poziomym dnem kieszeni. Dokumentacja Autodesk dotycząca CAM wyraźnie prezentuje te parametry jako osobne ustawienia. Nie muszą one być równe. [3]
To rozróżnienie czyni plan wykańczania bardziej szczegółowym. Przejście wykańczające ścianę może obejmować granicę kieszeni bez jednoczesnego wymagania usunięcia całego pozostającego nadmiaru materiału z dna. Przejście wykańczające dno może zostać zaplanowane z uwzględnieniem głębokości, wsparcia oraz wymaganego chropowacenia powierzchni. Rzeczywista kolejność zależy od tego, który materiał zapewnia wsparcie, a które powierzchnie określają położenie detalu.
Wewnętrzne narożenia wymagają osobnej kontroli. Duży frez do obróbki śródwstępnej może pozostawić więcej materiału w narożeniu niż wzdłuż prostej ściany. Przeprowadzenie frezu do obróbki wykończeniowej przez ten obszar może gwałtownie zwiększyć stopień obciążenia narzędzia. Obróbka resztkowa usuwa materiał pozostawiony przez wcześniejsze narzędzie; może przygotować narożenie przed końcowym przejściem po ścianie. Średnica narzędzia oraz określony promień narożenia muszą nadal być ze sobą zgodne. [4]
Materiały i wytyczne projektowe łączą dostęp do wnęki, wewnętrzne promienie oraz geometrię ścian z funkcjonalnymi wymaganiami części.
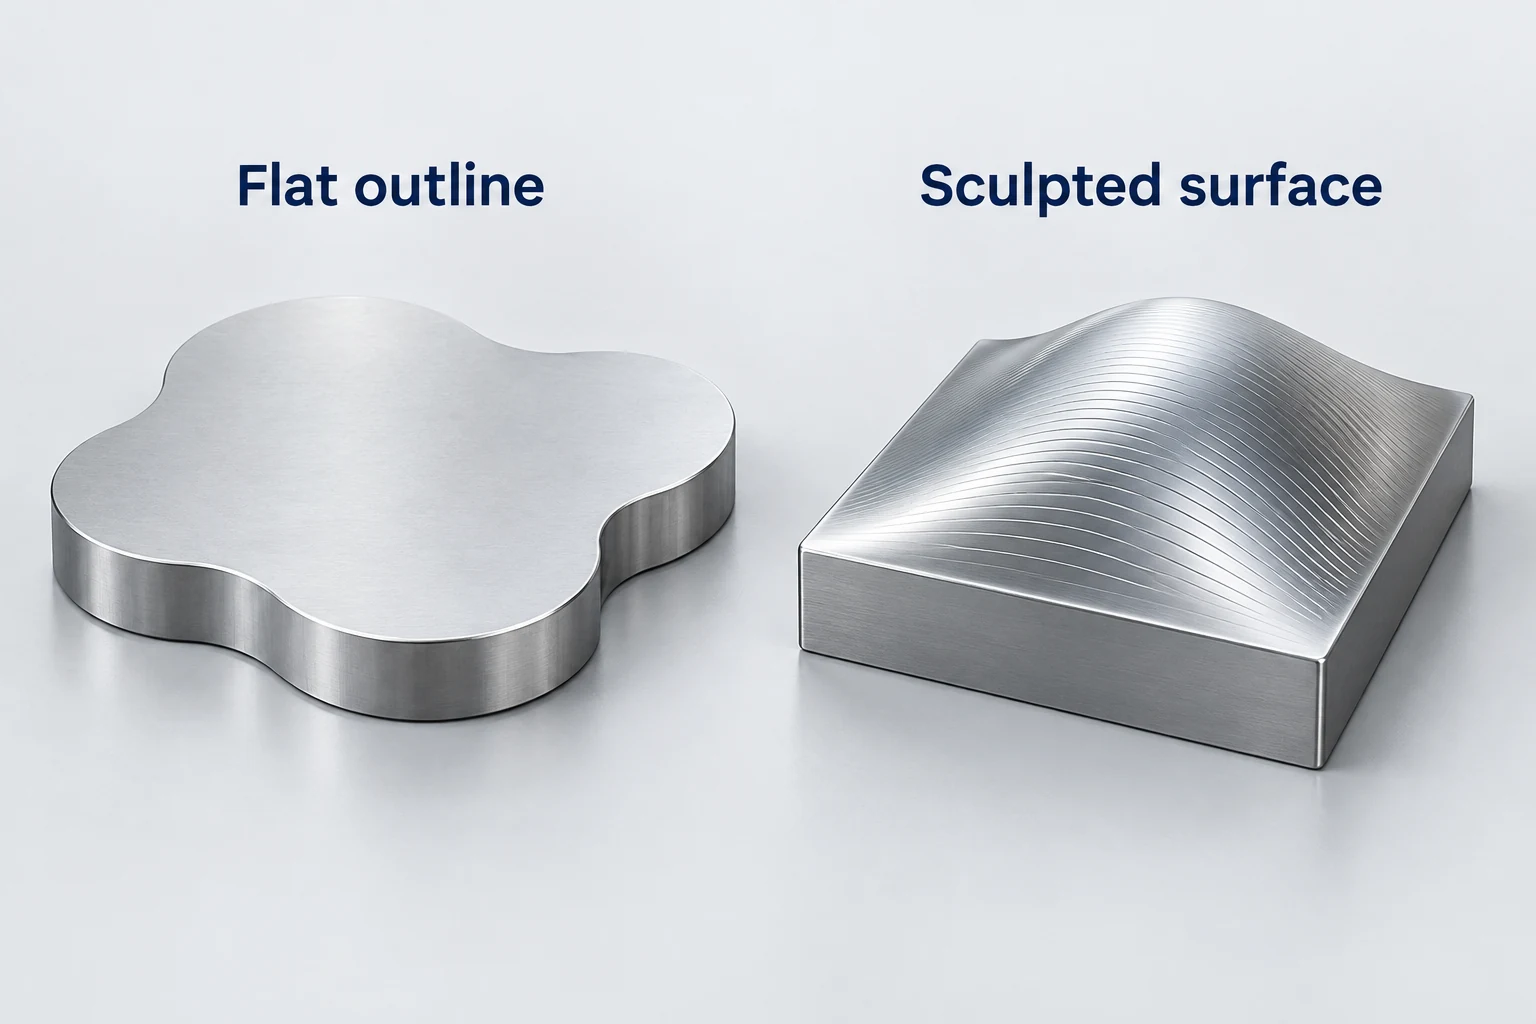
Frezowanie konturu: oddzielenie płaskiego zarysu od powierzchni rzeźbionej
Płaska płyta wałka może mieć zakrzywiony zewnętrzny zarys przy zachowaniu stałej grubości. Boczne krawędzie freza czołowego mogą śledzić ten obwód. Zadaniem jest kontrola zarysu, stanu ściany oraz przejść tam, gdzie zmienia się krzywizna. [7]
Wkład matrycy o kopułkowatej formie stawia inne zadanie: wysokość i nachylenie jego powierzchni zmieniają się w całym obszarze części. Frez kulisty lub inne odpowiednie narzędzie o promieniu może tworzyć kształt poprzez sąsiadujące przejścia. Obszar styku narzędzia oraz odległość między przejściami wpływają na małe grzebienie – tzw. czubki – pozostawiane na tej powierzchni. [5]
Na stałej powierzchni przy użyciu tego samego narzędzia o danej geometrii mniejszy odstęp między przejściami zwykle zmniejsza geometryczny czubek pozostawiany między ścieżkami. [8] Sam w sobie nie usuwa to śladów spowodowanych drganiami, biemem osiowym lub uszkodzoną krawędzią tnącą. Ponadto zaprogramowana wysokość czubka nie jest wynikiem pomiaru parametru chropowatości Ra (średnia arytmetyczna chropowatości). Parametr Ra opisuje zmierzoną profilometrię powierzchni w określonych warunkach oceny. [6]
Płaska płyta wymaga więc strategii wykończenia obwodu; wkład matrycy wymaga strategii wykończenia powierzchni śledzącej jej zmieniającą się geometrię. Nazwanie obu operacji „frezowaniem konturu” nie czyni ich kontaktu z narzędziem równoważnym.
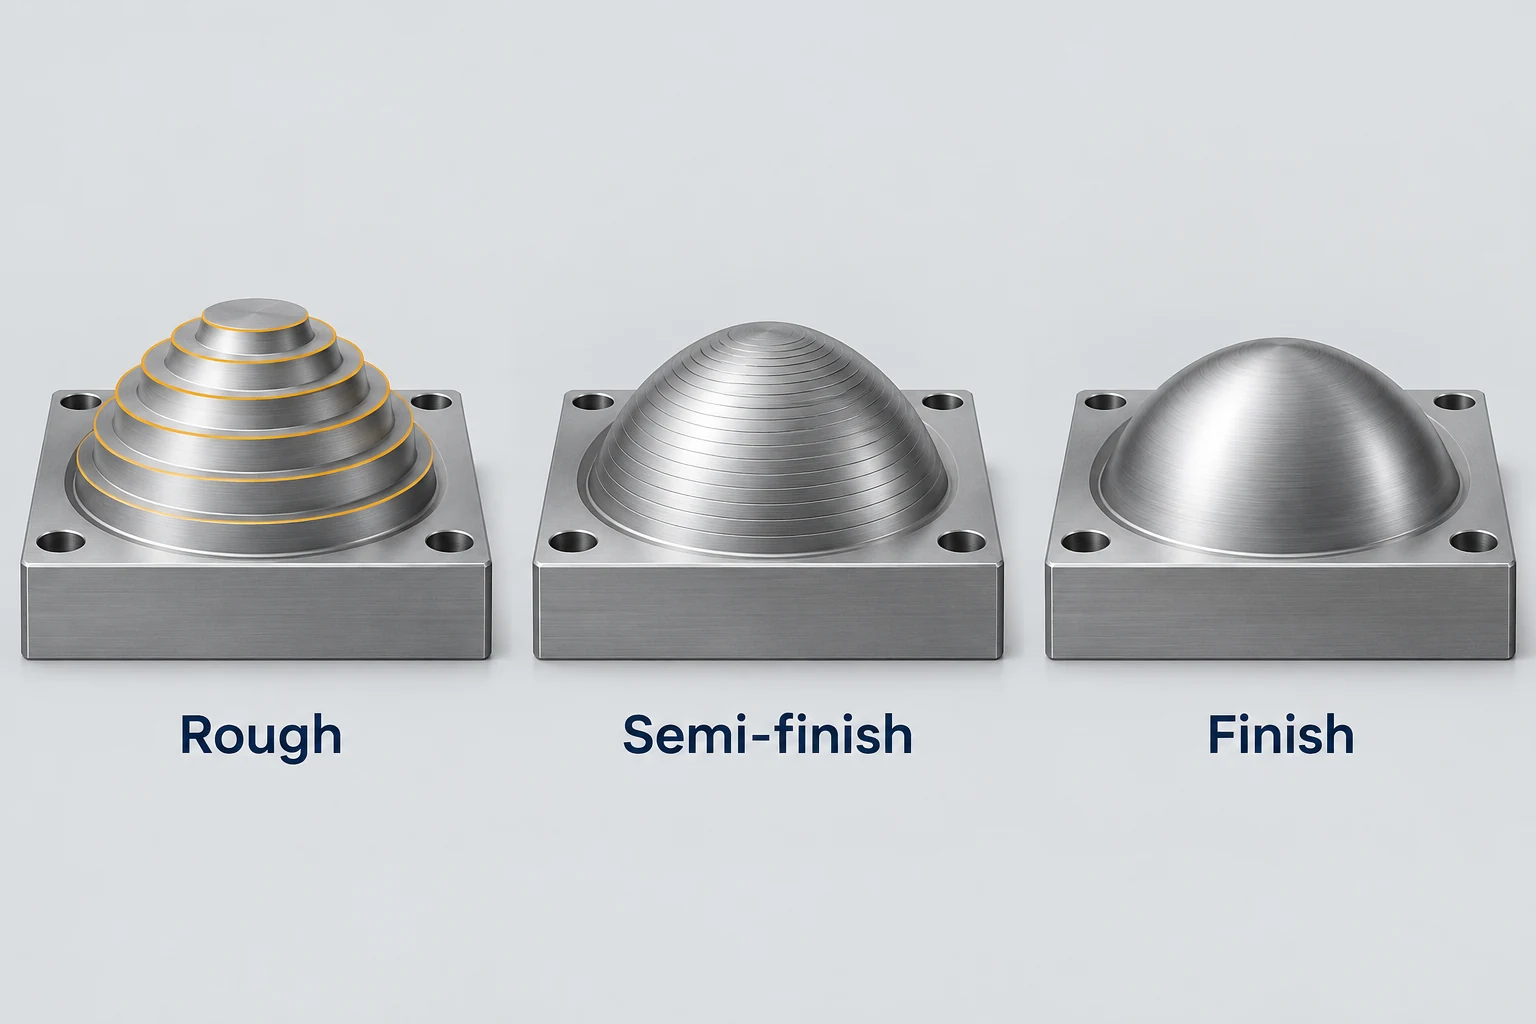
Przygotuj materiał, z którym rzeczywiście będzie miał kontakt narzędzie wykończeniowe
Obróbka wstępna skupia się na usuwaniu nadmiaru materiału. Obróbka wykończeniowa skupia się na powierzchniach, które pozostają po niej. Między nimi obróbka półwykończeniowa może zapewnić bardziej jednolity nadmiar materiału do dalszej obróbki. Na części o kształtowanej geometrii grube tereny z obróbki wstępnej mogą powodować, że narzędzie wykończeniowe naprzemiennie wykonuje lekkie styki i cięższe cięcia. Przygotowanie tego materiału zmniejsza zakres zmienności, który musi obsłużyć ostatni przebieg. [5]
Nadmiar materiału to materiał celowo pozostawiony do kolejnej operacji. Nie jest to dopuszczalny błąd wymiarowy gotowej części. Jego wartość i rozkład zależą od materiału, narzędzia, cechy geometrycznej oraz wcześniejszych operacji. Pojedyncza wartość nadmiaru materiału stosowana jednolicie na każdej powierzchni, ścianie i kieszeni nie opisuje kompleksowego planu wykończenia.
| Powierzchnia | Przygotowanie przed wykończeniem | Kontrola na gotowej części |
|---|---|---|
| Otwarta powierzchnia płyty | Dostępny nadmiar materiału i stabilne podparcie | Geometria powierzchni i określona chropowatość |
| Ściana barkowa i stopień | Nadmiar materiału na ścianie, długość osiągu narzędzia i pozostałe podparcie | Położenie, wysokość i zależność kątowa |
| Dno i ściany kieszeni | Oddzielny nadmiar materiału na dnie i ścianach; pozostałości w narożnikach | Głębokość, rozmiar granicy i geometria narożników |
| Kształtowana krzywa konturowa | Jednolity nadmiar materiału i odpowiedni odstęp przebiegów | Kształt powierzchni i określona chropowatość |
Tabela zawiera pytania dotyczące trasy obróbkowej; rysunek określa, które cechy wymagają kontroli akceptacyjnej. Same widoczne znaczniki nie pozwalają ustalić wymiarów, płaskości ani dokładności kształtu. Również wynik pomiaru wymiarowego nie potwierdza osobno określonego wymogu dotyczącego chropowatości powierzchni.
Podczas przeglądu rysunku należy najpierw zidentyfikować funkcjonalne powierzchnie oraz ich wymagania wykończeniowe, zanim przypisze się całej części ogólną klasę „wykończenia precyzyjnego”. Nasza usługa CNC usługa frezowania jest odpowiednim miejscem do omówienia tych wymagań wraz z dostępem narzędzi i zaproponowaną trasą obróbkową.
FAQ: Frezowanie i wykończenie
Czy ten sam frez końcowy może frezować powierzchnię, kieszeń i kontur części?
Może on wykonywać kilka z tych zadań, gdy jego geometria, długość osiągu oraz warunki cięcia są do nich odpowiednie. Nie oznacza to jednak, że jeden średnica frezu lub jedna trasa narzędzia jest najlepszym wyborem dla każdej powierzchni.
Czy ściany i dno kieszeni wymagają tego samego nadmiaru materiału do wykończenia?
Nie. Nadmiar materiału na ścianie i dnie dotyczy różnych kierunków i powierzchni. Ich wartości oraz kolejność wykończenia powinny być dostosowane do obciążeń cięcia, podparcia oraz końcowych wymagań.
Czy mniejszy odstęp przebiegów gwarantuje lepszą jakość wykończenia powierzchni?
Może zmniejszyć geometryczne grzebienie przy tym samym frezie i tej samej powierzchni, ale nie usuwa wszystkich przyczyn złego wykończenia. Stan narzędzia, drgania oraz rzeczywisty kontakt nadal mają znaczenie, a wymaganie dotyczące struktury powierzchni wymaga odpowiedniego pomiaru.
Czy wykańczanie frezowaniem to to samo co anodowanie lub polerowanie?
Nie. Wykańczanie frezowaniem polega na usuwaniu materiału za pomocą freza. Anodowanie i polerowanie to inne operacje, które oddziałują na powierzchnię w inny sposób. Gdy późniejsze procesy wpływają na funkcjonalny element, należy określić wymagany stan końcowy.
Źródła techniczne
- Sandvik Coromant. Face milling, w tym wykańczanie za pomocą wkładów wycierających. Konfiguracja freza, biój oraz warunki wykańczania.
- Sandvik Coromant. Shoulder milling. Łączne frezowanie boczne i czołowe, głębokie stopnie oraz wsparcie cienkościennych elementów.
- Autodesk Inventor CAM Help. 2D Pocket, „Zapas radialny (ścianki)” i „Zapas osiowy (dno).”
- Sandvik Coromant. Milling inside corners. Kontakt w narożnikach oraz zmiany obciążenia freza.
- Sandvik Coromant. Profile milling. Stały zapas materiału oraz generowanie powierzchni kształtowych.
- NIST. Kalibracje chropowatości powierzchni i wysokości stopnia zgodnie z normami NIST, warunki pomiaru oraz źródła niepewności; Height Parameters. Parametry profilu powierzchni oraz warunki pomiaru.
- Autodesk Fusion Help. 2D Contour reference. Śledzenie konturu, obróbka resztkowa oraz sterowanie wykańczaniem.
- Autodesk. Scallop height (FeatureCAM Help) i Scallop Finishing reference (Fusion Help). Geometria między przejściami oraz odstępy.



