In questa pagina
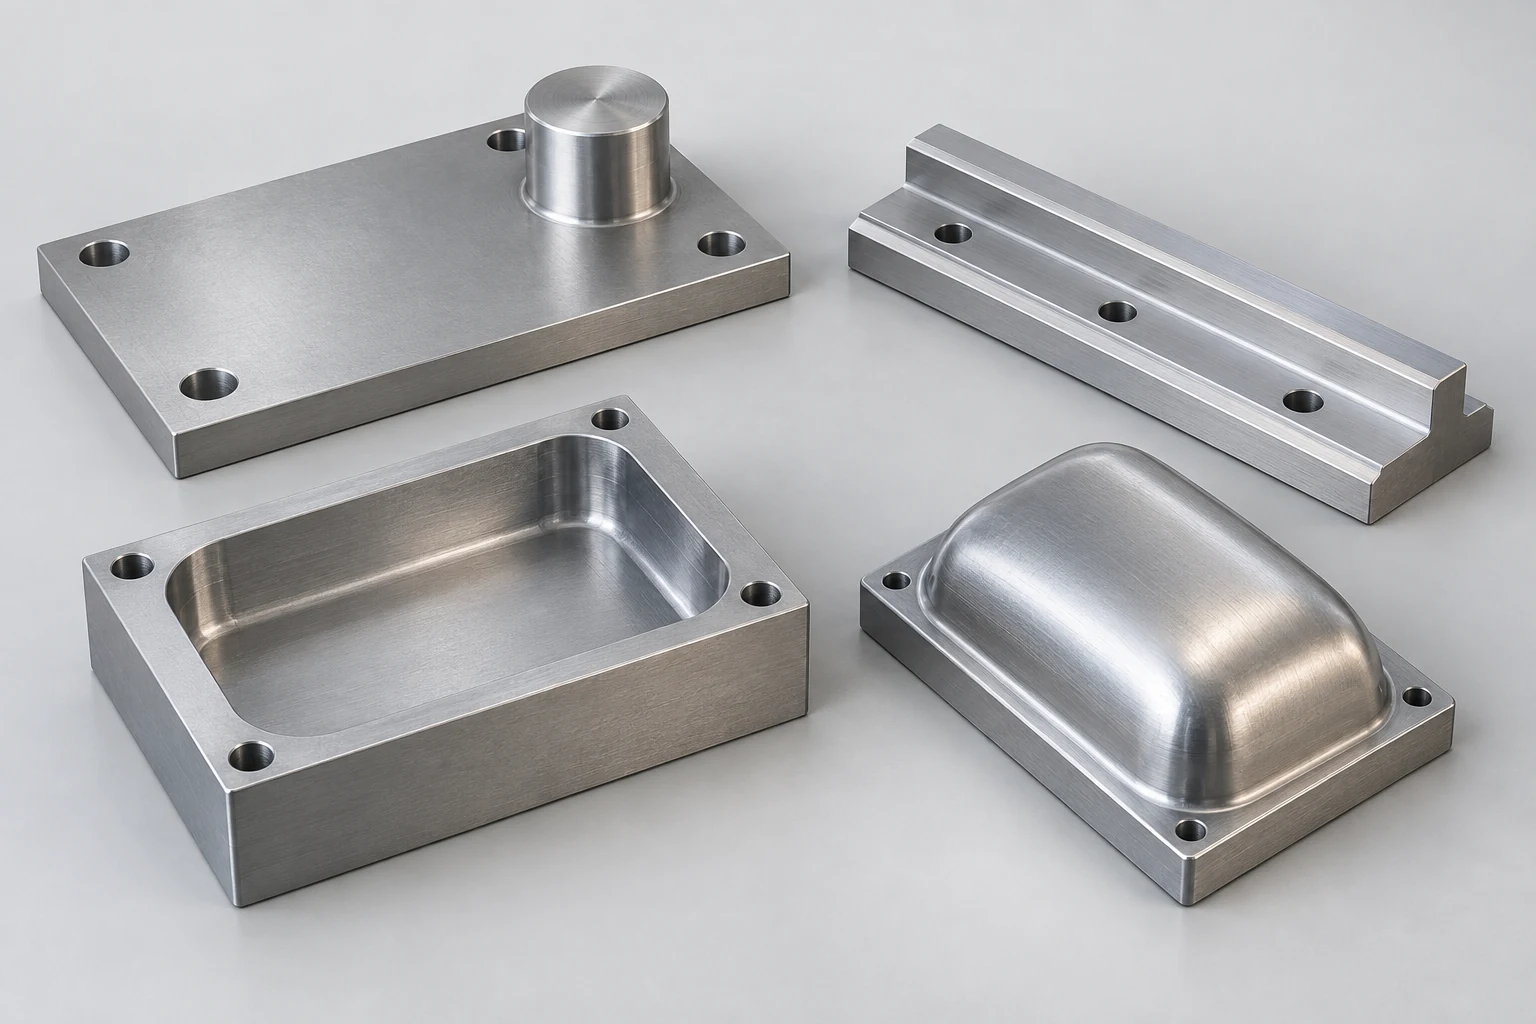
La fresatura di faccia, di testa, di tasca e di profilo descrive aspetti diversi di un taglio. La fresatura di faccia produce una vasta superficie piana; la fresatura di testa utilizza una fresa frontale; la fresatura di tasca rimuove materiale all’interno di un contorno; la fresatura di profilo segue un contorno o una superficie sagomata. I nomi si sovrappongono. Una fresa frontale può rifinire la parete di una tasca, lavorare una spalla o seguire un profilo esterno.
La fresatura di finitura rimuove il materiale residuo necessario per portare una superficie alle condizioni specificate. Il passaggio finale su una faccia di piastra ha esigenze diverse rispetto al passaggio finale intorno a una tasca. Gli esempi riportati di seguito mostrano come scegliere tale operazione di finitura. Per la sequenza complessiva di taglio, vedere come funziona la fresatura CNC.
Fresatura di faccia: rifinire il piano aperto senza alterarne la geometria
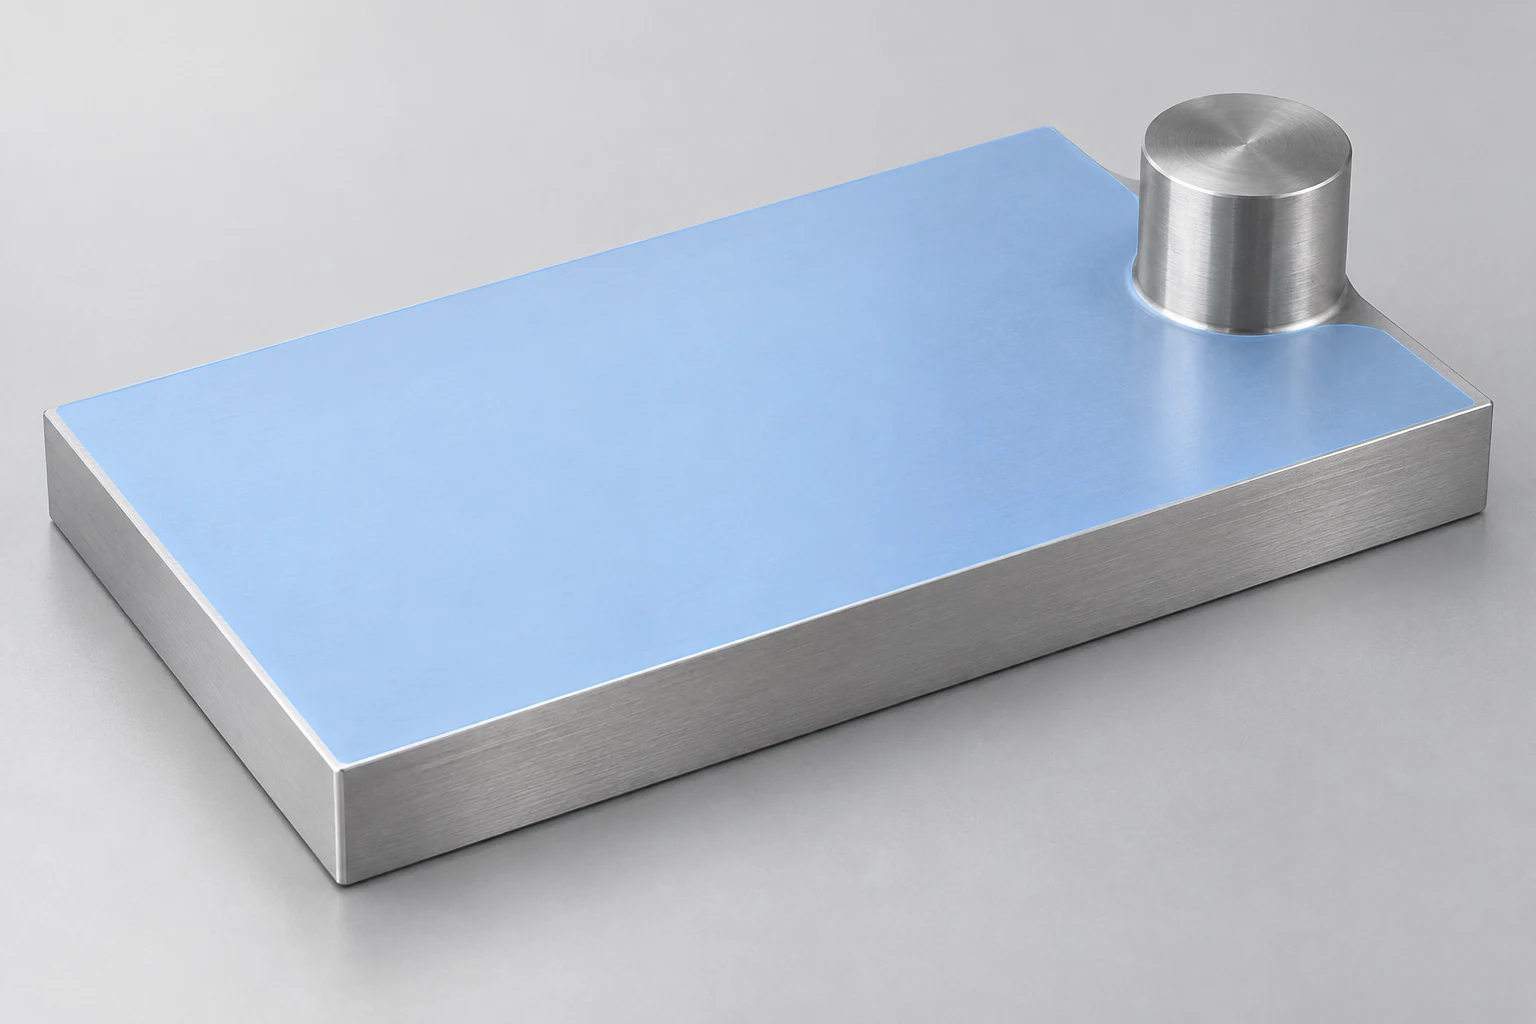
Considera una piastra di attrezzaggio con una vasta faccia superiore e un rilievo di posizionamento rialzato. Una fresa di faccia può spazzolare l’area aperta in modo efficiente, ma il suo volume di taglio e il corpo devono evitare il rilievo. Potrebbe essere necessario uno strumento più piccolo o un percorso separato nelle vicinanze dell’ostacolo. Il solo diametro della fresa non determina l’accessibilità.
Il taglio di finitura deve produrre la faccia richiesta mentre la piastra è supportata. La regolazione degli inserti, la concentricità della fresa e le forze di taglio possono influenzare il risultato. Un motivo ripetuto sulla superficie potrebbe dipendere da come i taglienti sono posizionati e si sovrappongono, piuttosto che semplicemente da un avanzamento eccessivo.
Sandvik Coromant descrive gli inserti wiper come una possibile soluzione per migliorare la texture ottenuta con la fresatura di faccia. La loro maggiore superficie di finitura e la corretta regolazione sono fondamentali; un inserto wiper non è una soluzione generica per un montaggio instabile. Rimangono valide le condizioni applicative indicate dal produttore della fresa. [1]
Se la faccia supporta un altro componente, la planarità e il suo rapporto con la faccia opposta possono essere altrettanto importanti quanto l’aspetto estetico. Una superficie lucida non soddisfa né l’una né l’altra di queste esigenze.
Fresatura di testa: distinguere la parete dal piano adiacente
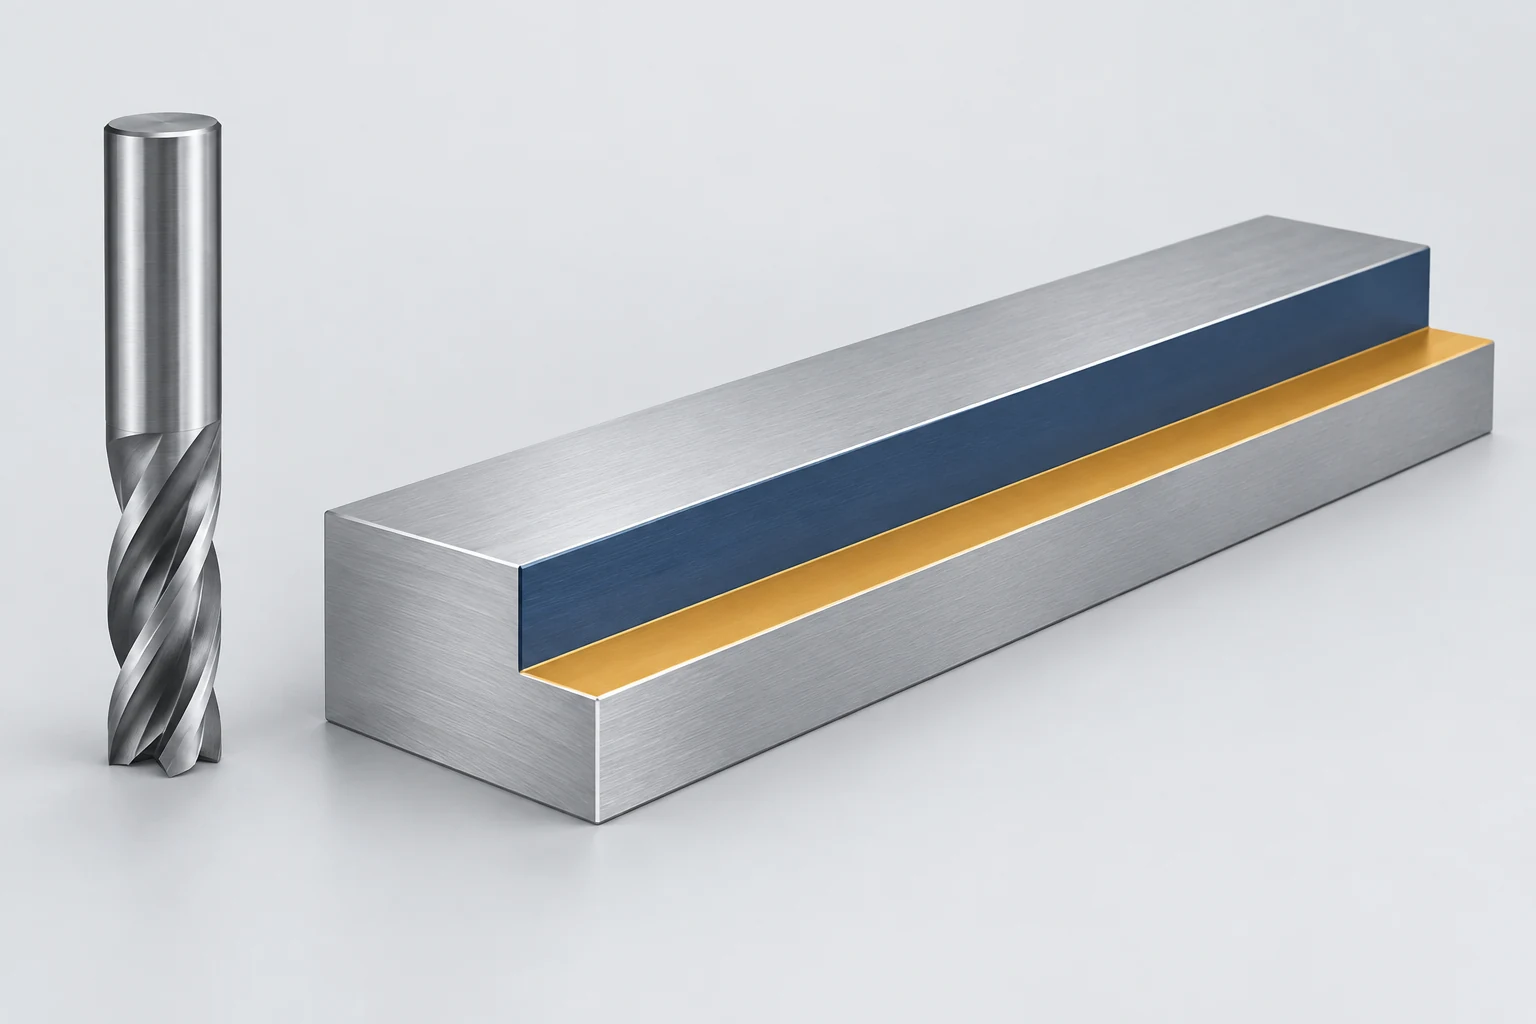
Una guida a gradini presenta una spalla verticale affiancata da uno spigolo orizzontale. Una fresatrice adatta può utilizzare i suoi taglienti periferici lungo la parete e la sua geometria frontale sullo spigolo. Potrebbe eseguire entrambe le lavorazioni in un’unica operazione, ma le due superfici non presentano automaticamente le stesse esigenze di finitura. Le linee guida di Sandvik per la fresatura di spalle trattano esplicitamente la relazione combinata tra parete e spigolo. [2]
Supponiamo che la guida orienti un blocco scorrevole contro il suo lato, mentre lo spigolo sostiene il blocco dal basso. La posizione della parete determina una parte dell’interferenza; l’altezza dello spigolo e la relazione tra le superfici ne determinano un’altra. Questi requisiti devono risultare chiaramente nel piano di processo, anche se un unico utensile genera entrambe le superfici.
Una spalla alta comporta una maggiore lunghezza di sbalzo dell’utensile. La finitura dell’intera altezza della parete può evitare linee di transizione tra diversi livelli di profondità, ma aumenta anche la lunghezza di taglio impegnata. Diversi passaggi in profondità possono migliorare la condizione di carico, generando però transizioni che richiedono attenzione. La scelta dipende dall’utensile, dal sovrametallo residuo e dalla rigidità del sistema, non da una regola generale secondo cui un unico passaggio fornisce sempre una migliore finitura.
Per una guida o una parete sottile, anche il pezzo in lavorazione rimanente richiede supporto man mano che il materiale viene asportato. Un percorso di finitura calcolato su un modello rigido non tiene conto di ogni possibile movimento del pezzo reale.
Fresatura di tasche: gestire fondo, pareti e angoli separatamente
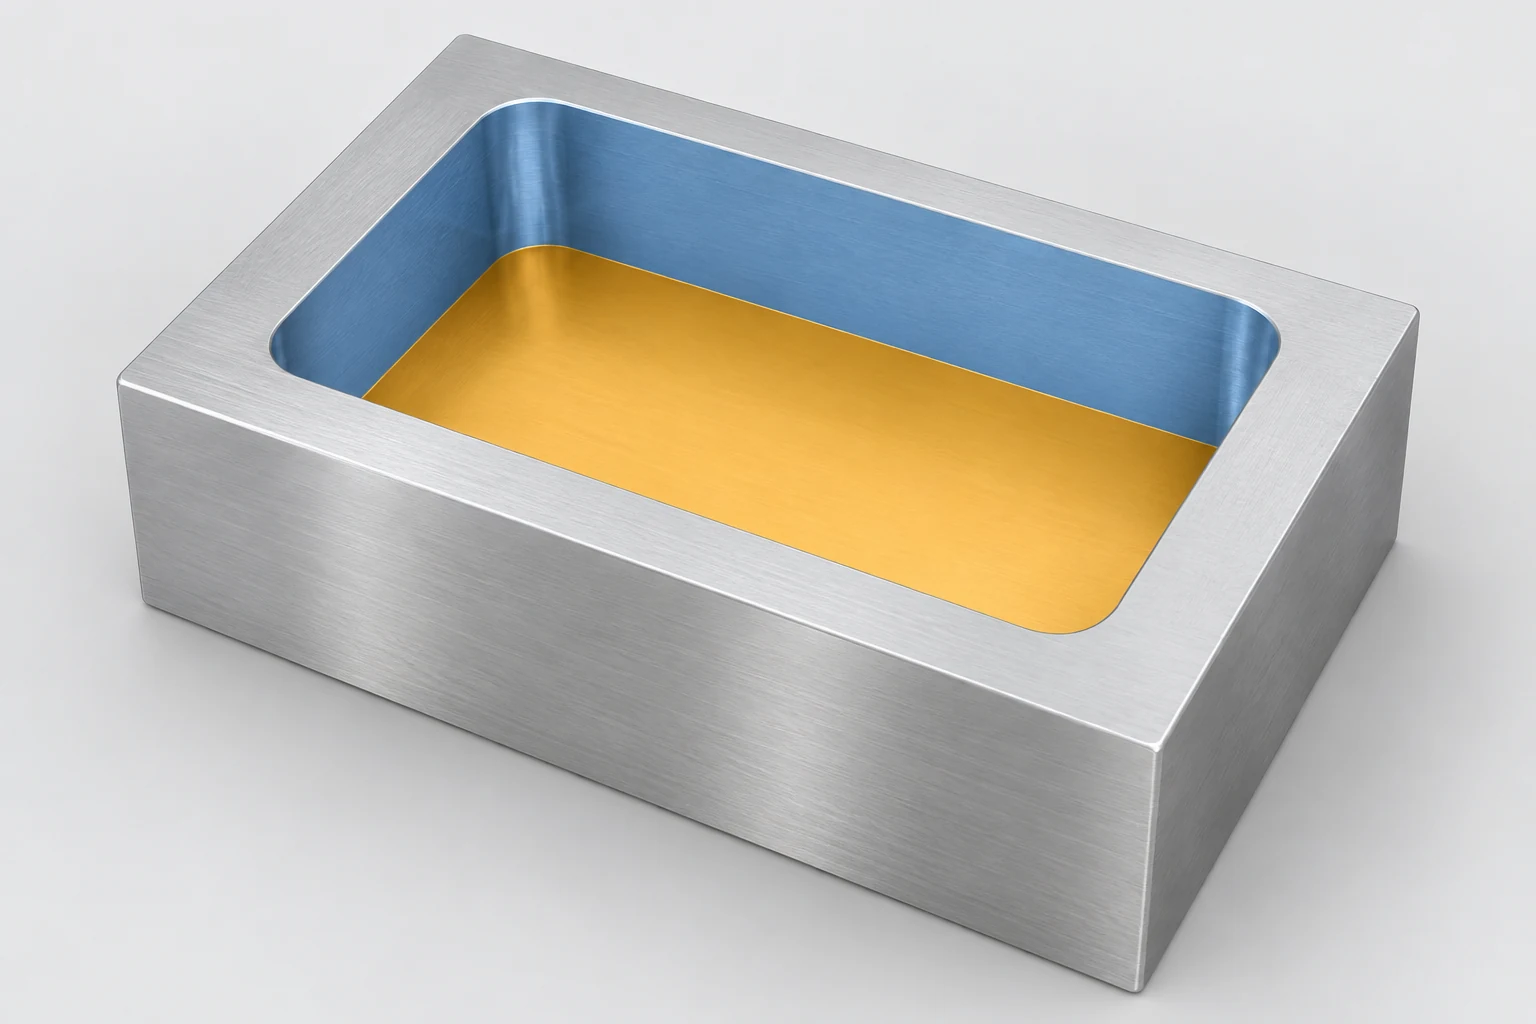
In un blocco di fissaggio incassato, il fondo della tasca può definire la profondità di appoggio, mentre le pareti posizionano il componente inserito. L’asportazione di sgrossatura può lasciare materiale da asportare in passaggi successivi su entrambe le superfici. Sovrametallo radiale è lasciato accanto all’utensile, ad esempio sulle pareti verticali; sovrmetallo assiale è lasciato nella direzione dell’asse dell’utensile, ad esempio sopra un fondo orizzontale. La documentazione CAM di Autodesk espone questi parametri come controlli separati. Non è necessario che siano uguali. [3]
Questa distinzione rende il piano di finitura più specifico. Un passaggio di finitura della parete può essere dedicato al contorno della tasca senza dover contemporaneamente asportare tutto il sovrametallo residuo sul fondo. Un passaggio di finitura del fondo può quindi essere pianificato tenendo conto della profondità, del supporto e della rugosità richiesta. L’ordine effettivo dipende da quale materiale fornisce supporto e da quali superfici definiscono la posizione del pezzo.
Gli angoli interni richiedono un controllo specifico. Una fresa di sgrossatura di grandi dimensioni può lasciare più materiale in un angolo rispetto a una parete rettilinea. Far passare una fresa di finitura in tale zona può causare un aumento improvviso dell’ingaggio. La lavorazione di ripristino (rest machining) rimuove il materiale lasciato da uno strumento precedente; può preparare l’angolo prima del passaggio finale sulla parete. Il diametro dell’utensile e il raggio d’angolo specificato devono comunque essere compatibili. [4]
La guida sui materiali e sulla progettazione collega l’accessibilità delle tasche, i raggi interni e la geometria delle pareti ai requisiti funzionali del pezzo.
Fresatura del profilo: separare un contorno piano da una superficie scolpita
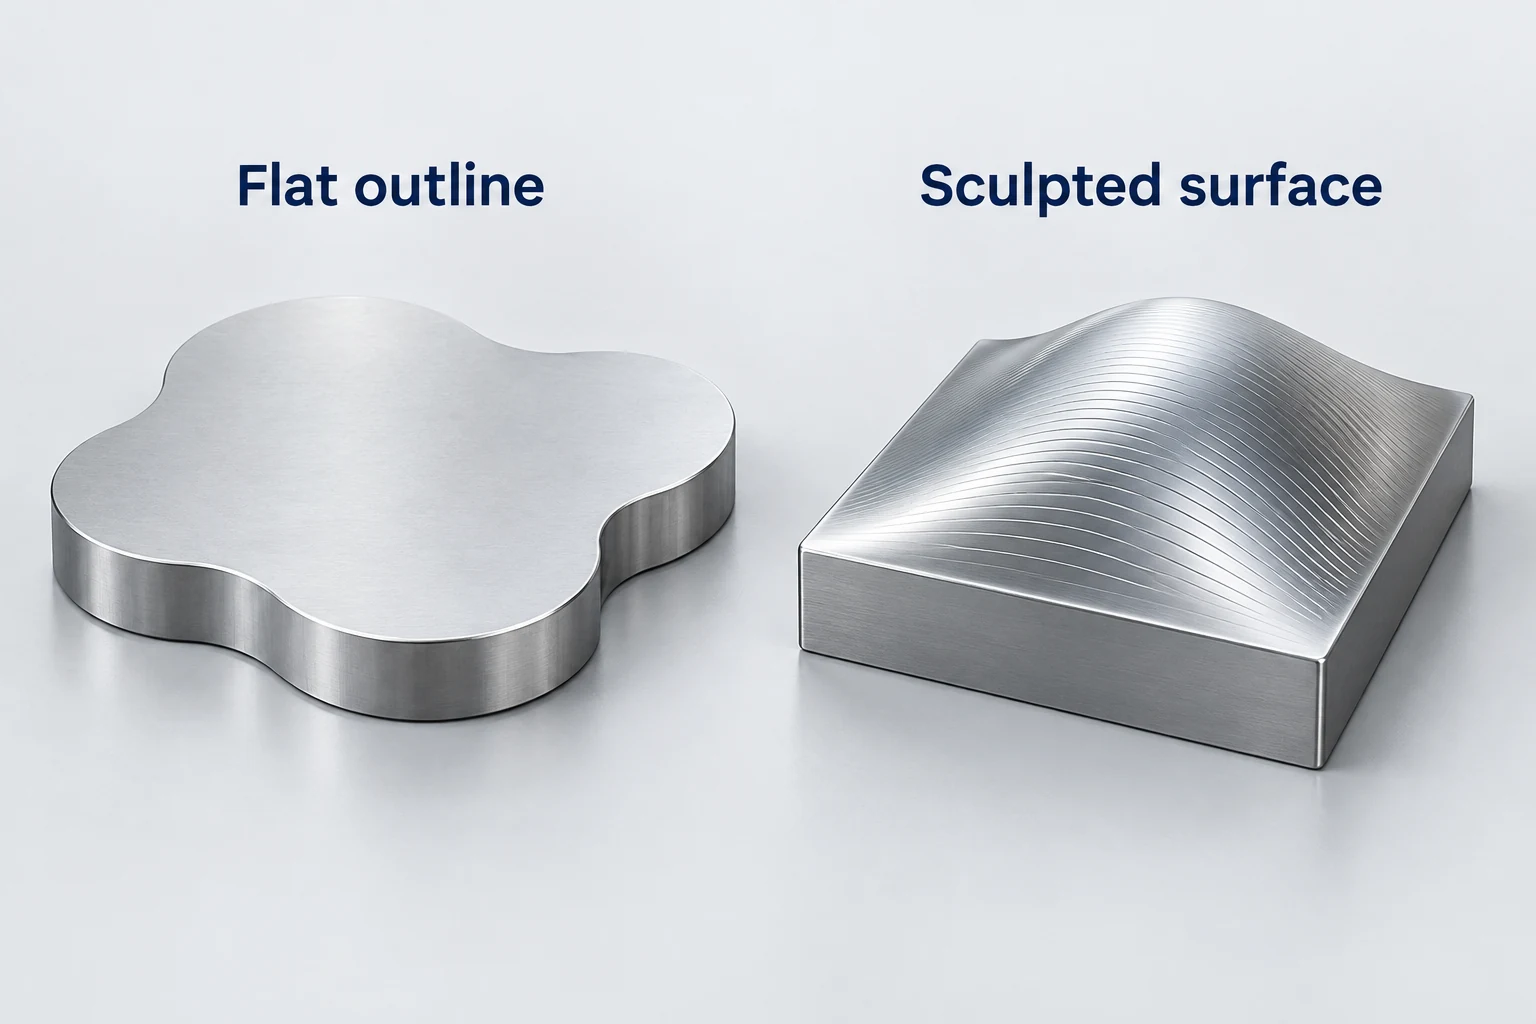
Una piastra a camma piana può avere un contorno esterno curvilineo mantenendo uno spessore costante. I taglienti laterali di una fresa frontale possono seguire tale perimetro. L’obiettivo è controllare il contorno, lo stato della parete e le transizioni dove cambia la curvatura. [7]
Un inserto per matrice a cupola rappresenta una sfida diversa: altezza e pendenza della sua superficie variano lungo il pezzo. Una fresa a sfera o un altro utensile con raggio adeguato può generare la forma mediante passate adiacenti. La zona di contatto dell’utensile e la distanza tra le passate influenzano le piccole creste, o cuspidi, lasciate su tale superficie. [5]
Su una superficie fissa e con la stessa geometria dell’utensile, una minore distanza tra le passate riduce generalmente la cuspide geometrica lasciata tra i percorsi. [8] Ciò, di per sé, non elimina i segni causati da vibrazioni, eccentricità o un tagliente danneggiato. Inoltre, l’altezza della cuspide programmata non corrisponde al risultato di una misurazione del parametro Ra, ovvero la rugosità media aritmetica. Ra descrive il profilo di una superficie misurata in condizioni definite di valutazione. [6]
La piastra piana richiede quindi una strategia di finitura perimetrale; l’inserto per matrice richiede una strategia di finitura superficiale che ne segua la forma variabile. Definire entrambe le operazioni come «profilatura» non rende equivalente il contatto dell’utensile.
Preparare il materiale che l’utensile di finitura incontrerà effettivamente
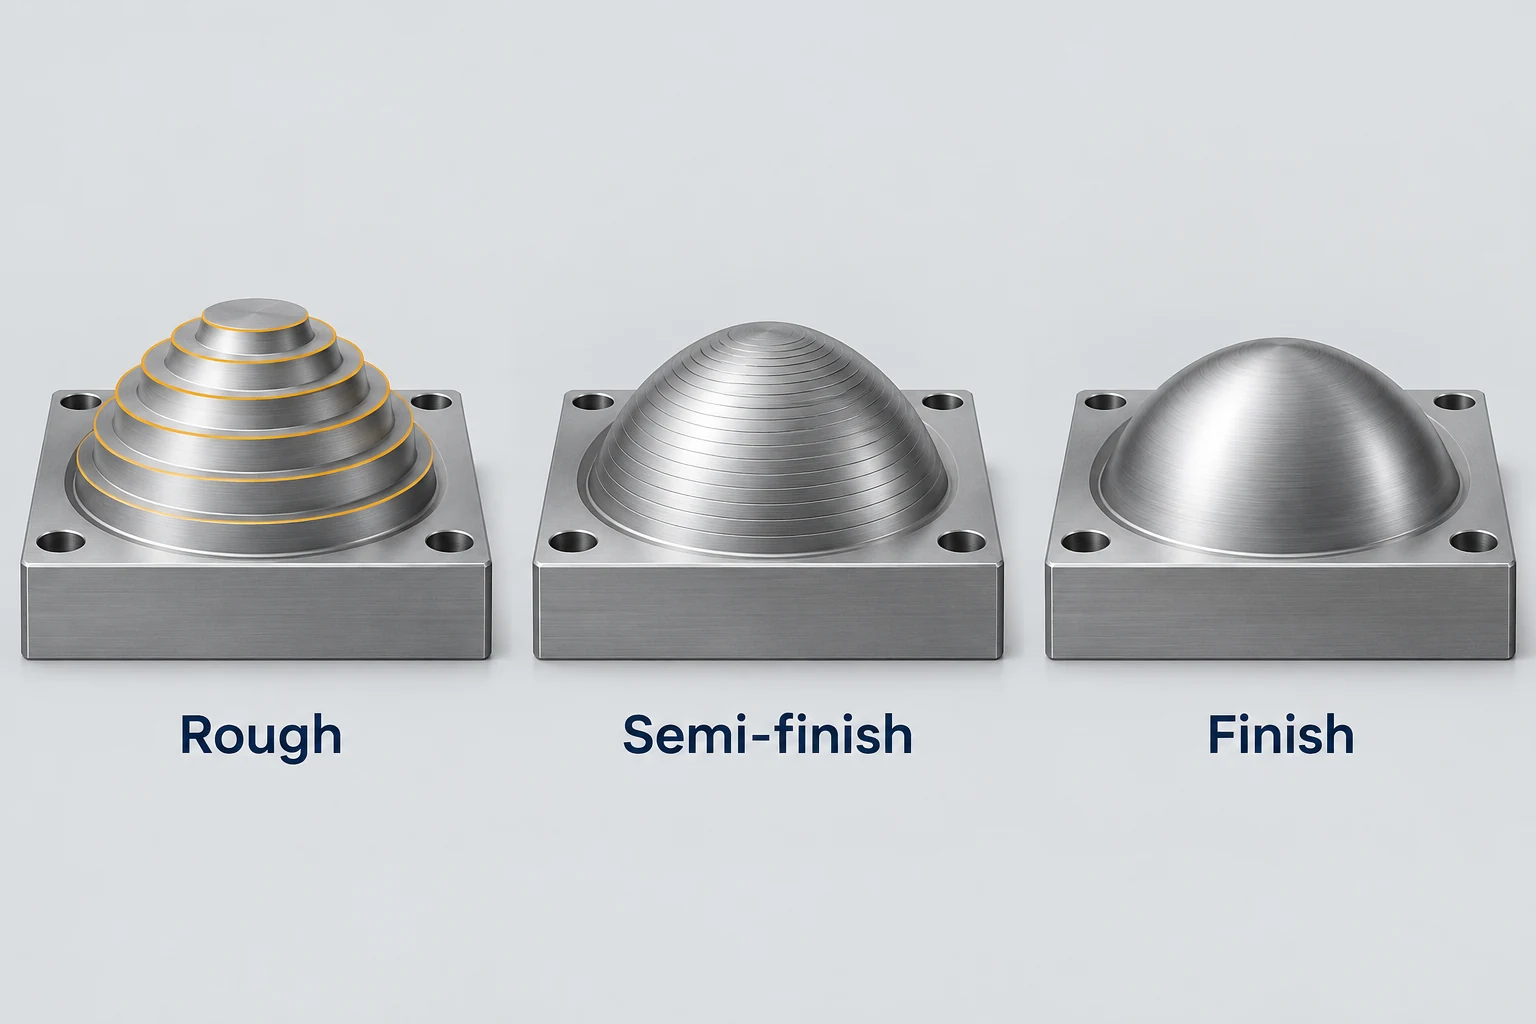
La sgrossatura è organizzata intorno alla rimozione del sovrametallo. La finitura è organizzata intorno alle superfici che rimangono. Tra queste due fasi, la semifinitura può rendere più uniforme il sovrametallo residuo. Su un pezzo scolpito, le terrazze di sgrossatura grossolana possono far alternare all’utensile di finitura contatti leggeri e tagli più impegnativi. Preparare tale materiale riduce la variabilità che l’ultima passata deve gestire. [5]
Il sovrametallo è materiale lasciato intenzionalmente per un’operazione successiva. Non corrisponde all’errore ammesso sul pezzo finito. La sua entità e distribuzione dipendono dal materiale, dall’utensile, dalla caratteristica geometrica e dalle operazioni precedenti. Un singolo valore di sovrametallo applicato in modo identico su ogni faccia, parete e tasca non descrive un piano completo di finitura.
| Superficie | Preparazione prima della finitura | Verifica sul pezzo finito |
|---|---|---|
| Faccia di piastra aperta | Sovrametallo accessibile e supporto stabile | Geometria della faccia e rugosità specificata |
| Parete di spalla e sporgenza | Sovrametallo della parete, portata dell’utensile e supporto residuo | Posizione, altezza e relazione angolare |
| Fondo e pareti della tasca | Sovrametallo distinto per fondo/pareti; residui negli angoli | Profondità, dimensione del contorno e geometria degli angoli |
| Profilo scolpito | Sovrametallo residuo uniforme e interasse adeguato dei passaggi | Forma della superficie e rugosità specificata |
La tabella elenca domande relative al percorso di lavorazione; il disegno tecnico determina quali caratteristiche richiedono verifiche di accettazione. Segni visibili da soli non possono stabilire dimensioni, planarità o accuratezza del profilo. Allo stesso modo, un risultato dimensionale non soddisfa automaticamente un requisito di rugosità superficiale specificato separatamente.
Per una revisione del disegno, identificare prima le superfici funzionali e i loro requisiti di finitura, prima di assegnare in modo generico una «finitura fine» all’intero componente. Il nostro Servizio di fresatura CNC è il contesto pertinente per discutere tali requisiti insieme all’accessibilità dell’utensile e al percorso di lavorazione proposto.
Domande frequenti su fresatura e finitura
Lo stesso fresa frontale può eseguire la lavorazione di facce, tasche e profili su un pezzo?
Può eseguire diverse di queste operazioni quando la sua geometria, la sua portata e le condizioni di taglio lo consentono. Ciò non significa che un diametro di utensile o un percorso di lavorazione unico sia la scelta ottimale per ogni superficie.
Le pareti e il fondo di una tasca richiedono lo stesso sovrametallo di finitura?
No. I sovrametalli per pareti e fondo riguardano direzioni e superfici diverse. I loro valori e la sequenza di finitura devono essere scelti in base ai carichi di taglio, al supporto disponibile e ai requisiti finali.
Un passo trasversale più piccolo garantisce automaticamente una migliore finitura superficiale?
Può ridurre le cuspidi geometriche per lo stesso utensile e la stessa superficie, ma non risolve tutte le cause di una scarsa finitura. Lo stato dell’utensile, le vibrazioni e il contatto effettivo rimangono fattori determinanti, e un requisito di texture richiede la misurazione appropriata.
La finitura mediante fresatura è la stessa cosa dell’anodizzazione o della lucidatura?
No. La finitura mediante fresatura rimuove materiale con un utensile fresatore. L’anodizzazione e la lucidatura sono operazioni diverse, ciascuna con i propri effetti sulla superficie. Quando una lavorazione successiva influenza una caratteristica funzionale, specificare la condizione finale richiesta.
Fonti tecniche
- Sandvik Coromant. Face milling, inclusa la finitura con inserti wiper. Configurazione dell’utensile, eccentricità e condizioni di finitura.
- Sandvik Coromant. Shoulder milling. Taglio combinato laterale e frontale, spalle profonde e supporto per pareti sottili.
- Autodesk Inventor CAM Help. 2D Pocket, «Tolleranza radiale (parete) da lasciare» e «Tolleranza assiale (fondo) da lasciare».
- Sandvik Coromant. Milling inside corners. Contatto negli angoli e variazioni del carico sull’utensile.
- Sandvik Coromant. Profile milling. Tolleranza costante e generazione di superfici scolpite.
- NIST. Calibrazioni NIST della rugosità superficiale e dell’altezza del gradino, condizioni di misurazione e fonti di incertezza; Height Parameters. Parametri del profilo superficiale e condizioni di misurazione.
- Autodesk Fusion Help. 2D Contour reference. Seguimento del contorno, lavorazione residua e controlli di finitura.
- Autodesk. Scallop height (FeatureCAM Help) e Scallop Finishing reference (Fusion Help). Geometria e distanziamento tra passate.



