In questa pagina
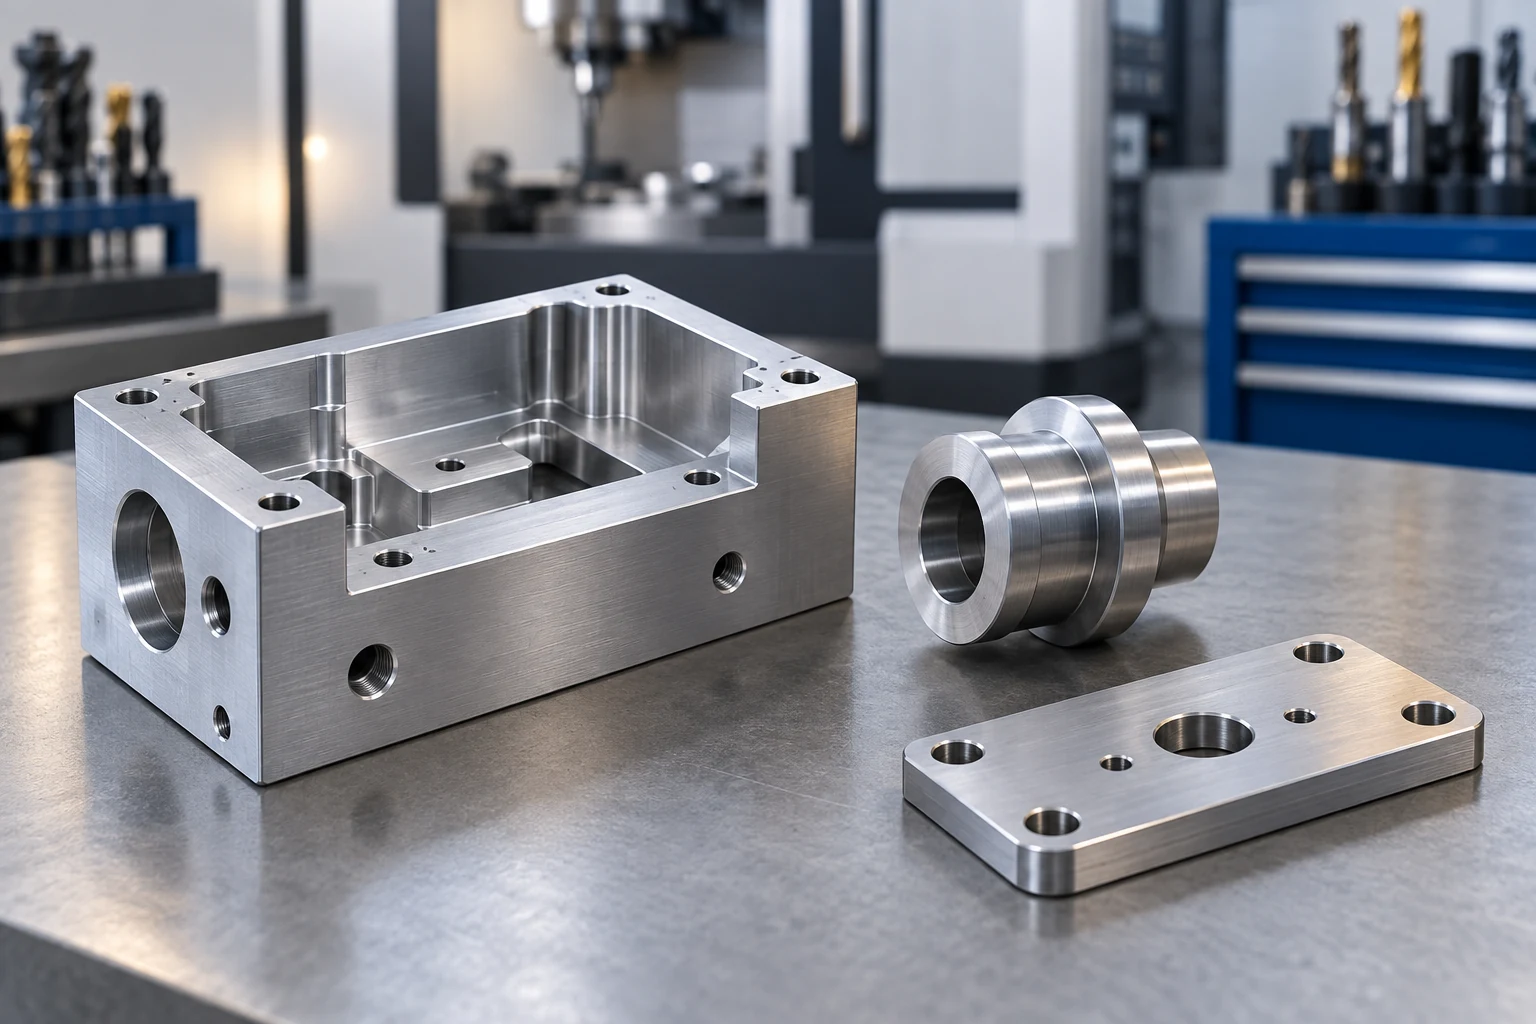
Un laboratorio meccanico produce o modifica componenti rimuovendo materiale mediante macchine utensili. Il suo lavoro può includere fresatura, tornitura, foratura e rettifica, insieme alla pianificazione, al fissaggio del pezzo e alle misurazioni necessarie per realizzare il componente specificato. Un laboratorio può servire clienti esterni, supportare internamente una fabbrica oppure specializzarsi nella produzione ripetuta di una famiglia specifica di componenti. Il solo nome non indica quali lavorazioni è in grado di eseguire. [1]
La domanda utile è come un determinato laboratorio integra le proprie capacità. Ad esempio, un distanziale tornito con una disposizione di fori per bulloni richiede più di un tornio: qualcuno deve pianificare i fori, preservare i riferimenti di posizionamento tra le diverse operazioni, verificare le caratteristiche rilevanti e garantire l’identificazione dei pezzi finiti fino alla consegna.
Le officine meccaniche differiscono per il tipo di lavoro che organizzano
Una officina meccanica su commissione gestisce lavorazioni clienti variabili. I suoi dispositivi di fissaggio, i programmi e la sequenza operativa possono cambiare da ordine a ordine. Un’officina orientata alla produzione organizza una quota maggiore del proprio lavoro intorno a pezzi ripetuti o famiglie di pezzi. Un’officina utensileria interna o un’officina manutenzione supporta le esigenze di attrezzature, utensili e sviluppo della propria organizzazione. Queste descrizioni si sovrappongono; un’azienda può combinare tali modelli.
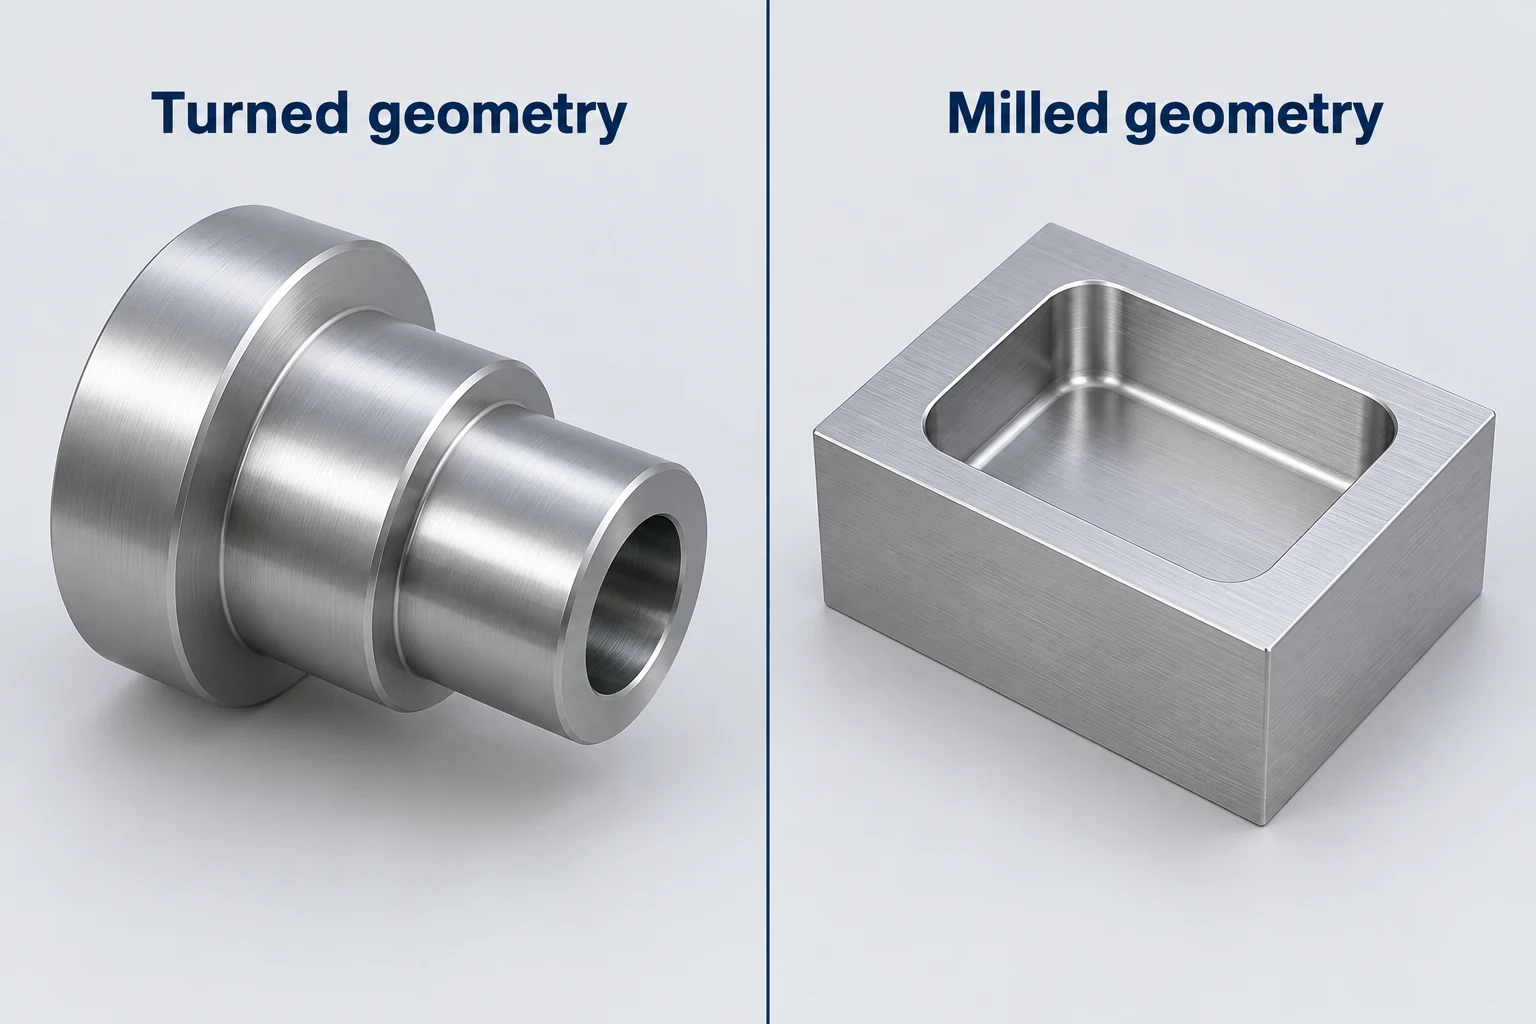
Le macchine indicano i processi potenzialmente applicabili, mentre i requisiti del pezzo determinano il percorso effettivo. La tornitura si presta naturalmente a diametri coassiali e spalle. La fresatura può realizzare tasche, piani e caratteristiche decentrate. Un’operazione di rettifica può essere scelta per soddisfare specifici requisiti di finitura superficiale o di dimensione. Un singolo componente può richiedere più di questi processi.
Un’officina di carpenteria metallica può combinare taglio, formatura e assemblaggio per realizzare un insieme; un’officina meccanica può quindi completare le facce di posizionamento o i fori dell’insieme. Alcune aziende svolgono entrambe le attività. Analogamente, un grezzo fuso o prodotto mediante stampa additiva può costituire il pezzo iniziale per un’officina meccanica. Il confine è rappresentato dal tipo di lavorazione eseguita, non da una regola secondo cui ogni pezzo debba necessariamente partire da un tondo pieno.
La CNC guida al processo di lavorazione confronta queste operazioni in base alle caratteristiche che producono. Per la selezione del fornitore, stabilire quali operazioni vengono eseguite presso il sito proposto e quali richiedono un’altra struttura.
Il lavoro comprende pianificazione, attrezzaggio e verifica
I tornitori e i fresatori non si limitano ad avviare un programma. L’Ufficio statistico del lavoro statunitense descrive attività che includono la lettura delle informazioni di progettazione, la configurazione delle attrezzature, il fissaggio di utensili e pezzi in lavorazione, il monitoraggio della fase di taglio e la verifica del risultato. Sia le attrezzature manuali che quelle CNC possono far parte di tale attività. [2]
Un modo pratico per comprendere una officina è seguire le responsabilità riportate di seguito. Si tratta di funzioni, non di un organigramma obbligatorio: una sola persona esperta può ricoprire più di esse.
| Funzione | Decisione o risultato | Ciò di cui ha bisogno la persona successiva |
|---|---|---|
| Revisione e pianificazione del lavoro | Definizione concordata del componente e sequenza delle operazioni | Revisione corrente, stato del materiale grezzo e requisiti |
| Programmazione | Istruzioni per la macchina e informazioni sulla configurazione | Utensili, materiale grezzo e riferimenti per il sistema di coordinate del pezzo |
| Configurazione ed esecuzione della lavorazione | Pezzo posizionato correttamente e taglio controllato | Stato noto del pezzo e operazioni completate |
| Ispezione | Risultati rispetto alle caratteristiche specificate | Identità del pezzo, requisiti e base di misurazione |
| Coordinamento della produzione | Disponibilità di materiale, macchina e processi esterni | Stato corrente del lavoro e operazione successiva |
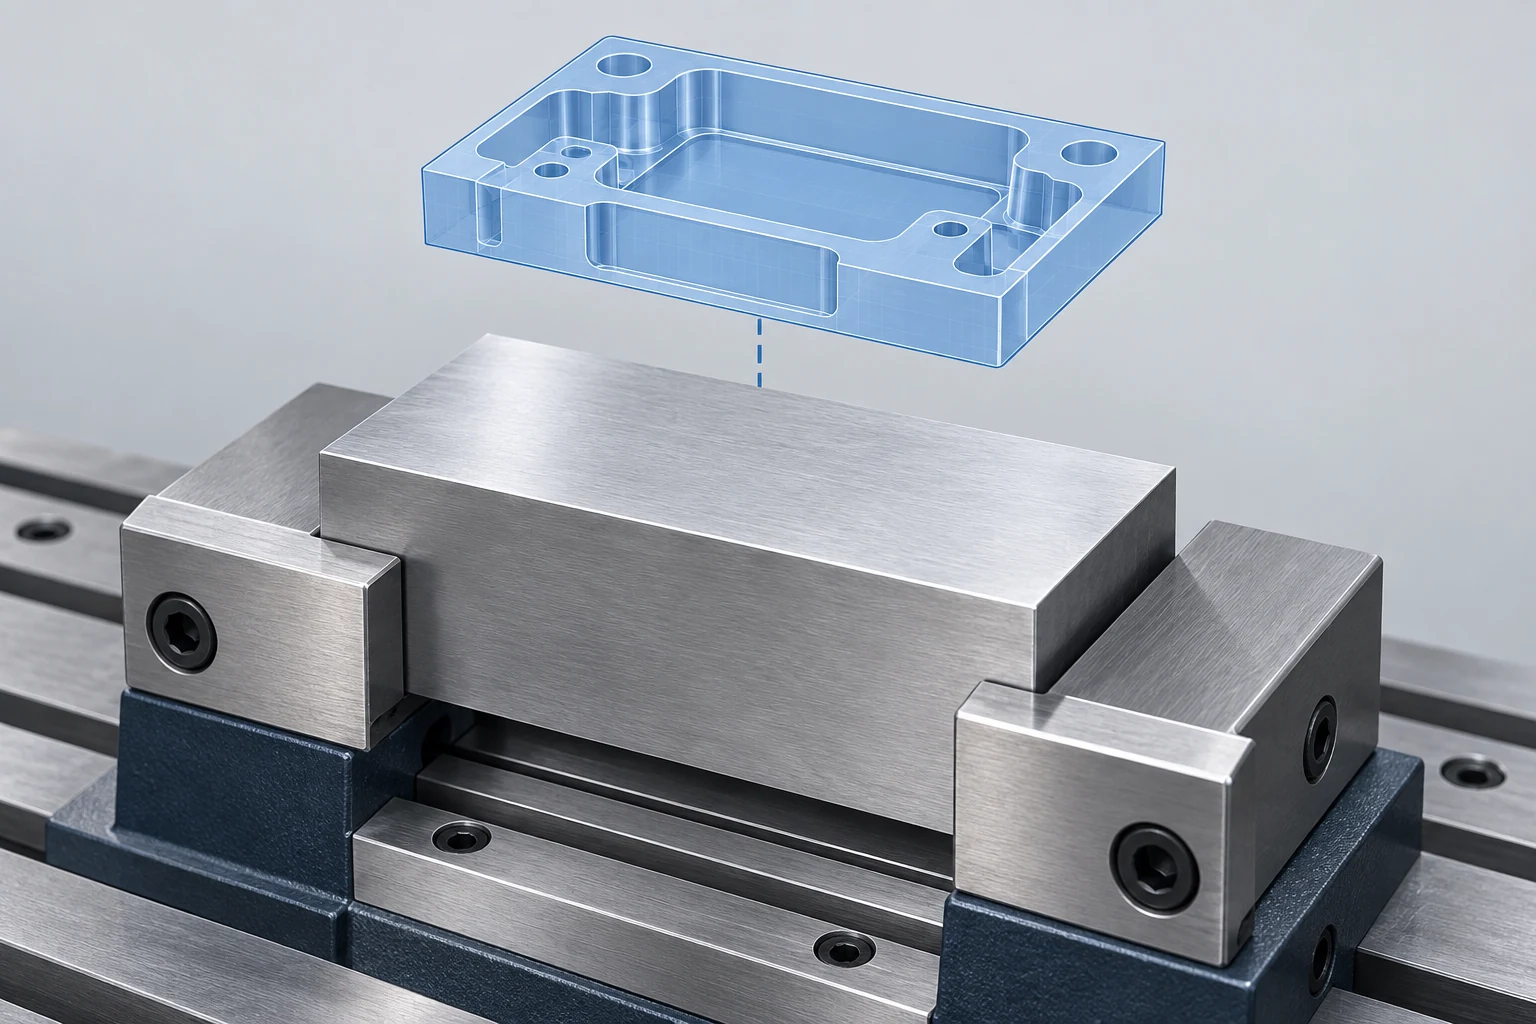
Il piano digitale deve corrispondere alla disposizione fisica. La documentazione di configurazione di Autodesk Fusion distingue il modello del pezzo, il grezzo iniziale, il sistema di coordinate di lavoro e il dispositivo di fissaggio. Un programma predisposto per una determinata orientazione o disposizione di fissaggio non può essere semplicemente considerato valido per un’altra. [3]
Per la sequenza fondamentale da CAD a CNC, la guida alle nozioni fondamentali di lavorazione fornisce un’introduzione. All’interno dello stabilimento, il compito aggiuntivo consiste nel garantire che l’operatore che prepara la macchina riceva le stesse ipotesi utilizzate dal programmatore.
Segui un singolo componente attraverso le sue operazioni
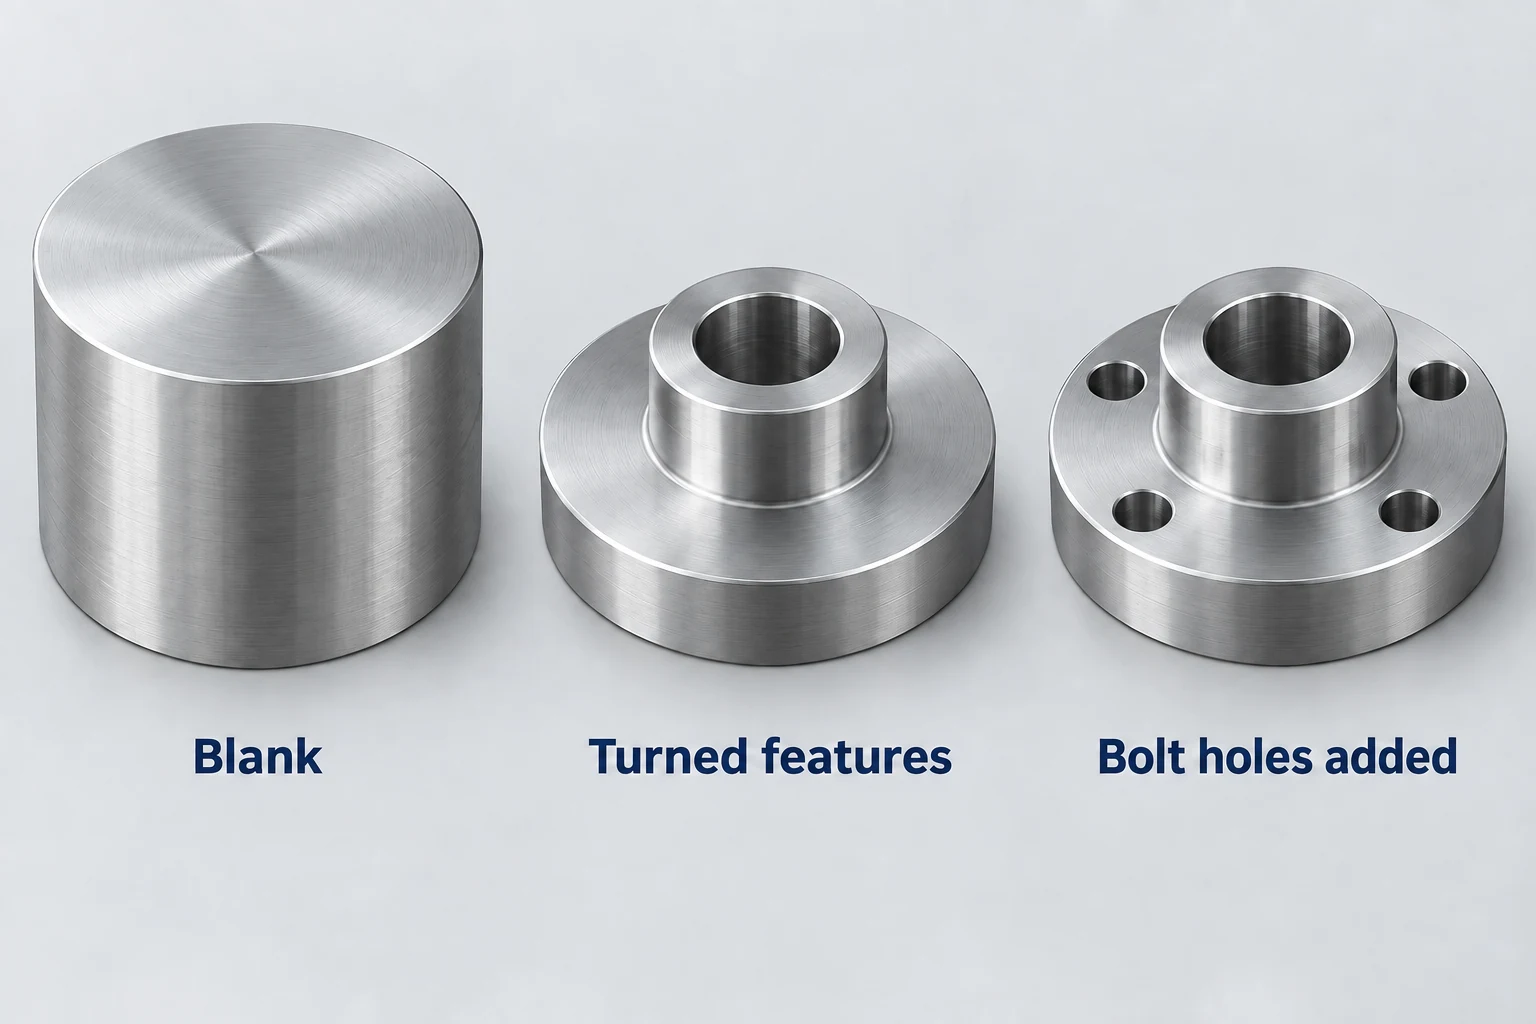
Si consideri, a titolo esemplificativo, uno spaziatore con flangia dotato di un foro centrale e quattro fori per viti. Partendo da un grezzo cilindrico, un’operazione di tornitura può definire i diametri esterni, la spalla, le facce e il foro centrale. Il completamento di entrambe le estremità potrebbe richiedere una seconda disposizione di fissaggio. Lo schema dei fori per i bulloni può quindi essere realizzato su una fresatrice o su un centro di tornitura adeguatamente attrezzato.
Il passaggio critico avviene tra queste operazioni. Quando il componente tornito passa alla configurazione per la realizzazione dei fori, il dispositivo di fissaggio deve posizionarlo partendo da caratteristiche idonee e fornire supporto senza danneggiare una superficie richiesta. Le coordinate del programma devono collocare il pattern dei bulloni nella relazione richiesta rispetto all’alesaggio e alla faccia. Realizzare ciascun foro con il diametro corretto non garantisce tale relazione.
I controlli possono essere eseguiti tra le operazioni, non solo alla fine. Se il pezzo subirà un trattamento che influisce su una dimensione di accoppiamento, il percorso di lavorazione deve tenere conto anche della condizione finale specificata. La sbavatura, la pulizia e l’ispezione vanno inserite nei punti appropriati in base ai requisiti effettivi; il loro ordine non è identico per ogni componente.
Il modello di attività produttiva del NIST considera il percorso di lavorazione come il collegamento tra le fasi di lavorazione, ispezione e le postazioni interessate. Questa è una distinzione utile: un elenco di macchine disponibili non costituisce ancora un piano di produzione per un particolare componente. [4] Il servizio di lavorazione CNC di precisione di VETCNC fornisce il contesto pertinente per discutere accoppiamenti critici, relazioni tra riferimenti (datum) e ambito dell’ispezione.
Il tempo di attrezzaggio, il tempo di ciclo e il tempo di consegna rispondono a domande diverse
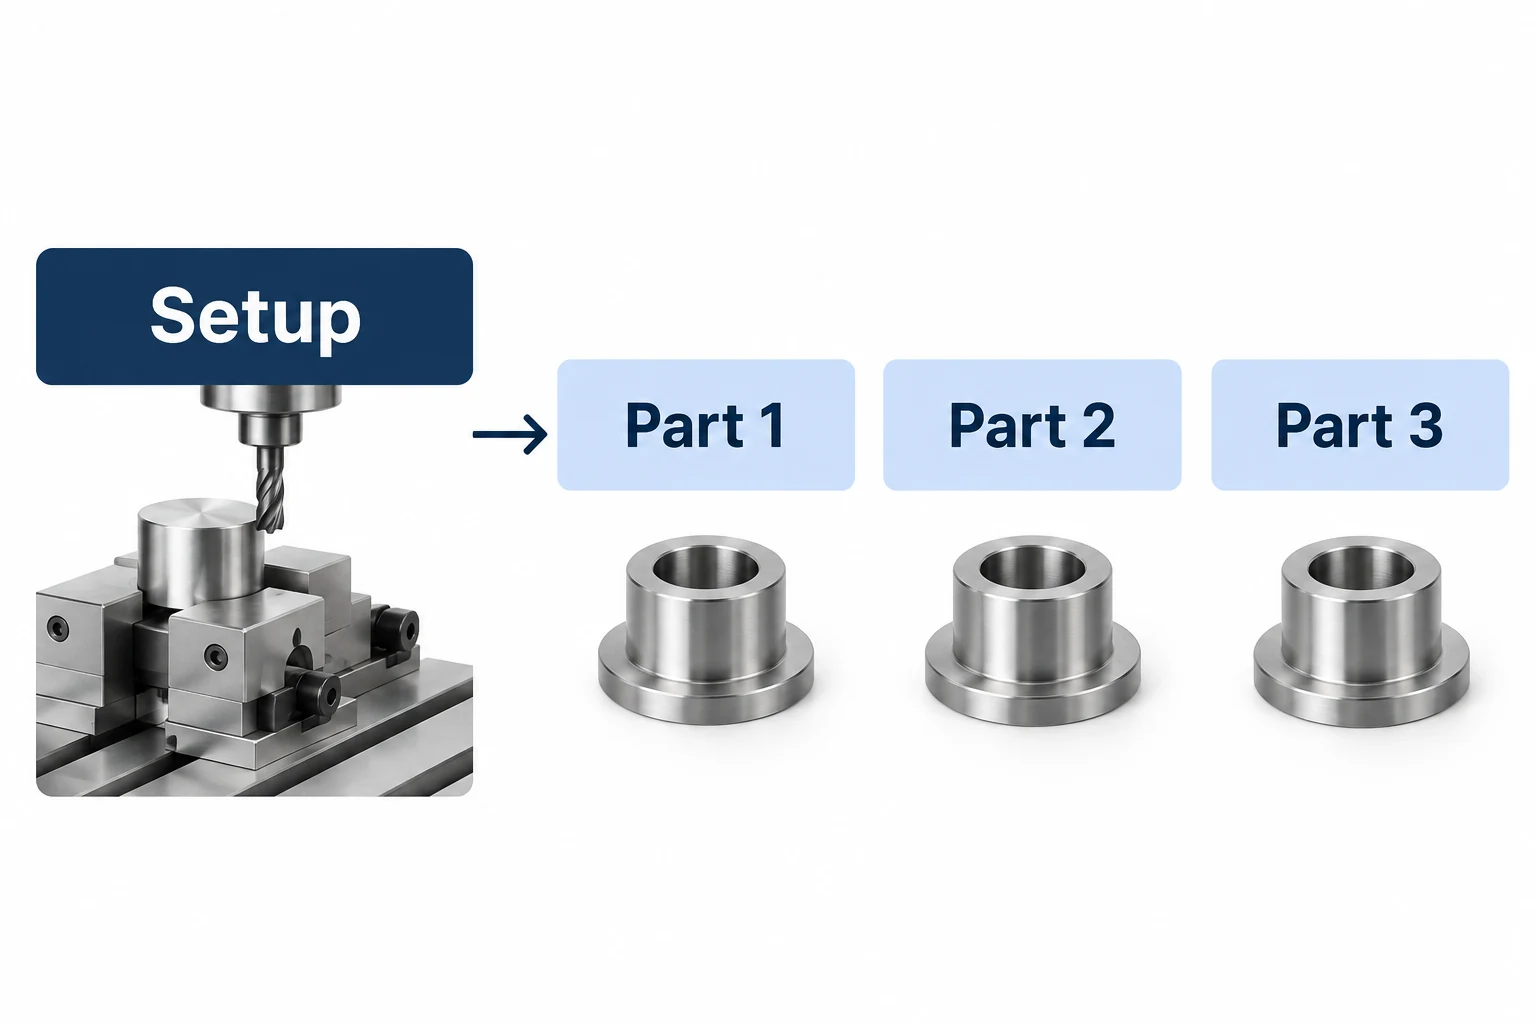
Tempo di attrezzaggio prepara il lavoro per la produzione. Tempo di ciclo descrive una sequenza ripetuta definita, ad esempio il ciclo di lavorazione per un singolo pezzo. Verificare cosa include il tempo di ciclo indicato nel preventivo: caricamento, scaricamento e ispezione separata potrebbero essere conteggiati altrove.
Per un calcolo semplice, si assuma un attrezzaggio di 90 minuti e un ciclo ripetuto di 12 minuti per pezzo, senza scarti né attrezzaggi aggiuntivi:
| Grandezza | Attrezzaggio + cicli ripetuti | Tempo complessivo per pezzo |
|---|---|---|
| 5 pezzi | 90 + (5 × 12) = 150 min | 150 ÷ 5 = 30 min |
| 50 pezzi | 90 + (50 × 12) = 690 min | 690 ÷ 50 = 13.8 min |
Il ciclo ripetuto rimane di 12 minuti in entrambi i casi. Il contributo dell’attrezzaggio viene distribuito su un numero maggiore di pezzi. Il lotto più grande richiede comunque più tempo totale e un rilascio di produzione separato potrebbe richiedere un ulteriore attrezzaggio.
Nessuna delle due righe prevede una data di consegna. La disponibilità a magazzino, la coda presso ogni macchina richiesta, i trattamenti esterni, le ispezioni e il trasporto possono aggiungere tempo reale. Il modello di pianificazione del NIST collega esplicitamente i lavori alle risorse disponibili e ne traccia lo stato tra una fase e l’altra. [4] Un pezzo può attendere la propria operazione successiva anche quando l’effettiva lavorazione richiede solo pochi minuti.
La guida ai costi di lavorazione e alla selezione dei fornitori spiega come confrontare l’ambito dell’ordine risultante. Mantenere stime separate per il tempo di ciclo, la data prevista di spedizione e la data prevista di arrivo.
Mantieni la definizione del componente collegata durante le fasi di finitura e consegna
Il trattamento esterno è una possibilità normale all’interno di un percorso di lavorazione. Un laboratorio può inviare i pezzi a un fornitore specializzato per trattamento termico, rivestimento o un’altra operazione. Ciò che conta è conoscere l’ambito concordato e chi coordina il trasferimento, verifica lo stato dei pezzi al ritorno e risolve le discrepanze.
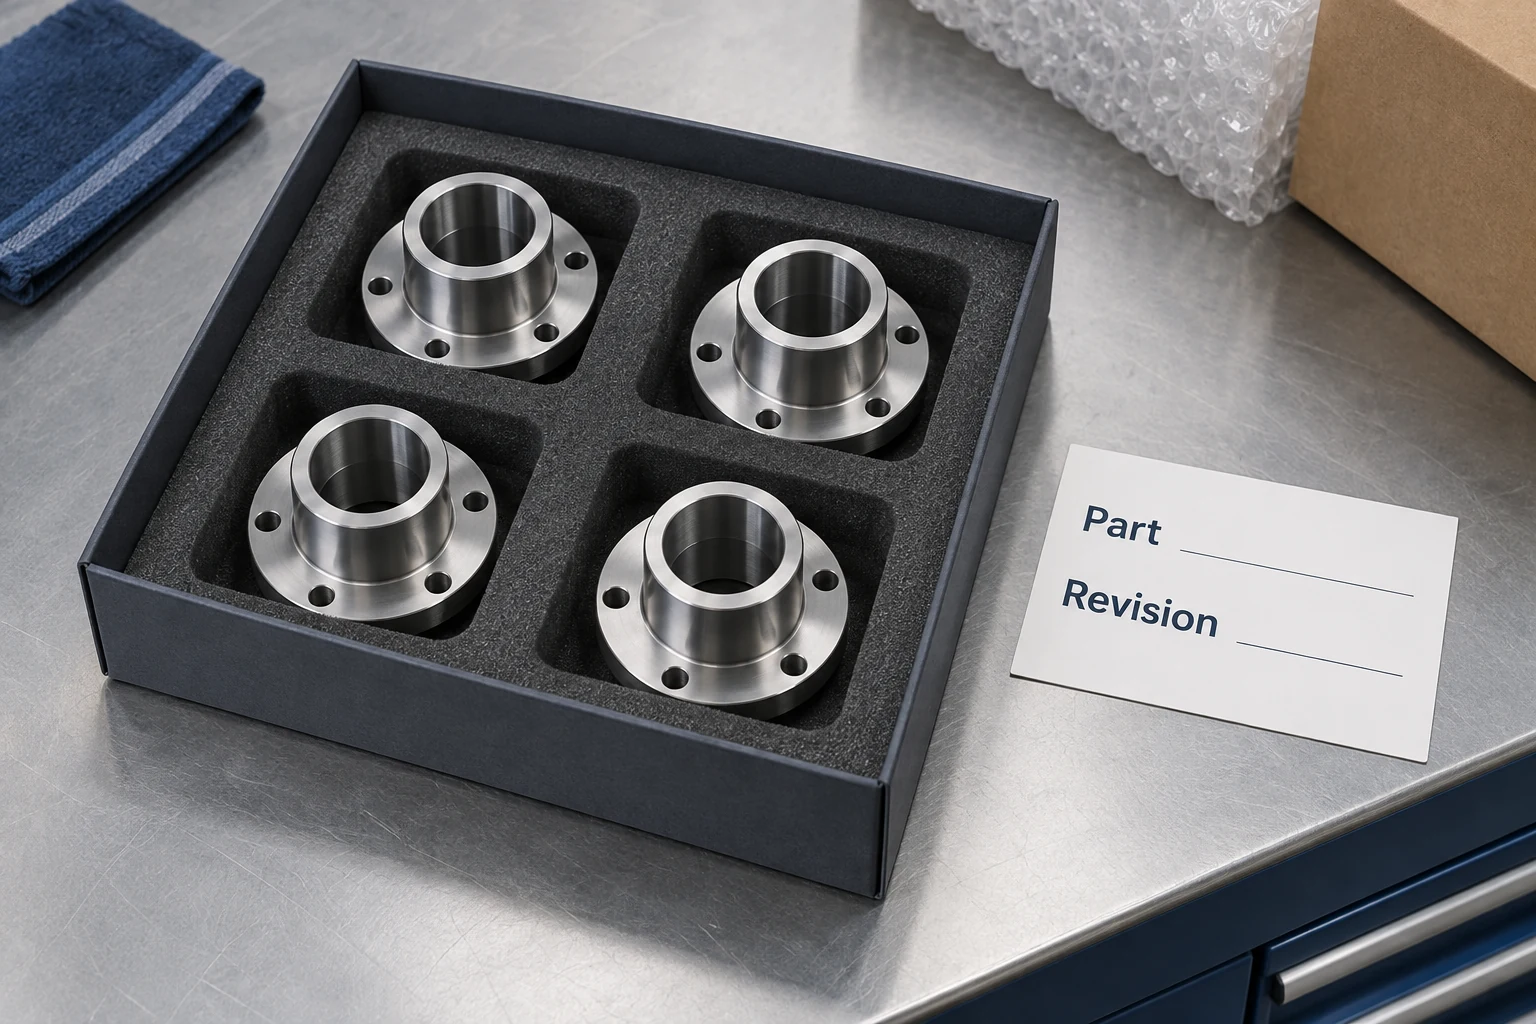
Le informazioni utili da trasmettere includono il numero di parte e la relativa revisione, la quantità, il trattamento richiesto, le caratteristiche da proteggere o mascherare e i controlli necessari successivamente. Tali requisiti devono rimanere collegati al lotto fisico. Un’ispezione di lavorazione eseguita prima di un passaggio di rivestimento potrebbe non soddisfare un requisito applicabile all’interfaccia rivestita.
Anche l’imballaggio costituisce un passaggio di consegna. Un componente con una superficie di tenuta esposta potrebbe richiedere separazione o protezione non garantita da un imballaggio sfuso. La protezione deve essere adeguata al materiale, alle caratteristiche vulnerabili e al percorso di trasporto. I registri del materiale, i risultati delle ispezioni e i documenti relativi ai trattamenti devono identificare chiaramente le parti o il lotto cui si riferiscono, qualora tali registri siano richiesti.
Un conciso pacchetto di documenti per una richiesta di preventivo di lavorazione CNC aiuta a definire questo ambito prima dell’inizio del lavoro. Consente al laboratorio di illustrare un percorso completo, comprese le operazioni eseguite presso terzi, anziché lasciare che operazioni importanti vengano scoperte solo dopo la lavorazione.
Domande frequenti sulle officine meccaniche
Un laboratorio meccanico è la stessa cosa di un laboratorio CNC?
Un laboratorio CNC pone l’accento sulla lavorazione controllata da computer. Un laboratorio meccanico è un termine più ampio e può utilizzare attrezzature manuali, attrezzature CNC o entrambe. La domanda rilevante è se il suo effettivo percorso produttivo sia in grado di realizzare e verificare il pezzo richiesto.
Un laboratorio meccanico può realizzare un singolo pezzo?
Alcuni laboratori si specializzano nella produzione di prototipi, riparazioni o altri lavori su piccola scala. Altri si concentrano sulla produzione ripetitiva. Anche un ordine di un solo pezzo richiede una pianificazione, una predisposizione e un controllo adeguati; pertanto, i tempi e il prezzo non corrispondono semplicemente a un valore di ciclo produttivo moltiplicato per uno.
Ogni laboratorio meccanico offre saldatura, rivestimento e trattamento termico?
No. Queste operazioni possono essere eseguite internamente, affidate a un fornitore specializzato o rientrare al di fuori dell’ambito di competenza del fornitore. Verificare il percorso produttivo proposto e la responsabilità per qualsiasi lavoro esterno.
Un breve ciclo di lavorazione significa consegna entro il giorno successivo?
No. Il ciclo riguarda un’operazione definita. La consegna dipende anche dalla preparazione, dalla disponibilità del materiale, dal carico di lavoro in coda, dalle operazioni di finitura, dall’ispezione e dal trasporto. Utilizzare un cronoprogramma confermato per l’intero ordine.
Fonti tecniche
- IEEE Technology Navigator. Laboratori meccanici. Descrizioni generali dell’ambito di attività dei laboratori e dei processi di lavorazione.
- US Bureau of Labor Statistics. Tornitori e costruttori di utensili e stampi, Occupational Outlook Handbook. Funzioni lavorative e attrezzature manuali/CNC.
- Autodesk Fusion Help. Riferimento alla scheda Setup (fresatura e taglio). Definizioni del modello, del grezzo, delle coordinate di lavoro e del sistema di fissaggio.
- NIST. SIMA Reference Architecture, Parte 1: Modelli di attività, NISTIR 5939, sezioni A22 e A44 e le definizioni dello stato del lavoro. Concetti di instradamento e pianificazione.



