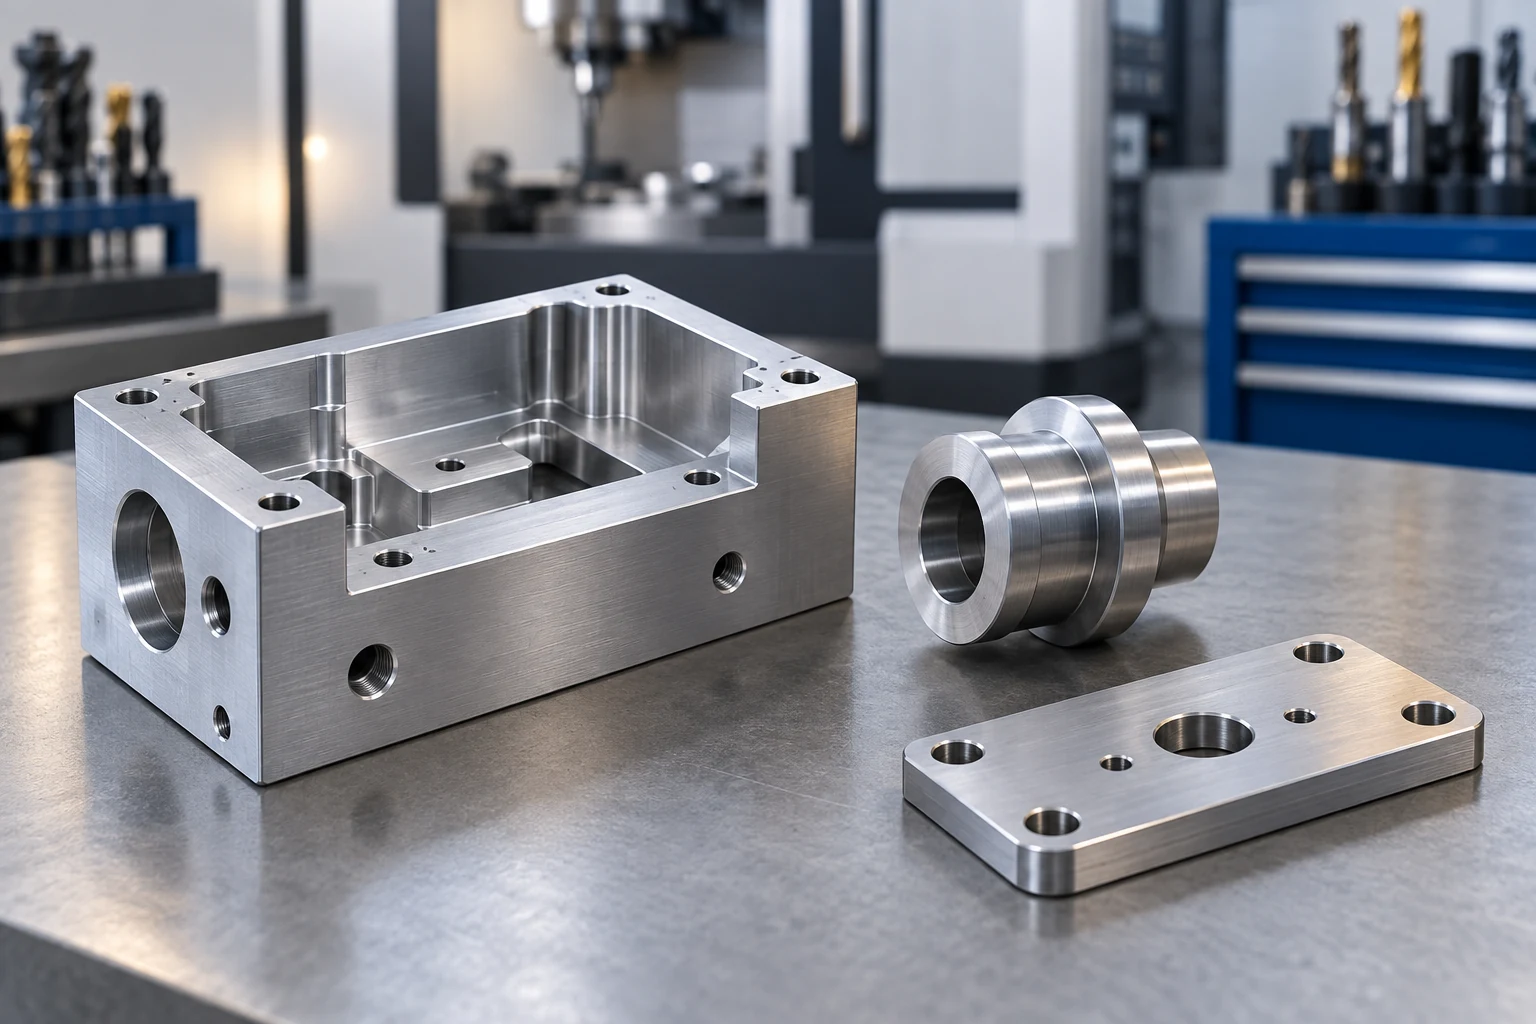
このページについて
機械加工工場は、工作機械を用いて材料を削り取ることで部品を製造および修正します。 [1] 工場では、各部品をどのように把持・加工するかを計画し、完成後の形状を図面と照合して検査します。実施する加工工程は、部品の形状および仕上げ要件に応じて異なります:
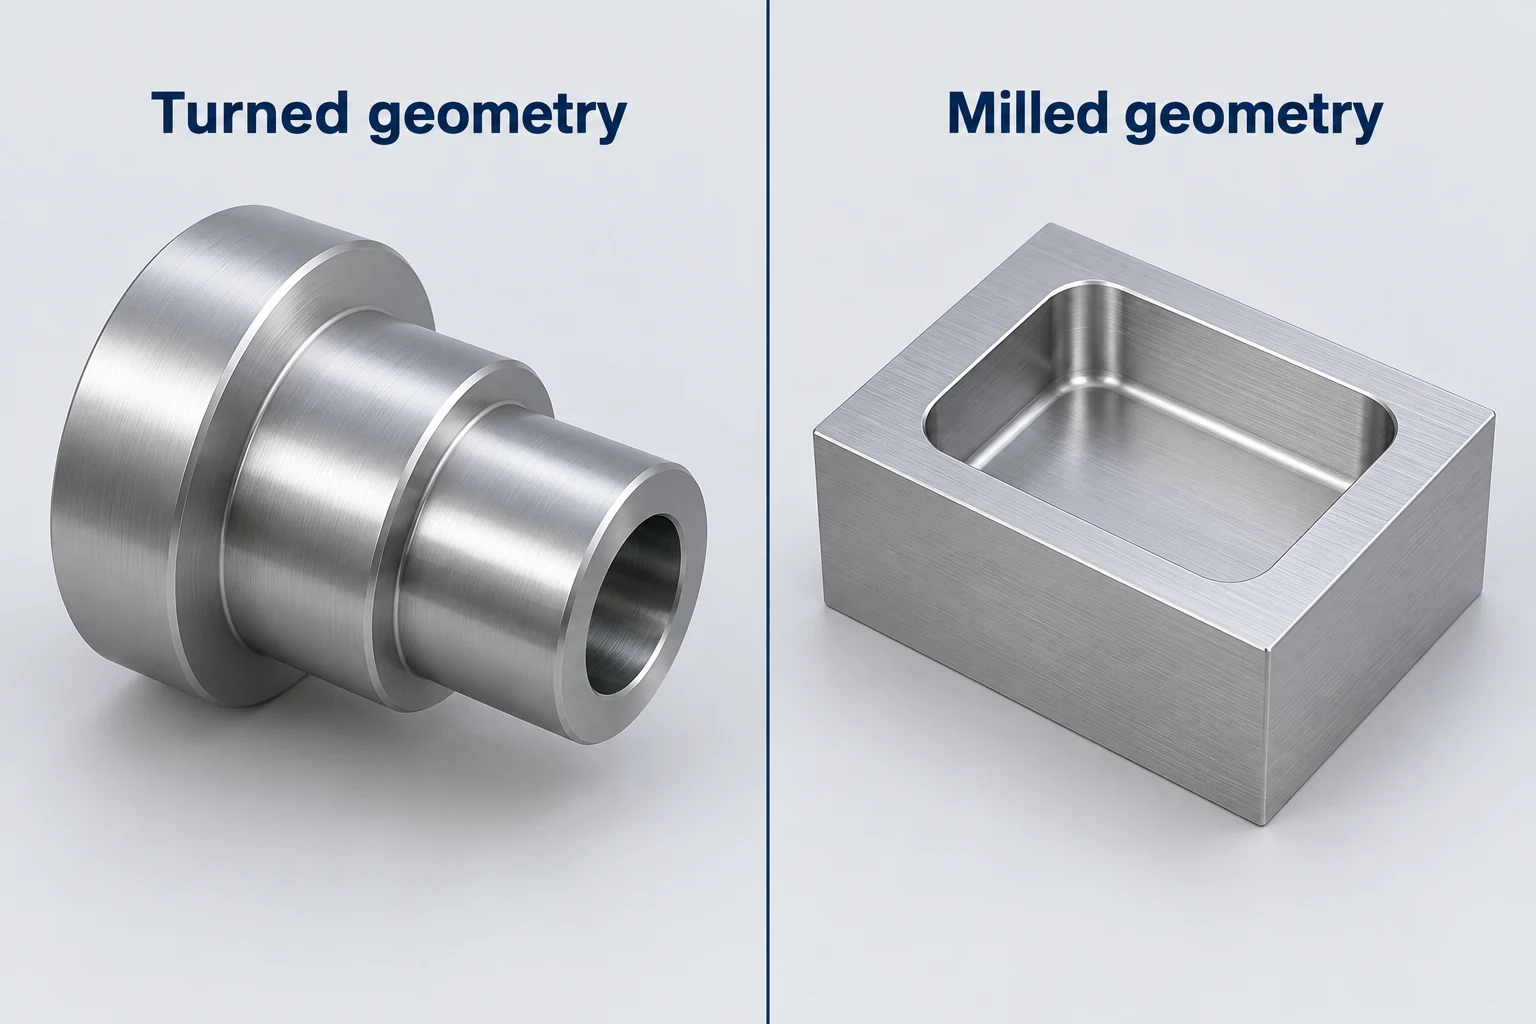
- 旋盤加工(ターニング): ブッシングの内径、外径、肩部など、円筒形の形状を加工します。
- フライス加工(ミリング): ケーシングなどの面部、ポケット、スロットを加工します。
- ドリル加工(ドリリング): フランジのボルト穴配列における貫通穴など、穴を加工します。
- 研削加工(グラインディング): 軸の軸受座など、最終寸法または表面粗さが指定された特定の面を加工します。
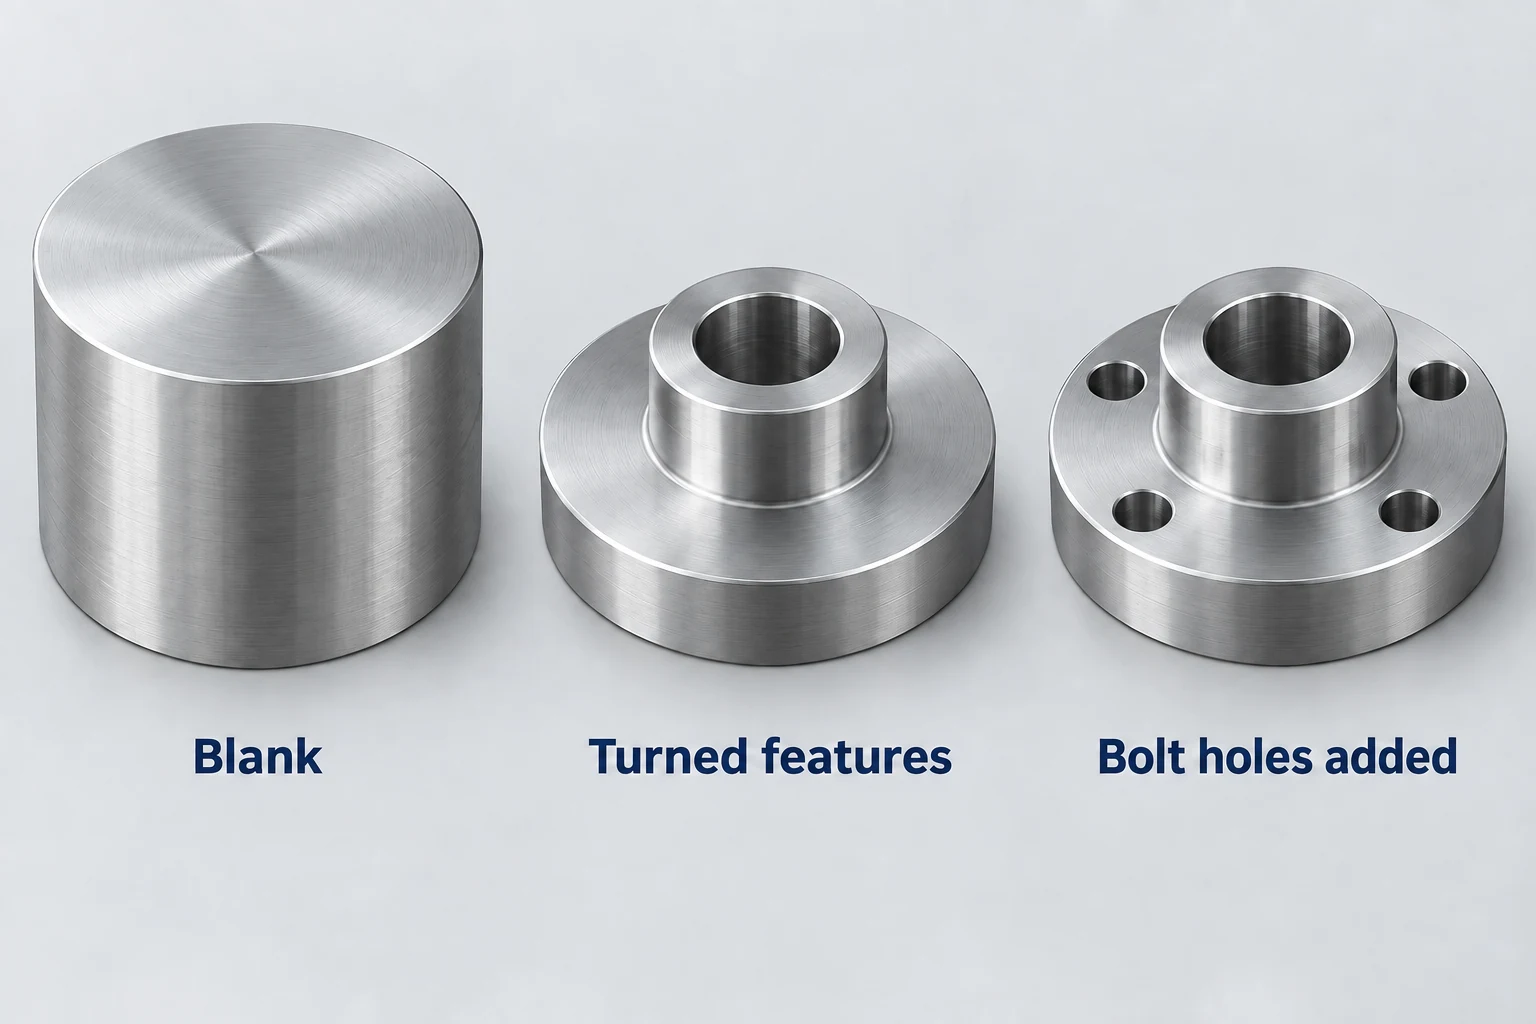
以下のスペーサーは旋盤加工と穴加工を組み合わせた部品です。工場では、承認済み図面および材料(ストック)から加工を開始し、最初の試作部品について内径およびボルト穴配列の要件を確認した後、注文書で定められた検査結果を記録し、合格した部品を梱包します。
機械加工工場は、組織化される作業内容によって異なります。
ジョブショップは、変動する顧客発注に対応します。治具、NCプログラム、作業順序は、注文ごとに変更される可能性があります。一方、量産重視の工場では、同一部品または部品群を繰り返し製造するように作業が組織化されます。また、内部の工具室や保守部門は、自社の設備・工具・開発ニーズを支援する役割を担います。これらの分類は明確に分かれるものではなく、事業体が複数の形態を併せ持つこともあります。
個別の機械加工工場が、お客様の部品のどの形状に対して自社で加工可能であり、またどの形状を専門業者へ外注するかを確認してください。
製造工場では、切断・成形・接合を組み合わせてアセンブリを製作することがあり、その後、機械加工工場で定位面や穴の仕上げ加工を行う場合があります。一部の企業では、これらの工程を両方とも行っています。同様に、鋳造品やプリントされた粗形材(ブランク)が、機械加工工場における加工開始用ワークピースとなることがあります。境界線は、実際に実施される作業内容によって定められるものであり、すべての部品が必ず固体の棒材から始まらなければならないというルールではありません。
CNC加工プロセスガイドでは、これらの加工工程が生成する形状を比較しています。工場選定に際しては、提案先工場で実施される工程と、他の施設で実施が必要な工程を明確にします。
作業には、工程計画、段取り、検証が含まれます。
旋盤工・フライス工は、単にプログラムを起動するだけではありません。米国労働統計局(BLS)によれば、その業務には図面情報の読み取り、機械の設定、工具およびワークピースの固定、切削中の監視、結果の検証が含まれます。手動操作機械およびCNC機械の両方が、この業務に用いられることがあります。[2]
工場の実態を理解する実践的な方法として、以下の責任範囲を追跡することが挙げられます。これらは機能の分類であり、必須の組織図ではありません。経験豊富な一人の担当者が、複数の機能を兼任することも珍しくありません。
| 機能 | 意思決定または出力 | 次の担当者が求めるもの |
|---|---|---|
| 受注確認および工程計画 | 合意済みの部品定義および工程順序 | 最新版図面、素材材の状態および要求事項 |
| プログラミング | 工作機械への指令および段取り情報 | 工具、素材材、およびワーク座標系の基準 |
| 段取りおよび機械加工 | 定位されたワークピースおよび制御された切削 | 確認済みの部品状態および完了済み工程 |
| 検査 | 指定された特性に対する検証結果 | 部品の識別、要求事項および測定基準 |
| 生産の調整・統括 | 材料、工作機械および外部工程の可用性 | 現在の作業状況および次の工程 |
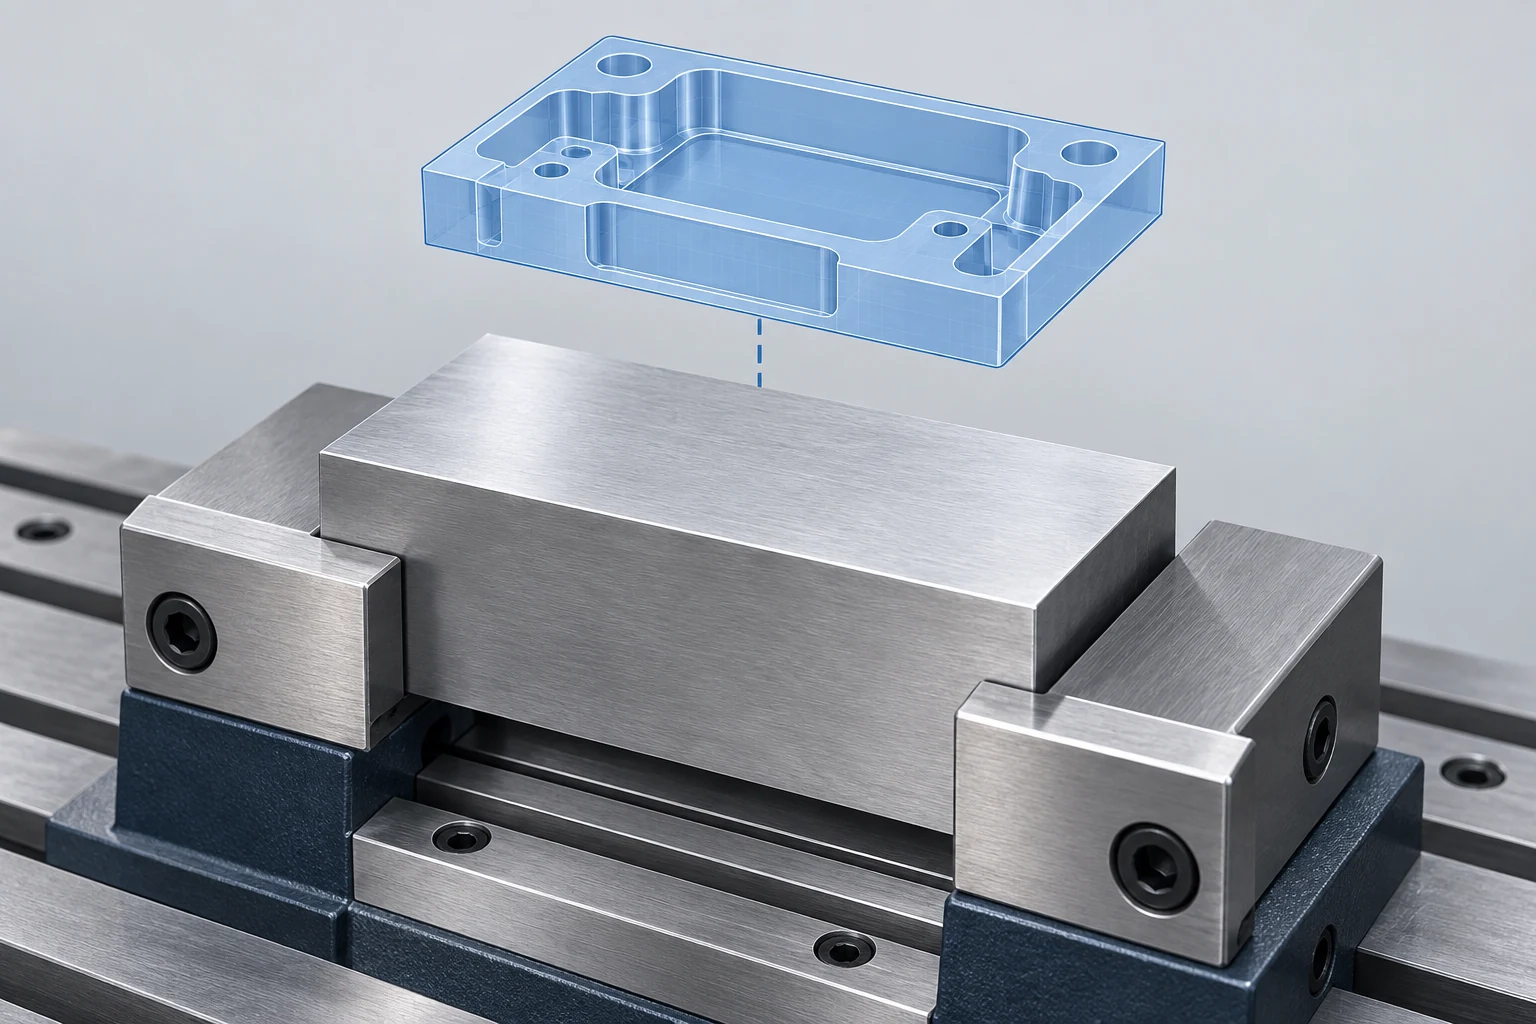
デジタル上の加工計画は、実際の物理的な配置と一致しなければならない。Autodesk社のFusionによる段取り文書では、部品モデル、初期素材(ストック)、ワーク座標系および治具が明確に区別されている。ある向きまたは保持方法に対して作成されたプログラムを、別の向きや保持方法に対して単に「正しい」と見なすことはできない。[3]
CADからCNCへの基本的な処理手順については、切削加工の基礎ガイドをご参照ください。工場内では、さらに重要な課題として、機械の段取り担当者が、プログラマーが前提とした条件と同一の仮定を受け取ることを確実にする必要があります。
1つの部品をその全工程にわたって追跡する
例として、中央に穴があり、四つのボルト穴を備えたフランジ付きスペーサーを考えます。丸棒材を旋削して、各外径、肩部、端面、内径を加工できます。両端を仕上げるためには、二回目の固定が必要になる場合があります。その後、フライス盤か、必要な機能を備えたターニングセンターでボルト穴の配列を加工できます。
これらの工程間における重要な引継ぎ点である。旋盤で加工された部品が穴加工用の段取りへ移動する際、治具は部品を適切な基準形状から位置決めし、所定の表面を損傷させずに支持しなければならない。また、加工プログラムの座標系は、ボルト穴パターンをボアおよび端面との所定の関係位置に配置しなければならない。各穴の直径を正しく加工できたとしても、この相対関係が保たれているとは限らない。
検査は最終工程のみならず、工程間にも実施される。部品が組立寸法に影響を与える後処理を受ける場合、工程ルートは所定の完成状態も考慮に入れる必要がある。バリ取り、洗浄および検査は、実際の要求に応じて適切なタイミングで実施すべきであり、すべての部品で同一の順序になるわけではない。
米国国立標準技術研究所(NIST)の製造活動モデルでは、工程ルーティングを「加工」「検査」「関与する作業ステーション」の接続点として扱っている。これは有用な区別である:利用可能な工作機械の一覧は、まだ部品のための計画ではない。[4] VETCNCの高精度CNC切削加工サービスは、重要寸法の適合、基準要素間の関係および検査範囲について議論するうえでの関連する文脈を提供する。
段取り時間、サイクル時間および納期は、それぞれ異なる問いに答える。
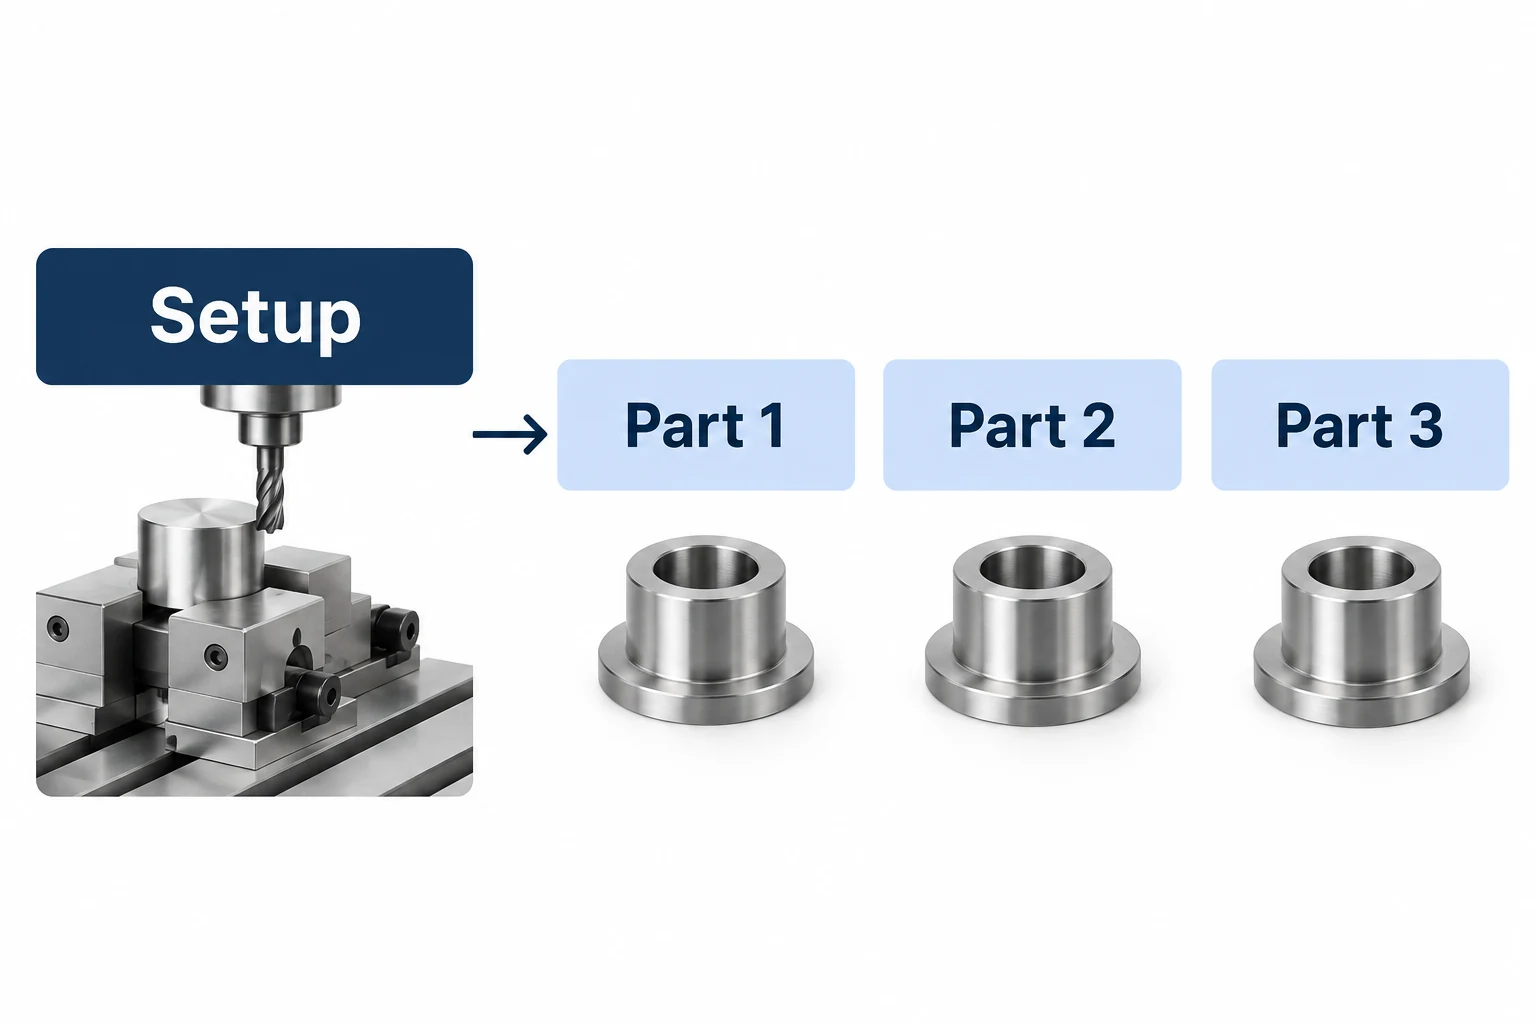
段取り時間は、量産開始に向けた準備時間を指す。サイクル時間は、1個の部品に対する加工サイクルなど、定義された反復動作を表す。見積もりに含まれるサイクルの範囲を確認すること:部品の装着・卸し、および個別の検査は、他の項目として算入される場合がある。
単純な計算例として、段取り時間が90分、1個あたりの反復サイクル時間が12分、不良品および追加段取りが発生しないと仮定する:
| 数量 | 段取り+反復サイクル | 1個あたりの合計所要時間 |
|---|---|---|
| 5個 | 90 + (5 × 12) = 150 min | 150 ÷ 5 = 30 min |
| 50個の部品 | 90 + (50 × 12) = 690 min | 690 ÷ 50 = 13.8 min |
どちらの場合も、繰り返しの加工サイクルは 12 min のままです。段取りにかかる時間は、より多くの部品に配分されます。それでもロットが大きければ総所要時間は長くなり、別の生産指示で加工する場合は、改めて段取りが必要になることがあります。
どちらの行も納期を予測していません。在庫の有無、各必要機械での待ち時間、外部処理、検査、輸送などにより、経過時間が追加される可能性があります。NISTのスケジューリングモデルでは、ジョブと利用可能なリソースを明示的に関連付け、各工程間のステータスを追跡しています。[4] 実際の切削作業が数分で終わる場合でも、部品は次の工程を待っている状態になることがあります。
機械加工コストおよびサプライヤー選定ガイドでは、得られた発注範囲を比較する方法について説明しています。サイクルタイムの見積もり、計画出荷日、到着日は、それぞれ独立した情報として管理してください。
仕上げおよび納入に至るまで、部品定義を一貫して維持してください。
外部加工は、機械加工工程において通常ありうる選択肢です。工場は、熱処理、コーティング、またはその他の工程を専門とする外部業者に部品を送付することがあります。重要なのは、合意された工程範囲および、移送の調整、返却後の状態確認、不適合事項の是正責任者が誰であるかを明確にすることです。
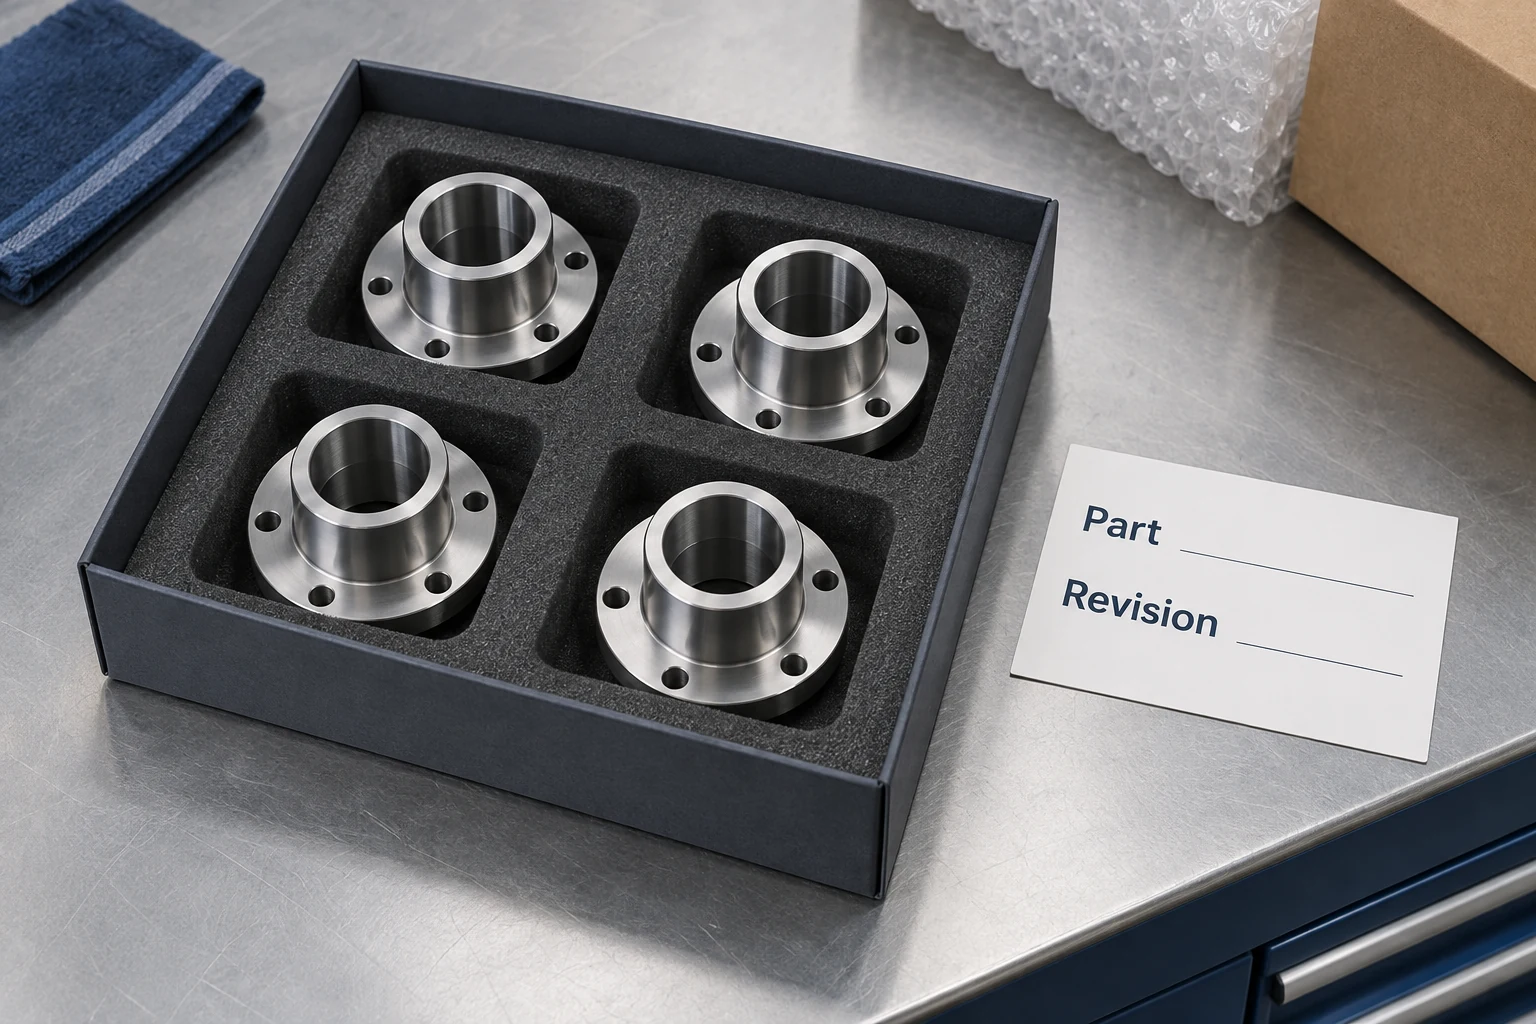
有効な引渡し情報には、部品番号および改訂番号、数量、必要な処理内容、保護またはマスキングが必要な特徴、およびその後に実施すべき検査項目が含まれます。これらの要求事項は、物理的なロットと結びつけて管理してください。コーティング工程前の機械加工検査では、コーティング済み界面に適用される要求事項を満たさない場合があります。
包装もまた一種の引渡しです。シール面が露出している部品では、バルクパッケージ(緩衝材なしのバラ積み)では提供できない分離または保護措置が必要となる場合があります。保護方法は、材料、脆弱な特徴、および輸送条件に適したものでなければなりません。材料記録、検査結果、処理文書は、それらが対象とする部品またはロットを明確に特定する必要があります(当該記録が求められる場合)。
簡潔なCNC機械加工RFQパッケージを用いることで、作業開始前にこの工程範囲を確立できます。これにより、工場は自社内で実施する工程だけでなく、他社で実施される工程を含めた完全な工程ルートを説明でき、機械加工後に重要工程が見つかるといった事態を回避できます。
機械加工工場(マシンショップ)FAQ
機械加工工場(マシンショップ)は、CNC工場と同じですか?
CNC工場は、コンピューター制御による機械加工に重点を置いています。一方、機械加工工場(マシンショップ)はより広い概念であり、手動機械、CNC機械、あるいはその両方を使用することができます。重要なのは、その工場が実際に実施可能な工程ルートによって、要求される部品を製造・検証できるかどうかです。
機械加工工場(マシンショップ)は、単一部品のみの製造も可能ですか?
試作や修理、その他の小規模な仕事を得意とする機械加工工場もあれば、繰り返し生産を中心とする工場もあります。一個だけの注文でも、適切な工程計画、段取り、確認が必要です。所要時間や価格は、生産サイクルの値に一を掛けるだけで決まるものではありません。
すべての機械加工工場(マシンショップ)が溶接、コーティング、熱処理を提供していますか?
いいえ。これらの工程は、工場内での実施、専門業者との手配、あるいはサプライヤーの対応範囲外のいずれかとなります。提案された工程ルートおよび外部工程に関する責任範囲を確認してください。
短い機械加工サイクルは、翌日納品を意味しますか?
いいえ。サイクルとは、定義された工程のみをカバーします。納品には、準備、材料の入手可能性、待ち行列にある作業、仕上げ、検査、輸送なども影響します。注文全体に対する確認済みのスケジュールをご使用ください。
技術資料
- IEEE Technology Navigator。 機械加工工場。一般的工場の業務範囲および機械加工工程の説明。
- 米国労働統計局(BLS).Machinists and Tool and Die Makers(旋盤工および金型製作工),Occupational Outlook Handbook(職業展望ハンドブック).業務内容および手動/CNC機器の使用。
- Autodesk Fusion ヘルプ。 設定タブ(フライス加工および切断)のリファレンス。モデル、材料(ストック)、ワーク座標系、および治具の定義。
- 米国国立標準技術研究所(NIST)。SIMA リファレンスアーキテクチャ 第1部:アクティビティモデル(NISTIR 5939)、セクション A22 および A44、およびジョブステータス定義。ルーティングおよびスケジューリングの概念。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


