Auf dieser Seite
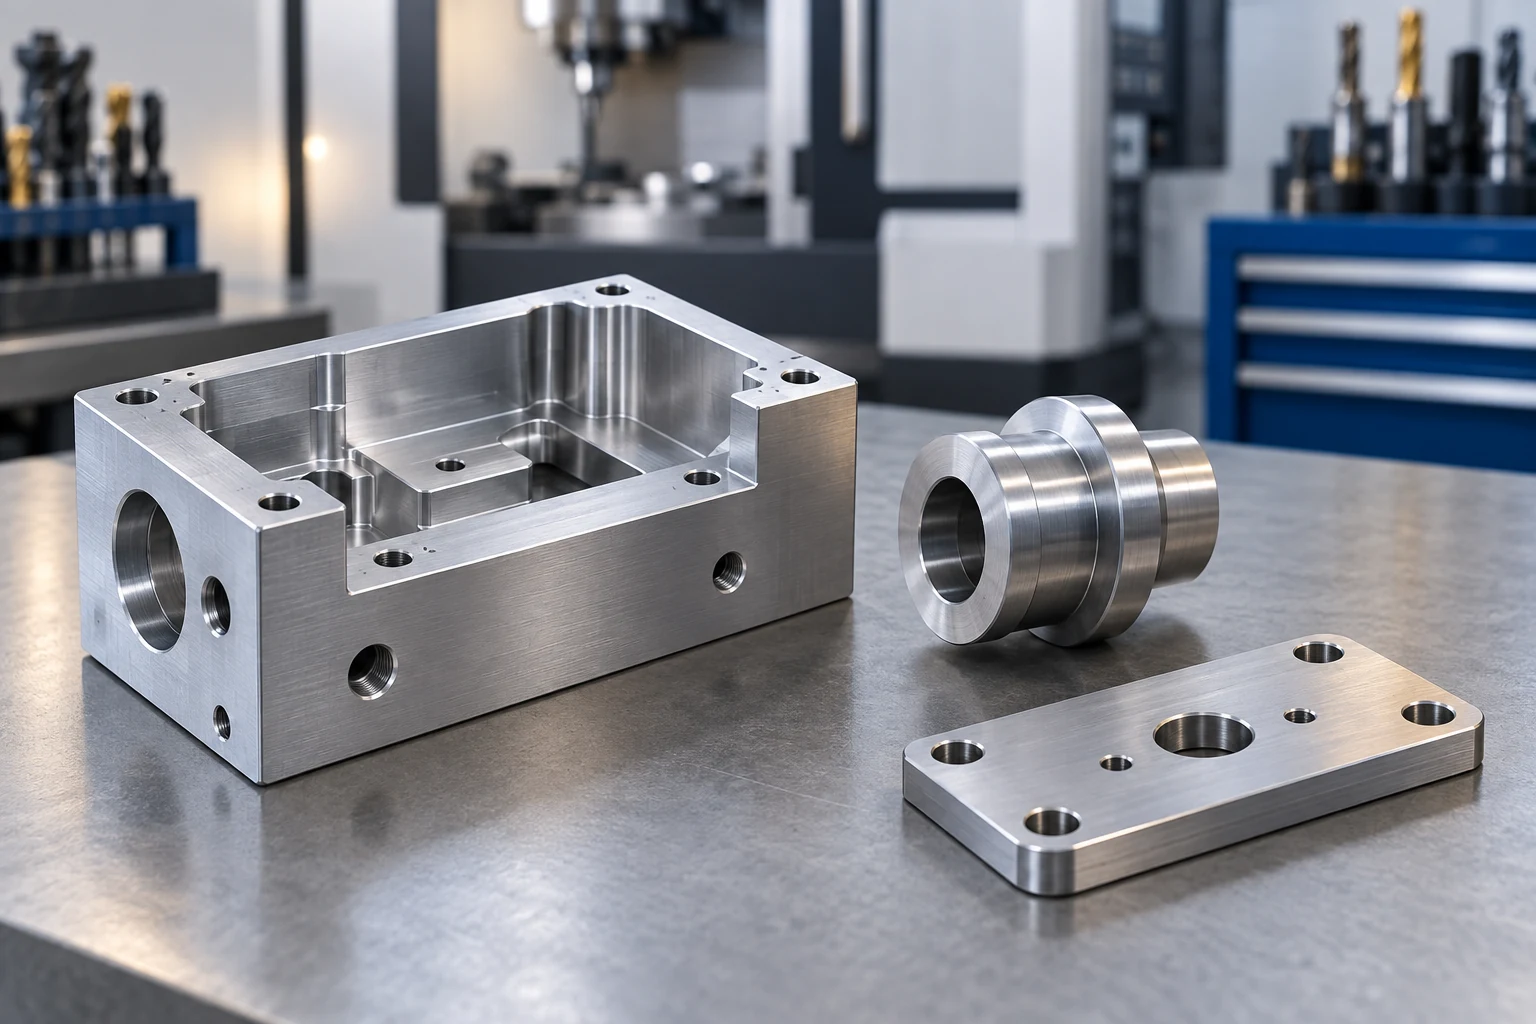
Eine Maschinenwerkstatt stellt Bauteile her oder verändert sie, indem Material mit Werkzeugmaschinen abgetragen wird. Dazu zählen beispielsweise Fräsen, Drehen, Bohren und Schleifen sowie die erforderliche Planung, Aufspannung und Messtechnik, um das geforderte Bauteil bereitzustellen. Eine Werkstatt kann externe Kunden bedienen, intern eine Fertigungsstätte unterstützen oder sich auf eine wiederkehrende Bauteilfamilie spezialisieren. Allein der Name verrät nicht, welche Aufträge sie tatsächlich ausführen kann. [1]
Die entscheidende Frage lautet, wie eine konkrete Werkstatt ihre Kapazitäten miteinander verknüpft. Ein gedrehter Abstandhalter mit einer Bohrungsmusteranordnung erfordert beispielsweise mehr als nur eine Drehmaschine: Jemand muss die Bohrungen planen, die Lagebezugselemente zwischen den einzelnen Arbeitsgängen bewahren, die relevanten Merkmale prüfen und die fertigen Teile bis zur Auslieferung eindeutig kennzeichnen.
Maschinenwerkstätten unterscheiden sich darin, um welche Art von Arbeit sie ihre Prozesse organisieren.
Eine Job-Shop-Werkstatt bearbeitet wechselnde Kundenaufträge. Ihre Spannvorrichtungen, Programme und Arbeitsabläufe können sich von Auftrag zu Auftrag ändern. Eine produktionsorientierte Werkstatt organisiert dagegen einen größeren Teil ihrer Arbeit rund um wiederkehrende Einzelteile oder Bauteilfamilien. Eine interne Werkzeugmacherei oder Instandhaltungswerkstatt unterstützt die Anlagen-, Werkzeug- und Entwicklungsbedürfnisse ihrer eigenen Organisation. Diese Beschreibungen überschneiden sich; ein Unternehmen kann mehrere dieser Modelle kombinieren.
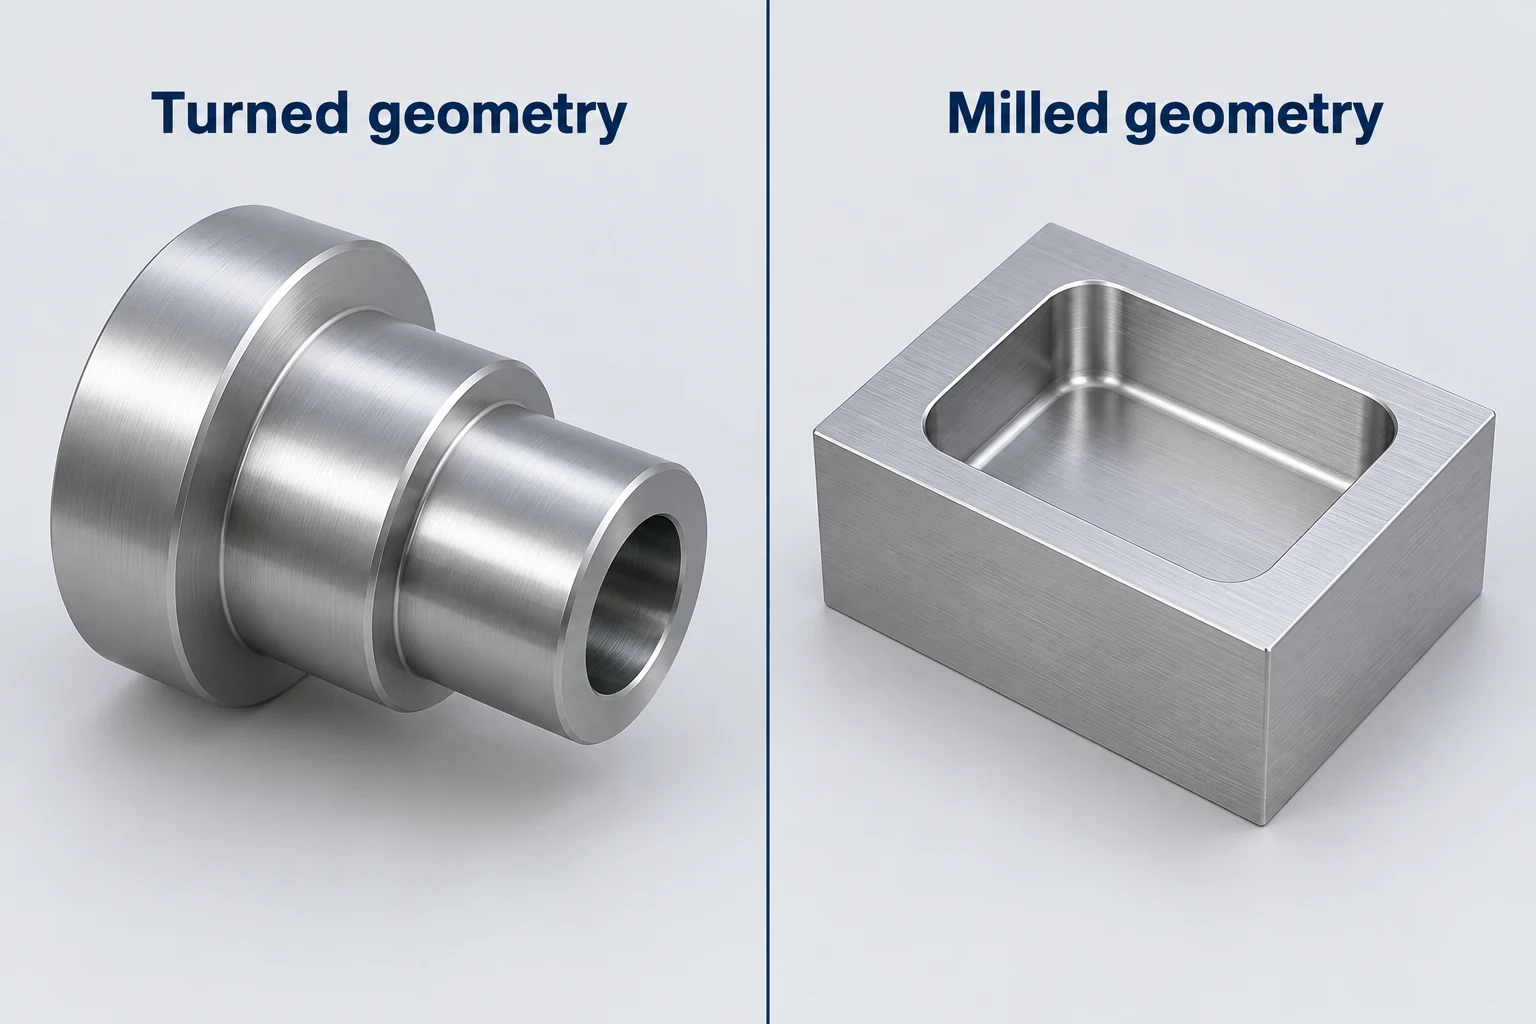
Die Maschinen deuten mögliche Fertigungsverfahren an, während die Bauteilanforderungen den tatsächlichen Fertigungsprozess bestimmen. Das Drehen eignet sich naturgemäß für koaxiale Durchmesser und Absätze. Das Fräsen ermöglicht Taschen, Flächen und exzentrische Merkmale. Ein Schleifvorgang wird gegebenenfalls für bestimmte Oberflächenqualitäten oder Maßgenauigkeiten gewählt. Ein einzelnes Bauteil kann mehrere dieser Verfahren kombinieren.
Eine Fertigungswerkstatt kann Schneiden, Umformen und Fügen kombinieren, um eine Baugruppe herzustellen; eine Maschinenwerkstatt kann anschließend die Lageflächen oder Bohrungen nachbearbeiten. Manche Unternehmen führen beide Tätigkeiten durch. Ebenso kann ein gegossener oder gedruckter Rohling zum Ausgangswerkstück einer Maschinenwerkstatt werden. Die Grenze bildet die jeweils ausgeführte Arbeit – nicht die Regel, dass jedes Bauteil stets aus einem massiven Rundstab beginnen muss.
Der CNC Maschinenbearbeitungs-Verfahrensleitfaden vergleicht diese Verfahren anhand der jeweils erzeugbaren Merkmale. Für die Auswahl einer Werkstatt klären Sie, welche Verfahren am vorgeschlagenen Standort durchgeführt werden und welche in einer anderen Einrichtung erfolgen müssen.
Die Arbeit umfasst Planung, Einrichtung und Verifizierung
Mechaniker tun mehr, als nur ein Programm zu starten. Das US Bureau of Labor Statistics beschreibt Tätigkeiten wie das Lesen von Konstruktionsinformationen, die Einrichtung von Maschinen, das Sichern von Werkzeugen und Werkstücken, die Überwachung des Zerspanens sowie die Verifizierung des Ergebnisses. Sowohl manuelle als auch CNC-Maschinen können Teil dieser Arbeit sein. [2]
Eine praktische Möglichkeit, einen Betrieb zu verstehen, besteht darin, die nachfolgenden Verantwortlichkeiten zu verfolgen. Dabei handelt es sich um Funktionen – nicht um ein vorgeschriebenes Organigramm; eine erfahrene Person kann mehrere dieser Funktionen übernehmen.
| Funktion | Entscheidung oder Ergebnis | Was die nächste Person benötigt |
|---|---|---|
| Auftragsprüfung und -planung | Vereinbarte Teiledefinition und Fertigungsabfolge | Aktuelle Änderungsstufe, Zustand des Rohmaterials und Anforderungen |
| Programmierung | Maschinenanweisungen und Einrichtungsinformationen | Werkzeuge, Rohmaterial und Bezugsgrößen für das Werkstückkoordinatensystem |
| Einrichtung und Zerspanung | Positioniertes Werkstück und gesteuertes Zerspanen | Bekannter Teilezustand und abgeschlossene Operationen |
| Prüfung | Ergebnisse im Vergleich zu den geforderten Merkmalen | Teileidentität, Anforderung und Messgrundlage |
| Produktionskoordination | Verfügbarkeit von Material, Maschinen und externen Prozessen | Aktueller Auftragsstatus und nächste Operation |
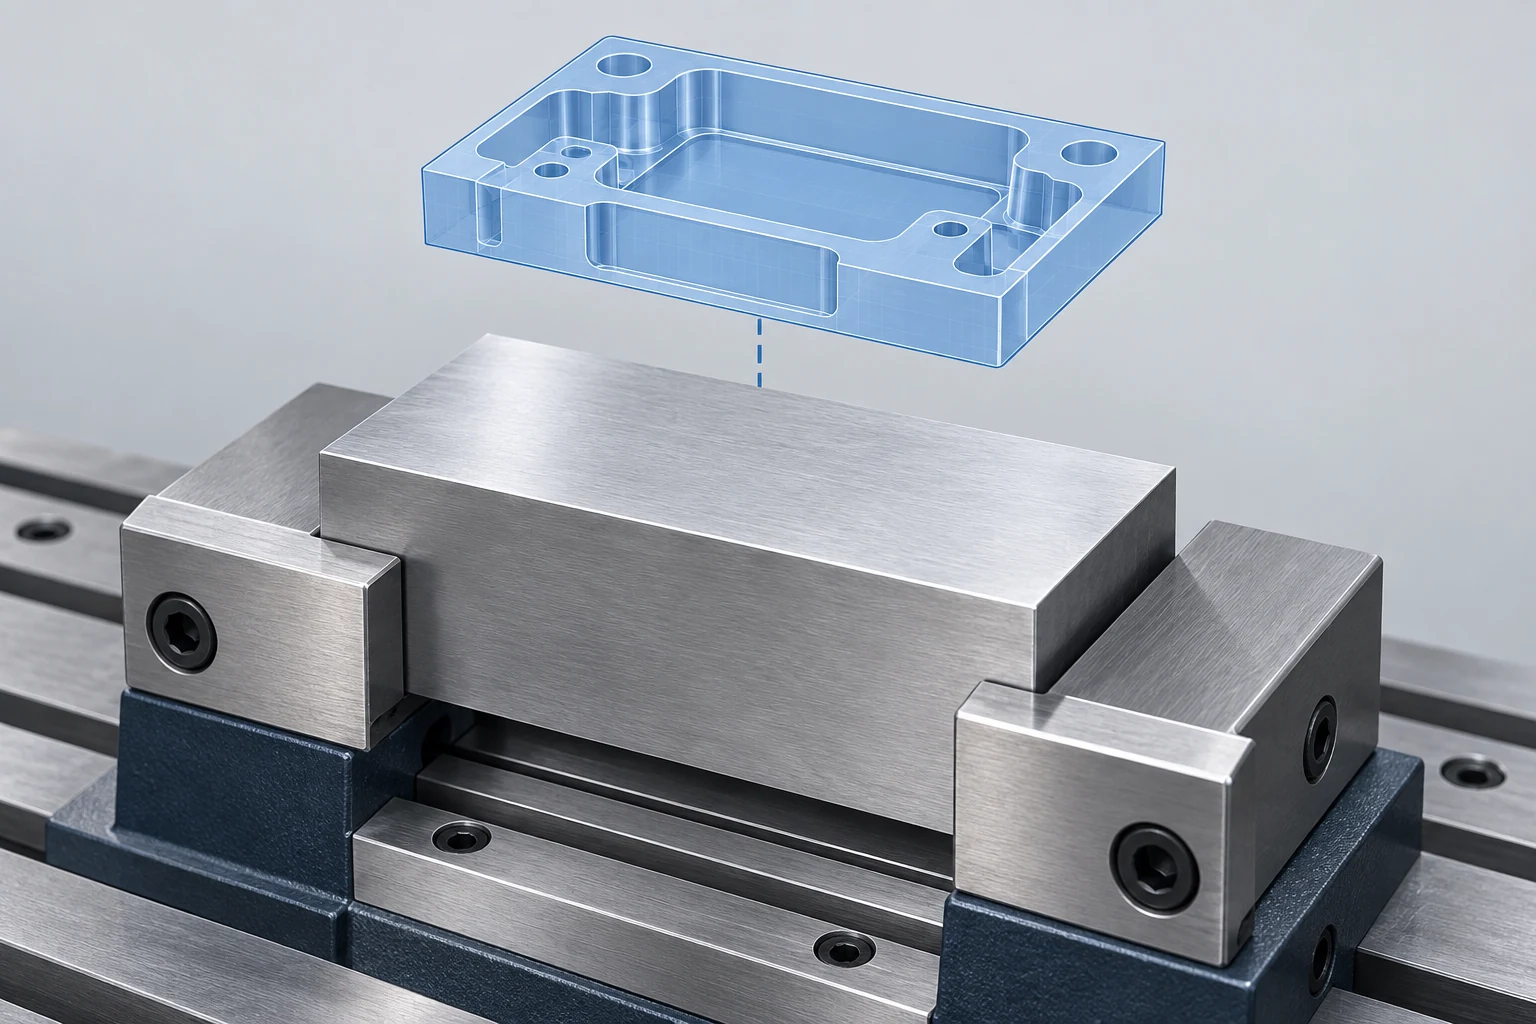
Der digitale Plan muss der physischen Anordnung entsprechen. Die Einrichtungsdokumentation von Autodesk Fusion unterscheidet zwischen dem Teilemodell, dem Ausgangsrohling, dem Werkstückkoordinatensystem und der Spannvorrichtung. Ein Programm, das für eine bestimmte Orientierung oder Halteanordnung erstellt wurde, darf nicht einfach als korrekt für eine andere angesehen werden. [3]
Für die zugrundeliegende CAD-zu-CNC-Abfolge bietet der Leitfaden zu Grundlagen der Zerspanung eine Einführung. Innerhalb des Betriebs besteht die zusätzliche Aufgabe darin, sicherzustellen, dass die Person, die die Maschine einrichtet, dieselben Annahmen erhält, die der Programmierer verwendet hat.
Verfolgen Sie ein Teil durch seine einzelnen Operationen.
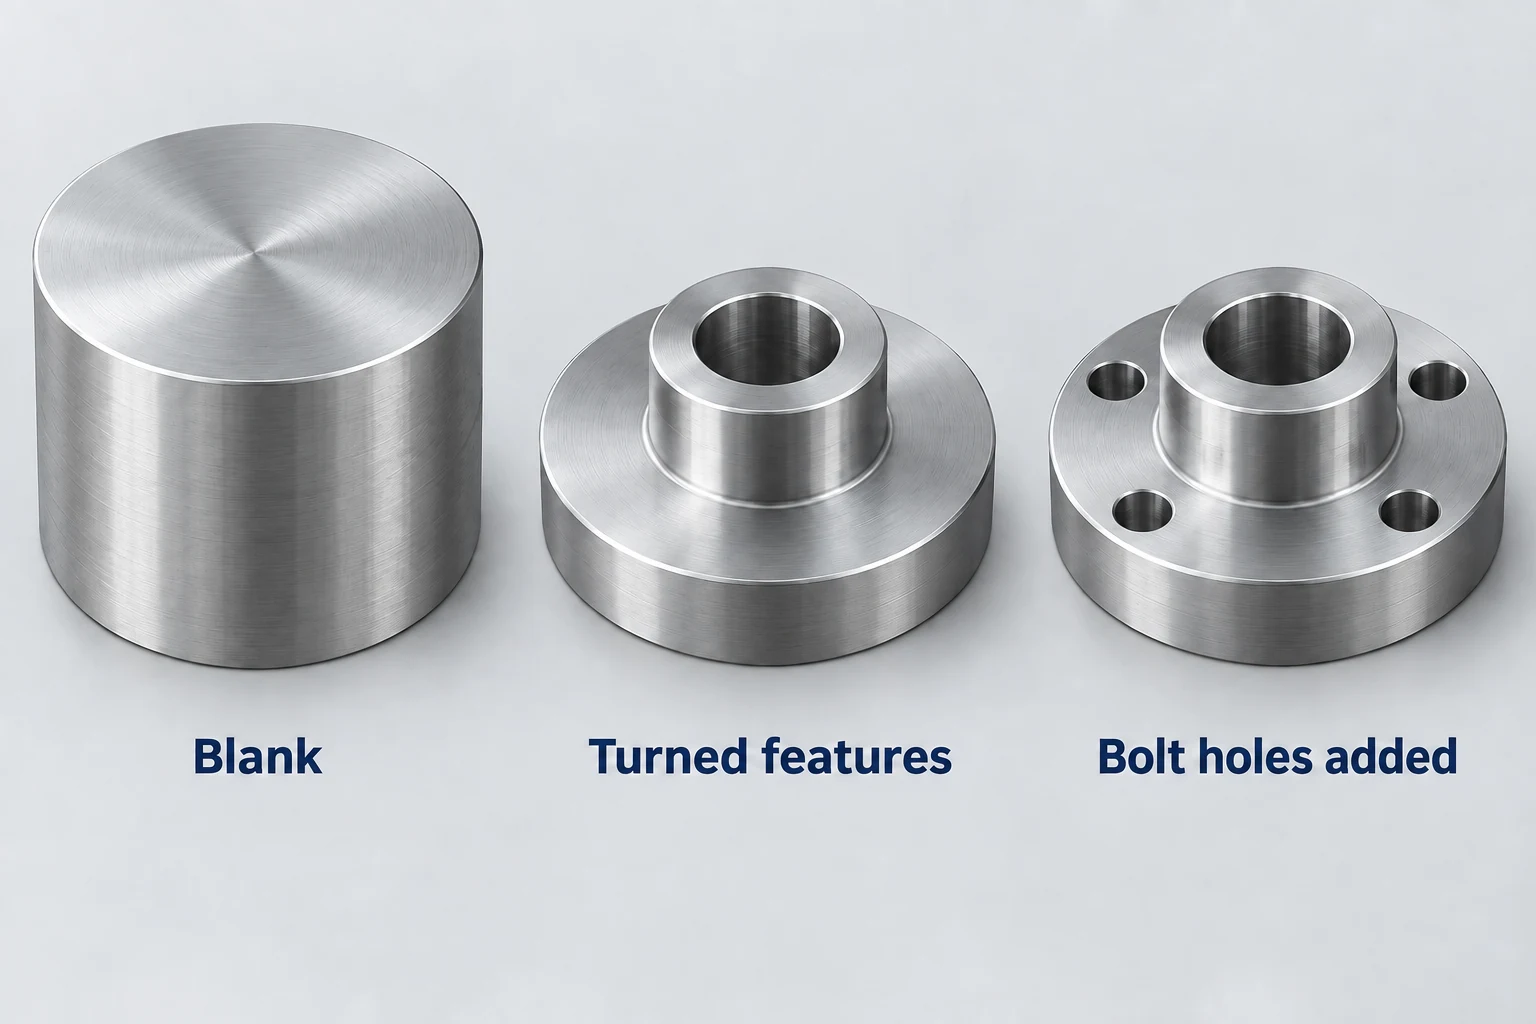
Betrachten Sie beispielhaft einen flanschförmigen Abstandhalter mit einer zentralen Bohrung und vier Schraubenlöchern. Beginnend mit einem runden Rohling kann eine Drehoperation die Außendurchmesser, die Absätze, die Stirnflächen und die Bohrung herstellen. Das Fertigstellen beider Seiten erfordert möglicherweise eine zweite Halteanordnung. Das Schraubenmuster kann anschließend auf einer Fräsmaschine oder einem entsprechend ausgestatteten Drehzentrum hergestellt werden.
Der entscheidende Übergang erfolgt zwischen diesen Bearbeitungsschritten. Wenn das gedrehte Bauteil in die Bohrungs-Bearbeitung übergeht, muss die Spannvorrichtung es an geeigneten Merkmalen ausrichten und stützen, ohne eine geforderte Oberfläche zu beschädigen. Die Koordinaten des Programms müssen das Schraubenmuster in die erforderliche Beziehung zur Bohrung und zur Stirnfläche bringen. Die Herstellung jeder Bohrung mit dem richtigen Durchmesser allein stellt diese Beziehung nicht sicher.
Kontrollen können zwischen den Bearbeitungsschritten stattfinden, nicht nur am Ende. Falls das Teil einer Nachbehandlung unterzogen wird, die eine Passmaß-Abmessung beeinflusst, muss der Fertigungsplan auch den spezifizierten Endzustand berücksichtigen. Entgraten, Reinigen und Prüfen gehören an die jeweils geeigneten Stellen entsprechend den konkreten Anforderungen; ihre Reihenfolge ist nicht bei jedem Bauteil identisch.
Das Fertigungsaktivitätsmodell des NIST behandelt den Fertigungsplan (Routing) als Verbindung zwischen Bearbeitung, Prüfung und den beteiligten Arbeitsstationen. Diese Unterscheidung ist hilfreich: Eine Auflistung verfügbarer Maschinen ist noch kein konkreter Plan für ein Bauteil. [4] Der Präzisions-CNC-Bearbeitungsdienst von VETCNC liefert den sachlichen Kontext für die Diskussion kritischer Passungen, Bezugsbeziehungen und des Umfangs der Prüfung.
Rüstzeit, Zykluszeit und Durchlaufzeit beantworten unterschiedliche Fragen
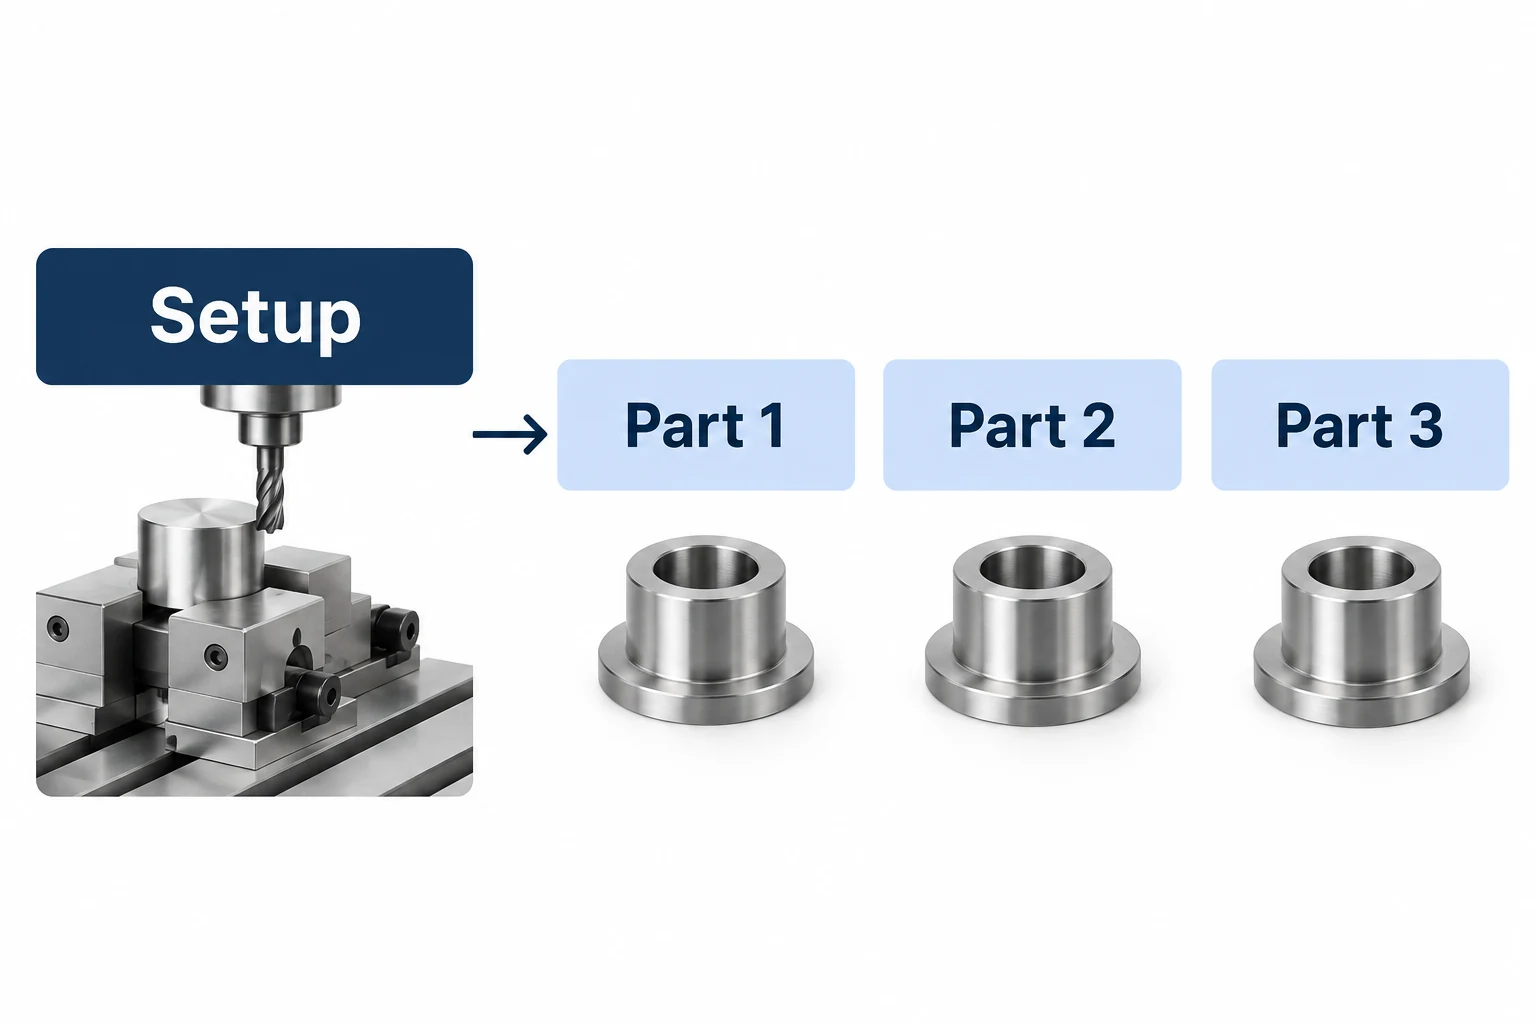
Rüstzeit bereitet den Auftrag für die Serienfertigung vor. Zykluszeit beschreibt eine definierte, sich wiederholende Abfolge – beispielsweise den Bearbeitungszyklus für ein einzelnes Teil. Prüfen Sie, was in einer angegebenen Zykluszeit enthalten ist: Das Beladen, Entladen und eine separate Prüfung können an anderer Stelle veranschlagt sein.
Für eine einfache Berechnung gehen Sie von einer 90-minütigen Rüstzeit und einem sich pro Teil wiederholenden 12-minütigen Zyklus aus, ohne Ausschuss oder zusätzliche Rüstvorgänge:
| Menge | Rüstzeit + sich wiederholende Zyklen | Gesamtzeit pro Teil |
|---|---|---|
| 5 Teile | 90 + (5 × 12) = 150 min | 150 ÷ 5 = 30 min |
| 50 Teile | 90 + (50 × 12) = 690 min | 690 ÷ 50 = 13.8 min |
Der sich wiederholende Zyklus beträgt in beiden Fällen weiterhin 12 Minuten. Der Anteil der Rüstzeit verteilt sich auf mehr Teile. Die größere Losgröße benötigt insgesamt immer noch mehr Zeit, und eine separate Produktionsfreigabe kann eine weitere Rüstung erfordern.
Keine der beiden Zeilen prognostiziert ein Lieferdatum. Die Verfügbarkeit von Rohmaterial, die Warteschlange an jeder erforderlichen Maschine, externe Nachbehandlungen, Prüfungen und Transport können zusätzliche Durchlaufzeiten verursachen. Das Terminplanungsmodell des NIST verbindet Aufträge explizit mit verfügbaren Ressourcen und verfolgt deren Status zwischen den einzelnen Schritten. [4] Ein Teil kann bereits auf seine nächste Bearbeitung warten, obwohl die eigentliche Zerspanung nur wenige Minuten dauert.
Die Kosten- und Lieferantenauswahl-Anleitung für die Bearbeitung erläutert, wie der resultierende Auftragsumfang verglichen wird. Halten Sie Schätzwerte für die Zykluszeit, das geplante Auslieferungsdatum und das Ankunftsdatum als separate Informationen fest.
Halten Sie die Teiledefinition durch die Endbearbeitung und Lieferung hindurch aufrecht
Externe Bearbeitungsschritte sind in einer Fertigungsroute eine normale Möglichkeit. Ein Betrieb kann Teile an einen Spezialisten zur Wärmebehandlung, Beschichtung oder einer anderen Operation weiterleiten. Entscheidend ist, den vereinbarten Umfang zu kennen sowie zu wissen, wer den Transfer koordiniert, den Zustand der zurückgelieferten Teile prüft und Abweichungen klärt.
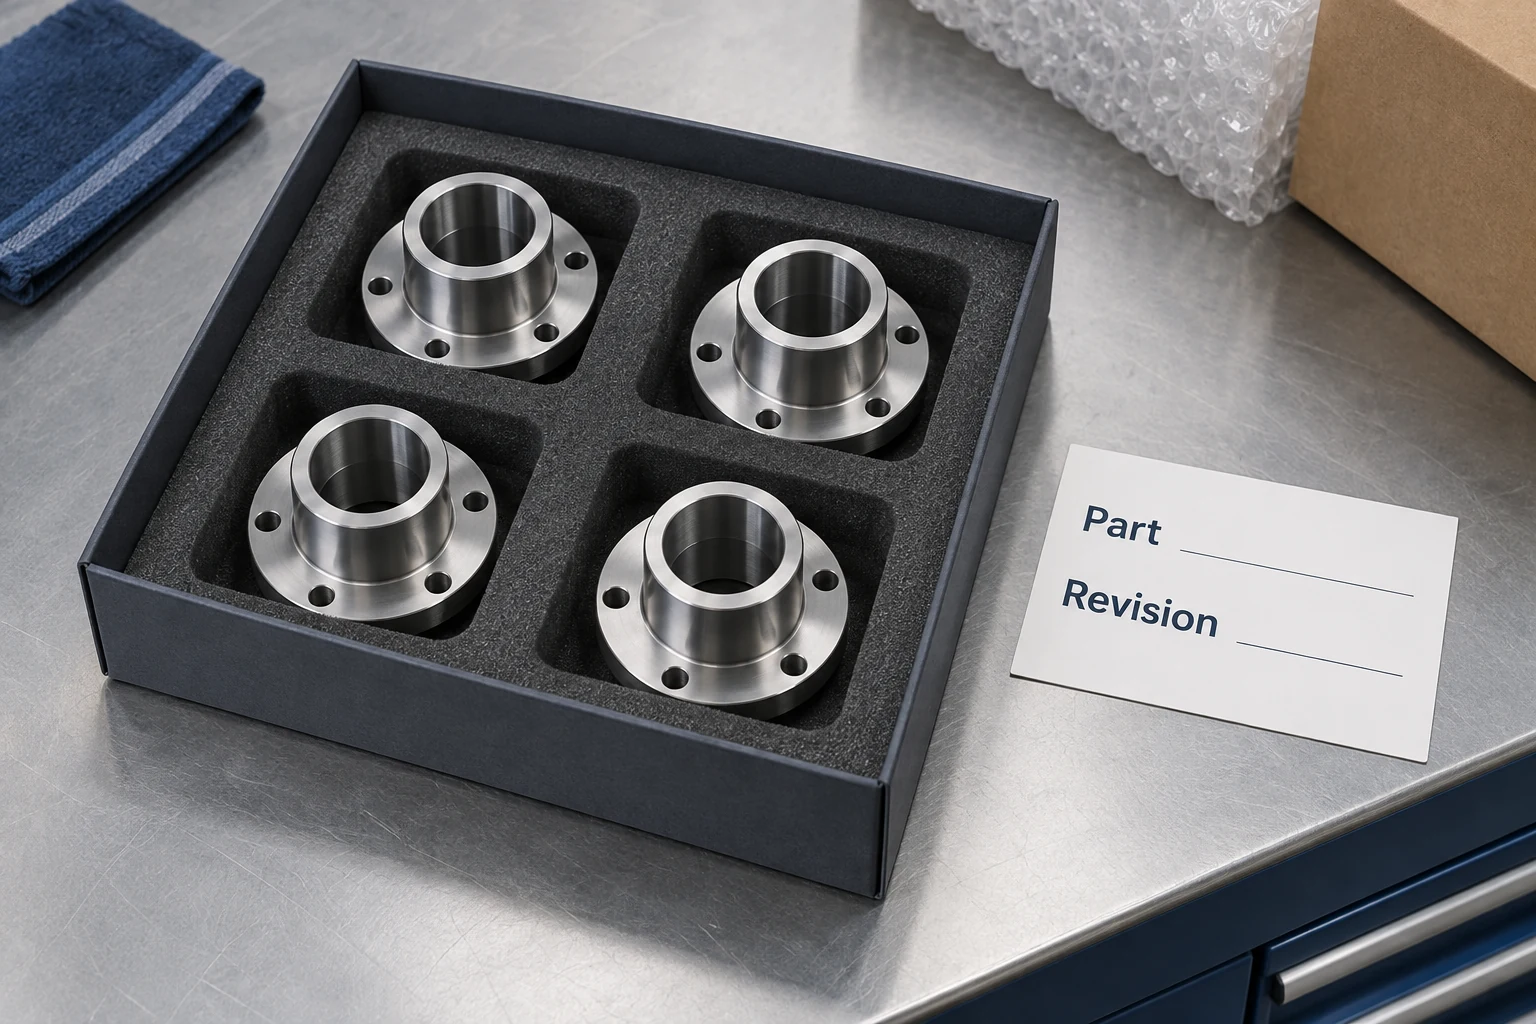
Nützliche Übergabeinformationen umfassen Teilenummer und Revision, Menge, erforderliche Behandlung, geschützte oder maskierte Merkmale sowie die danach erforderlichen Prüfungen. Halten Sie diese Anforderungen stets mit der physischen Charge verknüpft. Eine vor einer Beschichtung durchgeführte mechanische Prüfung erfüllt möglicherweise nicht eine Anforderung, die sich auf die beschichtete Oberfläche bezieht.
Verpackung ist ein weiterer Übergabeschritt. Ein Bauteil mit einer freiliegenden Dichtfläche benötigt möglicherweise eine Trennung oder Schutzmaßnahme, die eine lose Schüttverpackung nicht bietet. Der Schutz muss zum Werkstoff, zu empfindlichen Merkmalen und zur Transportstrecke passen. Materialdokumente, Prüfergebnisse und Behandlungsnachweise müssen die betreffenden Teile oder Chargen eindeutig identifizieren, sobald solche Unterlagen gefordert sind.
Ein prägnantes CNC-Bearbeitungs-RFQ-Paket hilft dabei, diesen Umfang bereits vor Arbeitsbeginn festzulegen. Es ermöglicht dem Betrieb, eine vollständige Fertigungsroute – einschließlich aller extern ausgeführten Arbeiten – darzulegen, statt wichtige Bearbeitungsschritte erst nach Abschluss der mechanischen Bearbeitung zu entdecken.
FAQ für mechanische Werkstätten
Ist ein Zerspanungsbetrieb dasselbe wie ein CNC-Betrieb?
Ein CNC-Betrieb legt den Schwerpunkt auf computergesteuerte Bearbeitung. Ein Zerspanungsbetrieb ist der umfassendere Begriff und kann manuelle, CNC- oder beide Arten von Maschinen einsetzen. Entscheidend ist, ob seine tatsächliche Fertigungsroute das geforderte Teil herstellen und verifizieren kann.
Kann ein Zerspanungsbetrieb auch nur ein einzelnes Teil fertigen?
Manche Betriebe spezialisieren sich auf Prototypen, Reparaturen oder andere Kleinserienaufträge; andere konzentrieren sich auf Serienfertigung. Auch bei einem Einzelteil-Auftrag sind angemessene Planung, Rüstung und Prüfung erforderlich – Zeit- und Kostenansätze ergeben sich daher nicht einfach aus einer Multiplikation des Serienzyklus mit der Menge eins.
Bietet jeder Zerspanungsbetrieb Schweißen, Beschichtung und Wärmebehandlung an?
Nein. Diese Bearbeitungsschritte sind möglicherweise intern verfügbar, können über einen Spezialisten organisiert oder liegen außerhalb des Leistungsumfangs des Zulieferers. Bestätigen Sie den vorgeschlagenen Fertigungsweg sowie die Verantwortlichkeit für sämtliche extern durchgeführten Arbeiten.
Bedeutet ein kurzer Maschinenzyklus Lieferung am nächsten Werktag?
Nein. Der Zyklus umfasst eine definierte Bearbeitungsoperation. Die Lieferzeit hängt zudem von der Vorbereitung, der Materialverfügbarkeit, der Warteschlange bestehender Aufträge, der Nachbearbeitung, der Prüfung und dem Transport ab. Verwenden Sie für die gesamte Bestellung einen bestätigten Terminplan.
Technische Quellen
- IEEE Technology Navigator. Mechanische Werkstätten. Allgemeiner Leistungsumfang einer Werkstatt sowie Beschreibungen der spanenden Fertigungsverfahren.
- US Bureau of Labor Statistics. Mechaniker und Werkzeug- und Formenbauer, Occupational Outlook Handbook. Tätigkeitsfelder sowie manuelle/CNC-Ausrüstung.
- Autodesk Fusion Help. Registerkarte „Setup“ (Fräsen und Schneiden) – Referenz. Modell-, Rohling-, Werkstückkoordinaten- und Spannvorrichtungsdefinitionen.
- NIST. SIMA-Referenzarchitektur, Teil 1: Aktivitätsmodelle, NISTIR 5939, Abschnitte A22 und A44 sowie Definitionen zum Auftragsstatus. Konzepte für Fertigungssteuerung und Terminplanung.



