Op deze pagina
Een machinefabriek maakt of wijzigt onderdelen door materiaal te verwijderen met gereedschapsmachines. Het werk kan frezen, draaien, boren en slijpen omvatten, samen met de planning, opspanning en meting die nodig zijn om het gespecificeerde onderdeel te leveren. Een fabriek kan externe klanten bedienen, intern een productiefaciliteit ondersteunen of zich richten op een herhalende familie onderdelen. De naam alleen zegt niet welke opdrachten zij kan uitvoeren. [1]
De nuttige vraag is hoe een bepaalde fabriek haar mogelijkheden in elkaar zet. Een gedraaid afstandsstuk met een boutpatroon vereist bijvoorbeeld meer dan een draaibank: iemand moet de gaten plannen, de positioneringsreferenties tussen bewerkingen behouden, de relevante kenmerken controleren en de afgewerkte onderdelen identificeerbaar houden tot aan de levering.
Machinefabrieken verschillen in de werkzaamheden waaromheen zij hun activiteiten organiseren
Een job shop verwerkt wisselende klantopdrachten. Haar opspaninrichtingen, programma’s en werkvolgorde kunnen van bestelling tot bestelling veranderen. Een productiegerichte werkplaats organiseert meer van haar werk rond herhaalde onderdelen of onderdelenfamilies. Een interne gereedschapswerkplaats of onderhoudswerkplaats ondersteunt de apparatuur-, gereedschaps- en ontwikkelingsbehoeften van haar eigen organisatie. Deze beschrijvingen overlappen; een bedrijf kan meerdere vormen combineren.
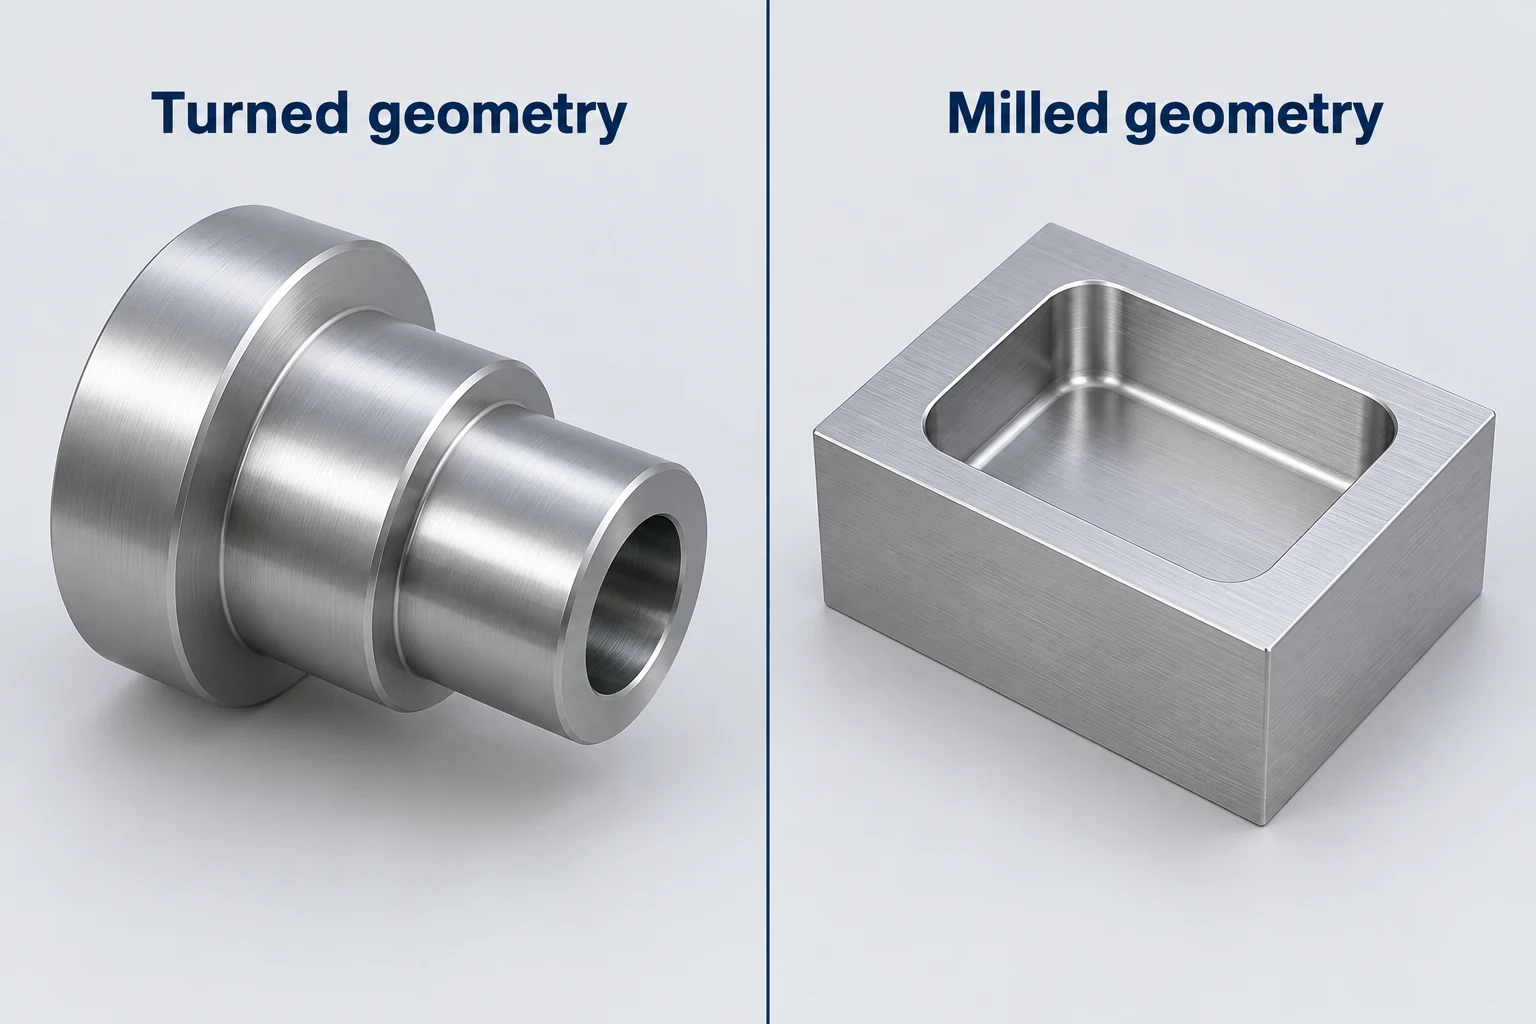
De machines geven mogelijke processen aan, terwijl de onderdeelvereisten de daadwerkelijke route bepalen. Draaien is van nature geschikt voor coaxiale diameters en schouders. Frezen kan zakken, vlakken en excentrische kenmerken produceren. Een slijpbewerking kan worden gekozen voor een specifieke eindoppervlakte of maatvereiste. Één onderdeel kan meer dan één van deze processen gebruiken.
Een constructiewerkplaats kan snijden, vormen en verbinden combineren om een assemblage te maken; een machinefabriek kan daarna de positioneringsvlakken of gaten afwerken. Sommige bedrijven doen beide. Evenzo kan een gegoten of geprint ruwstuk het beginwerkstuk van een machinefabriek zijn. De grens wordt gevormd door de uitgevoerde werkzaamheden, niet door een regel dat elk onderdeel als massieve staaf moet beginnen.
De CNC verspaningsprocesgids vergelijkt deze bewerkingen op basis van de kenmerken die zij produceren. Voor de keuze van een fabriek dient u vast te stellen welke bewerkingen op de voorgestelde locatie worden uitgevoerd en welke bewerkingen een andere faciliteit vereisen.
Het werk omvat planning, inrichting en verificatie
Verspaners doen meer dan alleen een programma starten. Het Amerikaanse Bureau of Labor Statistics beschrijft werkzaamheden zoals het lezen van ontwerpgegevens, het inrichten van machines, het vastzetten van gereedschappen en werkstukken, het bewaken van het snijproces en het verifiëren van het resultaat. Zowel handmatige als CNC machines kunnen deel uitmaken van dat werk. [2]
Een praktische manier om een verspaningsbedrijf te begrijpen, is door de onderstaande verantwoordelijkheden te volgen. Dit zijn functies, geen verplichte organisatiestructuur; één ervaren persoon kan meerdere van deze functies vervullen.
| Functie | Beslissing of uitvoer | Wat de volgende persoon nodig heeft |
|---|---|---|
| Beoordeling en planning van de opdracht | Overeengekomen onderdeeldefinitie en volgorde van bewerkingen | Huidige revisie, toestand van het ruwmateriaal en vereisten |
| Programmering | Machine-instructies en inrichtingsinformatie | Gereedschap, ruwmateriaal en referenties voor werkcoördinaten |
| Inrichting en verspaning | Geplaatst werkstuk en gecontroleerd snijden | Bekende toestand van het onderdeel en voltooide bewerkingen |
| Inspectie | Resultaten ten opzichte van de gespecificeerde kenmerken | Identiteit van het onderdeel, vereisten en meetbasis |
| Productiecoördinatie | Beschikbaarheid van materiaal, machines en externe processen | Huidige status van de opdracht en volgende bewerking |
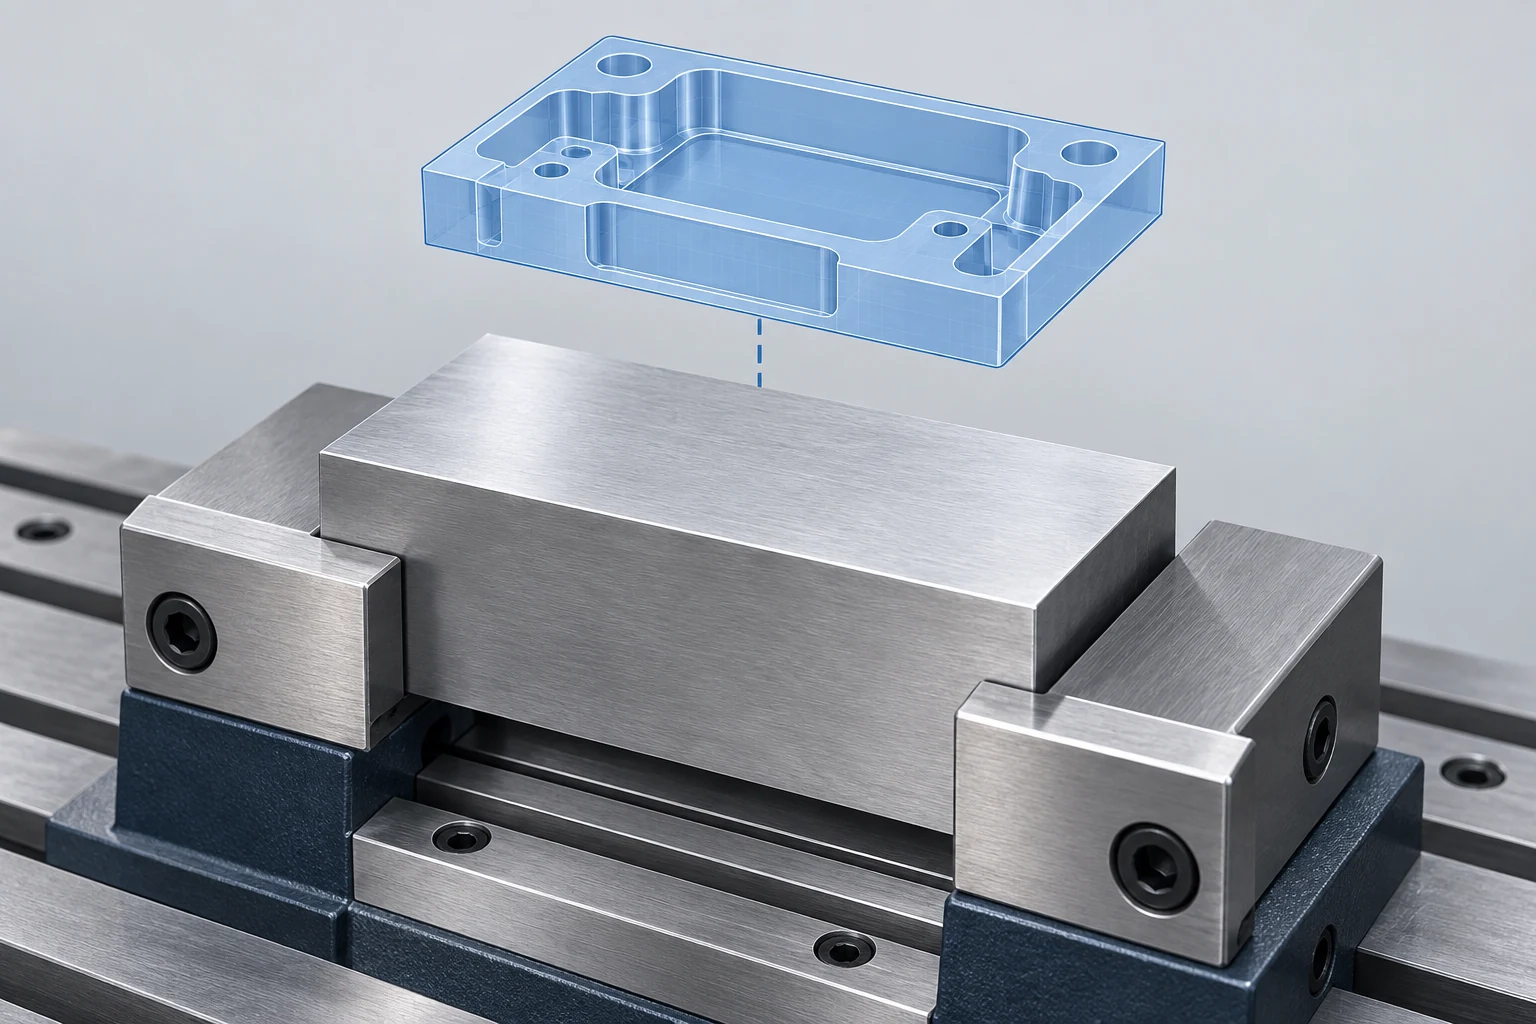
Het digitale plan moet overeenkomen met de fysieke opstelling. De setup-documentatie van Autodesk Fusion onderscheidt het onderdeelmodel, de beginvoorraden, het werkcoördinatensysteem en de opspaninrichting. Een programma dat is opgesteld voor één oriëntatie of opspanning kan niet zomaar als correct worden beschouwd voor een andere. [3]
Voor de onderliggende CAD-naar-CNC-volgorde biedt de handleiding over de basisprincipes van verspaning een introductie. Binnen het bedrijf is de extra taak om ervoor te zorgen dat de persoon die de machine inricht dezelfde aannames ontvangt als degene die het programma heeft geschreven.
Volg één onderdeel door alle bewerkingen heen
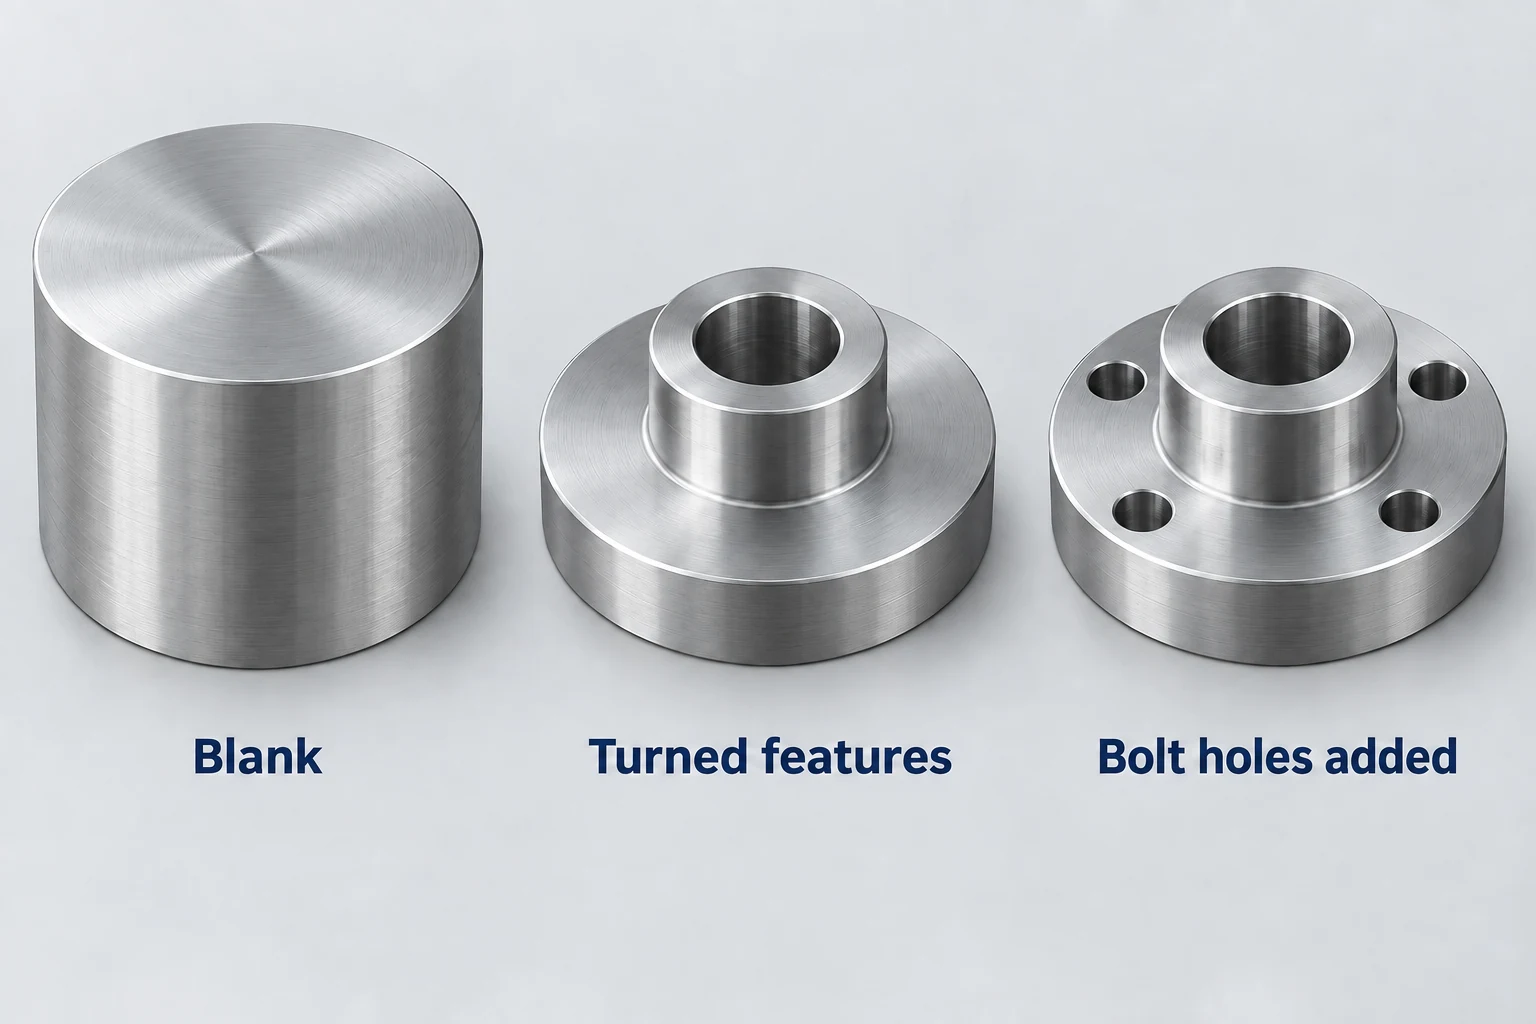
Neem als voorbeeld een illustratieve flensafstandhouder met een centrale boring en vier boutgaten. Uitgaande van rond ruwmateriaal kan een draaibewerking de buitendiameters, schouder, vlakken en boring vormgeven. Het voltooien van beide zijden vereist mogelijk een tweede opspanning. Het boutpatroon kan vervolgens worden gemaakt op een freesmachine of op een geschikt uitgeruste draaibank.
De belangrijke overdracht vindt plaats tussen deze bewerkingen. Wanneer het gedraaide onderdeel naar de gatbewerkingsopstelling gaat, moet de opspaninrichting het positioneren vanuit geschikte kenmerken verzorgen en ondersteuning bieden zonder een vereiste oppervlakte te beschadigen. De coördinaten in het programma moeten het boutpatroon in de vereiste relatie tot de boring en het aanslagvlak plaatsen. Elk gat met de juiste diameter maken, lost die relatie niet op.
Controles kunnen tussen bewerkingen plaatsvinden, niet alleen aan het einde. Als het onderdeel een behandeling ondergaat die invloed heeft op een passend maatvoorschrift, moet de bewerkingsvolgorde ook rekening houden met de gespecificeerde eindtoestand. Ontbramen, reinigen en inspecteren behoren op de juiste momenten te gebeuren, afhankelijk van de werkelijke eisen; hun volgorde is niet voor elk onderdeel identiek.
Het productiemodel voor bewerkingen van het NIST beschouwt de bewerkingsvolgorde als de verbinding tussen verspaning, inspectie en de betrokken werkstations. Dat is een nuttige onderscheiding: een lijst van beschikbare machines is nog geen plan voor een onderdeel. [4] De service voor nauwkeurige CNC-verspaning van VETCNC biedt de relevante context voor het bespreken van kritieke pasvormen, datumrelaties en inspectieomvang.
De insteltijd, cyclustijd en doorlooptijd beantwoorden verschillende vragen
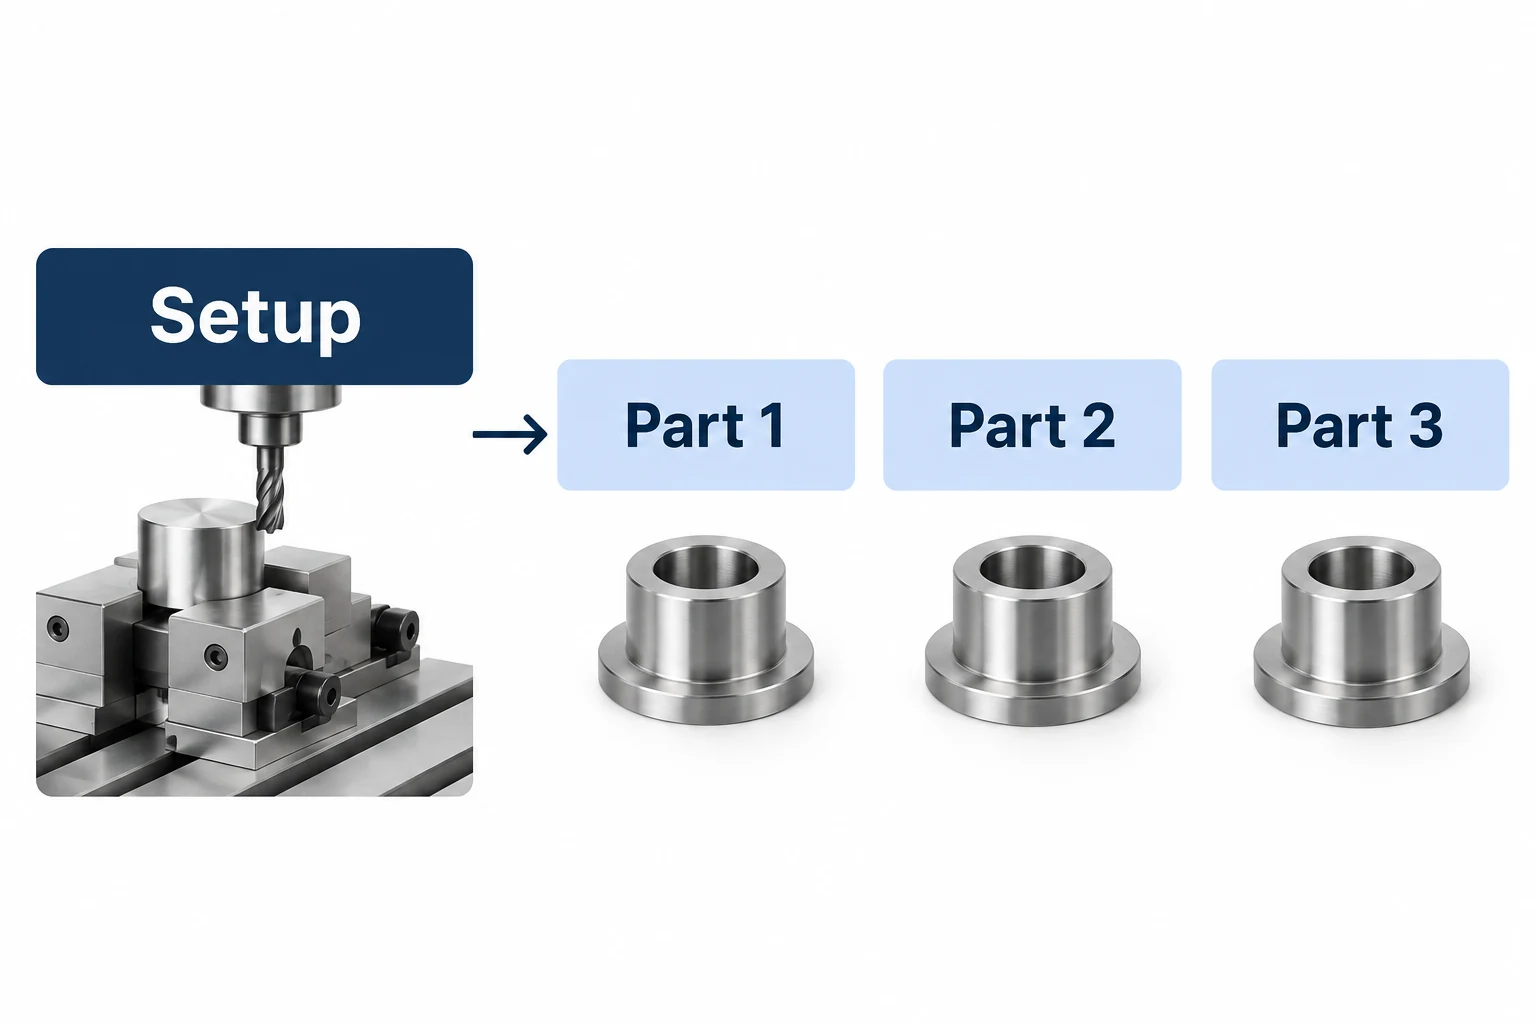
Opsteltijd bereidt de opdracht voor op de productie. Cyclusduur beschrijft een gedefinieerde herhalende reeks, zoals de verspaningscyclus voor één onderdeel. Controleer wat een geciteerde cyclus omvat: laden, lossen en afzonderlijke inspectie kunnen elders worden meegeteld.
Voor een eenvoudige berekening wordt uitgegaan van één 90-minuten durende opsteltijd en een 12-minuten durende herhalende cyclus per onderdeel, zonder afgekeurde onderdelen of extra opstellingen:
| Hoeveelheid | Opsteltijd + herhaalde cycli | Gecombineerde tijd per onderdeel |
|---|---|---|
| 5 onderdelen | 90 + (5 × 12) = 150 min | 150 ÷ 5 = 30 min |
| 50 onderdelen | 90 + (50 × 12) = 690 min | 690 ÷ 50 = 13.8 min |
De herhalende cyclus blijft in beide gevallen 12 minuten duren. De bijdrage van de opsteltijd wordt verdeeld over meer onderdelen. De grotere partij neemt nog steeds meer totale tijd in beslag, en een afzonderlijke productiefreigave kan een nieuwe opstelling vereisen.
Geen van beide rijen voorspelt een leverdatum. Voorraadbeschikbaarheid, de wachtrij bij elke vereiste machine, externe behandelingen, inspectie en transport kunnen extra verstreken tijd toevoegen. Het planningmodel van het NIST verbindt opdrachten expliciet met beschikbare middelen en volgt hun status tussen de stappen. [4] Een onderdeel kan wachten op zijn volgende bewerking, zelfs als de eigenlijke verspaning slechts enkele minuten duurt.
De gids voor verspaningskosten en leveranciersselectie legt uit hoe u de resulterende bestelomvang kunt vergelijken. Houd een schatting van de cyclustijd, een geplande verzenddatum en een aankomstdatum als afzonderlijke informatie-elementen bij.
Houd de onderdeeldefinitie verbonden tijdens de afwerkings- en leveringsfase
Uitbestede bewerking is een normale mogelijkheid in een verspaningsroute. Een werkplaats kan onderdelen naar een specialist sturen voor warmtebehandeling, coating of een andere bewerking. Belangrijk is om de overeengekomen omvang te kennen en te weten wie de overdracht coördineert, de toestand van de teruggekeerde onderdelen controleert en afwijkingen oplost.
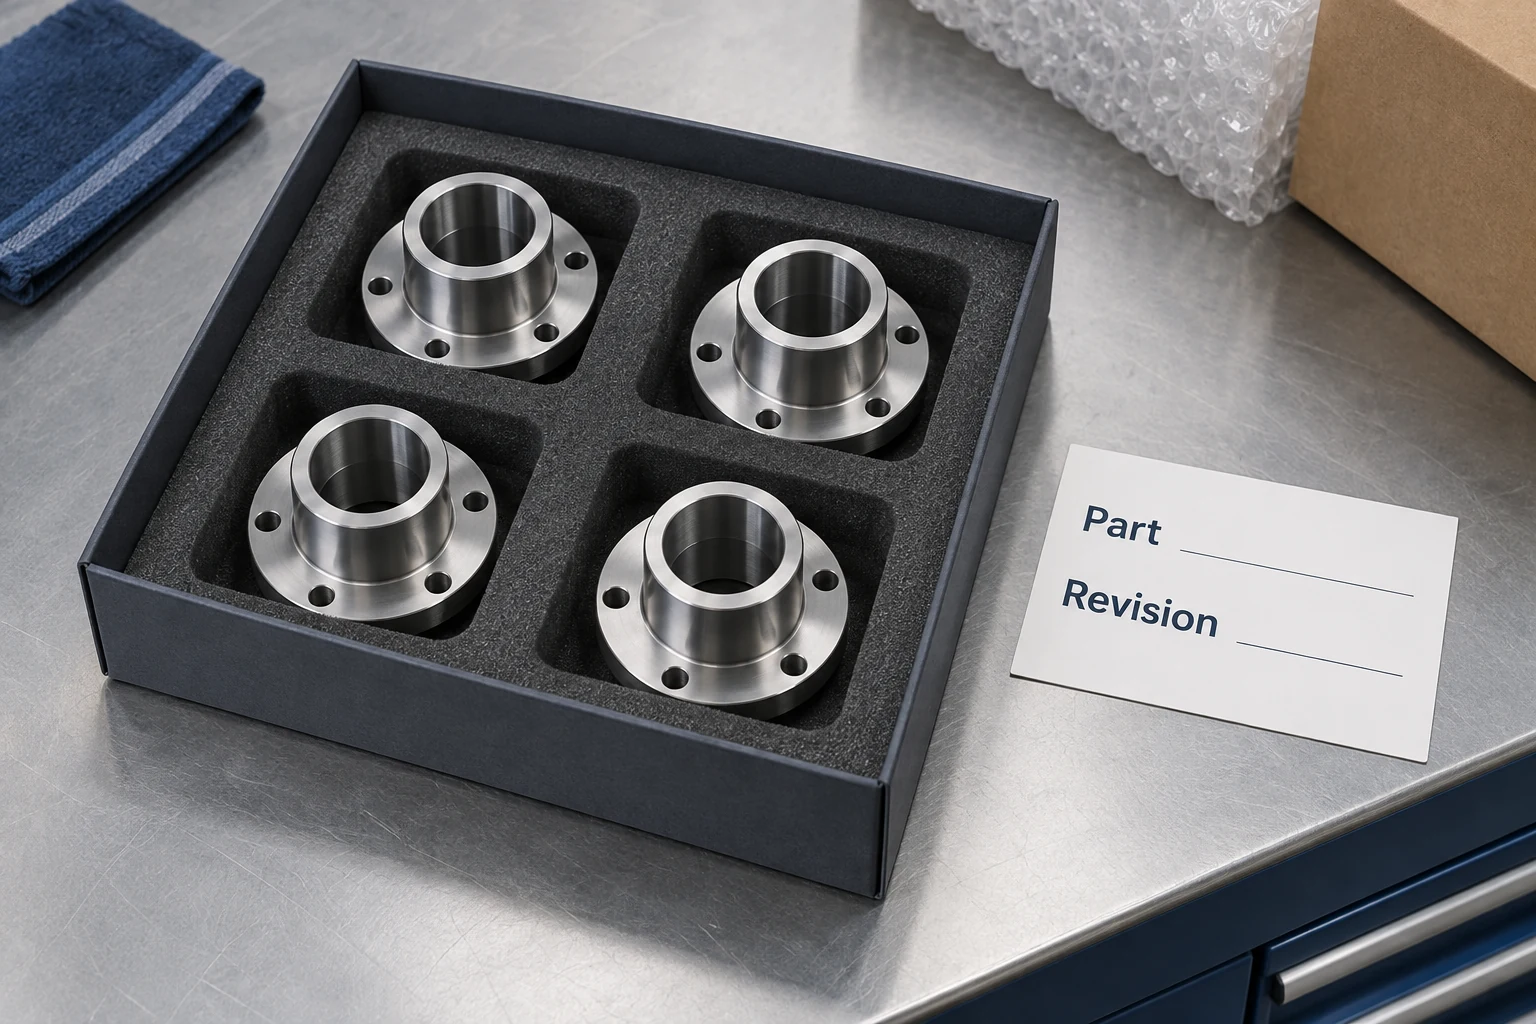
Nuttige informatie voor de overdracht omvat het onderdeelnummer en de revisie, de hoeveelheid, de vereiste behandeling, beschermde of afgedekte kenmerken, en de controles die daarna nodig zijn. Houd deze eisen gekoppeld aan de fysieke partij. Een verspaningsinspectie die vóór een coatingstap wordt uitgevoerd, kan mogelijk niet voldoen aan een eis die van toepassing is op de gecoate interface.
Verpakking is een andere overdracht. Een component met een blootliggend afdichtingsvlak heeft mogelijk scheiding of bescherming nodig die een losse bulkverpakking niet biedt. De bescherming moet geschikt zijn voor het materiaal, kwetsbare kenmerken en de transportweg. Materiaaldossiers, inspectieresultaten en behandelingsdocumenten moeten de onderdelen of partij waarop zij betrekking hebben, identificeren wanneer dergelijke documenten vereist zijn.
Een beknopte CNC verspaningsRFQ-aanvraag helpt deze omvang vast te leggen voordat het werk begint. Hierdoor kan de werkplaats een volledige route toelichten, inclusief werk dat elders wordt uitgevoerd, in plaats van belangrijke bewerkingen pas na de verspaning te ontdekken.
Veelgestelde vragen over verspaningsbedrijven
Is een machinefabriek hetzelfde als een CNC-werkplaats?
Een CNC-werkplaats richt zich op computergestuurde verspaning. Een machinefabriek is een breder begrip en kan zowel handmatige apparatuur, CNC-apparatuur of beide gebruiken. De relevante vraag is of de daadwerkelijke route het vereiste onderdeel kan produceren en verifiëren.
Kan een machinefabriek slechts één onderdeel maken?
Sommige werkplaatsen specialiseren zich in prototypes, reparaties of andere kleine opdrachten. Anderen richten zich op herhaalproductie. Ook een opdracht voor één stuk vereist passende planning, inrichting en controle, dus de benodigde tijd en prijs zijn niet eenvoudigweg het product van één maal de productiecyclustijd.
Biedt elke machinefabriek lassen, coating en warmtebehandeling?
Nee. Deze bewerkingen kunnen intern beschikbaar zijn, worden geregeld via een specialist of vallen buiten de scope van de leverancier. Bevestig de voorgestelde uitvoeringsroute en de verantwoordelijkheid voor eventuele externe werkzaamheden.
Betekent een korte verspaningscyclus automatisch levering op de volgende werkdag?
Nee. De cyclus omvat een gedefinieerde bewerking. De levertermijn hangt ook af van de voorbereiding, beschikbaarheid van het grondmateriaal, wachtrijen van werkzaamheden, nabewerking, inspectie en transport. Gebruik een bevestigd planningsoverzicht voor de volledige bestelling.
Technische bronnen
- IEEE Technology Navigator. Machine Shops. Algemene shop-scope en beschrijvingen van verspaningsprocessen.
- US Bureau of Labor Statistics. Verspaners en gereedschapmakers, Occupational Outlook Handbook. Werkfuncties en handmatige/CNC apparatuur.
- Autodesk Fusion Help. Setup tab (milling and cutting) reference. Model, grondmateriaal, werkcoördinaten en opspaninrichtingdefinities.
- NIST. SIMA-referentiearchitectuur, Deel 1: Activiteitsmodellen, NISTIR 5939, secties A22 en A44 en de definitie van taakstatussen. Concepten voor routing en planning.



