Op deze pagina
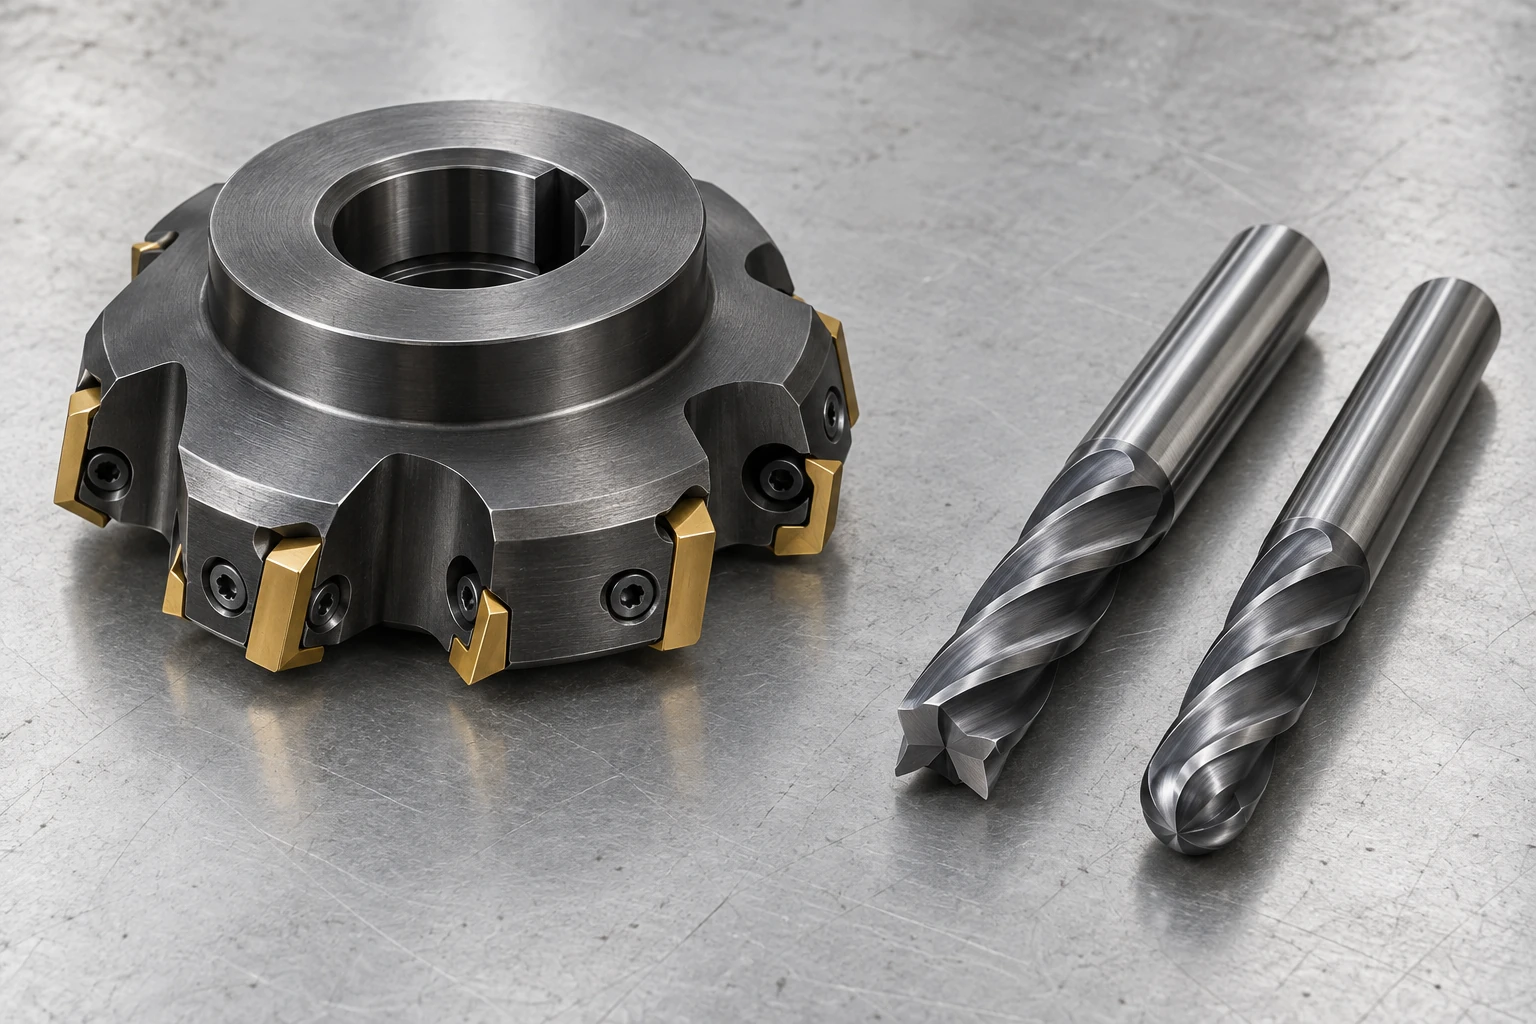
Een vlakfrees bedekt meestal een brede oppervlakte, terwijl een vingerfrees in sleuven, pockets en kleinere kenmerken kan doordringen. Een ball-nose-frees is een type vingerfrees, herkenbaar aan zijn afgeronde punt. Deze namen beschrijven verschillende aspecten van een gereedschap; het zijn geen drie wederzijds uitsluitende verspaningsprocessen.
Voor een onderdeelontwerper is het nuttige onderscheid de vorm die de roterende frees achterlaat. De buitendiameter bepaalt één soort interne hoek. Het uiteindeprofiel bepaalt een andere.
Vlakfrezen en vingerfrezen: gereedschapsnamen en bewerkingen
Een typische verwisselbare frontfreestool heeft een brede romp die vervangbare inzetstukken draagt. Deze is geschikt voor toegankelijke vlakke vlakken waarbij het werkstuk en de opspanning zijn in staat de ingrijping te ondersteunen. Ook de vormgeometrie van de inzetstukken is van belang: frontfreestools met verschillende insteekhoeken produceren niet allemaal dezelfde schoudervorm. [4]
Freesfrezen hebben snijkanten rond een relatief slanke romp en, afhankelijk van hun ontwerp, ook aan het uiteinde. Ze kunnen wanden, pockets en profielen bewerken. Een freesfrezen kan ook een klein gebied vlak frezen; deze bewerking vereist geen gereedschap dat als ‘vlakfrees’ wordt verkocht. Onze uitleg van hoe CNC milling werkt plaatst deze gereedschappen in de context van gereedschapsbeweging en werkstukopspanning.
Vierkante, hoekafgeronde en bolvormige endprofielen
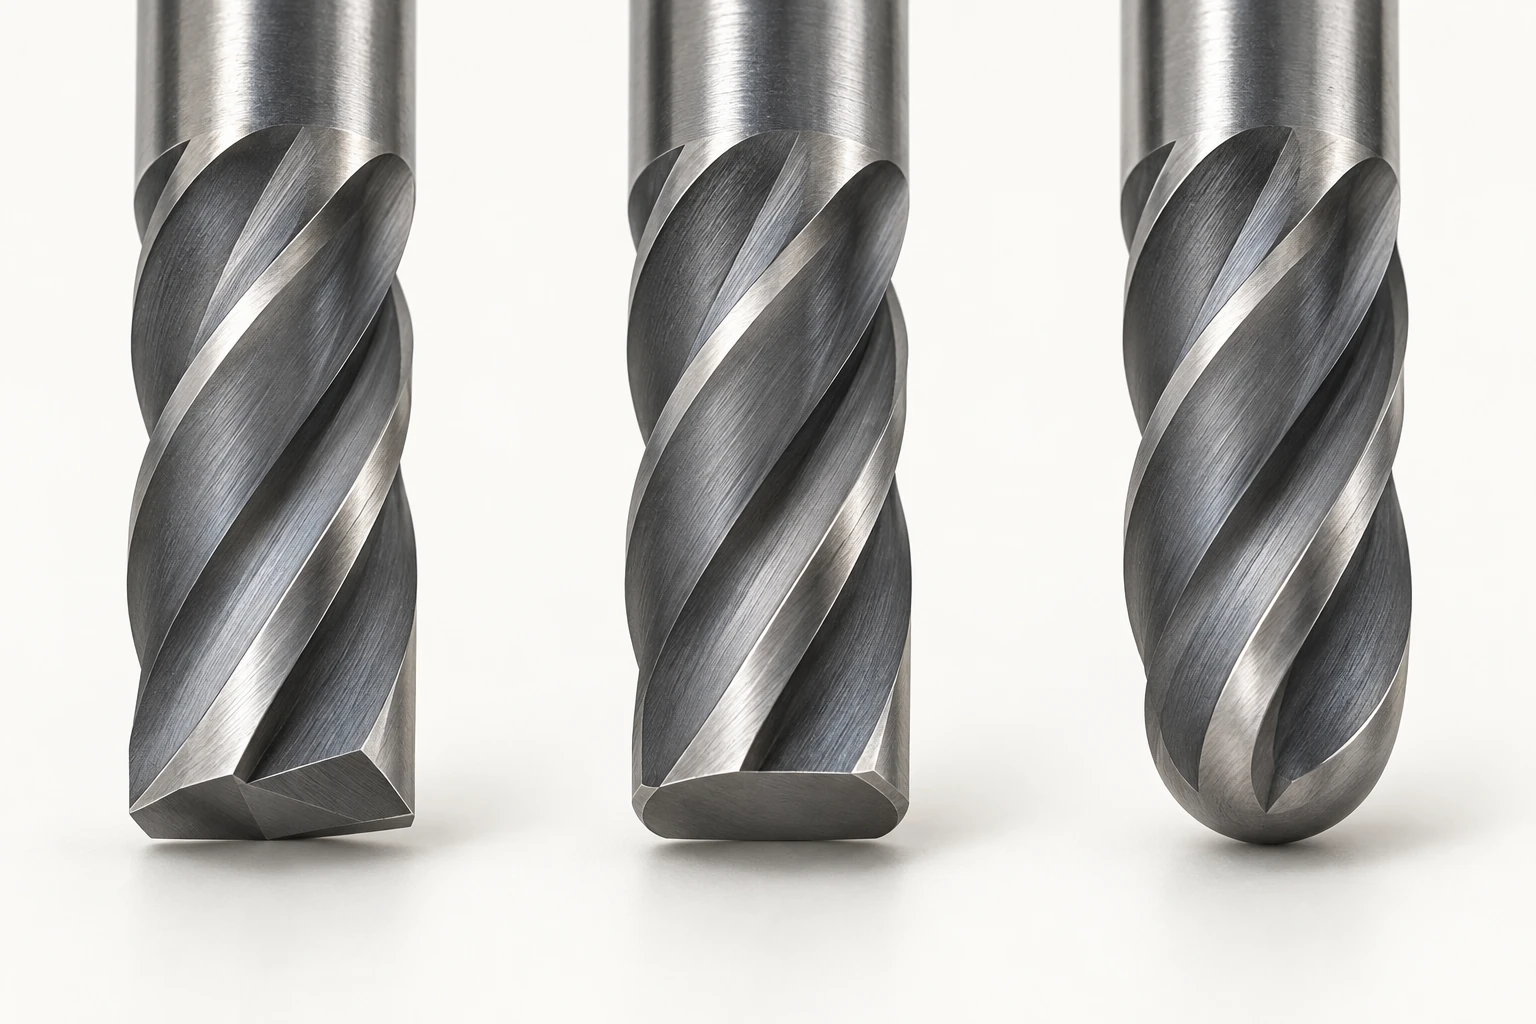
| Uiteindeprofiel | Geometrie aan de punt | Functionele implicatie |
|---|---|---|
| Vierkant uiteinde | Vlak uiteinde, nominaal vierkante buitenhoeken | Vlakke vloeren en bijna-vierkante wand-naar-vloer-overgangen |
| Hoekstraal, of bull nose | Vlak centraal uiteinde met afgeronde buitenhoeken | Vlakke vloeren met een gespecificeerde onderste afronding |
| Ball nose | Halfrond uiteinde | Gevormde oppervlakken en gebogen overgangen die via het gereedschapsbaanpad bereikt worden |
Een ‘vierkante’ freestool garandeert niet automatisch een wiskundig scherpe eindhoek. Voorbewerking van de snijkant, slijtage en snijomstandigheden beïnvloeden het resultaat. Evenzo betekent ‘ball nose’ niet dat elke radius op het onderdeel gelijk moet zijn aan de balradius van de tool. Het gereedgestelde toolpad genereert het oppervlak, onder voorbehoud van toegankelijkheid en botsingsbeperkingen. [1]
Een pocket heeft twee verschillende hoekradii
Kijk omlaag in een rechthoekige pocket: aangrenzende verticale wanden ontmoeten elkaar in een interne hoek. Kijk nu naar een doorsnede door één wand: de wand ontmoet de vloer in een aparte overgang. Deze stralen liggen in verschillende vlakken.
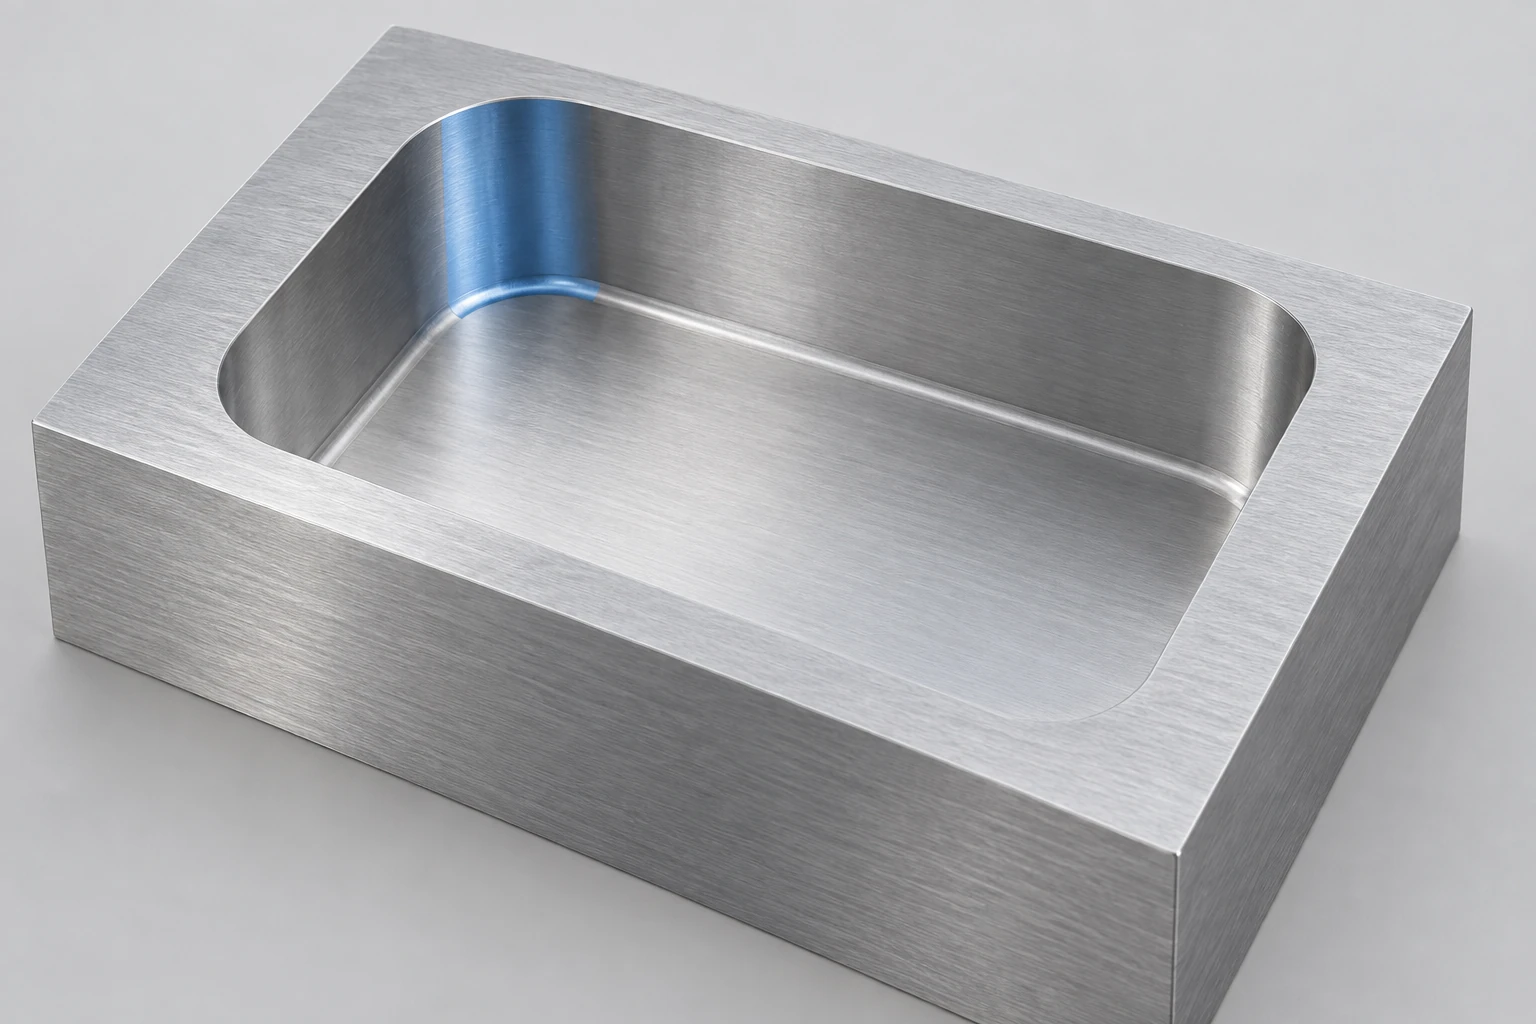
Overweeg een geïdealiseerde, verticale vingerfrees met een diameter van 6 mm en een hoekradius van 0.5 mm:
- Van bovenaf bekeken: zijn roterende cilindrische omtrek heeft een 3 mm straal. Bij conventioneel frezen met een vingerfrees kan deze geen kleinere concave hoek tussen de wanden van een uitsparing produceren.
- In doorsnede bekeken: het hoekprofiel van 0.5 mm aan het uiteinde kan een afronding van 0.5 mm tussen wand en bodem vormen wanneer dat profiel volledig aangrijpt.
- Een 6 mm ball-nose gereedschap is anders: de halfronde punt heeft een 3 mm straal, in plaats van een kleine 0.5 mm hoek die aan een vlakke kop grenst.
Dit zijn geometrische relaties, geen toleranties voor het afgewerkte onderdeel. Een uitsparingshoek die exact gelijk is aan de freesstraal leidt ook tot zware ingrijping. Een kleinere frees biedt ruimte om de vereiste hoek te volgen via een beter beheersbaar bewegingspad; de daadwerkelijke keuze hangt af van de diepte, het materiaal en de stabiliteit.
Dimensioneer de hoek die van belang is voor het samenpassende onderdeel. Een afgeronde bodem die een samenpassende afschuining vrijlaat, bepaalt niet de speling bij de verticale hoeken van de uitsparing. De materialen- en onderdeelontwerpgeleide verbindt deze lokale kenmerken met de rest van de tekening.
De contactdiameter en het gereedschapsbereik moeten afzonderlijk worden gecontroleerd
Bij een ball-nose-freestool hangt de effectieve freesdiameter af van de plaats waar het oppervlak de bal raakt. Precies in het midden is de rotatiesnelheid van het snijoppervlak nul. Contact verder van het midden vormt zich anders, zelfs bij dezelfde spindelsnelheid. De tooloriëntatie kan het contactpunt verplaatsen naar een positie buiten het midden, indien machinebeweging en toegankelijkheid van het onderdeel dit toestaan; een nominale diameter alleen stelt de snijomstandigheden niet vast. [2]
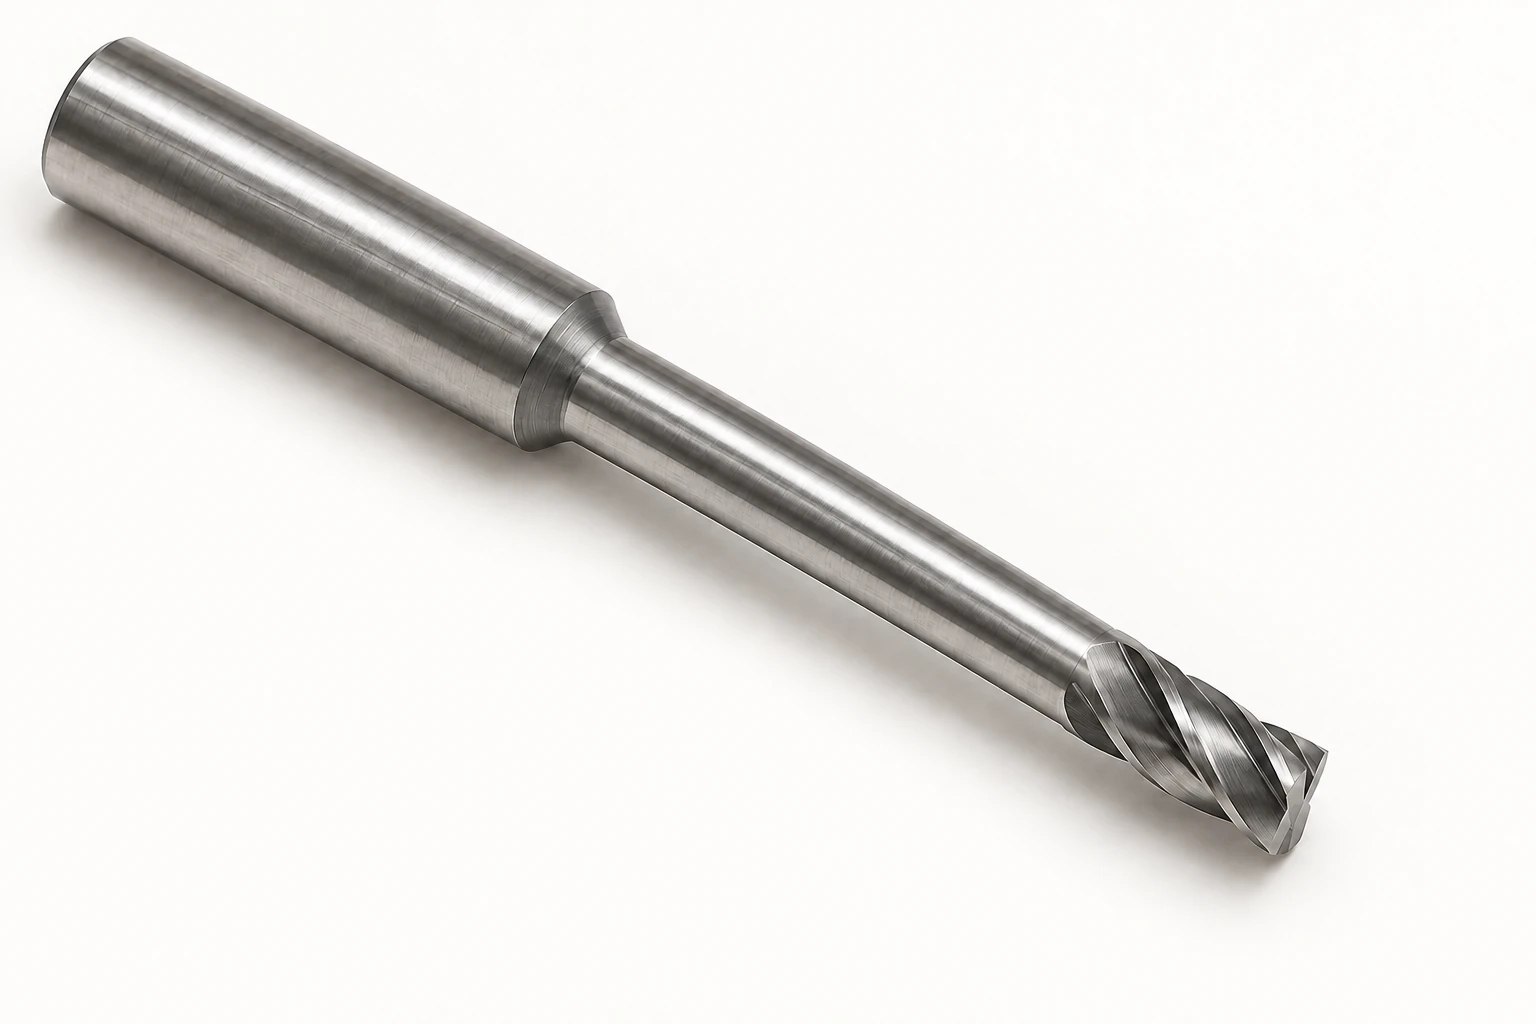
Bij een langbereikgereedschap dient u de afmetingen te onderscheiden:
- Verspaningslengte: de axiale lengte van de snijkanten.
- Bereik onder de steel: de afstand vanaf het begin van de ontlaste hals tot de gereedschapspunt, inclusief de freeskop.
- Totale lengte: het gehele gereedschap, inclusief het gedeelte dat in de houder wordt geklemd.
Een gereedschap kan een diepe uitsparing bereiken zonder spaangroeven over de volledige blootliggende lengte. Dat betekent niet dat de gladde hals tegen een wand mag wrijven of dat de houder vrij van het onderdeel blijft. De volledige gereedschapsopstelling en de beweging moeten worden gecontroleerd.
Aantal freeskamers, snijkantgeometrie en coating verfijnen de keuze voor het materiaal en de snede. Bij CNC-frezen wordt de vormgeometrie van de functionaliteit en de toegangsrichting bepalend voor welke gereedschapsprofielen de vereiste oppervlakken kunnen bereiken; spaanruimte en ingrijping bepalen vervolgens een geschikte snijstrategie.
Veelgestelde vragen
Kan een frees rechtstreeks omlaag steken zoals een boor?
Alleen een tool die specifiek is ontworpen voor axiale ingrijping mag op die manier worden ingezet. Een centrumfrezende geometrie is van belang, maar vervangt niet de fabrikantslimieten voor insteekdiepte, voeding en spaanevacuatie. Andere tools vereisen een geschikte ramp, een bestaande opening of een alternatieve ingrijpmethode. [3]
Kan een vlakfrees een 90-graden schouder bewerken?
Een frees die specifiek is ontworpen voor schouderfrezen kan dat wel; veel gangbare vlakfrezen kunnen die wandgeometrie niet realiseren. Controleer de instaphoek, de vorm van de wisselplaat en de toegestane snijdiepte, in plaats van het resultaat af te leiden uit de naam ‘vlakfrees’.
Kan een coating dezelfde frees geschikt maken voor elk metaal?
Nee. Ook het substraat, de snijkantgeometrie, de spaanruimte en de bedrijfsomstandigheden beïnvloeden de geschiktheid. Een coating die goed werkt in één materiaal, kan een slechte keuze zijn voor een ander materiaal. Gebruik de aanbeveling van de gereedschapsfabrikant voor het specifieke materiaal en de toepassing.
Technische bronnen
- Harvey Performance. De anatomie van een freestool en 5 vragen om te stellen voordat u een freestool kiest. Freesprofielen, snijlengte, bereik en materiaalafhankelijke selectie.
- Harvey Performance. Handleiding voor ball-nose-freesstrategieën. Contactlocatie, effectieve freesdiameter en tooloriëntatie.
- Harvey Performance. Meest gebruikte methoden voor toolingrijping. Axiale ingrijping en alternatieve ingrijppaden.
- Sandvik Coromant. Vlakfrezen en Frezen in hoeken. Instelhoek, schoudergeometrie en hoekinspanning.
Over VETCNC
VETCNC combineert een familieachtergrond in de maakindustrie met online CNC-inkoop. Kevin heeft tien jaar ervaring in de CNC-sector en werkt samen met de fabrieken van zijn familie in China en een breder partnernetwerk. Het doel is om de productieafspraken, technische eisen en verantwoordelijkheden duidelijk te maken voordat een bestelling wordt geplaatst.
Lees Kevins verhaal →


