Op deze pagina
CNC verspaningstoleranties definiëren de toegestane afwijking in afmetingen en geometrie van een onderdeel. Passingen beschrijven hoe samenmonteerbare onderdelen ten opzichte van elkaar liggen; inspectie controleert of het eindproduct aan deze vereisten voldoet. Een bruikbare specificatie verbindt alledrie. Een boring kan de juiste diameter hebben en toch op de verkeerde plaats zitten, terwijl een indrukwekkende meetuitslag de eigenlijke vraag naar acceptatie onbeantwoord laat.
Precisieverspaningstechnologie omvat het snijproces, de gereedschappen, de opspanmethode en de meetmethode. Geen van deze elementen vervangt een duidelijke definitie van het eindproduct. De praktische aanpak bestaat erin de functionele interfaces te identificeren, de benodigde maat- en geometrische toleranties toe te wijzen, rekening te houden met de geleverde toestand van het materiaal en een geschikte verificatiemethode te kiezen.
Begin met de oppervlakken die de assemblage doen werken
Neem een flens die zich uitlijnt op een cilindrische leidingspiloot, afdicht tegen een tegenoverliggend vlak en wordt bevestigd via een boutpatroon. De pasvorm van de piloot bepaalt de speling. Het afdichtende vlak heeft eigen eisen op het gebied van oppervlaktekwaliteit en geometrie. De boutgaten moeten uitgelijnd zijn met het tegenoverliggende onderdeel. Het toepassen van dezelfde plus-of-minwaarde overal beschrijft deze verschillende functies niet.
| Vereiste | Waarop het ingaat | Voorbeeld met de flens |
|---|---|---|
| Maattolerantie | Toegestane maatvariatie | Pilootdiameter of plaatdikte |
| Geometrische controle | Vorm, oriëntatie of positie | Vlakheid van het afdichtende vlak of positie van het gatenpatroon |
| Oppervlaktestructuur | Gespecificeerde oppervlakteprofielkenmerken | Ruwheid op het afdichtende vlak |
| Materiaal en afwerking | Kwaliteit, toestand en behandeling | Legering, warmtebehandeling, coating en afgedekte gebieden |
Deze vereisten beïnvloeden elkaar, maar zijn niet onderling uitwisselbaar. Ruwheid stelt geen vlakheid vast, en een nauwe diametertolerantie communiceert op zich niet alle vereisten voor positie of oriëntatie. De toepasselijke tekenregels kunnen ook maat en vorm met elkaar verbinden; lees daarom de volledige specificatie, in plaats van elk getal los van elkaar te behandelen. ASME Y14.5 definieert de GD&T-taal die veelvuldig wordt gebruikt op Amerikaanse technische tekeningen. [1]
Voor een introductie tot modellen, tekenopmerkingen en productievolgorde, zie de CNC verspaningsbasics-gids. Hier gaat het erom die onderdeeldefinitie om te zetten in grenswaarden en controles die de functionele integratie in de assemblage waarborgen.
Converteer de aangegeven maat naar boven- en ondergrenzen.
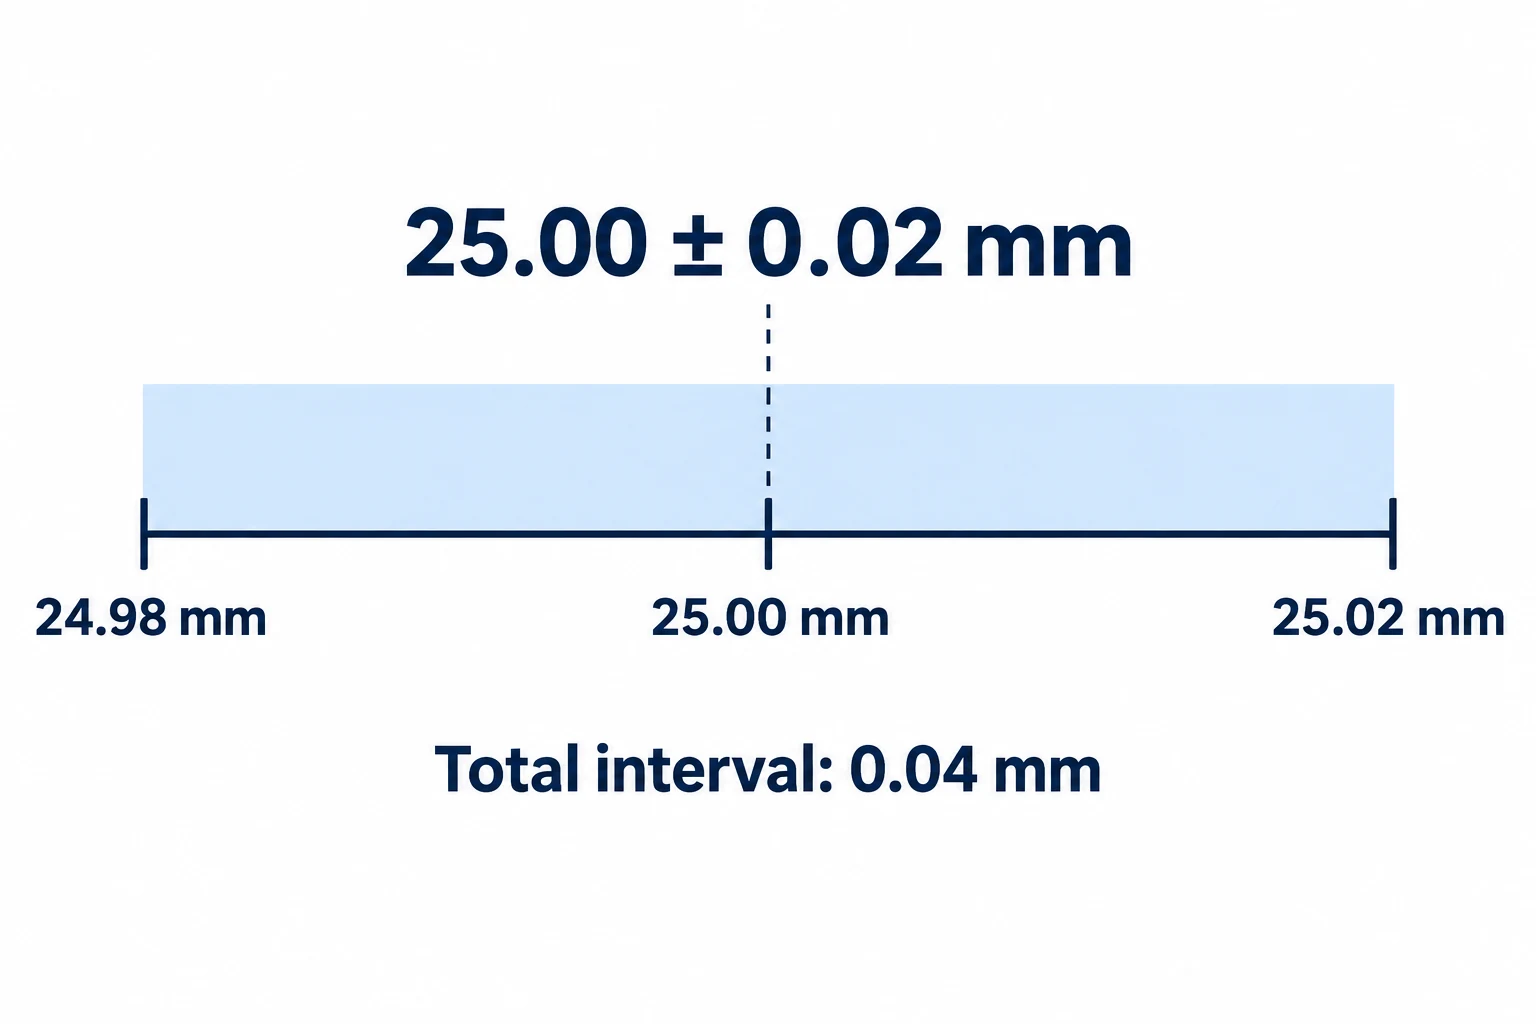
Voor een maat van 25.00 ± 0.02 mm is de ondergrens 24.98 mm en de bovengrens 25.02 mm. Het totale tolerantieinterval is 0.04 mm. De waarde ±0.02 beschrijft de variatie aan elke zijde van de nominale waarde, niet het volledige interval.
| Illustratieve maataanduiding | Ondergrens | Bovengrens | Totaal interval |
|---|---|---|---|
| 25.00 ± 0.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
| 25.00 +0.03 / −0.00 mm | 25.00 mm | 25.03 mm | 0.03 mm |
| 24.98–25.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
De eerste en derde vermeldingen geven dezelfde maatgrenzen weer. De tweede laat variatie alleen boven de nominale waarde toe. Dit zijn rekenkundige voorbeelden, geen aanbevolen toleranties voor een specifiek onderdeel.
Een maat zonder aangrenzende ±-waarde is niet noodzakelijkerwijs ongetolereerd. Controleer het titelblok, de algemene opmerkingen, de gerefereerde specificaties en eventuele modelgebaseerde eisen. Een algemene tolerantienorm geldt wanneer de vrijgegeven definitie daarnaar verwijst binnen het door die norm omschreven toepassingsgebied; zij is niet automatisch de standaard voor elk CNC onderdeel.
Indien twee geleverde bestanden in tegenspraak zijn, bepaal dan de documentprioriteit of breng een consistente revisie uit vóór de productie. Leid geen strengere tolerantie af uitsluitend omdat een CAD-systeem meer decimalen weergeeft. Noteer bij inspectie de werkelijke eis en haar bron, inclusief de eenheden en de toepasselijke tekeningsrevisie.
Wanneer een strenge eis extra bewerkingswerk vereist, identificeer dan eerst de functie die hierdoor wordt beschermd. Behoud de kritieke pasvorm of geometrische relatie, en herzie vervolgens overbodige beperkingen elders samen met de ontwerpeigenaar. Voor een specifieke tekening verbindt de service voor nauwkeurige CNC-verspaning van VETCNC deze eisen met de voorgestelde bewerkingsroute en de inspectieomvang.
Bereken de speling op basis van beide passende onderdelen.
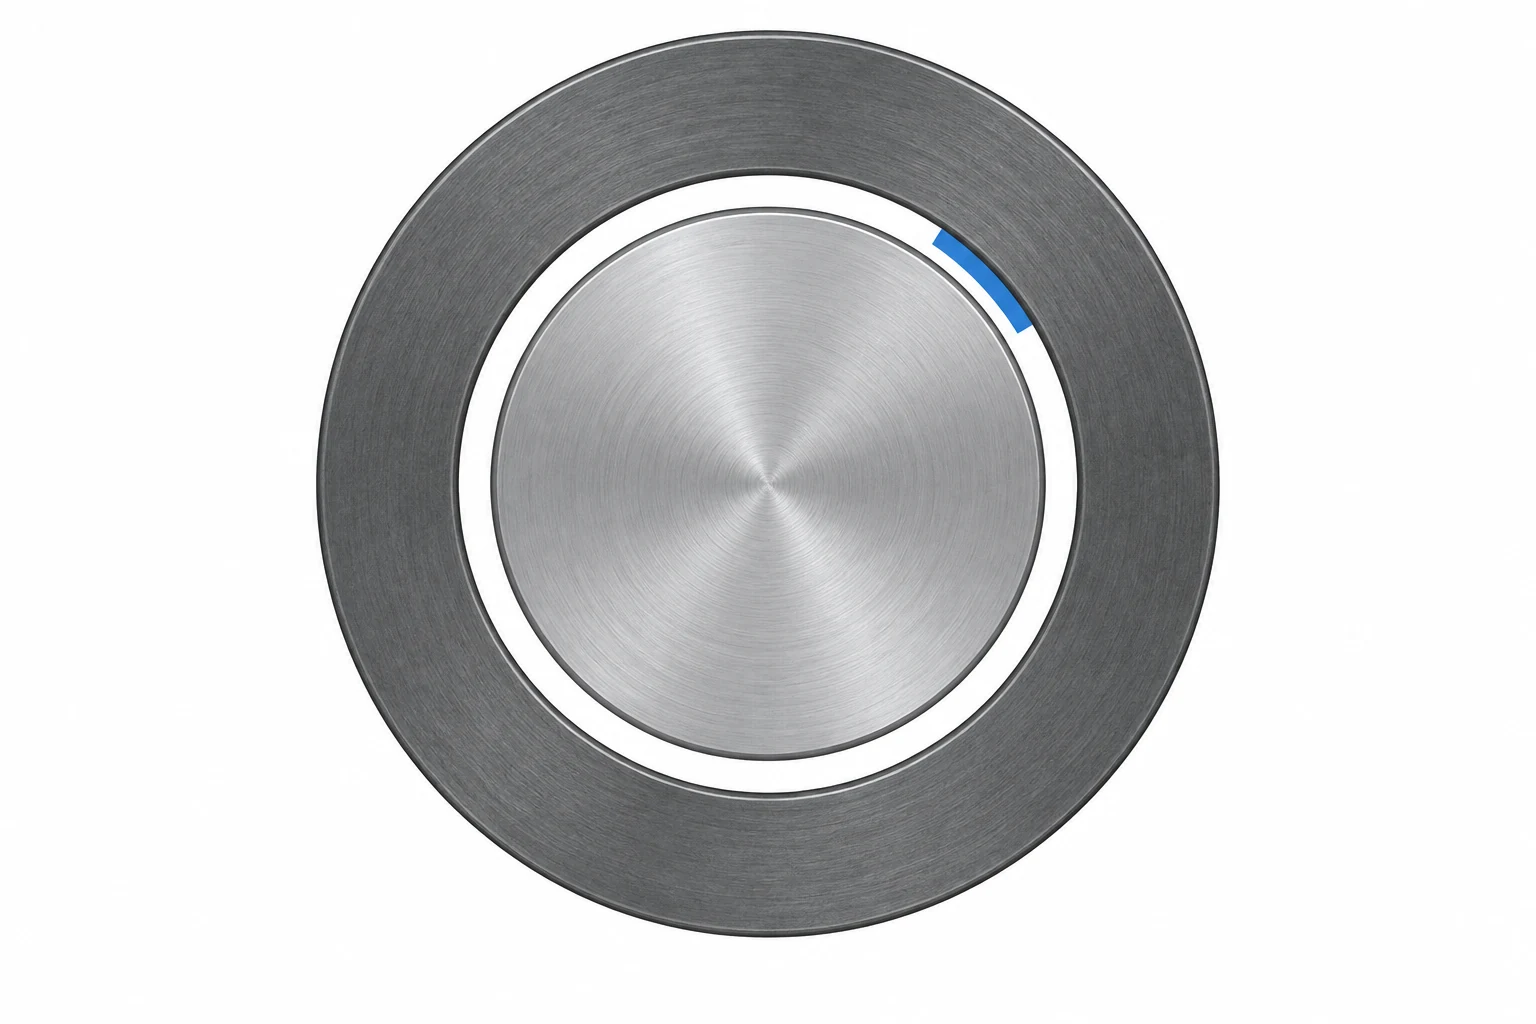
Een pasvorm behoort altijd tot een paar onderdelen. Het specificeren van een nauwe boringstolerantie terwijl de as-toleranties worden genegeerd, laat de speling in de gemonteerde toestand onopgelost. Bij een spelingpasvorm mag de grootste as niet groter zijn dan de kleinste boring. Bij een perspasvorm mag de kleinste as niet kleiner zijn dan de grootste boring. Een overgangspasvorm kan zowel speling als persing opleveren, afhankelijk van de werkelijke afmetingen.
Voor een voorbeeld met uitsluitend afmetingen, neem aan dat de boring 25.010–25.025 mm bedraagt en de as 24.990–25.000 mm, beide in dezelfde gedefinieerde toestand:
- Minimale diametrale speling: kleinste boring − grootste as = 25.010 − 25.000 = 0.010 mm.
- Maximale diametrale speling: grootste boring − kleinste as = 25.025 − 24.990 = 0.035 mm.
Voor ideale concentrische cilinders is de bijbehorende radiale speling de helft van de diametrale speling. Deze berekening bepaalt niet de werkelijke montageprestatie: vorm, oriëntatie, oppervlaktoestand, temperatuur en belasting kunnen nog steeds beïnvloeden of de interface functioneert.
ISO 286 biedt een genormaliseerd systeem voor afmetingstoleranties en passingen. Een pasaanduiding moet worden geïnterpreteerd bij de toepasselijke nominale afmeting volgens de gespecificeerde norm; het is geen universele spelingswaarde. Het bovenstaande voorbeeld gebruikt expliciete afmetingsgrenzen in plaats van een ISO-passingsklasse. [2]
Hetzelfde worst-case-denken geldt voor een eenvoudige axiale stapel. Als een speling gelijk is aan de behuizingslengte min de afstandhouderlengte, wordt de minimale speling bepaald met de kleinste behuizing en de grootste afstandhouder; de maximale speling met de omgekeerde combinatie. Meer afmetingen vereisen een volledige, met tekens aangegeven ketting. Statistische stapelmethoden vereisen gerechtvaardigde verdelings- en procesaannames voordat ze die worst-case-controle vervangen.
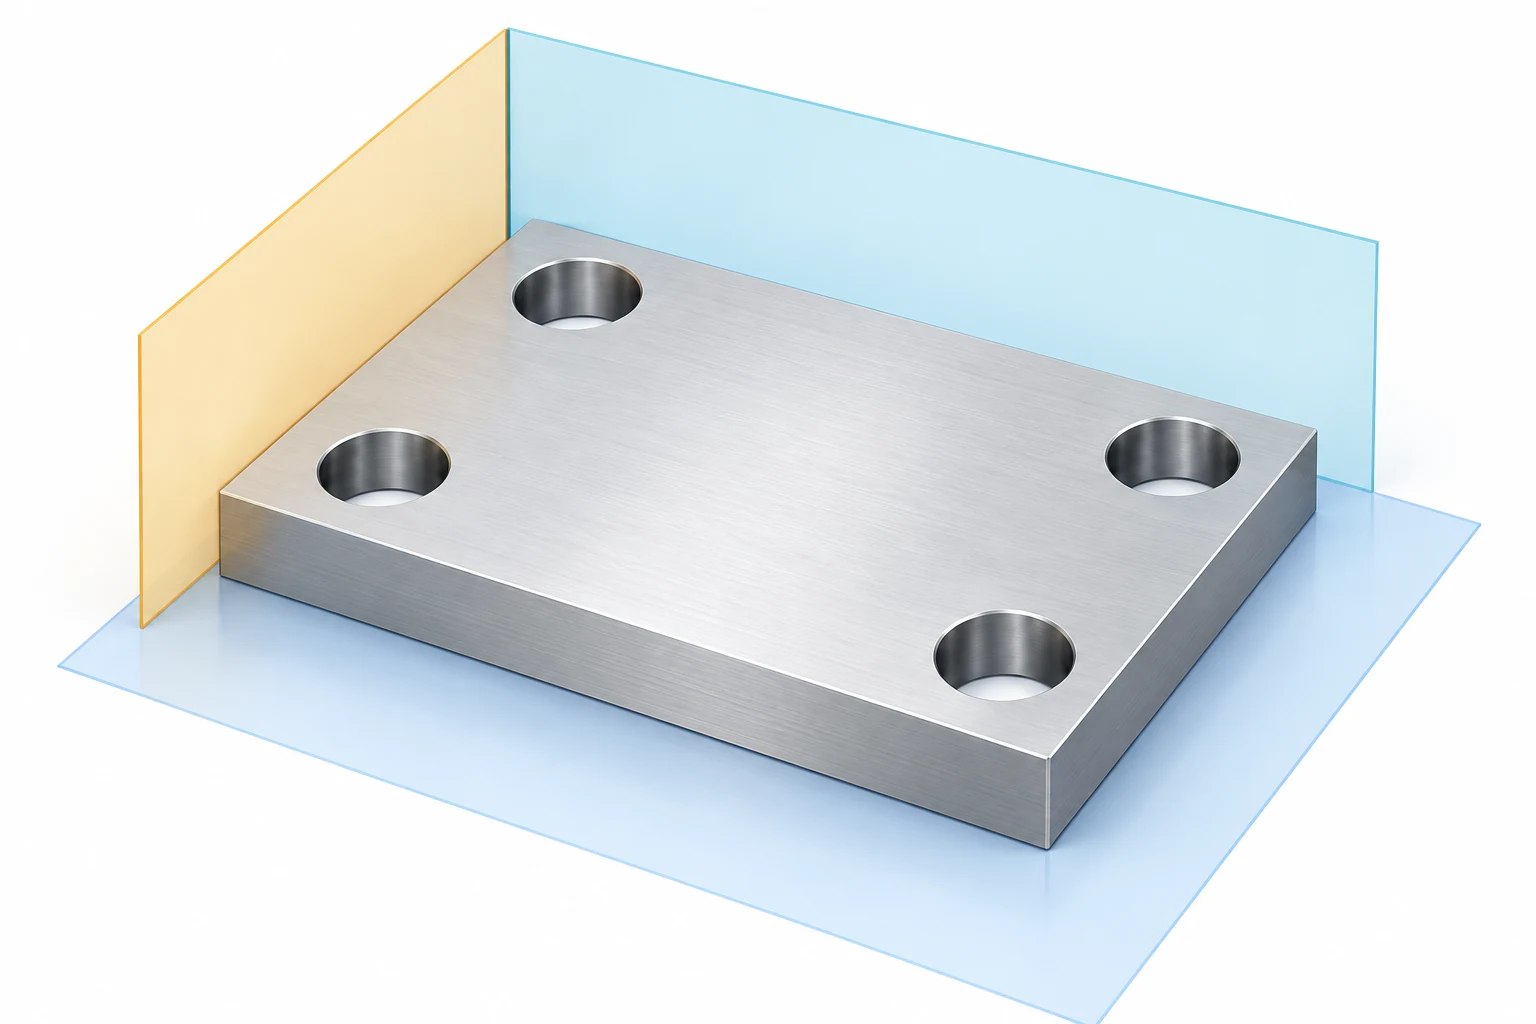
Gebruik referentievlakken (datums) om relaties te beschrijven die door afmetingen alleen niet vastgelegd kunnen worden.
De gatdiameters van de flens kunnen allemaal binnen hun grenzen liggen, terwijl het gatpatroon toch misaligneert. De ongestelde vraag is waar het patroon zich ten opzichte van de oppervlakken of assen moet bevinden die de montage positioneren.
Een datum is een theoretisch exacte referentie die is afgeleid van een gespecificeerd referentie-element. Voor een plaatvormig onderdeel kan het referentiesysteem een zitvlak en twee zijelementen in relatie brengen. Een ronde assemblage kan daarentegen gebaseerd zijn op een vlak en een cilindrisch element dat een as vastlegt. Selecteer deze referenties op basis van de functionele relatie en definieer ze vervolgens volgens de op de tekening gespecificeerde conventies. [8]
Houd de tolerantiecontrole gericht op het probleem. Vlakheid regelt de vorm van een oppervlak; evenwijdigheid legt de oriëntatie ervan ten opzichte van een referentievlak vast. Positie kan de locatie en oriëntatie van een gatpatroon ten opzichte van gespecificeerde referenties beheersen. Een vlakheidscontrole alleen zegt niet dat het vlak evenwijdig is aan de tegenoverliggende zijde. De meetgids voor vormmetingen van Mitutoyo illustreert deze verschillende geometrische vraagstukken. [3]
De inspectieopstelling moet het vereiste referentiesysteem reproduceren. Een onderdeel eenvoudig op welke vlak ook plaatsen die toegankelijk is, kan een andere vraag beantwoorden. Het vastklemmen van een buigzame plaat in een vlakke positie kan ook de vorm verbergen die het onderdeel aanneemt wanneer het niet meer wordt ingeperkt; definieer elke ingeperkte toestand wanneer de eis juist op die manier van toepassing is.
Houd de materiaaltoestand en de eindtoestand aan bij het tolerantieplan.
Een afmeting vereist een fysieke toestand. Geef de materiaalsoort en de warmtebehandelingstoestand op, welke kenmerken na de coating worden gemeten, en of het onderdeel vrij is of in een gedefinieerde ingeperkte toestand wordt gehouden. Een diameter vóór de coating en een afgewerkte diameter zijn verschillende stadia van hetzelfde kenmerk.
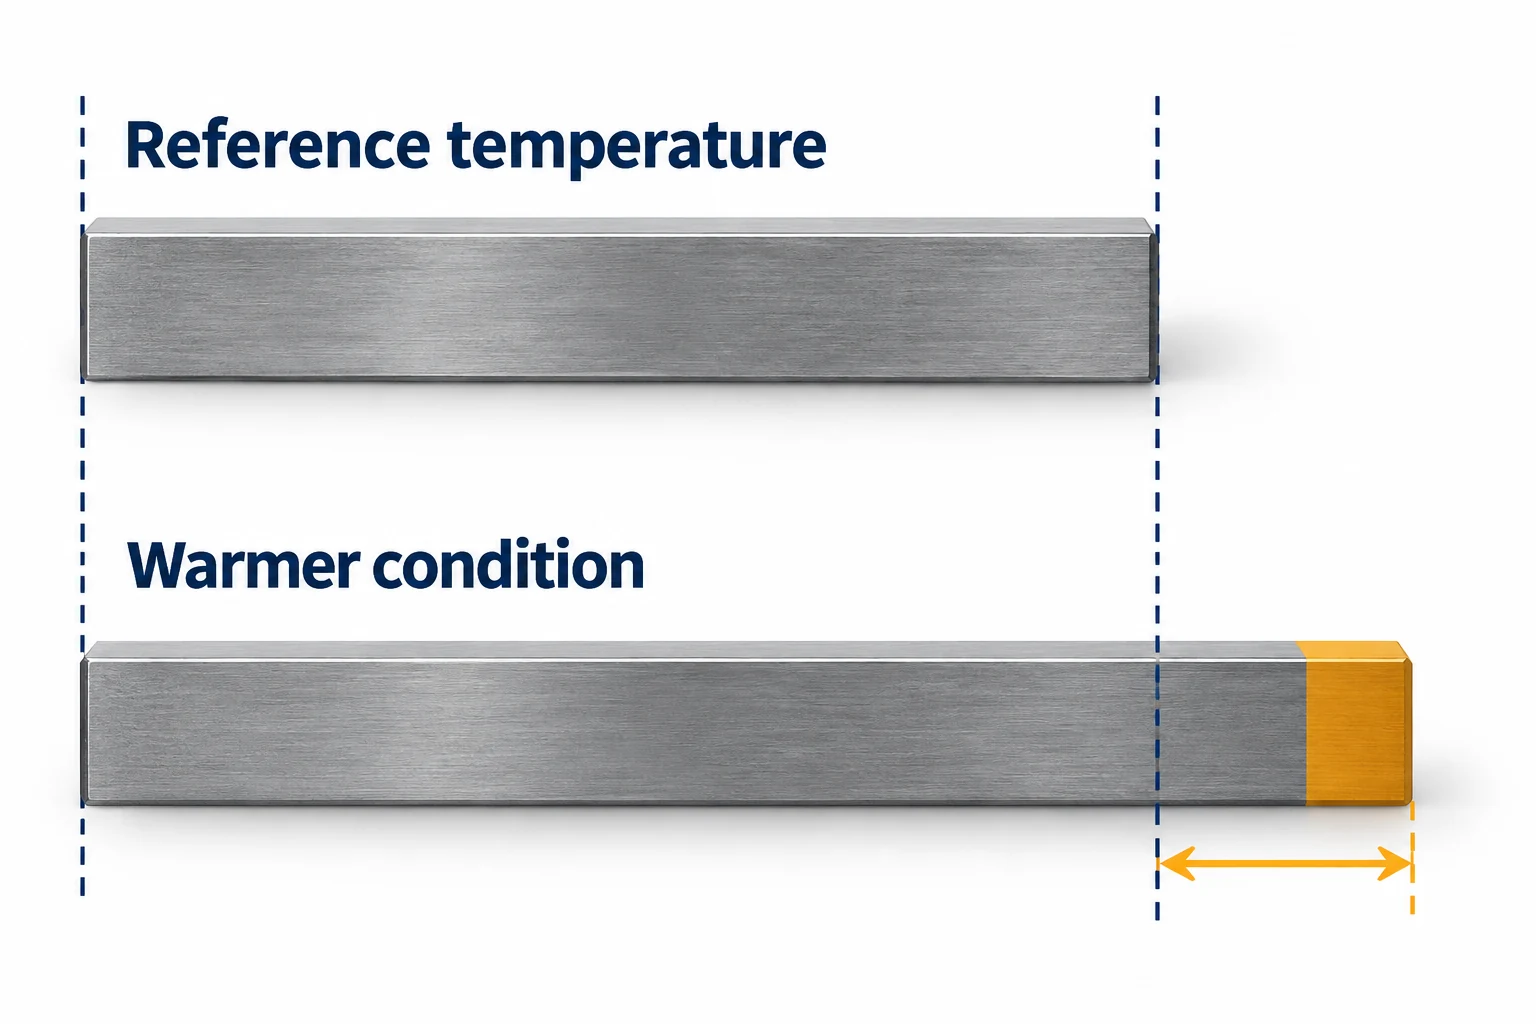
Temperatuur kan zelfs bij een eenvoudige lengtemeting van belang zijn. Het NIST geeft 20 °C aan als de standaardreferentietemperatuur voor dimensionele metingen, tenzij een andere referentie is gespecificeerd. Metingen buiten deze temperatuur kunnen een thermische correctie en een onzekerheidsmarge vereisen die geschikt is voor het betreffende materiaal en de taak. [4]
Beschouw een 100 mm lange maat bij 20 °C. Neem een constante uitzettingscoëfficiënt van 11.5 × 10⁻⁶/°C aan, representatief voor het staalmaatblokvoorbeeld dat door het NIST wordt besproken. Bij 25 °C:
ΔL = α × L × ΔT = 11.5 × 10⁻⁶/°C × 100 mm × 5 °C = 0.00575 mm = 5.75 µm.
Dit schat de lengteverandering onder de genoemde aannames. De coëfficiënt is geen universele waarde voor elk soort staal of legering. Een dimensionele vergelijking hangt ook af van het temperatuurgedrag van het meetsysteem, van temperatuurgradiënten en van de onzekerheid van eventuele correcties.
Warmtebehandeling, vrijkomen van restspanningen en vochtgevoelige polymeren veroorzaken andere toestandsafhankelijke veranderingen. De materialen en ontwerpgids legt uit waarom exacte materiaalkwaliteiten, conditionering en definitieve afwerking samen met de pasvorm in dezelfde beoordeling moeten worden opgenomen. Plan de bewerkingen zodanig dat de gespecificeerde toestand aanwezig is wanneer de kritieke kenmerken uiteindelijk worden gecontroleerd.
Kies een methode voor het kenmerk, niet voor de weergaveresolutie
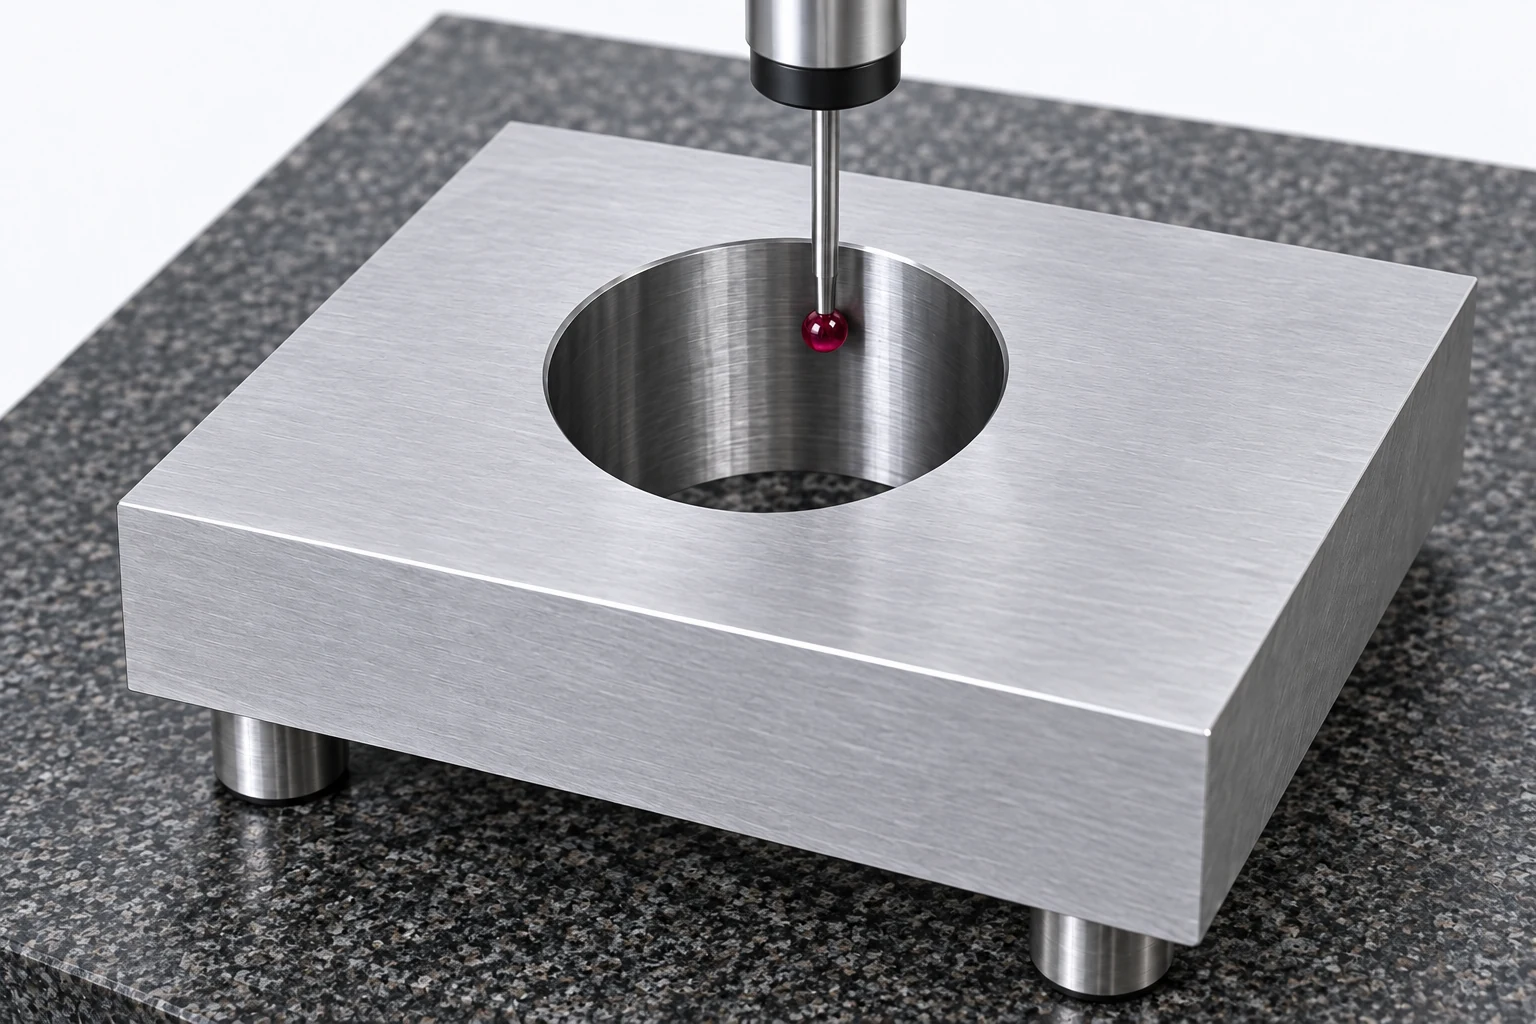
De meetopdracht bepaalt de methode. Een coördinaatmeetmachine (CMM) kan vele dimensionale en geometrische relaties beoordelen, maar vereist nog steeds geschikte toegang, tastmethode, bemonstering, uitlijning en onzekerheid voor het betreffende kenmerk. Het bezitten van een CMM maakt niet elke meting even betrouwbaar. [8]
| Kenmerk | Mogelijke methode | Waar het plan op moet ingaan |
|---|---|---|
| Buitendiameter | Buitenmicrometer of comparator | Contact, meetkracht en meetposities gecontroleerd |
| Boorgatdiameter | Boorgatmeter, interne micrometer of geschikte CMM-methode | Toegang, diepte, uitlijning en instelreferentie |
| Positie van het gatpatroon | CMM of geschikte specifieke meetinrichting | Referentievlakopstelling en volledige geometrische eis |
| Oppervlaktevlakheid | Geschikte vormmetingsmethode of CMM-methode | Oppervlaktebedekking, ondersteuning en beoordelingsmethode |
| Oppervlakteruwheid | Geschikt instrument voor oppervlakteruwheidsmeting | Gespecificeerde parameter en beoordelingsvoorwaarden |
Dit zijn methodenfamilies, geen automatische goedkeuringen voor een tolerantie. Enkele diametermetingen karakteriseren niet noodzakelijkerwijs de volledige vorm van het boorgat. Evenzo kan een ruwheidsmeting niet dienen als vervanging voor een vlakheidsbeoordeling.
Resolutie is de kleinste aangegeven verhoging; meetonzekerheid beschrijft de onzekerheid die aan het resultaat is verbonden. Kalibratie, herhaalbaarheid, uitlijning, contact en omgeving kunnen hieraan bijdragen. Een 0.001 mm weergaveverhoging stelt daarom niet de 0.001 mm onzekerheid vast. De onzekerheidsrichtlijnen van NIST nemen het meetproces en zijn belangrijkste bijdragers in overweging, niet alleen de instrumentweergave. [5]
Evenzo beschrijven de specificaties voor machinepositionering en herhaalbaarheid de machine onder de genoemde testomstandigheden. Zij geven niet direct de tolerantie van een bewerkte maat aan. Het artikel over het interpreteren van machinespecificaties onderscheidt deze beweringen van de resultaten voor de afgewerkte onderdelen.
Een akkoord bereiken over hoe de resultaten leiden tot een acceptatiebeslissing
Een gerapporteerd getal en een goedgekeurd/afgekeurd-beslissing zijn verschillende uitvoerwaarden. De beslissingsregel bepaalt hoe meetonzekerheid wordt gehanteerd bij het beoordelen van conformiteit. Mitutoyo’s Beslissingsregels, TAR en TUR legt uit waarom eenvoudige acceptatiecriteria, onzekerheid en vereisten voor meetkwaliteit gezamenlijk moeten worden overwogen. Er mag geen enkele resolutieverhouding of veiligheidsmarge standaard worden aangenomen voor elke order. [6]
Voor een grensgeval dient u de toepasselijke klant- of specificatieregel en de gekwalificeerde meetmethode te gebruiken. Rond de meetwaarde niet op een andere manier af zodat deze ‘goed’ wordt, noch wijzig de regel stilletjes nadat het resultaat bekend is.
Een inspectieverslag moet het onderdeel en de revisie, het kenmerk, de eis, het werkelijke resultaat en de eenheden, de methode of het programma, en de toepasselijke acceptatiegrondslag identificeren. Voor kritieke kenmerken dient u daarnaast ook de toestand, de relevante referentieopstelling, de inspectiedekking en de aanpak van afwijkingen te definiëren. De toleranties- en inspectieplanningsgids biedt herbruikbare werkbladen voor deze beslissingen.
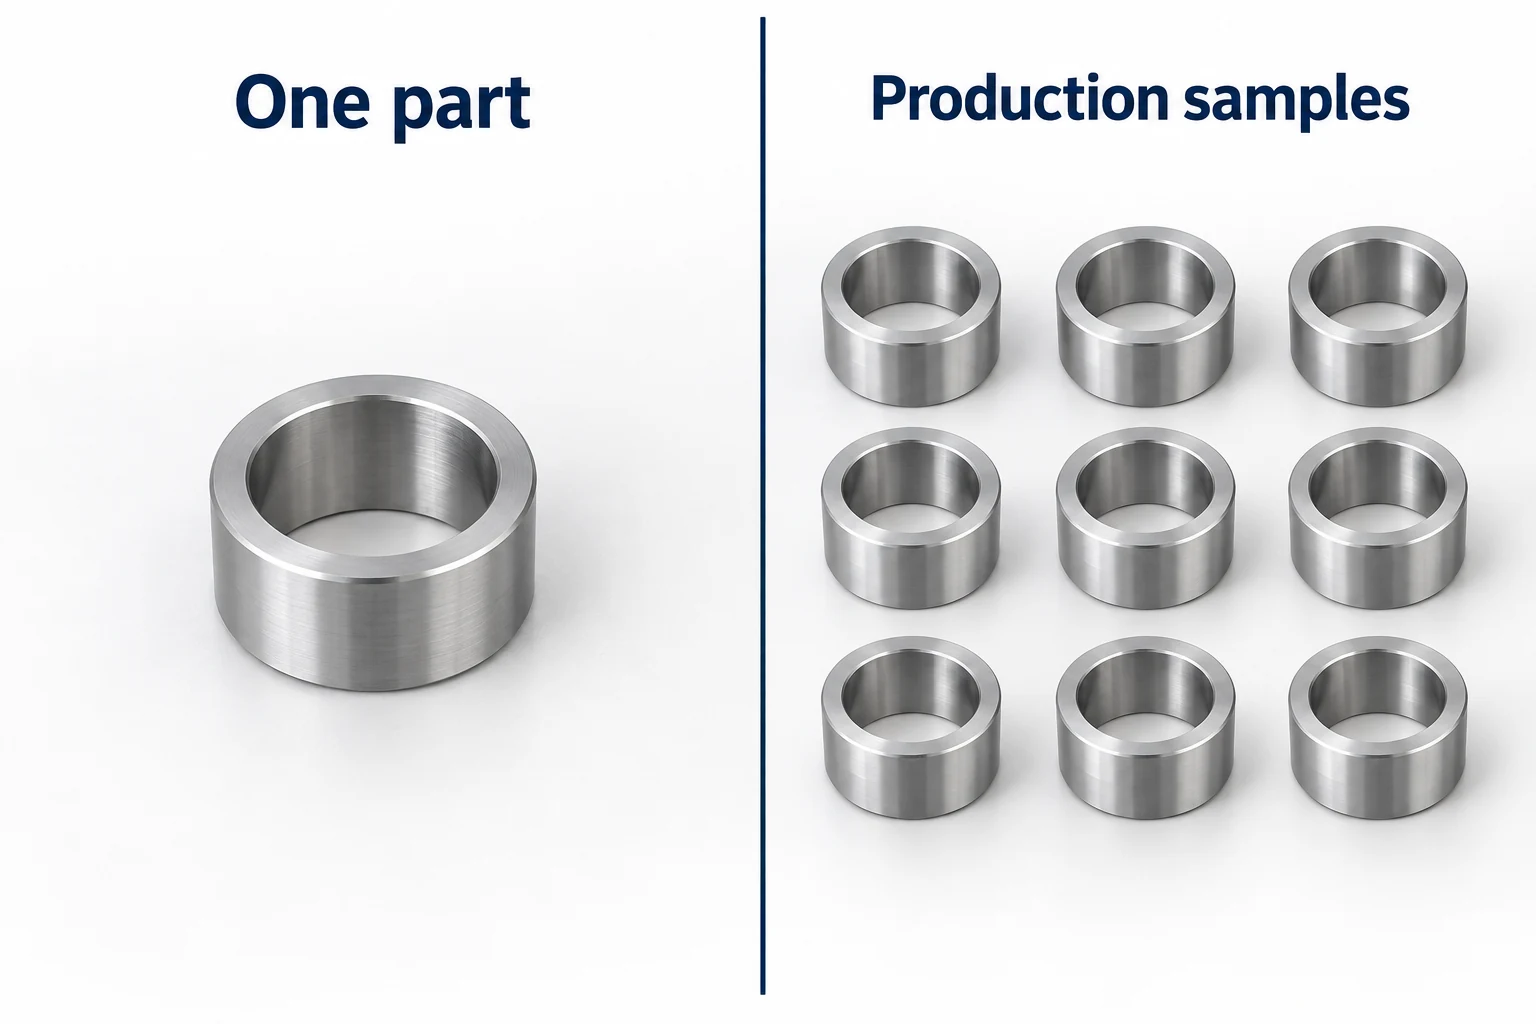
Een rapport over het eerste geproduceerde onderdeel ondersteunt conclusies over de werkelijk gecontroleerde kenmerken en onderdelen. Het stelt geen procescapabiliteit op lange termijn vast. Bij een procescapabiliteitsanalyse wordt de procesvariatie vergeleken met de specificatiegrenzen en zijn daarvoor geschikte gegevens vereist van een stabiel proces; deze kan niet worden afgeleid uit één goed monster. De inspectiedekking, bemonstering en eventuele vereiste procescapabiliteitsstudie moeten daarom afzonderlijk worden gedefinieerd. [7]
CNC verspaningstolerantie-veelgestelde-vragen
Wat is een standaard CNC verspaningstolerantie?
Er bestaat geen enkele algemene standaardtolerantie voor elk CNC onderdeel. Gebruik de individuele tolerantieaanduidingen, toepasselijke algemene aantekeningen en verwezen specificaties in de vrijgegeven onderdeeldefinitie. De typische capaciteit van een leverancier is niet automatisch de aanvaardingsvereiste.
Is ±0.02 mm een totale tolerantie van 0.02 mm?
Nee. Het staat 0.02 mm toe aan elke zijde van de nominale waarde, wat een totaal interval oplevert van 0.04 mm. Bij een nominale waarde van 25.00 mm liggen de afmetingsgrenzen op 24.98 en 25.02 mm.
Kan een onderdeel voldoen aan zijn afmetingstoleranties en toch mislukken bij montage?
Ja. De toleranties van het tegenstuk, de positie van de kenmerken, de oriëntatie, vorm, afwerking en fysieke toestand kunnen de montage beïnvloeden. Alleen diametermetingen geven geen antwoord op al die vragen.
Bewijst een CMM-rapport dat het gehele onderdeel aanvaardbaar is?
Alleen de gerapporteerde en correct geëvalueerde kenmerken vallen onder dat rapport. Controleer de revisie, de referentieopstelling (datum), de meetmethode, de meetomstandigheden, de dekking en de beslissingsregel. Materiaal- of afwerkingsvereisten kunnen andere bewijsvoering vereisen.
Moeten afmetingen worden gecontroleerd vóór of na de coating?
Gebruik de fase die is aangegeven op de tekening of in de order. Als de eis betrekking heeft op de afgewerkte interface, moet de verificatie rekening houden met de definitieve behandeling en eventuele maskering of latere verspaning. Tussentijdse controles kunnen nog steeds helpen bij het beheersen van het proces.
Bewijst één goedgekeurd monster dat de herhaalde productie binnen de toleranties blijft?
Nee. Het toont alleen het resultaat van de controles die op dat monster zijn uitgevoerd. Bewijs voor herhaalde productie vereist een passend inspectieplan en, indien vereist, procesgegevens en een geldige capaciteitsbeoordeling.
Technische bronnen
- ASME. Y14.5 — Afmetingen en toleranties. Openbaar toepassingsgebied van de GD&T-norm; pas de in de tekening gespecificeerde editie toe.
- ISO. ISO 286-1:2010 — ISO-codesysteem voor toleranties op lineaire afmetingen: Basis van toleranties, afwijkingen en passingen. Toepassingsgebied van het genormaliseerde systeem voor afmetingen en passingen.
- Mitutoyo. Snelle gids voor precisie-meetinstrumenten, sectie vormmeting, J-53. Onderscheidende geometrische kenmerken en meetopstelling.
- NIST. Engineering Metrology Toolbox: Veelgestelde vragen. Referentietemperatuur, thermische correctie en onzekerheid van de uitzettingscoëfficiënt.
- NIST. Essentials of Expressing Measurement Uncertainty: Basic Definitions. Belangrijke bijdragers aan een meetresultaat.
- Mitutoyo. Decision Rules, TAR, and TUR, EDU-15005A. Meetkwaliteit en conformiteitsbeslissingen.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.1.6: Wat is procescapaciteit? Gegevens van een stabiel proces en vergelijking met specificatiegrenzen.
- KEYENCE. Wat zijn referentievlakken? en Meetmachines, GD&T Fundamentals. Referentievlakken, referentiesystemen en coördinaatmeting.



