Auf dieser Seite
CNC-Bearbeitungstoleranzen definieren die zulässige Abweichung bei den Abmessungen und der Geometrie eines Teils. Passungen beschreiben, wie sich zusammengefügte Merkmale zueinander verhalten; die Prüfung überprüft, ob das fertige Teil diese Anforderungen erfüllt. Eine sinnvolle Spezifikation verbindet alle drei Aspekte. Eine Bohrung kann den richtigen Durchmesser aufweisen und dennoch an der falschen Stelle sitzen, während eine beeindruckende Messanzeige die eigentliche Frage nach der Akzeptanz unbeantwortet lässt.
Zur Präzisionsbearbeitungstechnologie gehören der Zerspanungsprozess, die Werkzeuge, die Werkstückaufspannung und die Messmethode. Keine dieser Komponenten ersetzt eine klare Definition des fertigen Teils. Der praktische Weg besteht darin, die funktionalen Schnittstellen zu identifizieren, die erforderlichen Größen- und geometrischen Toleranzen zuzuweisen, den gelieferten Zustand zu berücksichtigen und eine geeignete Verifizierungsmethode auszuwählen.
Beginnen Sie mit den Flächen, die für die Montage funktionell erforderlich sind
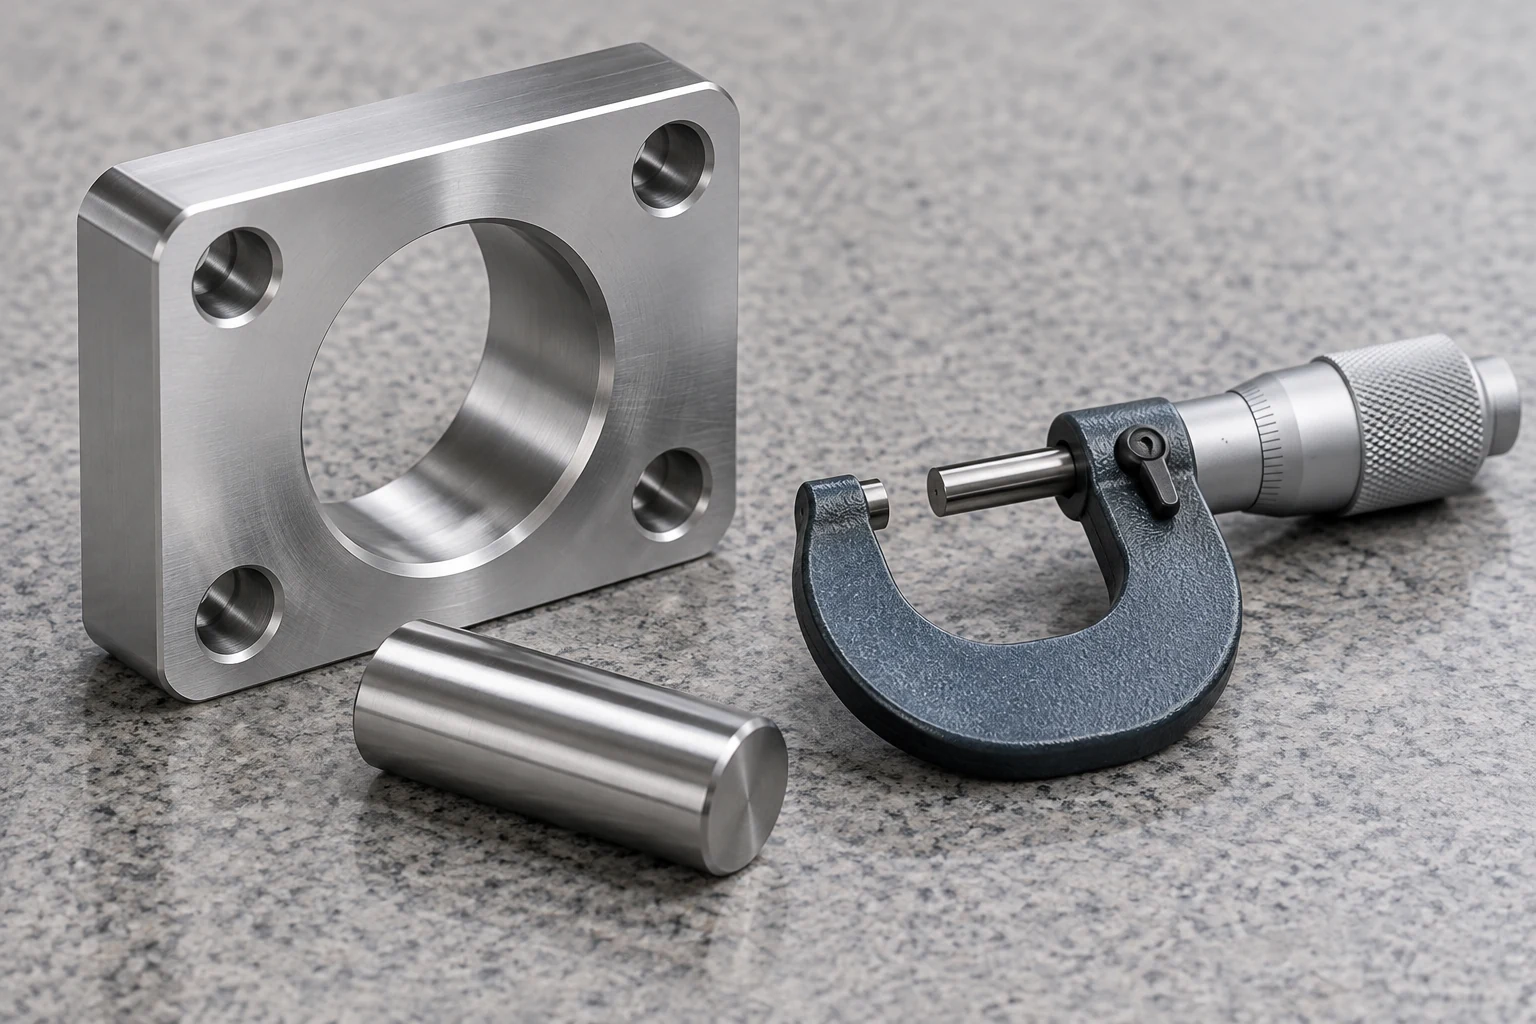
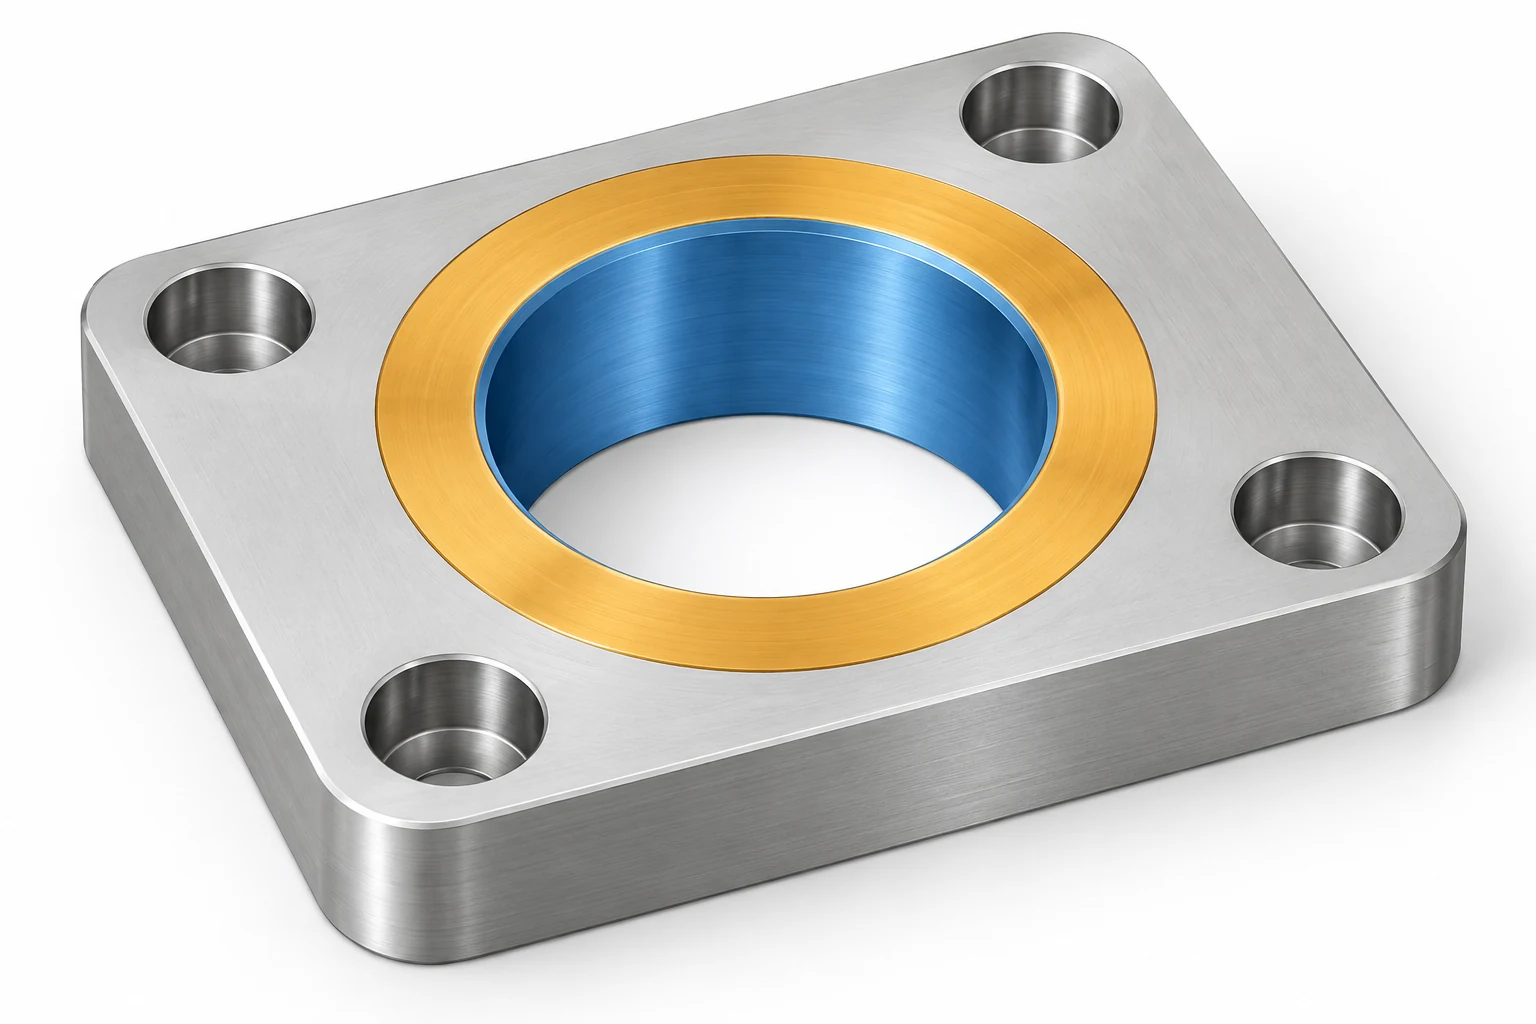
Betrachten Sie einen Flansch, der sich an einem zylindrischen Führungsabschnitt zentriert, gegen eine Gegenfläche abdichtet und mittels einer Schraubenbohrung befestigt wird. Die Passung am Führungsabschnitt steuert die Spielweite. Die Dichtfläche hat eigene Anforderungen an Oberflächenbeschaffenheit und Geometrie. Die Schraubenlöcher müssen mit dem Gegenbauteil ausgerichtet sein. Ein einheitlicher ±-Wert an allen Stellen beschreibt diese unterschiedlichen Aufgaben nicht.
| Anforderung | Was behandelt wird | Beispiel am Flansch |
|---|---|---|
| Größentoleranz | Zulässige Größenabweichung | Führungsabschnitt-Durchmesser oder Plattendicke |
| Geometrische Tolerierung | Form, Lage oder Ausrichtung | Ebenheit der Dichtfläche oder Position des Lochmusters |
| Oberflächentextur | Spezifizierte Oberflächenprofilmerkmale | Rauheit auf der Dichtfläche |
| Werkstoff und Oberflächenfinish | Werkstoffsorte, Zustand und Behandlung | Legierung, Wärmebehandlung, Beschichtung und maskierte Bereiche |
Diese Anforderungen beeinflussen sich gegenseitig, sind jedoch nicht austauschbar. Rauheit definiert keine Ebenheit, und eine enge Durchmessertoleranz allein kommuniziert nicht automatisch sämtliche Lage- oder Ausrichtungsanforderungen. Die geltenden Zeichnungsregeln können zudem Größen- und Formtoleranzen miteinander verknüpfen; lesen Sie daher die vollständige Spezifikation und betrachten Sie jede Angabe nicht isoliert. ASME Y14.5 definiert die GD&T-Sprache, die auf vielen US-technischen Zeichnungen verwendet wird. [1]
Eine Einführung in Modelle, Zeichnungshinweise und Fertigungsabläufe finden Sie im CNC-Bearbeitungsgrundlagen-Leitfaden. Hier geht es darum, diese Teiledefinition in Grenzwerte und Prüfkriterien umzusetzen, die die Funktionsfähigkeit der Montage sicherstellen.
Wandeln Sie die Maßangabe in obere und untere Grenzwerte um.
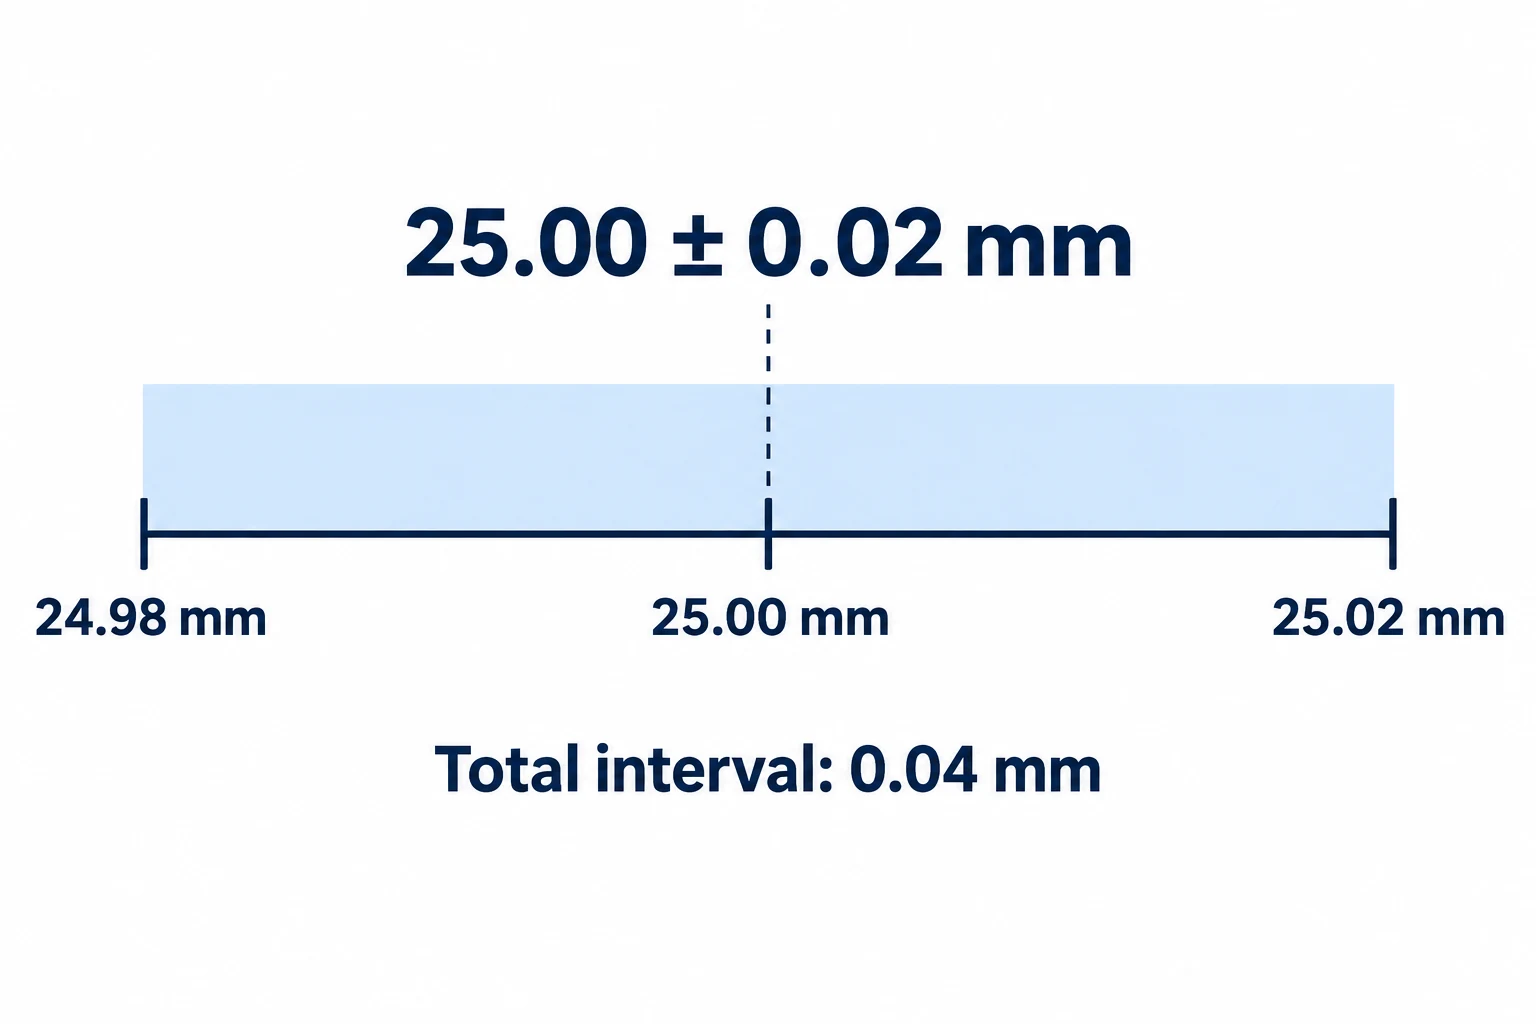
Bei einer Maßangabe von 25.00 ± 0.02 mm beträgt die untere Grenze 24.98 mm und die obere Grenze 25.02 mm. Das gesamte Toleranzintervall beträgt 0.04 mm. Der Wert ±0.02 beschreibt die Abweichung auf jeder Seite des Nennmaßes, nicht das gesamte Intervall.
| Beispielhafte Maßangabe | Untere Grenze | Obere Grenze | Gesamtes Intervall |
|---|---|---|---|
| 25.00 ± 0.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
| 25.00 +0.03 / −0.00 mm | 25.00 mm | 25.03 mm | 0.03 mm |
| 24.98–25.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
Der erste und dritte Eintrag geben dieselben Größengrenzen an. Der zweite erlaubt eine Abweichung nur oberhalb des Nennmaßes. Dies sind arithmetische Beispiele, keine empfohlenen Toleranzen für ein bestimmtes Teil.
Ein Maß ohne angrenzenden ±-Wert ist nicht zwangsläufig ungetoleriert. Prüfen Sie den Titelblock, allgemeine Hinweise, referenzierte Spezifikationen sowie alle modellbasierten Anforderungen. Ein allgemeiner Toleranzstandard gilt, wenn die freigegebene Definition ihn innerhalb seines festgelegten Anwendungsbereichs aufruft; er ist nicht automatisch die Standardtoleranz für jedes CNC-Teil.
Falls zwei bereitgestellte Dateien widersprechen, klären Sie die Dokumentenvorrangigkeit oder stellen Sie vor der Fertigung eine konsistente Revision bereit. Leiten Sie keine engere Toleranz lediglich daraus ab, dass ein CAD-System mehr Dezimalstellen anzeigt. Vermerken Sie bei der Prüfung stets die tatsächliche Anforderung und ihre Quelle – inklusive der Einheit und der geltenden Zeichnungsrevision.
Wenn eine enge Toleranz zusätzlichen Aufwand verursacht, identifizieren Sie zunächst die Funktion, die durch diese Toleranz geschützt wird. Bewahren Sie die kritische Passung oder geometrische Beziehung bei und überprüfen Sie gemeinsam mit dem Konstruktionsverantwortlichen, ob an anderen Stellen vermeidbare Einschränkungen vorliegen. Für eine konkrete Zeichnung verbindet der Präzisions-CNC-Bearbeitungsservice von VETCNC diese Anforderungen mit dem vorgeschlagenen Fertigungsverfahren und dem Umfang der Prüfung.
Berechnen Sie die Spielweite aus beiden zusammenpassenden Teilen.
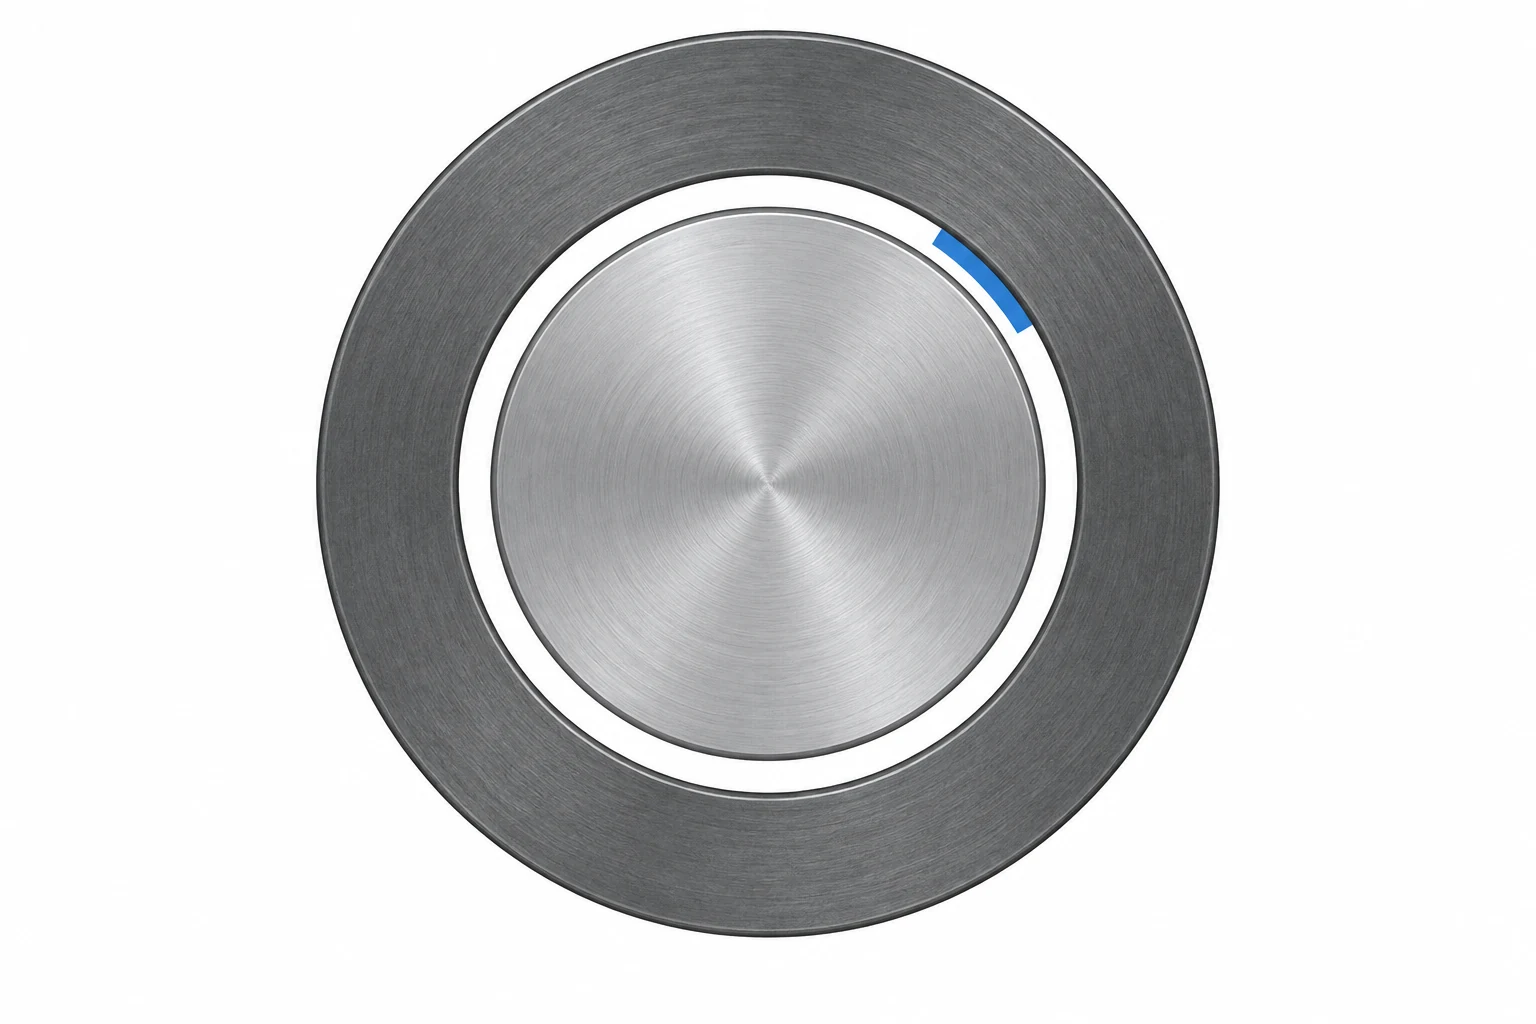
Eine Passung bezieht sich stets auf ein Merkmalspaar. Die Spezifikation einer engen Bohrungstoleranz ohne Berücksichtigung der Wellentoleranzen lässt die tatsächliche Montagepassung unklar. Bei einer Spiel-Passung überschreitet die größte Welle nicht den kleinsten Bohrungsdurchmesser. Bei einer Press-Passung ist die kleinste Welle nicht kleiner als der größte Bohrungsdurchmesser. Eine Übergangs-Passung kann je nach tatsächlichem Maß entweder Spiel oder Pressung ergeben.
Als Beispiel für reine Größenangaben sei eine Bohrung von 25.010–25.025 mm und eine Welle von 24.990–25.000 mm angenommen – beide in derselben definierten Zustandsbeschreibung:
- Minimale diametrale Spielweite: kleinster Bohrungsdurchmesser − größter Wellendurchmesser = 25.010 − 25.000 = 0.010 mm.
- Maximale diametrale Spielweite: größter Bohrungsdurchmesser − kleinster Wellendurchmesser = 25.025 − 24.990 = 0.035 mm.
Bei ideal konzentrischen Zylindern entspricht die zugehörige radiale Spielweite der Hälfte der diametralen Spielweite. Diese Berechnung stellt jedoch keine Aussage über das tatsächliche Montageverhalten dar: Formabweichung, Orientierung, Oberflächenzustand, Temperatur und Last können weiterhin beeinflussen, ob die Schnittstelle funktionsfähig ist.
ISO 286 legt ein standardisiertes System für Größentoleranzen und Passungen fest. Eine Passungsbezeichnung muss stets am jeweiligen Nennmaß unter Anwendung der angegebenen Norm interpretiert werden; sie stellt keine universell gültige Spielzahl dar. Das obige Beispiel verwendet explizite Grenzmaße statt einer ISO-Passungsklasse. [2]
Dasselbe Worst-Case-Denken gilt auch für einen einfachen axialen Maßkettenaufbau. Wenn ein Spalt einer Gehäuselänge minus einer Abstandshalterlänge entspricht, ergibt sich dessen Minimum aus der kleinsten Gehäuselänge und der größten Abstandshalterlänge; sein Maximum aus der umgekehrten Kombination. Bei mehr als zwei Maßen ist eine vollständige vorzeichenbehaftete Kettenrechnung erforderlich. Statistische Maßkettenverfahren setzen gerechtfertigte Annahmen zur Verteilung und zum Fertigungsprozess voraus, bevor sie diese Worst-Case-Prüfung ersetzen dürfen.
Verwenden Sie Bezüge, um die Beziehungen zu beschreiben, die durch Maße nicht festgelegt werden können
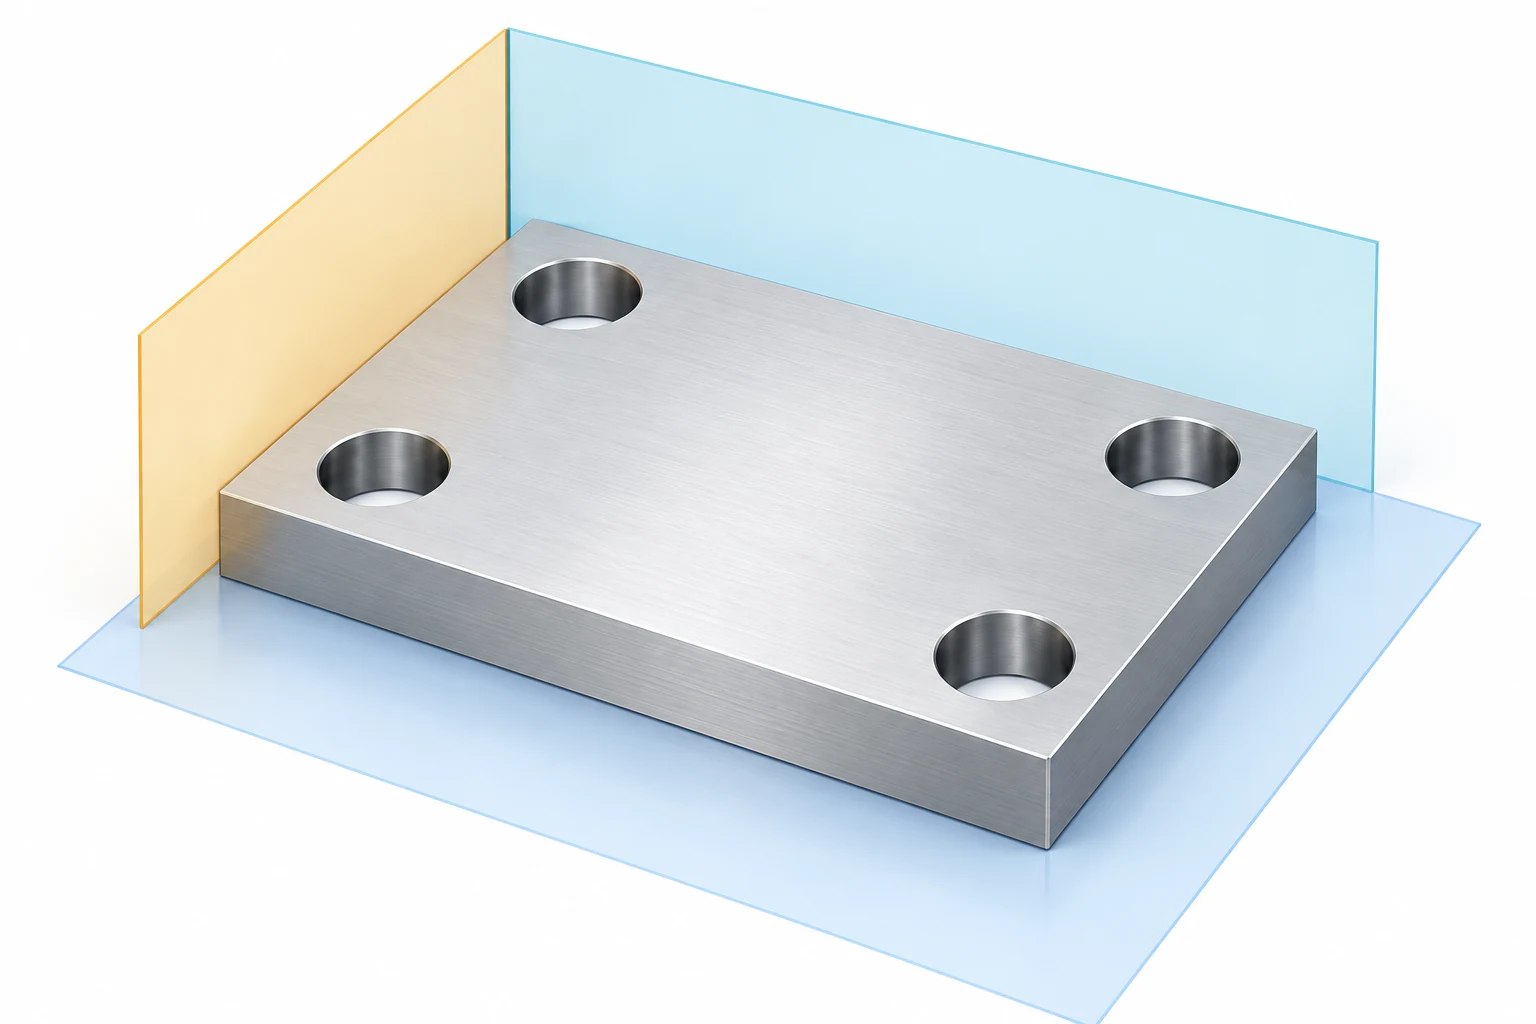
Die Lochdurchmesser des Flansches können alle ihre Toleranzgrenzen einhalten, während das Lochmuster trotzdem nicht korrekt ausgerichtet ist. Die entscheidende Frage, die hier fehlt, lautet: Wo soll das Muster relativ zu den Flächen oder Achsen positioniert sein, die die Montage lokalisieren?
Ein Bezug (Datum) ist ein theoretisch exakter Bezug, der von einem spezifizierten Bezugselement (Datum-Feature) abgeleitet wird. Bei einem plattenförmigen Teil könnte das Bezugssystem eine Auflagefläche und zwei Seitenmerkmale verknüpfen. Eine runde Baugruppe könnte stattdessen auf eine Fläche und ein zylindrisches Merkmal zurückgreifen, das eine Achse festlegt. Wählen Sie diese Bezüge anhand der funktionalen Beziehung aus und definieren Sie sie dann gemäß den in der Zeichnung festgelegten Konventionen. [8]
Binden Sie die Toleranzkontrolle stets an das konkrete Problem. Die Ebenheit (Flatness) betrifft die Form einer Fläche; die Parallelität (Parallelism) beschreibt deren Orientierung relativ zu einem Bezug. Die Lage (Position) kann sowohl Ort als auch Orientierung eines Bohrbildes relativ zu festgelegten Bezügen steuern. Eine alleinige Ebenheitsangabe besagt nicht, dass die Fläche parallel zur gegenüberliegenden Seite ist. Der Form-Messleitfaden von Mitutoyo verdeutlicht diese unterschiedlichen geometrischen Fragestellungen. [3]
Der Prüfaufbau muss das geforderte Bezugssystem reproduzieren. Ein einfaches Abstellen des Teils auf irgendeine beliebige Fläche beantwortet möglicherweise eine andere Fragestellung. Das Spannen einer flexiblen Platte flach kann zudem ihre ungespannte Form verbergen; geben Sie jede gespannte Bedingung explizit an, falls die Anforderung genau unter dieser Bedingung gelten soll.
Berücksichtigen Sie das Werkstoffverhalten und den fertigen Zustand im Toleranzplan
Eine Maßangabe erfordert einen physikalischen Zustand. Geben Sie die Werkstoffsorte und Wärmebehandlungsbedingung an, welche Merkmale nach dem Beschichten gemessen werden und ob das Teil frei oder in einer definierten Spannvorrichtung gehalten wird. Ein Durchmesser vor dem Beschichten und ein fertiger Durchmesser sind verschiedene Bearbeitungsstadien desselben Merkmals.
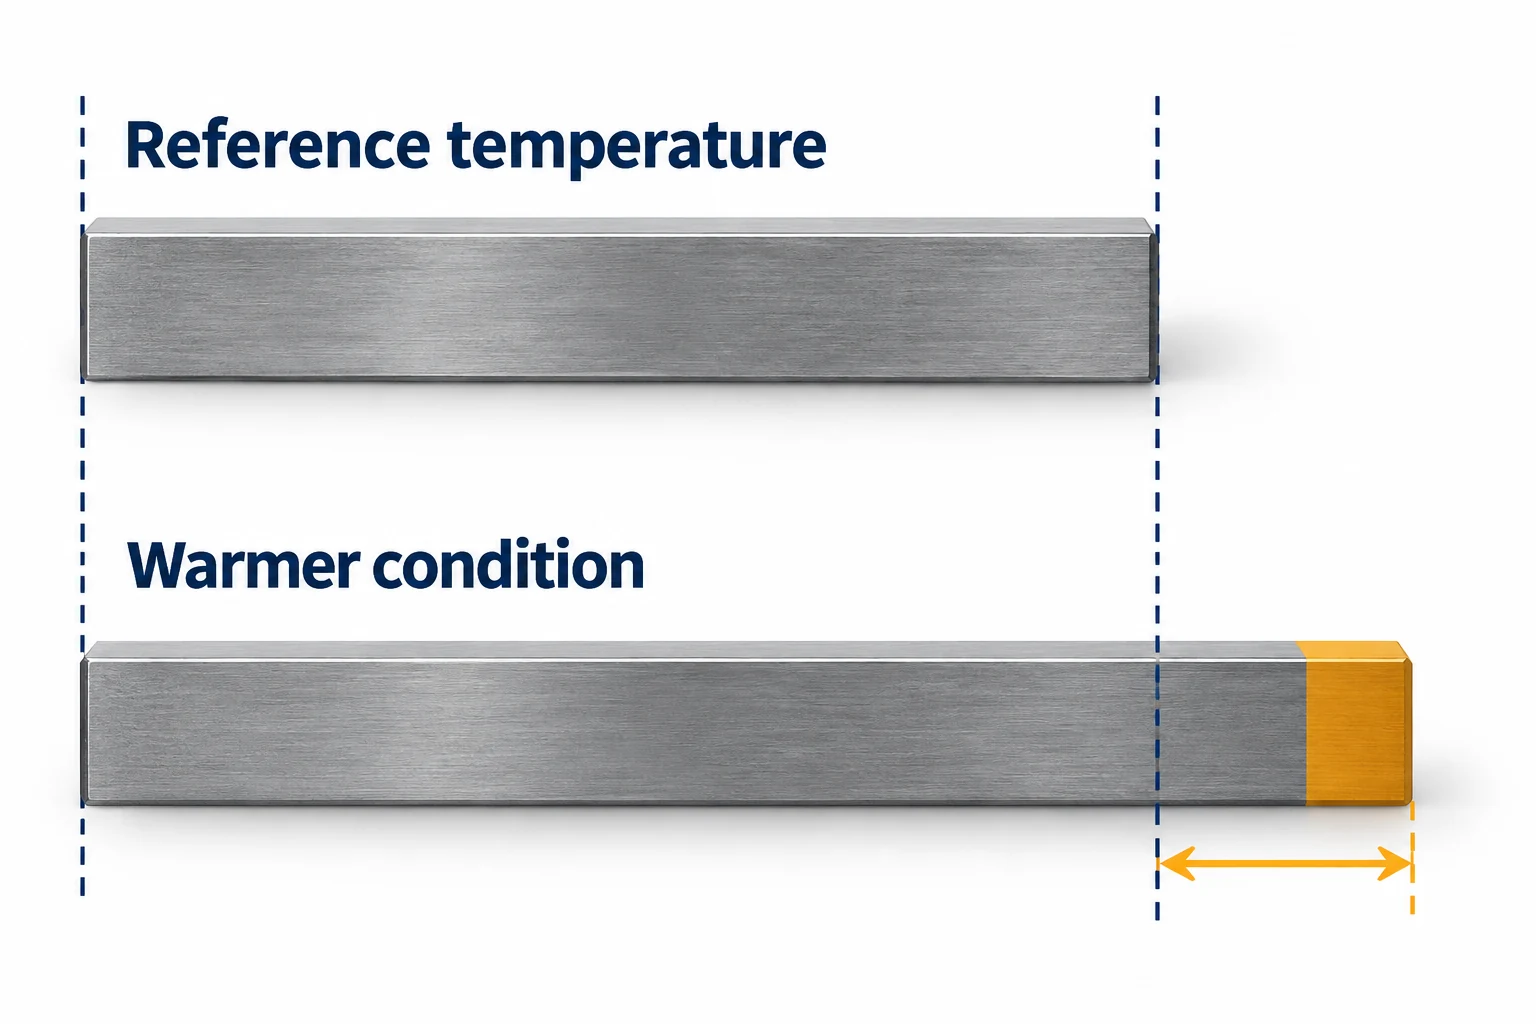
Die Temperatur kann selbst bei einer einfachen Längenmessung von Bedeutung sein. Das NIST nennt 20 °C als Standard-Bezugstemperatur für dimensionsbezogene Messungen, sofern keine andere Bezugstemperatur angegeben ist. Messungen bei abweichenden Temperaturen erfordern möglicherweise eine thermische Korrektur sowie eine Unsicherheitszuschlagsberechnung, die dem Werkstoff und der Aufgabe angemessen ist. [4]
Betrachten Sie eine 100 mm lange Strecke bei 20 °C. Nehmen Sie einen konstanten Ausdehnungskoeffizienten von 11.5 × 10⁻⁶/°C an, repräsentativ für das Beispiel des Stahl-Endmaßes, das vom NIST diskutiert wird. Bei 25 °C:
ΔL = α × L × ΔT = 11.5 × 10⁻⁶/°C × 100 mm × 5 °C = 0.00575 mm = 5.75 µm.
Dies schätzt die Längenänderung unter den genannten Annahmen ab. Der Koeffizient gilt nicht für jeden Stahl oder jede Legierung. Ein dimensionsbezogener Vergleich hängt zudem vom Temperaturverhalten und den Temperaturgradienten des Messsystems sowie von der Unsicherheit jeder Korrektur ab.
Wärmebehandlung, Spannungsabbau und feuchtigkeitsempfindliche Polymere führen zu weiteren, von den Bedingungen abhängigen Änderungen. Der Werkstoff- und Konstruktionsleitfaden erläutert, warum genaue Werkstoffsorten, Konditionierung und endgültige Oberflächenbearbeitung gemeinsam mit der Passung in dieselbe Prüfung einbezogen werden müssen. Planen Sie die Bearbeitungsschritte so, dass der spezifizierte Zustand beim endgültigen Prüfen der kritischen Merkmale vorliegt.
Wählen Sie eine Methode für die Merkmalsprüfung – nicht für die Anzeigeauflösung
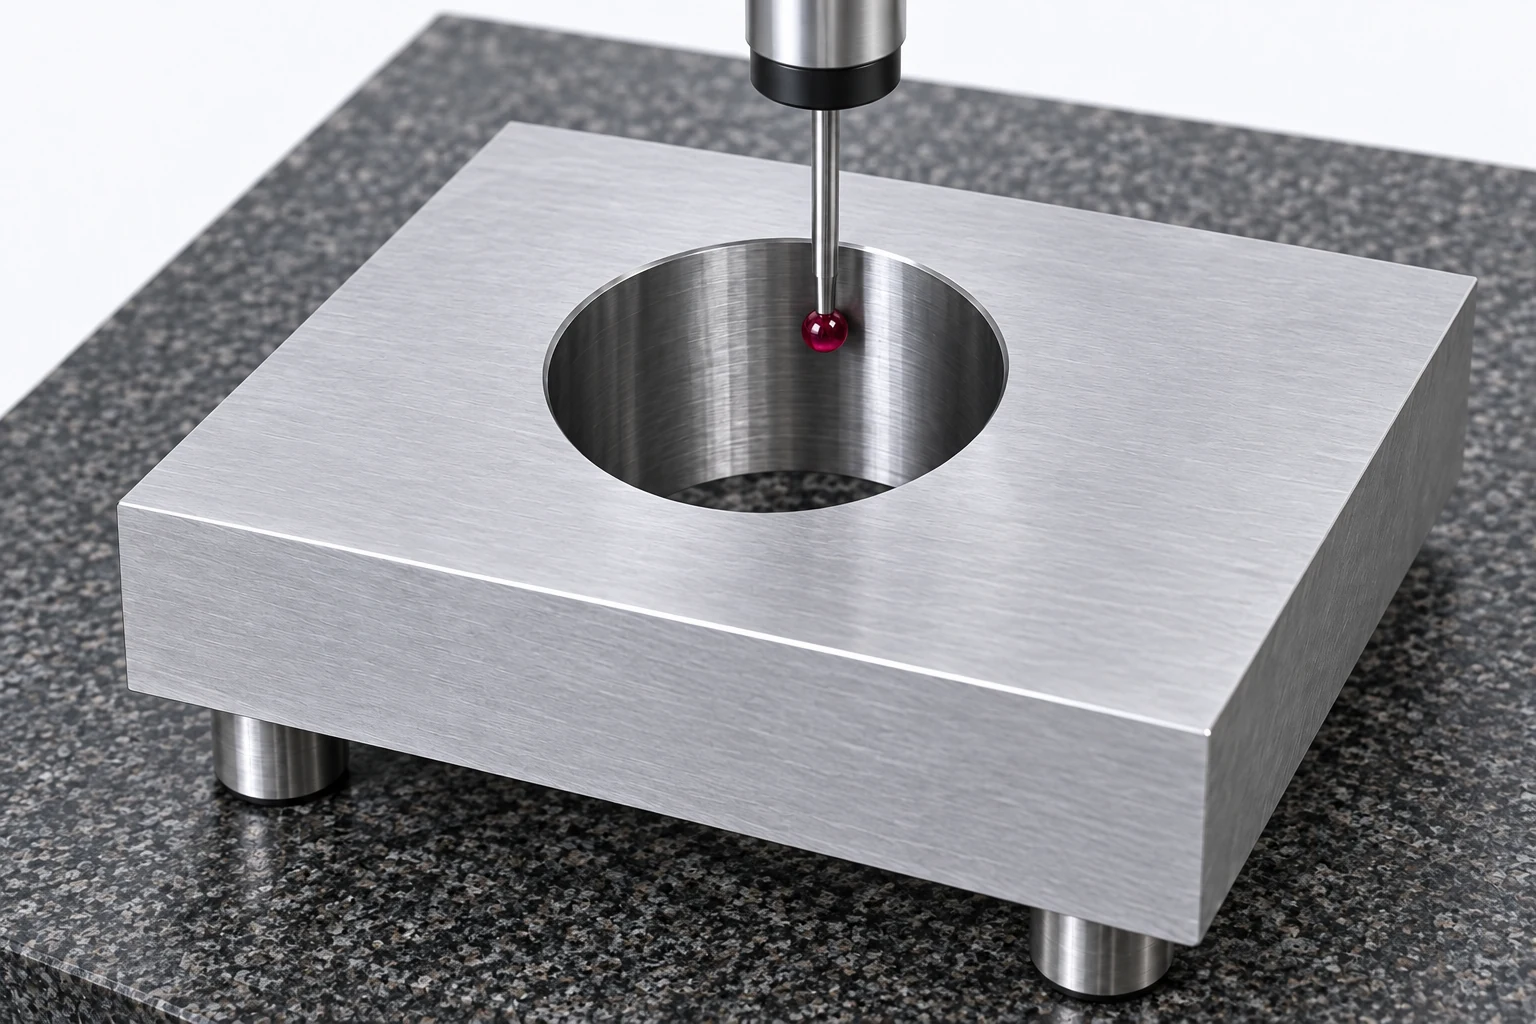
Die Messaufgabe bestimmt die Methode. Ein Koordinatenmessgerät (CMM) kann zahlreiche dimensions- und geometrieverwandte Beziehungen bewerten, erfordert jedoch stets geeigneten Zugang, Tastverfahren, Stichprobenplanung, Ausrichtung und Unsicherheitsabschätzung für das jeweilige Merkmal. Der Besitz eines CMM macht nicht jede Messung gleichermaßen verlässlich. [8]
| Merkmale | Mögliche Methode | Was der Plan berücksichtigen muss |
|---|---|---|
| Außendurchmesser | Außenmikrometer oder Vergleichsmessgerät | Kontakt, Messkraft und geprüfte Positionen |
| Bohrungsgröße | Bohrungsmesslehre, Innenmikrometer oder geeignete CMM-Methode | Zugang, Tiefe, Ausrichtung und Bezugssetzung |
| Position des Lochmusters | CMM oder geeignete spezielle Messvorrichtung | Bezugselement-Einrichtung und vollständige geometrische Anforderung |
| Oberflächenflachheit | Geeignetes Form-Messverfahren oder CMM-Methode | Oberflächenabdeckung, Auflagerung und Bewertungsmethode |
| Oberflächenrauheit | Geeignetes Rauheits-Messgerät | Spezifizierter Parameter und Bewertungsbedingungen |
Dies sind Methodenfamilien – keine automatischen Freigaben für eine Toleranz. Wenige Durchmessermesswerte charakterisieren nicht notwendigerweise die gesamte Form einer Bohrung. Ebenso kann eine Rauheitsmessung keine Flachheitsbewertung ersetzen.
Auflösung ist die kleinste angezeigte Inkrementgröße; Messunsicherheit beschreibt die Unsicherheit des Ergebnisses. Kalibrierung, Wiederholgenauigkeit, Ausrichtung, Kontakt und Umgebungsbedingungen können dazu beitragen. Ein 0.001 mm-Anzeigeschritt legt daher nicht die 0.001 mm-Unsicherheit fest. Die Unsicherheitsleitlinien des NIST berücksichtigen den gesamten Messprozess und seine wesentlichen Einflussfaktoren – nicht nur die Anzeige des Instruments. [5]
Ebenso beschreiben Maschinenpositionierungs- und Wiederholgenauigkeitsspezifikationen die Maschine unter den angegebenen Prüfbedingungen. Sie geben nicht direkt die Toleranz eines bearbeiteten Merkmals vor. Der Artikel zu der Interpretation von Maschinenspezifikationen trennt diese Angaben von den Ergebnissen an fertigen Teilen.
Vereinbaren Sie, wie die Prüfergebnisse in eine Freigabeentscheidung münden
Eine gemeldete Messzahl und eine Bestehen-/Durchfall-Entscheidung sind unterschiedliche Ergebnisse. Die Entscheidungsregel legt fest, wie mit der Messunsicherheit bei der Konformitätsentscheidung umgegangen wird. Mitutoyos Entscheidungsregeln, TAR und TUR erläutern, warum einfache Akzeptanzkriterien, Unsicherheitsanforderungen und Anforderungen an die Messqualität gemeinsam betrachtet werden müssen. Für jede Bestellung darf weder ein einheitliches Auflösungsverhältnis noch eine einheitliche Sicherheitsbandbreite vorausgesetzt werden. [6]
Bei einem Grenzfall ist die jeweils geltende Kunden- oder Spezifikationsregel sowie die qualifizierte Messmethode anzuwenden. Der Messwert darf nicht so lange anders gerundet werden, bis er die Anforderung erfüllt, noch darf die Regel nach Kenntnis des Ergebnisses stillschweigend geändert werden.
Ein Prüfprotokoll muss das Teil und seine Änderungsnummer, die zu prüfende Eigenschaft, die Anforderung, das tatsächliche Ergebnis und die Einheit, die Prüfmethode oder das Prüfprogramm sowie die maßgebliche Akzeptanzgrundlage identifizieren. Bei kritischen Merkmalen sind zudem Zustand, relevanter Bezugssystemaufbau, Umfang der Prüfung und Vorgehen bei Abweichungen festzulegen. Der Leitfaden zu Toleranzen und Prüfplanung enthält wiederverwendbare Arbeitsblätter für diese Entscheidungen.
Ein Erstteilbericht stützt Aussagen über die tatsächlich geprüften Merkmale und Teile. Er belegt jedoch keine langfristige Prozessfähigkeit. Die Fähigkeitsanalyse vergleicht die Prozessstreuung mit den Spezifikationsgrenzen und erfordert geeignete Daten aus einem stabilen Prozess; sie lässt sich nicht aus einer einzigen guten Probe ableiten. Prüfumfang, Stichprobenentnahme sowie etwa erforderliche Fähigkeitsuntersuchungen müssen daher separat definiert werden. [7]
CNC-Bearbeitungstoleranzen – FAQ
Was ist eine Standard-CNC-Toleranz?
Es gibt keine universelle Standardtoleranz für jedes CNC-Teil. Verwenden Sie die individuellen Toleranzangaben, die geltenden allgemeinen Hinweise und die in der freigegebenen Teiledefinition referenzierten Spezifikationen. Die typische Fertigungsfähigkeit eines Lieferanten stellt nicht automatisch die Akzeptanzanforderung dar.
Ist ±0.02 mm eine Gesamt-Toleranz von 0.02 mm?
Nein. Sie erlaubt 0.02 mm auf jeder Seite des Nennmaßes und ergibt damit ein Gesamtintervall von 0.04 mm. Bei einem Nennmaß von 25.00 mm liegen die Grenzmaße bei 24.98 und 25.02 mm.
Kann ein Teil seine Größentoleranzen erfüllen und dennoch nicht passen?
Ja. Die Grenzmaße des Gegenstücks, die Lage, Orientierung, Form, Oberflächenbeschaffenheit und der physikalische Zustand der Merkmale können die Montage beeinflussen. Durchmesser-Messwerte allein beantworten nicht alle diese Fragen.
Beweist ein CMM-Bericht, dass das gesamte Teil akzeptabel ist?
Nur die berichteten und ordnungsgemäß bewerteten Merkmale sind durch diesen Bericht abgedeckt. Bestätigen Sie die Änderungsnummer, die Bezugselemente, das Messverfahren, die Messbedingungen, den Umfang der Prüfung und die Entscheidungsregel. Material- oder Oberflächenanforderungen erfordern möglicherweise andere Nachweise.
Müssen die Abmessungen vor oder nach der Beschichtung geprüft werden?
Verwenden Sie die vom Zeichnungs- oder Auftragsbeleg festgelegte Prüfstufe. Falls die Anforderung die fertige Schnittstelle definiert, muss die Verifizierung die endgültige Oberflächenbehandlung sowie eventuelle Maskierungen oder nachfolgende Bearbeitungsschritte berücksichtigen. Zwischenprüfungen können dennoch zur Prozesssteuerung beitragen.
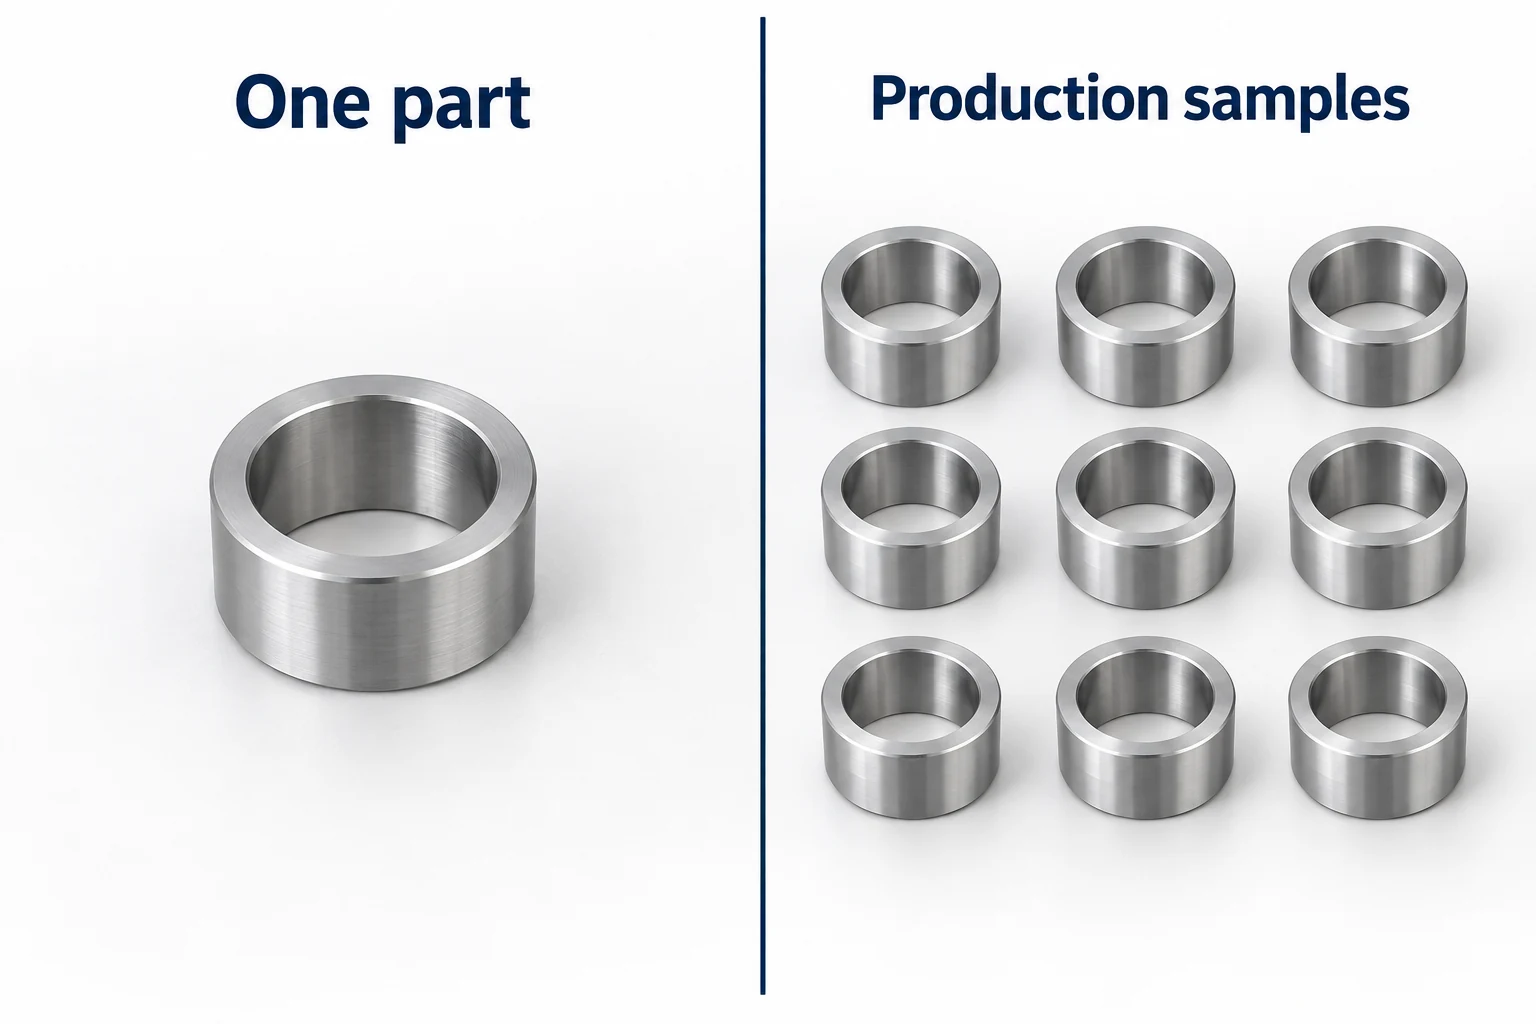
Reicht eine freigegebene Musterprobe aus, um zu belegen, dass die Serienfertigung innerhalb der Toleranzen bleibt?
Nein. Sie zeigt lediglich das Ergebnis der an dieser Probe durchgeführten Prüfungen. Nachweise zur Serienfertigung erfordern einen geeigneten Prüfplan sowie – falls erforderlich – Prozessdaten und eine gültige Prozessfähigkeitsbewertung.
Technische Quellen
- ASME. Y14.5 — Bemaßung und Tolerierung. Öffentlicher Geltungsbereich des GD&T-Standards; wenden Sie die vom Zeichnungsbeleg festgelegte Ausgabe an.
- ISO. ISO 286-1:2010 — ISO-Code-System für Toleranzen an linearen Abmessungen: Grundlage für Toleranzen, Abweichungen und Passungen. Geltungsbereich des standardisierten Größen- und Passungssystems.
- Mitutoyo. Quick Guide to Precision Measuring Instruments, Abschnitt Formmessung, Seite J-53. Unterschiedliche geometrische Merkmale und Messaufbau.
- NIST. Engineering-Metrologie-Toolbox: Häufig gestellte Fragen. Bezugstemperatur, thermische Korrektur und Unsicherheit des Ausdehnungskoeffizienten.
- NIST. Essentials of Expressing Measurement Uncertainty: Basic Definitions. Wesentliche Einflussgrößen auf ein Messergebnis.
- Mitutoyo. Decision Rules, TAR, and TUR, EDU-15005A. Messqualität und Konformitätsentscheidungen.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.1.6: What Is Process Capability? Daten eines stabilen Prozesses und Vergleich mit den Spezifikationsgrenzen.
- KEYENCE. What Are Datums? und Measuring Machines, GD&T Fundamentals. Bezugselemente, Bezugssysteme und Koordinatenmesstechnik.



