Nesta página
As tolerâncias de usinagem CNC definem a variação permitida nas dimensões e na geometria de uma peça. Ajustes descrevem como as características acopladas se relacionam; a inspeção verifica se a peça acabada atende a esses requisitos. Uma especificação útil conecta esses três elementos. Um furo pode ter o diâmetro correto, mas ainda assim estar posicionado incorretamente, enquanto um resultado impressionante de medição pode deixar sem resposta a questão real de aceitação.
A tecnologia de usinagem de precisão inclui o processo de corte, as ferramentas, a fixação da peça e o método de medição. Nenhum desses elementos substitui uma definição clara da peça acabada. A abordagem prática consiste em identificar as interfaces funcionais, atribuir os controles dimensionais e geométricos necessários, considerar a condição entregue e escolher um método de verificação adequado.
Comece pelas superfícies que garantem o funcionamento da montagem
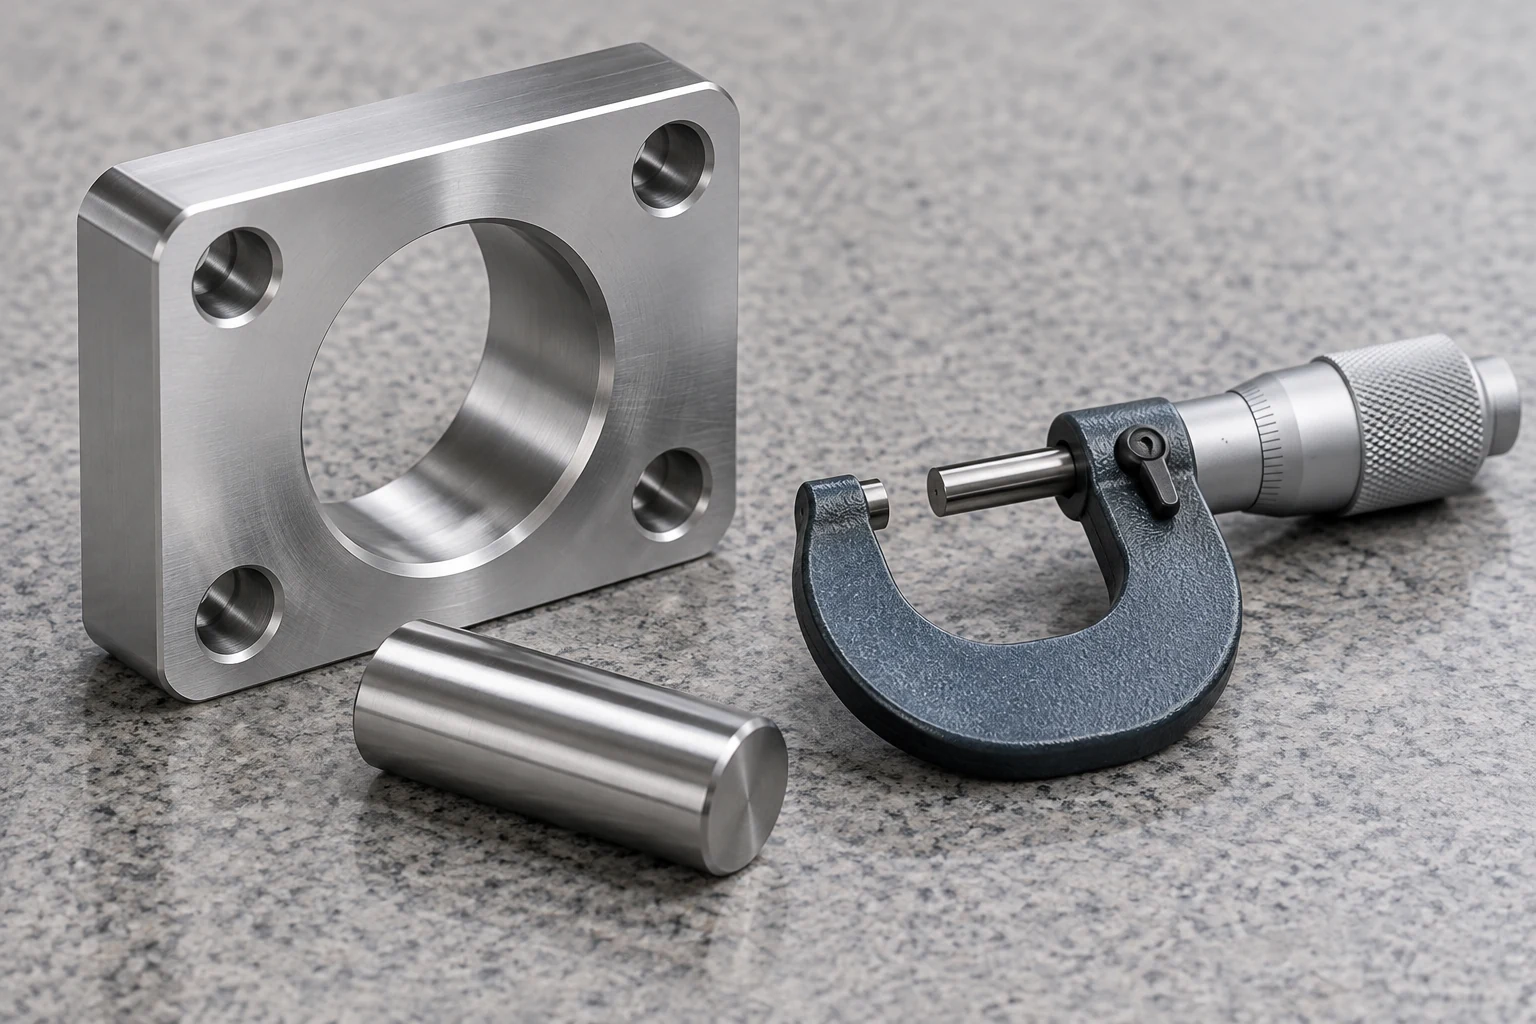
Considere uma flange que se localiza em um piloto cilíndrico, vedando contra uma face acoplada e sendo fixada por um padrão de furos para parafusos. O ajuste do piloto controla a folga. A face de vedação possui seus próprios requisitos de superfície e geometria. Os furos para parafusos devem estar alinhados com a peça acoplada. Aplicar o mesmo valor de tolerância ± em toda parte não descreve essas funções distintas.
| Requisito | O que é abordado | Exemplo na flange |
|---|---|---|
| Tolerância dimensional | Variação dimensional permitida | Diâmetro do piloto ou espessura da placa |
| Controle geométrico | Forma, orientação ou posição | Planeza da face de vedação ou posição do padrão de furos |
| Textura superficial | Características especificadas do perfil da superfície | Rugosidade na área de vedação |
| Material e acabamento | Grau, condição e tratamento | Liga, tratamento térmico, revestimento e áreas protegidas |
Esses requisitos interagem, mas não são intercambiáveis. Rugosidade não estabelece planeza, e uma tolerância apertada no diâmetro, por si só, não comunica todos os requisitos de posição ou orientação. As regras de desenho aplicáveis também podem relacionar dimensão e forma; leia a especificação completa, em vez de tratar cada valor isoladamente. ASME Y14.5 define a linguagem GD&T utilizada em muitos desenhos de engenharia norte-americanos. [1]
Para uma introdução a modelos, observações nos desenhos e sequência de fabricação, consulte o guia básico de usinagem CNC. Aqui, a tarefa é transformar essa definição de peça em limites e verificações que protejam a funcionalidade da montagem.
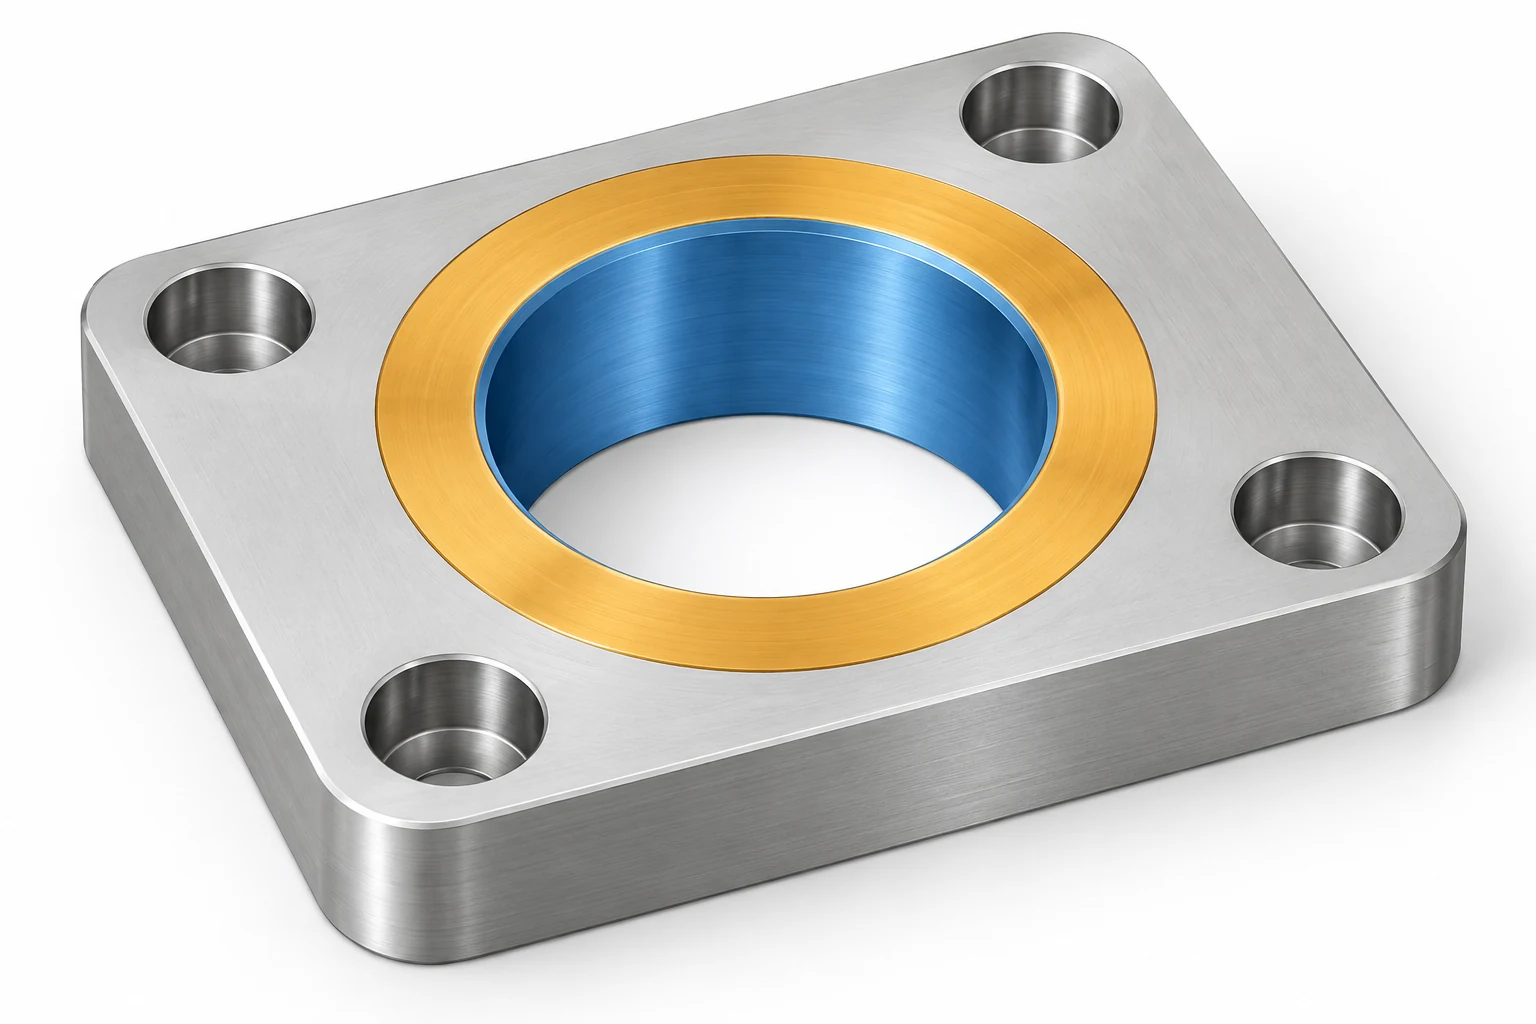
Converta a indicação em limites superior e inferior.
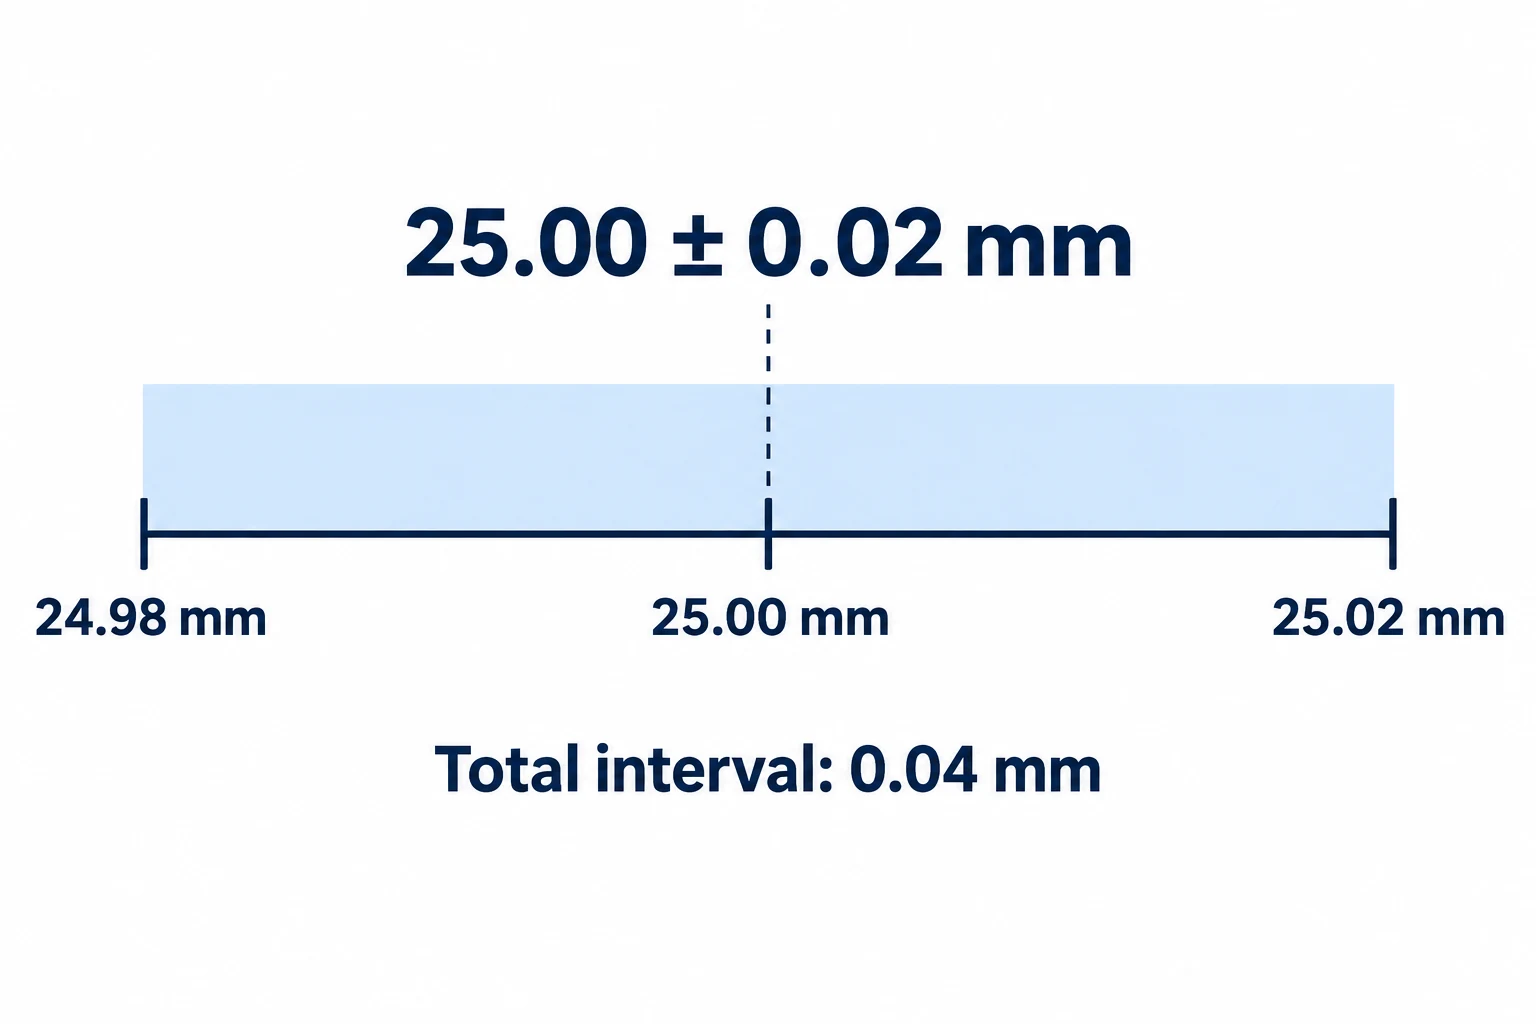
Para uma dimensão de 25.00 ± 0.02 mm, o limite inferior é 24.98 mm e o limite superior é 25.02 mm. O intervalo total de tolerância é 0.04 mm. O valor ±0.02 descreve a variação em cada lado do valor nominal, não o intervalo completo.
| Indicação ilustrativa de tamanho | Limite inferior | Limite superior | Intervalo total |
|---|---|---|---|
| 25.00 ± 0.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
| 25.00 +0.03 / −0.00 mm | 25.00 mm | 25.03 mm | 0.03 mm |
| 24.98–25.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
A primeira e a terceira entradas expressam os mesmos limites de tamanho. A segunda permite variação apenas acima do valor nominal. Estes são exemplos aritméticos, não tolerâncias recomendadas para uma peça específica.
Uma dimensão sem um valor ± adjacente não é necessariamente isenta de tolerância. Verifique o bloco de título, as notas gerais, as especificações referenciadas e quaisquer requisitos baseados em modelo. Um padrão de tolerância geral aplica-se quando a definição liberada o invoca dentro de seu escopo declarado; ele não é automaticamente o padrão para toda peça CNC.
Se dois arquivos fornecidos divergirem, resolva a prioridade dos documentos ou emita uma revisão consistente antes da produção. Não infira uma tolerância mais rigorosa meramente porque um sistema CAD exibe mais casas decimais. Para inspeção, registre o requisito real e sua origem, incluindo as unidades e a revisão aplicável do desenho.
Quando um requisito rigoroso acrescenta trabalho, identifique primeiro a função que ele protege. Mantenha o ajuste crítico ou a relação geométrica, depois revise com o responsável pelo projeto restrições evitáveis em outras áreas. Para um desenho específico, o serviço de usinagem CNC de precisão da VETCNC conecta esses requisitos com a rota proposta e o escopo de inspeção.
Calcule a folga a partir de ambas as peças acopladas.
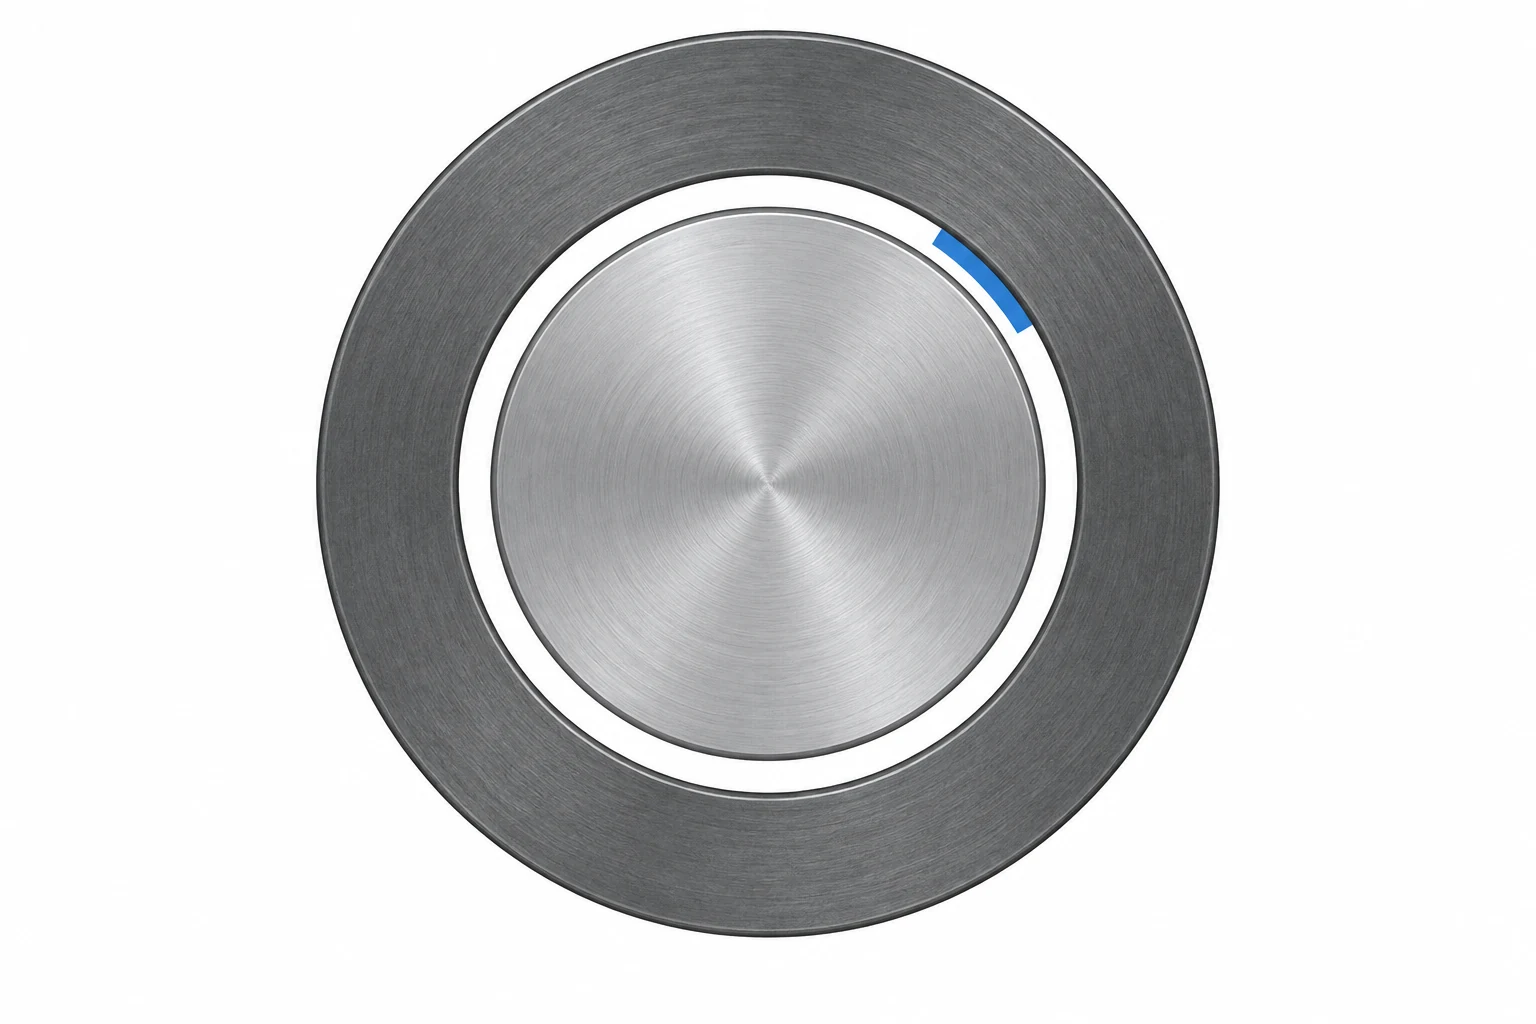
Um ajuste pertence a um par de características. Especificar uma tolerância rigorosa para o furo enquanto ignora os limites do eixo deixa a folga montada não resolvida. Para um ajuste com folga, o maior eixo não excede o menor furo. Para um ajuste com interferência, o menor eixo não é menor que o maior furo. Um ajuste de transição pode produzir folga ou interferência, dependendo dos tamanhos reais.
Para um exemplo envolvendo apenas tamanho, suponha um furo de 25.010–25.025 mm e um eixo de 24.990–25.000 mm, ambos na mesma condição definida:
- Folga diametral mínima: menor furo − maior eixo = 25.010 − 25.000 = 0.010 mm.
- Folga diametral máxima: maior furo − menor eixo = 25.025 − 24.990 = 0.035 mm.
Para cilindros concêntricos ideais, a folga radial correspondente é metade da folga diametral. Esse cálculo não estabelece o desempenho real da montagem: forma, orientação, estado da superfície, temperatura e carga ainda podem alterar se a interface funciona.
ISO 286 fornece um sistema padronizado para tolerâncias dimensionais e ajustes. Uma designação de ajuste deve ser interpretada no tamanho nominal aplicável, utilizando a norma especificada; não é um valor universal de folga. O exemplo acima utiliza limites dimensionais explícitos, em vez de uma classe de ajuste ISO. [2]
O mesmo raciocínio do pior caso aplica-se a uma simples cadeia de cotas axial. Se uma folga equivale ao comprimento da carcaça menos o comprimento do espaçador, seu valor mínimo usa a menor carcaça e o maior espaçador; seu valor máximo usa a combinação oposta. Mais dimensões exigem uma cadeia completa com sinais. Métodos estatísticos de acumulação de tolerâncias exigem distribuições e suposições de processo justificadas antes de substituir essa verificação do pior caso.
Use referências (datums) para descrever as relações que as dimensões não conseguem definir.
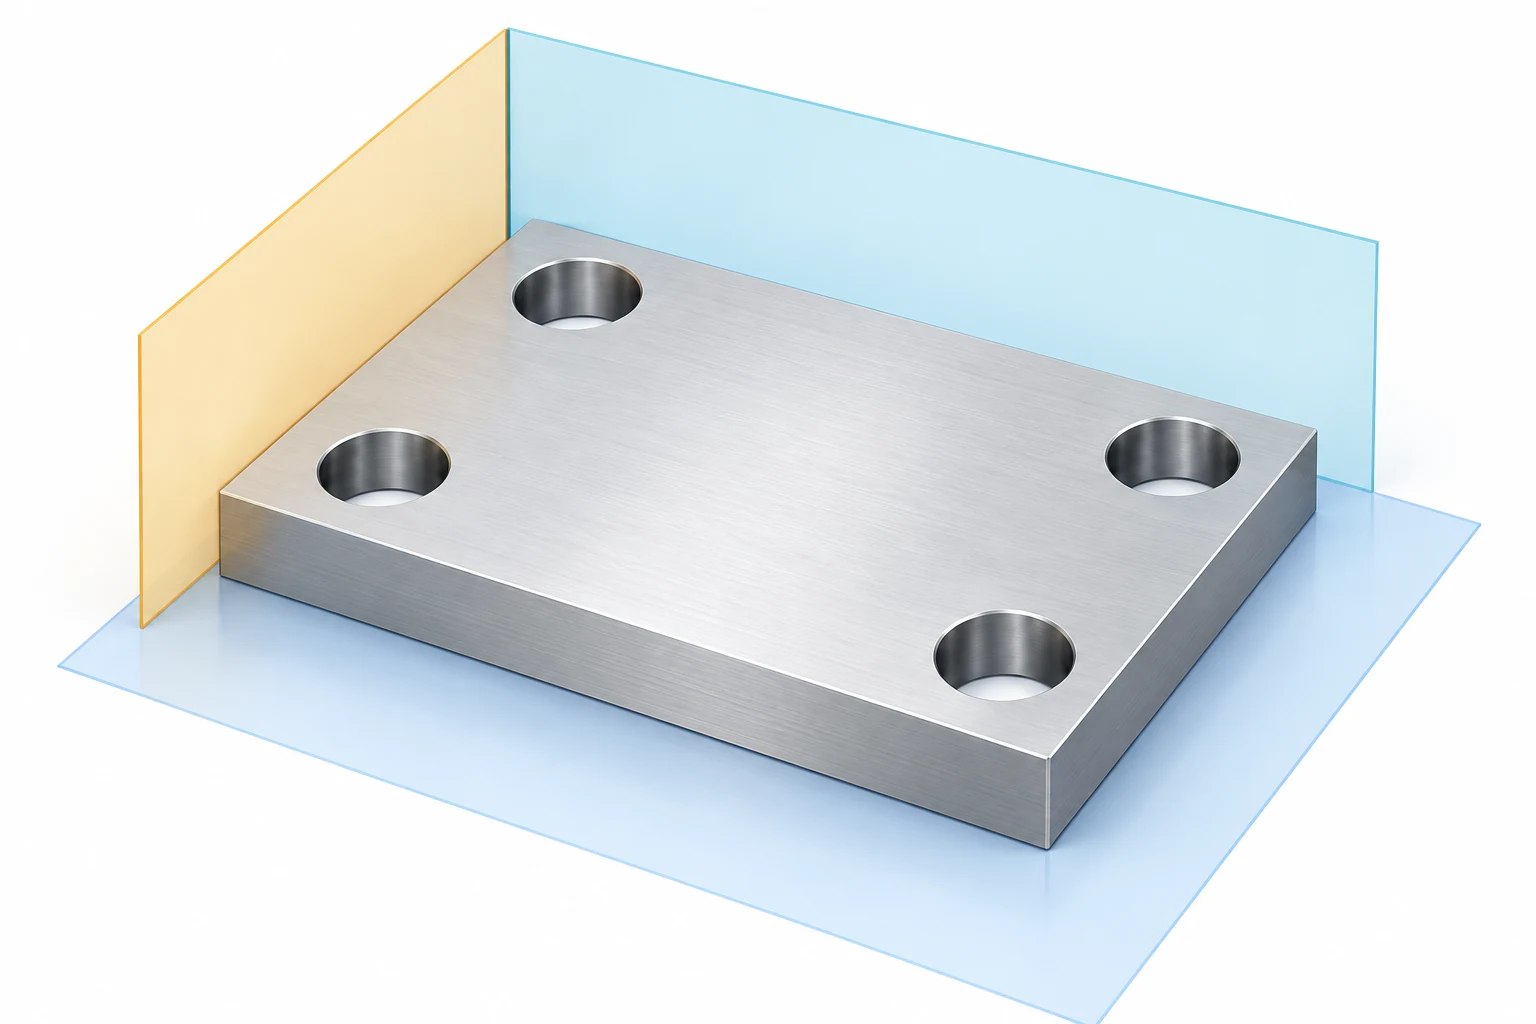
Os diâmetros dos furos na flange podem todos atender aos seus limites, enquanto o padrão falha ao se alinhar. A pergunta ausente é onde o padrão deve estar posicionado em relação às superfícies ou eixos que localizam a montagem.
Uma referência (datum) é uma referência teoricamente exata estabelecida a partir de uma característica de referência especificada. Para uma peça semelhante a uma placa, o sistema de referência pode relacionar uma face de assentamento e duas características laterais. Uma montagem cilíndrica pode, em vez disso, depender de uma face e de uma característica cilíndrica que estabelece um eixo. Selecione essas referências com base na relação funcional, depois defina-as usando as convenções especificadas no desenho. [8]
Mantenha o controle vinculado ao problema. A planicidade aborda a forma de uma superfície; o paralelismo relaciona sua orientação a um datum. A posição pode controlar a localização e a orientação de um padrão de furos em relação a referências especificadas. Um controle de planicidade isolado não indica que a face é paralela ao lado oposto. O guia de medição de forma da Mitutoyo ilustra essas distintas questões geométricas. [3]
A configuração de inspeção deve reproduzir o sistema de referência exigido. Apoiar simplesmente a peça na face mais conveniente pode responder a uma pergunta diferente. Prender uma chapa flexível na posição plana também pode ocultar sua forma após liberação; defina qualquer condição de restrição quando essa for a forma intencionada de aplicação do requisito.
Mantenha o material e a condição final no plano de tolerâncias.
Uma dimensão exige uma condição física. Indique a classe do material e a condição de tratamento térmico, quais características são medidas após o revestimento e se a peça está livre ou fixada sob uma restrição definida. Um diâmetro pré-revestimento e um diâmetro acabado são estágios diferentes da mesma característica.
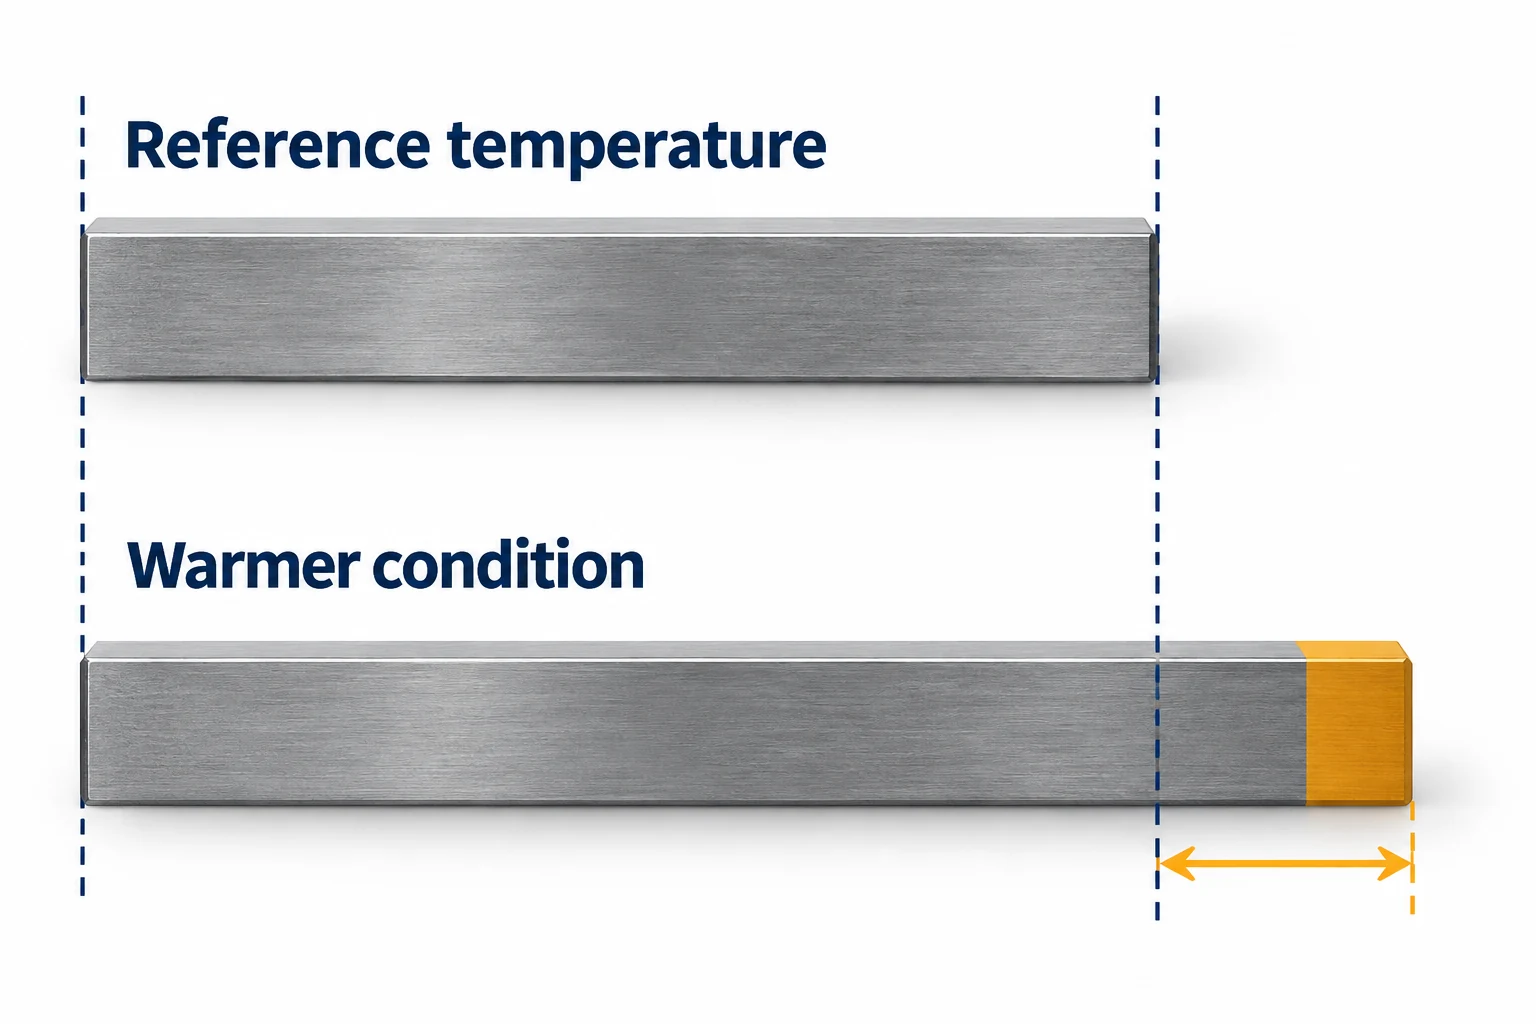
A temperatura pode ser significativa mesmo para um simples comprimento. O NIST identifica 20 °C como a temperatura de referência padrão para medições dimensionais, salvo quando outra referência for especificada. Medir em outra temperatura pode exigir uma correção térmica e uma margem de incerteza adequada ao material e à tarefa. [4]
Considere um comprimento de 100 mm a 20 °C. Assuma um coeficiente de expansão constante de 11.5 × 10⁻⁶/°C, representativo do exemplo de bloco-padrão de aço discutido pelo NIST. A 25 °C:
ΔL = α × L × ΔT = 11.5 × 10⁻⁶/°C × 100 mm × 5 °C = 0.00575 mm = 5.75 µm.
Esta estimativa representa a variação de comprimento sob as hipóteses declaradas. O coeficiente não é válido para todos os aços ou ligas. Uma comparação dimensional também depende do comportamento térmico do sistema de medição, dos gradientes térmicos e da incerteza de qualquer correção.
Tratamentos térmicos, liberação de tensões residuais e polímeros sensíveis à umidade introduzem outras mudanças dependentes da condição. O guia de materiais e projeto explica por que classes exatas, condicionamento e acabamento final devem fazer parte da mesma análise que o ajuste. Planeje as operações de modo que a condição especificada esteja presente quando as características críticas forem verificadas pela última vez.
Escolha um método para a característica, não para a resolução de exibição
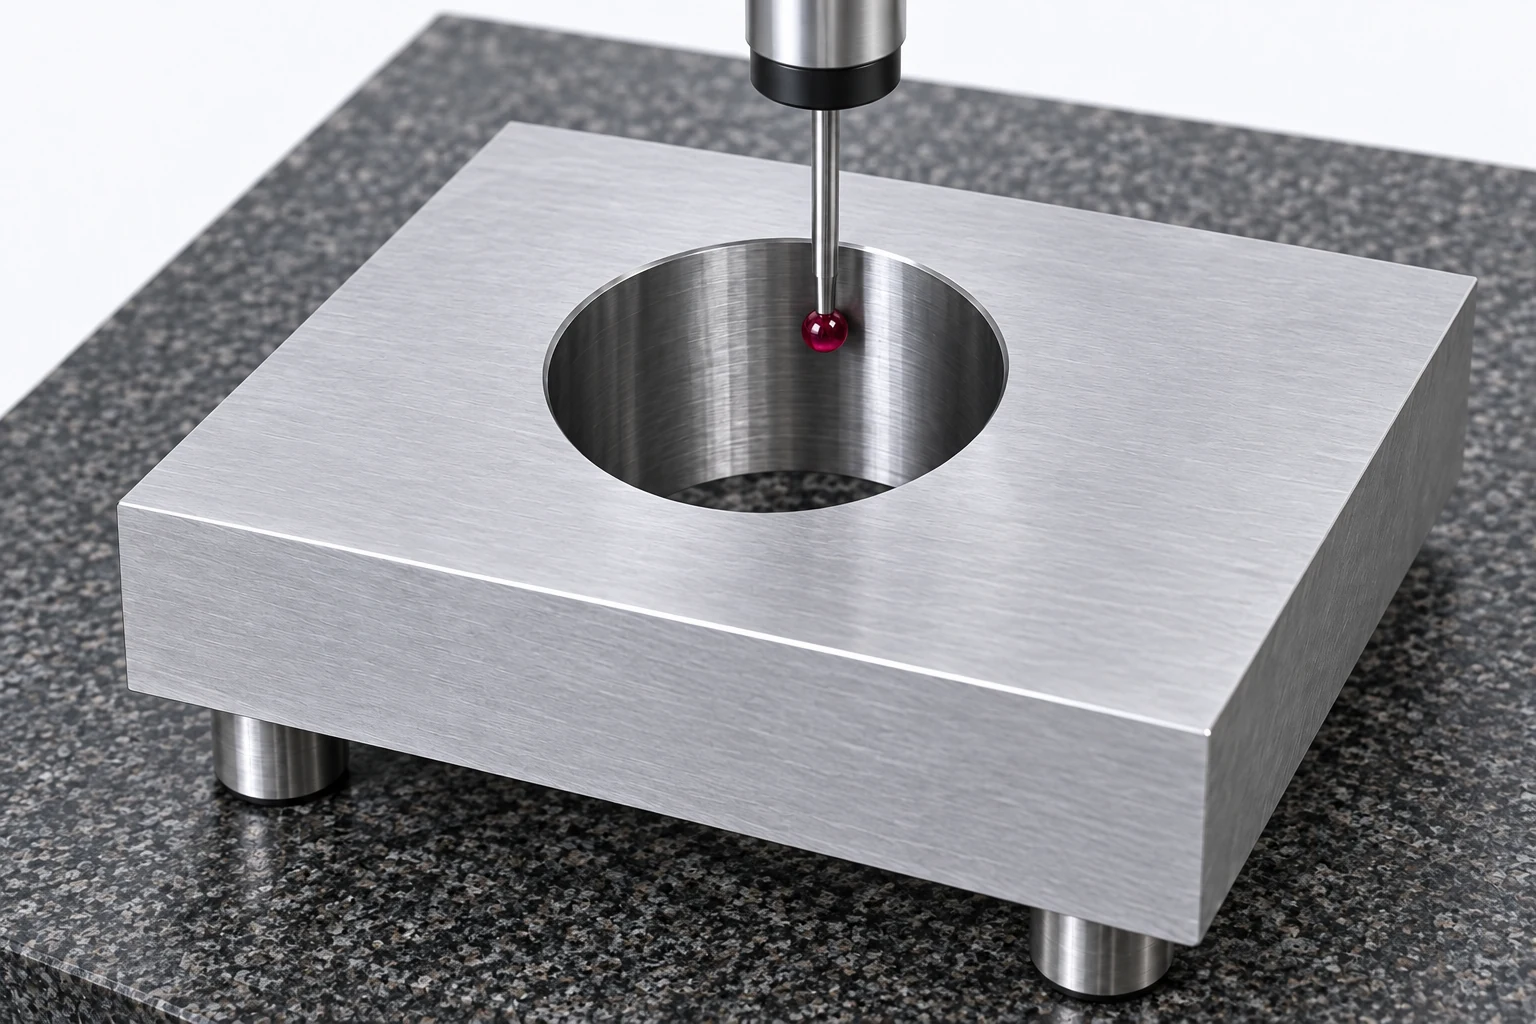
A tarefa de medição determina o método. Uma máquina de medição por coordenadas (CMM) pode avaliar muitas relações dimensionais e geométricas, mas ainda requer acesso adequado, sondagem, amostragem, alinhamento e incerteza compatíveis com a característica em questão. Possuir uma CMM não torna todas as medições igualmente confiáveis. [8]
| Característica | Método possível | O que o plano deve abordar |
|---|---|---|
| Diâmetro externo | Micrômetro externo ou comparador | Contato, força de medição e posições verificadas |
| Diâmetro do furo | Calibrador de furos, micrômetro interno ou método CMM adequado | Acesso, profundidade, alinhamento e referência de ajuste |
| Posição do padrão de furos | CMM ou dispositivo de medição dedicado adequado | Configuração do datum e requisito geométrico completo |
| Planeza da superfície | Método adequado de medição de forma ou método CMM | Cobertura da superfície, suporte e método de avaliação |
| Rugosidade superficial | Instrumento adequado de medição de textura | Parâmetro especificado e condições de avaliação |
Essas são famílias de métodos, não aprovações automáticas para uma tolerância. Poucas leituras de diâmetro não caracterizam necessariamente a forma integral do furo. Da mesma forma, uma medição de rugosidade não pode substituir uma avaliação de planeza.
Resolução é o menor incremento indicado; incerteza de medição descreve a incerteza associada ao resultado. Calibração, repetibilidade, alinhamento, contato e ambiente podem contribuir. Um incremento de exibição de 0.001 mm não estabelece, portanto, a incerteza de 0.001 mm. As orientações sobre incerteza do NIST consideram o processo de medição e seus contribuintes significativos, não apenas a exibição do instrumento. [5]
Da mesma forma, as especificações de posicionamento e repetibilidade da máquina descrevem o desempenho da máquina sob condições de ensaio declaradas. Elas não especificam diretamente a tolerância de uma característica usinada. O artigo sobre interpretação de especificações de máquinas distingue essas afirmações dos resultados finais nas peças usinadas.
Concorde como os resultados se transformam em uma decisão de aceitação
Um valor reportado e uma decisão de aprovação/reprovação são saídas distintas. A regra de decisão define como a incerteza de medição é tratada ao decidir a conformidade. O documento da Mitutoyo Decision Rules, TAR, and TUR explica por que os critérios de aceitação simples, a incerteza e os requisitos de qualidade da medição devem ser considerados em conjunto. Nenhuma única razão de resolução ou margem de segurança deve ser assumida para todos os pedidos. [6]
Para um resultado marginal, utilize a regra do cliente ou da especificação aplicável e o método de medição qualificado. Não arredonde a leitura de forma diferente até que ela seja aprovada, nem altere silenciosamente a regra após visualizar o resultado.
Um registro de inspeção deve identificar a peça e sua revisão, a característica, o requisito, o resultado real e as unidades, o método ou programa, bem como a base de aceitação aplicável. Para características críticas, defina também a condição, a configuração do datum relevante, a abrangência da inspeção e o tratamento de discrepâncias. O guia de tolerâncias e planejamento de inspeção fornece planilhas reutilizáveis para essas decisões.
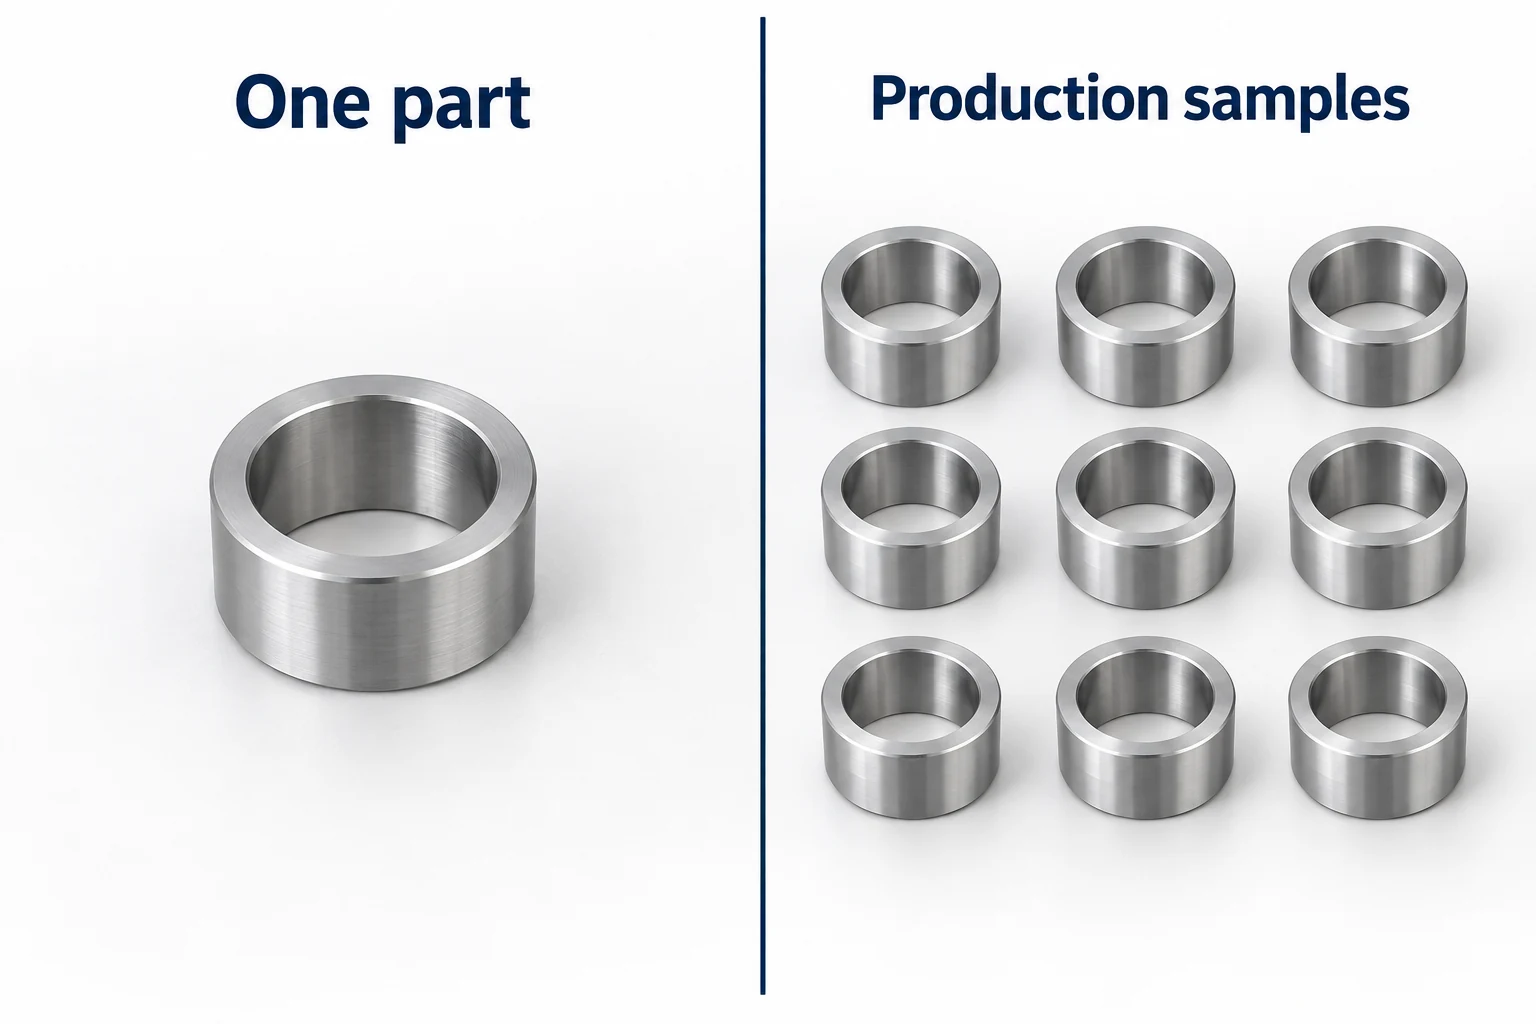
Um relatório de primeira peça apoia conclusões sobre as características e peças efetivamente verificadas. Ele não estabelece a capacidade de processo a longo prazo. A análise de capacidade compara a variação do processo com os limites de especificação e exige dados adequados provenientes de um processo estável; não pode ser inferida a partir de uma única amostra satisfatória. A abrangência da inspeção, a amostragem e qualquer estudo de capacidade exigido devem, portanto, ser definidos separadamente. [7]
CNC FAQ sobre tolerâncias de usinagem
O que é uma tolerância de usinagem padrão CNC?
Não há um valor padrão único para todas as peças CNC. Utilize as indicações individuais, as notas gerais aplicáveis e as especificações referenciadas na definição liberada da peça. A capacidade típica de um fornecedor não é automaticamente o requisito de aceitação.
A tolerância ±0.02 mm corresponde à tolerância total de 0.02 mm?
Não. Ela permite 0.02 mm em cada lado do valor nominal, resultando em um intervalo total de 0.04 mm. No valor nominal de 25.00 mm, os limites dimensionais são 24.98 e 25.02 mm.
Uma peça pode atender às suas tolerâncias dimensionais e ainda assim falhar no encaixe?
Sim. Os limites das peças acopladas, a localização, orientação, forma, acabamento e condição física da característica podem afetar a montagem. Leituras de diâmetro isoladas não respondem a todas essas questões.
Um relatório CMM comprova que toda a peça é aceitável?
Apenas as características relatadas e adequadamente avaliadas são cobertas por esse relatório. Confirme a revisão, a configuração do datum, o método, a condição de medição, a abrangência e a regra de decisão. Requisitos de material ou acabamento podem exigir evidências distintas.
As dimensões devem ser verificadas antes ou após o revestimento?
Utilize a etapa especificada no desenho ou pedido. Se o requisito definir a interface acabada, a verificação deve levar em conta o tratamento final e qualquer máscara ou usinagem subsequente. Verificações intermediárias ainda podem ajudar no controle do processo.
Uma amostra aprovada comprova que a produção em série permanecerá dentro das tolerâncias?
Não. Ela mostra o resultado das verificações realizadas nessa amostra. Evidências sobre a produção em série exigem um plano de inspeção adequado e, quando necessário, dados do processo e uma avaliação válida de capacidade.
Fontes técnicas
- ASME. Y14.5 — Dimensionamento e Tolerâncias. Escopo público do padrão GD&T; aplique a edição especificada no desenho.
- ISO. ISO 286-1:2010 — ISO code system for tolerances on linear sizes: Basis of tolerances, deviations and fits. Escopo do sistema padronizado de dimensões e ajustes.
- Mitutoyo. Quick Guide to Precision Measuring Instruments, seção de medição de forma, J-53. Características geométricas distintas e configuração de medição.
- NIST. Caixa de Ferramentas de Metrologia Industrial: Perguntas Frequentes. Temperatura de referência, correção térmica e incerteza do coeficiente.
- NIST. Essentials of Expressing Measurement Uncertainty: Basic Definitions. Contribuintes significativos para um resultado de medição.
- Mitutoyo. Decision Rules, TAR, and TUR, EDU-15005A. Qualidade da medição e decisões de conformidade.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.1.6: What Is Process Capability? Dados de processo estável e comparação com os limites de especificação.
- KEYENCE. What Are Datums? e Measuring Machines, GD&T Fundamentals. Características de datum, sistemas de referência e medição por coordenadas.



