En esta página
Las tolerancias de mecanizado CNC definen la variación permitida en las dimensiones y la geometría de una pieza. Los ajustes describen cómo se relacionan las características acopladas; la verificación comprueba si la pieza terminada satisface esos requisitos. Una especificación útil vincula los tres aspectos. Un agujero puede tener el diámetro correcto y aun así estar situado en una posición incorrecta, mientras que un resultado de medición impresionante puede dejar sin responder la pregunta real de aceptación.
La tecnología de mecanizado de precisión incluye el proceso de corte, las herramientas, los dispositivos de sujeción y el método de medición. Ninguno de ellos sustituye una definición clara de la pieza terminada. El camino práctico consiste en identificar las interfaces funcionales, asignar los controles dimensionales y geométricos necesarios, considerar el estado entregado de la pieza y elegir un método de verificación adecuado.
Comience con las superficies que hacen funcionar el ensamblaje
Considere una brida que se ubica mediante un piloto cilíndrico, sella contra una cara acoplada y se fija mediante un patrón de tornillos. El ajuste del piloto controla el juego. La cara de sellado tiene sus propios requisitos de rugosidad y geometría. Los orificios para los tornillos deben alinearse con la pieza acoplada. Aplicar el mismo valor de tolerancia ± en todas partes no describe estas funciones distintas.
| Requisito | Qué aborda | Ejemplo en la brida |
|---|---|---|
| Tolerancia dimensional | Variación dimensional permitida | Diámetro del piloto o espesor de la placa |
| Control geométrico | Forma, orientación o ubicación | Planicidad de la cara de sellado o posición del patrón de orificios |
| Textura superficial. | Características especificadas del perfil superficial | Rugosidad en la superficie de sellado |
| Material y acabado | Grado, estado y tratamiento | Aleación, tratamiento térmico, recubrimiento y zonas enmascaradas |
Estos requisitos interactúan, pero no son intercambiables. La rugosidad no establece la planicidad, y una tolerancia estrecha en el diámetro no comunica por sí sola todos los requisitos de ubicación u orientación. Las normas aplicables de dibujo también pueden relacionar dimensiones y forma; lea la especificación completa en lugar de tratar cada valor de forma aislada. ASME Y14.5 define el lenguaje GD&T utilizado en muchos planos de ingeniería estadounidenses. [1]
Para una introducción a modelos, notas en los planos y secuencia de fabricación, consulte la guía básica de mecanizado CNC. Aquí, la tarea consiste en convertir esa definición de pieza en límites y verificaciones que protejan la función del ensamblaje.
Convierta la indicación en límites superior e inferior.
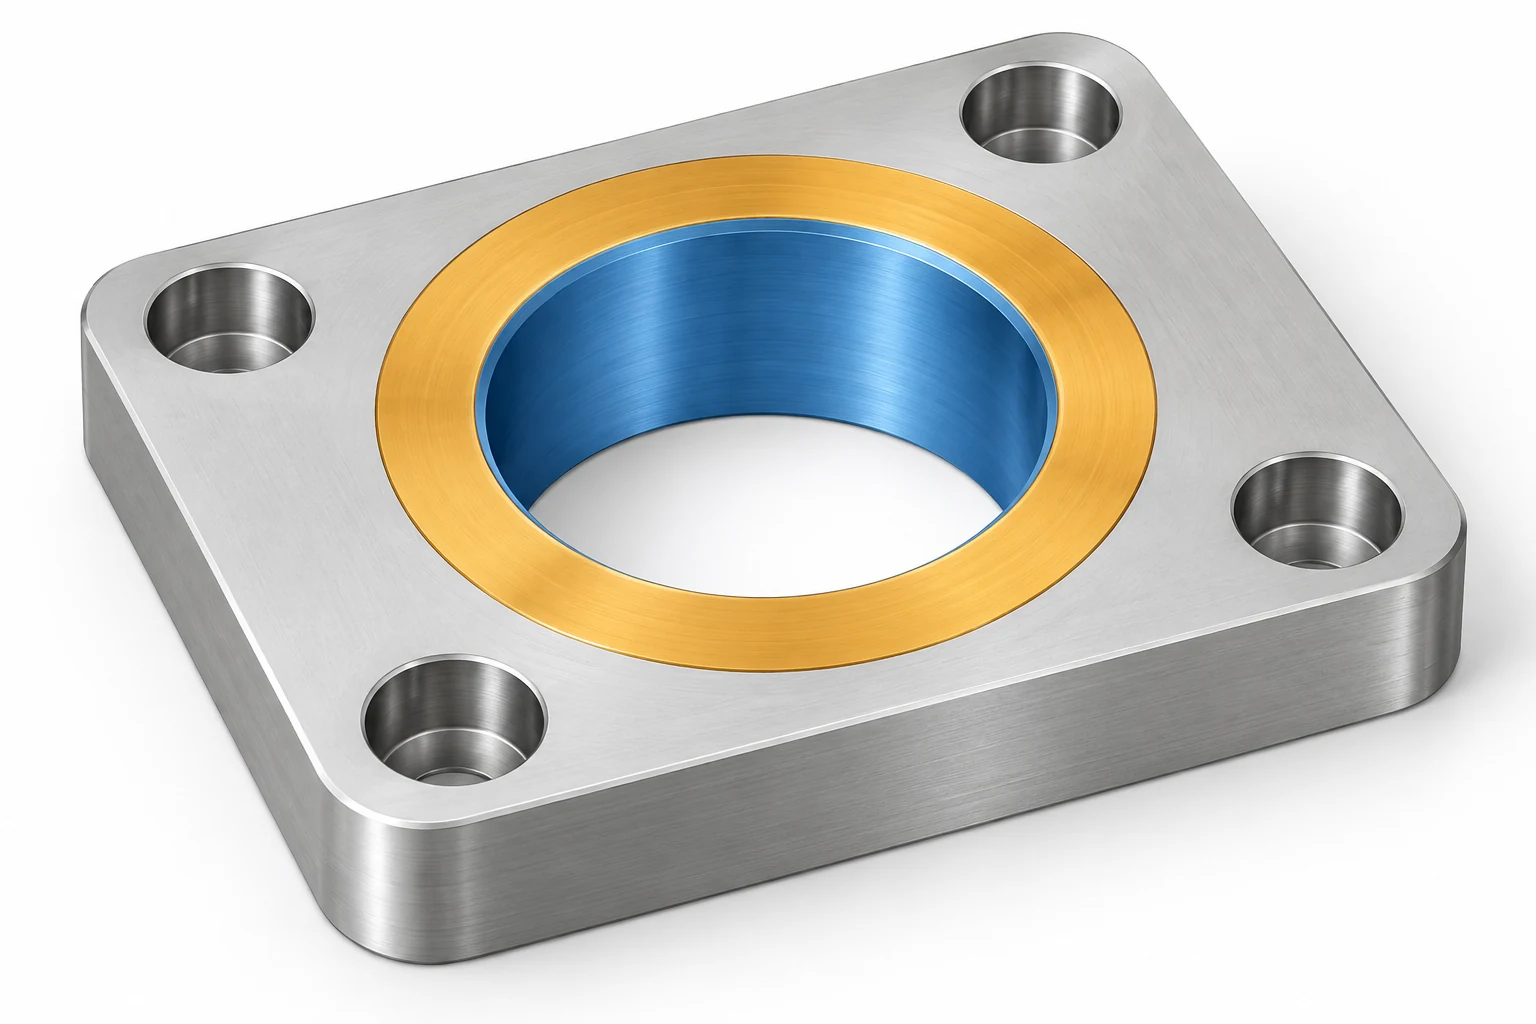
Para una dimensión de 25.00 ± 0.02 mm, el límite inferior es 24.98 mm y el límite superior es 25.02 mm. El intervalo total de tolerancia es 0.04 mm. El valor ±0.02 describe la variación en cada lado del valor nominal, no el intervalo completo.
| Indicación ilustrativa de tamaño | Límite inferior | Límite superior | Intervalo total |
|---|---|---|---|
| 25.00 ± 0.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
| 25.00 +0.03 / −0.00 mm | 25.00 mm | 25.03 mm | 0.03 mm |
| 24.98–25.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
Las primeras y terceras entradas expresan los mismos límites de tamaño. La segunda permite variación únicamente por encima del valor nominal. Estos son ejemplos aritméticos, no tolerancias recomendadas para una pieza específica.
Una dimensión sin un valor ± adyacente no es necesariamente una dimensión sin tolerancia. Revise el bloque de título, las notas generales, las especificaciones referenciadas y cualquier requisito basado en modelo. Un estándar de tolerancia general se aplica cuando la definición aprobada lo invoca dentro de su alcance declarado; no es automáticamente el valor predeterminado para toda pieza CNC.
Si dos archivos suministrados discrepan, resuelva la prioridad documental o emita una revisión consistente antes de la producción. No infiera una tolerancia más ajustada únicamente porque un sistema CAD muestre más decimales. Para la inspección, registre el requisito real y su origen, incluyendo las unidades y la revisión del plano aplicable.
Cuando un requisito exigente añade trabajo, primero identifique la función que protege. Mantenga el ajuste crítico o la relación geométrica y, a continuación, revise con el responsable del diseño las restricciones evitables en otros lugares. Para un plano específico, el servicio de mecanizado CNC de precisión de VETCNC vincula dichos requisitos con la ruta propuesta y el alcance de inspección.
Calcule el juego a partir de ambas piezas acopladas.
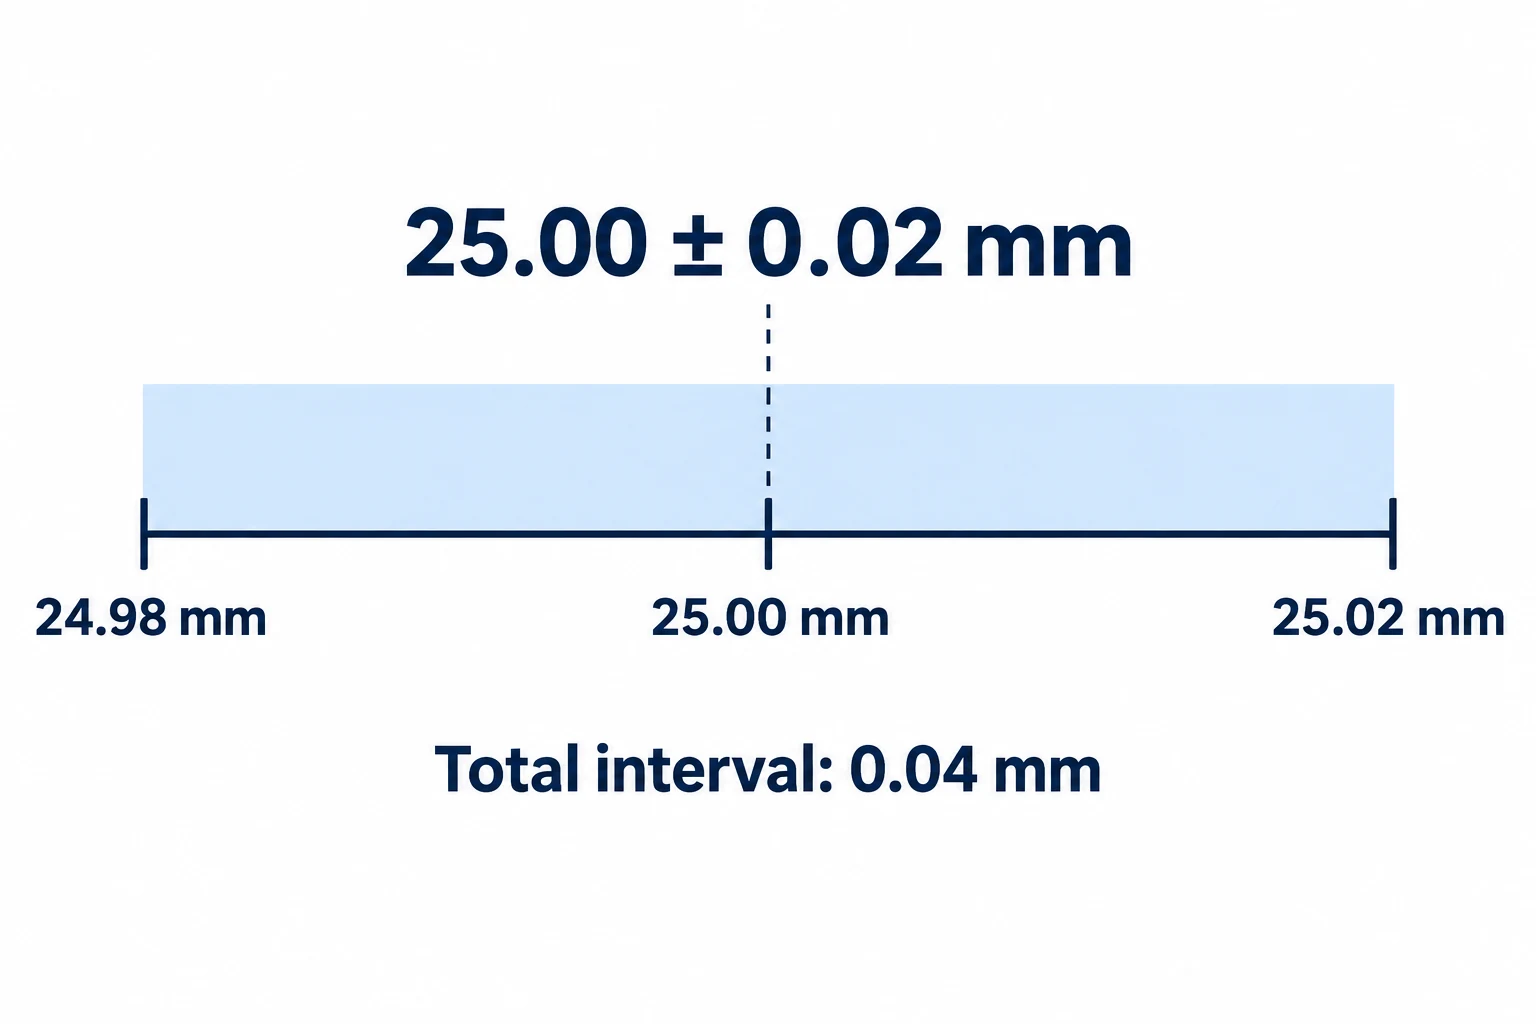
Un ajuste corresponde a un par de características. Especificar una tolerancia estrecha para el agujero mientras se ignoran los límites del eje deja sin resolver el juego ensamblado. Para un ajuste con juego, el eje de mayor diámetro no supera al agujero de menor diámetro. Para un ajuste con interferencia, el eje de menor diámetro no es menor que el agujero de mayor diámetro. Un ajuste de transición puede producir juego o interferencia según los tamaños reales.
Para un ejemplo que considera únicamente el tamaño, suponga un agujero de 25.010–25.025 mm y un eje de 24.990–25.000 mm, ambos en la misma condición definida:
- Juego diametral mínimo: menor diámetro del agujero − mayor diámetro del eje = 25.010 − 25.000 = 0.010 mm.
- Juego diametral máximo: mayor diámetro del agujero − menor diámetro del eje = 25.025 − 24.990 = 0.035 mm.
Para cilindros concéntricos ideales, el juego radial correspondiente es la mitad del juego diametral. Ese cálculo no determina el rendimiento real del ensamblaje: la forma, la orientación, el estado superficial, la temperatura y la carga pueden seguir afectando si la interfaz funciona correctamente.
ISO 286 proporciona un sistema normalizado para tolerancias dimensionales y ajustes. Una designación de ajuste debe interpretarse en el tamaño nominal aplicable utilizando la norma especificada; no es un valor universal de juego. El ejemplo anterior emplea límites dimensionales explícitos en lugar de una clase de ajuste ISO. [2]
El mismo razonamiento del peor caso se aplica a una simple acumulación axial. Si un juego equivale a la longitud de una carcasa menos la longitud de un espaciador, su valor mínimo utiliza la carcasa más corta y el espaciador más largo; su valor máximo utiliza la combinación opuesta. Más dimensiones requieren una cadena completa con signos. Los métodos estadísticos de acumulación necesitan supuestos de distribución y de proceso justificados antes de sustituir esa verificación del peor caso.
Utilice las referencias (datums) para describir las relaciones que la dimensión no puede definir.
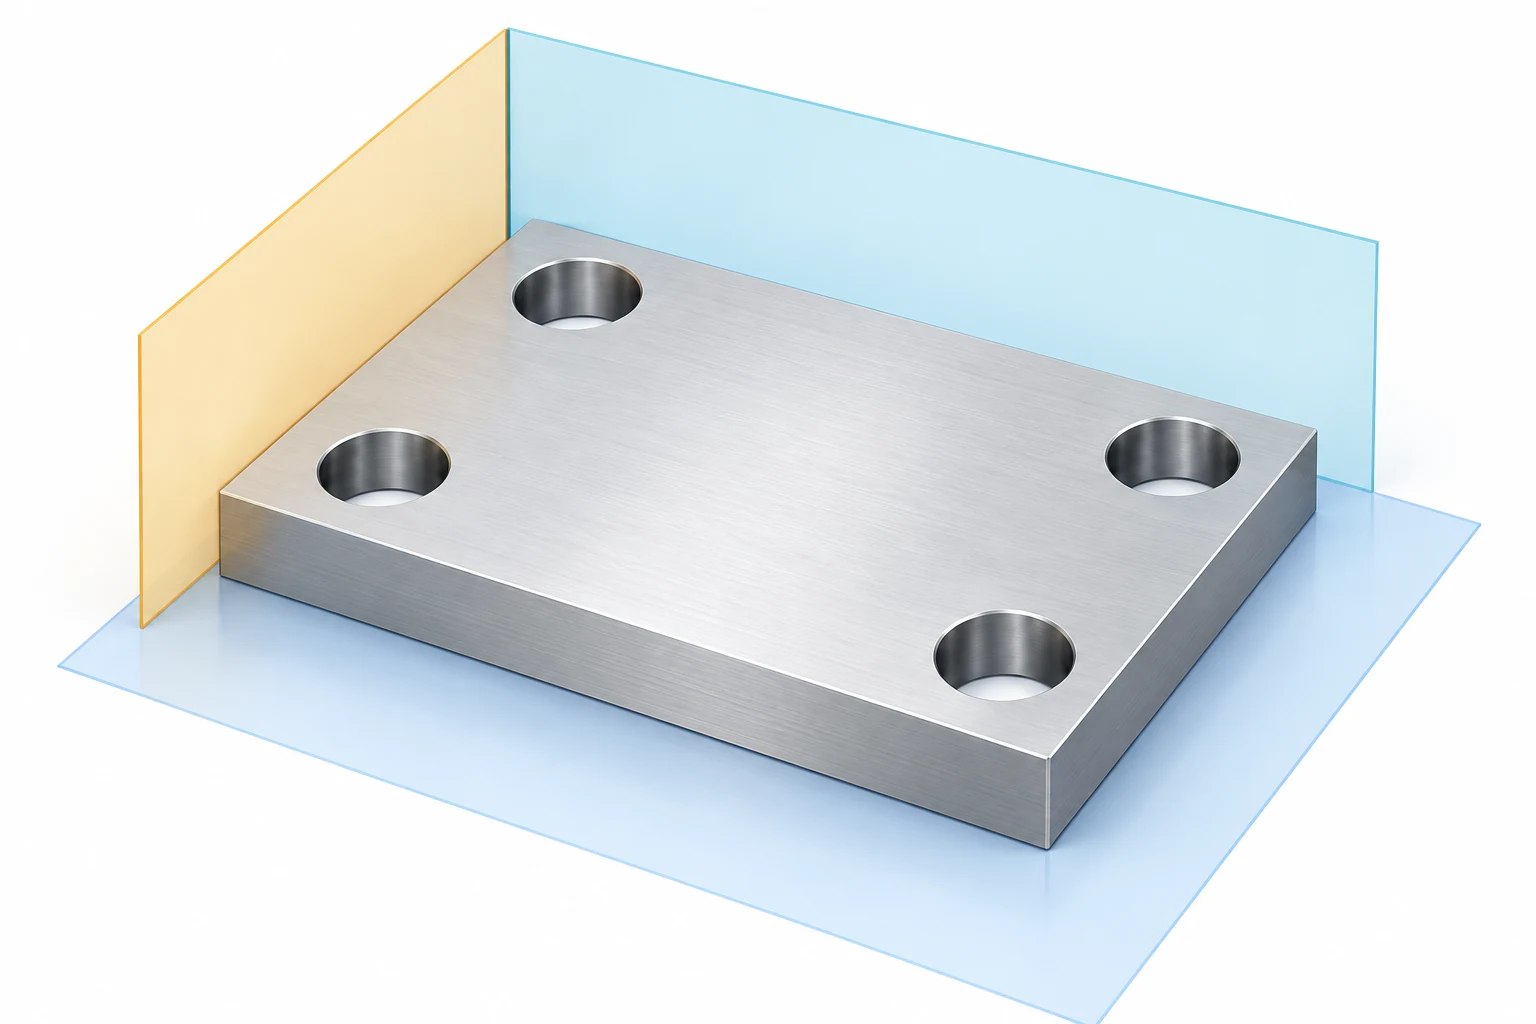
Los diámetros de los agujeros de la brida pueden cumplir todos sus límites mientras que el patrón falla al alinearse. La pregunta que falta es dónde debe ubicarse el patrón respecto a las superficies o ejes que posicionan el ensamblaje.
Un datum es una referencia teóricamente exacta establecida a partir de un elemento de referencia especificado. Para una pieza tipo placa, el sistema de referencia podría relacionar una cara de asiento y dos características laterales. Un ensamblaje cilíndrico podría basarse, en cambio, en una cara y una característica cilíndrica que establezca un eje. Seleccione dichas referencias a partir de la relación funcional y defínalas luego mediante las convenciones especificadas en el plano. [8]
Mantenga el control vinculado al problema. La planicidad aborda la forma de una superficie; el paralelismo relaciona su orientación con un datum. La posición puede controlar la ubicación y orientación de un patrón de agujeros respecto a referencias especificadas. Un control de planicidad por sí solo no indica que la cara sea paralela al lado opuesto. La guía de medición de formas de Mitutoyo ilustra estas distintas preguntas geométricas. [3]
La configuración de inspección debe reproducir el sistema de referencia requerido. Simplemente apoyar la pieza sobre cualquiera de sus caras de forma conveniente puede responder a una pregunta distinta. Sujetar una placa flexible en posición plana también puede ocultar su forma en estado libre; defina cualquier condición de sujeción cuando así sea la intención con la que se aplica el requisito.
Incluya el material y el estado final en el plan de tolerancias.
Una dimensión requiere una condición física. Especifique la calidad del material y su estado de tratamiento térmico, qué características se miden tras el recubrimiento y si la pieza está libre o sujeta bajo una restricción definida. Un diámetro previo al recubrimiento y un diámetro terminado corresponden a distintas etapas de la misma característica.
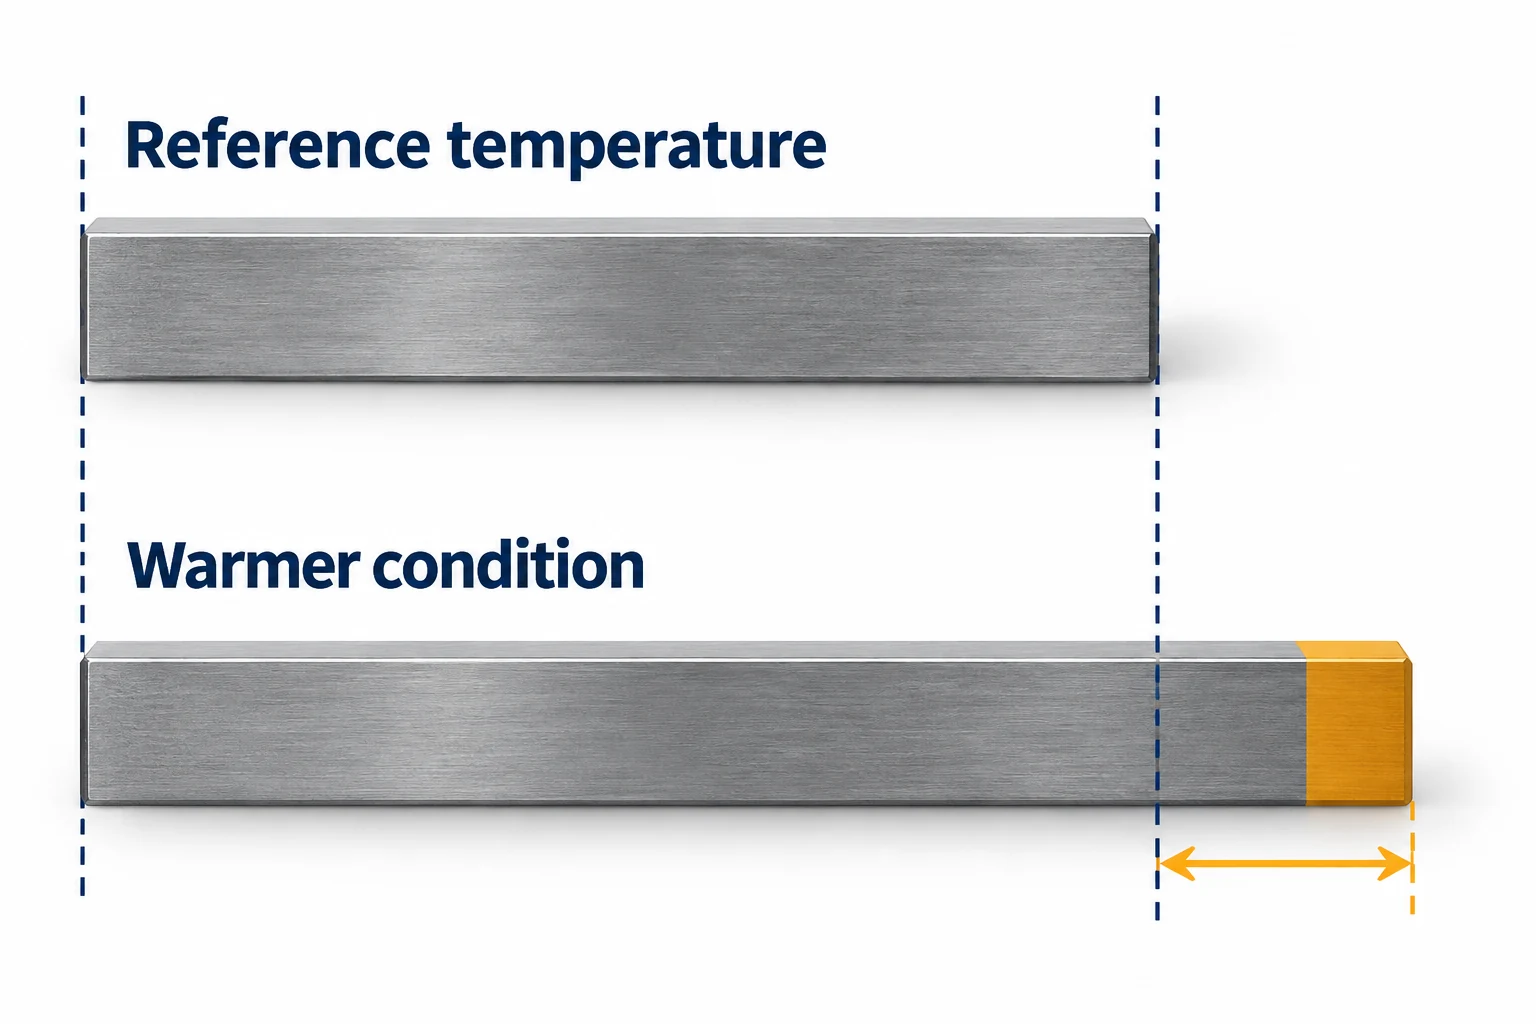
La temperatura puede ser significativa incluso para una longitud sencilla. El NIST identifica 20 °C como la temperatura de referencia estándar para mediciones dimensionales, salvo que se especifique otra. Medir a otra temperatura puede requerir una corrección térmica y una tolerancia de incertidumbre adecuada al material y a la tarea. [4]
Considere una longitud de 100 mm a 20 °C. Suponga un coeficiente de dilatación constante de 11.5 × 10⁻⁶/°C, representativo del ejemplo de bloques patrón de acero analizado por el NIST. A 25 °C:
ΔL = α × L × ΔT = 11.5 × 10⁻⁶/°C × 100 mm × 5 °C = 0.00575 mm = 5.75 µm.
Esto estima el cambio de longitud bajo los supuestos indicados. El coeficiente no es válido para todos los aceros ni aleaciones. Una comparación dimensional depende además del comportamiento térmico del sistema de medición, de los gradientes de temperatura y de la incertidumbre asociada a cualquier corrección.
El tratamiento térmico, la liberación de tensiones residuales y los polímeros sensibles a la humedad introducen otros cambios dependientes de la condición. La guía de materiales y diseño explica por qué las calidades exactas, las condiciones de acondicionamiento y el acabado final deben revisarse conjuntamente con el ajuste. Planifique las operaciones de modo que la condición especificada exista cuando se verifiquen finalmente las características críticas.
Elija un método para la característica, no para la resolución de visualización
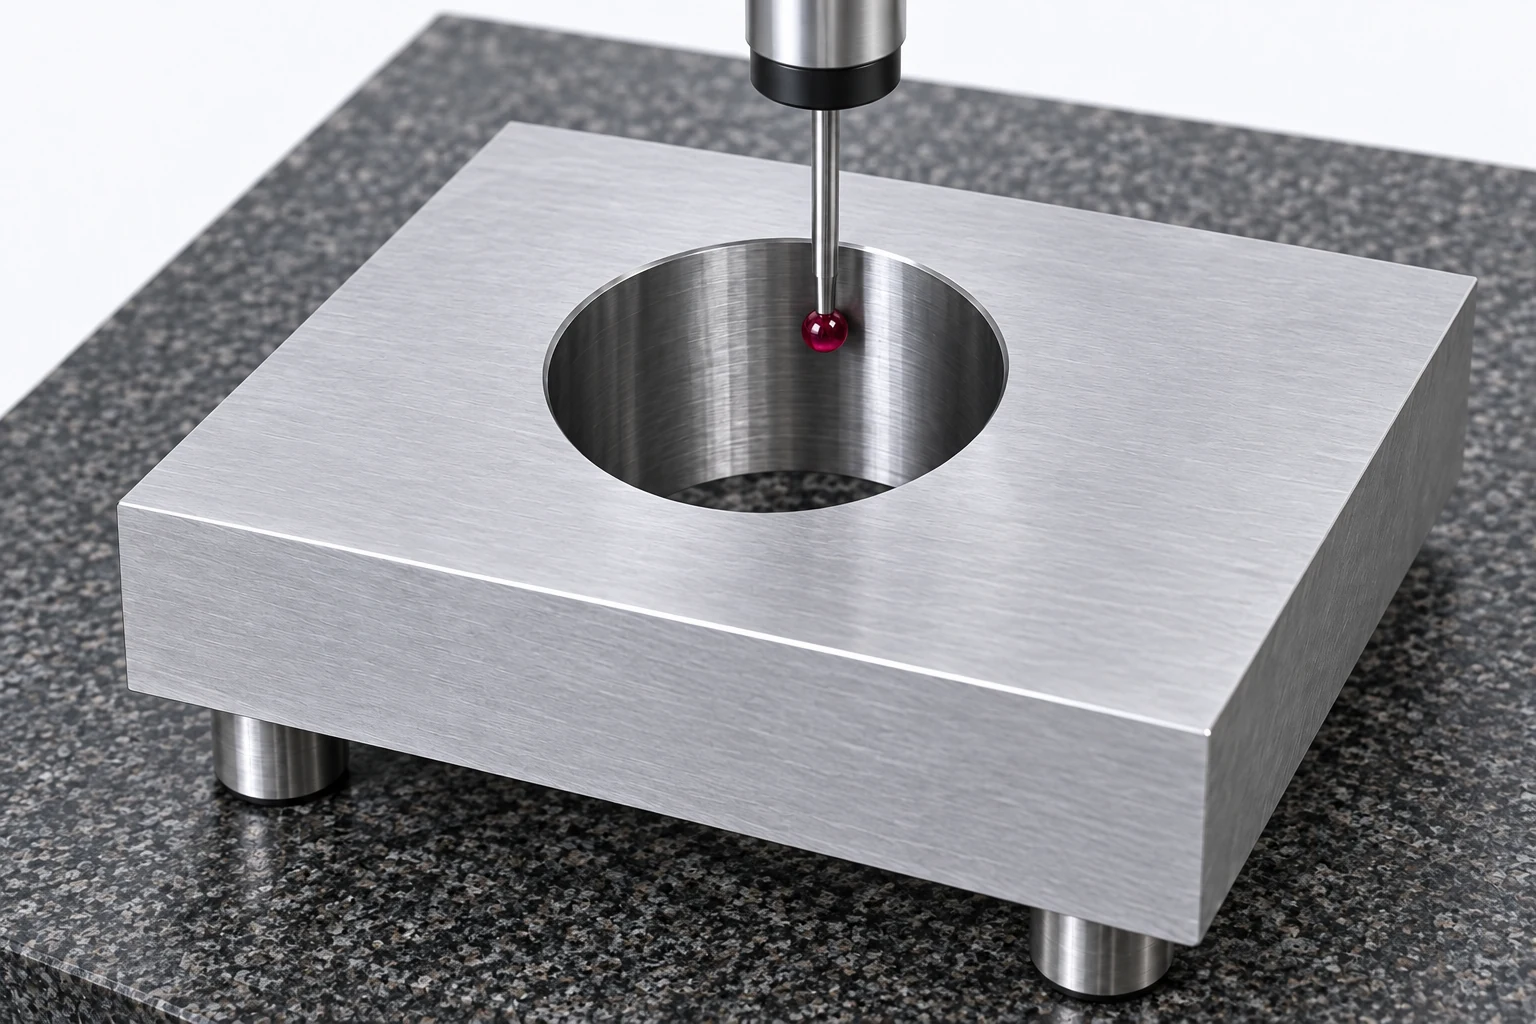
La tarea de medición determina el método. Una máquina de medición por coordenadas (CMM) puede evaluar muchas relaciones dimensionales y geométricas, pero aún requiere un acceso adecuado, una exploración (probing), una toma de muestras, una alineación y una incertidumbre apropiadas para la característica en cuestión. Poseer una CMM no hace que todas las mediciones sean igualmente fiables. [8]
| Característica | Método posible | Qué debe abordar el plan |
|---|---|---|
| Diámetro exterior | Micrómetro exterior o comparador | Contacto, fuerza de medición y posiciones verificadas |
| Diámetro del agujero | Calibrador de agujeros, micrómetro interno o método CMM adecuado | Acceso, profundidad, alineación y referencia de ajuste |
| Posición del patrón de agujeros | CMM o dispositivo de medición dedicado adecuado | Configuración del datum y requisito geométrico completo |
| Planicidad de la superficie | Método adecuado de medición de forma o CMM | Cobertura superficial, soporte y método de evaluación |
| Rugosidad superficial | Instrumento adecuado para la medición de la textura superficial | Parámetro especificado y condiciones de evaluación |
Estas son familias de métodos, no aprobaciones automáticas para una tolerancia. Unos pocos valores de diámetro no caracterizan necesariamente la forma completa del agujero. Del mismo modo, una medición de rugosidad no puede sustituir una evaluación de planicidad.
Resolución es el incremento indicado más pequeño; incertidumbre de la medición describe la incertidumbre asociada al resultado. Pueden contribuir a ella la calibración, la repetibilidad, la alineación, el contacto y el entorno. Por tanto, un incremento de visualización de 0.001 mm no establece una incertidumbre de 0.001 mm. Las directrices sobre incertidumbre del NIST consideran el proceso de medición y sus contribuyentes significativos, no solo la indicación del instrumento. [5]
Asimismo, las especificaciones de posicionamiento y repetibilidad de la máquina describen su comportamiento bajo las condiciones de ensayo declaradas; no especifican directamente la tolerancia de una característica mecanizada. El artículo sobre interpretación de las especificaciones de la máquina distingue claramente dichas afirmaciones de los resultados obtenidos en la pieza terminada.
Acuerde cómo se convierten los resultados en una decisión de aceptación
Un valor numérico informado y una decisión de aprobación/rechazo son salidas distintas. La regla de decisión define cómo se gestiona la incertidumbre de la medición al determinar la conformidad. El documento de Mitutoyo Decision Rules, TAR, and TUR explica por qué deben considerarse conjuntamente los criterios de aceptación simples, la incertidumbre y los requisitos de calidad de la medición. No debe asumirse una única relación de resolución o un margen de seguridad (guard band) para todos los pedidos. [6]
Para un resultado límite, aplique la regla del cliente o de la especificación correspondiente y el método de medición calificado. No redondee la lectura de forma distinta hasta que resulte aceptable, ni modifique discretamente la regla tras conocer el resultado.
Un registro de inspección debe identificar la pieza y su revisión, la característica, el requisito, el resultado real y las unidades, el método o programa, y la base de aceptación aplicable. Para características críticas, también se debe definir la condición, la configuración del datum relevante, la cobertura de la inspección y el tratamiento de las discrepancias. La tolerancias y guía para la planificación de inspección proporciona hojas de trabajo reutilizables para estas decisiones.
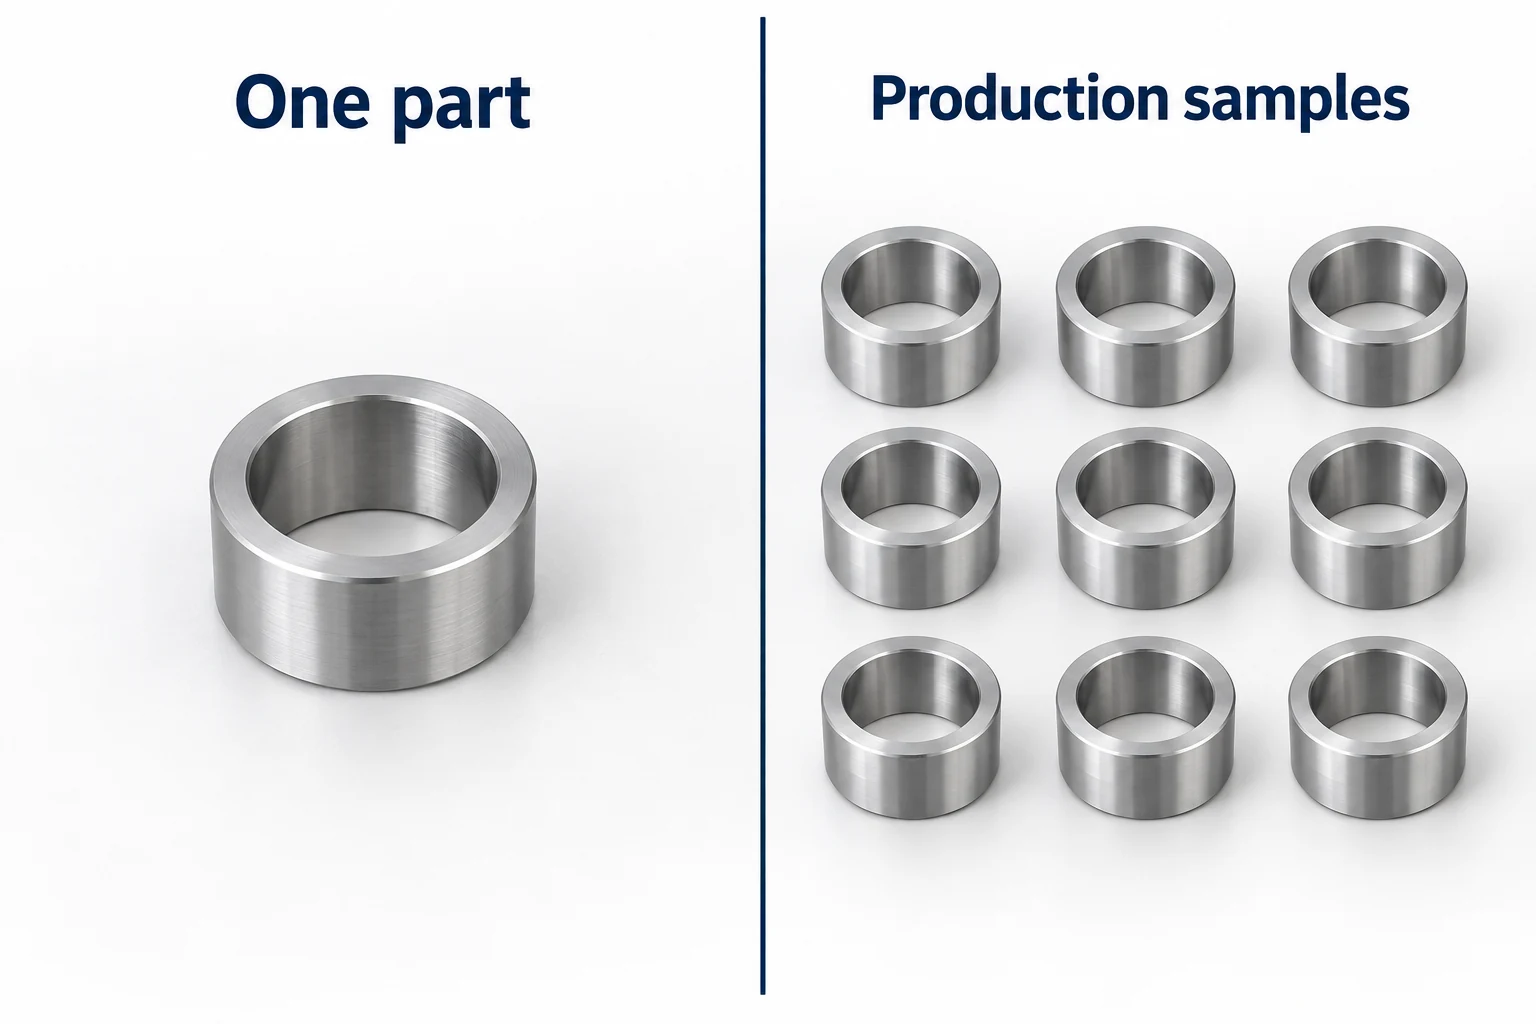
Un informe de primera pieza respalda conclusiones sobre las características y piezas efectivamente verificadas. No establece la capacidad de proceso a largo plazo. El análisis de capacidad compara la variación del proceso con los límites de la especificación y requiere datos adecuados procedentes de un proceso estable; no puede inferirse a partir de una sola muestra aceptable. Por tanto, la cobertura de inspección, el muestreo y cualquier estudio de capacidad requerido deben definirse por separado. [7]
CNC preguntas frecuentes sobre tolerancias de mecanizado
¿Cuál es una tolerancia estándar de mecanizado CNC?
No existe un valor predeterminado único para todas las piezas CNC. Utilice las indicaciones individuales, las notas generales aplicables y las especificaciones referenciadas en la definición aprobada de la pieza. La capacidad típica de un proveedor no constituye automáticamente el requisito de aceptación.
¿Es ±0.02 mm una tolerancia total de 0.02 mm?
No. Permite 0.02 mm en cada lado del valor nominal, lo que da un intervalo total de 0.04 mm. En un valor nominal de 25.00 mm, los límites de tamaño son 24.98 y 25.02 mm.
¿Puede cumplir una pieza sus tolerancias dimensionales y aun así fallar al ensamblarse?
Sí. Los límites de las piezas acopladas, la ubicación, orientación, forma, acabado y estado físico de la característica pueden afectar el ensamblaje. Las lecturas de diámetro solas no responden a todas esas preguntas.
¿Demuestra un informe CMM que toda la pieza es aceptable?
Solo las características reportadas y evaluadas correctamente quedan cubiertas por dicho informe. Confirme la revisión, la configuración del datum, el método, la condición de medición, la cobertura y la regla de decisión. Los requisitos de material o acabado pueden necesitar evidencia distinta.
¿Deben verificarse las dimensiones antes o después del recubrimiento?
Utilice la etapa especificada en el plano o en el pedido. Si el requisito define la interfaz terminada, la verificación debe tener en cuenta el tratamiento final y cualquier enmascaramiento o mecanizado posterior. Las revisiones intermedias aún pueden ayudar a controlar el proceso.
¿Un solo ejemplo aprobado demuestra que la producción repetida permanecerá dentro de las tolerancias?
No. Muestra el resultado de las revisiones realizadas sobre ese ejemplo. La evidencia sobre la producción repetida requiere un plan de inspección adecuado y, cuando sea necesario, datos del proceso y una evaluación de capacidad válida.
Fuentes técnicas
- ASME. Y14.5 — Dimensionamiento y tolerancias. Alcance público del estándar GD&T; aplique la edición especificada en el plano.
- ISO. ISO 286-1:2010 — Sistema de códigos ISO para tolerancias en dimensiones lineales: Base de las tolerancias, desviaciones y ajustes. Alcance del sistema normalizado de dimensiones y ajustes.
- Mitutoyo. Guía rápida de instrumentos de medición de precisión, sección de medición de formas, J-53. Características geométricas distintas y configuración de medición.
- NIST. Caja de herramientas de metrología de ingeniería: Preguntas frecuentes. Temperatura de referencia, corrección térmica e incertidumbre del coeficiente.
- NIST. Aspectos esenciales de la expresión de la incertidumbre de medida: Definiciones básicas. Contribuyentes significativos a un resultado de medición.
- Mitutoyo. Reglas de decisión, TAR y TUR, EDU-15005A. Calidad de la medición y decisiones de conformidad.
- NIST/SEMATECH. Manual estadístico de ingeniería, 6.1.6: ¿Qué es la capacidad de proceso? Datos de un proceso estable y comparación con los límites de especificación.
- KEYENCE. ¿Qué son los datums? y Máquinas de medición, Fundamentos de GD&T. Características de datum, sistemas de referencia y medición por coordenadas.



