Sur cette page
Les tolérances d’usinage CNC définissent la variation autorisée des dimensions et de la géométrie d’une pièce. Les ajustements décrivent comment les éléments associés interagissent ; l’inspection vérifie si la pièce finie satisfait ces exigences. Une spécification utile relie ces trois aspects. Un alésage peut avoir le bon diamètre tout en étant mal positionné, tandis qu’un affichage précis de mesure peut laisser sans réponse la question réelle de conformité.
La technologie d’usinage de précision englobe le procédé de coupe, les outils, la fixation de la pièce et la méthode de mesure. Aucun de ces éléments ne remplace une définition claire de la pièce finie. La démarche pratique consiste à identifier les interfaces fonctionnelles, à attribuer les contrôles dimensionnels et géométriques nécessaires, à tenir compte de l’état livré et à choisir une méthode de vérification adaptée.
Commencez par les surfaces qui assurent le fonctionnement de l’assemblage
Prenons l’exemple d’une bride qui se positionne sur un pilotage cylindrique, assure l’étanchéité contre une face associée et se fixe via un perçage pour boulons. L’ajustement du pilotage contrôle le jeu. La face d’étanchéité comporte ses propres exigences de rugosité et de géométrie. Les trous pour boulons doivent s’aligner avec la pièce associée. Appliquer partout la même valeur ± ne décrit pas ces fonctions différentes.
| Exigence | Ce que cela couvre | Exemple appliqué à la bride |
|---|---|---|
| Tolérance dimensionnelle | Variation dimensionnelle autorisée | Diamètre du pilotage ou épaisseur de la plaque |
| Contrôle géométrique | Forme, orientation ou position | Planéité de la face d’étanchéité ou position du perçage pour boulons |
| Texture de surface | Caractéristiques spécifiées du profil de surface | Rugosité de la portée d’étanchéité |
| Matériau et finition. | Grade, état et traitement | Alliage, traitement thermique, revêtement et zones masquées |
Ces exigences interagissent, mais ne sont pas interchangeables. La rugosité n’établit pas la planéité, et une tolérance dimensionnelle serrée ne communique pas, en soi, toutes les exigences de position ou d’orientation. Les règles de dessin applicables peuvent également relier dimension et forme ; lisez donc la spécification complète plutôt que d’interpréter chaque valeur isolément. ASME Y14.5 définit le langage GD&T utilisé sur de nombreux plans techniques américains. [1]
Pour une introduction aux modèles, aux notes de dessin et à la séquence de fabrication, consultez le guide des bases de l’usinage CNC. Ici, il s’agit de transformer cette définition de pièce en limites et en vérifications garantissant la fonction de l’assemblage.
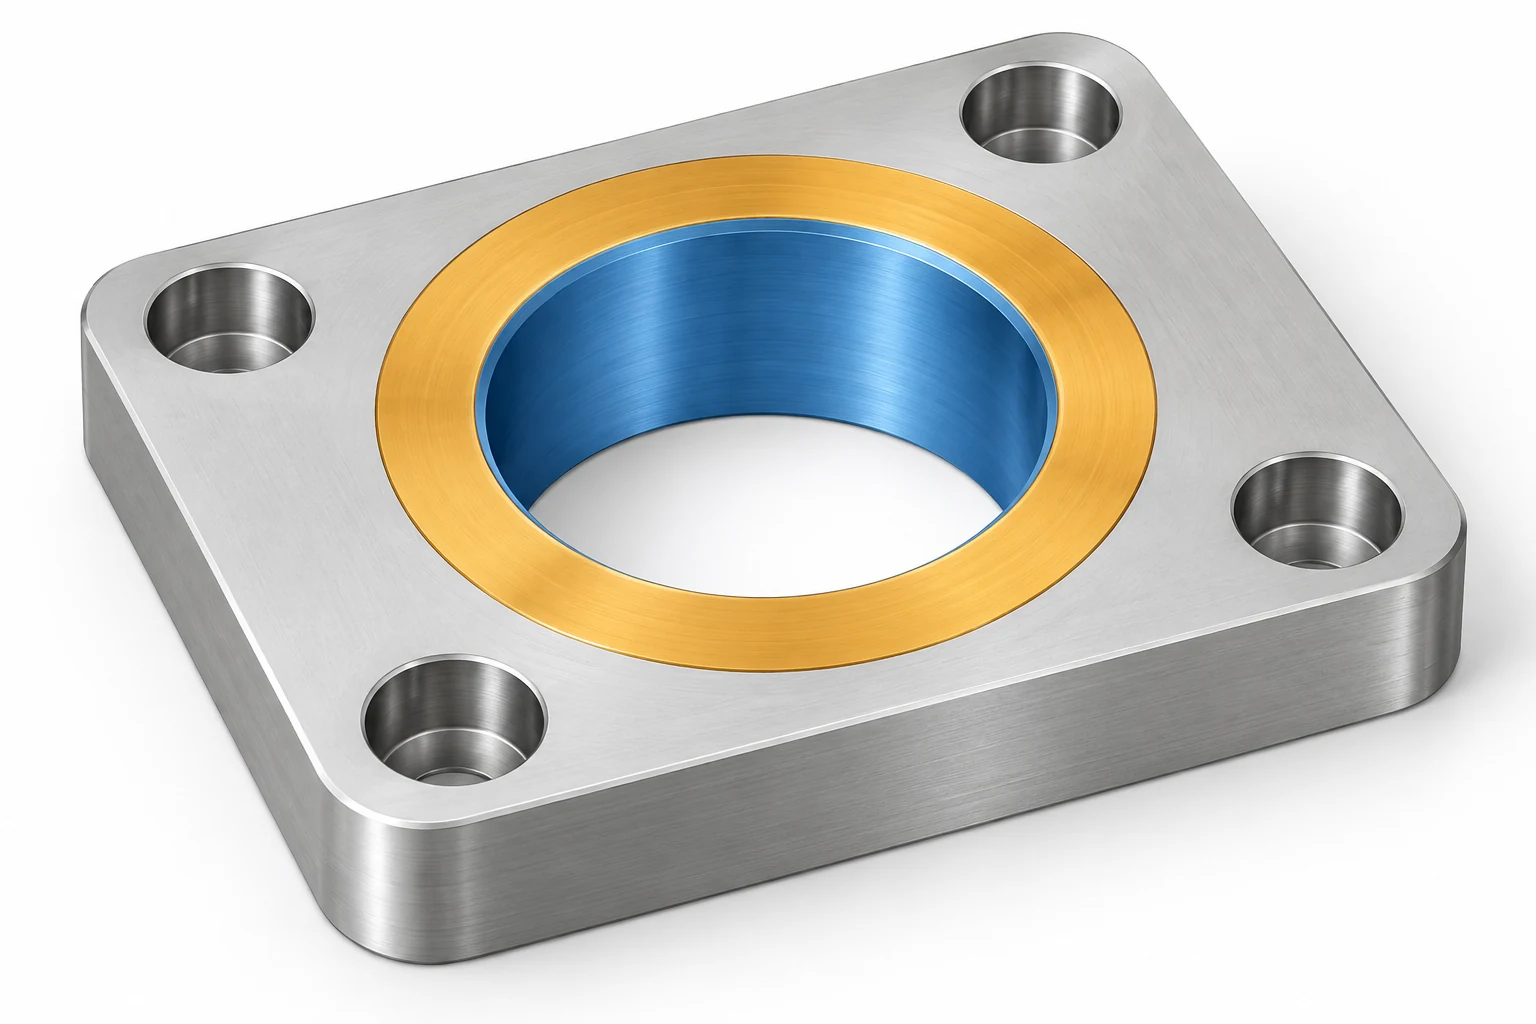
Convertissez l’indication de cote en limites supérieure et inférieure.
Pour une cote de 25.00 ± 0.02 mm, la limite inférieure est 24.98 mm et la limite supérieure est 25.02 mm. L’intervalle total de tolérance est 0.04 mm. La valeur ±0.02 décrit la variation de chaque côté de la valeur nominale, et non l’intervalle complet.
| Exemple illustratif d’indication de cote | Limite inférieure | Limite supérieure | Intervalle total |
|---|---|---|---|
| 25.00 ± 0.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
| 25.00 +0.03 / −0.00 mm | 25.00 mm | 25.03 mm | 0.03 mm |
| 24.98–25.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
Les première et troisième entrées expriment les mêmes limites de cote. La seconde autorise une variation uniquement au-dessus de la valeur nominale. Il s’agit d’exemples arithmétiques, non pas de tolérances recommandées pour une pièce donnée.
Une cote sans valeur ± adjacente n’est pas nécessairement sans tolérance. Vérifiez la zone de titre, les notes générales, les spécifications référencées et toutes les exigences basées sur le modèle. Une norme de tolérance générale s’applique lorsque la définition validée l’invoque explicitement dans son domaine d’application déclaré ; elle ne constitue pas automatiquement la tolérance par défaut pour chaque pièce CNC.
Si deux fichiers fournis sont contradictoires, clarifiez la priorité documentaire ou émettez une révision cohérente avant la production. Ne déduisez pas une tolérance plus serrée uniquement parce qu’un système CAD affiche davantage de décimales. Pour l’inspection, enregistrez l’exigence réelle et sa source, y compris les unités et la révision du dessin applicable.
Lorsqu’une exigence stricte implique un surcroît de travail, identifiez d’abord la fonction qu’elle protège. Préservez l’ajustement critique ou la relation géométrique requise, puis examinez avec le concepteur les restrictions évitables ailleurs. Pour un dessin spécifique, le service d’usinage CNC de précision de VETCNC relie ces exigences au procédé proposé et à la portée de l’inspection.
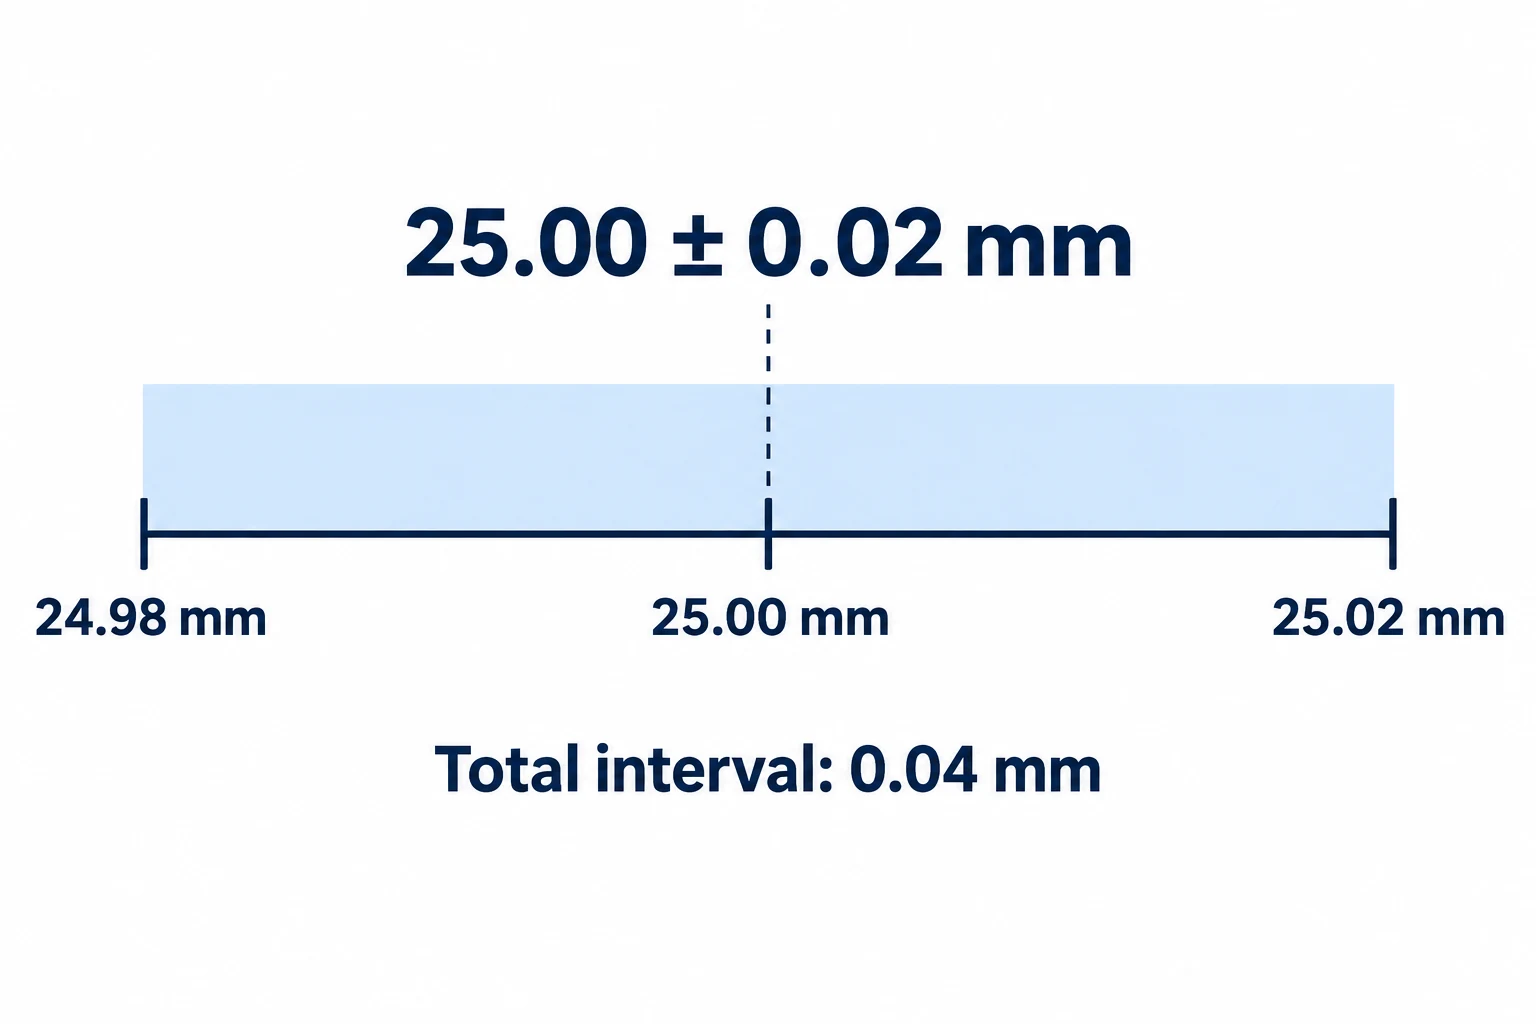
Calculez le jeu à partir des deux pièces associées.
Un ajustement concerne toujours une paire de caractéristiques. Spécifier une tolérance étroite pour l’alésage tout en ignorant les limites de l’arbre laisse le jeu assemblé indéterminé. Pour un ajustement avec jeu, l’arbre le plus grand ne dépasse pas l’alésage le plus petit. Pour un ajustement avec serrage, l’arbre le plus petit n’est pas inférieur à l’alésage le plus grand. Un ajustement incertain peut produire soit un jeu soit un serrage, selon les dimensions réelles.
Dans un exemple portant uniquement sur la dimension, supposez un alésage de 25.010–25.025 mm et un arbre de 24.990–25.000 mm, tous deux dans la même condition définie :
- Jeu diamétral minimal : plus petit alésage − plus grand arbre = 25.010 − 25.000 = 0.010 mm.
- Jeu diamétral maximal : plus grand alésage − plus petit arbre = 25.025 − 24.990 = 0.035 mm.
Pour des cylindres concentriques idéaux, le jeu radial correspondant est égal à la moitié du jeu diamétral. Ce calcul ne détermine pas les performances réelles de l’assemblage : la forme, l’orientation, l’état de surface, la température et la charge peuvent encore influencer le fonctionnement de l’interface.
ISO 286 fournit un système normalisé pour les tolérances dimensionnelles et les ajustements. Une désignation d’ajustement doit être interprétée à la cote nominale applicable en utilisant la norme spécifiée ; il ne s’agit pas d’un chiffre universel de jeu. L’exemple ci-dessus utilise des limites dimensionnelles explicites plutôt qu’une classe d’ajustement ISO. [2]
Le même raisonnement basé sur le pire cas s’applique à une simple chaîne de cotes axiale. Si un jeu correspond à la longueur d’un boîtier moins celle d’une entretoise, sa valeur minimale utilise la plus petite longueur de boîtier et la plus grande longueur d’entretoise ; sa valeur maximale utilise la combinaison inverse. Plus de dimensions exigent une chaîne complète signée. Les méthodes statistiques de calcul de chaîne de cotes nécessitent des hypothèses justifiées sur les distributions et les procédés avant de pouvoir remplacer ce contrôle au pire cas.
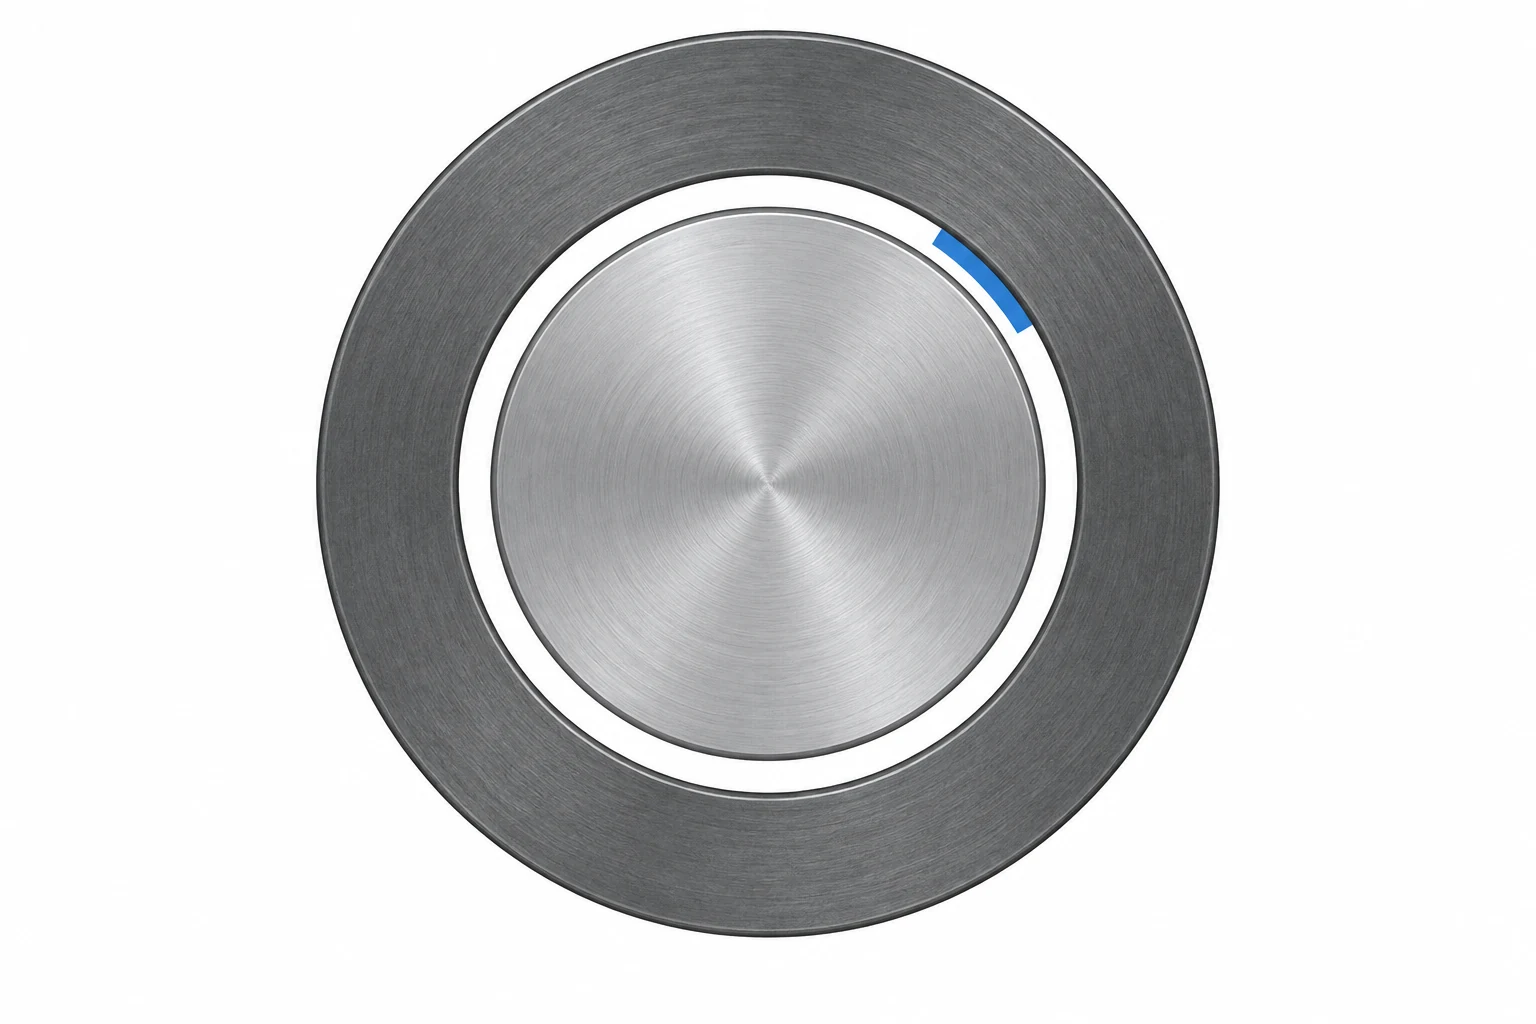
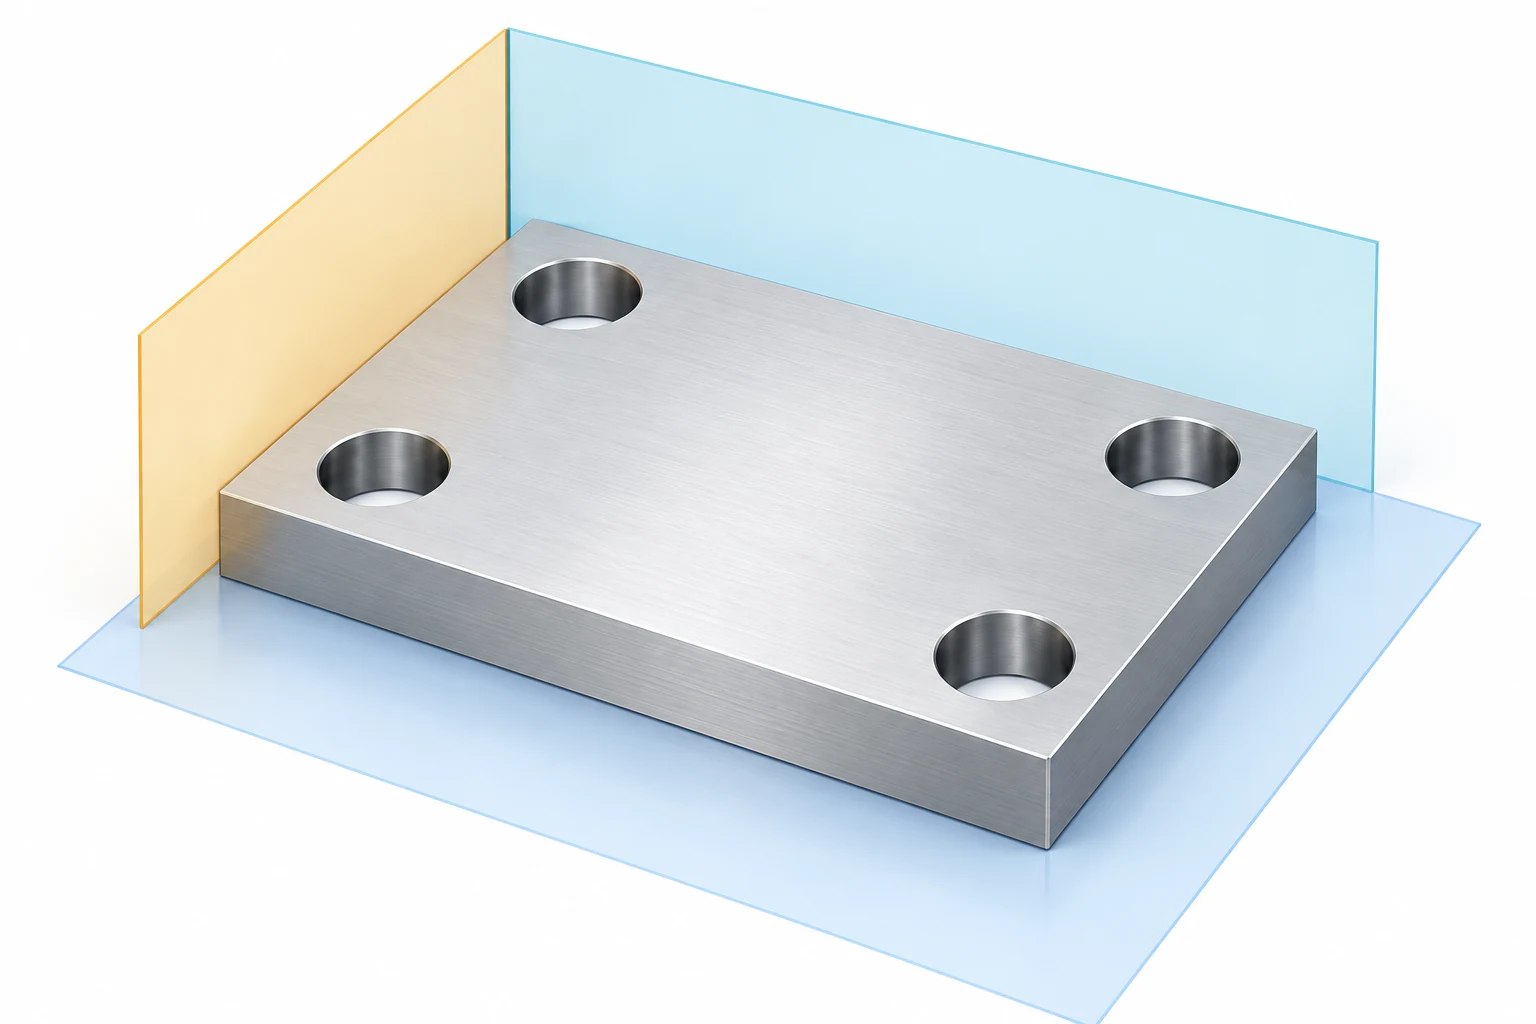
Utilisez des références (datums) pour décrire les relations que les dimensions seules ne permettent pas de définir.
Les diamètres des trous de la bride peuvent tous respecter leurs limites tout en échouant à s’aligner correctement en tant que motif. La question manquante concerne la position de ce motif par rapport aux surfaces ou axes qui localisent l’assemblage.
Une référence (datum) est une référence théoriquement exacte établie à partir d’une caractéristique spécifiée comme référence. Pour une pièce de type plaque, le système de référence peut relier une face d’appui et deux caractéristiques latérales. Un assemblage cylindrique peut, quant à lui, reposer sur une face et une caractéristique cylindrique définissant un axe. Sélectionnez ces références en fonction des relations fonctionnelles, puis définissez-les selon les conventions spécifiées sur le dessin. [8]
Liez le contrôle directement au problème traité. La planéité concerne la forme d’une surface ; le parallélisme relie son orientation à une référence. La position peut contrôler à la fois la localisation et l’orientation d’un motif de perçage par rapport aux références spécifiées. Un contrôle de planéité seul ne garantit pas que la face soit parallèle à la face opposée. Le guide de mesure des formes de Mitutoyo illustre ces questions géométriques distinctes. [3]
Le dispositif d’inspection doit reproduire le système de référence requis. Poser simplement une pièce sur n’importe quelle face pratique permettrait de répondre à une question différente. Serrer une plaque flexible à plat peut également masquer sa forme à l’état libre ; définissez toute condition de liaison lorsque c’est ainsi que la spécification est destinée à s’appliquer.
Intégrez la nature du matériau et l’état final dans le plan de tolérances.
Une cote exige une condition physique. Précisez la nuance de matériau et l’état de traitement thermique, les caractéristiques mesurées après revêtement, ainsi que le fait que la pièce soit libre ou maintenue dans une condition de liaison définie. Un diamètre avant revêtement et un diamètre fini correspondent à deux étapes différentes d’une même caractéristique.
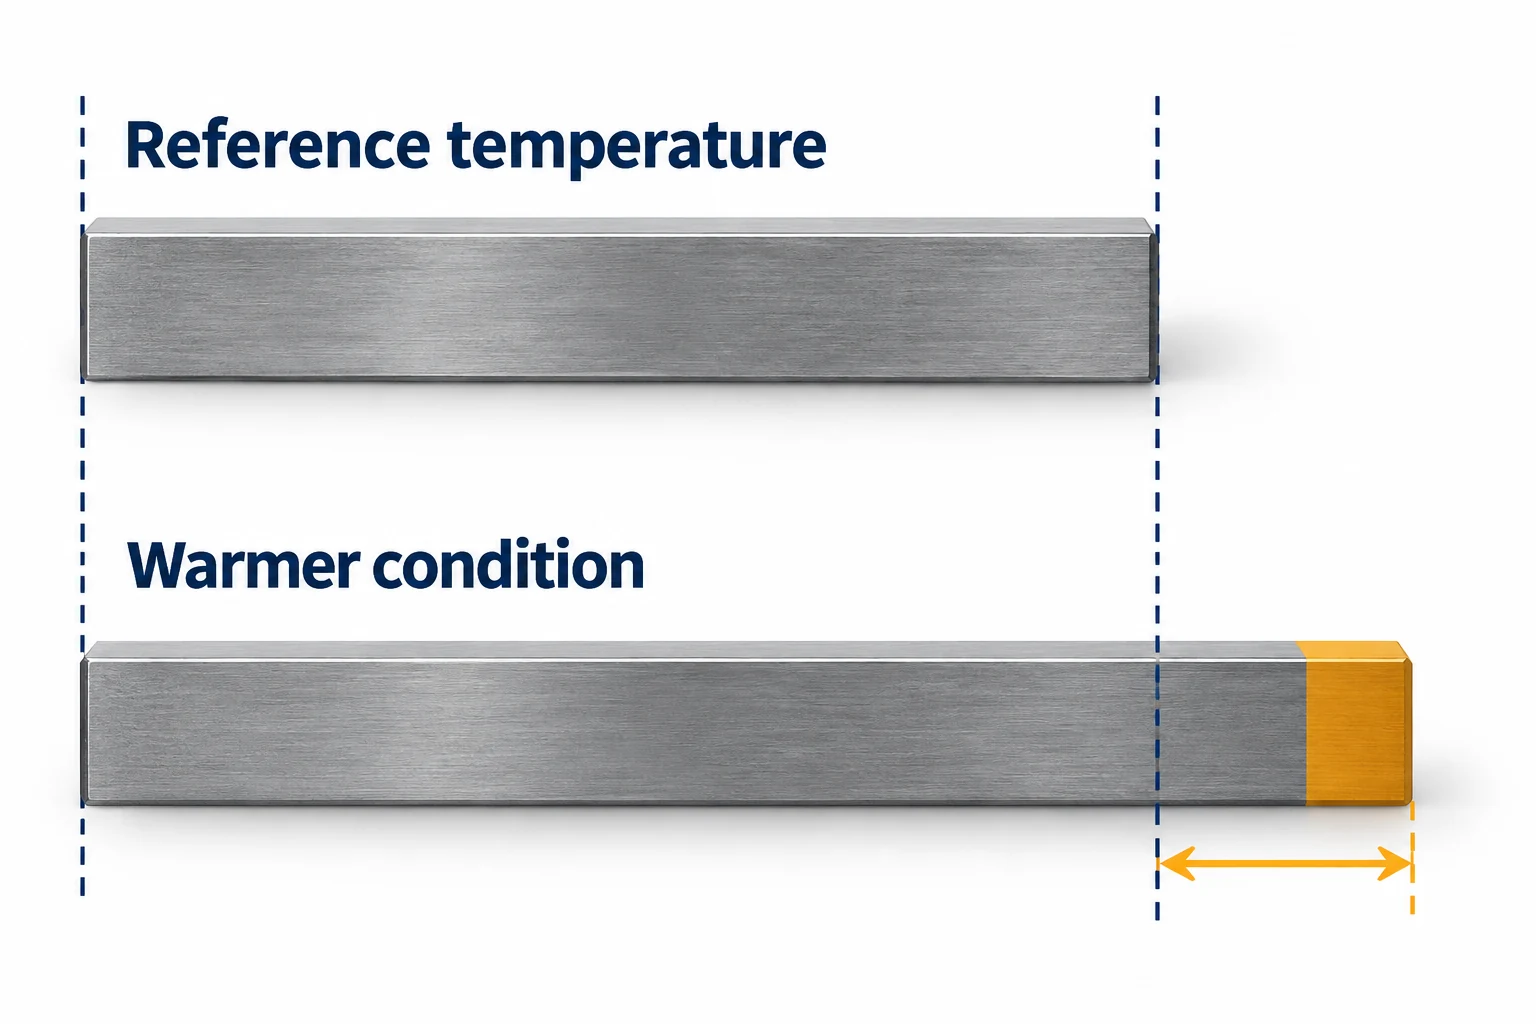
La température peut avoir une incidence notable, même pour une simple longueur. Le NIST identifie 20 °C comme température de référence standard pour les mesures dimensionnelles, sauf si une autre référence est spécifiée. Une mesure effectuée à une autre température peut nécessiter une correction thermique ainsi qu’une marge d’incertitude adaptée au matériau et à la tâche. [4]
Considérons une longueur de 100 mm à 20 °C. Supposons un coefficient de dilatation constant de 11.5 × 10⁻⁶/°C, représentatif de l’exemple du bloc étalon en acier décrit par le NIST. À 25 °C :
ΔL = α × L × ΔT = 11.5 × 10⁻⁶/°C × 100 mm × 5 °C = 0.00575 mm = 5.75 µm.
Ceci estime la variation de longueur sous les hypothèses énoncées. Ce coefficient n’est pas valable pour tous les aciers ou alliages. Une comparaison dimensionnelle dépend également du comportement thermique du système de mesure, des gradients de température et de l’incertitude associée à toute correction appliquée.
Les traitements thermiques, la relaxation des contraintes résiduelles et les polymères sensibles à l’humidité introduisent d’autres changements dépendants de l’état. Le guide matériaux et conception explique pourquoi les nuances exactes, les conditions de stabilisation et les finitions finales doivent faire l’objet d’un examen conjoint avec l’ajustement. Planifiez les opérations de façon à ce que l’état spécifié soit effectivement réalisé au moment où les caractéristiques critiques sont finalement vérifiées.
Choisissez une méthode adaptée à la caractéristique, et non à la résolution d’affichage.
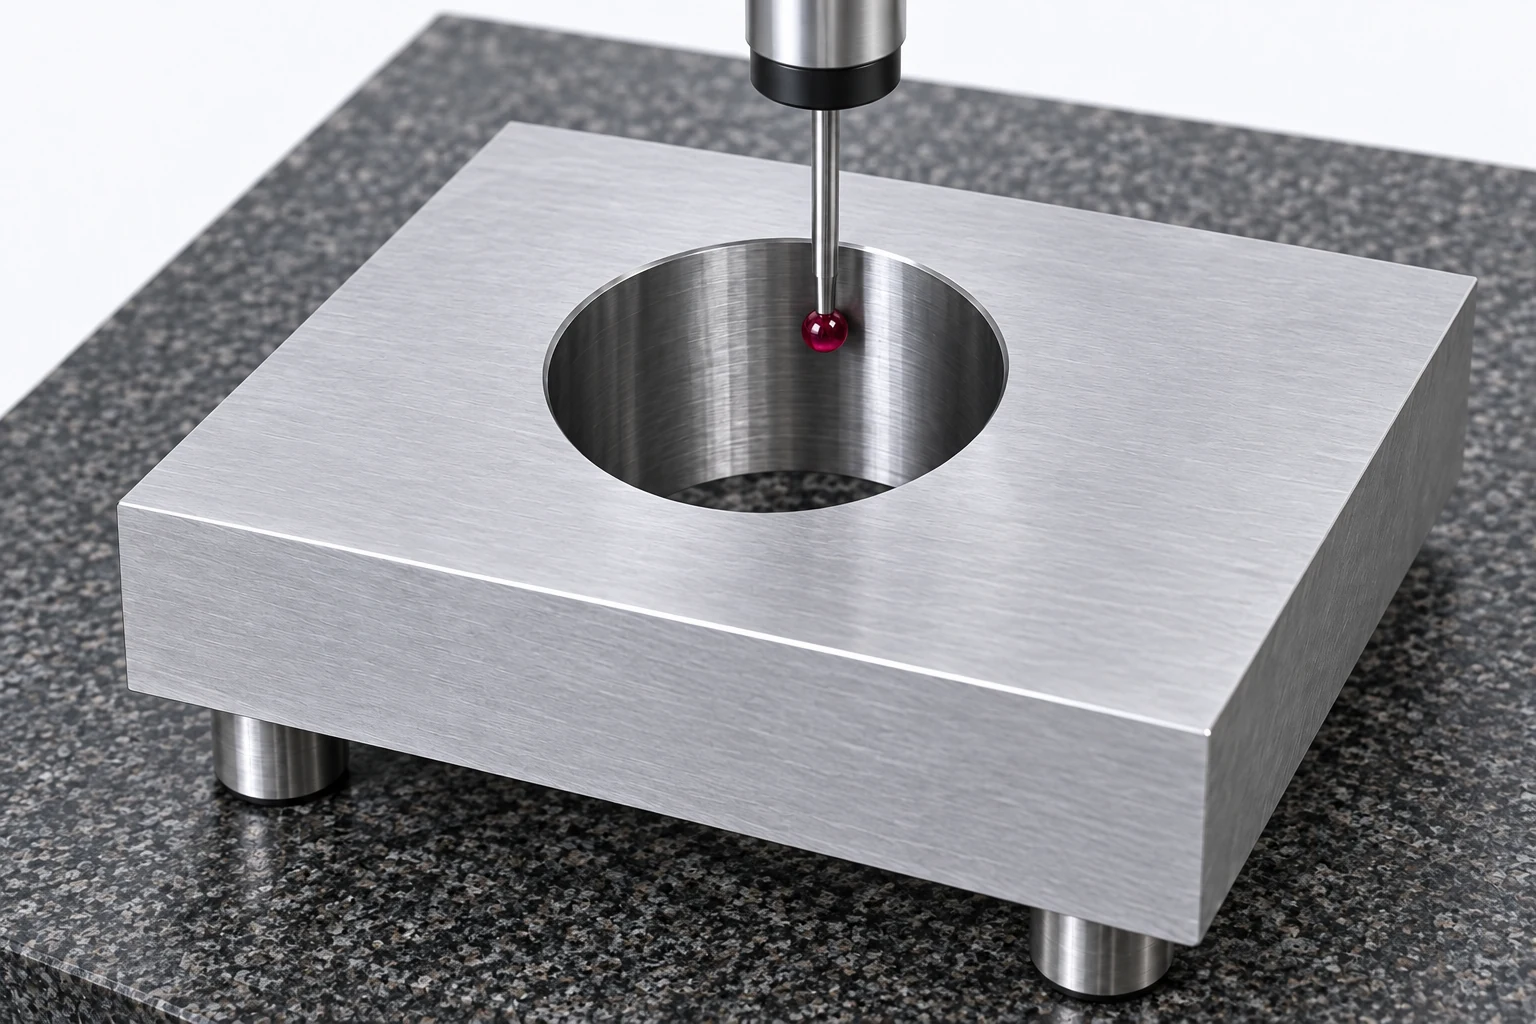
La tâche de mesure détermine la méthode. Une machine à mesurer tridimensionnelle (CMM) peut évaluer de nombreuses relations dimensionnelles et géométriques, mais elle nécessite tout de même un accès adapté, un palpage, un échantillonnage, un alignement et une estimation de l’incertitude appropriés pour la caractéristique concernée. Posséder une CMM ne rend pas toutes les mesures également fiables. [8]
| Caractéristique | Méthode possible | Ce que le plan doit traiter |
|---|---|---|
| Diamètre extérieur | Micromètre extérieur ou comparateur | Contact, force de mesure et positions vérifiées |
| Diamètre du trou | Jauges de trous, micromètre intérieur ou méthode CMM adaptée | Accès, profondeur, alignement et référence de réglage |
| Position du motif de trous | CMM ou dispositif de contrôle dédié adapté | Mise en place des références (datums) et exigence géométrique complète |
| Planéité de surface | Méthode adaptée de mesure de forme ou méthode CMM | Couverture de surface, support et méthode d’évaluation |
| Rugosité de surface | Instrument adapté de mesure de texture | Paramètre spécifié et conditions d’évaluation |
Il s’agit de familles de méthodes, non d’approbations automatiques d’une tolérance. Quelques mesures de diamètre ne caractérisent pas nécessairement la forme globale du trou. De même, une mesure de rugosité ne peut pas remplacer une évaluation de planéité.
Résolution est l’incrément indiqué le plus petit ; incertitude de mesure décrit l’incertitude associée au résultat. La calibration, la répétabilité, l’alignement, le contact et l’environnement peuvent y contribuer. Un incrément d’affichage 0.001 mm ne définit donc pas l’incertitude 0.001 mm. Les recommandations de NIST sur l’incertitude prennent en compte l’ensemble du processus de mesure et ses contributions significatives, et non uniquement l’affichage de l’instrument. [5]
De même, les spécifications de positionnement et de répétabilité d’une machine décrivent cette dernière dans des conditions d’essai définies. Elles ne spécifient pas directement la tolérance d’une caractéristique usinée. L’article consacré à l’interprétation des spécifications machines distingue clairement ces affirmations des résultats obtenus sur la pièce finie.
Convenir de la manière dont les résultats débouchent sur une décision d’acceptation
Un résultat numérique communiqué et une décision de conformité (« accepté/refusé ») sont deux sortes de résultats différentes. La règle de décision définit comment l’incertitude de mesure est prise en compte lors de la prise de décision relative à la conformité. Le document Mitutoyo Decision Rules, TAR, and TUR explique pourquoi les exigences simples d’acceptation, d’incertitude et de qualité de mesure doivent être examinées conjointement. Aucun rapport de résolution ni aucune marge de sécurité ne doivent être supposés universels pour chaque commande. [6]
En cas de résultat limite, appliquez la règle client ou la spécification applicable ainsi que la méthode de mesure qualifiée. Ne modifiez pas l’arrondi de la lecture pour qu’elle soit conforme, ni ne changez discrètement la règle après avoir pris connaissance du résultat.
Un registre d’inspection doit identifier la pièce et sa révision, la caractéristique, l’exigence, le résultat effectif et les unités, la méthode ou le programme, ainsi que la base d’acceptation applicable. Pour les caractéristiques critiques, définissez également l’état, la configuration du repère pertinent, la couverture de l’inspection et le traitement des écarts. Le Guide des tolérances et de la planification des contrôles fournit des feuilles de travail réutilisables pour ces décisions.
Un rapport sur la première pièce permet de tirer des conclusions relatives aux caractéristiques et aux pièces effectivement vérifiées. Il n’établit pas la capacité de processus à long terme. L’analyse de capacité compare la variabilité du processus aux limites de spécification et nécessite des données appropriées issues d’un processus stable ; elle ne peut pas être déduite d’un seul échantillon conforme. La couverture de l’inspection, l’échantillonnage et toute étude de capacité requise doivent donc faire l’objet de définitions distinctes. [7]
FAQ sur les tolérances d’usinage CNC
Quelle est la tolérance d’usinage CNC standard ?
Il n’existe pas de valeur par défaut unique pour toutes les pièces CNC. Utilisez les indications individuelles, les notes générales applicables et les spécifications référencées figurant dans la définition officielle de la pièce. La capacité typique d’un fournisseur ne constitue pas automatiquement l’exigence d’acceptation.
±0.02 mm est-elle une tolérance totale de 0.02 mm ?
Non. Elle autorise un écart de 0.02 mm de chaque côté de la valeur nominale, ce qui donne un intervalle total de 0.04 mm. À la valeur nominale de 25.00 mm, les limites de dimension sont 24.98 et 25.02 mm.
Une pièce peut-elle respecter ses tolérances dimensionnelles tout en ne pouvant pas s’assembler correctement ?
Oui. Les limites des pièces associées, la localisation, l’orientation, la forme, l’état de surface et l’état physique peuvent affecter l’assemblage. Les mesures de diamètre seules ne permettent pas de répondre à l’ensemble de ces questions.
Un rapport CMM prouve-t-il que la pièce entière est acceptable ?
Seules les caractéristiques signalées et correctement évaluées sont couvertes par ce rapport. Vérifiez la révision, la configuration du repère, la méthode, les conditions de mesure, la couverture de l’inspection et la règle de décision. Les exigences relatives au matériau ou à la finition peuvent nécessiter des éléments probants différents.
Les cotes doivent-elles être vérifiées avant ou après le revêtement ?
Utilisez la phase spécifiée par le plan ou la commande. Si l’exigence définit l’interface finie, la vérification doit tenir compte du traitement final ainsi que de tout masquage ou usinage ultérieur. Des contrôles intermédiaires peuvent néanmoins contribuer à maîtriser le procédé.
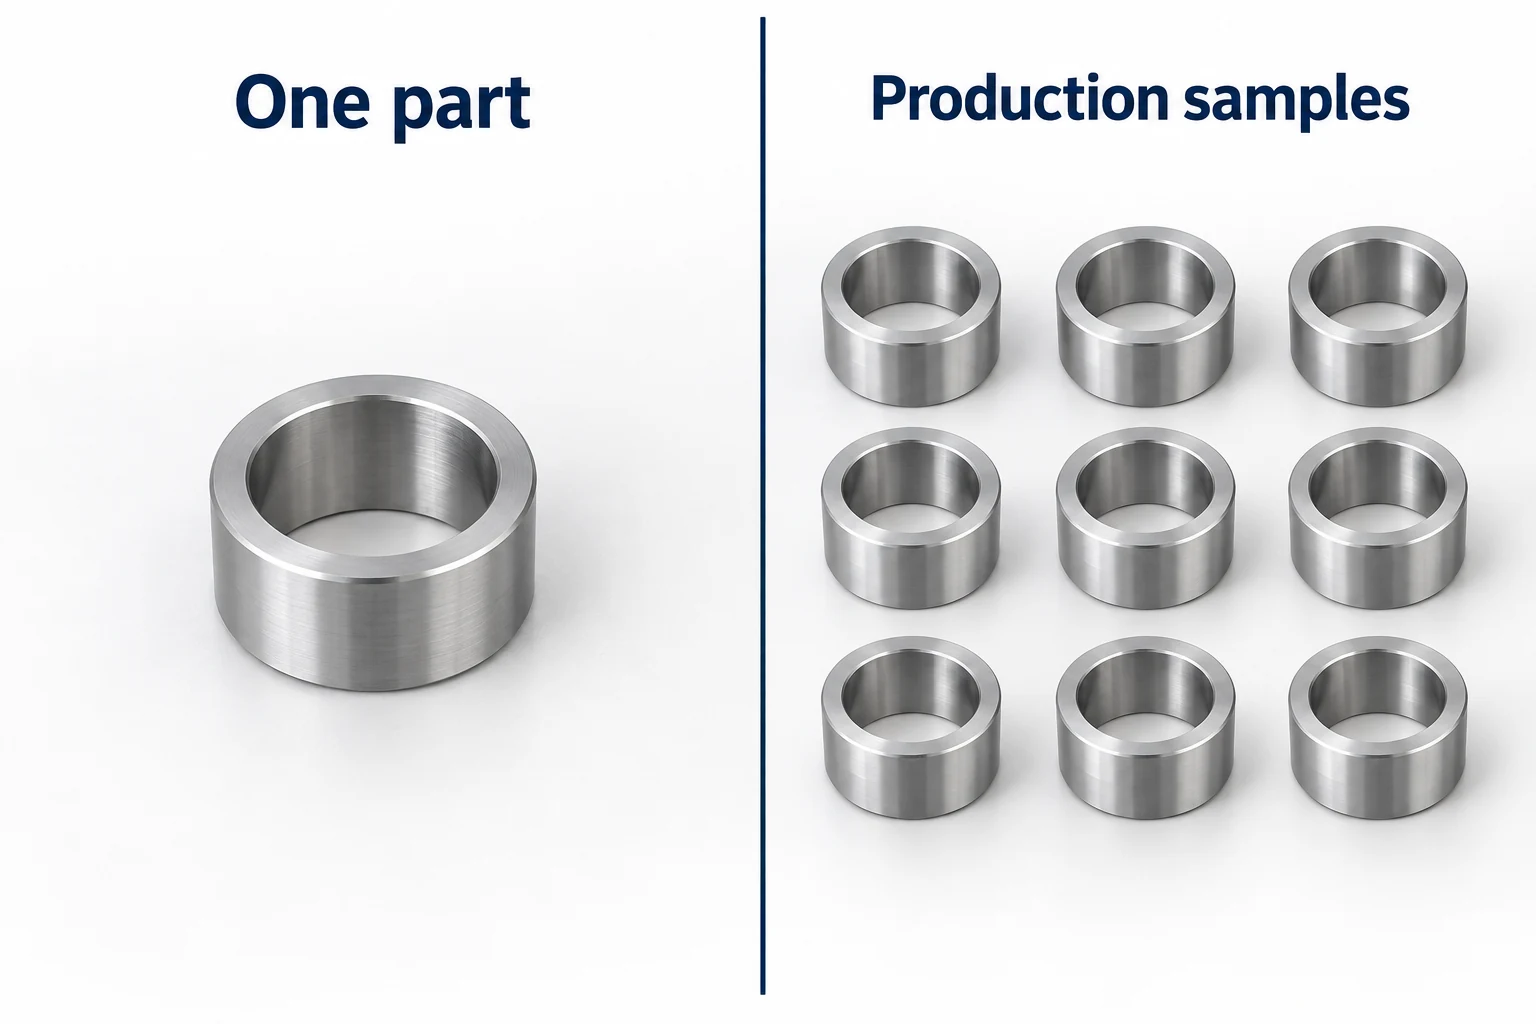
Un échantillon approuvé prouve-t-il que la production en série restera dans les tolérances ?
Non. Il ne reflète que le résultat des contrôles effectués sur cet échantillon. Pour justifier la reproductibilité de la production en série, un plan d’inspection adapté est requis, ainsi que, le cas échéant, des données de procédé et une évaluation valide de la capacité.
Sources techniques
- ASME. Y14.5 — Cotation et tolérancement. Champ public de la norme GD&T ; appliquez l’édition spécifiée par le plan.
- ISO. ISO 286-1:2010 — ISO code system for tolerances on linear sizes: Basis of tolerances, deviations and fits. Champ d’application du système normalisé de dimensions et d’ajustements.
- Mitutoyo. Quick Guide to Precision Measuring Instruments, section mesure de forme, page J-53. Caractéristiques géométriques distinctes et configuration de mesure.
- NIST. Boîte à outils de métrologie industrielle : Questions fréquemment posées. Température de référence, correction thermique et incertitude du coefficient.
- NIST. Essentials of Expressing Measurement Uncertainty: Basic Definitions. Contributions significatives au résultat d’une mesure.
- Mitutoyo. Decision Rules, TAR, and TUR, EDU-15005A. Qualité des mesures et décisions de conformité.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.1.6: What Is Process Capability? Données issues d’un procédé stable et comparaison avec les limites de spécification.
- KEYENCE. What Are Datums? et Measuring Machines, GD&T Fundamentals. Éléments de repère, systèmes de référence et mesure tridimensionnelle.



