In questa pagina
Le tolleranze di lavorazione CNC definiscono la variazione ammessa nelle dimensioni e nella geometria di un componente. Gli accoppiamenti descrivono come interagiscono le caratteristiche accoppiate; l’ispezione verifica se il pezzo finito soddisfa tali requisiti. Una specifica efficace collega tutti e tre gli aspetti. Un foro può avere il diametro corretto ma trovarsi comunque nella posizione sbagliata, mentre un risultato di misurazione impressionante può lasciare irrisposta la domanda reale sull’accettazione.
La tecnologia di lavorazione di precisione comprende il processo di taglio, gli utensili, il sistema di fissaggio del pezzo e il metodo di misurazione. Nessuno di questi elementi sostituisce una definizione chiara del pezzo finito. L’approccio pratico consiste nell’identificare le interfacce funzionali, assegnare i necessari controlli dimensionali e geometrici, tenere conto dello stato effettivo consegna e scegliere un metodo di verifica adeguato.
Iniziare dalle superfici che consentono il corretto montaggio
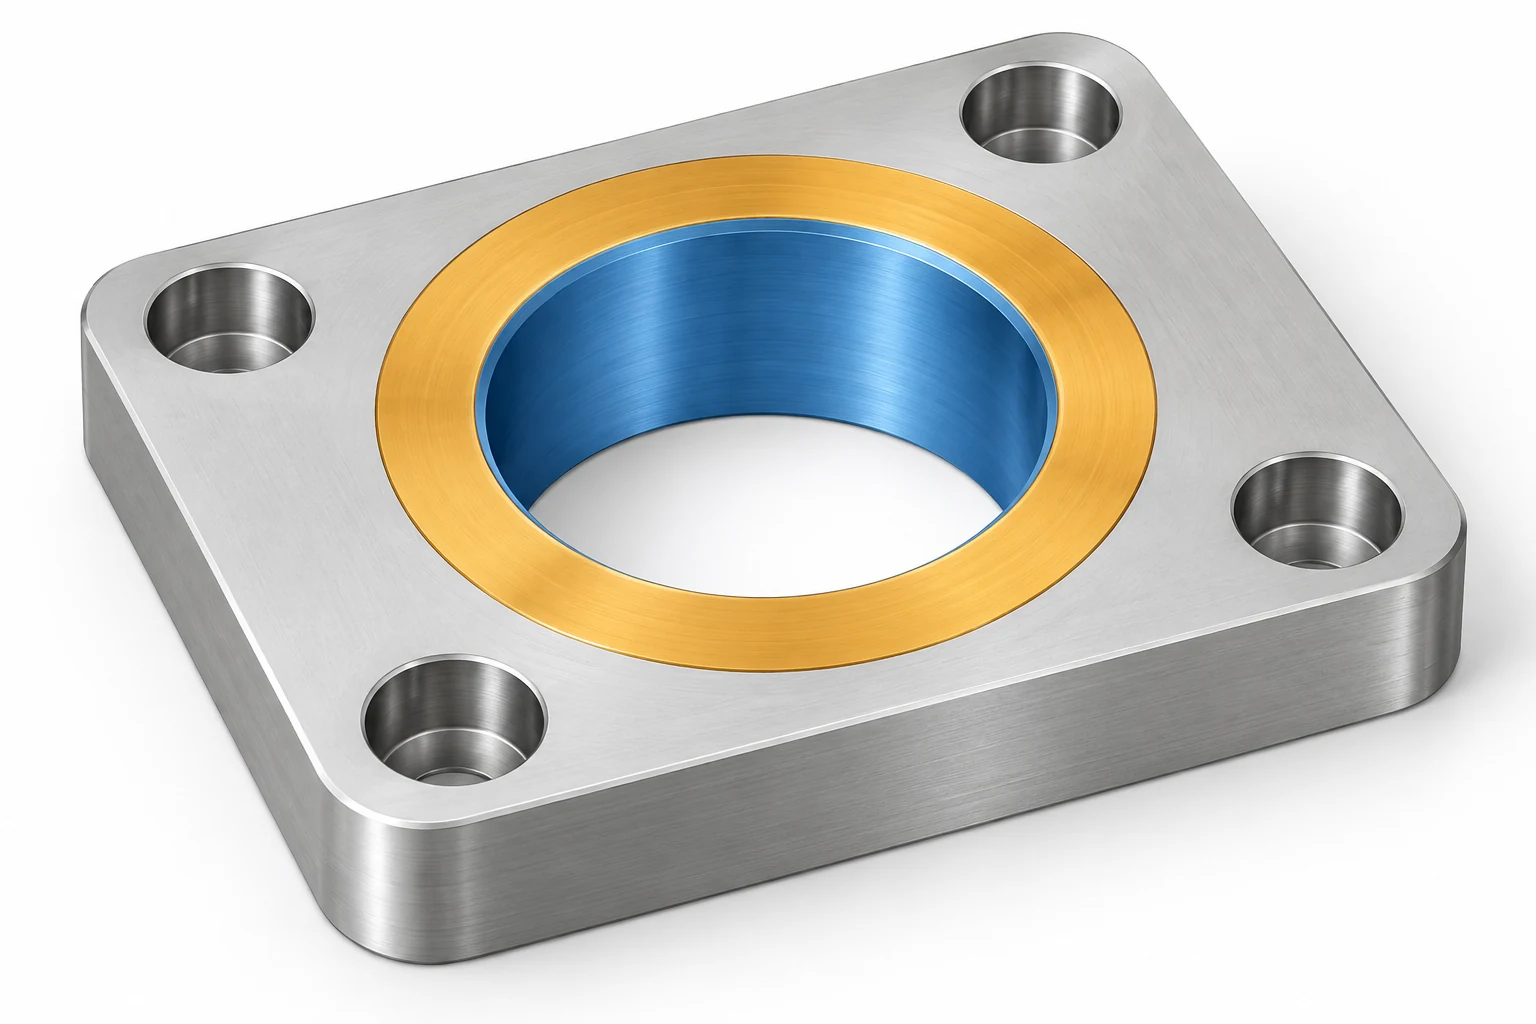
Si consideri una flangia che si posiziona su un pilota cilindrico, assicura la tenuta contro una superficie di accoppiamento e viene fissata tramite una serie di fori per bulloni. L’accoppiamento del pilota controlla il gioco. La superficie di tenuta ha i propri requisiti di rugosità e geometria. I fori per le viti devono essere allineati con il componente di accoppiamento. Applicare lo stesso valore di tolleranza ± ovunque non descrive adeguatamente queste funzioni diverse.
| Requisito | Ciò che viene trattato | Esempio sulla flangia |
|---|---|---|
| Tolleranza dimensionale | Variazione dimensionale ammessa | Diametro del pilota o spessore della piastra |
| Controllo geometrico | Forma, orientamento o posizione | Pianità della superficie di tenuta o posizione dello schema di fori per viti |
| Tessitura superficiale | Caratteristiche specificate del profilo superficiale | Rugosità della zona di tenuta |
| Materiale e finitura | Grado, condizione e trattamento | Lega, trattamento termico, rivestimento e aree mascherate |
Questi requisiti interagiscono, ma non sono interscambiabili. La rugosità non stabilisce la pianità, e una tolleranza stretta sul diametro non comunica di per sé tutti i requisiti di posizione o orientamento. Anche le regole di quotatura applicabili possono correlare dimensione e forma; leggere quindi l’intera specifica anziché considerare ogni valore isolatamente. ASME Y14.5 definisce il linguaggio GD&T utilizzato su molti disegni tecnici statunitensi. [1]
Per un’introduzione a modelli, note di disegno e sequenza produttiva, consultare la guida alle nozioni fondamentali di lavorazione CNC. In questa sede, l’obiettivo è trasformare tale definizione del pezzo in limiti e controlli che ne garantiscano la funzionalità nel montaggio.
Convertire la quotatura nei limiti superiore e inferiore.
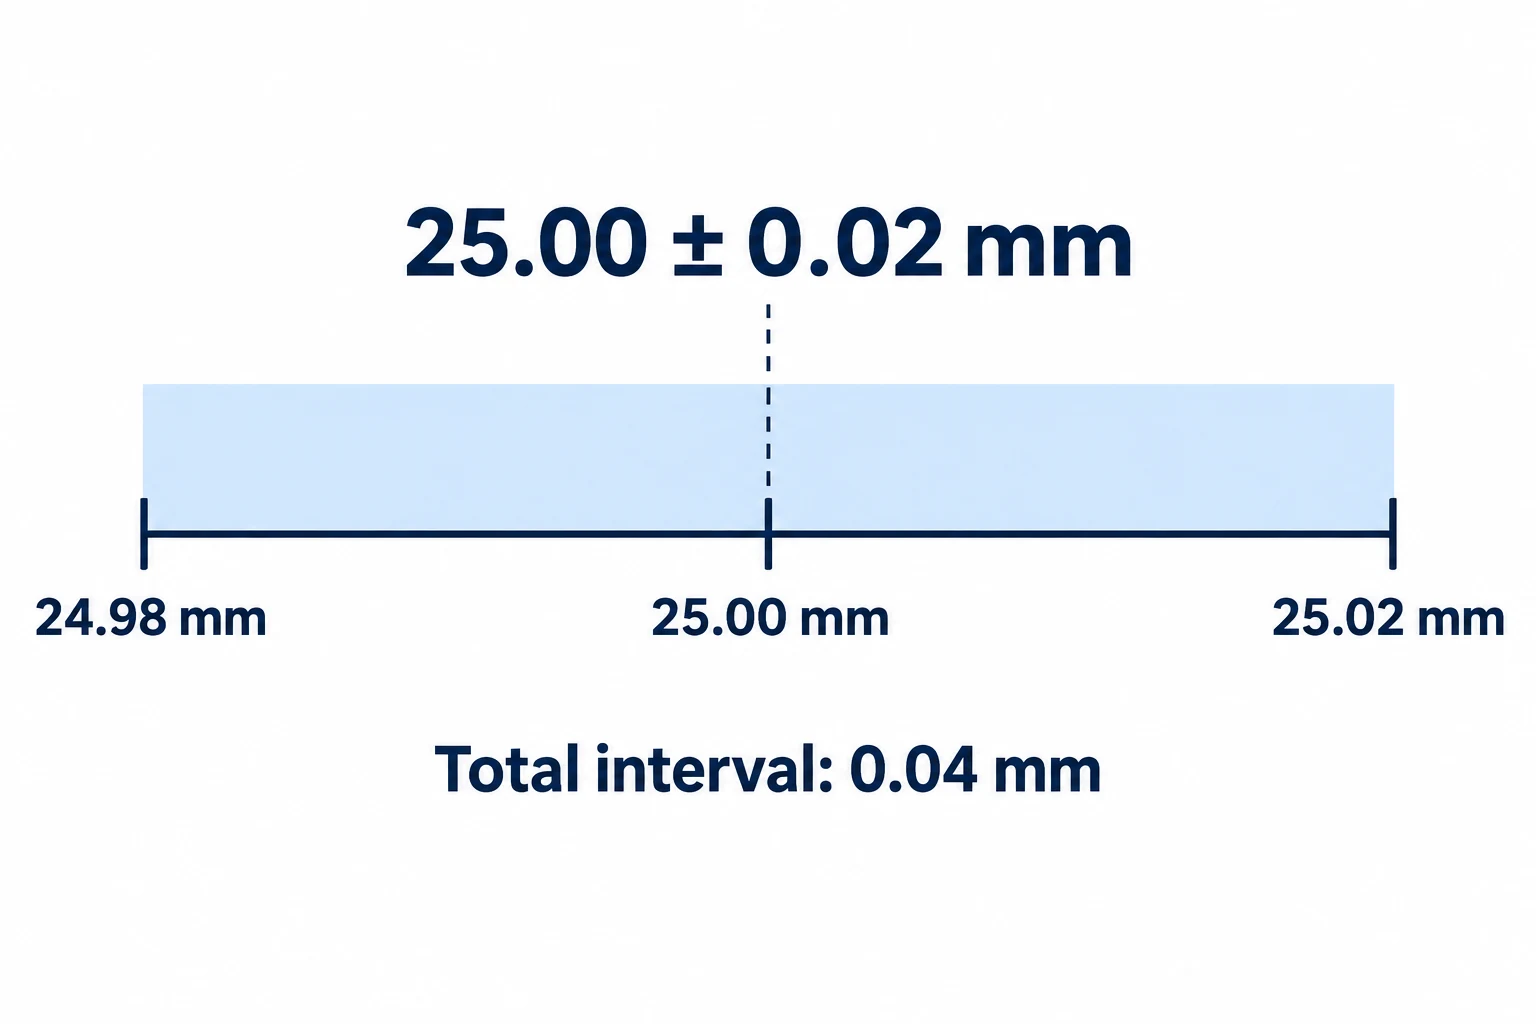
Per una quota di 25.00 ± 0.02 mm, il limite inferiore è 24.98 mm e il limite superiore è 25.02 mm. L’intervallo totale di tolleranza è 0.04 mm. Il valore ±0.02 descrive la variazione su ciascun lato del valore nominale, non l’intero intervallo.
| Esempio illustrativo di quotatura dimensionale | Limite inferiore | Limite superiore | Intervallo totale |
|---|---|---|---|
| 25.00 ± 0.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
| 25.00 +0.03 / −0.00 mm | 25.00 mm | 25.03 mm | 0.03 mm |
| 24.98–25.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
La prima e la terza voce esprimono gli stessi limiti dimensionali. La seconda ammette variazioni solo al di sopra del valore nominale. Si tratta di esempi aritmetici, non di tolleranze raccomandate per un particolare componente.
Una quota priva di un valore ± adiacente non è necessariamente priva di tolleranza. Verificare il cartiglio, le note generali, le specifiche di riferimento e tutti i requisiti basati sul modello. Uno standard di tolleranza generale si applica quando la definizione rilasciata lo richiama esplicitamente nell’ambito della sua portata dichiarata; non costituisce automaticamente la tolleranza predefinita per ogni componente CNC.
Se due file forniti sono in conflitto, risolvere la gerarchia documentale o emettere una revisione coerente prima della produzione. Non dedurre una tolleranza più stretta soltanto perché un sistema CAD visualizza un numero maggiore di cifre decimali. Ai fini dell’ispezione, registrare il requisito effettivo e la sua origine, comprese le unità di misura e la revisione del disegno applicabile.
Quando un requisito stringente comporta ulteriore lavoro, identificare innanzitutto la funzione che esso garantisce. Mantenere l’accoppiamento critico o la relazione geometrica fondamentale, quindi riesaminare con il responsabile del progetto eventuali restrizioni evitabili altrove. Per un disegno specifico, il servizio di lavorazione CNC di precisione di VETCNC collega tali requisiti al percorso proposto e all’ambito dell’ispezione.
Calcolare il gioco da entrambe le parti accoppiate
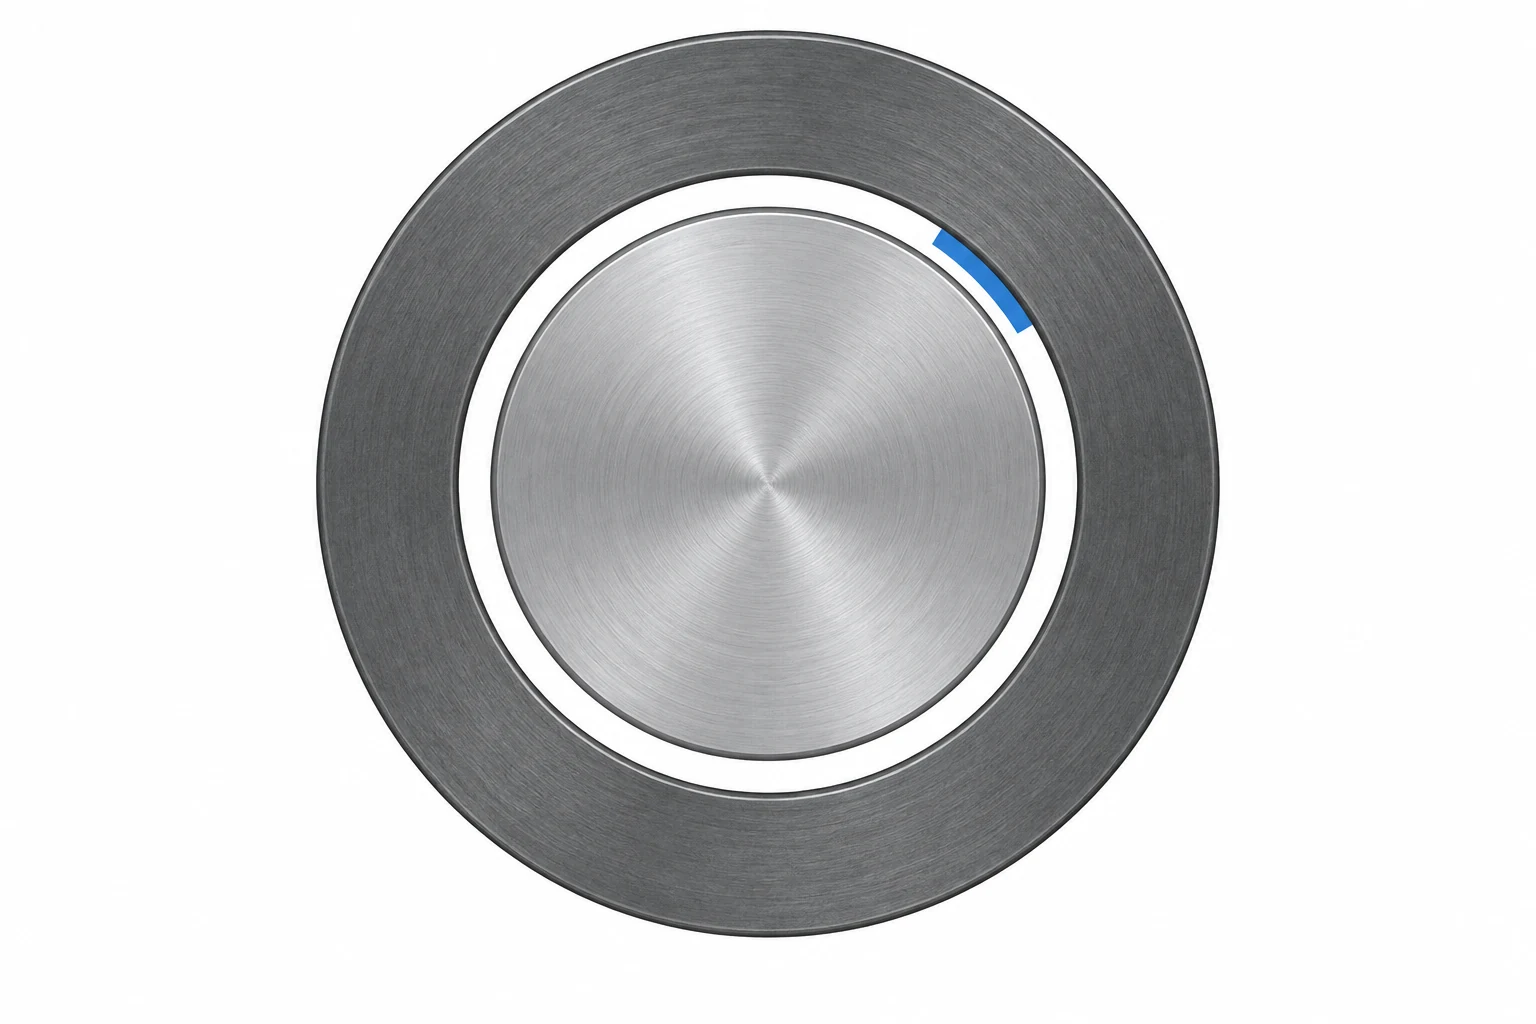
Un accoppiamento riguarda sempre una coppia di caratteristiche. Specificare una tolleranza stretta per il foro senza considerare i limiti dell’albero lascia indeterminato il gioco risultante nell’insieme. Per un accoppiamento con gioco, l’albero massimo non supera il foro minimo. Per un accoppiamento con interferenza, l’albero minimo non è inferiore al foro massimo. Un accoppiamento di transizione può produrre sia gioco sia interferenza, a seconda delle dimensioni effettive.
Nell’ambito di un esempio basato esclusivamente sulle dimensioni, assumere un foro di 25.010–25.025 mm e un albero di 24.990–25.000 mm, entrambi nella stessa condizione definita:
- Gioco diametrale minimo: foro più piccolo − albero più grande = 25.010 − 25.000 = 0.010 mm.
- Gioco diametrale massimo: foro più grande − albero più piccolo = 25.025 − 24.990 = 0.035 mm.
Per cilindri concentrici ideali, il gioco radiale corrispondente è pari alla metà del gioco diametrale. Tale calcolo non definisce le prestazioni reali dell’assemblaggio: forma, orientamento, condizione della superficie, temperatura e carico possono comunque influenzare il funzionamento dell’interfaccia.
ISO 286 fornisce un sistema standardizzato per le tolleranze dimensionali e gli accoppiamenti. Una designazione di accoppiamento deve essere interpretata alla dimensione nominale applicabile utilizzando lo standard specificato; non rappresenta un valore universale di gioco. L’esempio sopra riportato utilizza limiti dimensionali espliciti anziché una classe di accoppiamento ISO. [2]
Lo stesso ragionamento basato sul caso peggiore si applica a un semplice accumulo assiale. Se un gioco equivale alla lunghezza della scatola meno la lunghezza dello spaziatore, il suo valore minimo si ottiene con la scatola più corta e lo spaziatore più lungo; il suo valore massimo con la combinazione opposta. Un numero maggiore di dimensioni richiede una catena completa con segno. I metodi statistici di accumulo richiedono ipotesi di distribuzione e di processo adeguatamente giustificate prima di sostituire tale verifica basata sul caso peggiore.
Utilizzare i riferimenti (datums) per descrivere le relazioni che le dimensioni da sole non riescono a definire.
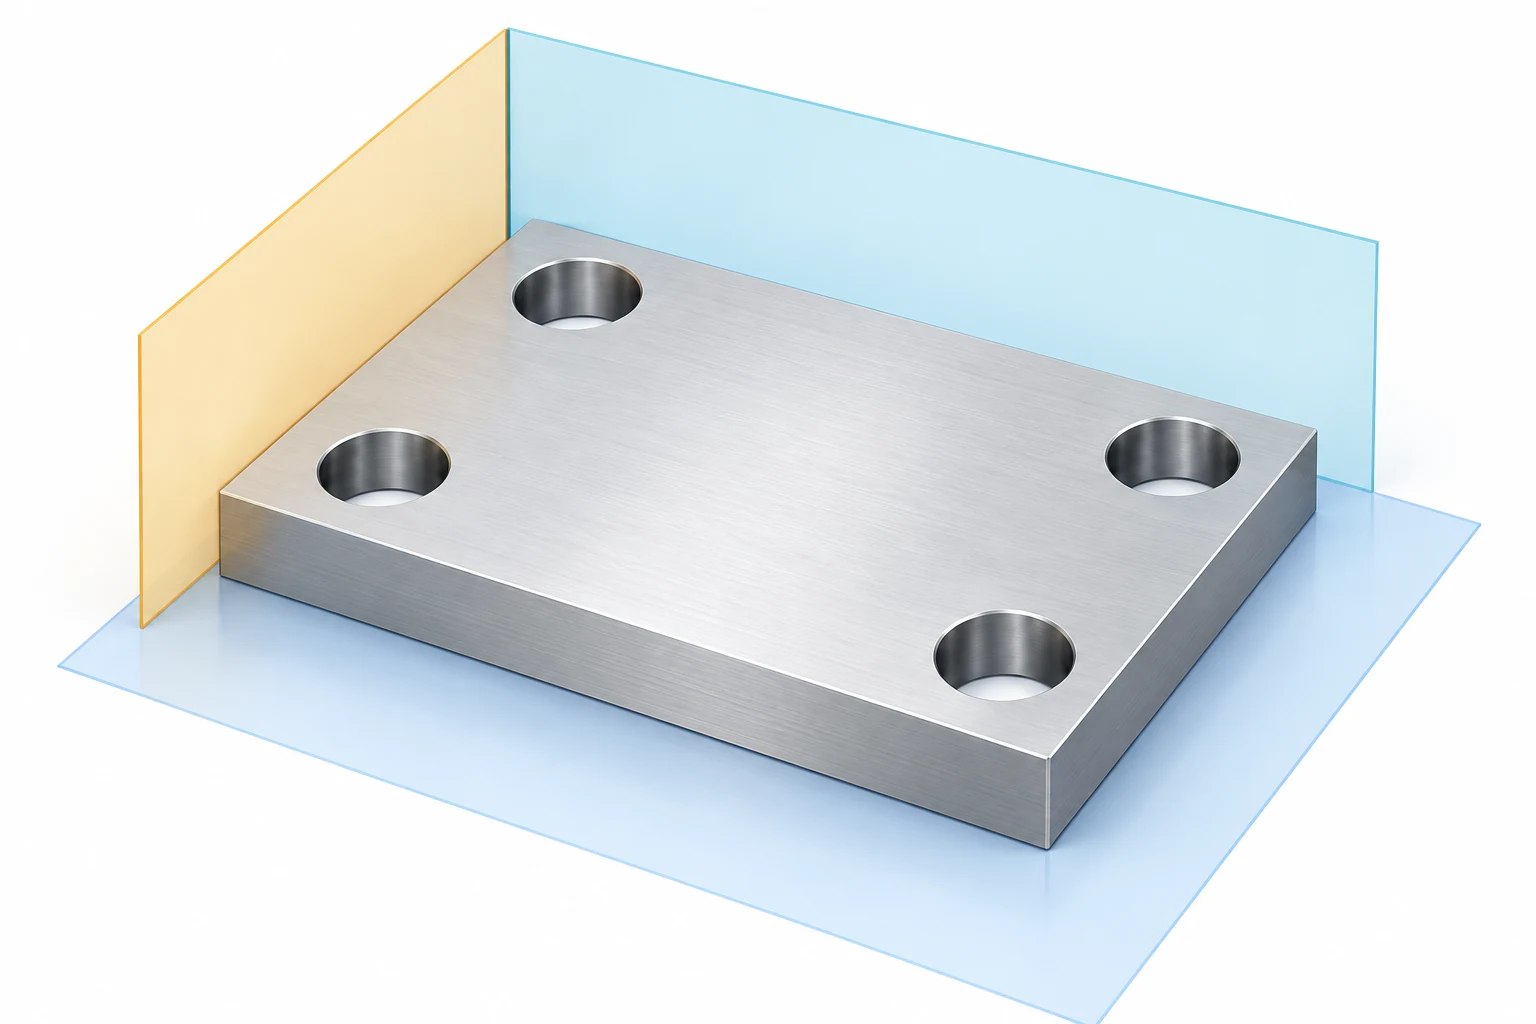
I diametri dei fori del risalto possono rispettare tutti i relativi limiti, pur fallendo l’allineamento del pattern. La domanda mancante è dove il pattern debba trovarsi rispetto alle superfici o agli assi che determinano la posizione dell’assemblaggio.
Un riferimento (datum) è un riferimento teoricamente esatto stabilito a partire da una caratteristica specificata (datum feature). Per un componente a forma di piastra, il sistema di riferimento potrebbe correlare una faccia di appoggio e due caratteristiche laterali. Un assemblaggio cilindrico potrebbe invece basarsi su una faccia e una caratteristica cilindrica che stabilisce un asse. Selezionare tali riferimenti in base alla relazione funzionale, quindi definirli secondo le convenzioni specificate nel disegno. [8]
Mantenere il controllo legato al problema specifico. La planarità riguarda la forma di una superficie; il parallelismo ne definisce l’orientamento rispetto a un riferimento. La posizione può controllare sia la collocazione sia l’orientamento di un pattern di fori rispetto ai riferimenti specificati. Un controllo di planarità da solo non implica che la faccia sia parallela al lato opposto. La guida Mitutoyo per la misurazione delle forme illustra queste distinte domande geometriche. [3]
L’impostazione dell’ispezione deve riprodurre il sistema di riferimento richiesto. Appoggiare semplicemente un componente su una qualsiasi delle sue facce in modo comodo può rispondere a una domanda diversa. Fissare con morsetti una piastra flessibile in posizione piana può inoltre nascondere la sua forma a riposo; definire qualsiasi condizione di vincolo quando tale condizione è quella prevista per l’applicazione del requisito.
Mantenere nel piano di tolleranze il materiale e lo stato di finitura.
Una dimensione richiede una condizione fisica. Specificare la qualità del materiale e lo stato di trattamento termico, quali caratteristiche vengono misurate dopo l’applicazione del rivestimento e se il componente è libero o vincolato in una condizione di ritenuta definita. Un diametro pre-rivestimento e un diametro finito rappresentano stadi diversi della stessa caratteristica.
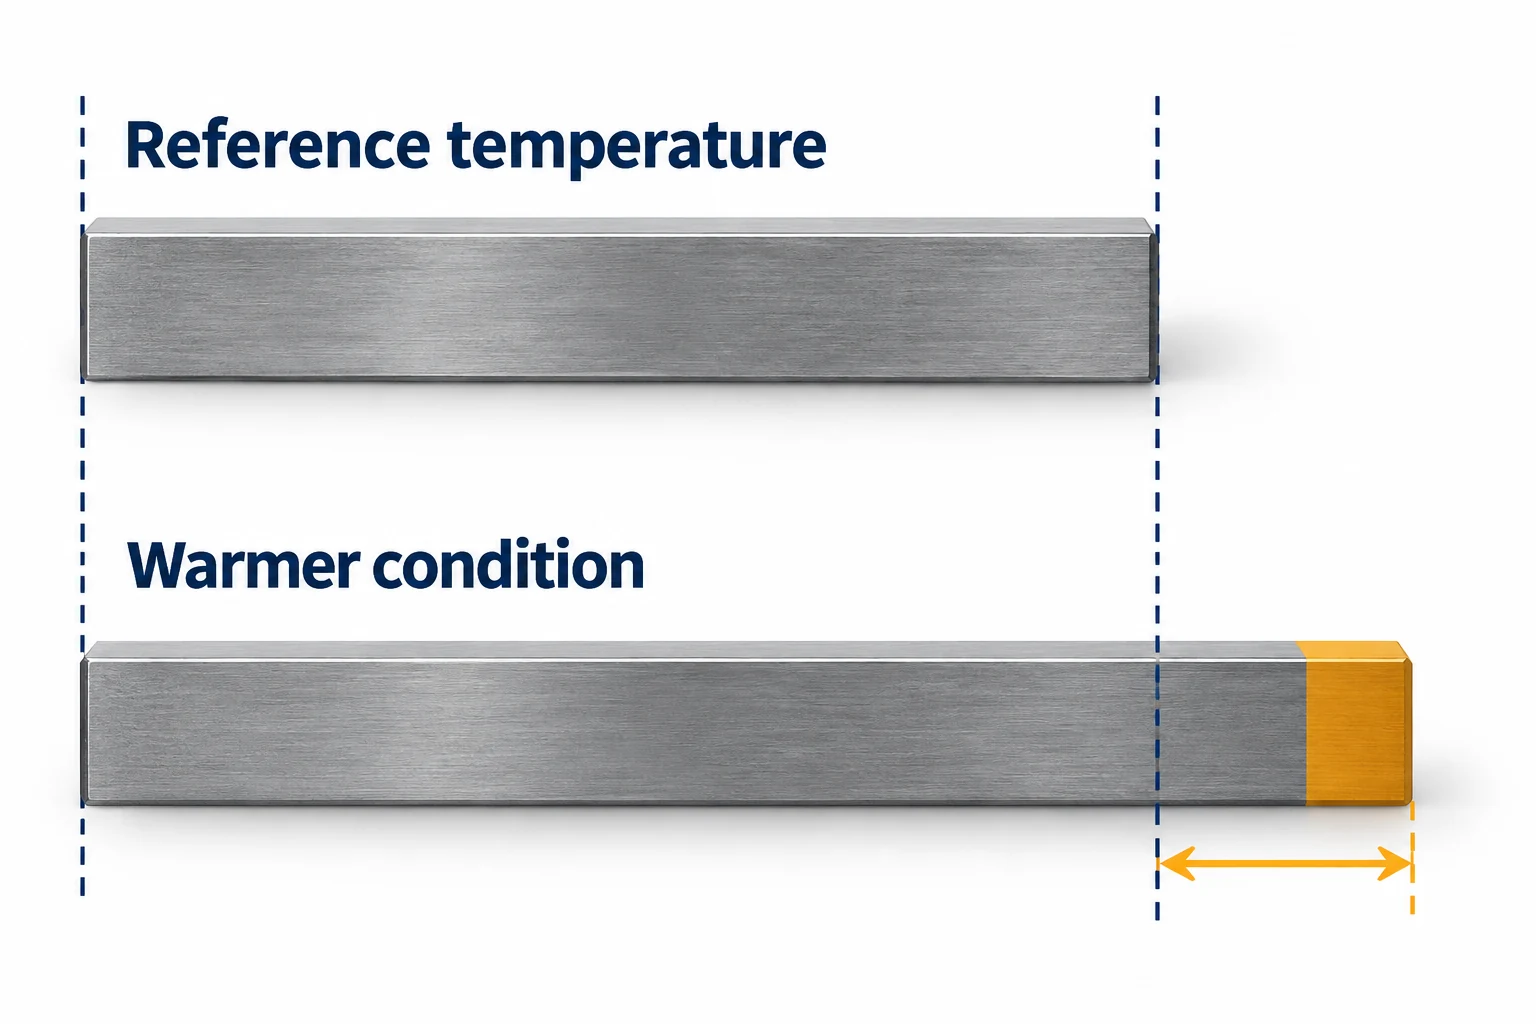
La temperatura può essere significativa anche per una semplice lunghezza. Il NIST identifica 20 °C come temperatura di riferimento standard per le misurazioni dimensionali, a meno che non sia specificata un’altra temperatura di riferimento. Effettuare la misura in condizioni diverse potrebbe richiedere una correzione termica e una tolleranza d’incertezza adeguata al materiale e al compito. [4]
Si consideri una lunghezza di 100 mm a 20 °C. Si assuma un coefficiente di espansione costante pari a 11.5 × 10⁻⁶/°C, rappresentativo dell’esempio del blocco di calibrazione in acciaio discusso dal NIST. A 25 °C:
ΔL = α × L × ΔT = 11.5 × 10⁻⁶/°C × 100 mm × 5 °C = 0.00575 mm = 5.75 µm.
Questa stima indica la variazione di lunghezza secondo le ipotesi dichiarate. Il coefficiente non è valido per ogni tipo di acciaio o lega. Un confronto dimensionale dipende inoltre dal comportamento termico del sistema di misura, dai gradienti di temperatura e dall’incertezza di qualsiasi correzione applicata.
Trattamenti termici, rilascio di tensioni residue e polimeri sensibili all’umidità introducono altre variazioni dipendenti dalle condizioni. La guida sui materiali e sulla progettazione spiega perché qualità esatte, condizionamento e finitura finale devono essere esaminate nella stessa fase della verifica dell’accoppiamento. Pianificare le operazioni in modo che la condizione specificata sia effettivamente presente al momento della verifica finale delle caratteristiche critiche.
Scegliere un metodo adatto alla caratteristica, non alla risoluzione di visualizzazione.
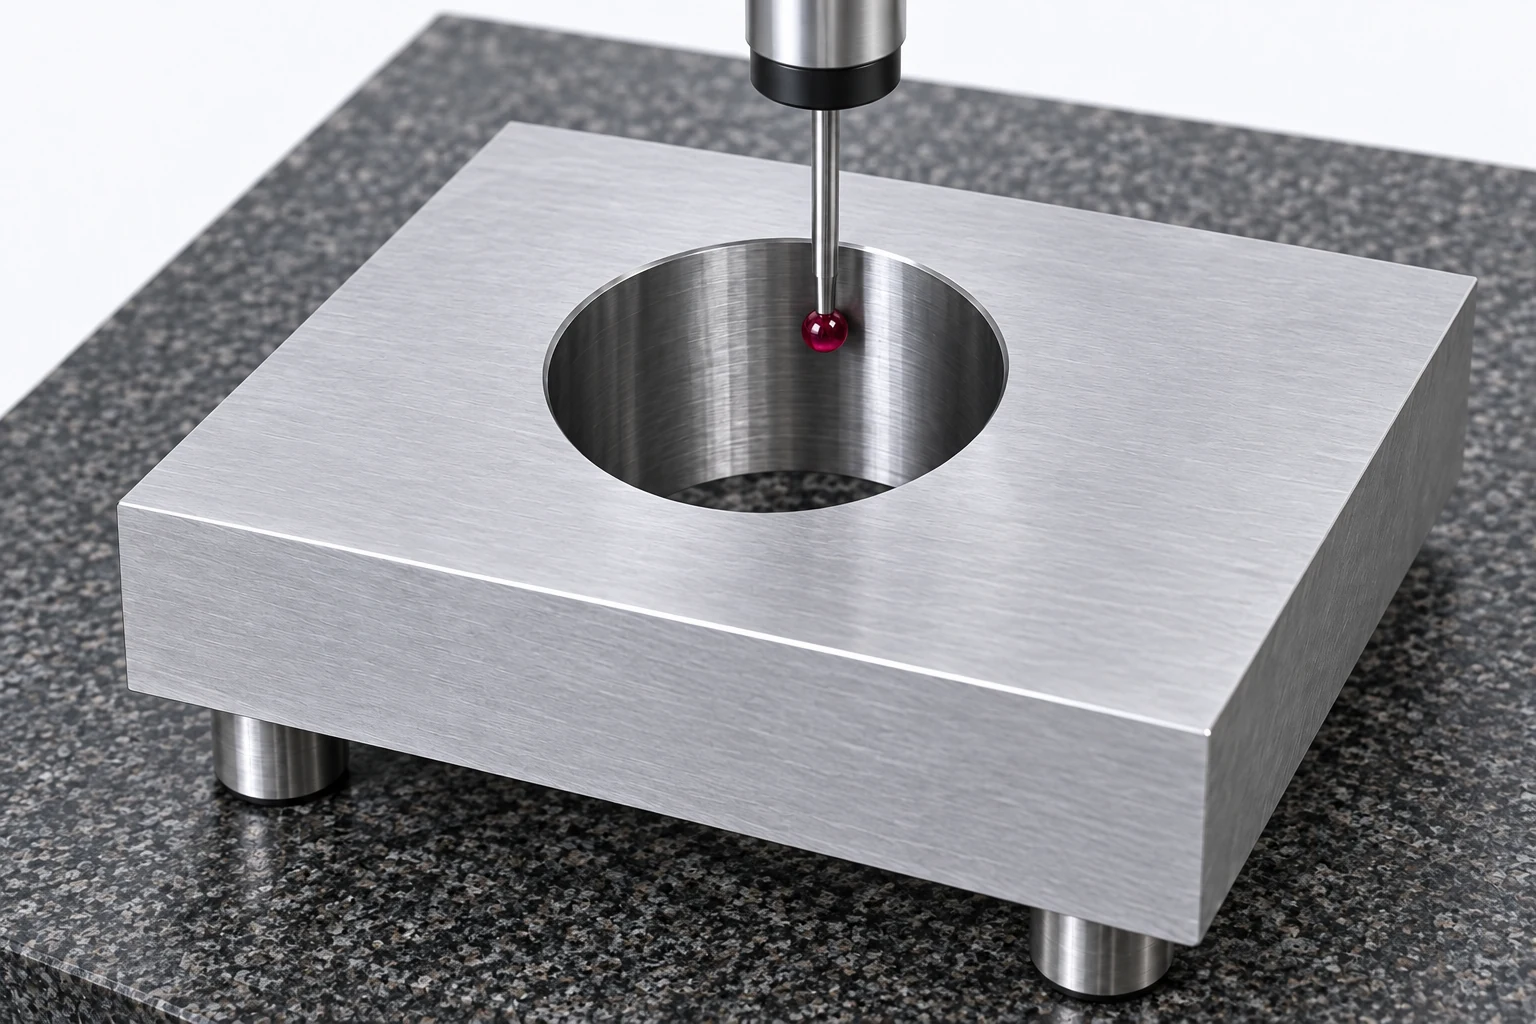
Il compito di misurazione determina il metodo. Una macchina di misura a coordinate (CMM) può valutare numerose relazioni dimensionali e geometriche, ma richiede comunque un accesso adeguato, una procedura di contatto (probing), un campionamento appropriato, un allineamento corretto e una stima dell’incertezza per la caratteristica in esame. Possedere una CMM non rende affidabili allo stesso modo tutte le misurazioni. [8]
| Caratteristica | Metodo possibile | Ciò che il piano deve affrontare |
|---|---|---|
| Diametro esterno | Micrometro esterno o comparatore | Contatto, forza di misurazione e posizioni verificate |
| Diametro del foro | Calibro per fori, micrometro interno o metodo CMM idoneo | Accesso, profondità, allineamento e riferimento di impostazione |
| Posizione del pattern di fori | CMM o sistema di misurazione dedicato idoneo | Configurazione del riferimento (datum) e requisito geometrico completo |
| Pianità della superficie | Metodo idoneo di misurazione della forma o metodo CMM | Copertura della superficie, supporto e metodo di valutazione |
| Rugosità superficiale | Strumento idoneo per la misurazione della texture | Parametro specificato e condizioni di valutazione |
Queste sono famiglie di metodi, non approvazioni automatiche per una tolleranza. Alcune letture del diametro non caratterizzano necessariamente la forma complessiva del foro. Analogamente, una misurazione della rugosità non può sostituire una valutazione della pianità.
Risoluzione è l’incremento minimo indicato; incertezza di misura descrive l’incertezza associata al risultato. Possono contribuire la taratura, la ripetibilità, l’allineamento, il contatto e le condizioni ambientali. Un incremento di visualizzazione di 0.001 mm non stabilisce quindi un’incertezza pari a 0.001 mm. Le linee guida NIST sull’incertezza considerano l’intero processo di misurazione e i suoi contributi significativi, non soltanto la risoluzione dello strumento. [5]
Analogamente, le specifiche di posizionamento e ripetibilità della macchina descrivono la macchina nelle condizioni di prova dichiarate, ma non specificano direttamente la tolleranza di una caratteristica lavorata. L’articolo sull’interpretazione delle specifiche macchina distingue tali affermazioni dai risultati ottenuti sul pezzo finito.
Concordare in che modo i risultati diventano una decisione di accettazione
Un valore numerico riportato e una decisione di accettazione/rifiuto sono output diversi. La regola decisionale definisce come gestire l’incertezza di misura nel decidere la conformità. Il documento Mitutoyo Decision Rules, TAR, and TUR spiega perché accettazione semplice, incertezza e requisiti di qualità della misurazione devono essere considerati congiuntamente. Non si deve assumere a priori un singolo rapporto di risoluzione o una fascia di sicurezza (guard band) per ogni ordine. [6]
Per un risultato al limite, applicare la regola del cliente o della specifica pertinente e il metodo di misurazione qualificato. Non arrotondare la lettura in modo diverso fino a quando non risulta conforme, né modificare silenziosamente la regola dopo aver visto il risultato.
Un verbale di ispezione deve identificare il componente e la sua revisione, la caratteristica, il requisito, il risultato effettivo e le unità di misura, il metodo o il programma utilizzato, e la base di accettazione applicabile. Per le caratteristiche critiche, definire inoltre lo stato di condizione, la configurazione del riferimento pertinente, l’ambito di copertura dell’ispezione e la gestione delle discrepanze. La guida pratica per tolleranze e pianificazione delle ispezioni fornisce schede riutilizzabili per queste decisioni.
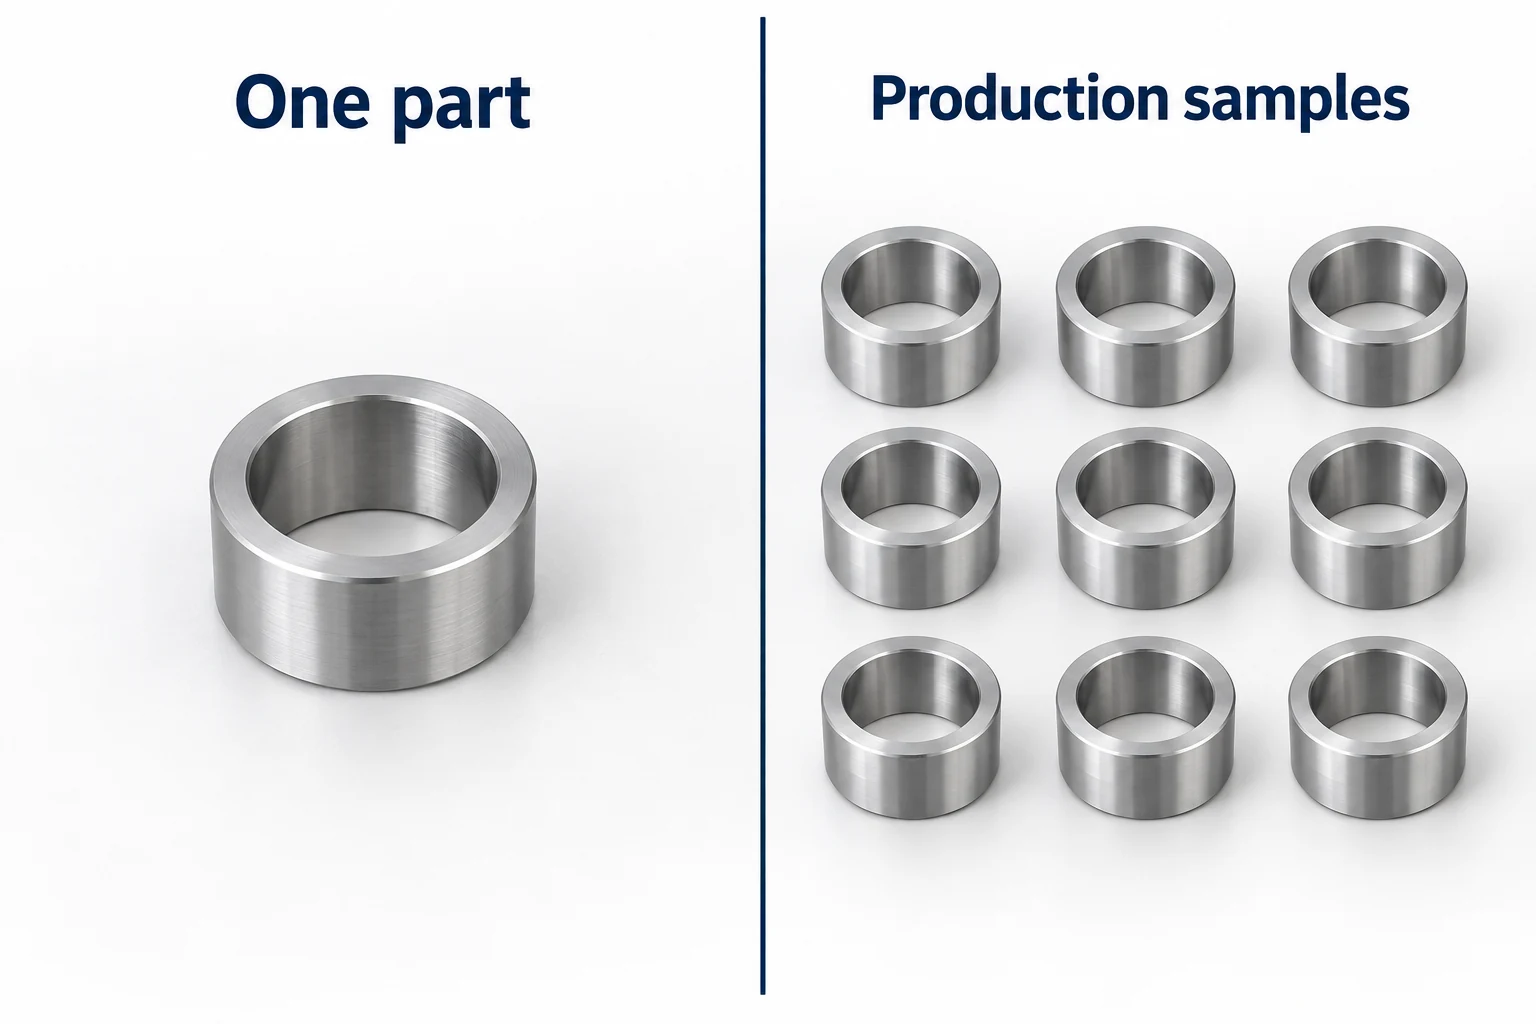
Un rapporto sul primo pezzo supporta conclusioni relative alle caratteristiche e ai componenti effettivamente verificati. Esso non stabilisce la capacità di processo a lungo termine. L’analisi della capacità confronta la variabilità del processo con i limiti di specifica e richiede dati adeguati provenienti da un processo stabile; non può essere dedotta da un singolo campione conforme. L’ambito di copertura dell’ispezione, il campionamento e ogni eventuale studio di capacità devono quindi essere definiti separatamente. [7]
CNC FAQ sulle tolleranze di lavorazione
Qual è una tolleranza standard di lavorazione CNC?
Non esiste un valore predefinito unico valido per ogni componente CNC. Utilizzare le indicazioni specifiche, le note generali applicabili e le specifiche di riferimento contenute nella definizione rilasciata del componente. La capacità tipica di un fornitore non costituisce automaticamente il requisito di accettazione.
La tolleranza ±0.02 mm corrisponde a una tolleranza totale di 0.02 mm?
No. Essa consente uno scostamento di 0.02 mm su ciascun lato del valore nominale, determinando un intervallo totale di 0.04 mm. Con valore nominale 25.00 mm, i limiti dimensionali sono 24.98 e 25.02 mm.
Un componente può rispettare le tolleranze dimensionali e tuttavia non montare correttamente?
Sì. I limiti dei componenti abbinati, la posizione, l’orientamento, la forma, la finitura e lo stato fisico della caratteristica possono influenzare l’assemblaggio. Le sole misure del diametro non rispondono a tutte queste domande.
Un rapporto CMM dimostra che l’intero componente è accettabile?
Solo le caratteristiche riportate e correttamente valutate sono coperte da tale rapporto. Verificare la revisione, la configurazione del riferimento, il metodo, le condizioni di misura, l’ambito di copertura e la regola decisionale. Requisiti relativi al materiale o alla finitura potrebbero richiedere prove differenti.
Le dimensioni devono essere controllate prima o dopo il rivestimento?
Utilizzare la fase specificata dal disegno o dall’ordine. Se il requisito definisce l’interfaccia finita, la verifica deve tenere conto del trattamento finale e di eventuali mascherature o lavorazioni successive. I controlli intermedi possono comunque contribuire al controllo del processo.
Un campione approvato dimostra che la produzione ripetuta rimarrà entro le tolleranze?
No. Mostra l’esito dei controlli eseguiti su quel campione. Le evidenze relative alla produzione ripetuta richiedono un piano di ispezione adeguato e, quando necessario, dati di processo e una valutazione di capacità valida.
Fonti tecniche
- ASME. Y14.5 — Quotatura e tolleranze. Campo pubblico dello standard GD&T; applicare l’edizione specificata dal disegno.
- ISO. ISO 286-1:2010 — ISO code system for tolerances on linear sizes: Basis of tolerances, deviations and fits. Campo di applicazione del sistema standardizzato di dimensioni e accoppiamenti.
- Mitutoyo. Quick Guide to Precision Measuring Instruments, sezione relativa alla misurazione di forme, pagina J-53. Caratteristiche geometriche distinte e configurazione della misurazione.
- NIST. Strumenti di metrologia ingegneristica: Domande frequenti. Temperatura di riferimento, correzione termica e incertezza del coefficiente.
- NIST. Essentials of Expressing Measurement Uncertainty: Basic Definitions. Principali contributori al risultato di una misurazione.
- Mitutoyo. Decision Rules, TAR, and TUR, EDU-15005A. Qualità della misurazione e decisioni di conformità.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.1.6: What Is Process Capability? Dati di processo stabile e confronto con i limiti di specifica.
- KEYENCE. What Are Datums? e Measuring Machines, GD&T Fundamentals. Caratteristiche di riferimento, sistemi di riferimento e misurazione con macchine a coordinate.



