In questa pagina
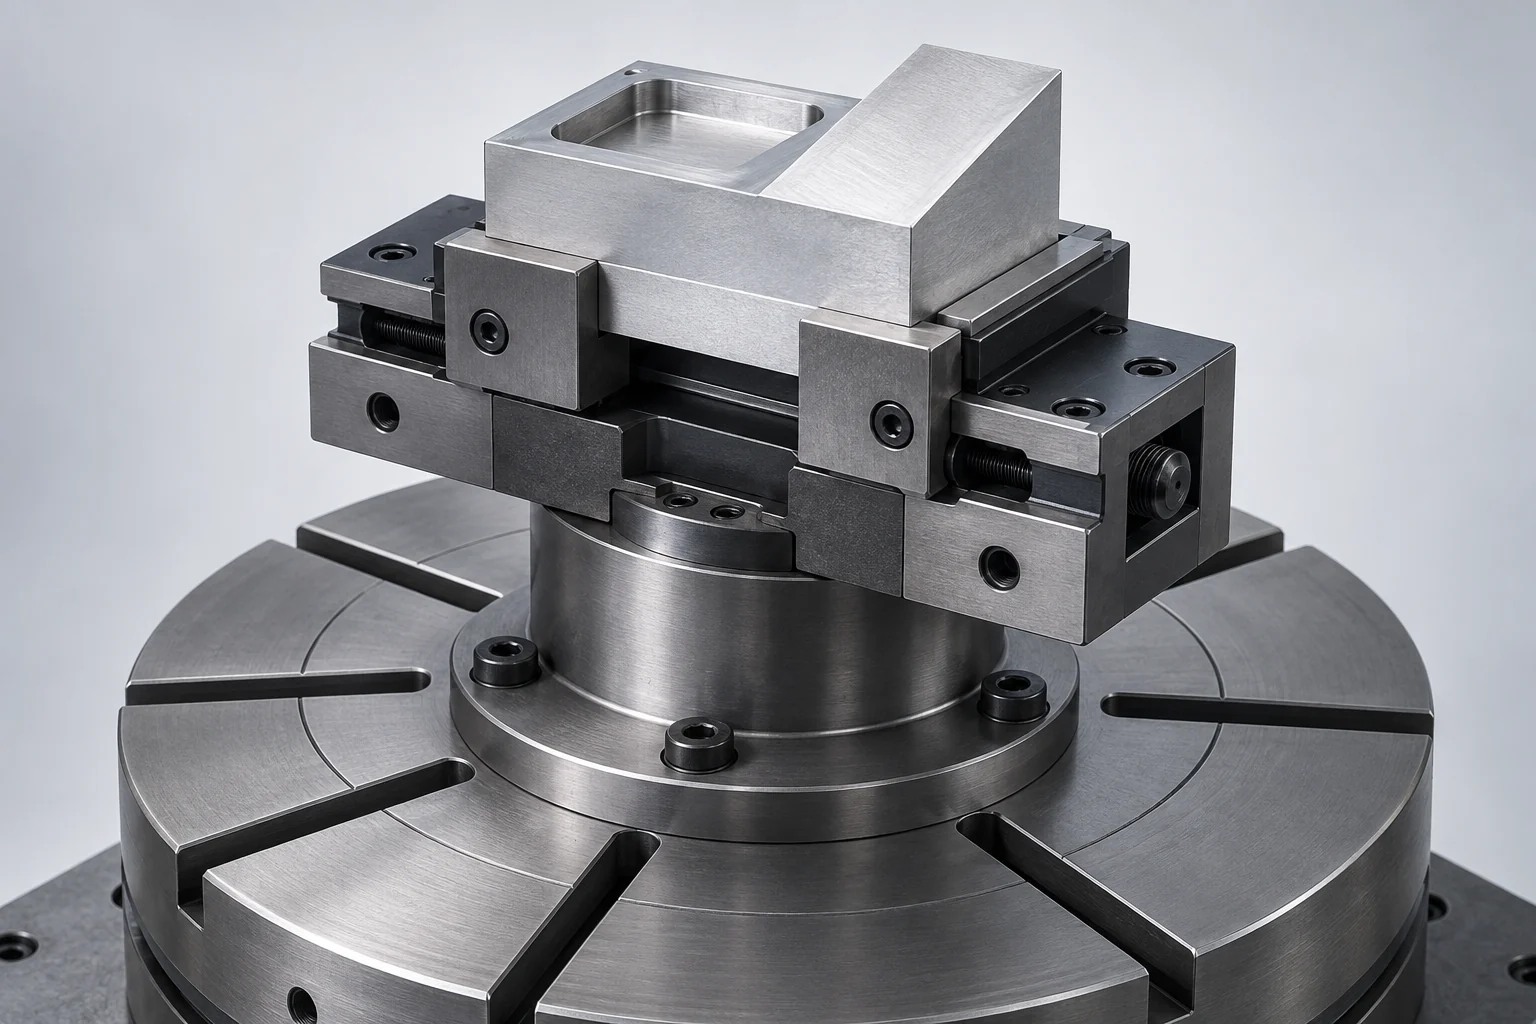
Il sistema di fissaggio 5-assi posiziona e blocca il pezzo lasciando spazio affinché la fresa, il portautensile e la macchina possano raggiungere le caratteristiche richieste. Una morsa compatta può esporre una maggiore porzione del grezzo, ma l’accessibilità rappresenta solo metà del lavoro. La presa deve inoltre resistere ai carichi di taglio variabili, sostenere il materiale residuo e mantenere un riferimento per eventuali successive configurazioni.
Questi requisiti si applicano sia alla lavorazione 3+2 che alla fresatura simultanea a cinque assi. Anche la fresatura per posizionamento richiede un percorso libero tra le diverse orientazioni. Il movimento rotatorio continuo aggiunge ulteriori posizioni da verificare; nessuna delle due modalità espone la superficie fisicamente interna alle ganasce.
Scegliere la presa in base alle superfici che possono essere serrate
Iniziare con una semplice distinzione: quali superfici appartengono al componente finito e quale materiale può essere utilizzato per il serraggio e rimosso successivamente? Un grezzo non finito può tollerare impronte sulle ganasce dentate. Una spalla di tenuta finita o una faccia anodizzata visibile pongono invece un diverso problema di contatto.
Le seguenti sono configurazioni iniziali, non specifiche intercambiabili di dispositivi di fissaggio. La forma del grezzo, il materiale, i carichi di taglio e l’accesso richiesto determinano quale versione è adatta.
| Configurazione di serraggio | Situazione iniziale utile | Problemi che il processo deve risolvere |
|---|---|---|
| Morsa compatta con ganasce di serraggio | Grezzo con fascia inferiore di serraggio accessibile | Impegno delle ganasce, preparazione del grezzo e rimozione del materiale marcato |
| Dispositivo di fissaggio a coda di rondine | Grezzo con caratteristica dedicata di serraggio al di sotto del pezzo | Geometria della coda di rondine preparata, limiti di carico e rimozione successiva |
| Ganasce morbide fresate | Seconda operazione su un profilo parzialmente finito | Aree di contatto supportate, appoggio e protezione delle superfici finite |
| Dispositivo di fissaggio dedicato | Geometria irregolare o caratteristiche di montaggio accessibili | Posizionamento, accesso al dispositivo di serraggio e gioco utile durante tutta l’operazione |
Un serraggio poco profondo funziona come parte di un particolare sistema. Ad esempio, LANG Technik distingue il suo serraggio preformato e aderente, realizzato mediante stampaggio, dal comune serraggio per attrito. La profondità di serraggio indicata nei suoi dati tecnici si riferisce esclusivamente a tale configurazione, non a ogni morsa che stringe un grezzo arbitrario. Analogamente, una coda di rondine richiede la geometria specificata per il dispositivo di fissaggio scelto. [1] [2]
Un’interfaccia a punto zero ha un altro compito: riposiziona un dispositivo di fissaggio o un pallet compatibile sulla sua base. Non sostituisce le ganasce o gli elementi di serraggio che fissano il pezzo in lavorazione, e la sua ripetibilità è solo uno dei fattori che influenzano il risultato finale del pezzo. [3]
Verificare il portautensile e il percorso tra i taglienti.
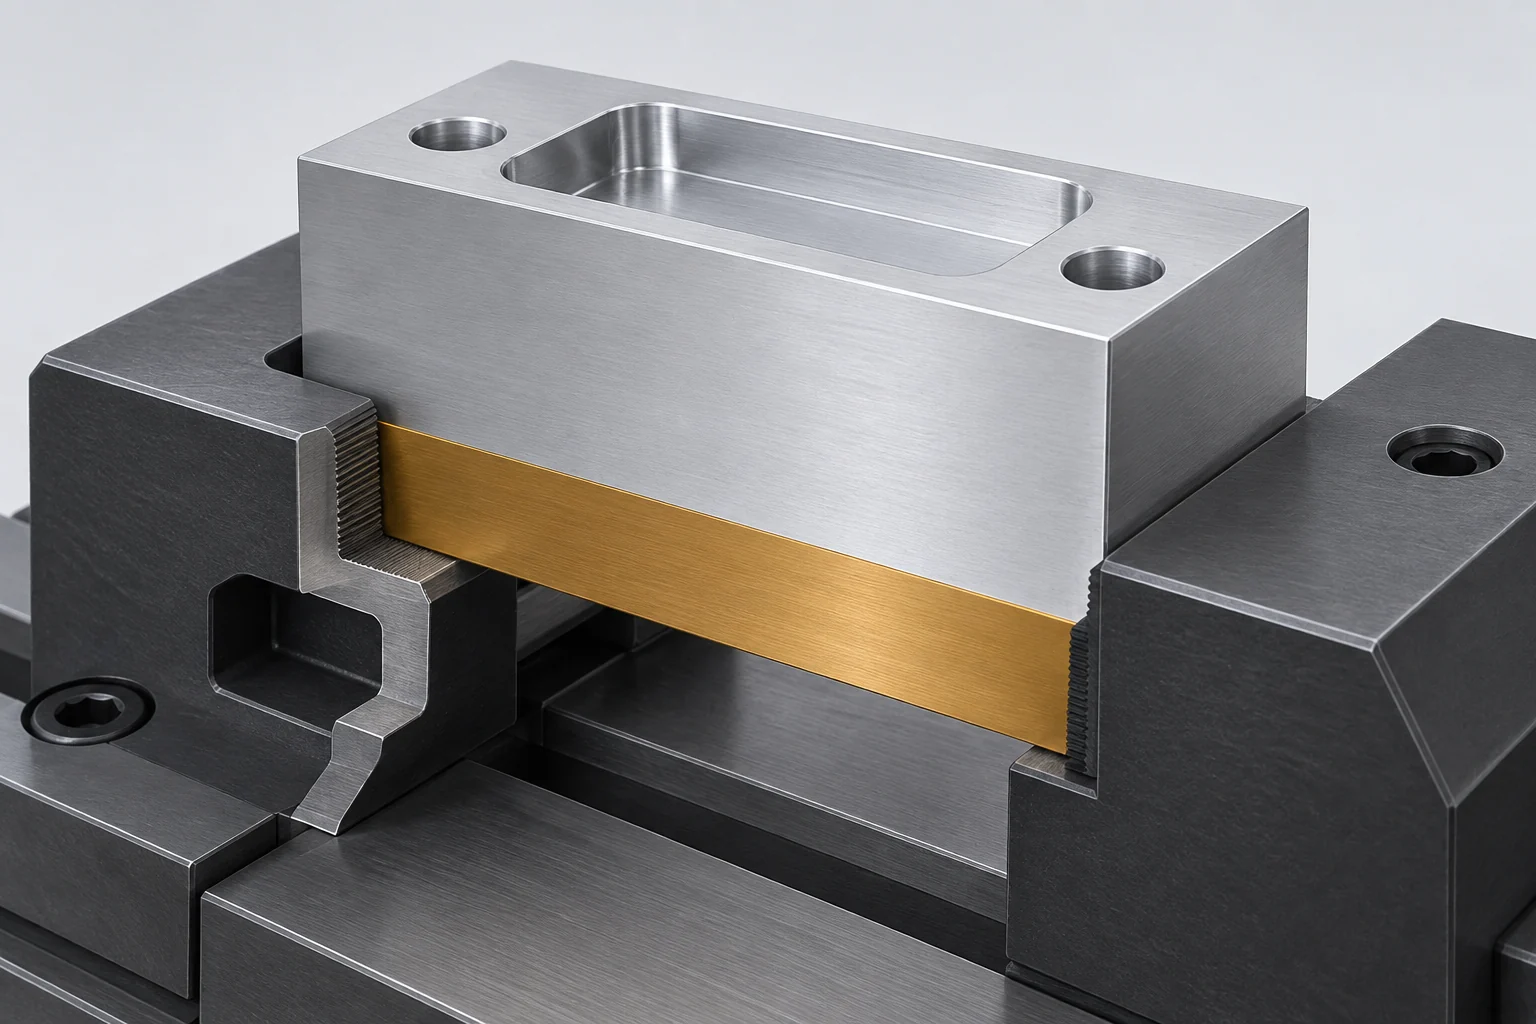
Immaginate di eseguire un foro inclinato vicino al bordo inferiore di un blocco. La punta della fresa potrebbe allinearsi correttamente con il foro, mentre il portautensile più largo urta contro la ganascia della morsa. Un utensile più lungo potrebbe modificare tale gioco, ma modificherebbe anche l’intero insieme utensile e la sua rigidità. Ruotare ulteriormente il pezzo potrebbe esporre il foro, ma sposterebbe contemporaneamente un altro angolo verso il piano della macchina.
Una verifica utile del gioco comprende diversi oggetti distinti:
- Utensile e gambo non tagliente: verificare che solo la zona di taglio prevista entri in contatto con il grezzo.
- Portautensile e mandrino: includono i diametri maggiori posti dietro l’utensile.
- Grezzo e dispositivo di fissaggio: rappresentano il grezzo effettivo, le ganasce, le morse, gli elementi di fissaggio e il supporto rialzato.
- Movimento della macchina: verificare le posizioni rotatorie, la corsa lineare e lo spazio occupato durante la riorientazione.
Verificare i movimenti di ingresso, uscita e collegamento, oltre al passaggio di taglio. Due posizioni di taglio chiaramente libere non garantiscono che il percorso tra esse sia privo di interferenze. Anche la forma attuale del grezzo è rilevante: il materiale rimosso in fase di sgrossatura è ancora presente prima di tale operazione.
La documentazione di Simulation for manufacturing di Autodesk distingue la simulazione utensile-grezzo da quella che utilizza il modello della macchina, la cinematica e il postprocessore. Modellare i componenti del dispositivo di fissaggio rilevanti ed eseguire i controlli applicabili di collisione e sovracorsa; un’animazione visivamente fluida da sola non costituisce il risultato della verifica. Il modello deve corrispondere esattamente alla configurazione effettivamente utilizzata. [4]
Sollevare il pezzo soltanto quanto richiesto dalla configurazione.
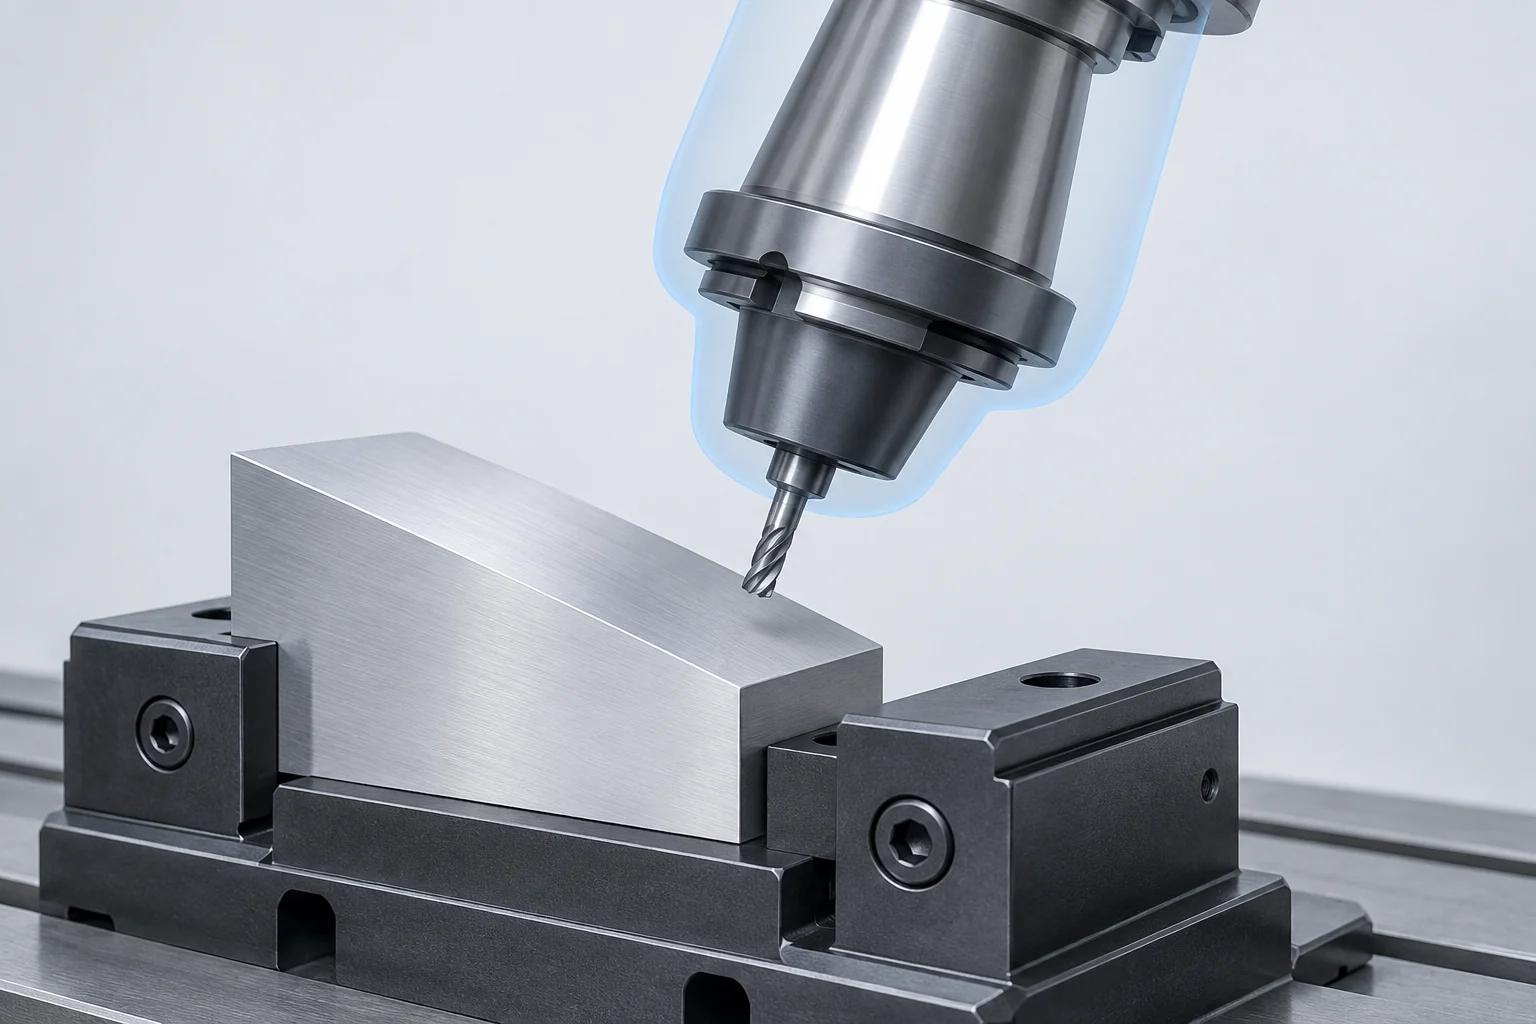
Un supporto rialzato può allontanare la morsa dal piano della macchina, consentendo l’accesso ai lati del pezzo. Jergens descrive questo vantaggio di accesso nelle sue linee guida per il fissaggio su macchine a cinque assi. L’intero stack deve comunque rientrare nei limiti della macchina e garantire il supporto necessario per l’operazione di taglio. [3]
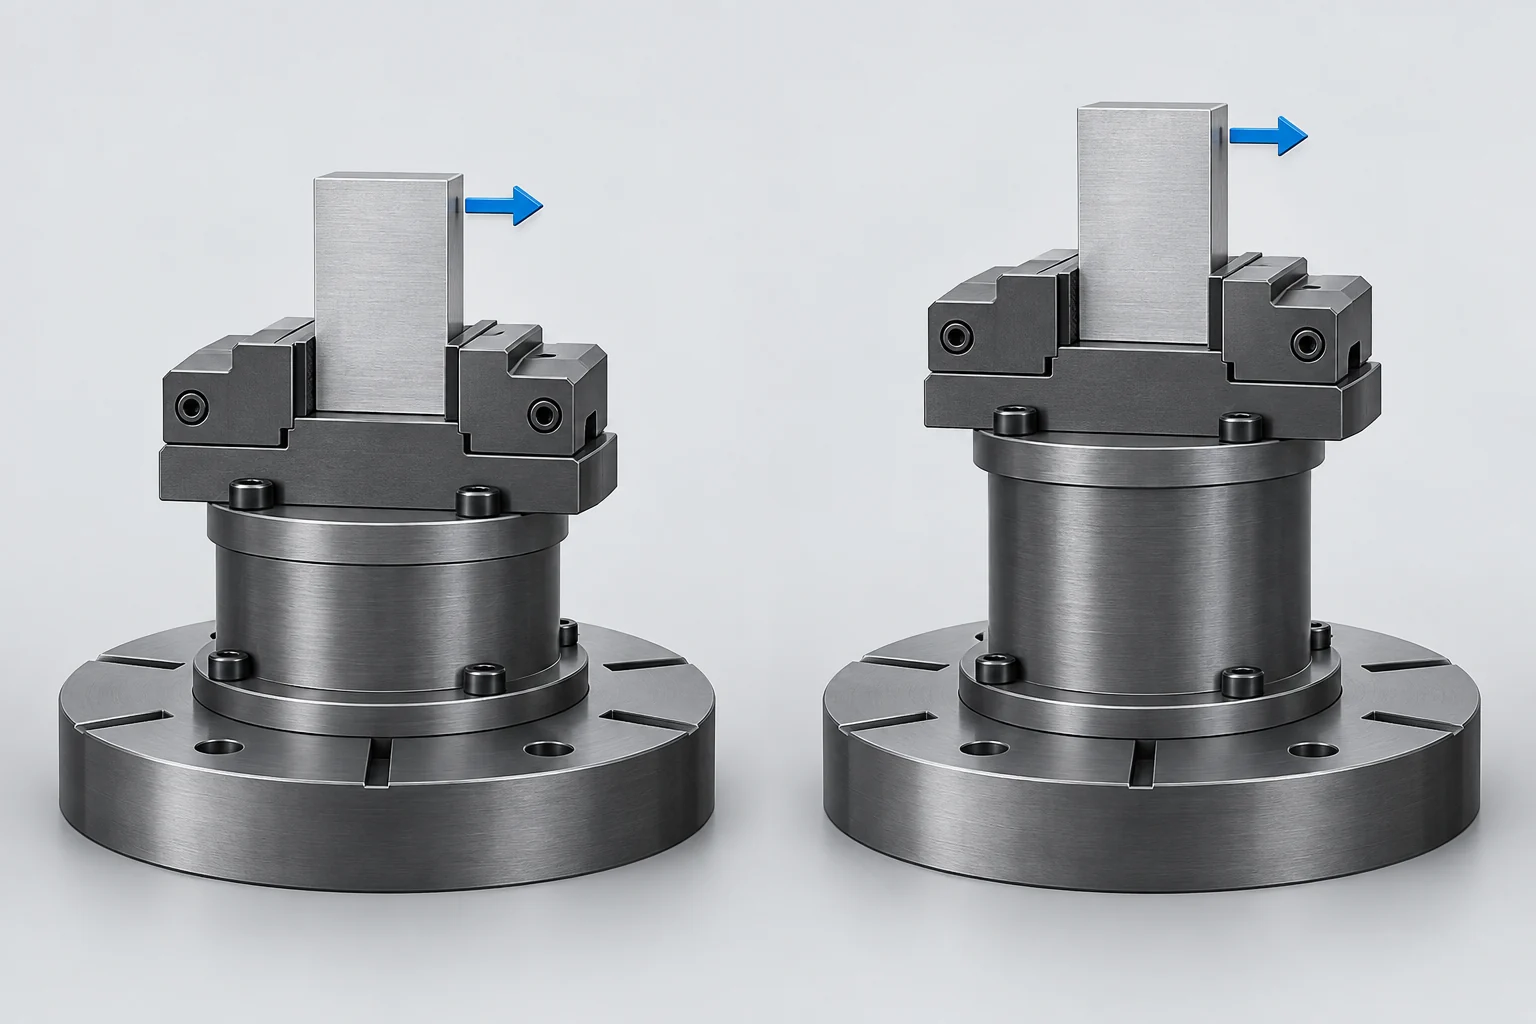
L’altezza influisce su più aspetti rispetto all’accessibilità. Per una forza orizzontale applicata al di sopra di un piano di fissaggio selezionato, il momento rispetto a tale piano è M = F × h, dove h è la distanza perpendicolare alla linea di azione della forza. Consideriamo un confronto semplificato con la stessa forza ipotizzata di 200 N:
| Forza | Altezza rispetto al piano di fissaggio | Momento rispetto a tale piano |
|---|---|---|
| 200 N | 50 mm = 0.050 m | 10 N·m |
| 200 N | 100 mm = 0.100 m | 20 N·m |
Il raddoppio dell’altezza raddoppia tale momento. Ciò non determina la deformazione del dispositivo di fissaggio, una forza di serraggio sicura né un’altezza massima utilizzabile del supporto: questi parametri richiedono la struttura reale, le interfacce e le direzioni di carico effettive. Il calcolo isola una sola conseguenza della variazione della distanza tra la zona di taglio e il piano di fissaggio. [5]
L’impilamento occupa inoltre spazio e aggiunge massa. Su un tavolo inclinabile, valutare il dispositivo di fissaggio e il pezzo in lavorazione combinati rispetto ai limiti di carico utile, centro di gravità e momento pertinenti. Verificare l’ingombro in posizione inclinata, non solo l’altezza in posizione verticale. La nostra guida alla lettura delle specifiche di corsa e di ingombro delle macchine spiega perché la corsa da sola non definisce lo spazio disponibile per il pezzo.
Tenere i carichi di serraggio lontano dalle pareti non supportate
Il dispositivo di fissaggio trattiene strutture diverse man mano che la lavorazione procede. Un grezzo compatto può trasformarsi in una scatola sottile con tasche, pur rimanendo nelle stesse ganasce. Un contatto accettabile durante la sgrossatura può diventare causa di movimento quando il materiale circostante è stato rimosso.
Applicare direttamente i carichi di serraggio su regioni supportate e sufficientemente rigide. Un morsetto posizionato su una flangia compatta con supporto immediatamente sottostante genera un percorso di carico diverso rispetto a un morsetto che flette una parete non supportata. I Principi di posizionamento e serraggio di Carr Lane illustrano questa relazione tra posizione del morsetto, supporto e deformazione. Stringere con maggiore forza non è una soluzione generale per un pezzo flessibile. [6]
Anche i requisiti superficiali devono essere inclusi nel piano di fissaggio. Indicare le facce sulle quali possono rimanere le impronte delle ganasce, le aree che verranno eliminate mediante lavorazione e le superfici da proteggere. L’indicazione «nessun segno» su ogni superficie può escludere una presa altrimenti pratica, rendendo necessaria una diversa geometria di contatto o un’altra operazione.
Le ganasce morbide indicano inserti per ganasce lavorabili, non una garanzia di contatto privo di segni. Il loro adattamento al pezzo, l’area di contatto, la pulizia e il carico applicato rimangono comunque determinanti. Un truciolo intrappolato può influenzare sia il posizionamento che la superficie a contatto. Separare l’accettazione basata sull’aspetto da quella basata sulle dimensioni: un pezzo può apparire indenne ma muoversi al rilascio delle ganasce. [1] [6]
La guida ai materiali e alla progettazione per la lavorazione collega queste domande alle pareti sottili e alla condizione specificata di ispezione. Per i pezzi flessibili, chiarire esplicitamente se il requisito del disegno si applica in assenza del dispositivo di fissaggio oppure sotto un vincolo di assemblaggio definito.
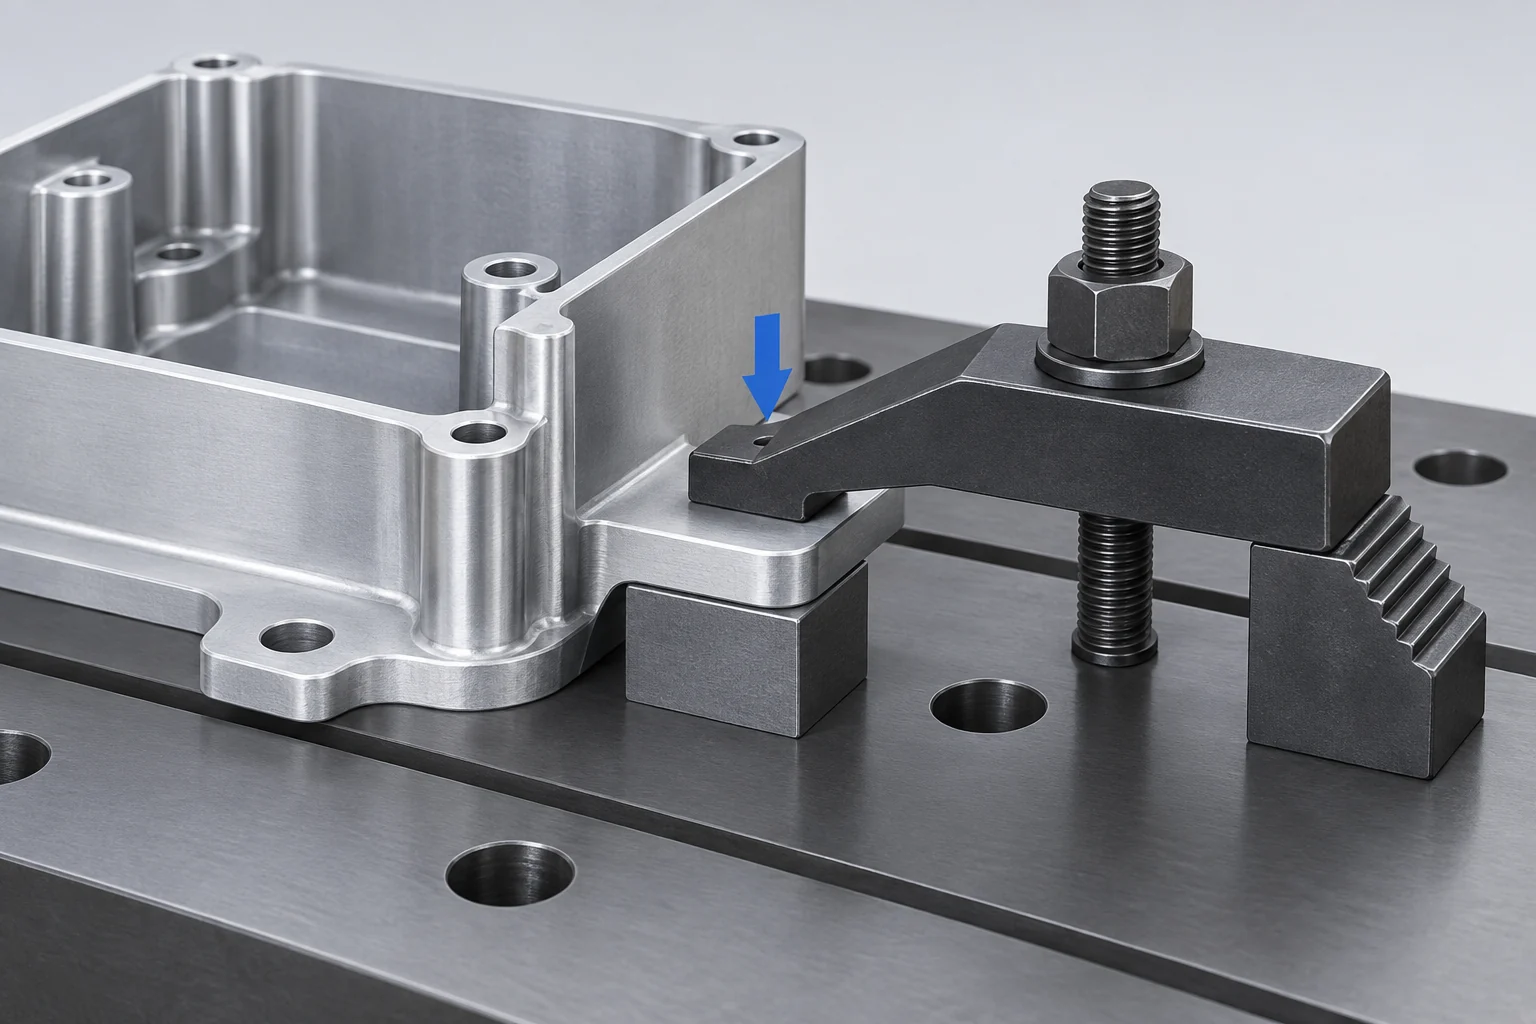
Pianificare il secondo montaggio prima di rimuovere il materiale di presa.
Considerare una scatola con una tasca superiore, fori laterali e una faccia inferiore di montaggio finita. Un primo montaggio potrebbe trattenere materiale in eccesso sotto tale faccia di montaggio, lasciando accessibili le superfici superiore e laterale. Dopo la lavorazione di tali caratteristiche, il materiale residuo di presa dovrà comunque essere rimosso.
Il secondo montaggio richiede uno spazio su cui appoggiarsi, un modo per resistere al taglio successivo e riferimenti utilizzabili rispetto alle caratteristiche già realizzate. Le ganasce morbide lavorate possono supportare il profilo esterno, oppure un dispositivo dedicato può essere posizionato in base a caratteristiche finite idonee. Selezionare tali punti di contatto già durante la pianificazione della prima operazione, piuttosto che scoprire dopo la lavorazione che ogni superficie di presa conveniente è delicata o estetica.
Per questa scatola, seguire le relazioni che contano:
- Identificare le relazioni tra la faccia inferiore e i fori laterali controllate dal disegno finito.
- Scegliere caratteristiche di posizionamento accessibili che trasferiscano tali relazioni nel secondo montaggio.
- Lasciare materiale e supporto sufficienti e utilizzabili per rimuovere il materiale di presa senza perdere il posizionamento del pezzo.
- Verificare le relazioni finite dopo il rilascio e qualsiasi operazione di finitura specificata.
Un offset coordinato può descrivere la posizione del pezzo, ma non può compensare un errore di posizionamento sconosciuto né un movimento del pezzo sotto carico. Analogamente, un’interfaccia pallet ripetibile non dimostra che il componente sia correttamente posizionato nelle ganasce. Contatti puliti e un controllo di riferimento adeguato rimangono parte integrante di ogni montaggio. [6]
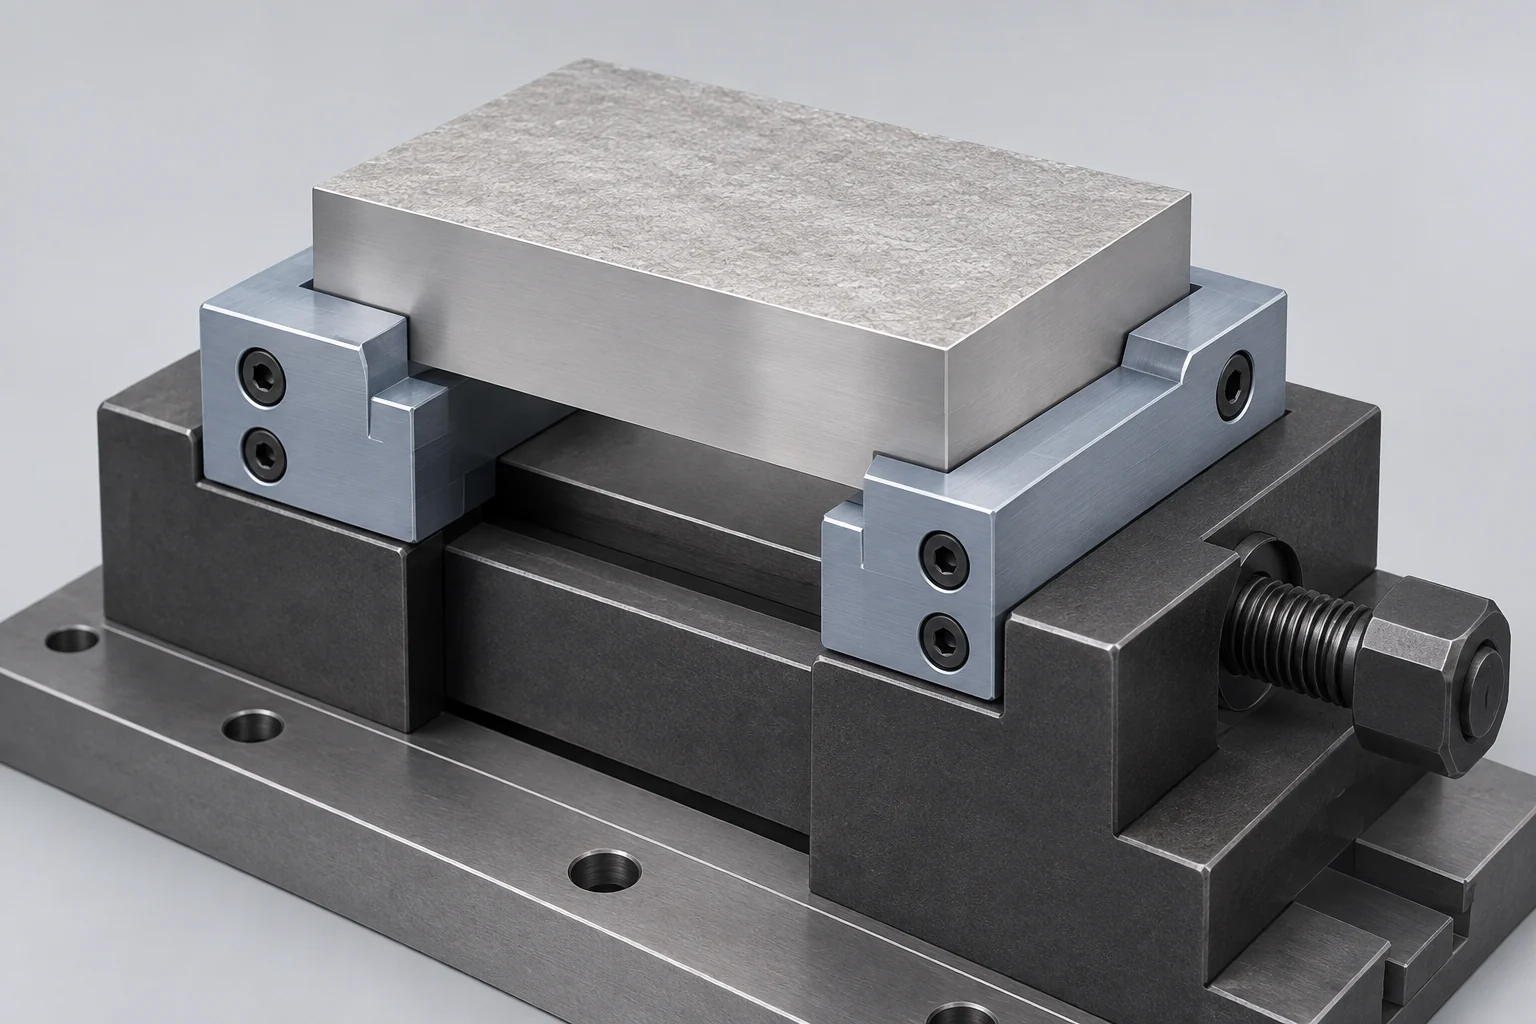
La prima presa e la seconda configurazione costituiscono un unico piano di fissaggio. Per la scatola sopra riportata, il percorso di lavorazione cinque assi CNC utilizza il contatto al di sotto della geometria finita, quindi posiziona il pezzo capovolto a partire da caratteristiche supportate prima di rimuovere tale materiale di sovrametallo. L’ultima operazione di fissaggio deve preservare le relazioni tra la faccia inferiore e le caratteristiche laterali.
FAQ sul fissaggio del pezzo per la lavorazione a 5 assi
Un morsetto a cinque assi mi permette di lavorare tutti e sei i lati in un’unica installazione?
No, di per sé non basta. Le ganasce o le zone di presa sul materiale di sovrametallo ostruiscono generalmente parte del componente. Il movimento a cinque assi può esporre ulteriori direzioni, ma per rimuovere la restante area di contatto è necessario un metodo di fissaggio o trasferimento pianificato.
È necessario un profilo a coda di rondine per la lavorazione a cinque assi?
No. I profili a coda di rondine rappresentano una delle opzioni di fissaggio. Ganascie di presa, ganascie morbide fresate e dispositivi di fissaggio dedicati possono essere più adatti ad altri componenti. La scelta dipende dalle aree di contatto accessibili, dalla preparazione del materiale di sovrametallo, dai carichi applicati e dalla sequenza successiva di finitura.
Quanto materiale devo lasciare per le ganascie?
Utilizzare i requisiti del sistema di fissaggio scelto e il piano di lavorazione effettivo. Non esiste una profondità universale di presa valida per ogni materiale, tipo di ganascia e carico di taglio. Includere il materiale necessario sia per la preparazione che per il completamento della seconda operazione.
Un supporto rialzato più alto migliora l’installazione?
Può migliorare l’accessibilità, ma modifica anche l’altezza, il momento di carico e l’inviluppo di movimento. Scegliere l’altezza necessaria per garantire il gioco richiesto, verificando contestualmente la struttura del dispositivo di fissaggio e i limiti di carico e corsa applicabili della macchina.
Le ganascie morbide impediscono tutti i segni di serraggio?
No. Ganascie ben adattate possono distribuire il contatto su aree idonee, ma carico, trucioli e stato superficiale influenzano comunque il risultato. Identificare le facce da proteggere e definire i segni di contatto accettabili prima di scegliere il tipo di presa.
Fonti tecniche
- LANG Technik. Domande frequenti sui sistemi di fissaggio. Selezione delle ganasce e fissaggio di semilavorati grezzi con impronte già impresse.
- Jergens. Catalogo generale delle soluzioni per il fissaggio. Morse a coda di rondine a cinque assi e caratteristiche di presa già preparate.
- Jergens. Centro conoscenze sui 5 assi: panoramica. Supporti rialzati, interfacce per dispositivi di fissaggio e sistemi modulari di fissaggio.
- Autodesk Fusion Help. Simulazione per la produzione. Modelli di macchina, verifica, collisioni e oltrepassamento dei limiti di corsa.
- OpenStax, Rice University. Fisica universitaria, Volume 1, Sezione 10.6: Momento torcente. Forza e braccio perpendicolare del momento.
- Carr Lane Manufacturing. Principi di localizzazione & serraggio. Supporti, direzione del carico, evacuazione dei trucioli e posizionamento del pezzo.
Informazioni su VETCNC
VETCNC porta un background familiare nel settore della produzione alla ricerca online di servizi CNC. Kevin vanta dieci anni di esperienza nel settore CNC e collabora con le fabbriche di famiglia in Cina e con una più ampia rete di partner. L’obiettivo è rendere chiari l’accordo produttivo, i requisiti tecnici e le responsabilità prima della conferma dell’ordine.
Leggi la storia di Kevin →


