På denna sida
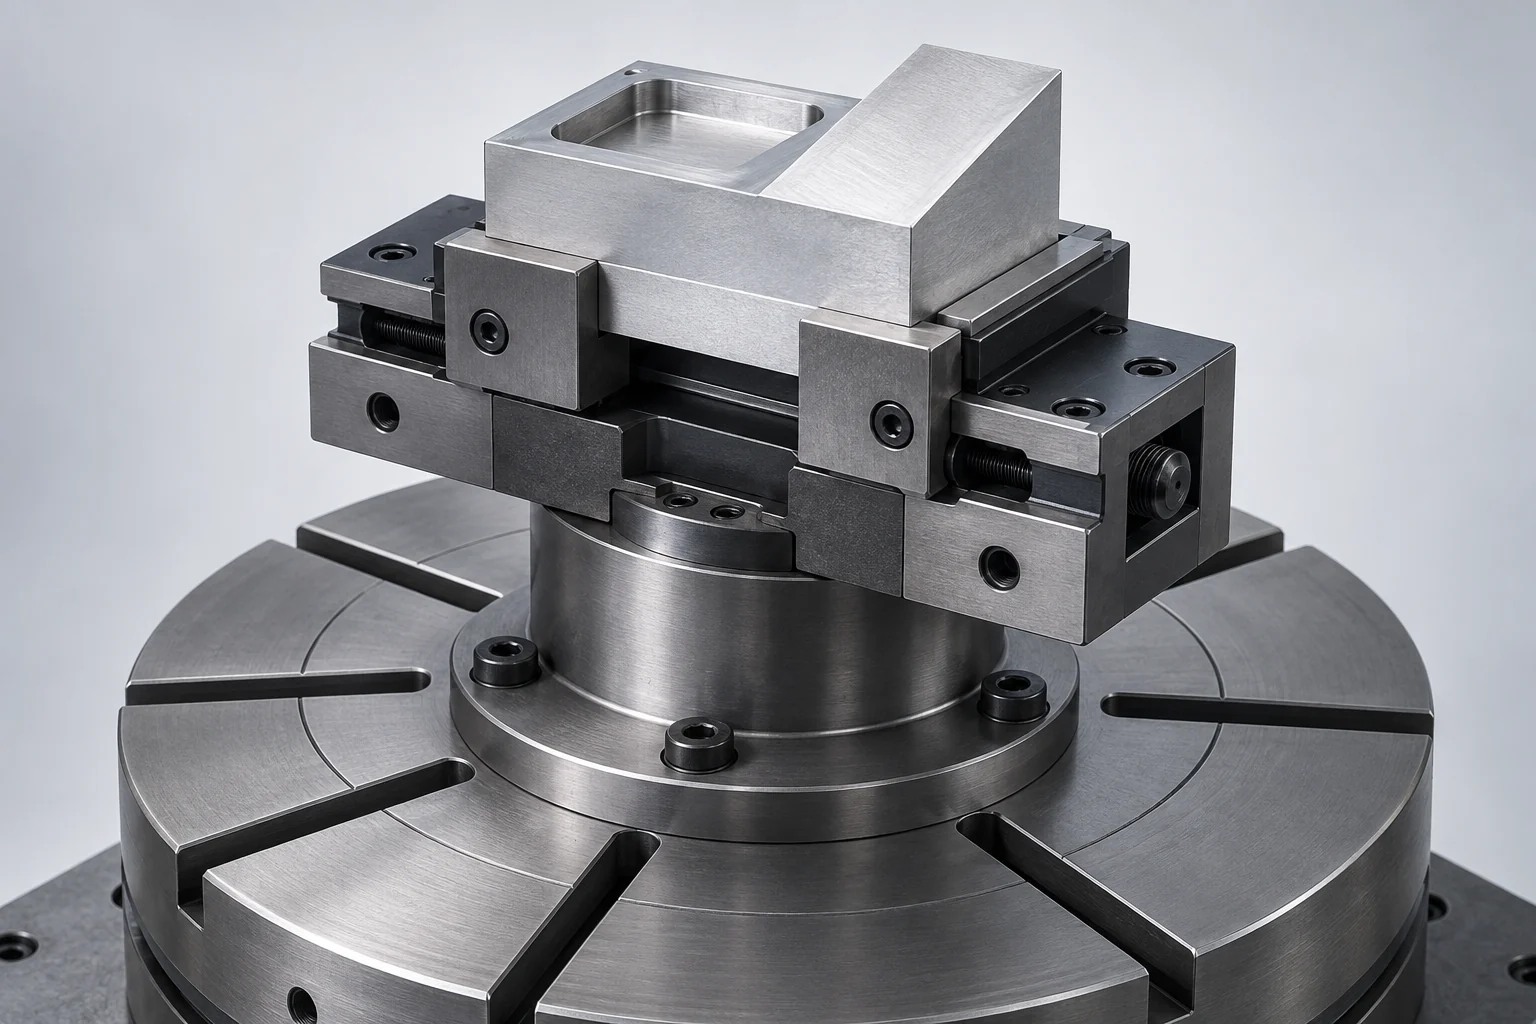
5-axlig monteringsanordning positionerar och säkrar en del samtidigt som den lämnar utrymme för fräsverktyget, verktygshållaren och maskinen att nå de krävda funktionerna. En kompakt skruvklämma kan exponera mer av bruttomaterialet, men åtkomst är bara halva arbetet. Greppet måste också motstå de varierande snittbelastningarna, stödja det återstående materialet och bevara en referens för eventuell senare montering.
Dessa krav gäller både för 3+2- och samtidig femaxlig bearbetning. Indexerad bearbetning kräver fortfarande en fri väg mellan olika orienteringar. Kontinuerlig roterande rörelse innebär fler positioner att kontrollera; ingen av dessa två metoder exponerar den yta som fysiskt ligger inuti käkarna.
Välj greppet runt de ytor som kan spännas
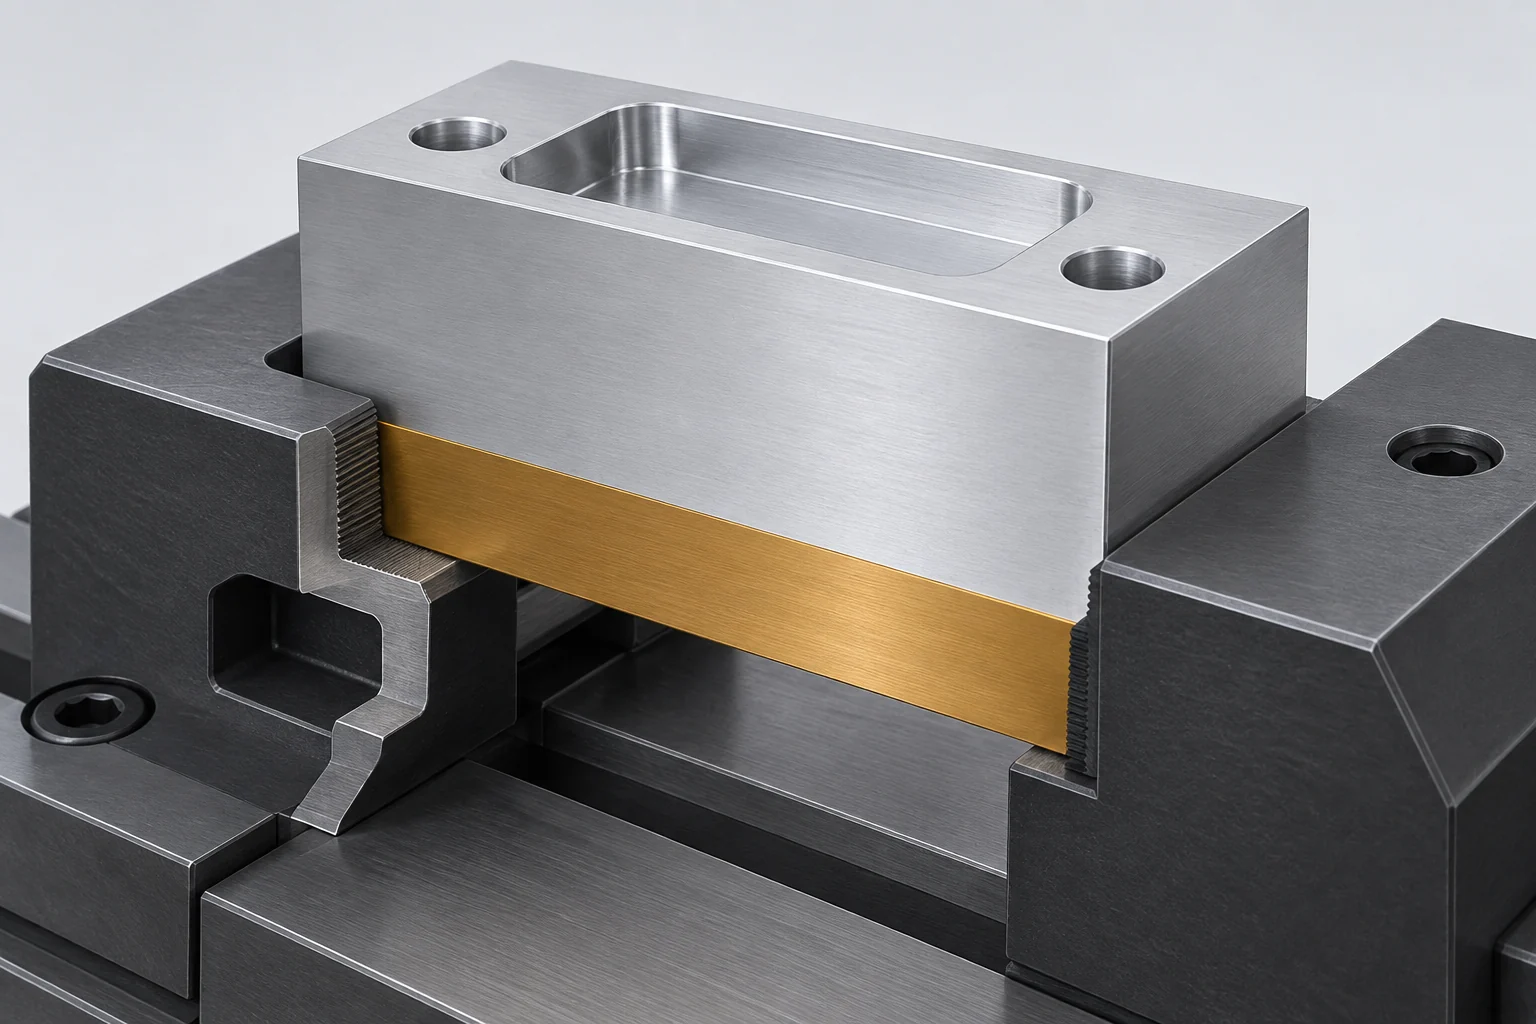
Börja med en enkel åtskillnad: vilka ytor ingår i den färdiga komponenten, och vilket material kan användas för spänning och tas bort senare? Ett råmaterial kan tåla kuggade käkavtryck. En färdig tätyta eller en synlig anodiserad yta ställer istället ett annat kontaktkrav.
Följande är utgångsanordningar, inte utbytbara fästnings-specifikationer. Råmaterialets form, material, snittbelastningar och nödvändig åtkomst avgör vilken version som är lämplig.
| Monteringsanordning | Användbar utgångssituation | Vad processen måste lösa |
|---|---|---|
| Kompakt skruvklämma med spännkäkar | Råmaterial med en tillgänglig nedre spännband | Käkengagemang, råmaterialberedning och borttagning av markerat material |
| Fårsadelmonteringsanordning | Råmaterial med en dedicerad spännfunktion under delen | Förberedd fårsadelgeometri, belastningsgränser och senare borttagning |
| Frästa mjuka käkar | En andra operation på en delvis färdig profil | Stödda kontaktytor, säker placering och skydd av färdiga ytor |
| Dedicerad monteringsanordning | Oregelbunden geometri eller tillgängliga monteringsfunktioner | Placering, spännåtkomst och fria utrymmen under hela operationen |
Ett grunt grepp fungerar som en del av ett specifikt system. Till exempel skiljer LANG Technik sitt förstämpade, formslutsanpassade grepp från vanlig friktionsbaserad spänning. Den offentliggjorda greppdjupspecifikationen gäller endast för denna anordning, inte för varje skruvklämma som håller ett godtyckligt råmaterial. På samma sätt kräver en fårsadel den geometri som specificerats för den valda monteringsanordningen. [1] [2]
Ett nollpunktsgränssnitt har en annan uppgift: det omplacerar en kompatibel fästutrustning eller pall på dess bas. Det ersätter inte de käkarna eller spännklamrarna som säkrar arbetsstycket, och dess upprepbarhet är endast en av flera faktorer som påverkar resultatet för det färdiga delen. [3]
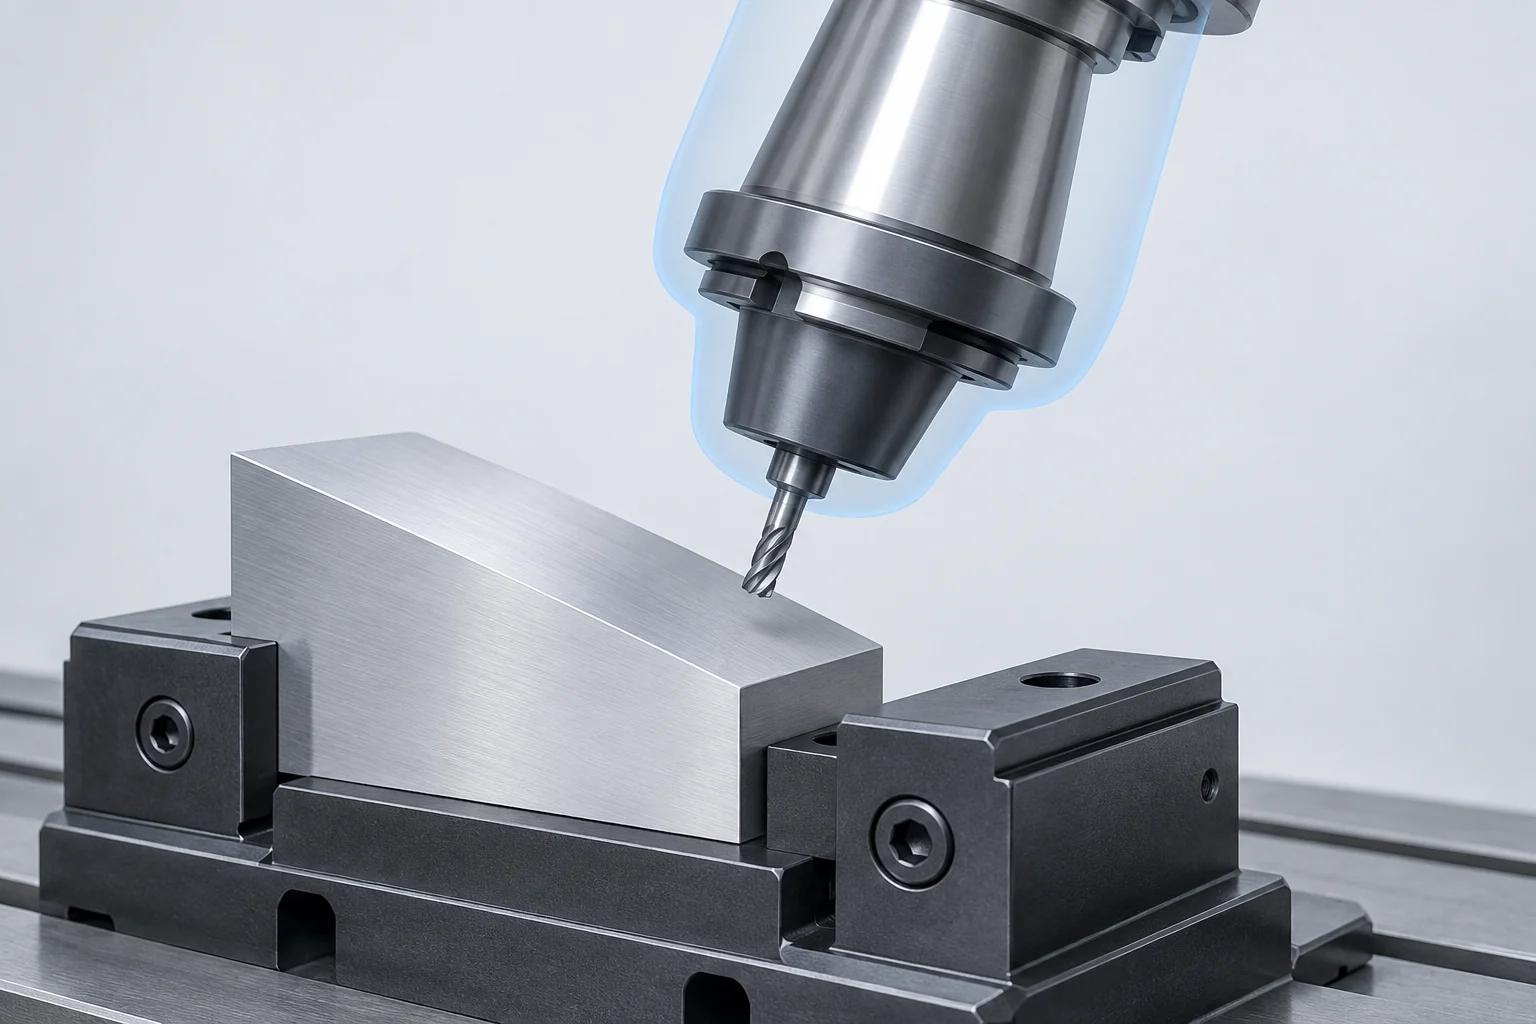
Kontrollera hållaren och banan mellan snitten.
Tänk dig att borra ett lutat hål nära ett blockes nedre kant. Borrspetsen kan stämma överens med hålets läge samtidigt som den bredare hållaren möter spännkäkens yta. Ett längre verktyg kan ändra den fria rymden, men ändrar också verktygsuppsättningen och dess styvhet. Att rotera delen ytterligare kan exponera hålet samtidigt som ett annat hörn flyttas mot bordet.
En användbar granskning av fria rymder inkluderar flera olika objekt:
- Fräsverktyg och icke-skärande skaft: kontrollera att endast den avsedda skärande zonen kommer i kontakt med råmaterialet.
- Hållare och spindel: inkludera de större diametrarna bakom fräsverktyget.
- Råmaterial och fästutrustning: representerar det faktiska råmaterialet, käkarna, spännklamrarna, fogmedlen och höjdblocken.
- Maskinrörelse: kontrollera rotationspositioner, linjär rörelse och den utrymme som genomlöps vid omorientering.
Kontrollera inmatning, utmatning och kopplingsskridt liksom det skärande passet. Två fria skärlägen bevisar inte att banan mellan dem är fri. Den aktuella formen på råmaterialet är också avgörande: material som försvinner efter roughing finns fortfarande kvar innan den operationen utförs.
Autodesk’s Simulation for manufacturing-dokumentation gör skillnad mellan verktygs-och-råmaterial-simulering och simulering som använder maskinmodellen, kinematiken och postprocessorn. Modellera de relevanta fästkomponenterna och kör de tillämpliga kollisions- och överfördjupningskontrollerna; en visuellt slät animation är i sig inte verifieringsresultatet. Modellen måste motsvara den faktiska uppställningen. [4]
Lyft delen endast så högt som uppställningen kräver.
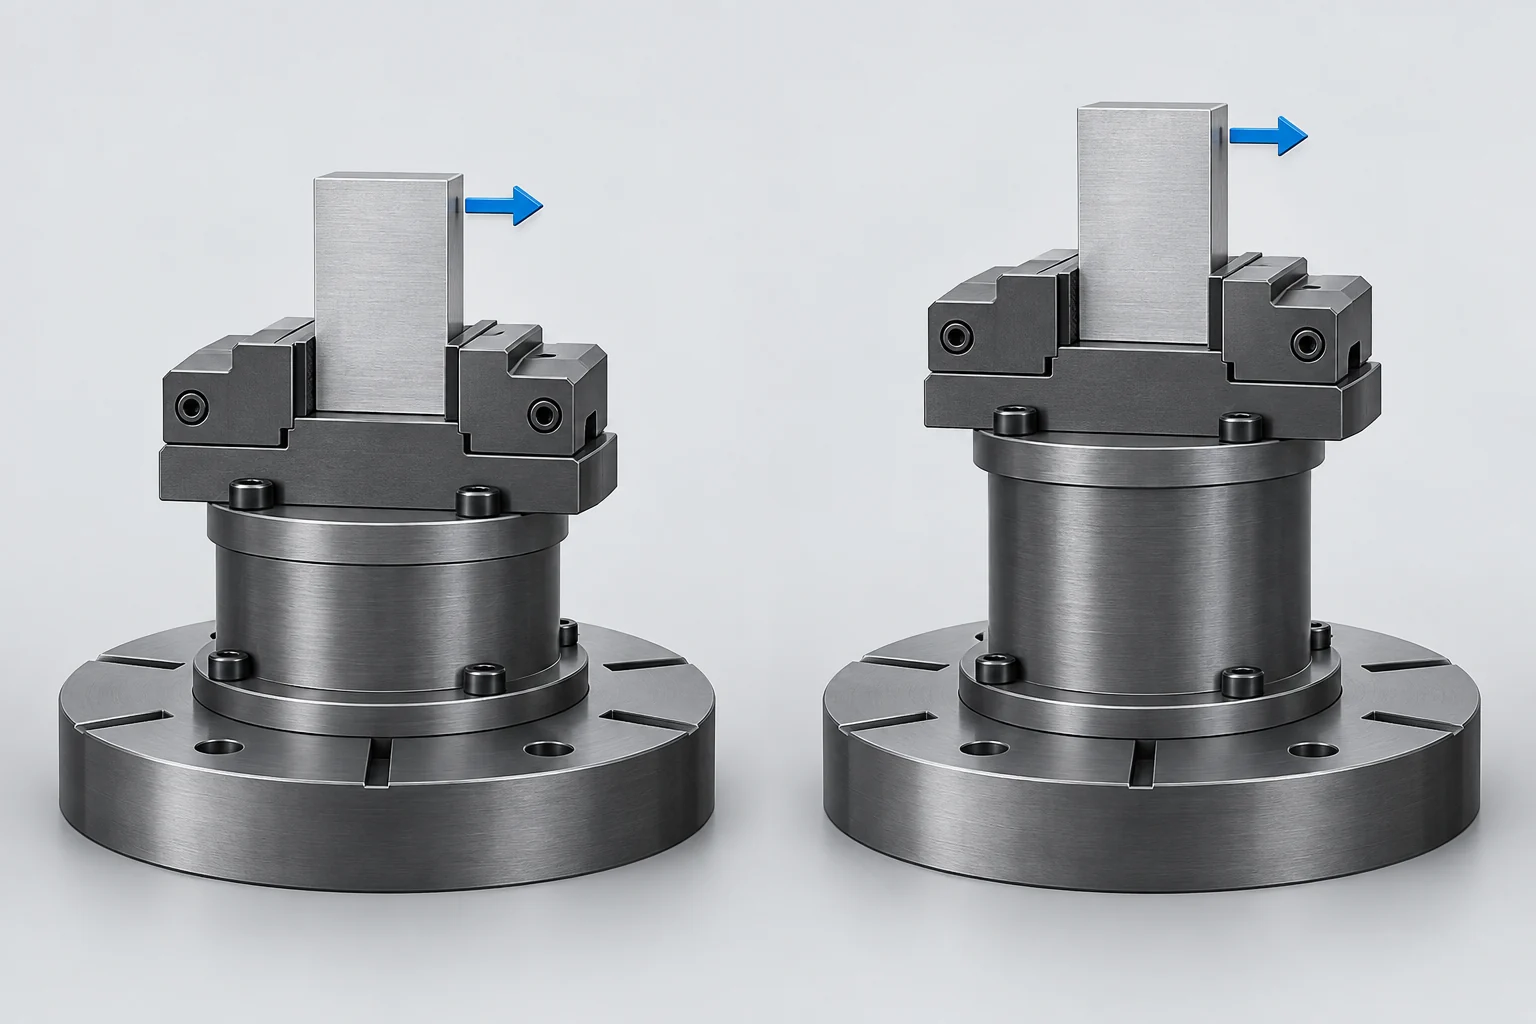
Ett höjdblock kan flytta spännan från bordet och öppna tillträde till delens sidor. Jergens beskriver denna fördel för tillträde i sin vägledning för femaxlig fästteknik. Hela stacken måste fortfarande få plats i maskinen och kunna bära bearbetningen. [3]
Höjd påverkar mer än bara tillträdet. För en horisontell kraft som verkar ovanför ett valt monteringsplan är momentet kring detta plan M = F × h, där h är det vinkelräta avståndet till kraftens verkningslinje. Överväg en förenklad jämförelse med samma antagen 200 N kraft:
| Kraft | Höjd ovanför monteringsplanet | Moment vid detta plan |
|---|---|---|
| 200 N | 50 mm = 0.050 m | 10 N·m |
| 200 N | 100 mm = 0.100 m | 20 N·m |
Dubbla höjden dubblar detta moment. Det fastställer inte fästets deformation, en säker spännkraft eller en maximal användbar höjdblockshöjd; dessa kräver den faktiska konstruktionen, gränssnitten och kraftriktningarna. Beräkningen isolerar en konsekvens av att ändra avståndet mellan skärningen och monteringsplanet. [5]
Stacken tar också upp utrymme och ökar massan. På ett lutande bord bör den kombinerade fästutrustningen och arbetsstycket bedömas mot relevanta lastgränser, tyngdpunktsgränser och momentgränser. Kontrollera den lutade utrymmesgränsen, inte bara den upprätta höjden. Vår guide för att läsa maskinens rörelseområde och klaransspecifikationer förklarar varför rörelseområde ensamt inte definierar det tillgängliga utrymmet för arbetsstycket.
Håll spännkrafter borta från oskyddade väggar
Fästutrustningen håller olika strukturer under bearbetningen. En massiv blank kan bli en tunn, urfräsad höljd medan den fortfarande sitter i samma käftar. Kontakt som var acceptabel under grovbearbetning kan bli en orsak till rörelse när omgivande material saknas.
Spänn krafterna direkt in i stödda, tillräckligt styva områden. En spännkraft över en massiv fläns med stöd direkt under skapar en annan kraftväg än en spännkraft som böjer en oskyddad vägg. Carr Lanes Locating & Clamping Principles förklarar detta samband mellan spännposition, stöd och deformation. Att dra åt hårdare är inte en allmän lösning på ett flexibelt arbetsstycke. [6]
Yrkrav ingår också i fästplanen. Markera de ytor där käftavtryck får finnas kvar, de områden som kommer att fräsas bort och de ytor som måste skyddas. ”Inga avtryck” på alla ytor kan utesluta ett annars praktiskt grepp och kräva annan kontaktgeometri eller en annan bearbetningsoperation.
Mjuka käkar avser bearbetningsbara käkinsert, inte en garanti för markfri kontakt. Deras passform, kontaktyta, renlighet och pålagda belastning är fortfarande avgörande. En instängd spån kan påverka både sätespositionen och den kontaktsatta ytan. Separera godkännande av utseende från godkännande av mått: en del kan se oskadad ut men röra sig vid lossning av spännanordningen. [1] [6]
Den bearbetningsmaterial- och konstruktionsguiden kopplar dessa frågor till tunna väggar och den specificerade inspektionsvillkoret. För flexibla delar bör det tydligt anges om ritningens krav gäller fritt från spännanordningen eller under en definierad monteringsbegränsning.
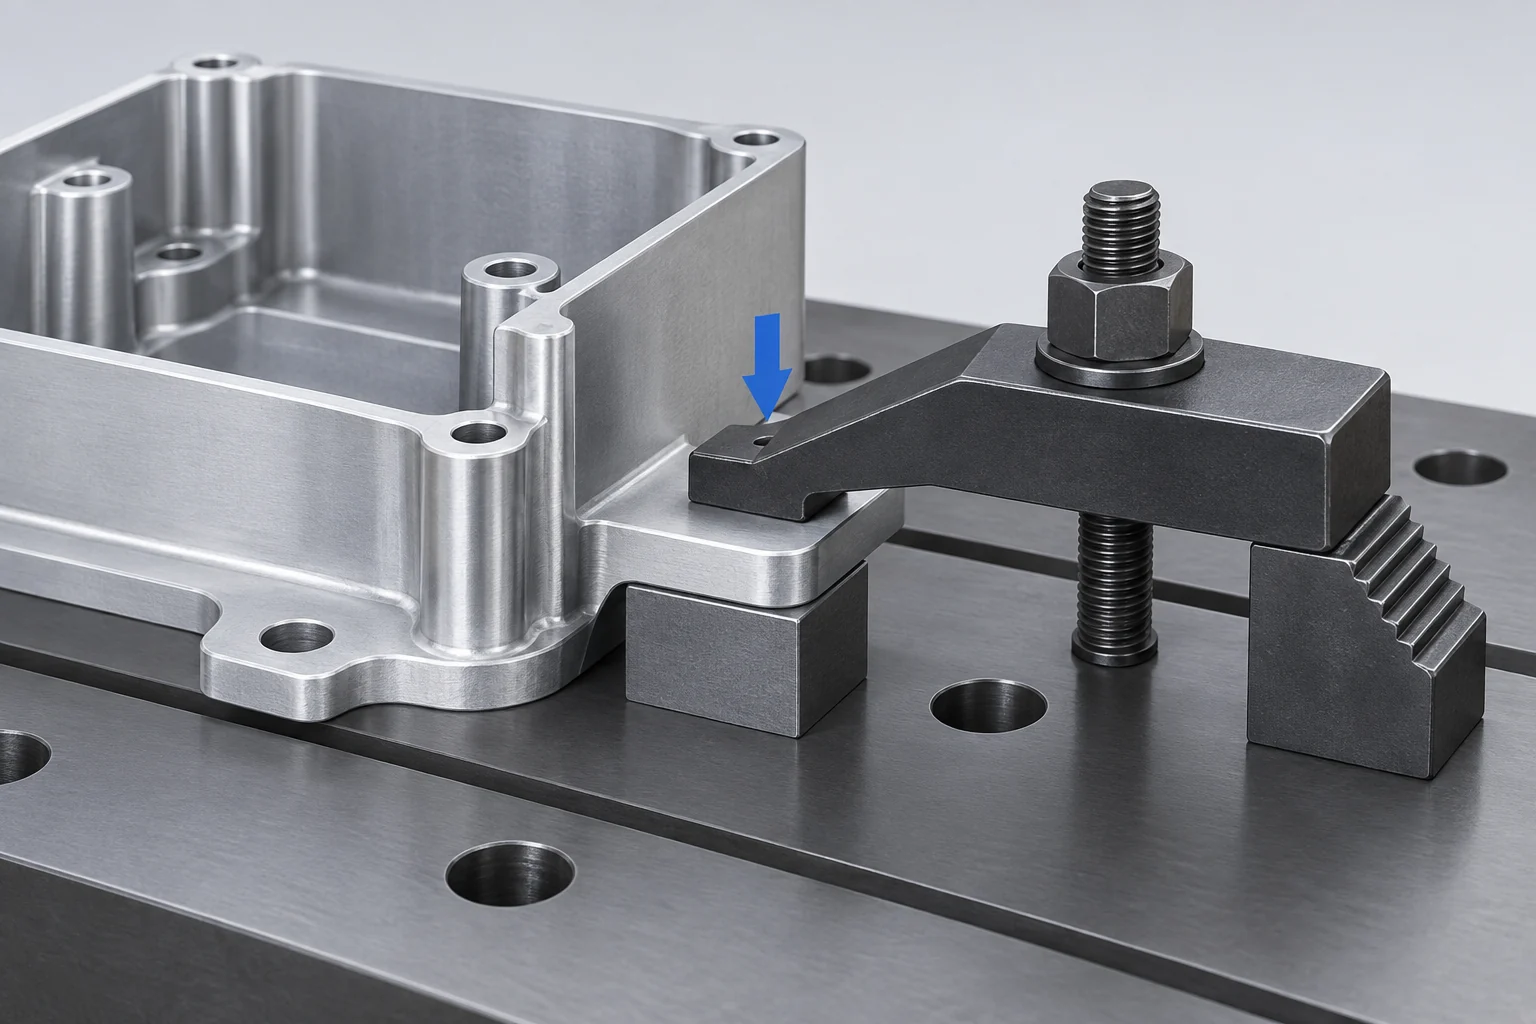
Planera den andra spännningen innan du tar bort spännmaterialet.
Överväg ett hölje med en övre ficka, sidohål och en färdigslipad undersida för montering. En första spännning kan hålla extra material under denna monteringsyta, vilket lämnar toppen och sidorna tillgängliga. När dessa funktioner är bearbetade måste återstoden av spännmaterialet fortfarande tas bort.
Den andra spännningen kräver en plats att stå på, ett sätt att motstå nästa skärning och användbara referenser till redan bearbetade funktioner. Bearbetade mjuka käkar kan stödja den yttre profilen, eller så kan en dedikerad spännanordning lokaliseras från lämpliga färdigbearbetade funktioner. Välj dessa kontaktpunkter redan under planeringen av den första bearbetningen, snarare än att upptäcka efter bearbetningen att varje praktisk spännytta är känslig eller estetisk.
För detta hölje följ relationerna som är avgörande:
- Identifiera de relationer mellan undersidan och sidohålen som den färdiga ritningen styr.
- Välj tillgängliga lokalisationsfunktioner som överför dessa relationer till den andra spännningen.
- Lämna tillräckligt med användbart material och stöd för att ta bort spännmaterialet utan att förlora delens position.
- Kontrollera de färdiga relationerna efter lossning och eventuella specificerade avslutande bearbetningsoperationer.
Ett koordinatförskjutningsvärde kan beskriva delens position, men det kan inte kompensera för ett okänt sätesfel eller för en del som rör sig under belastning. På samma sätt innebär ett repeterbart pallet-gränssnitt inte att komponenten sitter korrekt i sina käkar. Rena kontaktytor och en lämplig referenskontroll ingår fortfarande i varje spännning. [6]
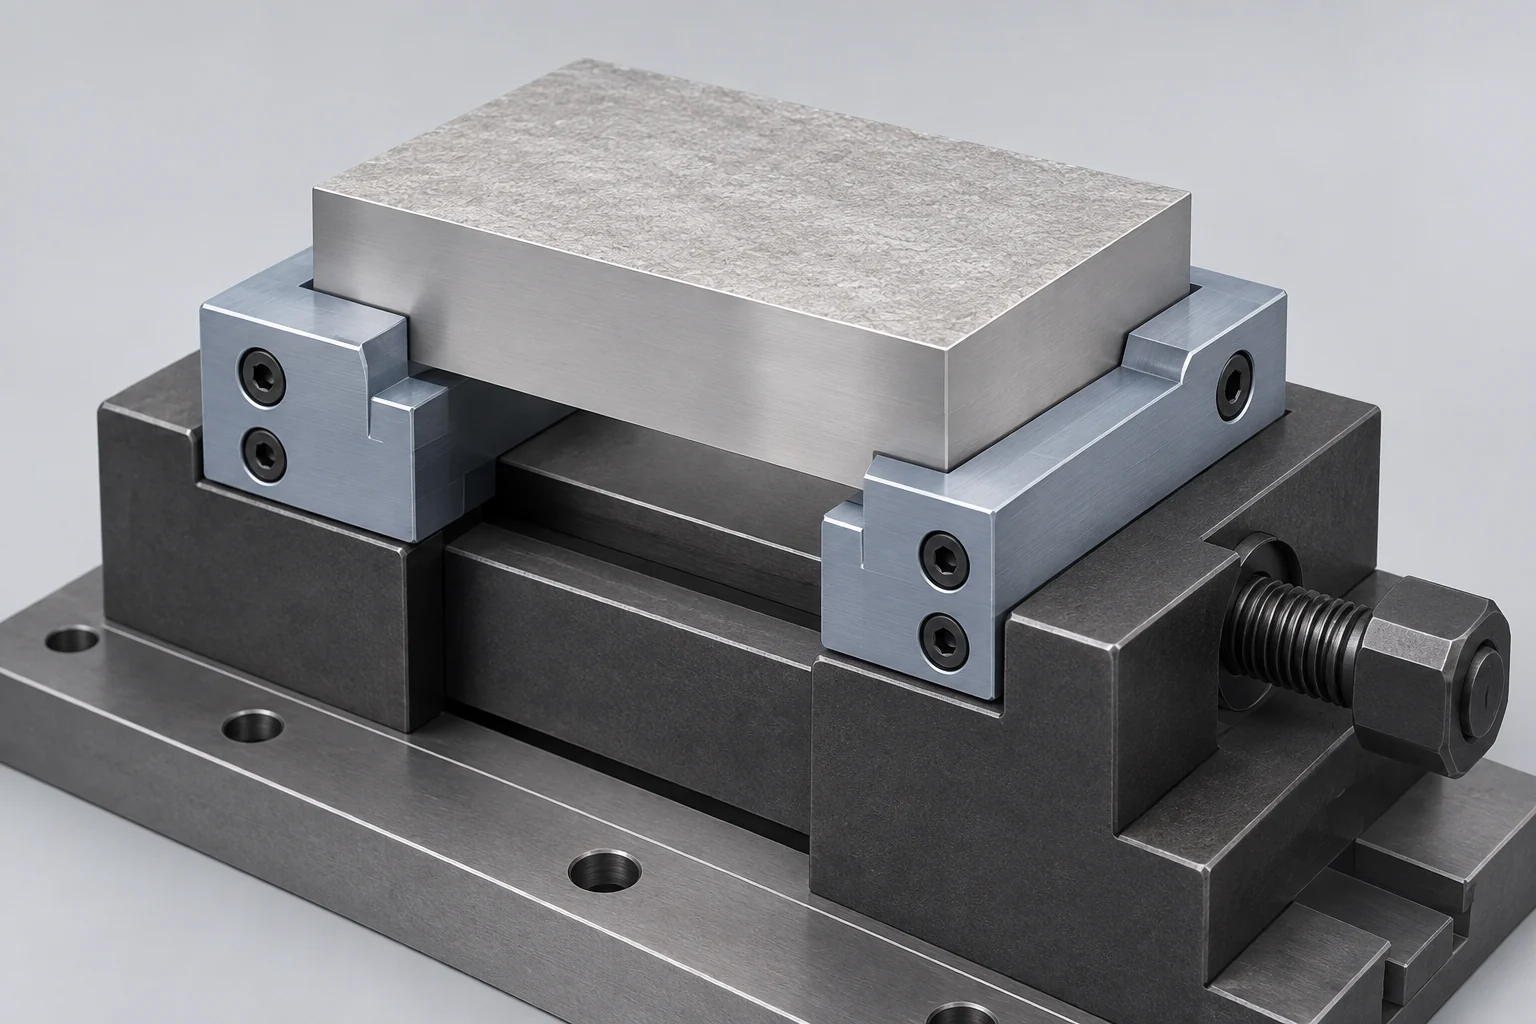
Den användbara utgången är en komplett bearbetningsväg: de avsedda ytorna kan nås, delen förblir stött medan råmaterialet försvinner, och den slutliga spännoperationen bevarar de krävda sambanden mellan funktionselementen. För en tillverkningsgranskning som är specifik för delen omfattar VETCNC’s femaxlig CNC-bearbetningstjänst verktygsåtkomst, spännutrymme och krav på kontroll.
5-axlig spännanordning – Vanliga frågor
Gör en femaxlig spännbänk att jag kan färdigbearbeta alla sex sidor i en enda spännning?
Inte i sig själv. Tänder eller grepp av råmaterialet blockerar vanligtvis en del av komponenten. Femaxlig rörelse kan exponera ytterligare riktningar, men för att ta bort återstående kontaktarea krävs en planerad spänn- eller överföringsmetod.
Krävs en svansfog för femaxlig bearbetning?
Nej. Svansfogar är ett av flera spännalternativ. Greppande tänder, maskinbearbetade mjuka tänder och specialgjorda spännfack kan vara lämpliga för andra delar. Valet beror på tillgängliga kontaktområden, förberedelse av råmaterialet, belastningar och den efterföljande slutförande sekvensen.
Hur mycket material bör jag lämna för tänderna?
Använd kraven från det valda spännsystemet och den faktiska bearbetningsplanen. Det finns inget universellt greppdjup för alla material, tänder och skärlaster. Inkludera det material som krävs för förberedelse samt för att slutföra den andra operationen.
Förbättrar en högre upphöjning inställningen?
Den kan förbättra åtkomsten, men förändrar också höjden, momentet från belastningen och det svepta utrymmet. Välj den höjd som krävs för frihöjd samtidigt som du kontrollerar spännfackets konstruktion samt maskinens tillämpbara belastnings- och rörelsegränser.
Kan mjuka tänder förhindra alla spår från spännanordningen?
Nej. Välpassade tänder kan fördela kontakten över lämpliga områden, men belastning, spån och yttillstånd påverkar fortfarande resultatet. Identifiera skyddade ytor och definiera acceptabla kontaktsår innan du väljer greppet.
Tekniska källor
- LANG Technik. Vanliga frågor om spännanordningssystem. Val av tänder och förstansad hållning av råmaterial.
- Jergens. Workholding Solutions Master Catalog. Femaxliga svansfogsspännbänkar och förberedda greppytor.
- Jergens. 5-Axis Knowledge Center: Overview. Uppläggshöjningar, spännfackgränssnitt och modulära spännanordningar.
- Autodesk Fusion Help. Simulation for manufacturing. Maskinmodeller, verifiering, kollisioner och överrörelse.
- OpenStax, Rice University. University Physics Volume 1, Section 10.6: Vridmoment. Kraft och vinkelrät momentarm.
- Carr Lane Manufacturing. Placering & Spännprinciper. Stöd, lastriktning, spånutrymme och delplacering.



