På denna sida
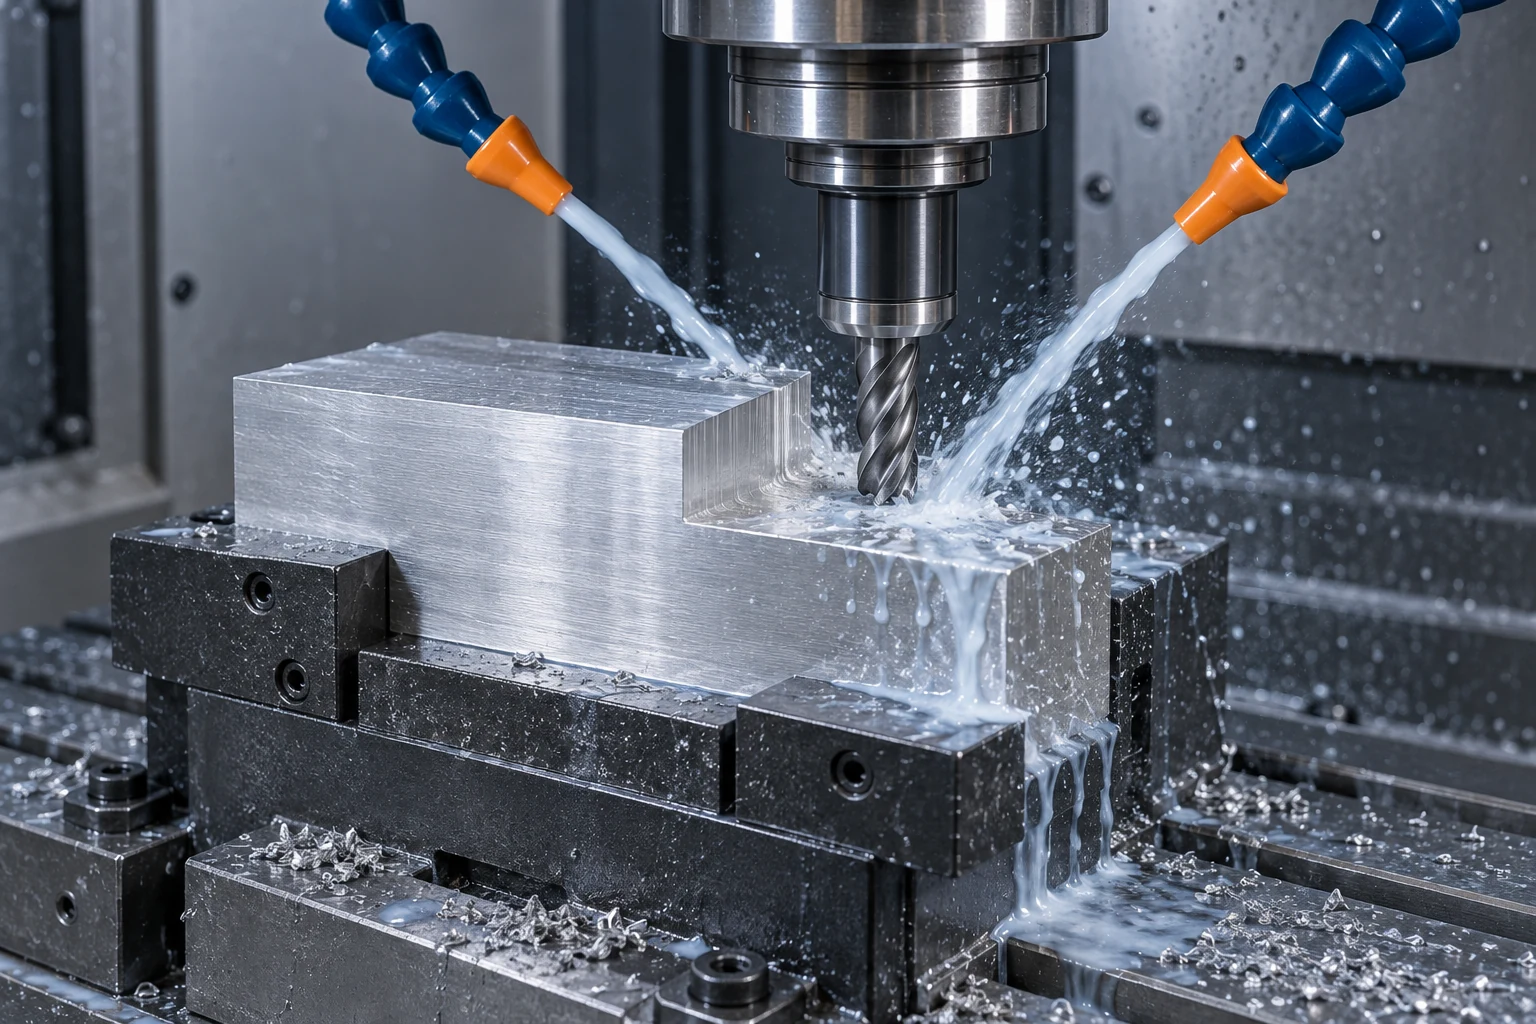
CNC-maskinkylvätska hjälper till att hantera värme, minska friktion och föra bort spån från snittet. Det är separerade uppgifter: ett vått arbetsstycke bevisar inte att vätskan når skärytan, och en kraftfull stråle garanterar inte att spån kan lämna ett djupt borrhål. Välj vätskan och dess tillförselsätt utifrån materialet, verktyget och den bearbetade geometrin.
Kylning, smörjning och spånbortförsel utför olika funktioner
- Kylning för bort värme från skärzonen och omgivande ytor.
- Smörjning minskar friktionen vid kontakterna mellan verktyg, spån och arbetsstycke.
- Spånbortförsel hjälper till att föra bort det avskiljda materialet från snittet så att det inte ackumuleras eller skärs igen.
Balansen förändras med bearbetningsoperationen. En tillgänglig yta och botten av ett smalt borrhål innebär olika tillförselsvägar. Vår CNC-fräsprocess-guide förklarar hur verktygsingrepp och verktygsvägar förändrar skäruppgiften.
Fluidkemi är ett annat val. OSHA grupperar metallbearbetningsvätskor i råoljor, lösliga oljor, halvsyntetiska och syntetiska vätskor. Råoljor används utan vattendilution; de tre andra kategorierna levereras vanligtvis för blandning med vatten. Produktens bruksanvisning styr dess användning. En vätskas färg fastställer inte dess lämplighet eller koncentration. [1]
Anpassa tillförselsvägen till geometrin
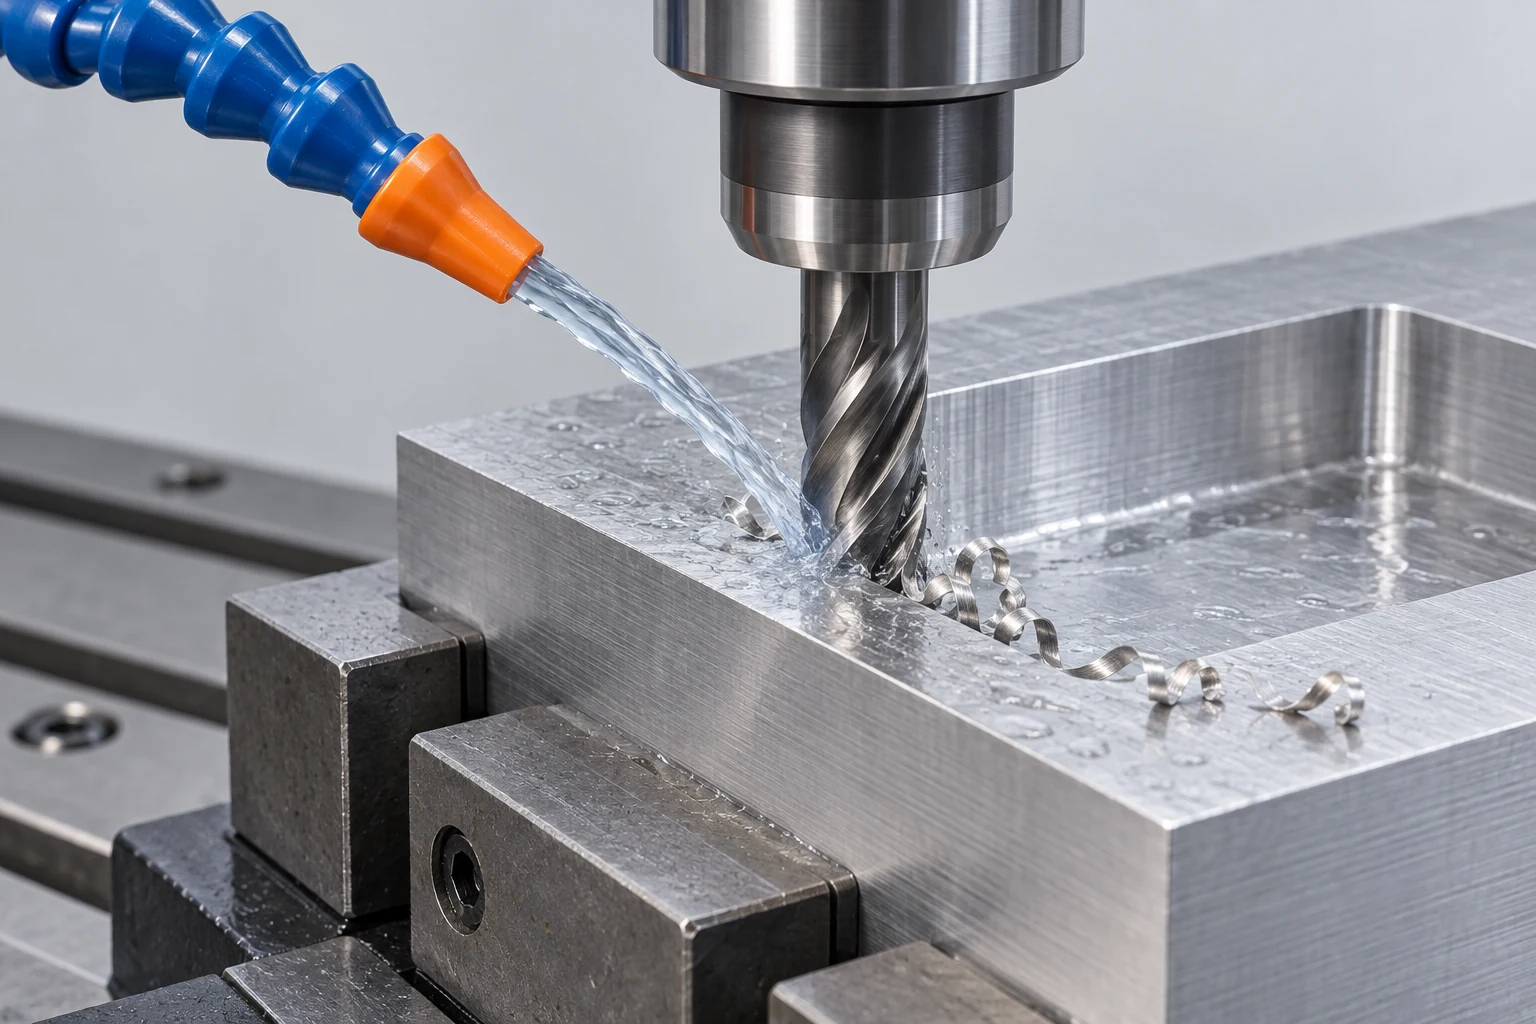
Begreppet »översvämningskylning« beskriver en tillförselmetod, inte en vätskeformulering. På samma sätt beskriver genomverktygskylning en väg genom kanaler i kompatibla verktyg. Samma vätskefamilj kan tillföras på olika sätt.
| Tillvägagångssätt | Användbar funktion | Vad som fortfarande behöver kontrolleras |
|---|---|---|
| Extern översvämningskylning | Tillför kylvätska till en tillgänglig skärzon | Munstyckets riktning, skydd av arbetsstycket och spånbortförsel |
| Genomverktygskylning | Tillför vätska nära en insänkt skäryta | Kompatibel spindel/hållare/verktygsväg, tryck och flöde |
| Minimal mängd smörjning (MQL) | Tillför en liten mängd smörjmedel tillsammans med luft | Utrustning, verktyg och applikation anpassade för ändamålet |
| Luftstråle | Luft kan stödja spånbortförsel där vätska inte väljs | Verktygs-/materiallämplighet samt effektiv inneslutning av spån eller damm |
MQL tillför smörjmedel; ren luft gör inte det. Luften är också en dålig ersättning för vätskebaserad värmeavledning i applikationer som kräver detta. Sandvik Coromant skiljer mellan dessa medier och deras leveranskrav i sin vägledning för svarvning. [2]
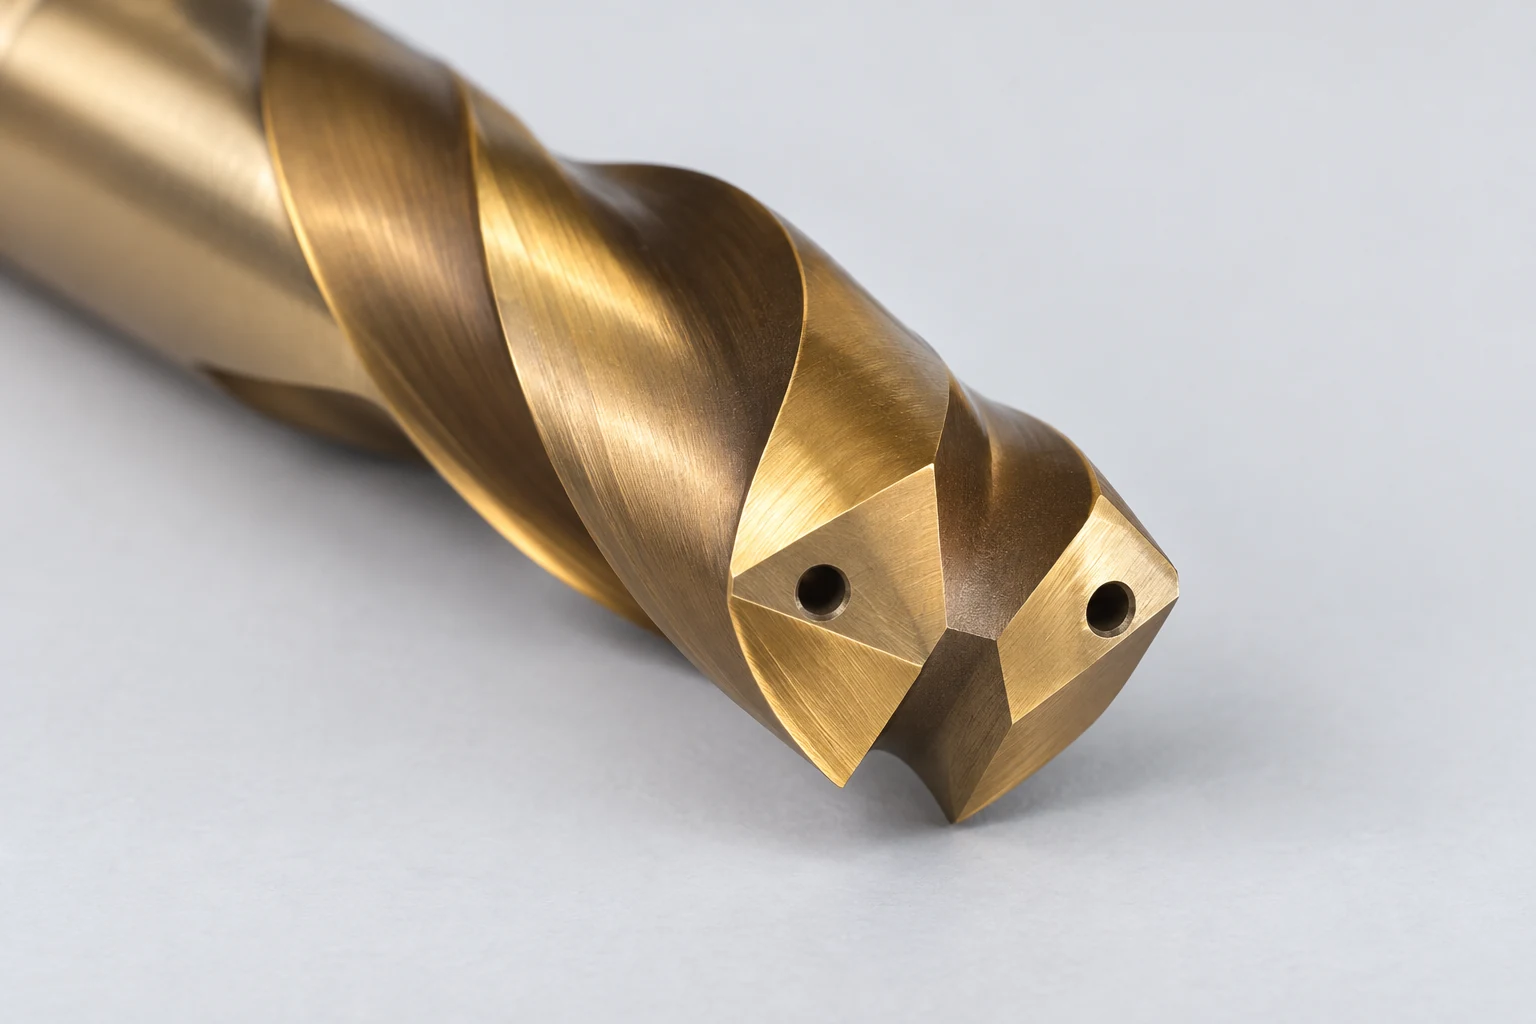
Kylvätska genom spindeln kan transportera vätska genom en kompatibel fästare och borr till utlopp nära spetsen. Avspån måste fortfarande ha en returväg längs spiralrutorna. Ju djupare hålet är, desto viktigare blir denna fullständiga väg; att vätskan når verktyget är endast en del av problemet.
Tryck och flöde är olika storheter. Tryck uttrycks i enheter såsom bar eller psi; flöde är volym per tidsenhet, till exempel liter per minut. Haas påpekar att verktygets passagesstorlek påverkar det tryck och flöde som dess TSC-system levererar. Jämför pumpen och verktyget tillsammans, snarare än att betrakta det högsta trycket på en specifikationsblankett som den bästa inställningen. [3]
Mer kylvätska är inte alltid en förbättring
Fräsning innebär upprepad in- och utförande av skärande kant i materialet. Att kyla en het kant mellan ingrepp kan förstärka termisk cykling och bidra till sprickbildning. För vissa fräsapplikationer med hartmetall är torrfräsning lämplig. Andra applikationer drar nytta av vätska för smörjning, ytkvalitet eller avspånskontroll.
Sandviks vägledning för våt- eller torrfräsning beskriver båda effekterna. Välj tillsammans verktygsgrad, material och skärningsförhållanden; om den valda processen körs våt måste den erforderliga kylvätsketillförseln bibehållas. En regel som “allt aluminium vått” eller “allt stål torrt” hoppar över dessa förhållanden. [4]
Vid svarvning kan en riktad stråle hjälpa till att styra avspånet, men munstycksanordningen och skärningsförhållandena avgör resultatet. För ränning och avskärning är det trånga utrymmet runt verktyget särskilt relevant för avspånsutblåsning. Sandviks kylvätskevägledning separerar kraven på tryck, utloppsarea och flöde; dess applikationsexempel är inte universella inställningar. [5]
Följ avspånsbanan, sedan kontrollera den levererade delen
När ytfinish eller verktygslivsdur försämras bör du undersöka vad som händer innan du ändrar kylvätskspecifikationen:
- Spån samlas i en ficka: kontrollera utgångsvägen, munstyckets tillgänglighet och verktygspåg innan du antar att högre tryck kommer att rensa bort dem.
- Skärningen får en avbrottström: kontrollera flödets konstans och eventuella blockeringar enligt utrustningens angivna underhållsprocedur.
- Verktygskanten är skadad: granska slitageprofilen, ingreppet och skärdata samt valet av våt/dry-bearbetning. Enbart utseendet identifierar inte orsaken.
Fluidens tillstånd är en separat regleringsparameter. Använd leverantörens riktlinjer för koncentration och vattenkvalitet samt säkerställ filtrering och kontroll av föroreningar. Undvik att ange en enda blandningsprocent för alla produkter. OSHAs rådgivande handbok behandlar hantering av fluid och ångkontroll; val av kylvätska kräver även produktens aktuella säkerhetsinformation. [1]
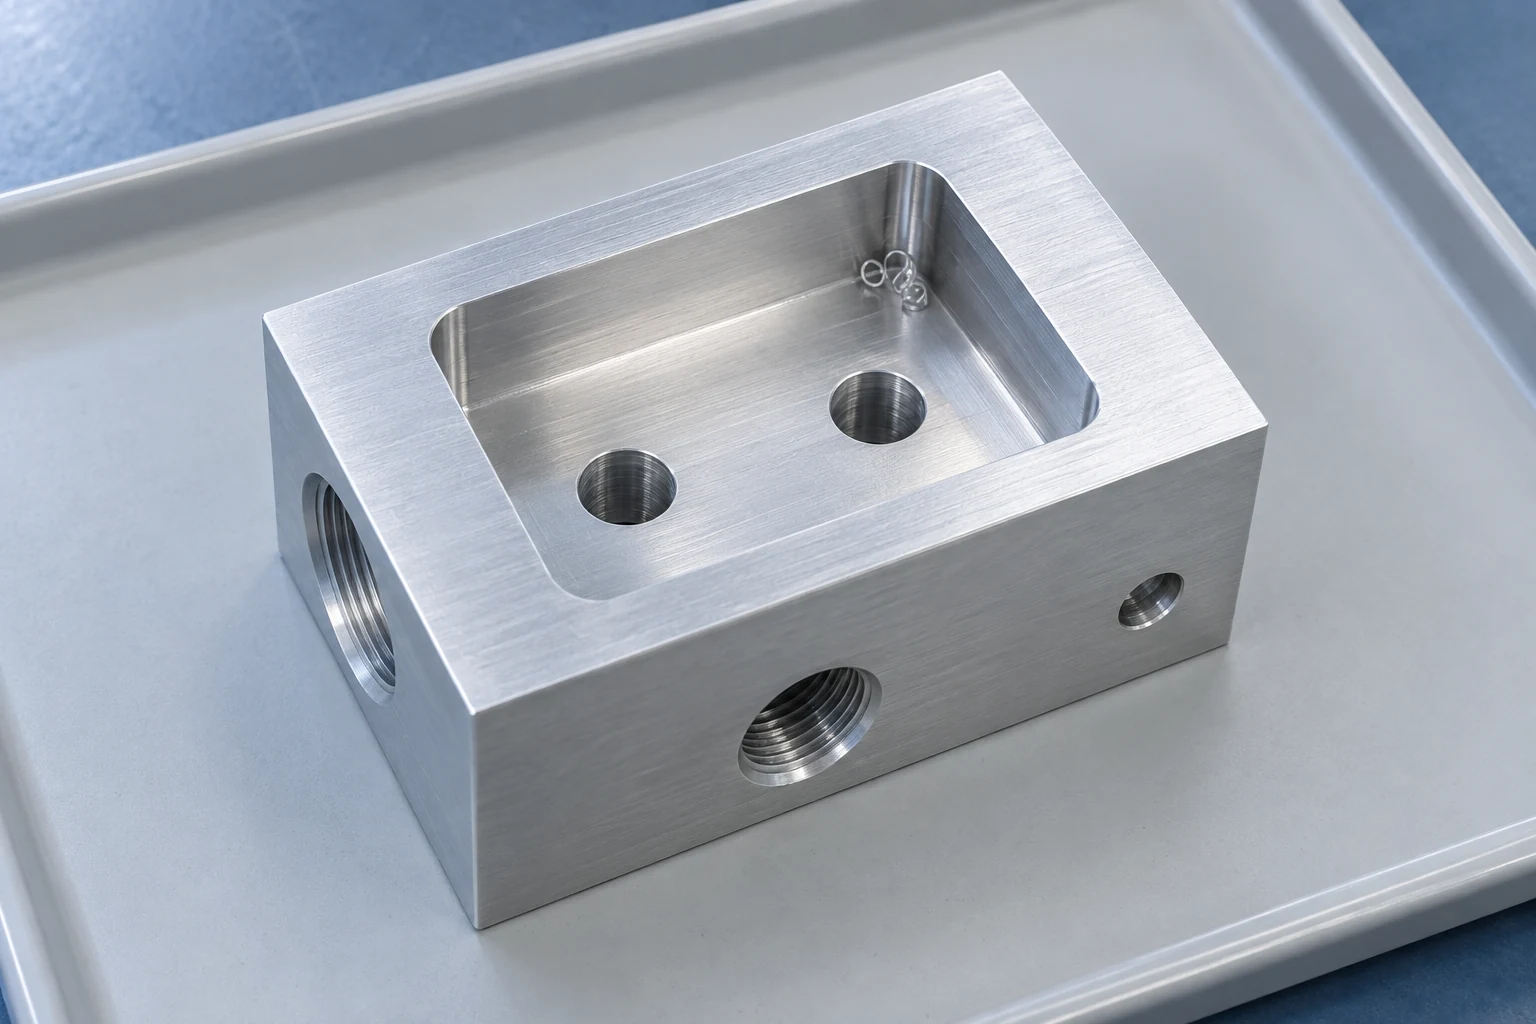
För en manifold, en tätkomponent eller en del som ska limmas eller beläggas, definiera det krävda levererade tillståndet: passages att rengöra, begränsningar för rester och hur renhet kommer att godkännas. Inkludera dessa krav tillsammans med materialet och ritningen vid granskning av CNC fräsning. Att specificera resultatet är oftast mer användbart än att begära ett visst pumptryck.
Vanliga frågor
Är CNC kylvätska bara vatten?
Nej. Vissa skärvätskor är oljor som används direkt; andra är formulerade koncentrat som blandas med vatten. Rent vatten ger inte samma smörjning, korrosionsskydd eller fluidstabilitet som en lämplig arbetsblandning.
Eliminerar genomspindelkylvätska stegvis borrning (peck drilling)?
Den kan möjliggöra en kontinuerlig borrningscykel med lämpligt verktyg och förhållanden, men eliminerar inte stegvis borrning för varje borr, material eller djup. Följ det valda verktygets applikationsgränser.
Bevisar en blank bearbetad yta att kylvätskan fungerade korrekt?
Nej. Enbart utseendet kan inte fastställa mått, ytstruktur, verktygsförhållande eller renhet. Kontrollera de egenskaper som krävs av ritningen och processen.
Tekniska källor
- OSHA, vätskor för metallbearbetning: säkerhets- och hälsoriktlinjer, fluidkategorier och hantering. Rådgivande vägledning, inte en ny lagstiftning.
- Sandvik Coromant, How to Apply Coolant and Cutting Fluid in Turning, kylvätskemedier och utlopp.
- Haas Automation, Genomspindelkylmedel (TSC), passagesstorlek, tryck, flöde och verktygsberoende borrningsexempel.
- Sandvik Coromant, Torrt fräsning eller med skärvätska, termisk cykling och undantag för vissa applikationer.
- Sandvik Coromant, Kylmedelsaspekter – bearbetning med kylmedel, krav på pump och avlämning av spån.



