Sur cette page
Le liquide de coupe pour machines CNC permet de gérer la chaleur, de réduire les frottements et d’évacuer les copeaux depuis la zone de coupe. Ce sont des fonctions distinctes : un pièce humide ne prouve pas que le fluide atteint effectivement le tranchant, et un jet puissant ne garantit pas que les copeaux peuvent s’échapper d’un trou profond. Sélectionnez le fluide et sa méthode d’acheminement en fonction du matériau, de l’outil et de la caractéristique usinée.
Le refroidissement, la lubrification et l’évacuation des copeaux remplissent des rôles différents
- Refroidissement : évacue la chaleur depuis la zone de coupe et les surfaces avoisinantes.
- Lubrification : réduit les frottements aux interfaces entre l’outil, le copeau et la pièce.
- Évacuation des copeaux : permet d’extraire le matériau séparé de la zone d’usinage afin qu’il ne s’accumule pas ni ne soit recoupé.
L’équilibre évolue selon l’opération. Une face accessible et le fond d’un trou étroit offrent des chemins d’acheminement différents. Notre guide du fraisage CNC explique comment l’engagement de la fraise et les trajectoires d’usinage modifient la tâche de coupe.
La composition chimique du fluide constitue un autre choix. L’OSHA classe les fluides de travail des métaux en huiles pures, huiles solubles, semi-synthétiques et synthétiques. Les huiles pures sont utilisées sans dilution à l’eau ; les trois autres catégories sont généralement fournies pour être mélangées à de l’eau. Les instructions d’application du produit régissent son utilisation. La couleur d’un fluide n’indique ni son adéquation ni sa concentration. [1]
Adaptez le chemin d’acheminement au type de géométrie
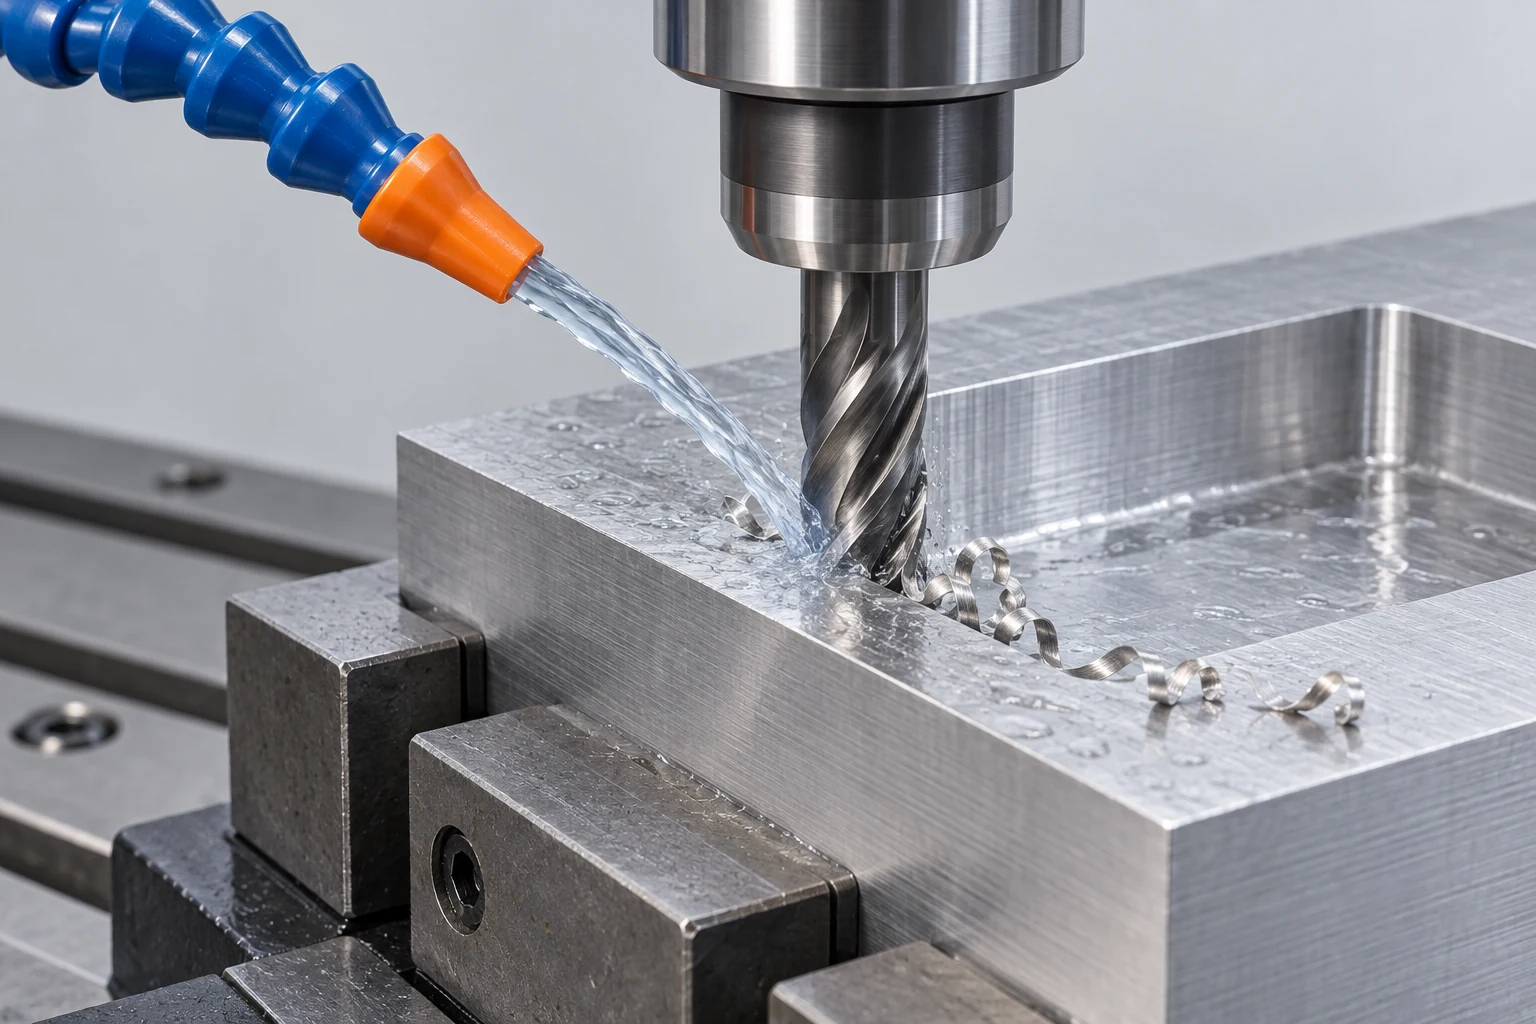
« Arrosage abondant » désigne une méthode d’acheminement, non une formulation de fluide. De même, l’alimentation par l’outil décrit un trajet passant par des canaux intégrés dans des outils compatibles. Une même famille de fluides peut être acheminée selon plusieurs modes.
| Méthode | Rôle utile | Ce qui nécessite encore une vérification |
|---|---|---|
| Arrosage abondant externe | Alimente une zone de coupe accessible | Orientation de la buse, masquage par la pièce et évacuation des copeaux |
| Alimentation par l’outil | Achemine le fluide à proximité d’un tranchant situé en retrait | Compatibilité avec la broche / le porte-outil / le parcours de l’outil, pression et débit requis |
| Lubrification en quantité minimale (LQM) | Achemine une faible quantité de lubrifiant avec de l’air | Équipement, outil et application adaptés à l’usage prévu |
| Jet d’air | L’air peut aider à évacuer les copeaux lorsque le fluide liquide n’est pas retenu | Compatibilité outil/matériau et confinement efficace des copeaux ou poussières |
La lubrification minimale en quantité (MQL) ajoute un lubrifiant ; l’air pur n’assure pas cette fonction. L’air est également un mauvais substitut au refroidissement liquide dans les applications qui en dépendent. Sandvik Coromant distingue clairement ces milieux et leurs exigences d’acheminement dans ses recommandations pour le tournage. [2]
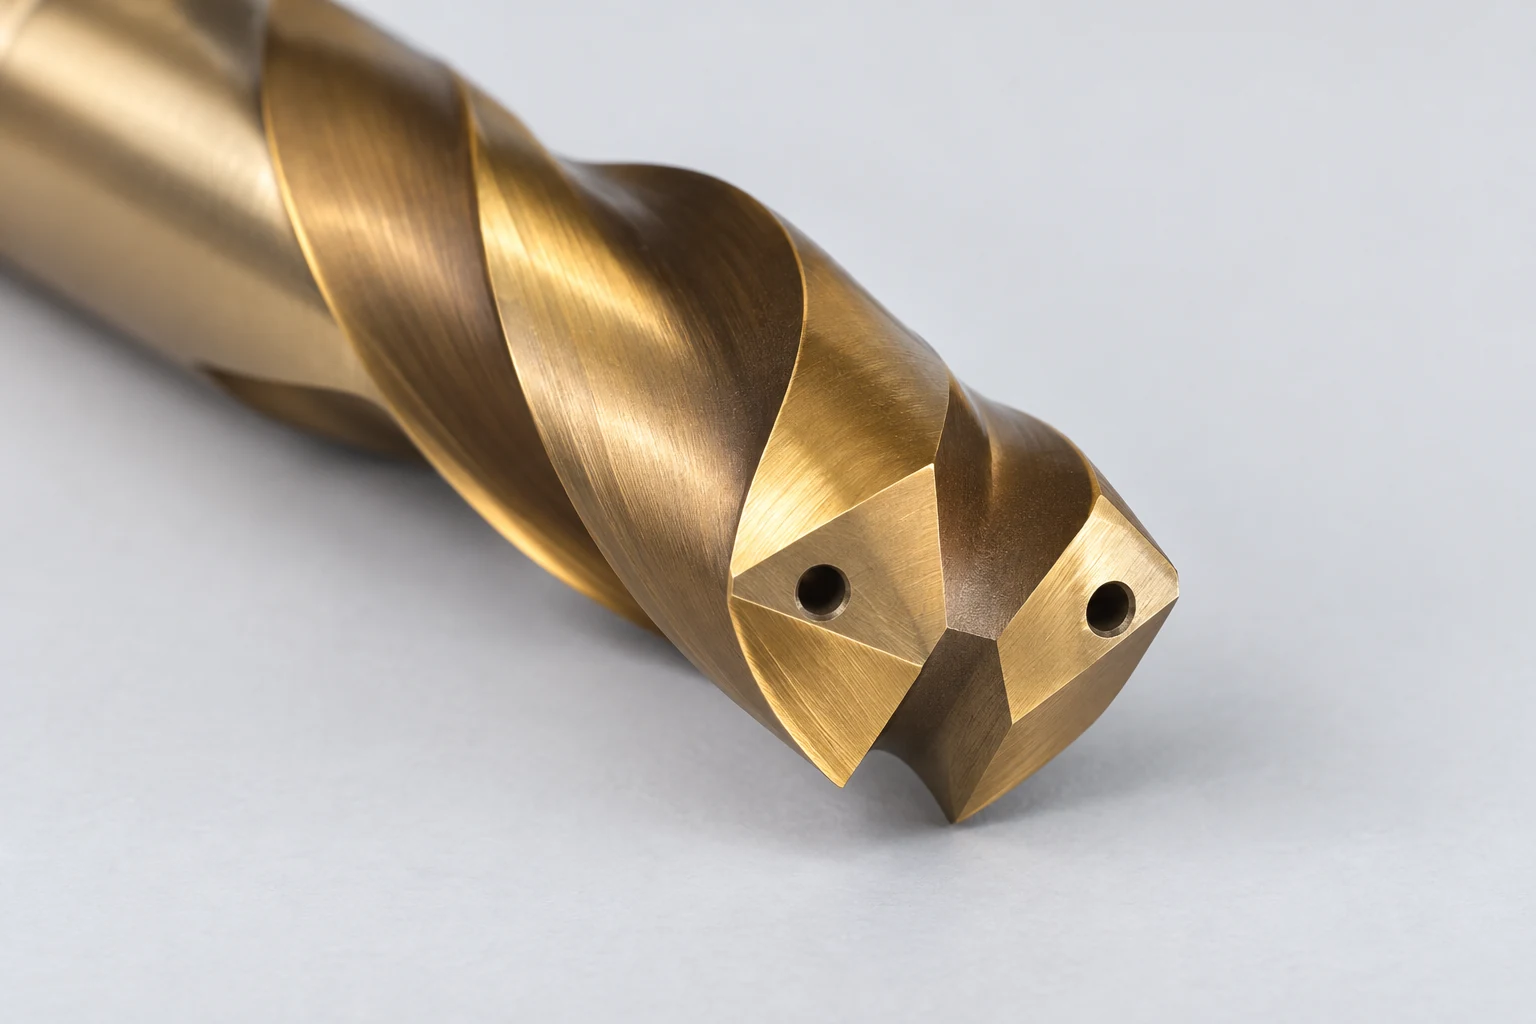
Le liquide de coupe à travers la broche peut acheminer le fluide via un porte-outil compatible et une mèche jusqu’à des orifices situés près de la pointe. Les copeaux nécessitent toutefois un chemin de retour le long des rainures hélicoïdales. Plus le trou est profond, plus ce chemin complet devient critique ; le simple fait que le fluide parvienne à l’outil ne résout qu’une partie du problème.
La pression et le débit sont deux grandeurs différentes. La pression s’exprime en unités telles que le bar ou le psi ; le débit correspond à un volume par unité de temps, par exemple en litres par minute. Haas précise que la taille des passages dans l’outil modifie la pression et le débit réellement délivrés par son système TSC. Comparez conjointement la pompe et l’outillage, plutôt que de considérer la pression maximale indiquée sur une fiche technique comme le réglage optimal. [3]
Plus de liquide de coupe n’est pas systématiquement une amélioration.
Le fraisage déplace répétitivement un tranchant dans et hors du matériau. Refroidir un tranchant chaud entre deux engagements peut accentuer les cycles thermiques et favoriser l’apparition de fissures. Pour certaines applications de fraisage en carbure, l’usinage à sec est approprié. D’autres applications bénéficient du liquide pour la lubrification, la qualité de surface ou le contrôle des copeaux.
Les recommandations de Sandvik concernant le fraisage à sec ou lubrifié décrivent ces deux effets. Sélectionnez ensemble la nuance d’outil, le matériau et les conditions de coupe ; si le procédé retenu exige un arrosage, maintenez l’alimentation requise par cette application. Une règle générale telle que « tout l’aluminium en lubrifié » ou « tout l’acier à sec » ignore ces conditions spécifiques. [4]
En tournage, un jet dirigé peut aider à maîtriser les copeaux, mais l’agencement de la buse et les conditions de coupe déterminent le résultat. Pour les opérations de rainurage et de tronçonnage, l’espace étroit autour de l’outil rend l’évacuation des copeaux particulièrement critique. Le système de guidage de liquide de coupe de Sandvik sépare les exigences relatives à la pression, à la section de sortie et au débit ; ses exemples d’application ne constituent pas des réglages universels. [5]
Suivez le trajet des copeaux, puis vérifiez la pièce livrée
Lorsque la finition ou la durée de vie de l’outil se dégradent, examinez ce qui se produit avant de modifier la spécification du liquide de coupe :
- Des copeaux s’accumulent dans une poche : vérifiez le chemin de sortie, l’accès de la buse et le parcours outil avant de supposer qu’une pression accrue permettra de les évacuer.
- La coupe reçoit un flux intermittent : vérifiez la régularité de la distribution ainsi que la présence d’obstructions, conformément à la procédure de maintenance prescrite pour l’équipement.
- Le tranchant de l’outil est endommagé : analysez le mode d’usure, l’engagement, les paramètres de coupe ainsi que le choix entre lubrification humide ou sèche. L’apparence seule ne permet pas d’identifier la cause.
L’état du fluide constitue un paramètre de contrôle distinct. Suivez les recommandations du fournisseur concernant la concentration et la qualité de l’eau, et assurez une filtration rigoureuse ainsi qu’un contrôle des contaminations. Évitez de prescrire un même pourcentage de mélange pour tous les produits. Le manuel consultatif de l’OSHA traite de la gestion des fluides et des mesures de maîtrise des brouillards ; la sélection du liquide de coupe doit également tenir compte des informations actuelles en matière de sécurité relatives au produit. [1]
Pour un collecteur, un composant d’étanchéité ou une pièce destinée à être collée ou revêtue, définissez l’état requis après livraison : passages à nettoyer, restrictions relatives aux résidus et modalités d’acceptation de la propreté. Intégrez ces exigences avec les données matériaux et le dessin lors de l’examen du CNC fraisage. Préciser le résultat attendu est généralement plus utile que de demander une pression spécifique de pompe.
FAQ
Le liquide de coupe CNC est-il simplement de l’eau ?
Non. Certains liquides de coupe sont des huiles utilisées directement ; d’autres sont des concentrés formulés à diluer dans l’eau. L’eau pure n’offre ni la même lubrification, ni la même protection contre la corrosion, ni la même stabilité du fluide qu’un mélange fonctionnel adapté.
Le liquide de coupe par axe central élimine-t-il le perçage par passes successives ?
Il permet un cycle de perçage continu avec des outils et des conditions appropriés, mais il n’élimine pas le perçage par passes pour tous les forets, matériaux ou profondeurs. Respectez les limites d’application de l’outil sélectionné.
Une surface usinée brillante prouve-t-elle que le fluide de coupe a fonctionné correctement ?
Non. L’apparence seule ne permet pas de vérifier les dimensions, la texture de surface, l’état de l’outil ni la propreté. Contrôlez les caractéristiques requises par le plan et le procédé.
Sources techniques
- OSHA, Manuel des meilleures pratiques en matière de sécurité et de santé relatives aux fluides d’usinage, catégories de fluides et gestion. Guide consultatif, non une nouvelle réglementation.
- Sandvik Coromant, How to Apply Coolant and Cutting Fluid in Turning, supports et débits du fluide de coupe.
- Haas Automation, Through-Spindle Coolant (TSC), diamètre de passage, pression, débit et exemples de perçage dépendants de l’outil.
- Sandvik Coromant, Dry Milling or with Cutting Fluid, cyclage thermique et exceptions d’application.
- Sandvik Coromant, Coolant Aspects — Machining with Coolant, exigences relatives aux pompes et évacuation des copeaux.



