W tym artykule
CNC płyn chłodzący do maszyn pomaga w odprowadzaniu ciepła, zmniejszaniu tarcia i usuwaniu wiórków ze strefy skrawania. To trzy oddzielne zadania: wilgotna powierzchnia obrabianego przedmiotu nie dowodzi, że płyn dociera do krawędzi tnącej, a silny strumień nie gwarantuje, że wiórki będą mogły opuścić głębokie otwory. Dobierz płyn i sposób jego dopływu w zależności od materiału, narzędzia oraz elementu podlegającego obróbce.
Chłodzenie, smarowanie i usuwanie wiórków pełnią różne funkcje
- Chłodzenie odprowadza ciepło ze strefy skrawania i otaczających powierzchni.
- Smarowanie zmniejsza tarcie w miejscach styku narzędzia, wióra i obrabianego przedmiotu.
- Usuwanie wiórków wspomaga wydalenie odciętego materiału ze strefy skrawania, aby nie gromadził się on tam ani nie był ponownie skrawany.
Zbilansowanie tych czynników zmienia się w zależności od operacji. Dostępna powierzchnia czołowa i dno wąskiego otworu wymagają różnych ścieżek dopływu płynu. Nasz CNC przewodnik po procesie frezowania wyjaśnia, jak zaangażowanie freza i trajektorie narzędzi wpływają na zadanie skrawania.
Chemii płynu stanowi kolejny wybór. OSHA klasyfikuje płyny do obróbki metalu jako oleje proste, oleje rozpuszczalne, półsyntetyczne i syntetyczne. Oleje proste stosuje się bez rozcieńczania wodą; pozostałe trzy kategorie są zazwyczaj dostarczane w postaci koncentratów przeznaczonych do mieszania z wodą. Instrukcje zastosowania produktu określają sposób jego użytkowania. Kolor płynu nie określa jego przydatności ani stężenia. [1]
Dopasuj ścieżkę dopływu do charakterystyki elementu
„Zatapianie” określa sposób dopływu płynu, a nie jego skład chemiczny. Podobnie dopływ przez narzędzie opisuje ścieżkę przepływu płynu przez kanały w kompatybilnym narzędziu. Ten sam rodzaj płynu może być dostarczany różnymi metodami.
| Metoda | Przydatna rola | Co nadal wymaga sprawdzenia |
|---|---|---|
| Zewnętrzne zatapianie | Zapewnia dopływ do łatwo dostępnego obszaru skrawania | Kierunek strumienia z dyszy, osłona części przedmiotu i odprowadzanie wiórków |
| Dopływ przez narzędzie | Dostarcza płyn blisko krawędzi tnącej umieszczonej w zagłębieniu | Kompatybilność wrzeciona / uchwytu / ścieżki narzędzia, ciśnienie i przepływ |
| Minimalna ilość smaru (MQL) | Dostarcza niewielką ilość smaru wraz z powietrzem | Sprzęt, narzędzie i zastosowanie dobrane do celu |
| Strumień powietrza | Powietrze może wspomagać usuwanie wiórków tam, gdzie nie stosuje się płynu chłodzącego | Zgodność narzędzia i materiału oraz skuteczne zawieranie wiórków lub pyłu |
MQL dostarcza środka smarnego; zwykłe powietrze nie. Powietrze jest również słabym zamiennikiem cieczy do odprowadzania ciepła w zastosowaniach, które tego wymagają. Sandvik Coromant rozróżnia te media oraz ich wymagania dotyczące dostarczania w swoich wytycznych dotyczących toczenia. [2]
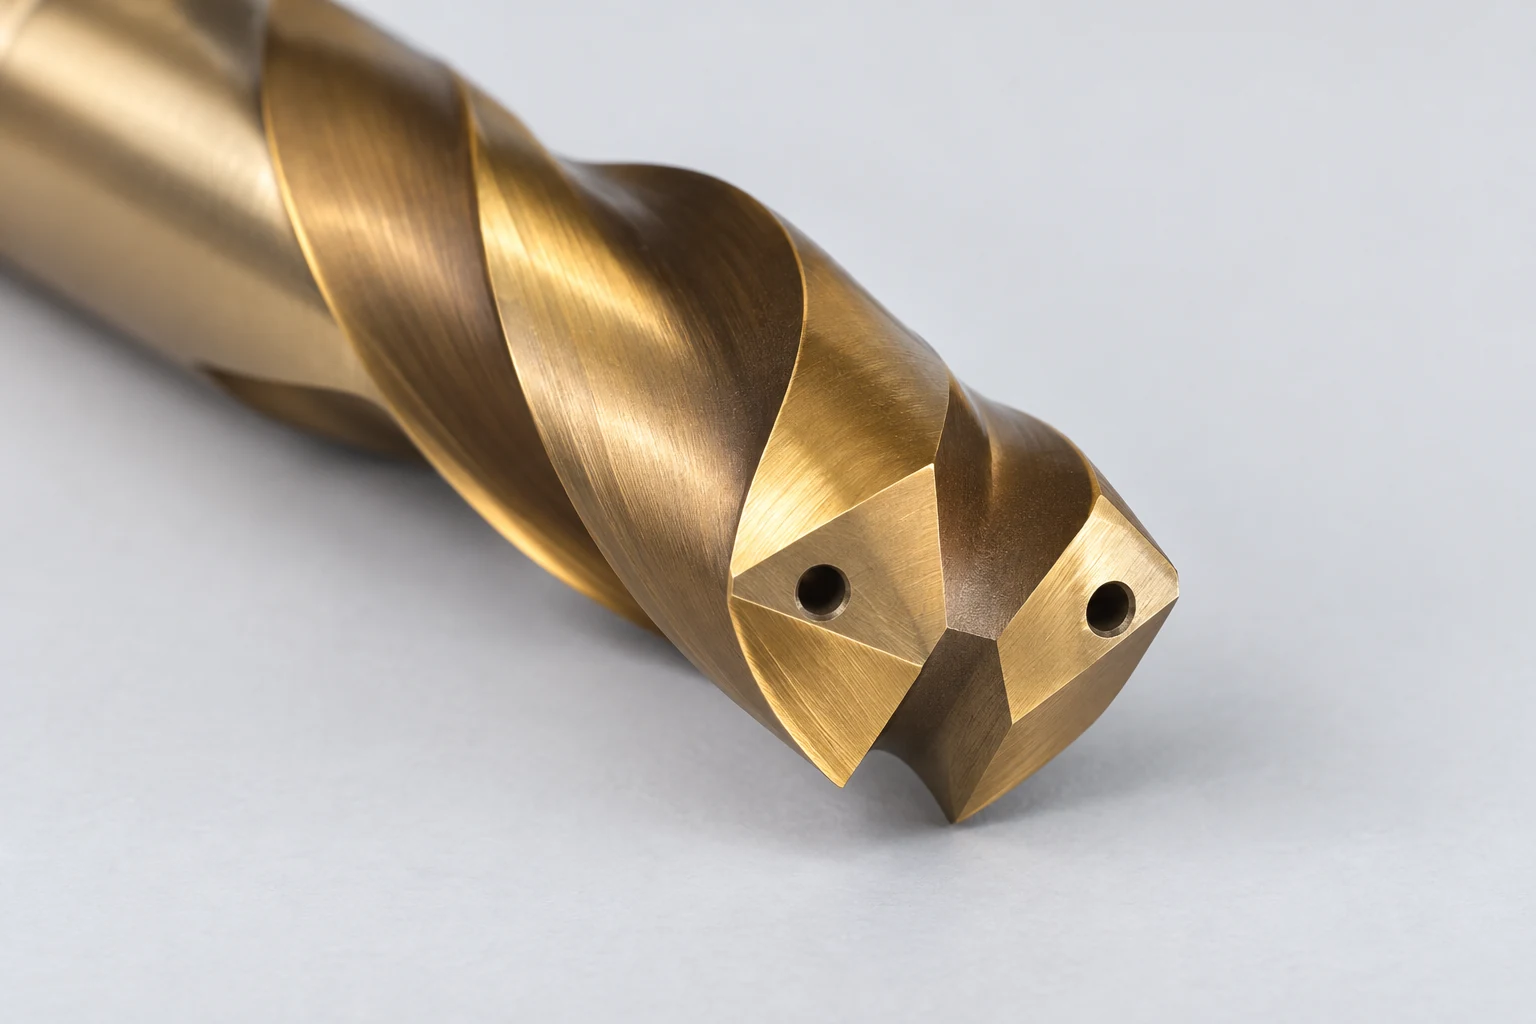
Chłodzenie przez wrzeciono umożliwia przepływ cieczy przez kompatybilny uchwyt i wiertło do otworów w pobliżu jego czubka. Wióry nadal potrzebują ścieżki powrotnej wzdłuż żłobków. Zwiększenie głębokości otworu podnosi znaczenie pełnej ścieżki; dopływanie cieczy do narzędzia to tylko część problemu.
Ciśnienie i przepływ to różne wielkości. Ciśnienie wyraża się w jednostkach takich jak bar lub psi; przepływ to objętość na jednostkę czasu, np. litry na minutę. Haas zauważa, że rozmiar przekroju przepływowego narzędzia zmienia ciśnienie i przepływ dostarczane przez jego system chłodzenia przez wrzeciono (TSC). Porównaj pompę i oprzyrządowanie łącznie, zamiast traktować najwyższą wartość ciśnienia podaną w arkuszu technicznym jako optymalne ustawienie. [3]
Więcej chłodziwa nie jest uniwersalnym ulepszeniem
Frezowanie wielokrotnie wprowadza krawędź skrawającą w materiał i wyprowadza ją z niego. Chłodzenie nagrzanego ostrza między kolejnymi zazębieniami może nasilić cyklowanie termiczne i przyczynić się do powstawania pęknięć. W niektórych zastosowaniach frezowania z płytkami z węglików spiekanych odpowiednie jest frezowanie sucha. W innych przypadkach ciecz przynosi korzyści w zakresie smarowania, jakości powierzchni lub kontroli wiórów.
Wytyczne Sandvika dotyczące frezowania mokrego lub suchego opisują oba te efekty. Dobierz gatunek narzędzia, materiał i warunki skrawania łącznie; jeśli wybrany proces wymaga chłodzenia cieczą, zapewnij jej podaż zgodną z wymaganiami danej aplikacji. Reguła typu „cały aluminium – chłodzenie mokre” lub „cała stal – chłodzenie suche” pomija te warunki. [4]
W toczeniu skierowany strumień może wspomagać kontrolę wiórów, ale układ dyszy oraz warunki skrawania decydują o efekcie końcowym. W operacjach wytaczania rowków i przecinania, wąska przestrzeń wokół narzędzia czyni odprowadzanie wiórów szczególnie istotnym. Wytyczne Sandvika dotyczące chłodziwa oddzielają wymagania dotyczące ciśnienia, powierzchni otworów wylotowych i przepływu; przykłady zastosowań nie są uniwersalnymi ustawieniami. [5]
Śledź ścieżkę wiórów, a następnie sprawdź gotowy detal.
Gdy jakość wykończenia lub żywotność narzędzia pogarszają się, przeanalizuj najpierw, co się dzieje, zanim zmienisz specyfikację chłodziwa:
- Odpadki skrawkowe gromadzą się w kieszeni: sprawdź ścieżkę wyjściową, dostęp dyszy oraz tor narzędzia przed założeniem, że zwiększone ciśnienie usunie je.
- Cięcie otrzymuje przerywany strumień: sprawdź spójność dostarczania i przeszkody zgodnie z zalecaną przez producenta procedurą konserwacji urządzenia.
- Krawędź narzędzia jest uszkodzona: przeanalizuj wzór zużycia, stopień zaangażowania narzędzia oraz dane cięcia, a także wybór pracy na mokro lub na sucho. Samego wyglądu nie można użyć do jednoznacznego określenia przyczyny.
Stan cieczy chłodzącej stanowi osobny parametr sterowania. Stosuj zalecenia dostawcy dotyczące stężenia i jakości wody oraz zapewnij filtrowanie i kontrolę zanieczyszczeń. Unikaj określania jednego procentowego stężenia mieszanki dla wszystkich produktów. Poradnik doradczy OSHA omawia zarządzanie cieczami chłodzącymi oraz środki ograniczające tworzenie mgiełki; wybór chłodziwa wymaga również aktualnych informacji bezpieczeństwa dotyczących danego produktu. [1]
Dla kolektora, elementu uszczelniającego lub części, która będzie klejona lub powlekana, określ wymagany stan końcowy: czystość przewodów, ograniczenia dotyczące pozostałości oraz sposób akceptacji czystości. Uwzględnij te wymagania razem z materiałem i rysunkiem podczas przeglądu CNC frezowanie. Określenie oczekiwanego wyniku jest zwykle bardziej przydatne niż żądanie konkretnego ciśnienia pompy.
Często zadawane pytania
Czy chłodziwo CNC to po prostu woda?
Nie. Niektóre płyny cięciowe to oleje stosowane bezpośrednio; inne to specjalnie opracowane stężone mieszaniny rozcieńczane wodą. Czysta woda nie zapewnia takiej samej smarowości, ochrony przed korozją ani stabilności płynu jak odpowiednia robocza mieszanka.
Czy chłodziwo przez wrzeciono eliminuje wiercenie wielostopniowe (peck drilling)?
Może umożliwić ciągły cykl wiercenia przy odpowiednim narzędziu i warunkach, ale nie eliminuje wiercenia wielostopniowego dla każdego wiertła, materiału czy głębokości. Przestrzegaj granic zastosowania wybranego narzędzia.
Czy błyszcząca powierzchnia po obróbce dowodzi prawidłowego działania chłodziwa?
Nie. Sam wygląd nie pozwala ocenić wymiarów, chropowatości powierzchni, stanu narzędzia ani czystości. Sprawdź cechy wymagane przez rysunek i proces.
Źródła techniczne
- OSHA, Płyny do obróbki metali: podręcznik najlepszych praktyk w zakresie bezpieczeństwa i higieny pracy, kategorie płynów i ich zarządzanie. Wytyczne doradcze, nie nowa regulacja prawna.
- Sandvik Coromant, How to Apply Coolant and Cutting Fluid in Turning, media chłodzące i miejsca ich dopływu.
- Haas Automation, chłodzenie przez wrzeciono (TSC), rozmiar przekroju, ciśnienie, wydajność i przykłady wiercenia zależne od narzędzia.
- Sandvik Coromant, frezowanie na sucho lub z cieczą chłodząco-smarującą, cyklowanie termiczne oraz wyjątki stosowania.
- Sandvik Coromant, aspekty stosowania cieczy chłodząco-smarującej — obróbka z użyciem cieczy chłodząco-smarującej, wymagania dotyczące pomp i usuwania wiórów.



