Tässä artikkelissa
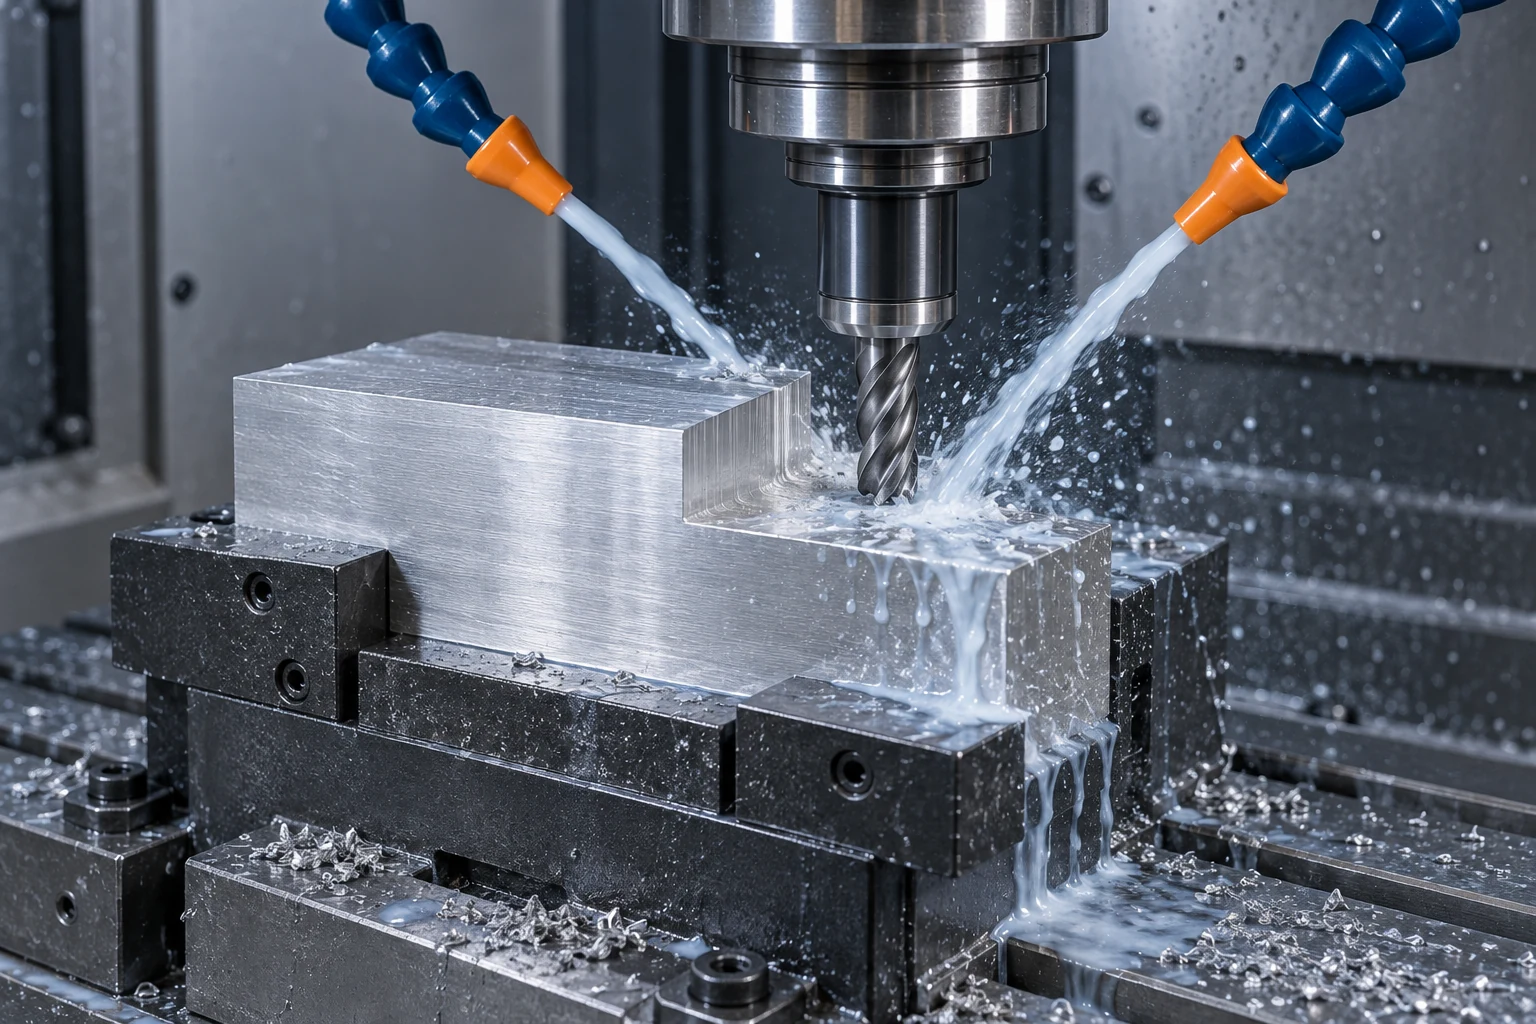
CNC koneen jäähdytinneste auttaa hallitsemaan lämpöä, vähentämään kitkaa ja siirtämään lastuja pois leikkausalueelta. Nämä ovat erillisiä tehtäviä: kostea työkappale ei todista, että neste pääsee leikkausreunaan, eikä voimakas suihku takaa, että lastut voivat poistua syvästä reiästä. Valitse neste ja sen toimitustapa työstettävän materiaalin, työkalun ja työstettävän geometrian perusteella.
Jäähdytys, voitelu ja lastujen poisto tekevät eri työtä
- Jäähdytys vie lämpöä pois leikkausalueelta ja sen ympäröivistä pinnoista.
- Voitelu vähentää kitkaa työkalun, lastun ja työkappaleen kosketuspintojen välillä.
- Lastujen poisto auttaa siirtämään erotettua materiaalia pois leikkauksesta, jotta se ei kerty tai leikattaisi uudelleen.
Tasapaino muuttuu työstötoimenpiteen mukaan. Saavutettava pinta ja kapean reiän pohja tarjoavat erilaiset nestetoimituspolut. Meidän CNC jyrsintäprosessi -opas selittää, miten työkalun osallistuminen ja työkalureitit muuttavat leikkaustehtävää.
Nesteiden kemiallinen koostumus on toinen valintamahdollisuus. OSHA jakaa työstönesteen suoriksi öljyiksi, liukoisiksi öljyiksi, puolisynteettisiksi ja synteettisiksi nesteiksi. Suorat öljyt käytetään ilman vesisäädöstä; muut kolme luokkaa toimitetaan yleensä sekoitettaviksi veden kanssa. Tuotteen käyttöohjeet määrittävät sen käytön. Nesteiden väri ei määritä niiden soveltuvuutta tai konsentraatiota. [1]
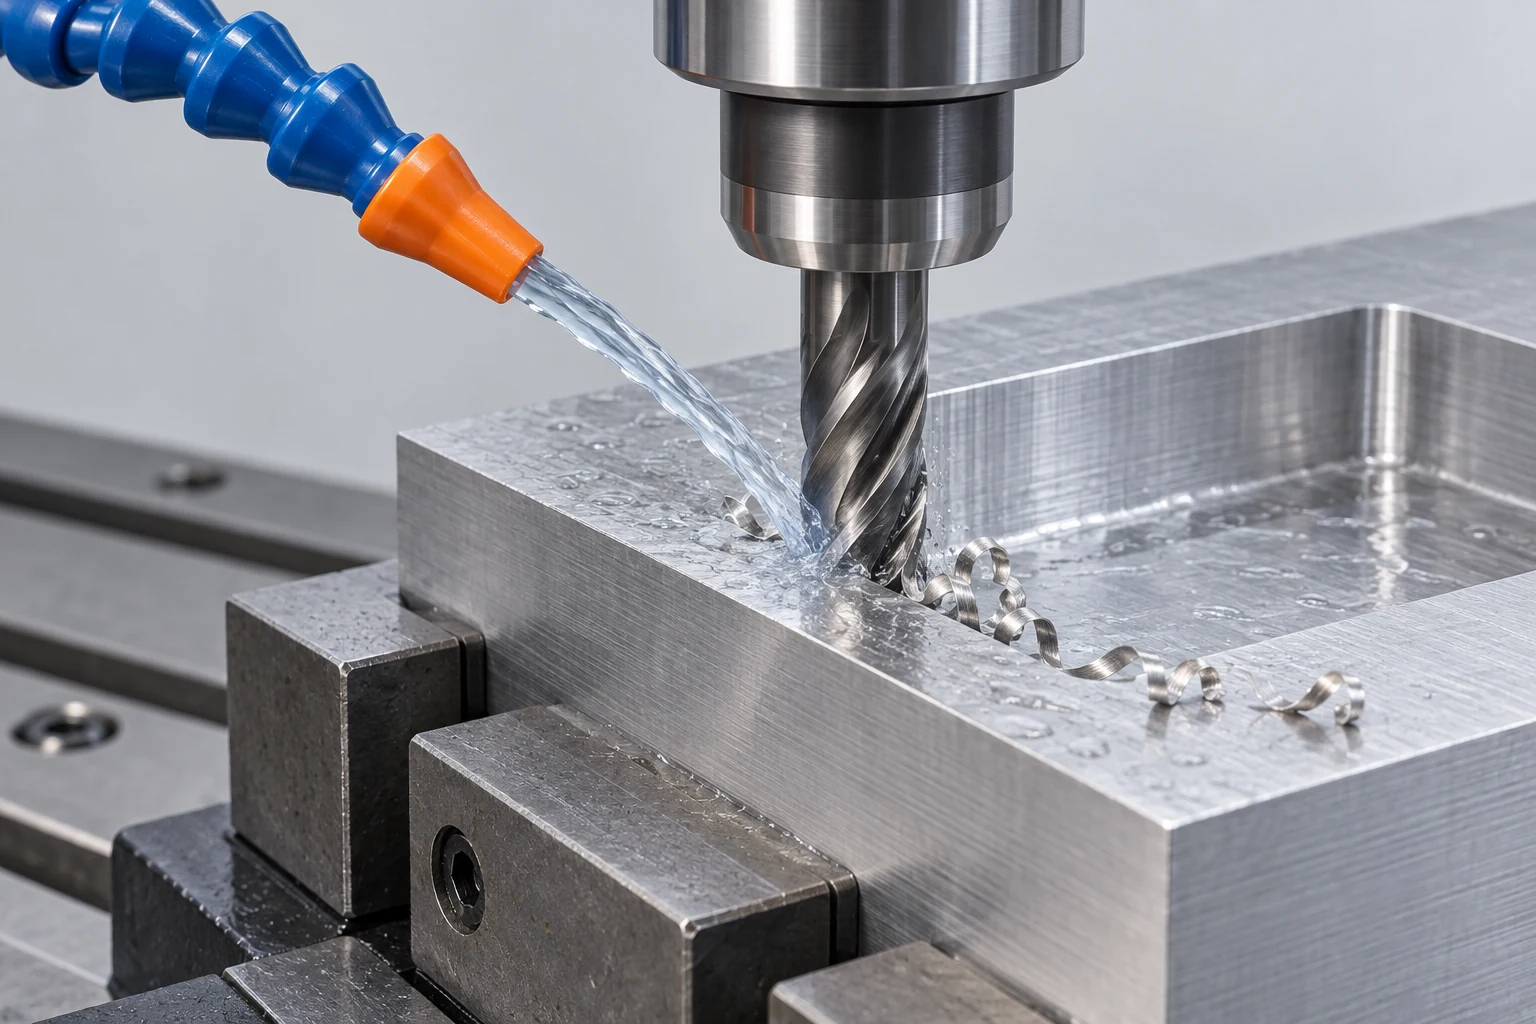
Sovita toimitusreitti kappaleen ominaisuuteen.
Termi ”suurimittainen jäähdytysneste” (flood coolant) viittaa toimitustapaan, ei nesteiden koostumukseen. Vastaavasti työkalun läpi kulkeva jäähdytysneste (through-tool coolant) kuvaa reittiä, joka kulkee yhteensopivan työkalun sisällä olevia kanavia pitkin. Sama nesteperhe voidaan toimittaa eri tavoin.
| Menetelmä | Hyödyllinen rooli | Mitä edelleen täytyy tarkistaa |
|---|---|---|
| Ulkoista suurimittaista jäähdytystä | Tarjoaa helposti päästävän leikkausalueen | Suuttimen suuntaus, osan aiheuttama suojaus ja lastujen poistuminen |
| Työkalun läpi kulkeva jäähdytysneste | Toimii nesteen toimittamisena syvällä sijaitsevan leikkuuterän läheisyyteen | Yhteensopiva pyörivä kärki/kiinnitin/työkalun rata, paine ja virtausmäärä |
| Pienimääräinen voitelu (MQL) | Toimii pienen määrän voiteluainetta ilman kanssa | Tarkoitukseen soveltuvat laitteet, työkalut ja käyttötavat |
| Ilmapurkaus | Ilma voi auttaa puristusjätteen poistamisessa, jos nesteellä ei ole tehty valintaa | Työkalun ja materiaalin soveltuvuus sekä tehokas puristusjätteen tai pölyn pidättäminen |
MQL lisää voiteluainetta; pelkkä ilma ei tee niin. Ilma on myös huono vaihtoehto nesteelliselle lämmönpoistolle sovelluksissa, joissa sitä tarvitaan. Sandvik Coromant erottaa nämä kulkuneuvot ja niiden toimitusvaatimukset ohjeissaan sorvausta varten. [2]
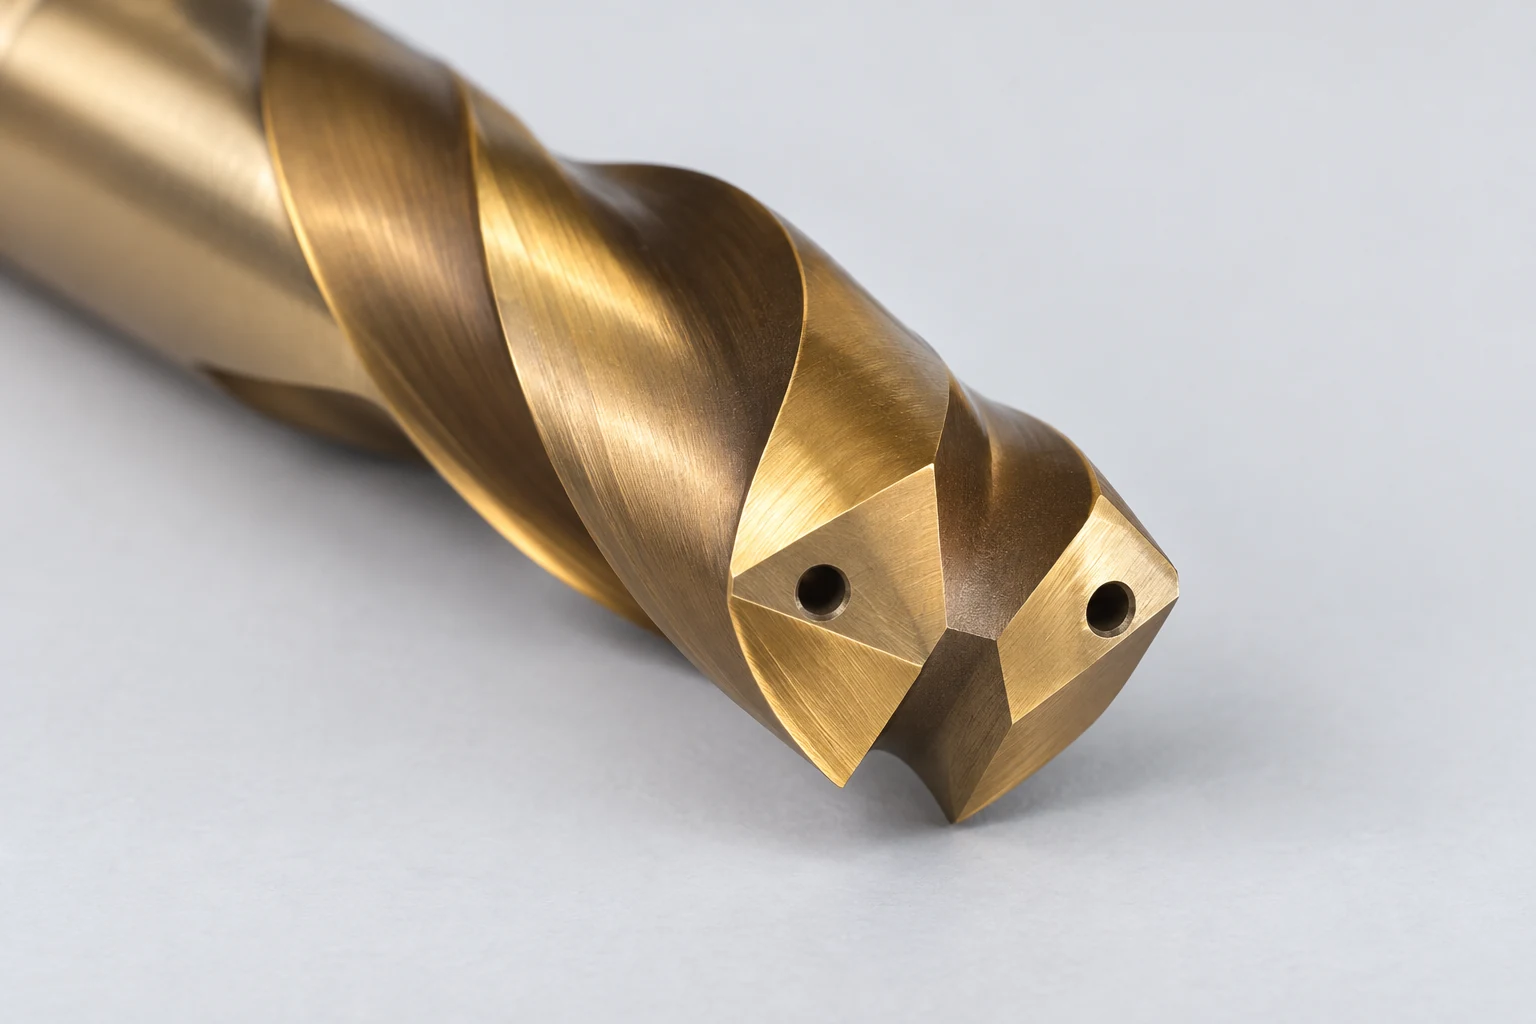
Keskikulkuinen jäähdytysneste voi kuljettaa nestettä yhteensopivan pitimen ja poran läpi reikiin poran kärjen läheisyydessä. Puristusjätteen paluupolku pitää silti olla varmistettu poran teräviivojen pitkin. Syvempi reikä lisää tämän kokonaisen polun merkitystä; nesteen saapuminen työkaluun on vain osa ongelmaa.
Paine ja virtaus ovat eri suureita. Paine ilmoitetaan yksiköissä kuten bar tai psi; virtaus on tilavuus aikayksikköä kohden, esimerkiksi litraa minuutissa. Haas huomauttaa, että työkalun läpimitan muutos vaikuttaa sen TSC-järjestelmän toimittamaan paineeseen ja virtaukseen. Vertaa pumpun ja työkalujen yhteistoimintaa keskenään eikä pidä korkeinta tietoselosteen painearvoa parhaana asetuksena. [3]
Enemmän jäähdytysnestettä ei ole yleispätevä parannus
Jyrsintä liikuttaa leikkausreunaa toistuvasti materiaaliin ja siitä ulos. Kuumennetun leikkausreunan jäähdyttäminen leikkausvaiheiden välillä voi voimistaa lämpövaihteluita ja edistää halkeamien muodostumista. Joissakin kovametallijyrsintäsovelluksissa kuiva koneistus on sopiva. Toisissa sovelluksissa neste on hyödyllinen voitelun, pinnanlaadun tai puristusjätteen hallinnan kannalta.
Sandvikin ohjeet kostealle tai kuivalle jyrsintäprosessille kuvaavat molempia vaikutuksia. Valitse työkalun laatu, työstettävä materiaali ja leikkausolosuhteet yhdessä; jos valittu prosessi suoritetaan kosteana, varmista sen sovellukseen vaadittu jäähdytysnesteensyöttö. Sääntö, kuten ”kaikki alumiini kosteana” tai ”kaikki teräs kuivana”, ohittaa nämä ehdot. [4]
Sorvauksessa suunnattu nestepuristus voi auttaa ohjaamaan lastua, mutta tulppien asettelun ja leikkausolosuhteiden perusteella määrittyy lopputulos. Uuritusten ja katkaisutoimintojen yhteydessä työkalun ympärillä oleva kapea tila tekee lastunpoiston erityisen tärkeäksi. Sandvikin jäähdytysnesteohjeet erottelevat paineen, ulostulopinnan ja virtausvaatimukset; sen sovellusesimerkit eivät ole yleispäteviä asetuksia. [5]
Seuraa lastun kulkuurta, sitten tarkista toimitettu osa.
Kun pinnanlaatu tai työkalun käyttöikä heikkenee, tutki ensin, mitä tapahtuu, ennen kuin muutat jäähdytysnesteen määrittelyä:
- Lastut kertyvät taskuun: tarkista poistumisreitti, tulppien pääsy ja työkalurata ennen kuin oletat, että lisäpaine poistaisi ne.
- Leikkaus saa epäsäännöllisen nestevirtauksen: tarkista toimituksen tasaisuus ja esteet laitteen määritellyn huoltotoimenpiteen mukaisesti.
- Työkalun leikkausreuna on vaurioitunut: tarkista kulumismalli, työkalun syöttö ja leikkausdatat sekä kostean/kuivan prosessin valinta. Ulkonäkö yksin ei tunnista syytä.
Nesteen kunnon säätäminen on erillinen säätötoiminto. Käytä toimittajan annettuja ohjeita konsentraation ja veden laadun säätämiseen sekä ylläpidä suodatusta ja kontaminaation estoa. Älä määritä yhtä sekoitussuhdetta kaikille tuotteille. OSHAn ohjeellinen käsikirja käsittelee nestehallintaa ja sumun hallintatoimia; jäähdytysnesteen valinnassa on myös otettava huomioon tuotteen nykyinen turvallisuustieto. [1]
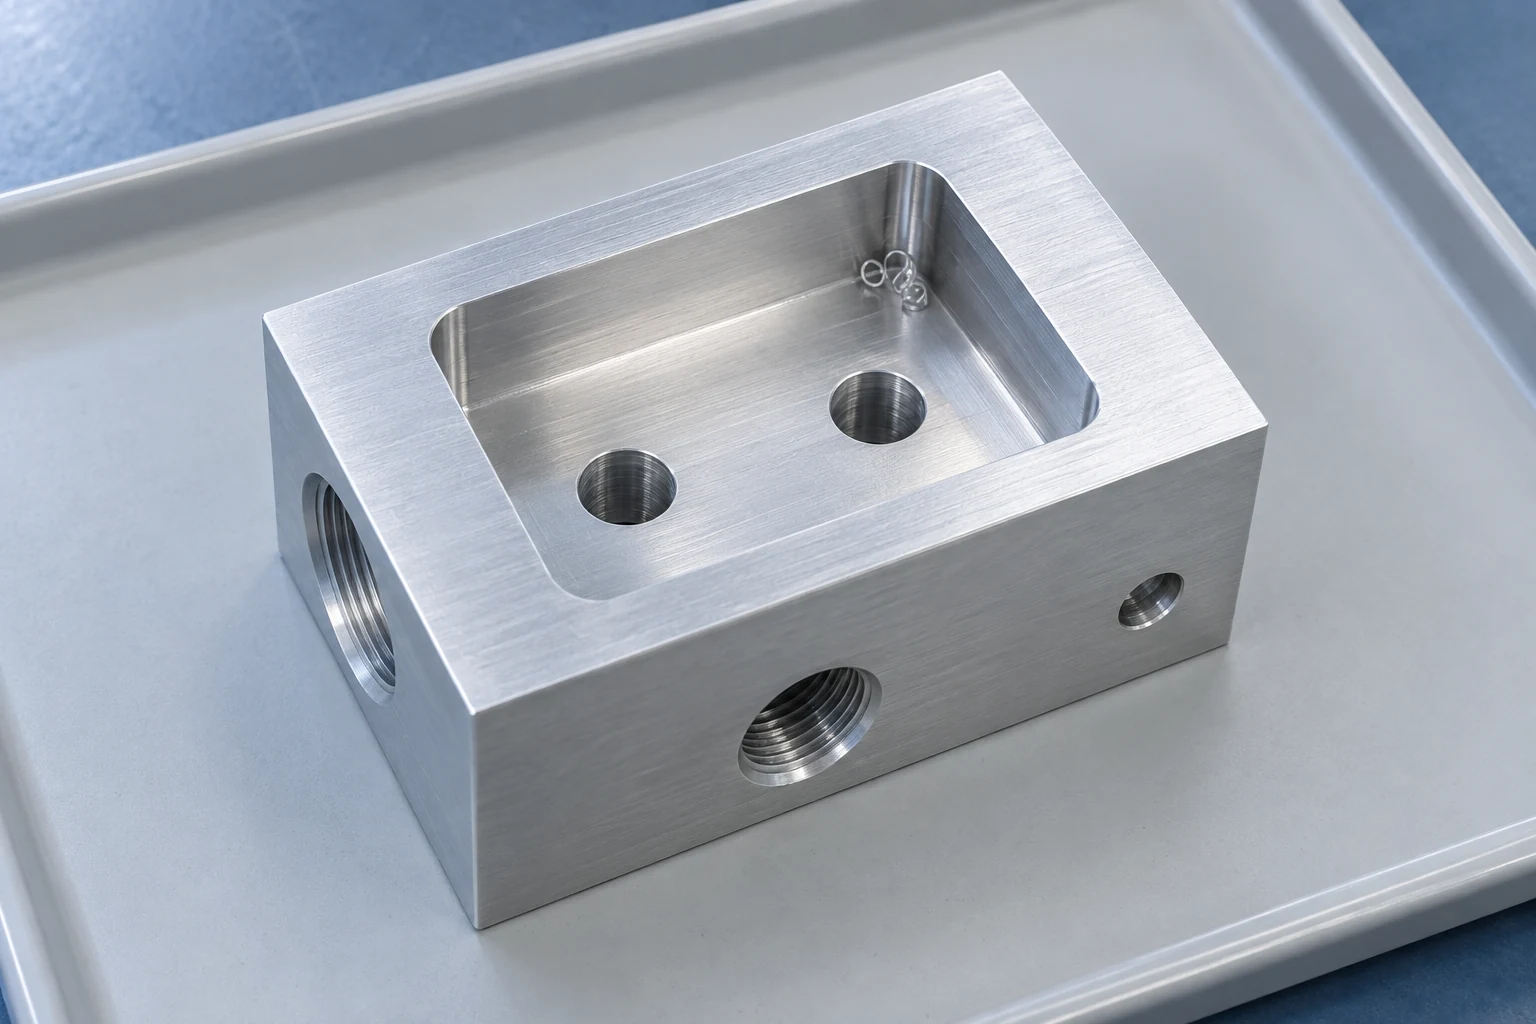
Monitieventiilille, tiivistyskomponentille tai liimattavalle tai pinnoitettavalle osalle määritellään vaadittu toimitettu tila: reikäkäytävien puhdistusvaatimus, jäämärajoitukset ja puhdistuksen hyväksyntämenettely. Nämä vaatimukset sisällytetään materiaali- ja piirustustietoihin CNC jyrsintää tarkistettaessa. Tuloksen määrittäminen on yleensä hyödyllisempää kuin tietyn pumpun paineen vaatiminen.
UKK
Onko CNC-leikkuuneste vain vettä?
Ei. Joitakin leikkuunesteitä käytetään suoraan öljyinä; toiset ovat veteen sekoitettavia valmiita konsentraatteja. Pelkkä vesi ei tarjoa samaa voitelua, korroosiosuojaa tai nesteaseman vakautta kuin sopiva työnesteeseos.
Poikoako akselin läpi kulkeva leikkuuneste peck-drilling -porausmenetelmän?
Se voi mahdollistaa jatkuvan porauskierron sopivalla työkalulla ja olosuhteilla, mutta se ei poista peck-drilling -porauksen käyttöä kaikissa poraussovelluksissa, materiaaleissa tai syvyyksissä. Noudatetaan valitun työkalun soveltamisrajoituksia.
Osoittaako kiiltävä koneistettu pinta, että leikkuuneste toimi oikein?
Ei. Ulkonäkö yksinään ei määritä mittoja, pinnan tekstuuria, työkalun kunnosta tai puhtaudesta. Tarkista piirustuksessa ja prosessissa vaaditut ominaisuudet.
Tekniset lähteet
- OSHA, metallityöstössä käytettävät työnesteen turvallisuus- ja terveysohjeet, nesteiden luokat ja niiden hallinta. Ohjeellinen ohjeistus, ei uusi säädös.
- Sandvik Coromant, Jäähdytteen ja leikkuunesteen käyttö sorvausprosesseissa, jäähdytysnesteiden väliaineet ja ulostulot.
- Haas Automation, Keskijäähdytys (TSC), läpivirtauskoon, paine, virtaama ja työkalukohtaiset porausesimerkit.
- Sandvik Coromant, Kuivajyrsintä tai leikkuunesteen käyttö, lämpökyklynti ja sovellustapausten poikkeukset.
- Sandvik Coromant, Jäähdytysnesteiden näkökulmia – koneistus jäähdytysnesteellä, pumppujen vaatimukset ja lastujen poisto.



