このページについて
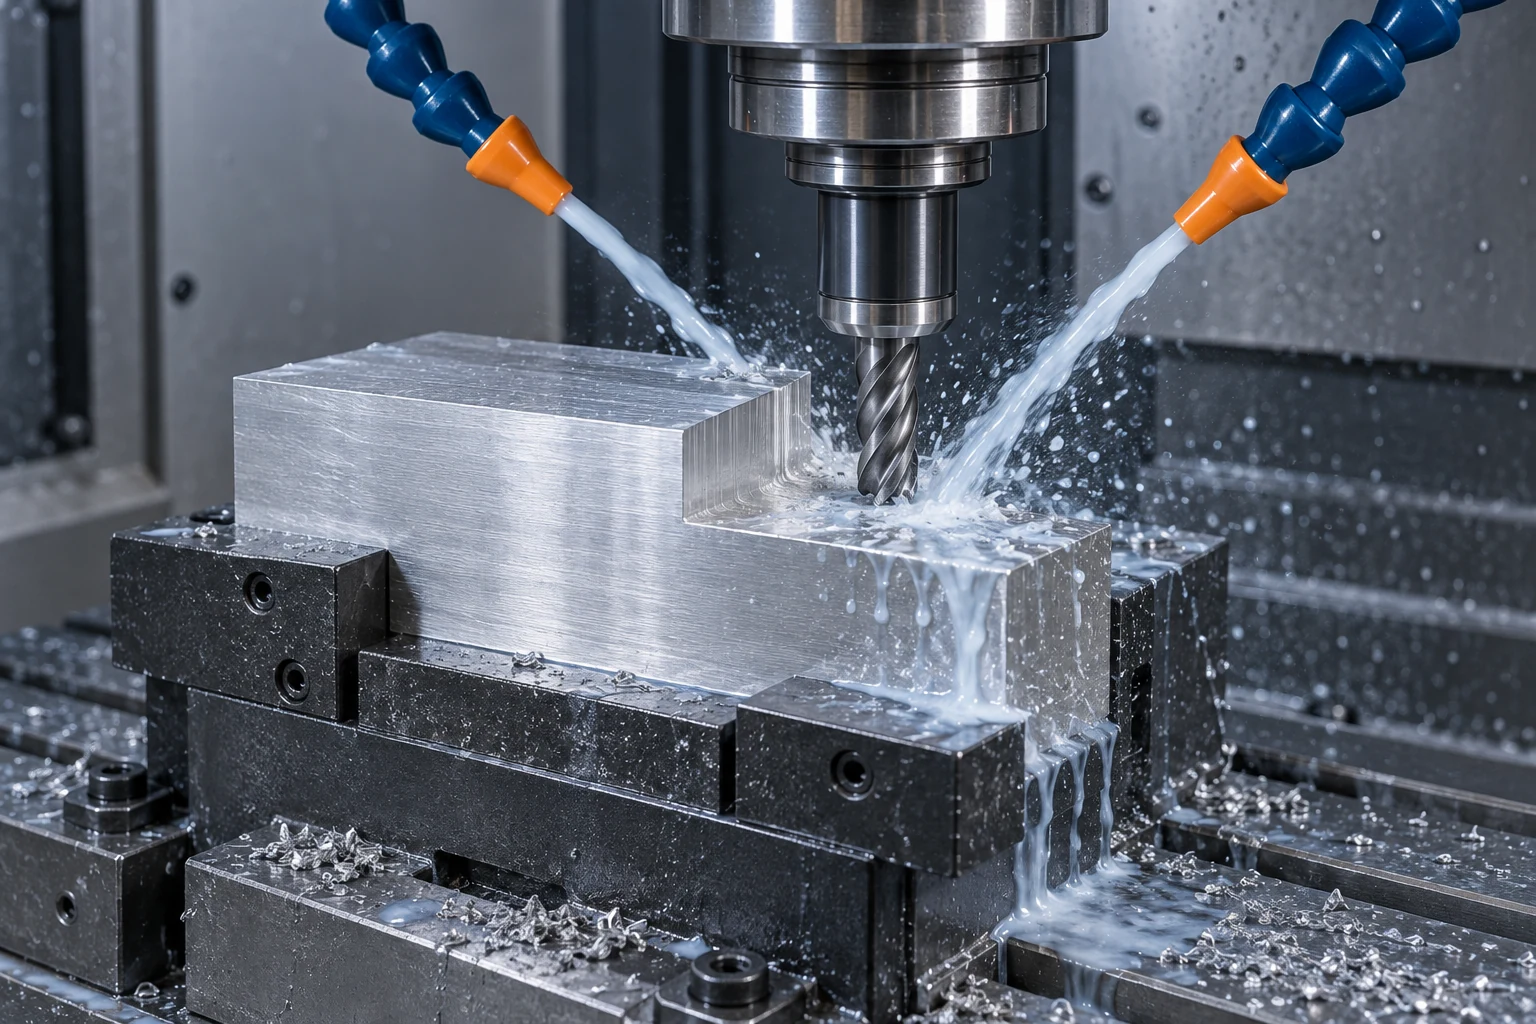
CNC工作機械用冷却液は、熱の管理、摩擦の低減、および切削部からチップの排出を支援します。これらはそれぞれ独立した機能です:加工物表面が湿っているからといって、冷却液が切刃部に到達しているとは限らず、強力なジェット流が発生しているからといって、深穴内からチップが確実に排出されるとは限りません。冷却液の種類およびその供給方法は、加工対象の材料、工具、および加工形状に応じて選定してください。
冷却、潤滑、チップ排出はそれぞれ異なる機能を果たします。
- 冷却は、切削領域および周辺表面から熱を除去します。
- 潤滑は、工具・チップ・加工物間の接触面における摩擦を低減します。
- チップ排出は、切り離された材料を切削部から排出し、堆積や再切削を防ぎます。
作業内容に応じて、各機能のバランスは変化します。容易にアクセス可能な平面と狭い穴の底部では、冷却液の供給経路が異なります。当社のCNCフライス加工プロセスガイドでは、カッタの噛み合い状態およびツールパスが切削作業に与える影響について説明しています。
加工液の化学組成も選定項目です。OSHAは金属加工液を、ストレート油、水溶性油、半合成液、合成液に分類しています。ストレート油は水で希釈せずに使います。他の三種類は、一般に水と混ぜて使う製品として供給されます。使用時は製品の指示に従います。加工液の色だけでは、用途への適合性や濃度は判断できません。 [1]
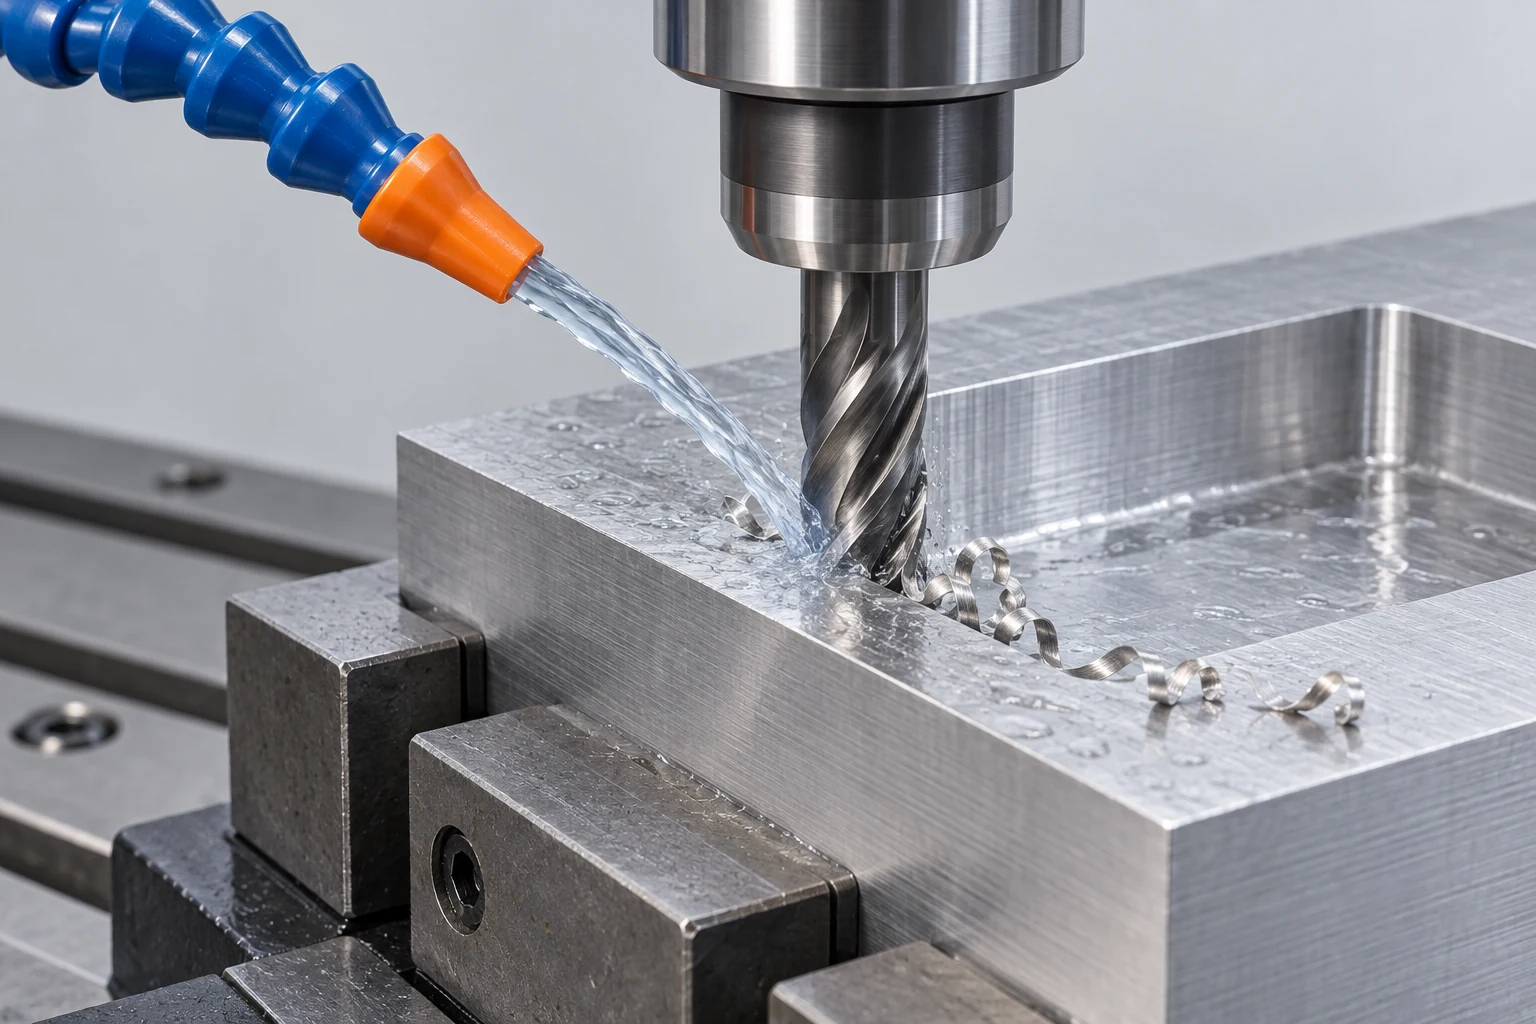
供給経路を加工形状に合わせて選定してください。
「フロード冷却液(フロード供給)」とは、冷却液の供給方式を指す名称であり、冷却液の化学組成を意味するものではありません。同様に、「工具内冷却液(スルーツール供給)」とは、互換性のある工具内部の通路を通る供給経路を指します。同一の冷却液シリーズであっても、異なる供給方式で使用可能です。
| 手法 | 有用な役割 | まだ確認が必要な事項 |
|---|---|---|
| 外部フロード供給 | 容易にアクセス可能な切削部への供給 | ノズルの指向性、加工物による遮蔽、チップの排出経路 |
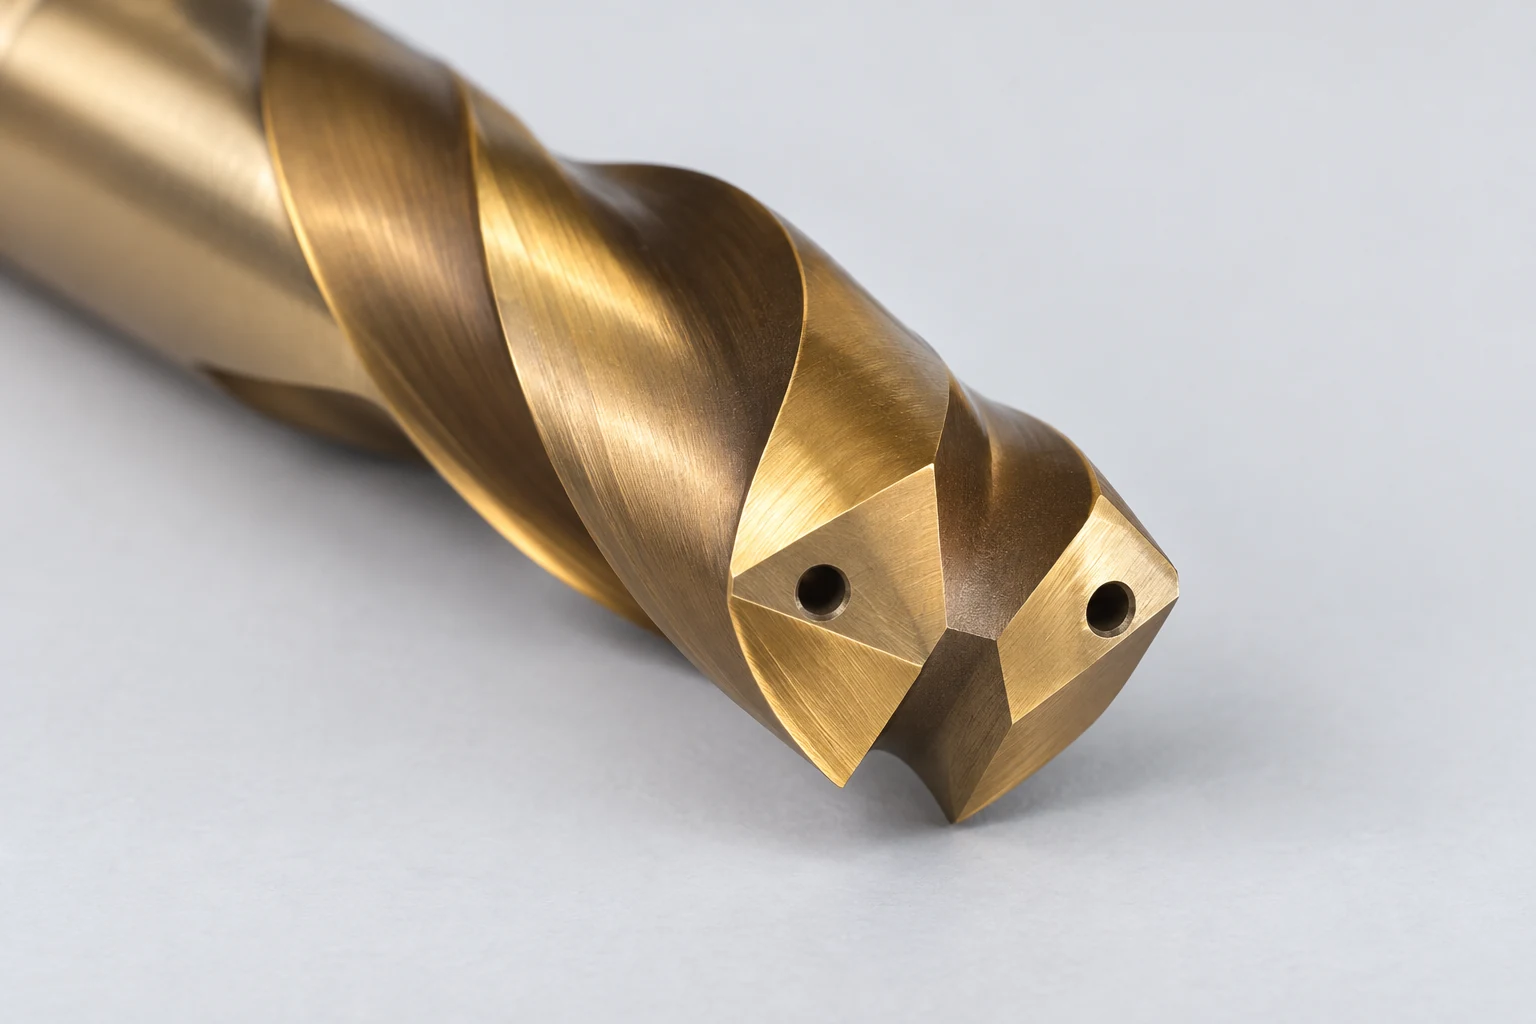
| 工具内冷却液供給 | 凹んだ切刃部に近接して冷却液を供給 | 互換性のある主軸/ホルダ/工具の通路、圧力および流量 |
| 最小量潤滑(MQL) | 空気とともに少量の潤滑剤を供給 | 目的に適した機器、工具および加工用途 |
| エアブロースト | 液体冷却液が採用されない場合において、エアによるチップ排出の補助が可能です。 | 工具/材料の適合性および切屑または粉塵の効果的な捕捉 |
MQL(最小量潤滑)は潤滑剤を供給するが、圧縮空気単体ではその機能を果たさない。また、熱除去を必要とする用途においては、圧縮空気は液体冷却の代用としては不適切である。Sandvik Coromant社は、旋削加工に関するガイドラインにおいて、これらの冷却媒体およびその供給要件を明確に区別している。[2]
スピンドル内蔵冷却(TSC)は、互換性のあるホルダーおよびドリルを通じて冷却液を先端付近の吐出口へと送達することができる。ただし、切屑の戻り路は依然として溝(フルート)に依存する。穴深さが増すほど、この完全な戻り路の重要性は高まる。工具への冷却液到達は、問題の一部に過ぎない。
圧力と流量は異なる物理量である。 圧力はバール(bar)やpsiなどの単位で表され、流量は分あたりリットル(L/min)などの体積/時間で表される。Haas社は、工具内の通路サイズがそのTSCシステムにより供給される圧力および流量に影響を与えると指摘している。仕様書に記載された最高圧力を単純に最適設定と見なすのではなく、ポンプと工具を一体として評価すべきである。[3]
冷却液の量を増やすことが、常に改善につながるわけではない
フライス加工では、切刃が材料に繰り返し入り込み・離脱する。この際、切刃の高温部を切刃の切り込み間隔で冷却すると、熱サイクルが激化し、亀裂発生の原因となる可能性がある。一部の超硬合金フライス加工では、乾式(無潤滑)加工が適している。他方、潤滑、表面品質、あるいは切屑制御の観点から、液体冷却液を用いる方が有利な場合もある。
Sandvik社の「湿式/乾式フライス加工」ガイドラインでは、上記両効果について説明されている。工具材質、被削材および切削条件は、相互に関係するため、総合的に選定すべきである。選定した加工方法が湿式である場合は、当該用途に必要な冷却液供給を維持しなければならない。「アルミニウムはすべて湿式」「鋼はすべて乾式」といった一律のルールは、個別の条件を無視したものである。[4]
旋削加工では、指向性の高いジェット噴射により切屑制御を支援できるが、その効果はノズル配置および切削条件によって左右される。特に溝入れおよび切断加工では、工具周囲の狭小空間ゆえに、切屑排出が極めて重要となる。Sandvik社の冷却液ガイドラインでは、圧力、吐出口面積および流量の要件をそれぞれ分けて規定しており、同社が提示する応用例は汎用的な設定ではない。[5]
切屑の流れに沿って確認し、その後に完成品を検査すること
仕上げ品質または工具寿命が劣化した場合、まず冷却液仕様を変更する前に、何が起こっているかを確認すること:
- 切屑がポケット内に堆積している:より高い圧力をかけて排出しようとする前に、出口経路、ノズルのアクセス性および工具経路を確認すること。
- 切削部に断続的な冷却液供給が行われている:機器の所定メンテナンス手順に従い、供給の一貫性および内部の障害物を確認すること。
- 工具切刃が損傷している:摩耗パターン、切刃の被削材への接触状態および切削データに加え、湿式/乾式の選択も含めて総合的に検討すること。外観のみで原因を特定することはできない。
冷却液の状態は独立した制御要素である。供給元の推奨濃度および水質に関するガイドラインに従い、フィルター管理および汚染防止対策を実施すること。すべての製品に対して一律の混合比率を定めるべきではない。OSHAの技術助言マニュアルでは、冷却液管理およびミスト抑制対策について述べられており、冷却液選定には当該製品の最新安全情報も併せて確認する必要がある。[1]
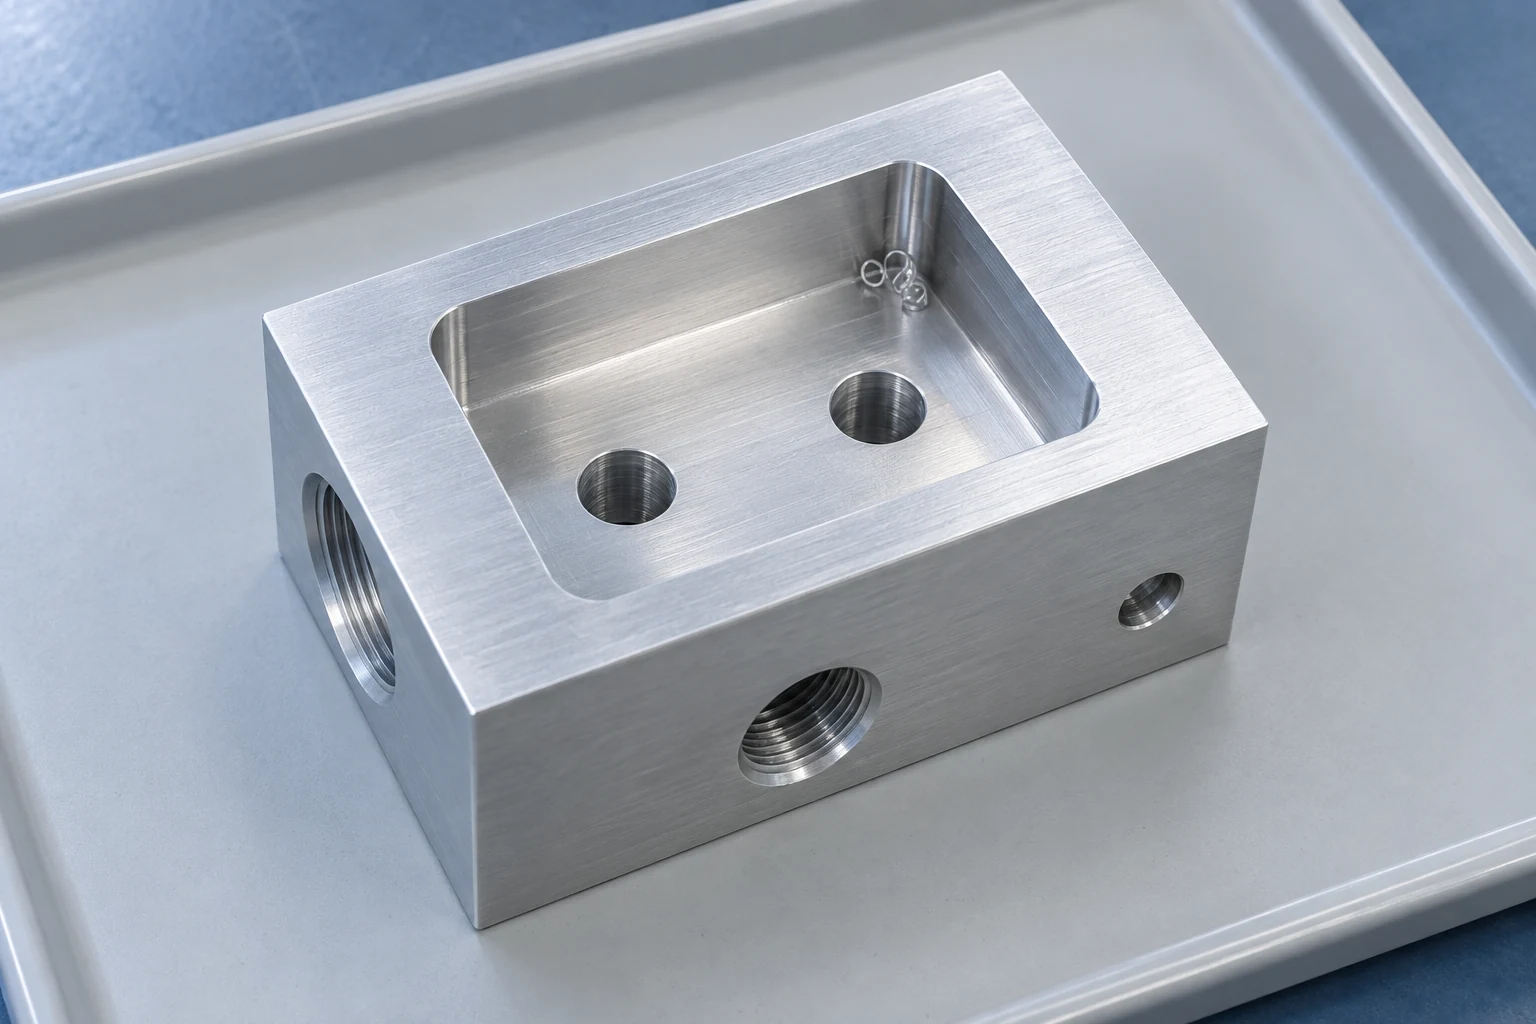
CNCフライス加工後も、マニホールドには清浄な流路が必要であり、シーリング処理・接着処理・コーティング処理済みの表面には、指定された残留物状態が求められる。切削液供給は切削工程を管理するものであり、その後の清掃工程こそが、納入時に要求される最終状態を確立する。
よくあるご質問
CNC冷却液は単なる水ですか?
いいえ。一部の切削油は直接使用される油であり、他のものは水と混合して使用する配合濃縮液である。純水では、適切な作業混合液と同等の潤滑性、腐食防止性および流体安定性を提供できない。
スピンドル内蔵冷却(TSC)は、ピッキングドリル加工を不要にするのでしょうか?
適切な工具および加工条件のもとでは連続ドリル加工サイクルを可能にするが、すべてのドリル、被削材および穴深さにおいてピッキングを不要とするわけではない。選定した工具の適用限界に従うこと。
光沢のある加工面が得られたからといって、冷却液が正しく機能したと判断してはならない
いいえ。外観のみでは、寸法、表面粗さ、工具の状態、清掃状態を確認することはできません。図面および工程で要求される特性を検査してください。
技術資料
- 米国労働安全衛生局(OSHA)『金属加工用切削油:安全・健康に関する最良の実践マニュアル』 — 油種分類および管理に関する指針。これは新たな規制ではなく、勧告的なガイダンスです。
- Sandvik Coromant、旋盤加工における切削油および冷却液の適用方法—冷却媒体および吐出口。
- Haas Automation、スルースパインドクーラント(TSC)、通路径、圧力、流量および工具依存型のドリリング例。
- Sandvik Coromant、乾式 milling または切削油を使用した milling、熱サイクルおよび適用例外。
- サンドビク・コロマント、 冷却液の取り扱い — 冷却液を用いた加工、ポンプ仕様および切屑排出。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


