このページについて
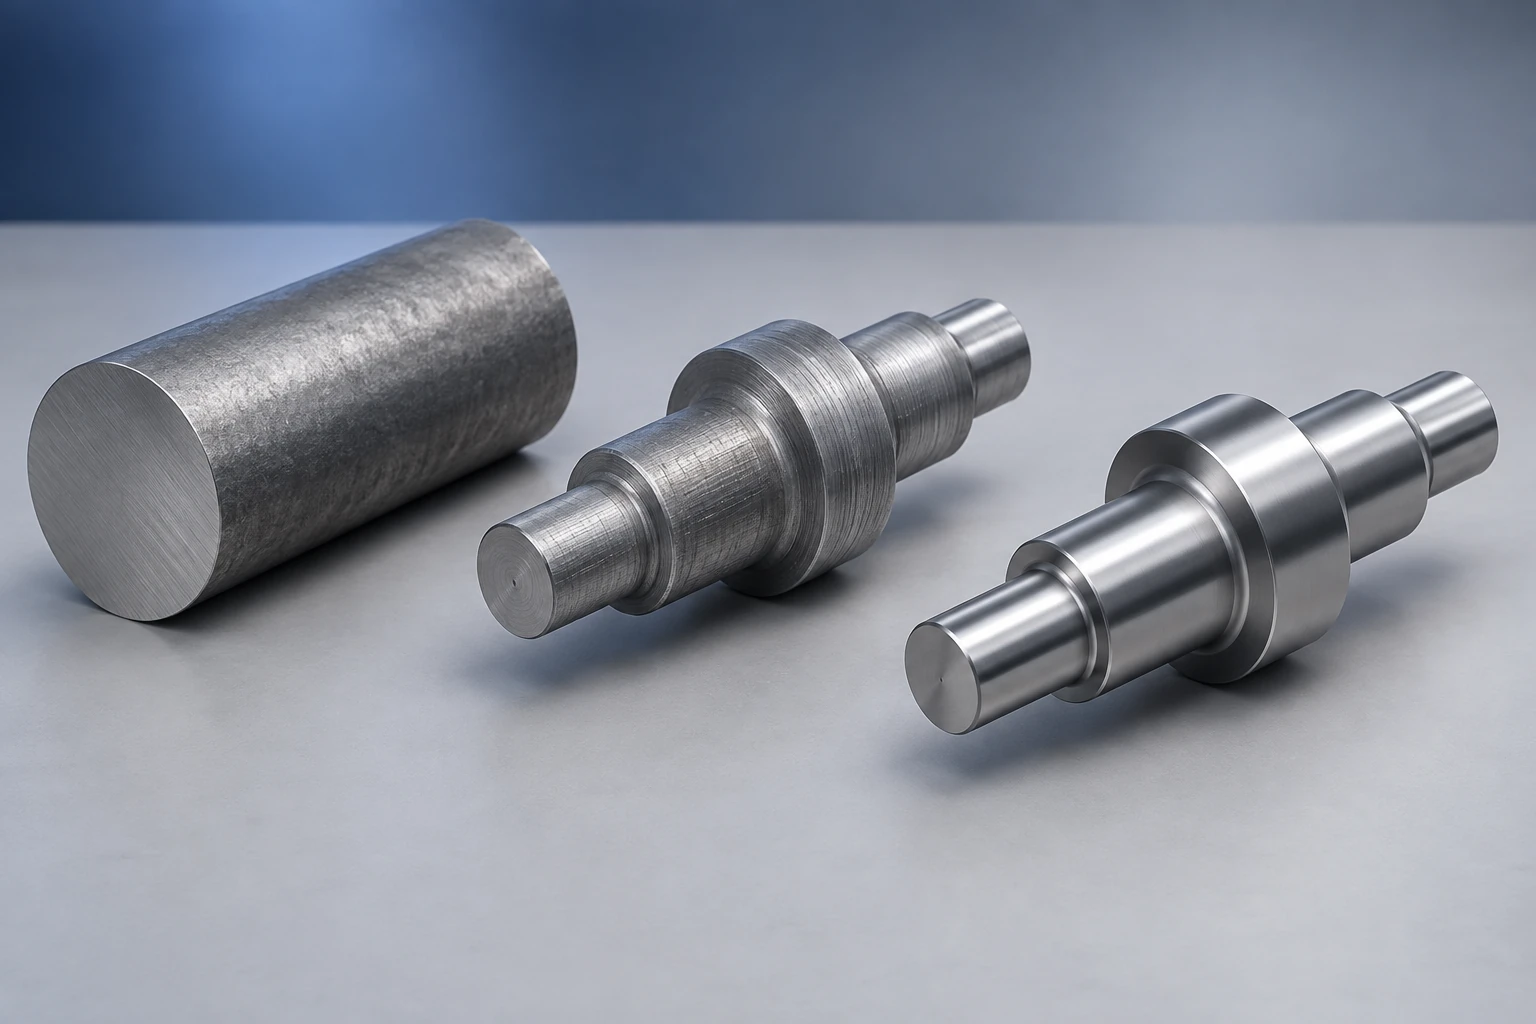
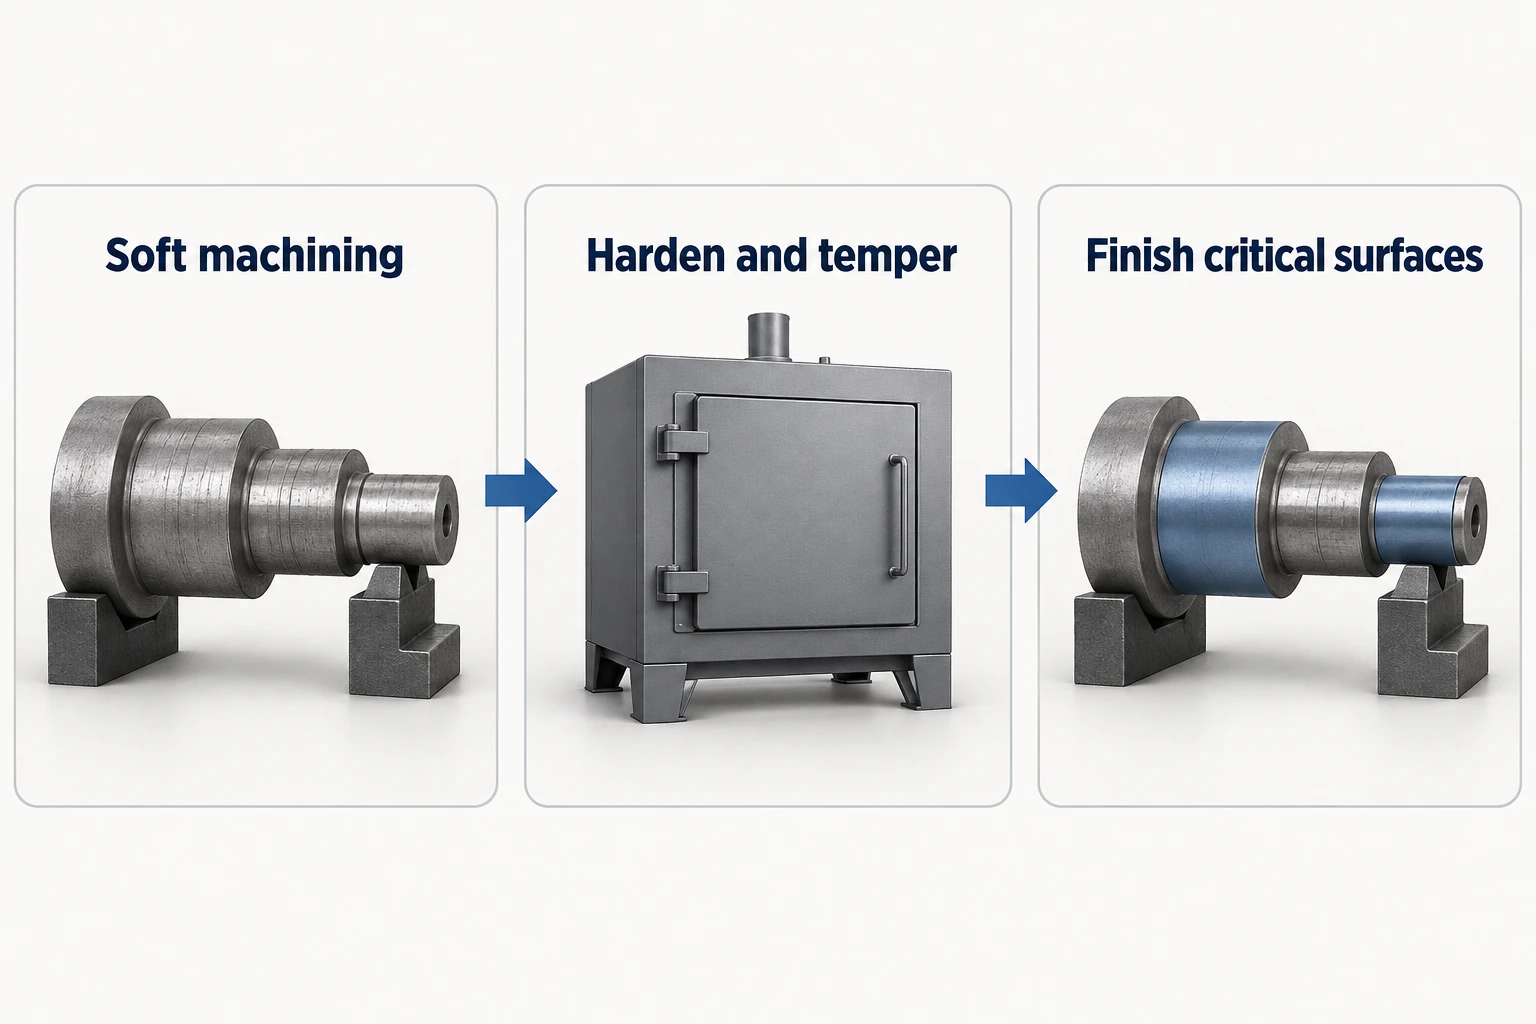
軟加工とは、比較的切削性の高い状態で鋼を切削することであり、通常は最終的な焼入れ処理の前に実施されます。 旋盤加工、フライス加工、およびドリル加工によって、材料が切りやすいうちに形状の大部分を形成します。その後、熱処理後に選定された表面を仕上げ加工することで、所定の寸法および幾何学的形状を達成します。
硬化軸の場合、これはまず段付き部分の旋盤加工および穴のドリル加工を行い、その後、焼入れおよび焼き戻し後のベアリングジャーナルを仕上げ加工することを意味します。重要な区別点は、各工程における材料の状態であり、工作機械がCNCか手動かという点ではありません。
加工工程における「軟」という用語の意味
本コンテキストにおいて、「軟加工」とは、通常、鋼材の最終焼入れ前の加工を指します。これは独立した機械タイプを示すものではなく、アルミニウムやプラスチックの加工を別称するものでもありません。AZTERLAN研究チームは、従来の工具鋼の工程を、退火材をほぼ最終形状に近い状態まで加工し、その後焼入れを行い、さらに仕上げ加工を行うと記述しています。[1]
実際に供給される材料の状態から始めます。退火工具鋼、正火合金鋼、および予硬化金型鋼では、使用する工具および工程順序が異なる場合があります。鋼種名のみでは、工程中に追加の焼入れ処理が必要かどうかを判断できません。
例えば、Uddeholm社はImpax Supremeを供給状態で焼入れ・焼き戻し済み、硬度290–330 HBとしてリストしています。この供給状態が用途要件を満たす場合、加工後に追加の全体焼入れ工程を実施する必要はありません。これは製品固有の供給状態であり、すべての軟加工に適用される硬度定義ではありません。[2]
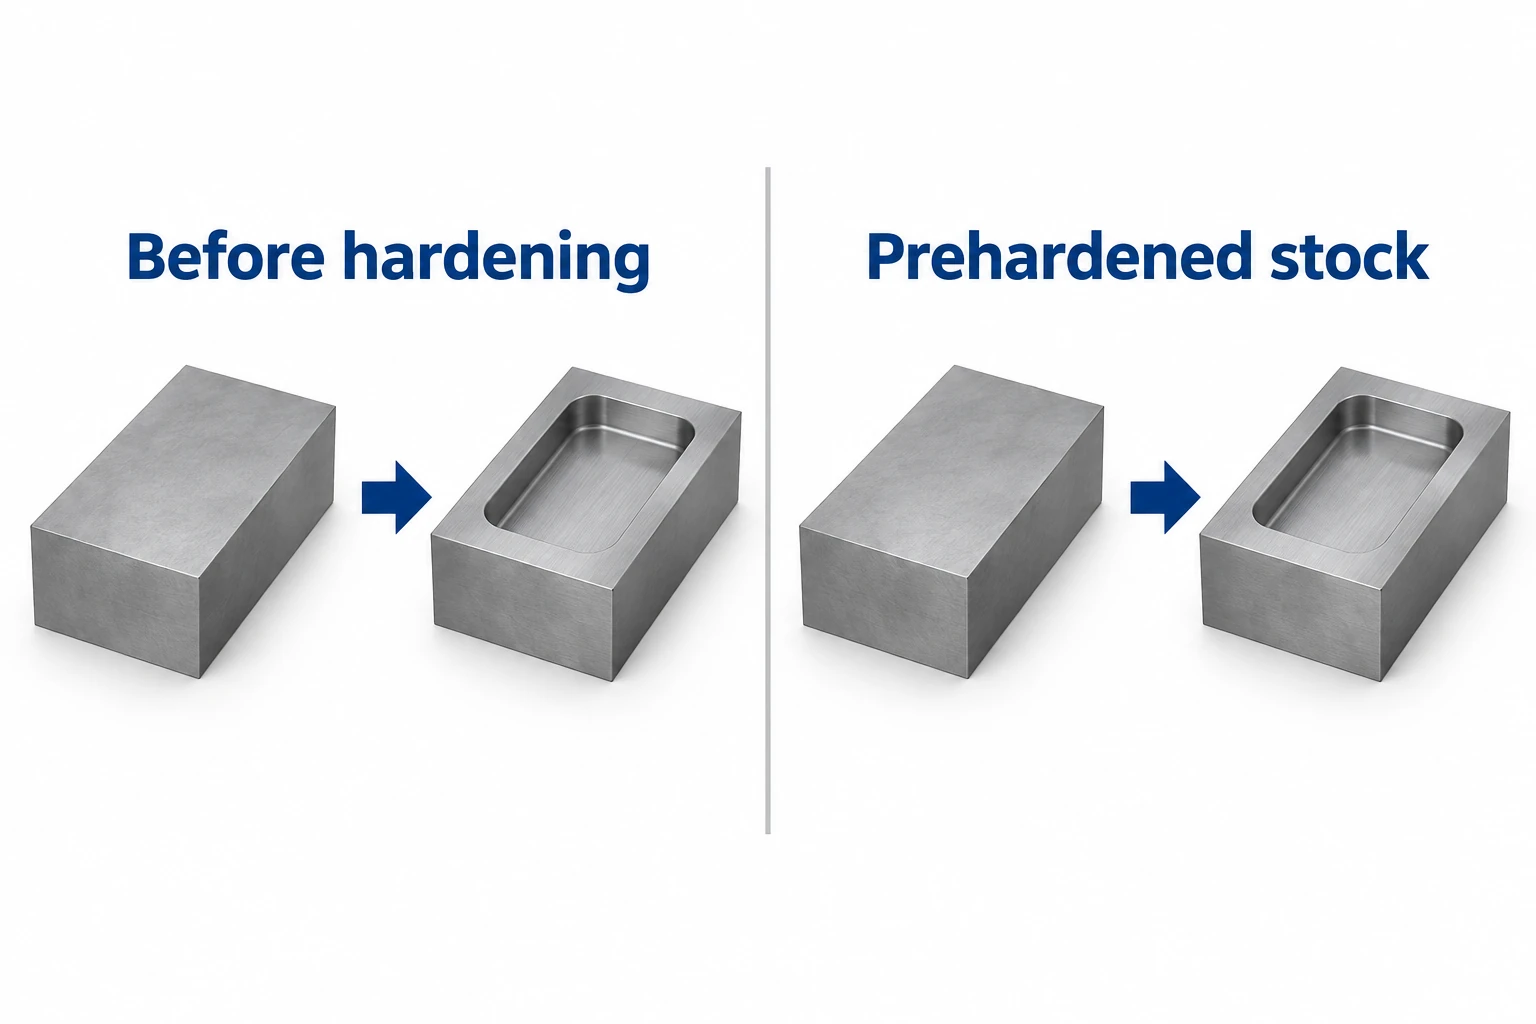
軟加工と硬加工は、それぞれ異なる工程段階で機能します。
大量の材料除去を必要とし、かつ作動面が硬化状態で使用される部品では、これらの二つの工程段階が互いに補完し合うことがよくあります。初期の切削工程で形状を形成し、後期の切削工程で硬化状態において所定の公差および幾何学的要件を満たす特徴部を完成させます。
| 質問 | 軟加工 | 硬加工 |
|---|---|---|
| 材質状態 | 比較的切削性が高い状態;通常は最終焼入れ前 | 意図された用途に対してすでに硬化済み |
| 工程内の典型的な作業 | バルク材の除去;穴、ポケット、輪郭の形成 | 選定された硬化済み特徴部の仕上げ |
| 加工方法 | 旋盤加工、フライス加工、ドリル加工およびその他の切削加工 | 適切な工具を用いた硬質旋盤加工または硬質フライス加工 |
| 主な計画上の懸念事項 | 後続処理後に仕上げ可能な状態の部品を残すこと | 工具摩耗、表面状態および最終幾何形状の制御 |
| まだ確認すべき項目は何ですか? | 後工程の熱処理および仕上げ加工によって影響を受ける要件 | 最終的な寸法、形状および指定された表面状態 |
研削は、硬化した表面の仕上げ加工を行う別の手法である。両者とも少量の材料を除去するという点で類似しているからといって、硬質旋削と同等に扱ってはならない。工具のアクセス性、断続面、および要求される仕上げ品質が選択に影響を与える。NISTによる硬化工具鋼切削に関する研究では、硬質旋削における工具摩耗機構の重要性が示されている。[3]
加工工程の名称は、依然として切削対象となる形状を表す。「軸径の加工」「端面の加工」「溝の加工」の違いについては、「旋削加工工程」ガイドを参照のこと。
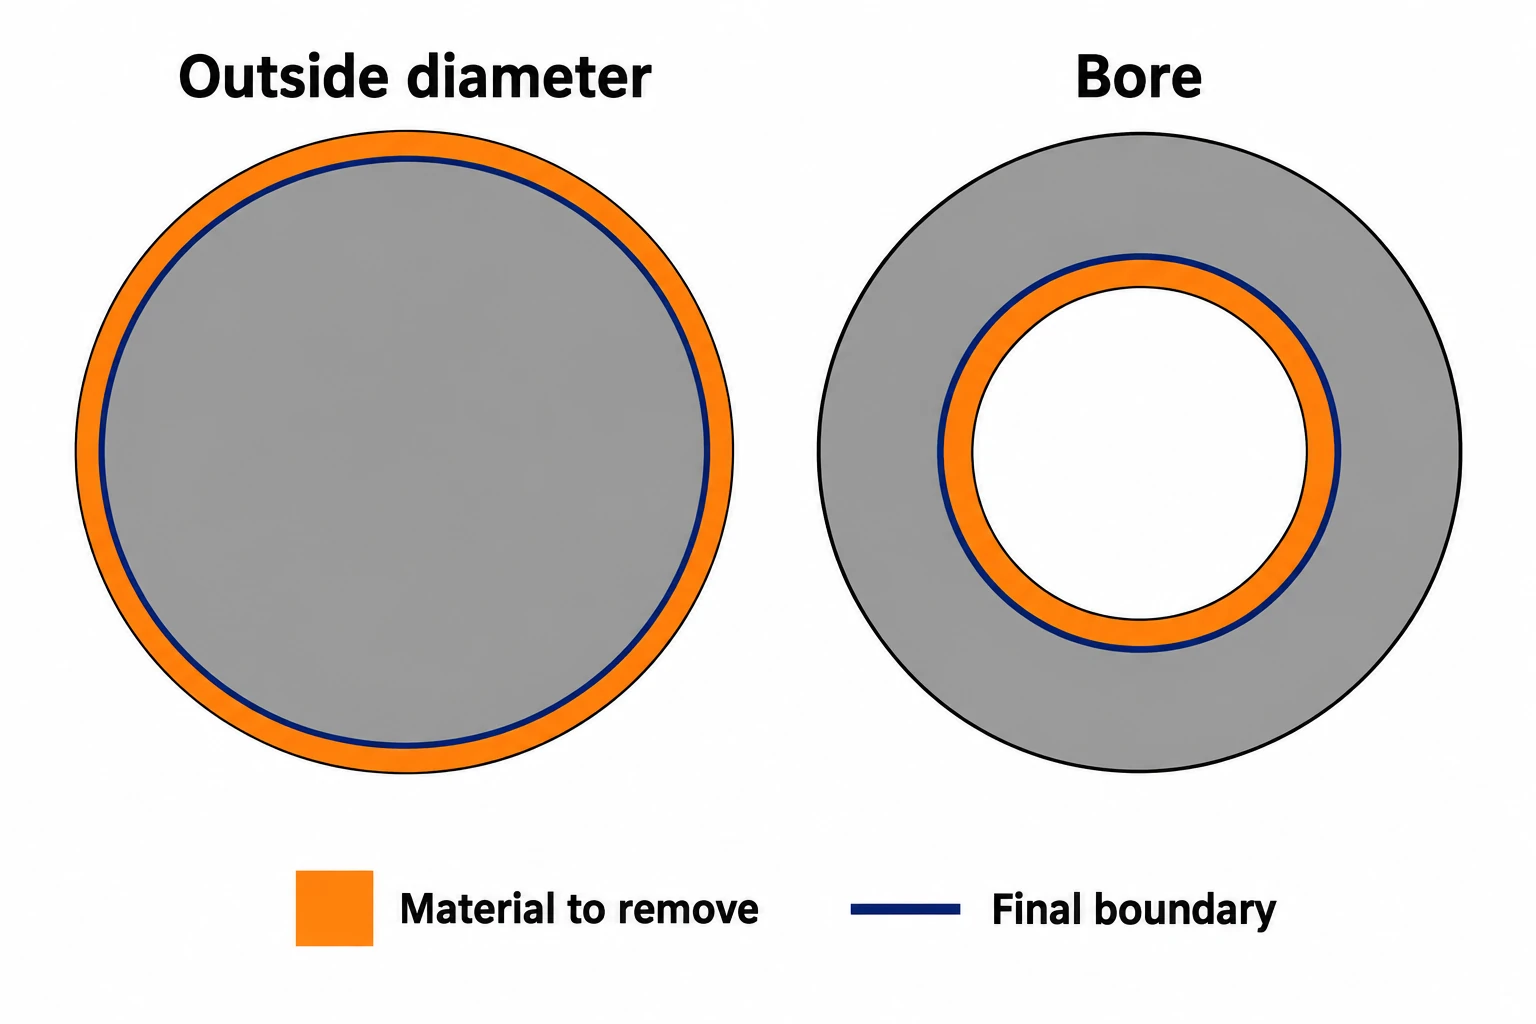
表面の正しい側に仕上げ用の余肉を残す
加工余肉とは、後工程の切削のために意図的に残しておく材料である。これは、完成品の特徴に対する公差とは異なる。外径の場合、残された余肉により中間段階の直径が大きくなる。内径(ボア)の場合、残された余肉により中間段階の開口径が小さくなる。
以下の計算では、最終公称直径20.00 mmおよび径方向加工余肉0.20 mmを仮定する。
| 特徴 | 中間公称寸法の算出 | 結果 |
|---|---|---|
| 外径 | 20.00 + (2 × 0.20) mm | 20.40 mm |
| ボア直径 | 20.00 − (2 × 0.20) mm | 19.60 mm |
係数が二になるのは、直径の両側から材料を除去するためです。「0.20 mmを残す」という指示は、その値が半径方向、直径方向、面ごとのどれを指すかを工程図で示さない限り、曖昧です。どちらの中間値も、完成品の合否判定限界ではありません。
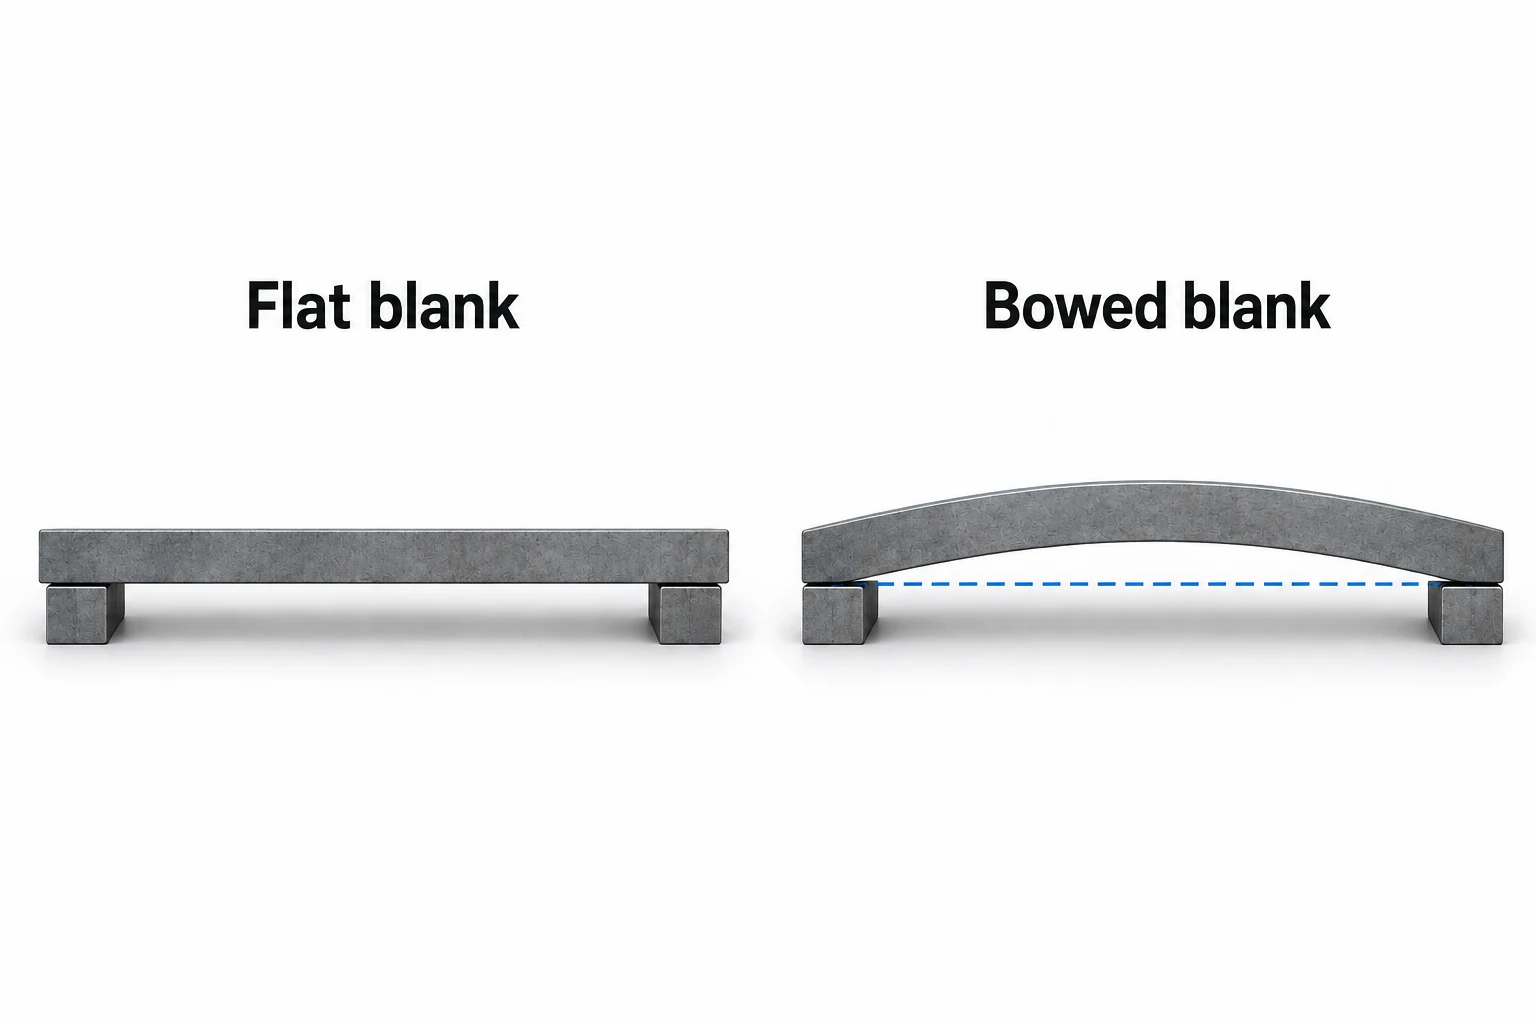
実際の取り代を設定するときは、形状の変化、表面を仕上げるための除去量、仕上げ方法も考慮します。曲がった軸は平均径が十分でも、指定したデータム軸を中心に仕上げる際、一つの側面では必要な取り代が足りないことがあります。全体の取り代を増やすと、硬い状態で行う余分な仕上げが増えるうえ、実際の変形には対処できないことがあります。
熱処理によって変化しうる事項を計画に含める
焼入れは寸法および形状の両方を変化させる可能性がある。Uddeholm社の工具鋼ガイドラインでは、機械加工応力、不均一な加熱または冷却、および微細組織変態が原因として挙げられている。適切な工具鋼の加工ルートでは、荒加工後の応力除去処理により、半仕上げおよび焼入れ前に変形を発生させることができる。その有効性および工程サイクルは、鋼種および形状に依存する。[4]
プレートの場合、最終基準面および板厚を同時に回復する方法を計画する。シャフトの場合、仕上げ加工中にシャフトを定位する表面がどの面か、およびその基準に対してジャーナル面が仕上げ可能かどうかを検討する。仕上げ用工具には、物理的なアクセス性および十分な余肉の両方が必要である。
浸炭硬化部品では、さらに別の制約が加わる:表面を除去すると、硬化層の一部も同時に除去される。要求される浸炭層深さおよび硬度は、指定された最終状態において適用されなければならない。Bodycote社の浸炭硬化ガイドラインでは、明確に浸炭層深さ仕様と研削余肉の調整が必要であると述べている。[5]
この加工順序が有効な部品はどれか?
焼入れ済みシャフト、耐摩耗ブッシングおよび工具インサートは、形状の大部分を焼入れ前に切削でき、特定の作業面のみ後工程で仕上げ加工が必要な場合に有効な候補である。そのメリットは、各特徴を適切な材質状態に割り当てることにある。供給された鋼材がすでに要求される特性を満たしている場合、熱処理工程を追加することはあまり有効でない。
図面パッケージでは、供給される鋼材の状態を最終硬度または熱処理要件から明確に分離してください。完成後の公差関係、基準要素間の関係、表面粗さ要件および熱処理領域を特定します。中間加工寸法は工程計画書に記載し、納入寸法と誤認されないようにしてください。当社の鋼材CNC加工ページでは、これらの材料特性および完成品要件を一般的な部品タイプと結びつけています。
検査は以下の順序で実施します:焼入れ前の許容範囲内の直径であっても、焼入れ後の直径が許容範囲内であることを保証するものではありません。指定された熱処理および仕上げ工程後に、影響を受ける寸法および幾何形状を確認してください。必要に応じて、硬度および浸炭層深さは別途検証します。
よくあるご質問
軟加工(ソフトマシニング)は荒加工(ラフマシニング)と同じですか?
いいえ。「軟」は工程ルートにおける材料の状態を表す用語であり、「荒」は材料除去段階を表す用語です。軟加工には、後続工程が許容する場合、中間仕上げおよび仕上げ加工が含まれることがあります。
軟加工には一つの硬度上限がありますか?
そのような単一の境界値は存在しません。鋼種、供給状態および実測硬度に基づき、切削工具を選定し、加工工程を計画してください。加工ガイドに記載された硬度範囲は、そのガイドで明示された加工工程および工具に適用されます。
すべての寸法を熱処理前に仕上げる必要がありますか?
いいえ。変形の影響を受ける部位や、高精度な最終幾何形状を要する部位については、熱処理後に仕上げ加工を行う必要があります。他の部位については、熱処理後の状態で許容される場合もあります。材料、熱処理方法、幾何形状および図面要求に基づき判断してください。
焼入れ前にどの程度の加工余裕を残すべきですか?
普遍的な量は存在しません。鋼種、部品の幾何形状、熱処理工程および仕上げ加工に応じて個別に設定してください。加工余裕が各面ごと、半径方向、または直径方向のいずれかを明記し、浸炭鋼の場合には残存浸炭層深さも考慮してください。
予硬鋼(プレハードネス鋼)は、機械加工後に追加の硬化処理を必要としますか?
供給状態がすでに用途要件を満たしている場合は不要です。ただし、設計により追加の表面処理や異なる最終状態が要求される場合があるため、「予硬」という表記のみでは工程全体を定義するものではありません。
技術資料
- AZTERLAN冶金研究センター、高硬度工具鋼の軟加工における残留オーステナイト制御、2018年。従来の工具鋼工程。
- ウッデホルム社、Impax Supreme製品情報:供給時既に290–330 HBで焼入れ・焼戻し済み。
- 米国国立標準技術研究所(NIST)、焼入れ工具鋼の連続切削における工具摩耗メカニズム。ハードターニングにおける工具摩耗に関する研究。
- ウッデホルム社、ウッデホルム工具鋼の熱処理、応力除去および寸法安定性に関する章。鋼種固有の熱処理ガイドライン。
- ボディコート社、浸炭処理(ケースハーデニング)ファクトシート、研削加工余裕、工程制限および熱処理後の課題に関する章。浸炭層深さの要求値は、その後の仕上げ加工を考慮して設定する必要があります。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


