Op deze pagina
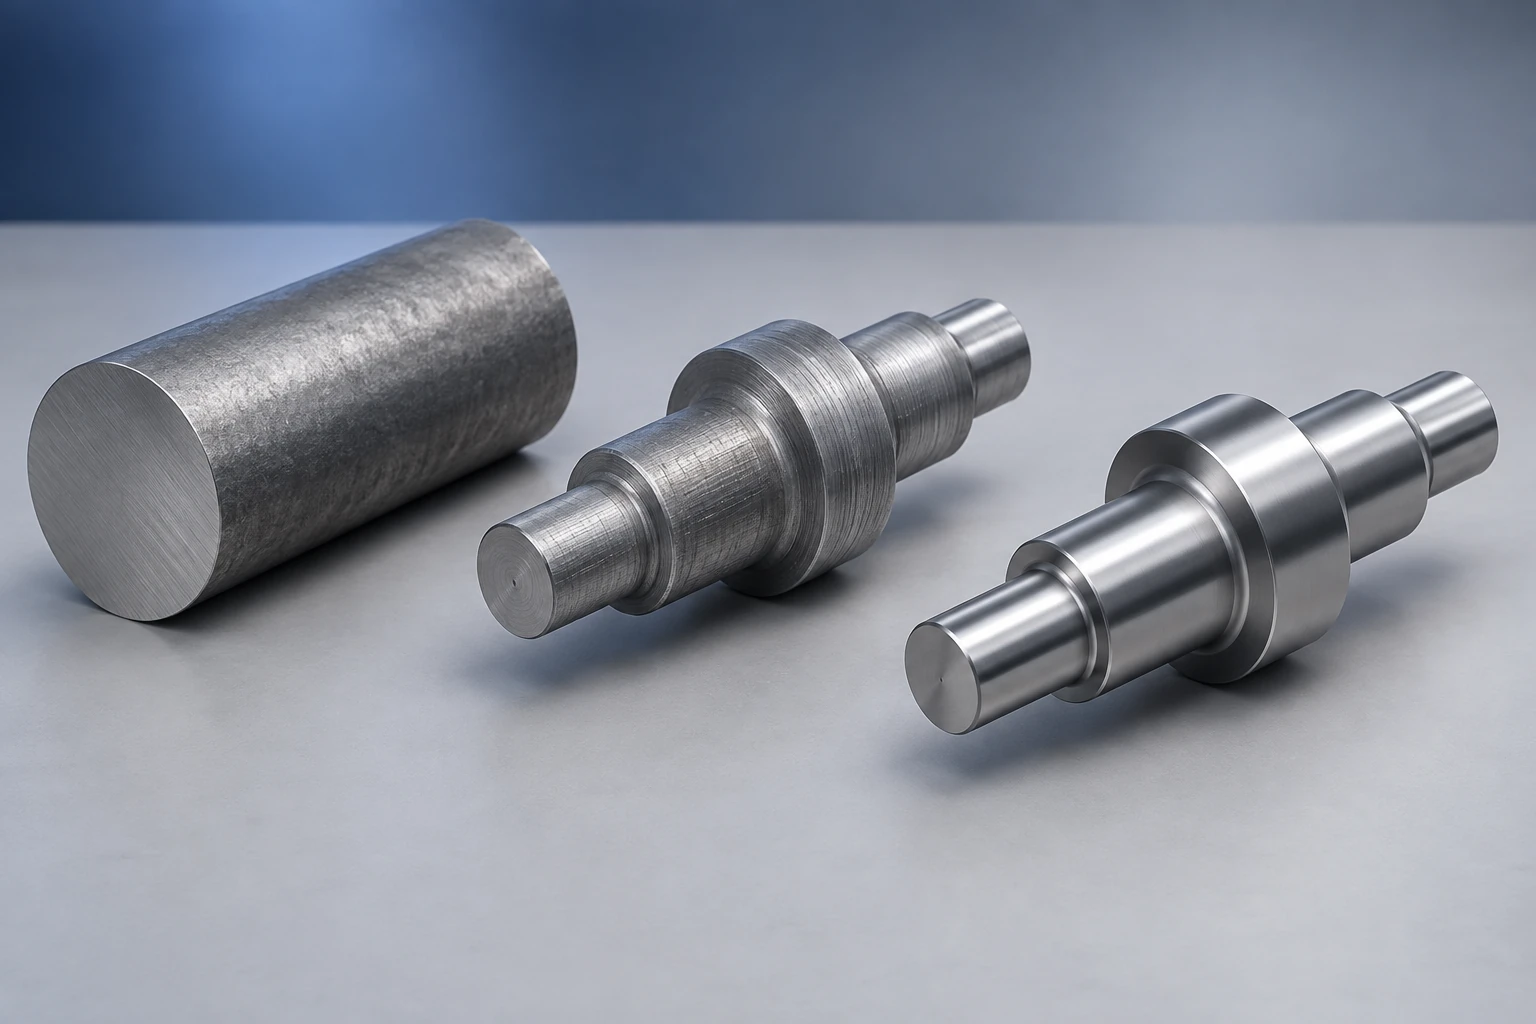
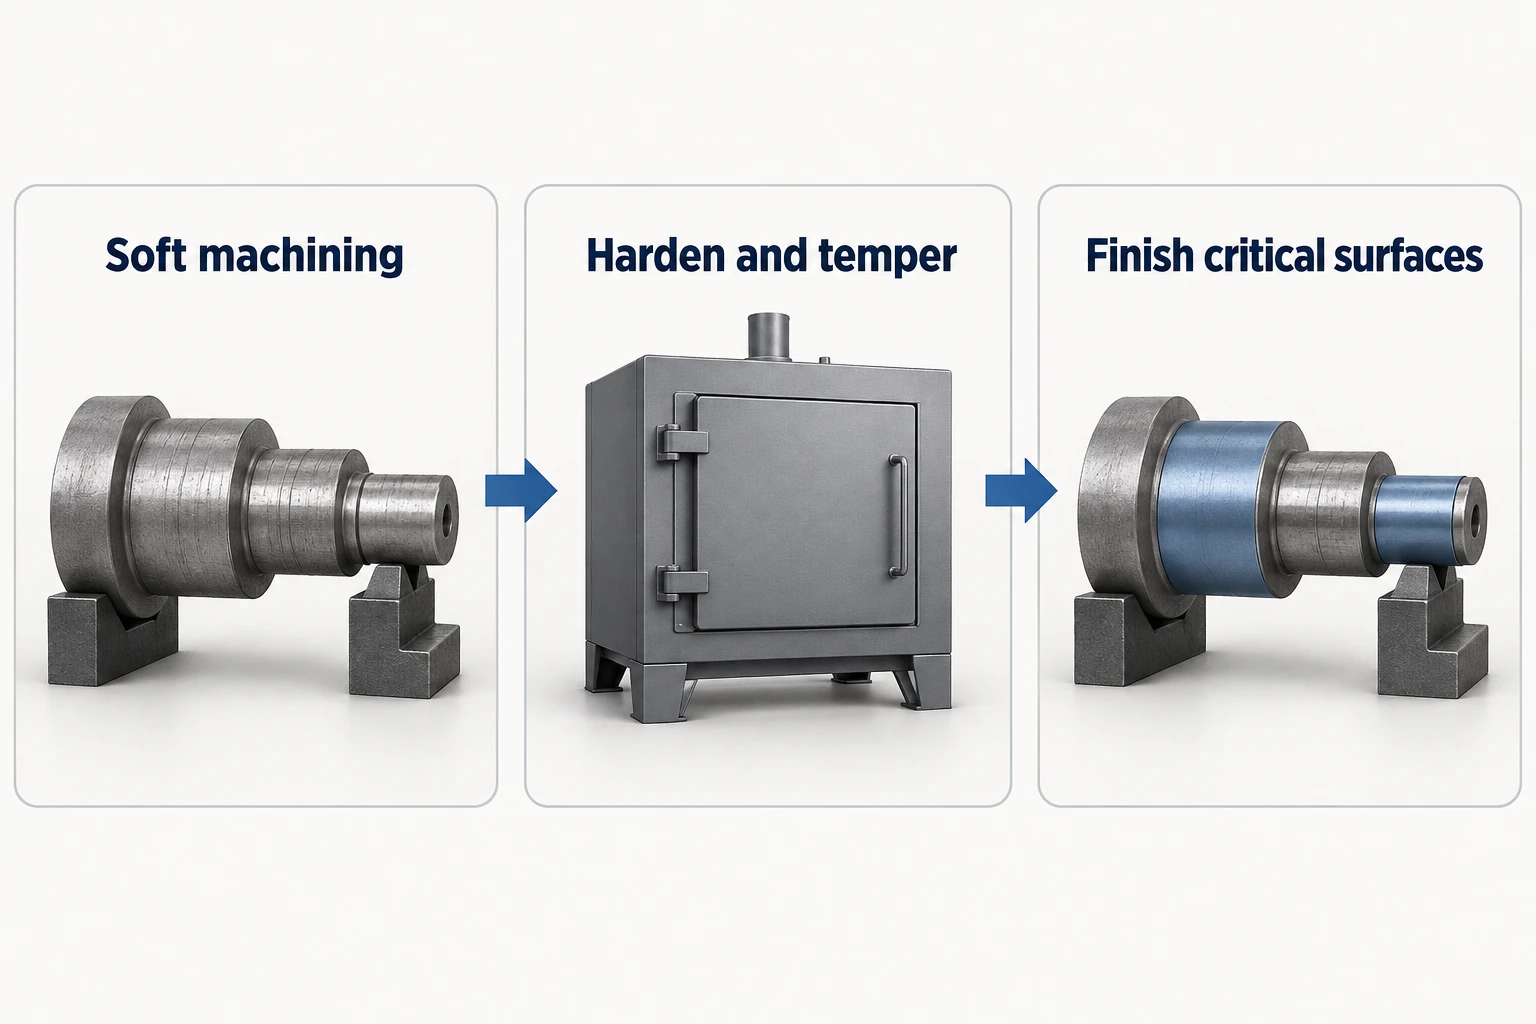
Zachte verspaning is het verspanen van staal in een relatief verspaanbare toestand, meestal vóór de definitieve uithardingsbehandeling. Draaien, frezen en boren bepalen het grootste deel van de vorm terwijl het materiaal gemakkelijker te verspanen is. Geselecteerde oppervlakken kunnen daarna na de warmtebehandeling worden afgewerkt om de vereiste afmetingen en geometrie te bereiken.
Voor een gehard asdeel kan dat betekenen dat eerst de trappen worden gedraaid en gaten worden geboord, waarna de lagerschachten na het uitharden en temperen worden afgewerkt. Het belangrijke onderscheid is de materiaaltoestand bij elke bewerking — niet of de machine CNC of handmatig is.
Wat ‘zacht’ betekent in een verspaningsroute
In deze context beschrijft zachte verspaning meestal bewerking van staal vóór de definitieve uitharding. Het identificeert geen aparte machinetype, en is ook geen andere benaming voor het verspanen van aluminium of kunststof. Het AZTERLAN-onderzoeksteam beschrijft de conventionele gereedschapsstaalroute als het verspanen van gegloeid uitgangsmateriaal tot dicht bij de gewenste vorm, gevolgd door uitharden en daarna afwerken.[1]
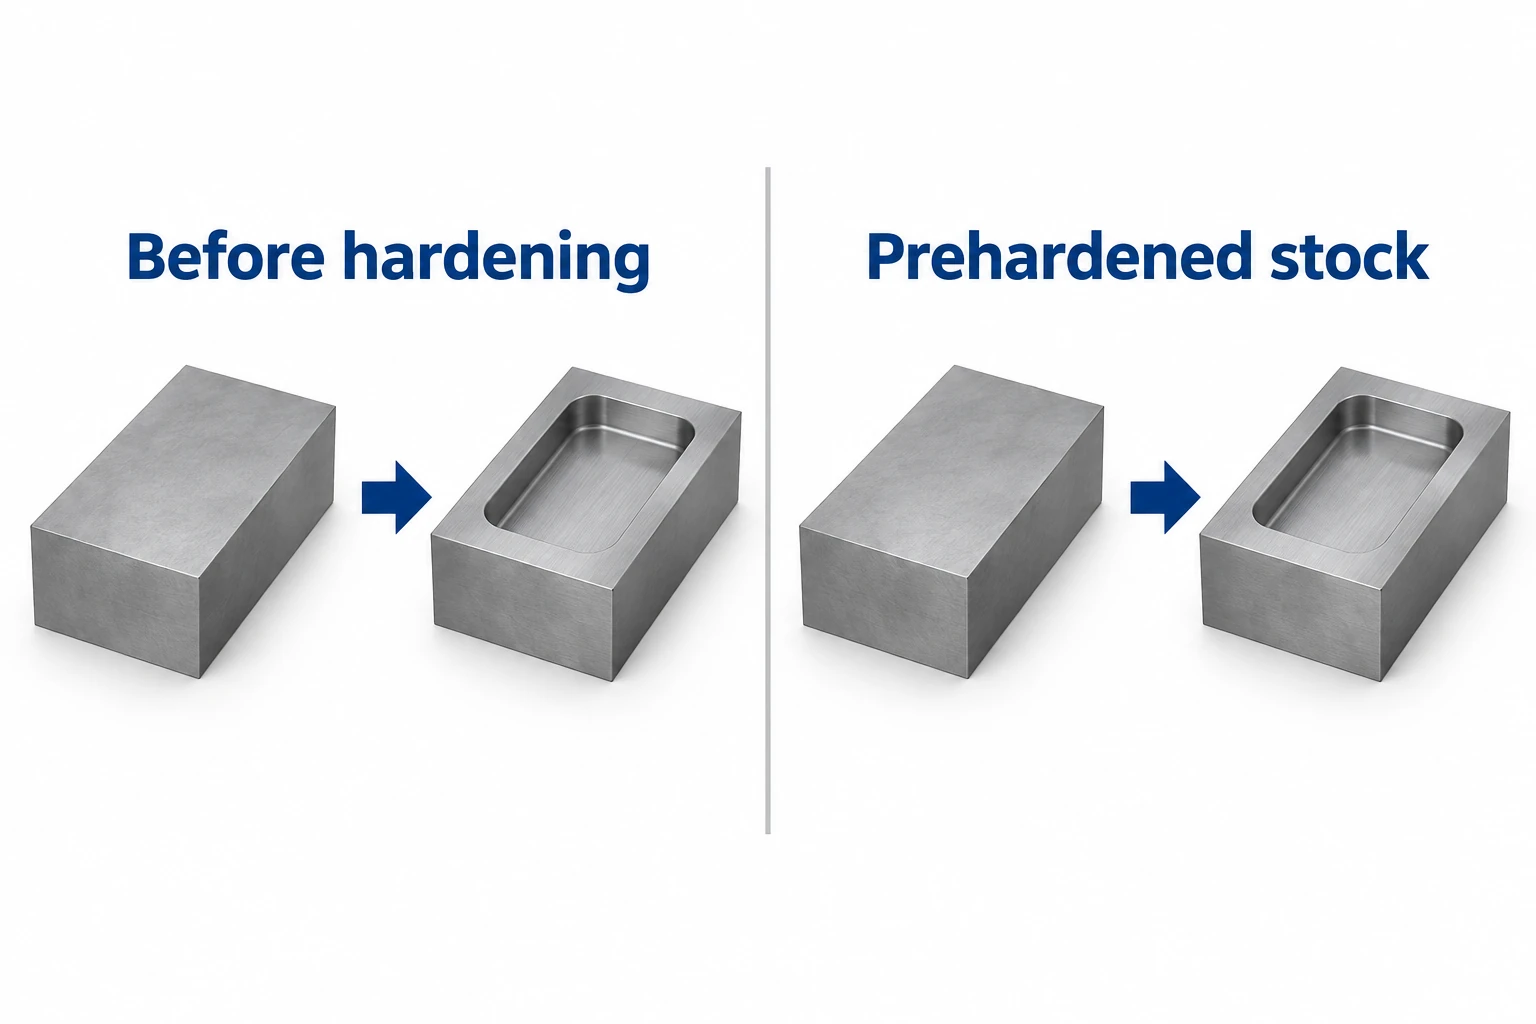
Begin met de werkelijke geleverde toestand. Gegloeid gereedschapsstaal, genormaliseerd gelegeerd staal en voorgehard mouldstaal kunnen verschillende gereedschappen en procesvolgordes vereisen. Een kwaliteitsaanduiding alleen vertelt u niet of een extra uithardingsbehandeling in de route hoort.
Zo vermeldt Uddeholm Impax Supreme als geleverd gehard en getemperd tot 290–330 HB. Waar die geleverde toestand voldoet aan de toepassing, hoeft de verspaning niet te worden gevolgd door een extra volledige uithardingscyclus. Dat is een productspecifieke leveringsvoorwaarde, geen hardheidsdefinitie voor alle zachte verspaning.[2]
Zachte verspaning en harde verspaning dienen verschillende fasen
Voor een onderdeel dat veel materiaalafname vereist en een geharde werkoppervlakte nodig heeft, vullen deze twee fasen elkaar vaak aan. Eerdere bewerkingen bepalen de vorm; latere bewerkingen realiseren de kenmerken die hun eisen moeten voldoen in de geharde toestand.
| Vraag | Zachte verspaning | Harde verspaning |
|---|---|---|
| Materiaaltoestand | Relatief verspaanbaar; meestal vóór de definitieve uitharding | Reeds gehard voor de beoogde toepassing |
| Typische taak in de route | Groot volume materiaal verwijderen; gaten, uitsparingen en profielen vormgeven | Geselecteerde geharde kenmerken afwerken |
| Methoden | Draaien, frezen, boren en andere verspanende bewerkingen | Hard draaien of hard frezen met geschikte gereedschappen |
| Belangrijkste planningsoverweging | Laat een nabewerkbaar onderdeel achter na de volgende behandeling | Controleer slijtage van het gereedschap, de oppervlaktoestand en de uiteindelijke geometrie |
| Wat moet nog worden gecontroleerd? | Eisen die door latere behandeling en nabewerking worden beïnvloed | Uiteindelijke afmeting, geometrie en gespecificeerde oppervlaktoestand |
Slijpen is een alternatieve methode voor de nabewerking van geharde oppervlakken. Het mag niet als wisselbaar worden beschouwd met hard draaien, alleen omdat beide een kleine hoeveelheid materiaal verwijderen. De toegankelijkheid van het gereedschap, onderbroken oppervlakken en de vereiste afwerking beïnvloeden de keuze. Onderzoek van het NIST naar het verspanen van gehard gereedschapsstaal documenteert het belang van gereedschapslijtmechanismen bij hard draaien.[3]
Bewerkingsnamen beschrijven nog steeds de te bewerken geometrie. Voor het verschil tussen het produceren van een asdiameter, een eindvlak en een groef, zie de gids voor draaibewerkingen.
Laat nabewerkingsvoorraad aan de juiste zijde van het oppervlak achter
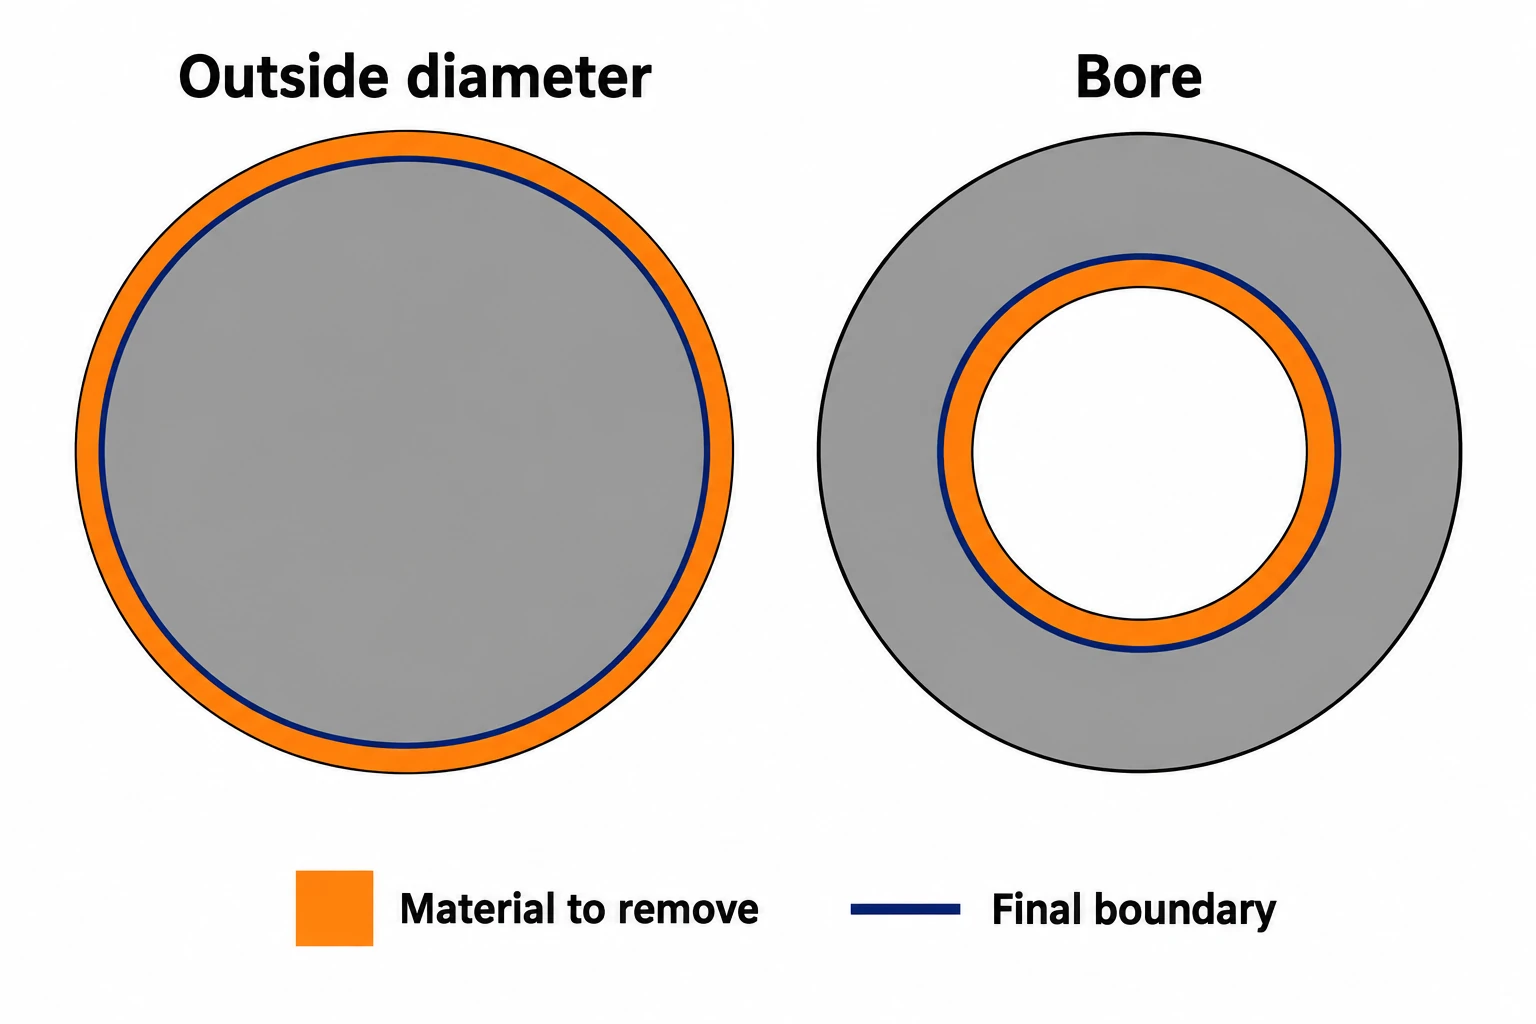
Een verspaningsvoorraad is materiaal dat bewust wordt achtergehouden voor een latere bewerking. Dit verschilt van de tolerantie op het afgewerkte kenmerk. Bij een buitendiameter maakt de achtergehouden voorraad de tussentijdse diameter groter. Bij een boring maakt de achtergehouden voorraad de tussentijdse opening kleiner.
De volgende berekening gaat uit van een 20.00 mm definitieve nominale diameter en een doordachte keuze van een 0.20 mm radiale voorraad. Deze invoerwaarden illustreren de berekening; ze bepalen geen warmtebehandelingsvoorraad.
| Kenmerk | Berekening van de tussentijdse nominale afmeting | Resultaat |
|---|---|---|
| Buitendiameter | 20.00 + (2 × 0.20) mm | 20.40 mm |
| Boringdiameter | 20.00 − (2 × 0.20) mm | 19.60 mm |
De factor twee komt voort uit het verwijderen van materiaal aan beide zijden van de diameter. ‘Laat 0.20 mm achter’ is dubbelzinnig tenzij op de proces-tekening staat of deze waarde radiaal, diametraal of per vlak is. Geen van beide tussentijdse waarden is de acceptatiegrens van het afgewerkte onderdeel.
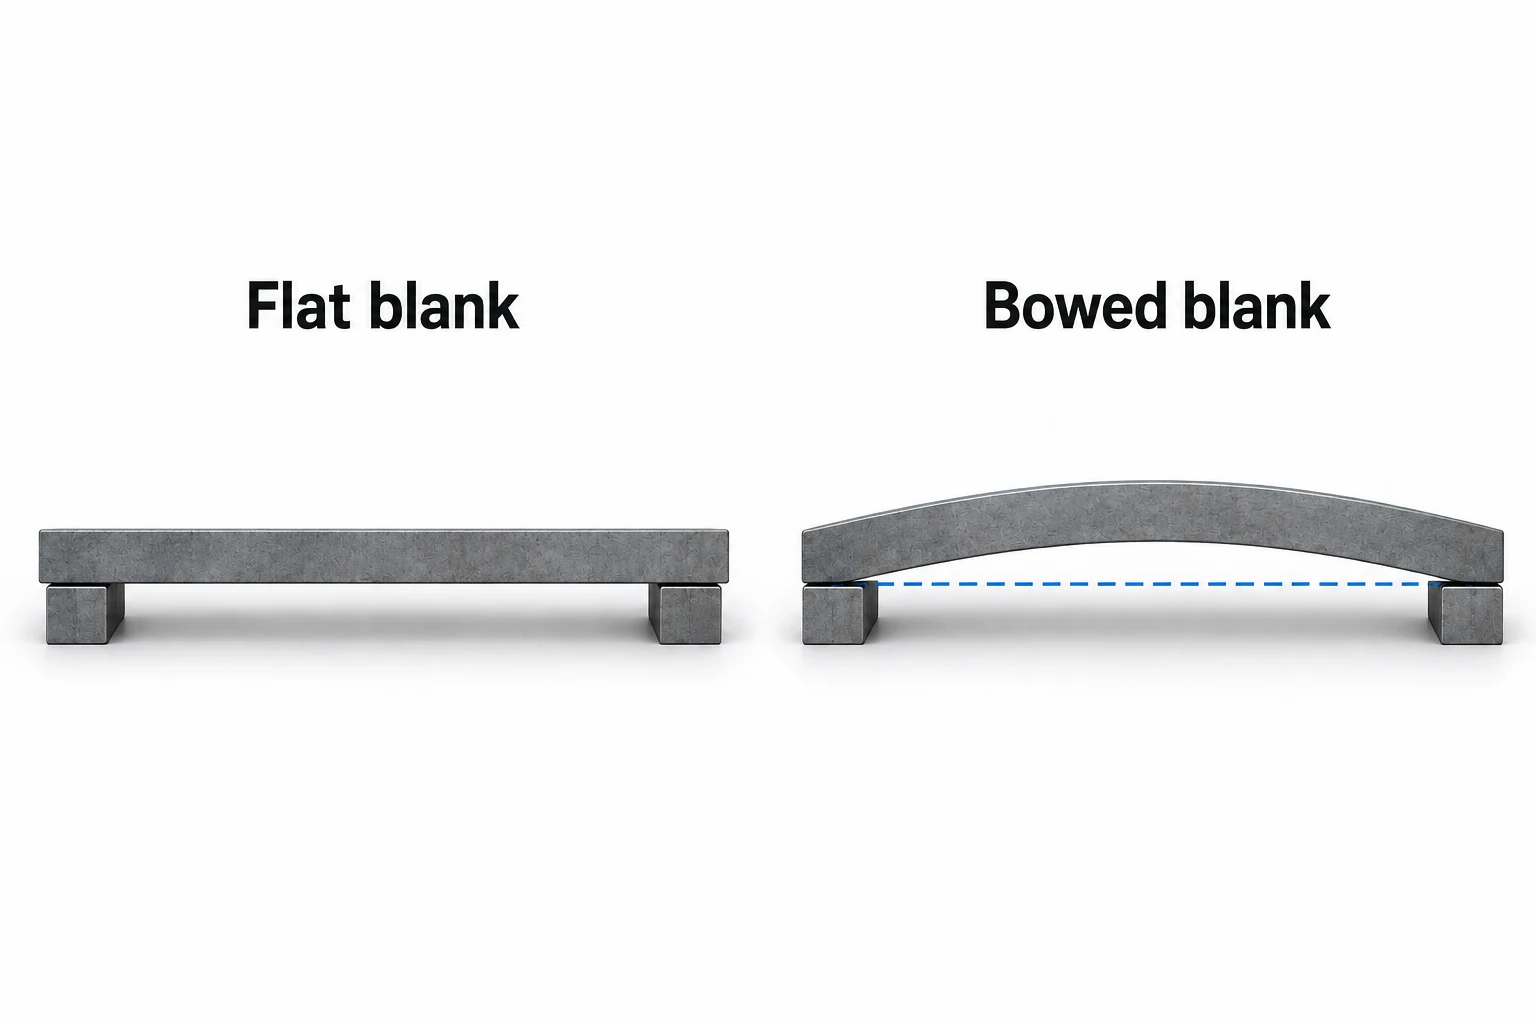
De werkelijke voorraad moet ook rekening houden met vormverandering, oppervlakreiniging en de nabewerkingsmethode. Een gebogen as kan wel voldoende gemiddelde diameter hebben, maar onvoldoende voorraad aan één zijde om rond de bedoelde referentieas schoon te maken. De voorraad overal vergroten kan onnodige harde nabewerking toevoegen en toch de daadwerkelijke vervorming niet oplossen.
Plan wat warmtebehandeling kan veranderen
Hardening kan zowel de afmeting als de vorm veranderen. De richtlijnen voor gereedschapsstaal van Uddeholm noemen bewerkingsspanningen, ongelijkmatig verwarmen of koelen en microstructuurtransformatie als oorzaken. Voor geschikte routes met gereedschapsstaal maakt spanningsverlaging na ruwbewerking het mogelijk dat vervorming optreedt voordat halffinishing en hardening plaatsvinden. Het nut en de cyclus hiervan hangen af van het staal en de geometrie.[4]
Bij een plaat moet u plannen hoe het uiteindelijke referentievlak en de dikte gezamenlijk worden hersteld. Bij een as moet u overwegen welke vlakken deze tijdens de afwerking positioneren en of de lagersassen nog kunnen worden afgewerkt ten opzichte van die referentie. Een afwerkingsgereedschap heeft niet alleen fysieke toegang nodig, maar ook voldoende restmateriaal.
Gevalhardde onderdelen brengen een extra beperking met zich mee: het verwijderen van het oppervlak betekent ook het verwijderen van een deel van de geharde laag. De vereiste laagdiepte en hardheid moeten gelden in de gespecificeerde eindtoestand. De richtlijnen voor gevalharden van Bodycote benadrukken expliciet dat de slijptolerantie moet worden afgestemd op de specificatie voor laagdiepte.[5]
Welke onderdelen profiteren van deze volgorde?
Geharde assen, slijtvaste bushings en gereedschapsinvoegstukken zijn geschikte kandidaten wanneer een groot deel van de vorm al vóór het harden kan worden gefreesd of gedraaid, terwijl specifieke werkoppervlakken pas later worden afgewerkt. Het voordeel bestaat uit het toewijzen van elk onderdeel aan de juiste materiaaltoestand. Het is minder nuttig om een warmtebehandelingsfase toe te voegen wanneer het geleverde staal al voldoet aan de vereiste eigenschappen.
Op een tekeningspakket dient u de geleverde staaltoestand te scheiden van de eindhardheid of de vereiste warmtebehandeling. Geef de afgewerkte passingen, referentieverhoudingen, oppervlakte-eisen en behandelde gebieden aan. Houd de tussentijdse verspaningsafmetingen in het procesplan vast, zodat ze niet per ongeluk worden aangezien voor leveringsafmetingen. Onze staal CNC verspaningspagina koppelt deze materiaal- en afgewerkte-onderdeeleisen aan gangbare componenttypen.
Inspectie volgt de volgorde: een aanvaardbare diameter vóór het harden garandeert niet de diameter daarna. Controleer de beïnvloede afmetingen en geometrie na de gespecificeerde warmtebehandeling en afwerkingsfasen; controleer hardheid en laagdiepte afzonderlijk indien vereist.
Veelgestelde vragen
Is zacht verspanen hetzelfde als ruwverspanen?
Nr. „Zacht” beschrijft de materiaaltoestand in de procesroute. „Ruwbewerken” beschrijft een spaanafnamefase. Zachte bewerking kan semifinishing- en finishingbewerkingen omvatten, mits de daaropvolgende processtap dit toelaat.
Is er één hardheidsgrens voor zachte bewerking?
Er is geen universele grenswaarde die elke toepassing van de term definieert. Gebruik de staalsoort, de geleverde toestand en de werkelijke hardheid om de gereedschapskeuze te bepalen en de bewerkingsvolgorde te plannen. Het hardheidsbereik in een bewerkingsgids geldt voor de daarin genoemde bewerking en gereedschappen.
Moeten alle afmetingen vóór de warmtebehandeling worden afgewerkt?
Nee. Functies die gevoelig zijn voor vervorming of die een nauwkeurige eindgeometrie vereisen, kunnen na de warmtebehandeling nog moeten worden afgewerkt. Andere functies kunnen na de warmtebehandeling acceptabel blijven. Neem dit besluit op basis van het materiaal, de warmtebehandeling, de geometrie en de eisen in de tekening.
Hoeveel toe te laten verspaningsaanmaat moet er vóór de uitharding worden achtergelaten?
Er bestaat geen universele waarde. Bepaal deze voor de specifieke staalsoort, onderdeelgeometrie, warmtebehandelingsroute en nabewerkingsoperatie. Geef aan of de aanmaat per vlak, radiaal of diametraal is, en reken rekening met de resterende oppervlaktehardingsdiepte bij oppervlaktegeharde onderdelen.
Heeft voorgeharde staal na de bewerking nog een extra uitharding nodig?
Niet als de geleverde toestand al voldoet aan de toepassingsvereisten. Een aanvullende oppervlaktebehandeling of een andere eindtoestand kan desondanks door het ontwerp worden vereist; „voorgehard” alleen definieert dus niet de volledige procesroute.
Technische bronnen
- AZTERLAN Metallurgy Research Centre, Controle van behouden austeniet bij de zachte verspaning van gereedschapsstaalsoorten met hoge hardheid, 2018. Conventionele gereedschapsstaalvolgorde; het gespecialiseerde alternatief uit het onderzoek wordt hier niet gegeneraliseerd.
- Uddeholm, Impax Supreme, productinformatie: geleverd gehard en getemperd tot 290–330 HB. Deze waarde geldt voor het genoemde product.
- NIST, Slijtmechanisme van gereedschap bij continu draaien van geharde gereedschapsstaalsoorten. Onderzoek naar gereedschapsslijtage bij harddraaien.
- Uddeholm, Heat Treatment of Uddeholm Tool Steels, secties over spanningsverlichting en dimensionale stabiliteit. Materiaalspecifieke richtlijnen voor warmtebehandeling.
- Bodycote, Case Hardening factsheet, secties over slijpaanmaat, procesbeperkingen en kwesties na de behandeling. Eisen ten aanzien van de oppervlaktehardingsdiepte moeten rekening houden met de daaropvolgende nabewerking.



