Op deze pagina
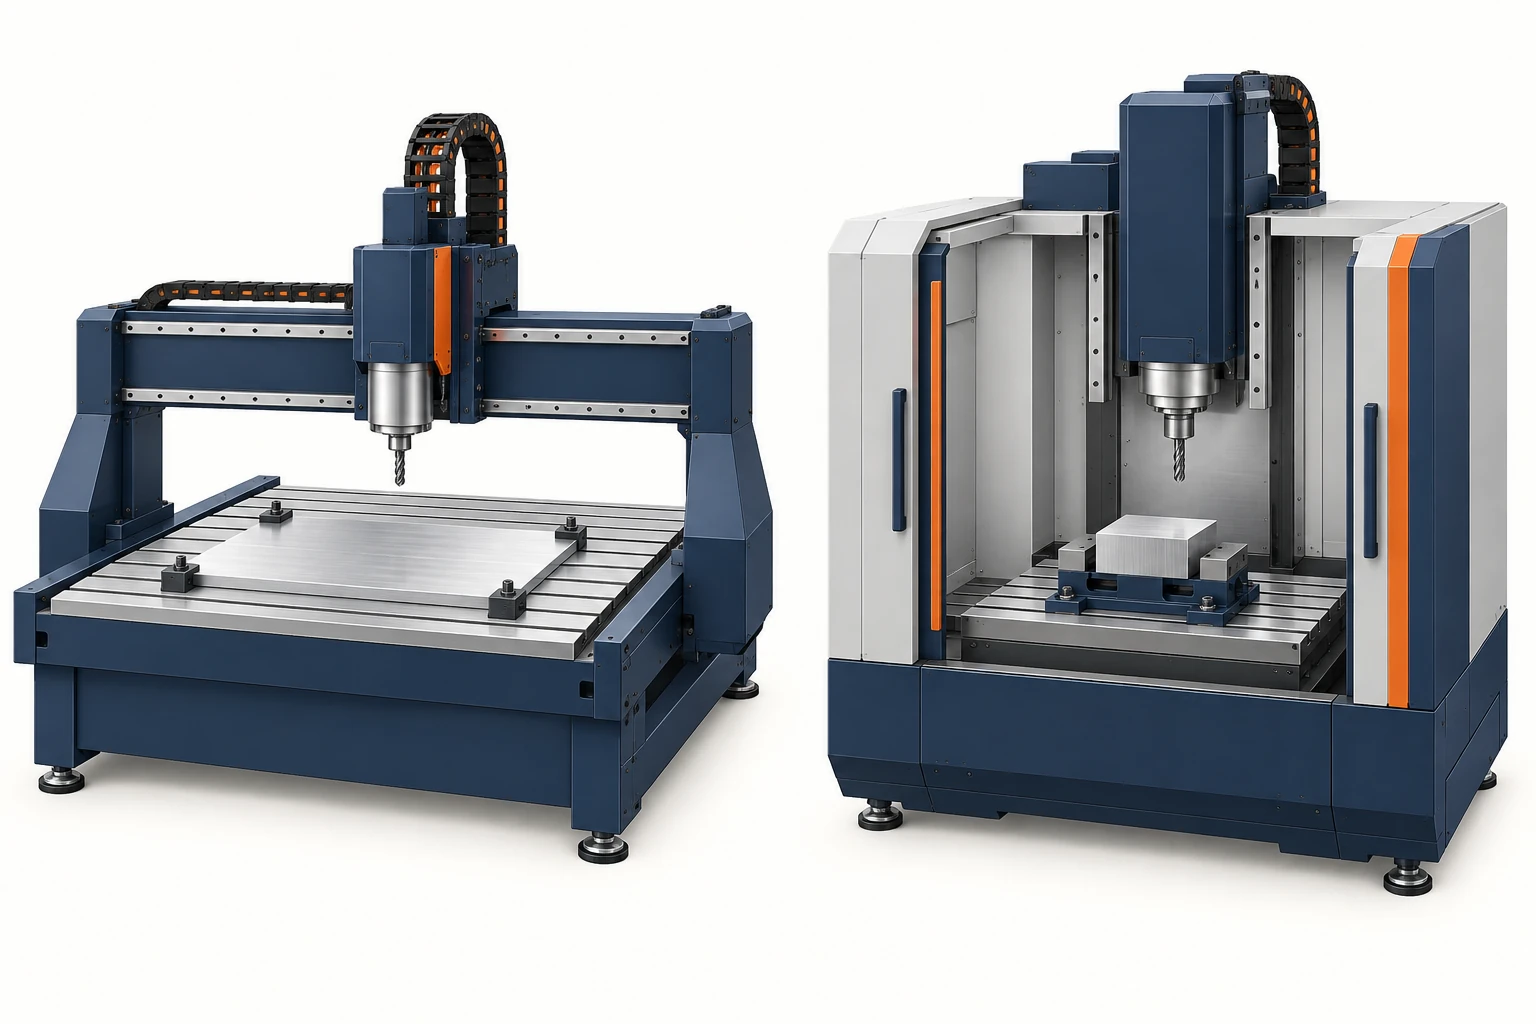
Een CNC router en een CNC mill verwijderen beide materiaal met een roterende frees onder geprogrammeerde besturing. Het nuttige verschil ligt in het werk waarop ze zijn ontworpen. Routers benadrukken vaak grote werkgebieden en efficiënte bewerking van platen, panelen en non-ferro-materialen. Metalenbewerkende mills benadrukken vaak een stijve ondersteuning, veelzijdige opspanning en veeleisende functies in blokken of gietstukken. Hun mogelijkheden overlappen: een industriële router kan een serieuze aluminiumbewerkingsoplossing zijn, en een high-speed mill kan uitstekend presteren bij plaatbewerking.
Vergelijk het onderdeel, de freesopdracht en de geconfigureerde machine samen. Alleen de term ‘router’ of ‘mill’ bepaalt noch de materiaalgrenzen noch de nauwkeurigheid van het afgewerkte onderdeel.
Werkgebied, spindel en opspanning als prioriteiten
Een router is meer dan een graveermachine: geschikte configuraties kunnen omtrekken profileren, zakken frezen en gaten bewerken. Een freestafel voert hetzelfde basisproces van materiaalverwijdering uit, met apparatuur die varieert van kleine freestafels tot grote bewerkingscentra. Deze gemeenschappelijke ontwerpprioriteiten helpen de vergelijking te verklaren:
| Ontwerpvoorrang | Gemeenschappelijke nadruk bij routers | Gemeenschappelijke nadruk bij metalenbewerkende mills |
|---|---|---|
| Werkvorm | Groot plaat- of paneeloppervlak; meerdere onderdelen geordend over het grondmateriaal. | Blokkken, gietstukken of opspaninrichtingen geordend voor de vereiste bewerkingsvlakken. |
| Spindel en gereedschappen | Hogesnelheidsbewerking met gereedschappen die zijn afgestemd op het materiaal en de inbedding. | Een snelheids- en koppelbereik dat geschikt is voor diverse frese-, boor- en gatnabewerkingsopdrachten. |
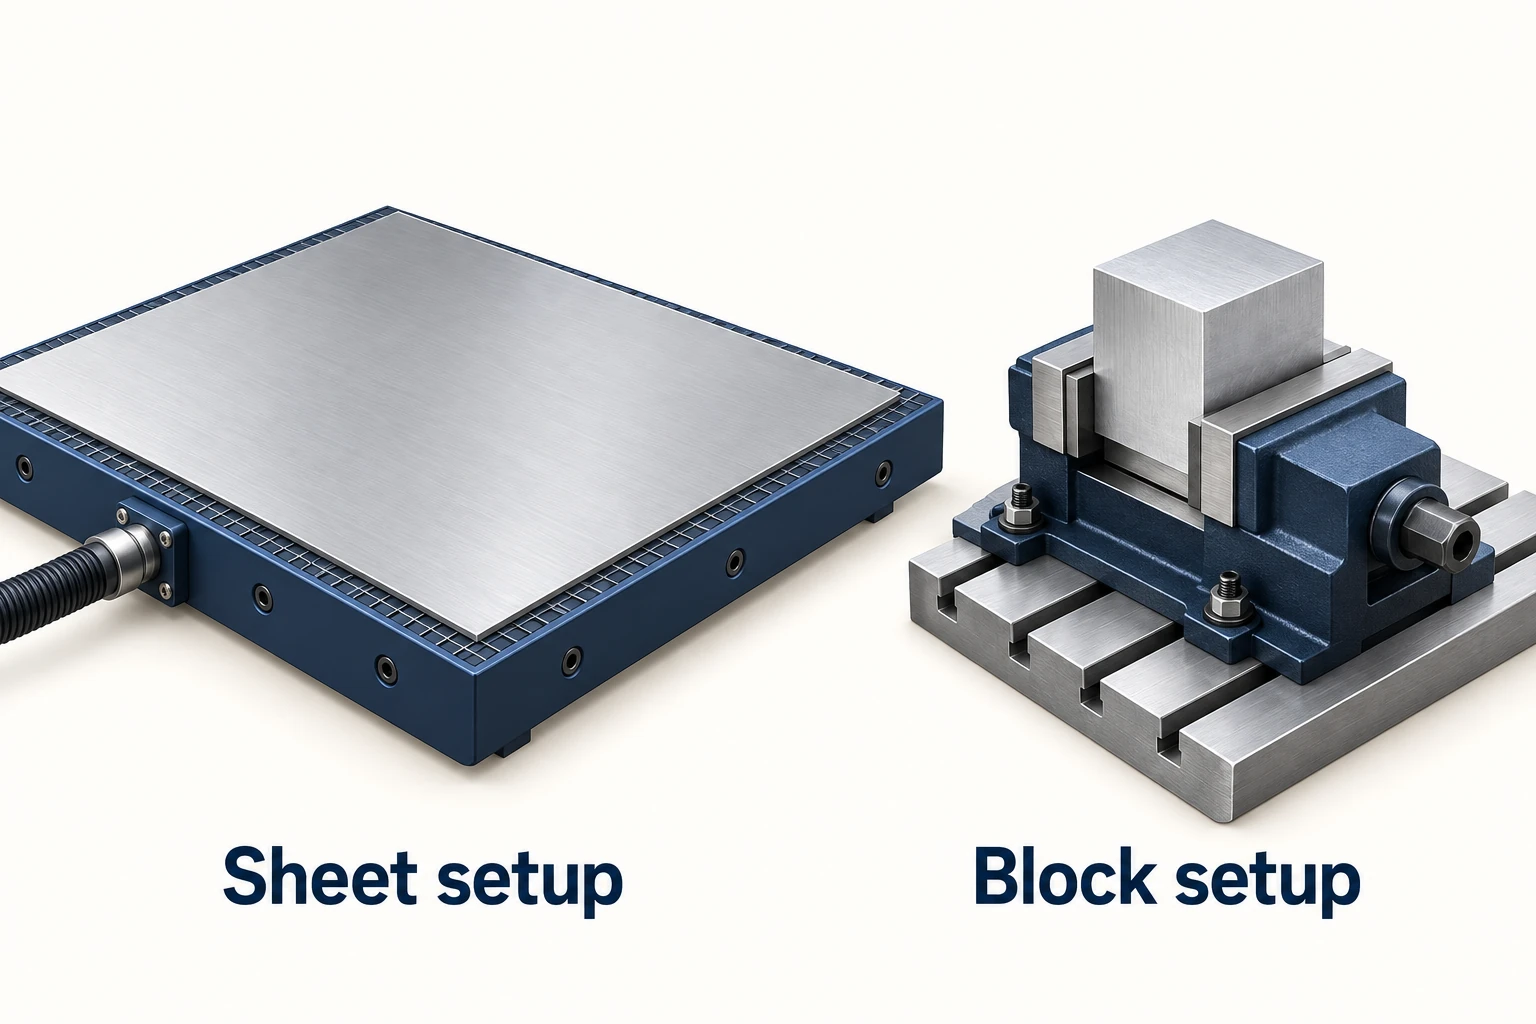
| Werkstukopspanning | Gedistribueerde plaatondersteuning, vaak met vacuüm of speciale opspaninrichtingen. | Klemmen, spanbakken, pallets of speciale opspaninrichtingen; vacuüm is eveneens mogelijk. |
Dit zijn uitgangspunten, geen definitieve beperkingen. C.R. Onsrud beschrijft zijn E-Series industriële router als een systeem met vaste brug voor zware bewerking in non-ferro metalen en composieten. Omgekeerd combineren de systemen in DATRON’s High-Speed Machining-overzicht [1] hoge spindelsnelheden met opspanoplossingen die specifiek gericht zijn op aluminium en andere non-ferro onderdelen. Noch een portaalvormige silhouet noch een hoog toerental (RPM) onderscheidt betrouwbaar deze twee categorieën.
Stijfheid is de weerstand tegen doorbuiging onder belasting. De relevante keten omvat het frame, de geleidingen, de spindel, de gereedschaphouder, het snijgereedschap, het werkstuk en de opspaninrichting. Een stevig frame compenseert niet de flexibiliteit van een lange gereedschapssteel of een slecht ondersteund onderdeel. Beoordeel de belaste opstelling op de locatie van het te bewerken kenmerk. In de Indexable milling tools catalogue 2025 selection guide [2] van Sandvik Coromant worden gereedschapsuitsteek en stabiliteit behandeld als procesvariabelen; er wordt geen universele nauwkeurigheidsklasse toegekend aan een machinelabel.
Pas het gedrag van de spindel aan aan de snijtool en het materiaal
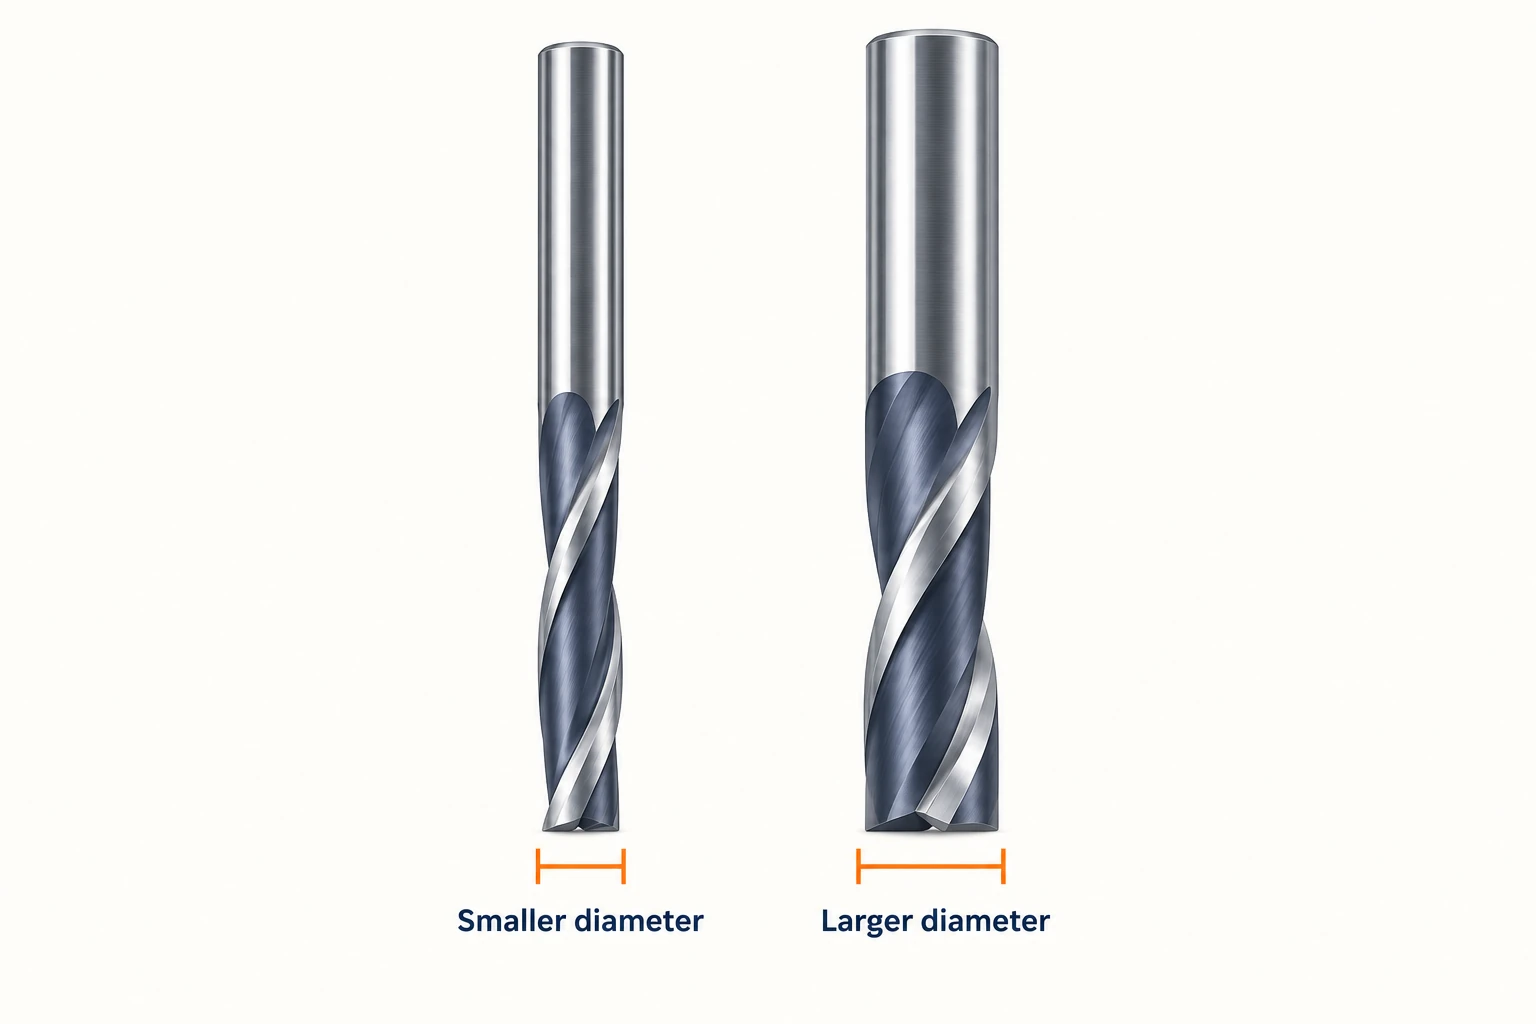
Spindelsnelheid is het rotatietempo. Snisnelheid is de snelheid van de snijkant ten opzichte van het werkstuk. Bij dezelfde toerental heeft een grotere snijtool een hogere omtreksnisnelheid omdat zijn omtrek groter is. Een kleine snijtool heeft daarom mogelijk een hoge spindelsnelheid nodig om de gewenste snisnelheid te bereiken.
Dat is één reden waarom hoogspeedsystemen geschikt zijn voor veel aluminiumbewerkingen met kleine gereedschappen. Dat betekent niet dat het hoogste toerental altijd het beste is. De gereedschapsgeometrie, diameter, materiaal, ingrijpingsverhouding en de sniadata van de gereedschapfabrikant bepalen het werkgebied. Ook het beschikbare koppel van de spindel bij die snelheid is van belang: de maximale vermogenswaarde van de spindel geeft niet aan hoe deze zich gedraagt bij een veel lagere snelheid.
De geprogrammeerde voeding moet afgestemd zijn op het gereedschap en de snijvoorwaarden. Het verhogen van het toerental (RPM) zonder de voeding te wijzigen verlaagt de nominale voeding per tand; dit verbetert de snitslag niet automatisch. Gebruik de relaties tussen snelheid, diameter en voeding per tand in de sectie ‘milling-formula’ van Uddeholm’s Vidar 1 — Cutting data recommendations [3] om compatibele voorwaarden te vergelijken, in plaats van maximale spindelsnelheden los van elkaar te vergelijken.
Drie aluminiumonderdelen kunnen wijzen op verschillende keuzemogelijkheden
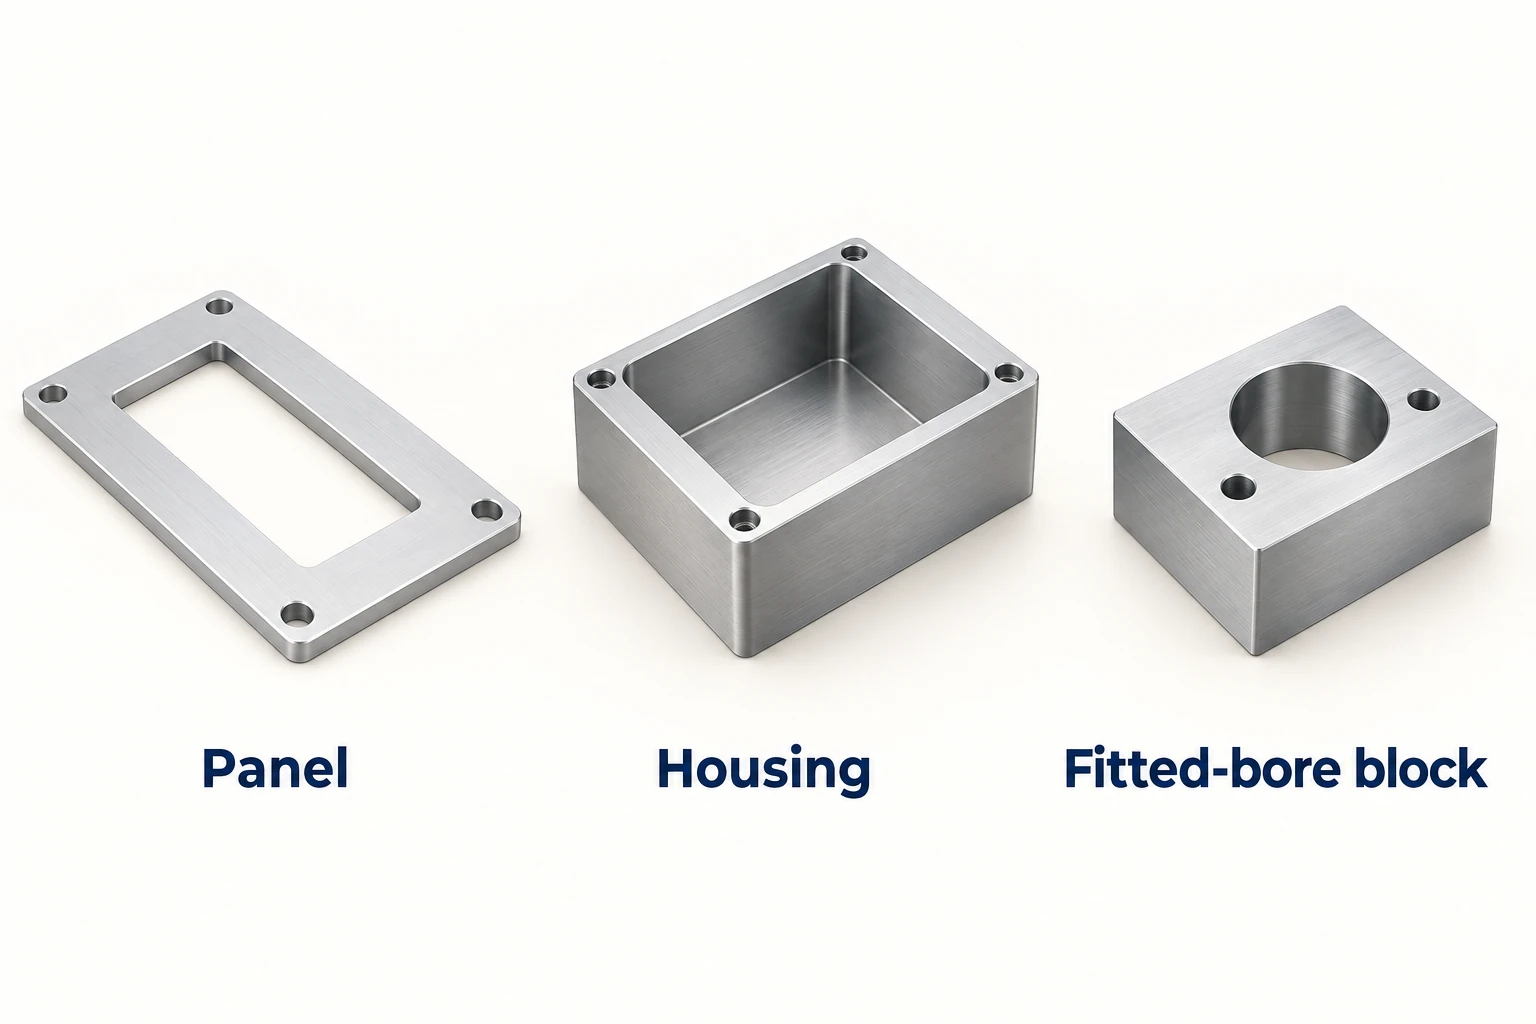
Bekijk drie hypothetische onderdelen vervaardigd uit 6061-T6 aluminium. Door de legering en het temperatuurstaatje gelijk te houden, wordt het effect van de geometrie duidelijker zichtbaar.
Een vlak paneel met uitsparingen en oppervlakkige verdiepingen
Een freesmachine geconfigureerd voor aluminium is een aannemelijk uitgangspunt wanneer de bewerking zich over een brede plaat verspreidt. Meerdere omtrekken kunnen één opspanopstelling delen, en verspreide ondersteuning kan helpen het paneel vast te houden. Beslissende aspecten zijn de vrij ruimte aan de onderzijde voor volledige doorsnijdingen, de spaanafvoer en de manier waarop elk klein onderdeel veilig blijft zodra zijn omtrek is voltooid. Een geschikte snelfreesmachine met voldoende werkgebied kan dezelfde taak uitvoeren.
Een dikke behuizing met diepe zakken
Hier moet de machine ruimte bieden voor het grondmateriaal, de opspaninrichting, de gereedschaphouder en de vereiste gereedschapstrek. Duurzame materiaalverwijdering, spaanafvoer en stabiliteit van de wanden worden belangrijker dan de bedekking van de plaat. Een bewerkingscentrum geconfigureerd voor dit soort werk is een logisch uitgangspunt. De behuizing sluit een industriële freesmachine niet automatisch uit: vergelijk de werkelijke kopruimte, stijfheid, toegang tot het gereedschap en de snijcapaciteit. Het woord ‘diep’ vormt geen universele grens tussen deze categorieën.
Een compact blok met een gepaste boring en bijbehorende montagevlakken
Het cruciale punt is de relatie tussen de boring en de referentievlakken. Opspanning, de afwerkoperatie en het meetplan moeten deze relatie behouden. Een metaalbewerkende freesmachine met een geschikte opspaninrichting kan een handige oplossing bieden. Een andere machine kan eveneens geschikt zijn, mits het volledige proces aan de tekening voldoet. Geen enkel glad ogend oppervlak noch een positieerwaarde van de machine bewijst de vereiste boringmaat of uitlijning.
Ook het materiaal verandert de vergelijking. Het bewerken van aanzienlijke hoeveelheden staal wijst over het algemeen op machines die expliciet zijn ontworpen voor die belasting en bedrijfsomvang. Kunststoffen worden zowel op freesmachines als op freescentra verwerkt; ondersteuning van het grondmateriaal, warmteontwikkeling, spaanafvoer en het specifieke polymeer blijven van belang. Materiaalnamen beperken de keuze van processen, terwijl de kenmerken en werkomstandigheden de resterende geschiktheid bepalen.
Opspanning kan de opdracht bepalen nog voordat het vermogen van de spindel van invloed is
Vacuümopspanning laat het bovenvlak toegankelijk en kan platte grondstof over een groot gebied ondersteunen. Het komt zowel op freesmachines als op routers voor. Belangrijk is het effectieve gebied waarover een drukverschil wordt gehandhaafd — niet de totale afmeting van de machineplaat.
Om het effect van de oppervlakte te isoleren, wordt uitgegaan van een ideaal, constant gehandhaafd drukverschil van 80 kPa, gelijk aan 0.08 N/mm². Vergelijk twee afgedichte oppervlakken met behulp van de loodrechte houdkracht ≈ drukverschil × effectief oppervlak:
| Verondersteld effectief afgedicht gebied | Gebied | Ideale normale opspankracht |
|---|---|---|
| 100 mm × 100 mm | 10,000 mm² | 0.08 × 10,000 = 800 N |
| 20 mm × 20 mm | 400 mm² | 0.08 × 400 = 32 N |
Het reduceren van beide zijden tot één vijfde vermindert het oppervlak — en daarmee deze ideale kracht — tot één vijfentwintigste. De cijfers stellen geen toegestane snijbelastingen voor. De weerstand tegen glijden hangt ook af van wrijving en eventuele mechanische beveiliging; lekkages of een geopende afdichting kunnen het drukverschil verminderen. In de richtlijnen Vacuum Clamping Technology van Schmalz [4] wordt onderscheid gemaakt tussen normaalkracht en zijdelingse houdkracht, en wordt vereist dat de werkelijke verspaningsbelastingen en opspanvoorwaarden worden beoordeeld.
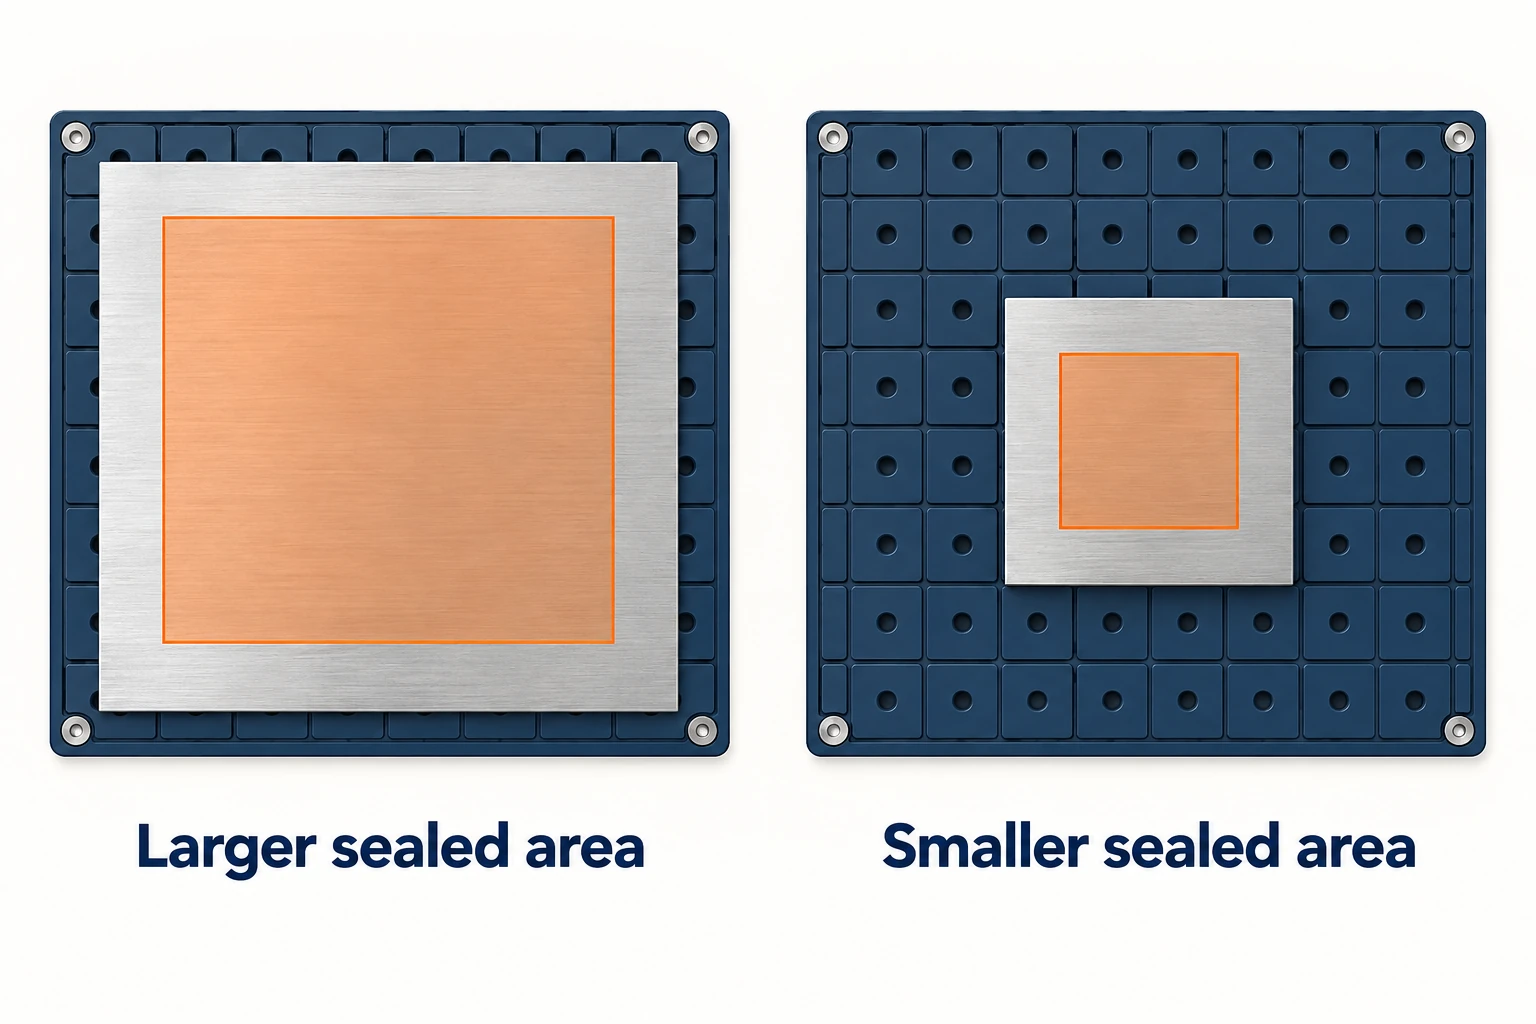
Dit wordt vooral relevant aan het einde van een profielsnede. Het oorspronkelijke plaatmateriaal kan goed worden opgespannen, terwijl het kleine los te maken onderdeel veel minder effectief opspanoppervlak heeft. Het doorsnijden van een afdichtingsgebied kan ook de vacuümomstandigheden wijzigen. Plan de opspanning voor het individuele onderdeel op dat moment, in plaats van te veronderstellen dat de initiële plaatopspanning nog steeds van toepassing is.
Afhankelijk van het onderdeel kan het proces kleine verbindingsstrookjes achterlaten voor verwijdering in een latere bewerking, een dunne onbewerkte laag behouden voor nabewerking, of een speciale opspaninrichting gebruiken die het individuele stuk vasthoudt. Elke keuze beïnvloedt de randafwerking, de handelingen en soms het aantal opspanningen. Het CAM-gereedschapsbaanprogramma en de opspaninrichting moeten overeenstemmen over het tijdstip waarop het onderdeel onafhankelijk wordt van het omliggende materiaal. [5]
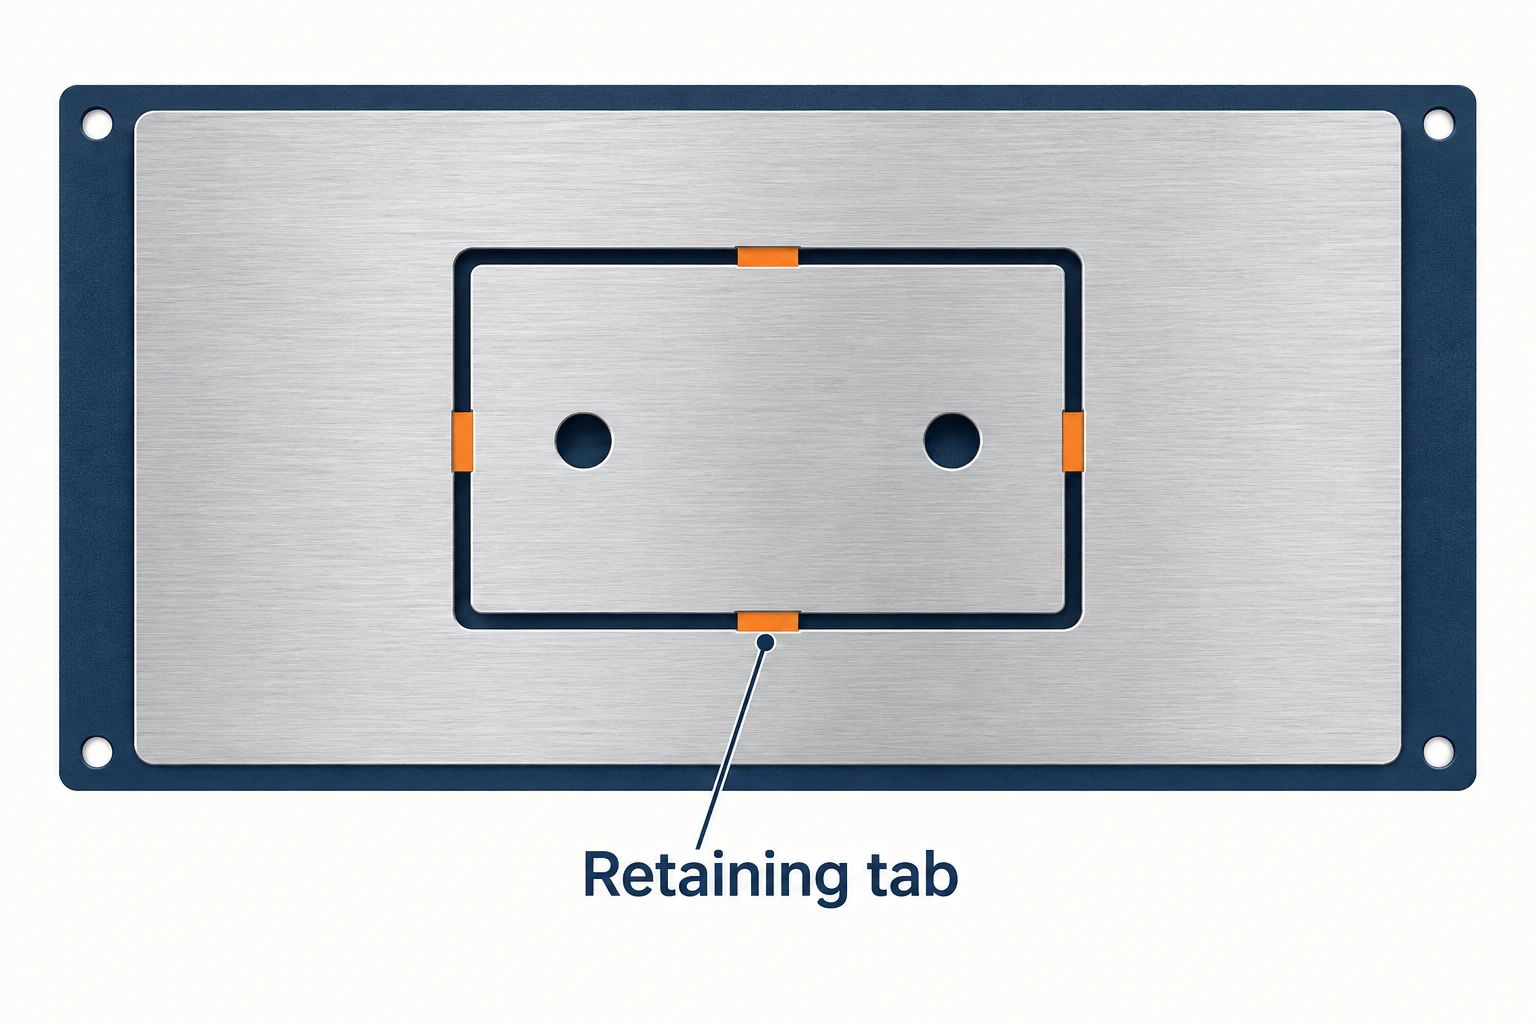
Vergelijk de volledige toolpath naar het afgewerkte onderdeel
Begin met dezelfde tekening, materiaaltoestand, hoeveelheid en inspectievereisten. Vergelijk vervolgens de inrichtingsinspanning, het toegangsniveau voor bewerking, de werkstukopspanning, de nabewerking en de verificatie. Een freesmachine kan een efficiënte keuze zijn voor een paneel, terwijl een freesbank geschikt is voor een afgestemd blok; een overlappende industriële configuratie kan geschikt zijn voor beide. Een lagere aanschafprijs van de machine of een hogere snelheid bij snelle verplaatsing beslist niet de kosten van het afgewerkte onderdeel.
Voor CNC frezen vergelijk de plaatdekking en individuele onderdeelvasthouding voor het paneel, de duurzame snijbewerking en bereik voor het behuizingonderdeel, en de boring-tot-vlak-verhouding voor het afgestemde blok. Deze verschillende eisen verklaren waarom hetzelfde legeringstype geschikt kan zijn voor verschillende machines.
Veelgestelde vragen
Kan een CNC-freesmachine aluminium bewerken?
Ja, mits de machine, het gereedschap, de opspaninrichting en de bewerkingsomstandigheden geschikt zijn voor de opdracht. Industriële freesmachines kunnen aanzienlijke aluminiumbewerkingen uitvoeren. Plaatprofielen, diepe uitsparingen en afgestemde kenmerken stellen verschillende eisen aan de inrichting, dus ‘kan aluminium bewerken’ is slechts het begin van de beoordeling.
Is een CNC-freesbank altijd nauwkeuriger dan een freesmachine?
Er volgt geen universele nauwkeurigheidsrangschikking uit de namen. De resultaten van het afgewerkte onderdeel hangen af van de machineconfiguratie, de gereedschapsreikwijdte, de werkstukopspanning, de thermische toestand, het nabewerkingsproces en de inspectie. Vergelijk het vereiste kenmerk onder de daadwerkelijke bewerkings- en meetomstandigheden.
Kan een CNC-freesmachine driedimensionale vormen bewerken?
Ja. Een geschikte freesmachine kan uitsparingen en driedimensionale contouren bewerken met gecoördineerde beweging. De bruikbare diepte en toegankelijkheid hangen af van de freeskop, de verplaatsingsmogelijkheden, de gereedschapsopbouw, het grondmateriaal en de opspaninrichting. Extra gecontroleerde roterende assen kunnen de toegankelijkheid uitbreiden waar de configuratie dat ondersteunt.
Kunnen freesmachines en freesbanken dezelfde snijgereedschappen gebruiken?
Soms. De compatibiliteit hangt af van de houderinterface, de schachtdiameter, de gereedschapopname, het toegestane toerental, de geometrie en het beoogde materiaal. Een snijgereedschap dat in de houder past, heeft nog steeds geschikte snijgegevens en voldoende vrij ruimte nodig voor de bewerking.
Technische bronnen
- C.R. Onsrud. E-Series — Hoge materiaalverwijderingssnelheden voor diepe sneden. DATRON. High-Speed Machining. Industriële configuraties met overlappende toepassingen voor verspaning van non-ferro materialen.
- Sandvik Coromant. Catalogus voor wisselplaatfreestools 2025, selectiegids. Overwegingen met betrekking tot machine, gereedschap, uitkraging en stabiliteit.
- Uddeholm. Vidar 1 — Aanbevolen snijgegevens, PDF blz. 2, frezenformules. Relaties tussen snijsnelheid, freesdoorsnede en voeding per tand.
- Schmalz. Vacuümspantechnologie; Vacuümblok CMB-HD — Montage-instructies, PDF blz. 14. Effectief afgedichte oppervlakte, normaalkracht en wrijvingskracht voor het vasthouden.
- Autodesk Fusion Help. 2D Contourfreestrategie. ShopBot Tools. Materiaal vastzetten tijdens het snijden, blz. 7–8. Afzonderlijke opspaninrichtingen, behoudstabs en een onbewerkte laag.
Over VETCNC
VETCNC combineert een familieachtergrond in de maakindustrie met online CNC-inkoop. Kevin heeft tien jaar ervaring in de CNC-sector en werkt samen met de fabrieken van zijn familie in China en een breder partnernetwerk. Het doel is om de productieafspraken, technische eisen en verantwoordelijkheden duidelijk te maken voordat een bestelling wordt geplaatst.
Lees Kevins verhaal →


