Nesta página
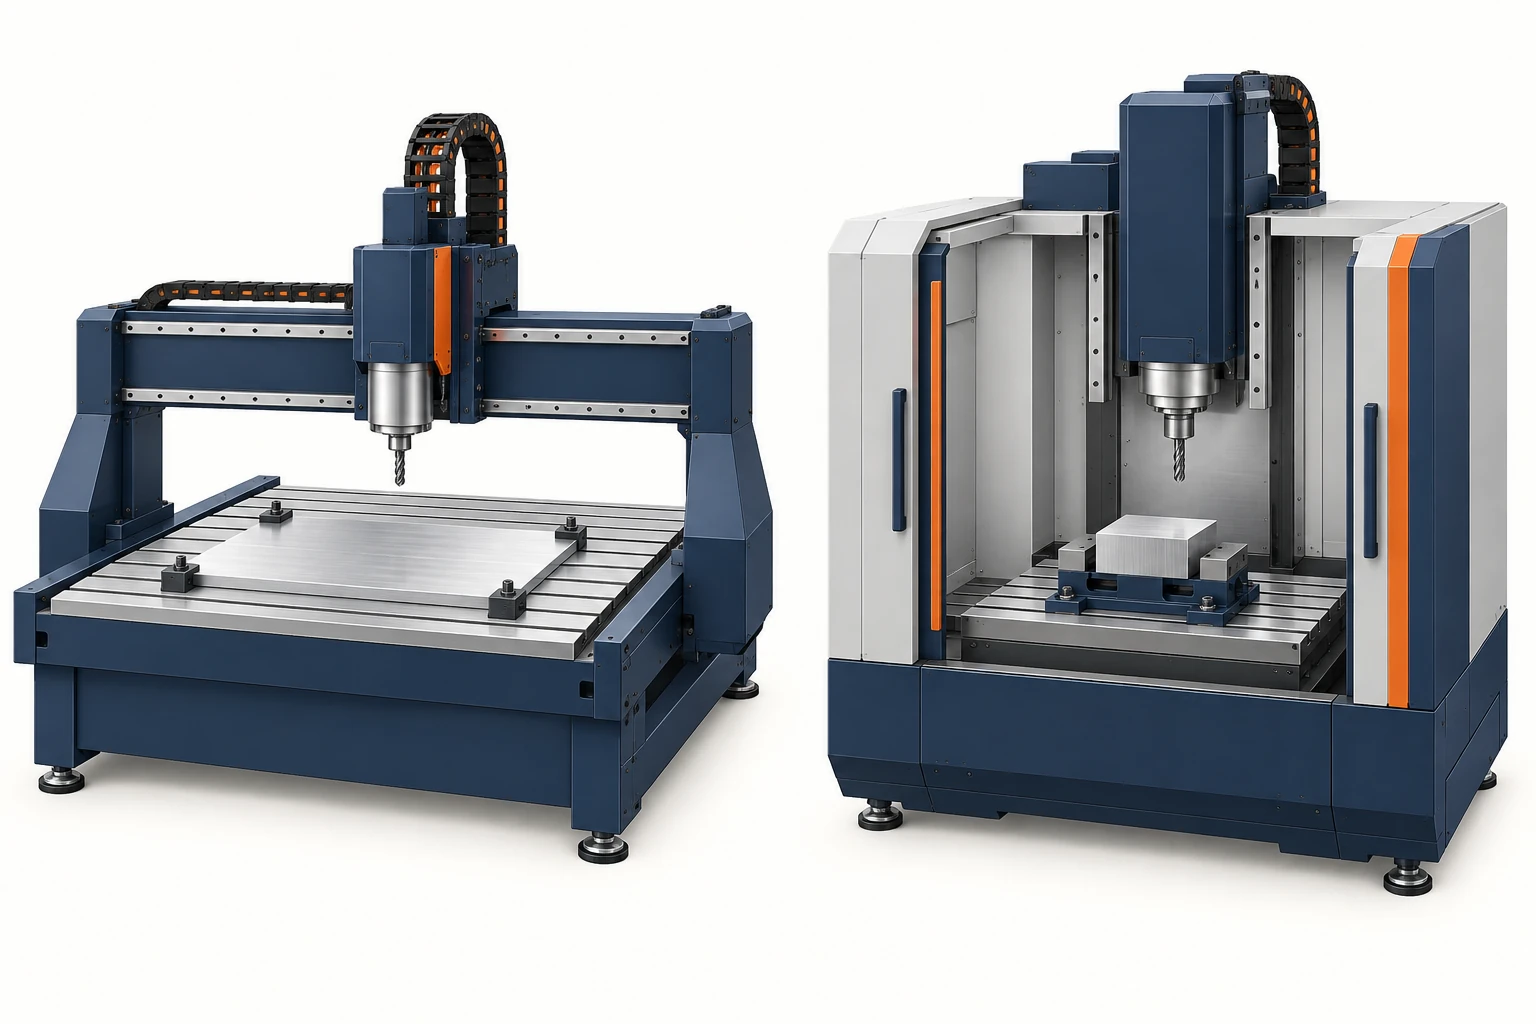
Um CNC router e uma CNC mill removem material com uma ferramenta rotativa sob controle programado. A diferença útil reside no tipo de trabalho para o qual foram projetados. Routers normalmente enfatizam grandes áreas de trabalho e processamento eficiente de chapas, painéis e materiais não ferrosos. Fresadoras para usinagem de metais normalmente enfatizam suporte rígido, fixação versátil da peça e usinagem de recursos exigentes em blocos ou fundidos. Suas capacidades se sobrepõem: um router industrial pode ser um sistema sério para usinagem de alumínio, e uma fresadora de alta velocidade pode se destacar no trabalho com chapas.
Compare a peça, a tarefa de corte e a máquina configurada em conjunto. O termo isolado “router” ou “mill” não define limites de material nem a precisão da peça acabada.
O que os dois nomes indicam — e o que deixam em aberto
Um router é mais do que uma máquina de gravação: configurações adequadas podem realizar contornos, fresar cavidades e usinar furos. Uma fresadora executa o mesmo processo básico de remoção de material, com equipamentos que variam de pequenas fresadoras a grandes centros de usinagem. Essas prioridades de projeto comuns ajudam a explicar essa comparação:
| Prioridade de projeto | Ênfase comum em routers | Ênfase comum em fresadoras para usinagem de metais |
|---|---|---|
| Formato da peça | Grande área de chapa ou painel; múltiplas peças dispostas sobre o material bruto. | Blocos, fundidos ou dispositivos de fixação organizados para as faces de usinagem necessárias. |
| Eixo-árvore e ferramentas | Usinagem em alta velocidade com ferramentas compatíveis com o material e com o engajamento. | Faixa de velocidade e torque adequada a diversas operações de fresagem, furação e acabamento de furos. |
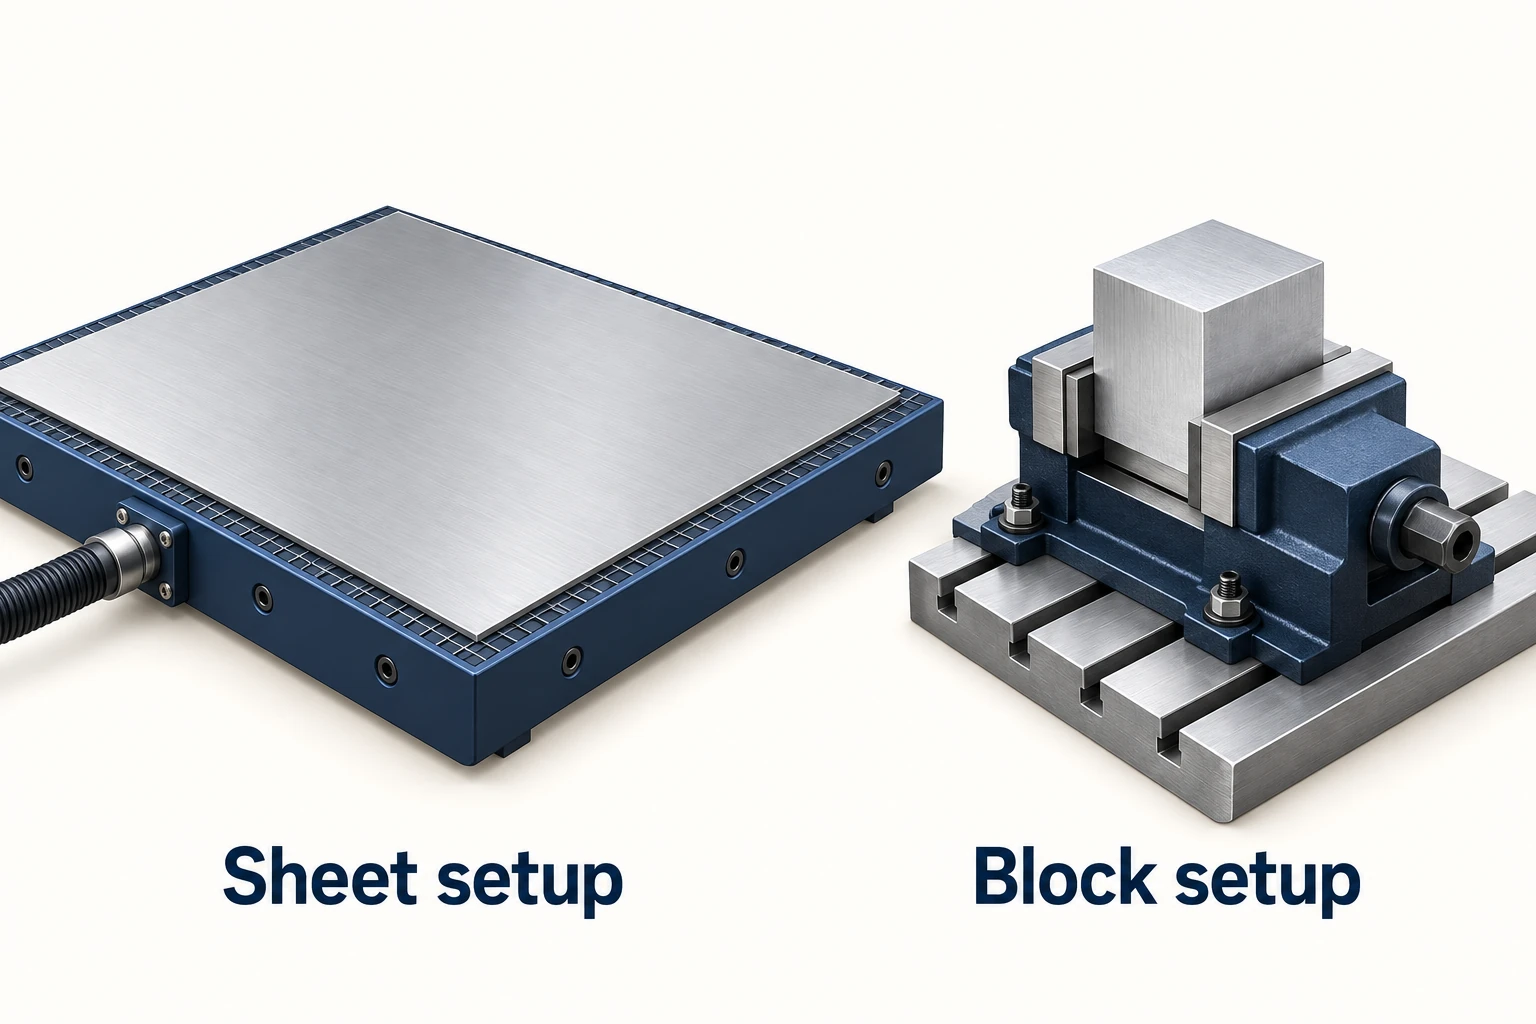
| Fixação da peça | Suporte distribuído da chapa, frequentemente com vácuo ou dispositivos de fixação dedicados. | Morsas, grampos, pallets ou dispositivos de fixação dedicados; o uso de vácuo também é possível. |
Esses são pontos de partida, não restrições definidoras. A C.R. Onsrud descreve seu E-Series router industrial como um sistema de ponte fixa para usinagem intensiva de metais não ferrosos e compósitos. Por sua vez, os sistemas descritos na visão geral de High-Speed Machining da DATRON combinam altas rotações do eixo-árvore com dispositivos de fixação voltados para alumínio e outros materiais não ferrosos. Nem o perfil de estrutura tipo portal (gantry) nem uma classificação elevada de RPM separam de forma confiável essas duas categorias.
Rigidez é a resistência à deformação sob carga. A cadeia relevante inclui o quadro estrutural, os guias, o eixo-árvore, o porta-ferramenta, a ferramenta de corte, a peça trabalhada e o dispositivo de fixação. Um quadro estrutural robusto não anula a flexibilidade de uma ferramenta de corte longa ou de uma peça mal apoiada. Avalie a configuração sob carga no local da característica que está sendo usinada. O Catálogo de ferramentas de fresamento intercambiáveis da Sandvik Coromant 2025 trata o comprimento saliente da ferramenta e a estabilidade como variáveis do processo; ele não atribui uma classe de precisão universal a uma etiqueta de máquina.
Ajuste o comportamento do eixo-árvore à ferramenta de corte e ao material
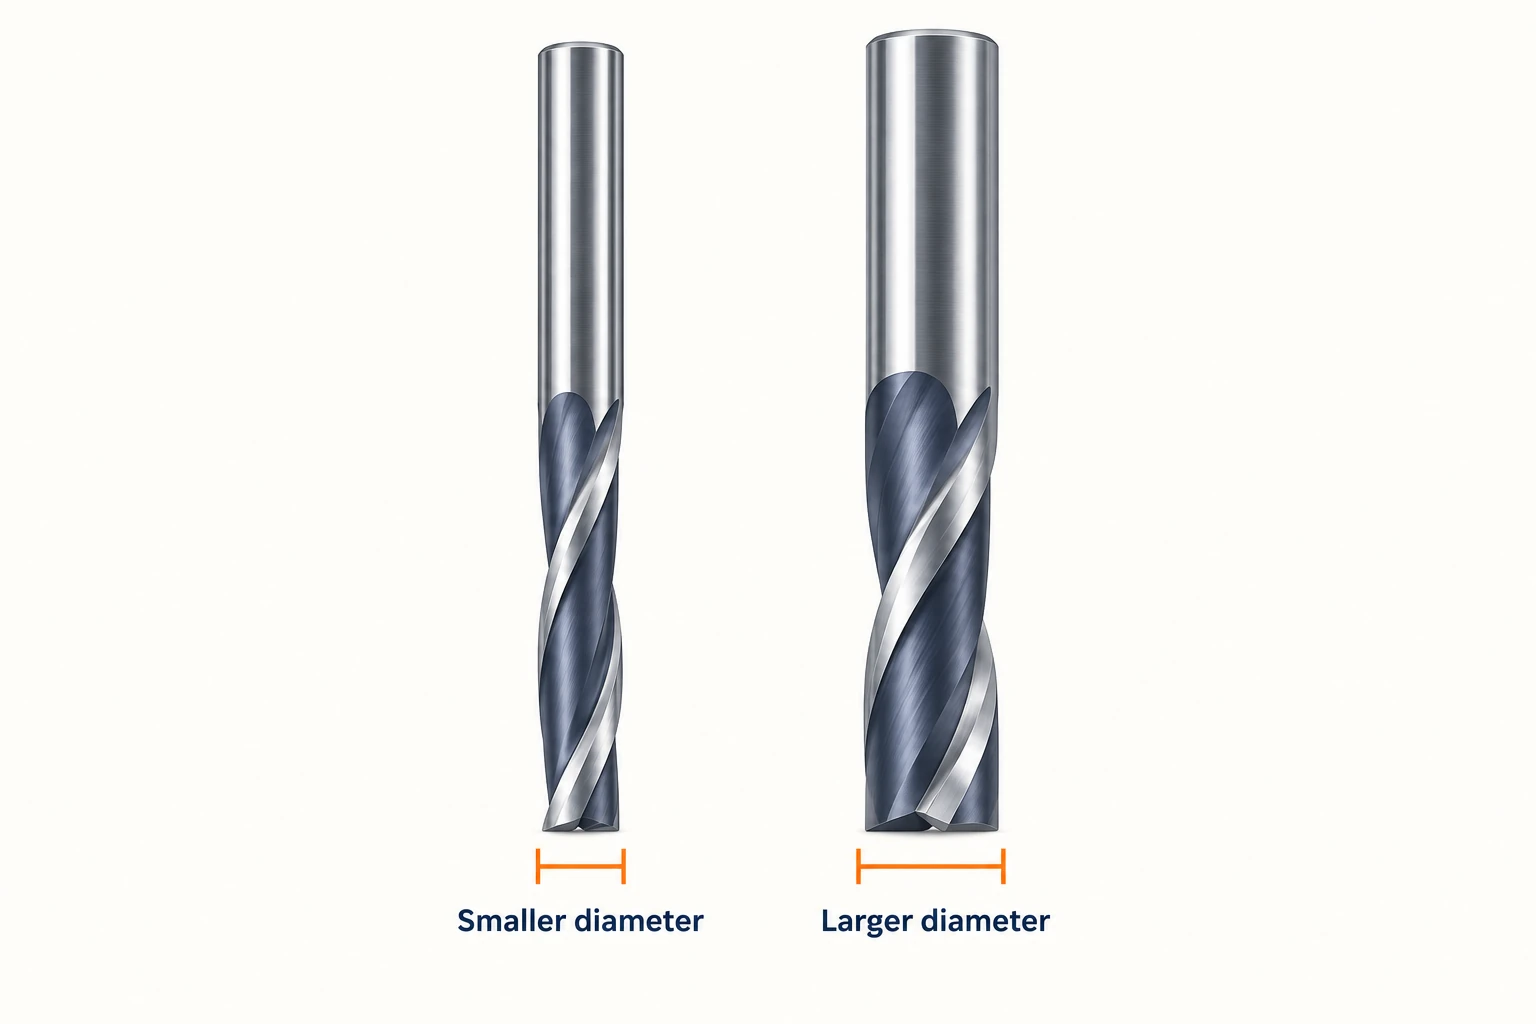
A velocidade do eixo-árvore é a taxa de rotação. Velocidade de corte é a velocidade da aresta de corte em relação à peça trabalhada. À mesma rotação por minuto (RPM), uma ferramenta de corte maior apresenta uma velocidade periférica de corte mais alta, pois sua circunferência é maior. Portanto, uma ferramenta menor pode exigir uma alta velocidade do eixo-árvore para atingir sua velocidade de corte pretendida.
Essa é uma das razões pelas quais sistemas de alta velocidade são adequados para muitas operações em alumínio com ferramentas pequenas. Isso não significa que a RPM mais alta seja sempre preferível. A geometria da ferramenta, seu diâmetro, o material, o grau de engajamento e os dados de corte fornecidos pelo fabricante determinam a faixa operacional. Também importa o torque disponível do eixo-árvore nessa velocidade: sua classificação máxima de potência não define seu desempenho em uma velocidade muito mais baixa.
A avanço programado deve corresponder à ferramenta e às condições de corte. Aumentar a RPM sem alterar o avanço reduz o avanço nominal por dente; isso não melhora automaticamente o corte. Utilize as relações entre velocidade, diâmetro e avanço por dente na seção de fórmulas de fresamento do Vidar 1 — Recomendações de dados de corte da Uddeholm para comparar condições compatíveis, em vez de comparar isoladamente as velocidades máximas do eixo-árvore.
Três peças em alumínio podem indicar escolhas distintas
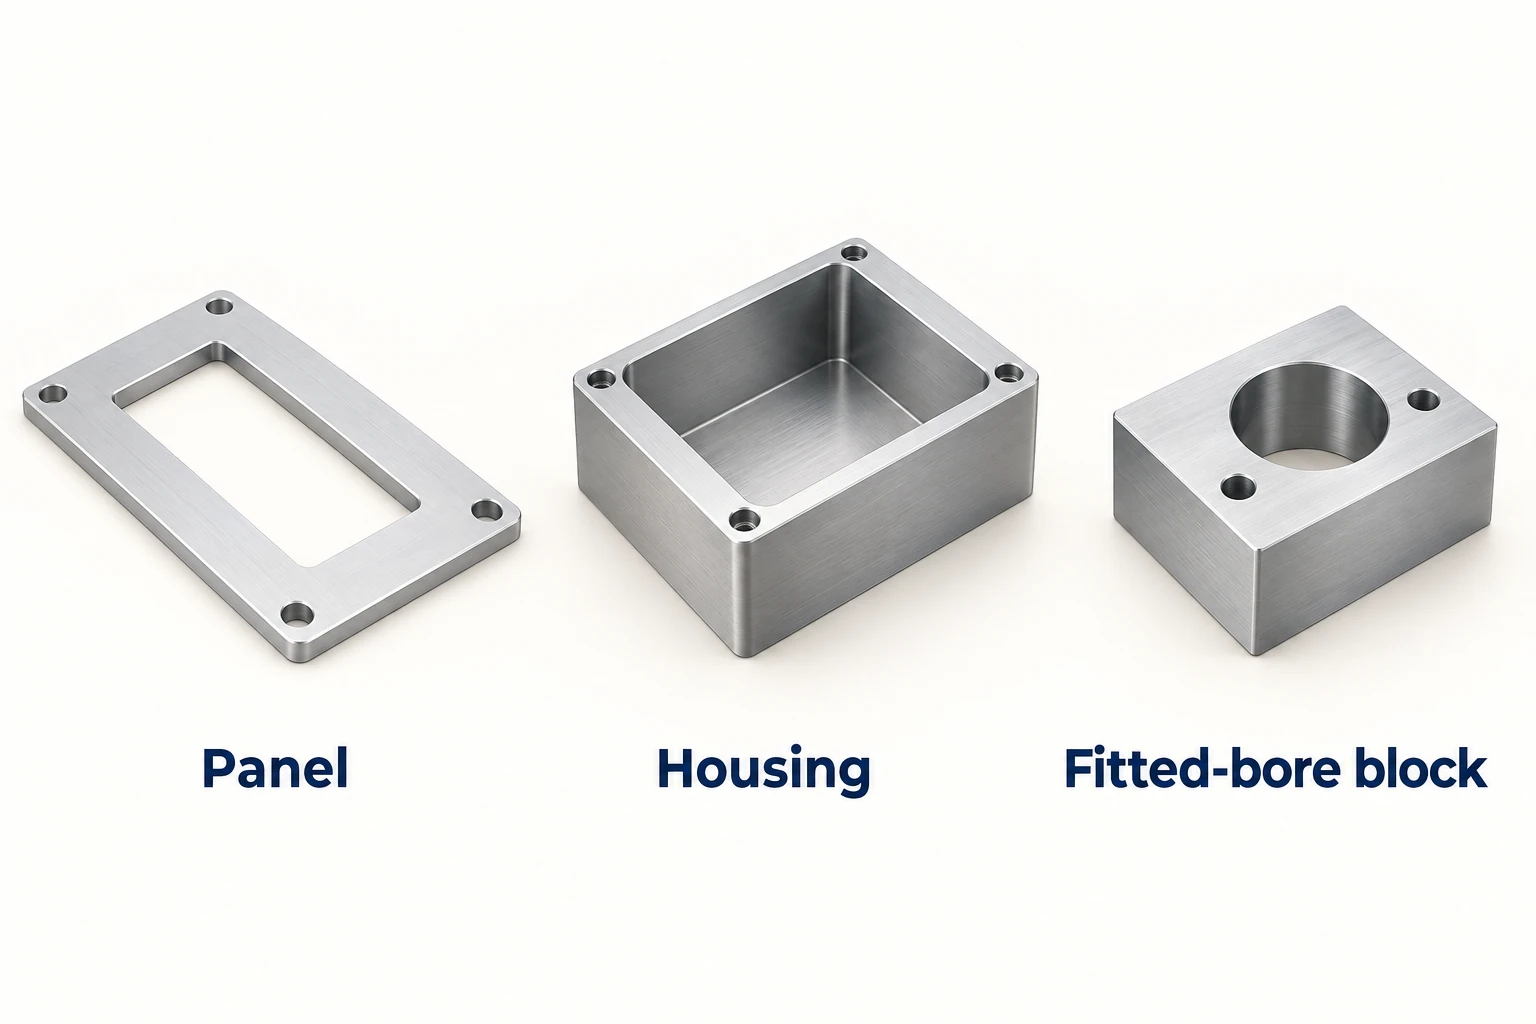
Considere três trabalhos hipotéticos fabricados em 6061-T6 alumínio. Manter a liga e o tratamento térmico inalterados facilita a visualização do efeito da geometria.
Um painel plano com recortes e reentrâncias rasas
Uma fresadora de roteamento configurada para alumínio é um ponto de partida plausível quando o trabalho está distribuído sobre uma chapa ampla. Vários contornos podem compartilhar uma mesma configuração de matéria-prima, e o suporte distribuído pode ajudar a fixar o painel. Os detalhes decisivos incluem a folga inferior para cortes passantes, a remoção de cavacos e a forma como cada peça pequena permanece segura à medida que seu contorno é concluído. Uma fresadora de alta velocidade adequada, com área de trabalho suficiente, pode executar a mesma tarefa.
Um invólucro espesso com bolsos profundos
Neste caso, a máquina deve acomodar a matéria-prima, o dispositivo de fixação, o porta-ferramenta e o alcance necessário da ferramenta. A remoção contínua de material, a evacuação de cavacos e a estabilidade das paredes tornam-se mais importantes do que a cobertura da chapa. Um centro de usinagem configurado para esse tipo de trabalho é um ponto de partida sensato. O invólucro não exclui automaticamente uma fresadora de roteamento industrial: compare a folga real da cabeça, a rigidez, o acesso à ferramenta e a capacidade de corte. A palavra “profundo” não constitui um limite universal entre essas categorias.
Um bloco compacto com um furo ajustado e faces de montagem relacionadas
A questão crítica é a relação entre o furo e suas faces de referência. O dispositivo de fixação, a operação de acabamento e o plano de medição devem preservar essa relação. Uma fresadora para usinagem de metais, com um dispositivo de fixação apropriado, pode oferecer um caminho conveniente. Outra máquina ainda pode ser qualificada, desde que todo o seu processo atenda ao desenho técnico. Nem uma superfície visualmente lisa nem a precisão de posicionamento de uma máquina comprovam o diâmetro ou o alinhamento exigidos do furo.
O material também modifica essa comparação. A usinagem substancial de aço geralmente aponta para equipamentos projetados explicitamente para essa carga e faixa operacional. Plásticos são processados tanto em fresadoras de roteamento quanto em fresadoras convencionais; o suporte da matéria-prima, o calor gerado, a remoção de cavacos e o polímero específico continuam sendo fatores relevantes. Os nomes dos materiais restringem as opções de processo, enquanto as características geométricas e as condições de trabalho determinam o ajuste restante.
O dispositivo de fixação pode decidir o trabalho antes mesmo que a potência do eixo-árvore entre em jogo
A fixação por vácuo deixa a superfície superior acessível e pode suportar chapas planas em uma ampla área. Ela aparece tanto em roteadores quanto em fresadoras. O que importa é a área efetiva sobre a qual é mantida uma diferença de pressão — não o tamanho total da mesa da máquina.
Para isolar o efeito da área, suponha uma diferença de pressão ideal e mantida de 80 kPa, equivalente a 0.08 N/mm². Compare duas áreas vedadas usando a força normal de fixação ≈ diferença de pressão × área efetiva:
| Área vedada efetiva assumida | Área | Força normal ideal de fixação |
|---|---|---|
| 100 mm × 100 mm | 10,000 mm² | 0.08 × 10,000 = 800 N |
| 20 mm × 20 mm | 400 mm² | 0.08 × 400 = 32 N |
Reduzir ambos os comprimentos dos lados para um quinto reduz a área — e essa força ideal — para um vinte e cinco avos. Os valores indicados não correspondem a cargas de corte admissíveis. A resistência ao deslizamento também depende do atrito e de qualquer restrição mecânica; vazamentos ou rompimento da vedação podem reduzir a diferença de pressão. As orientações da Schmalz sobre Tecnologia de Fixação por Vácuo distinguem a força normal da força lateral de fixação e exigem que as cargas reais de usinagem e as condições de fixação sejam avaliadas.
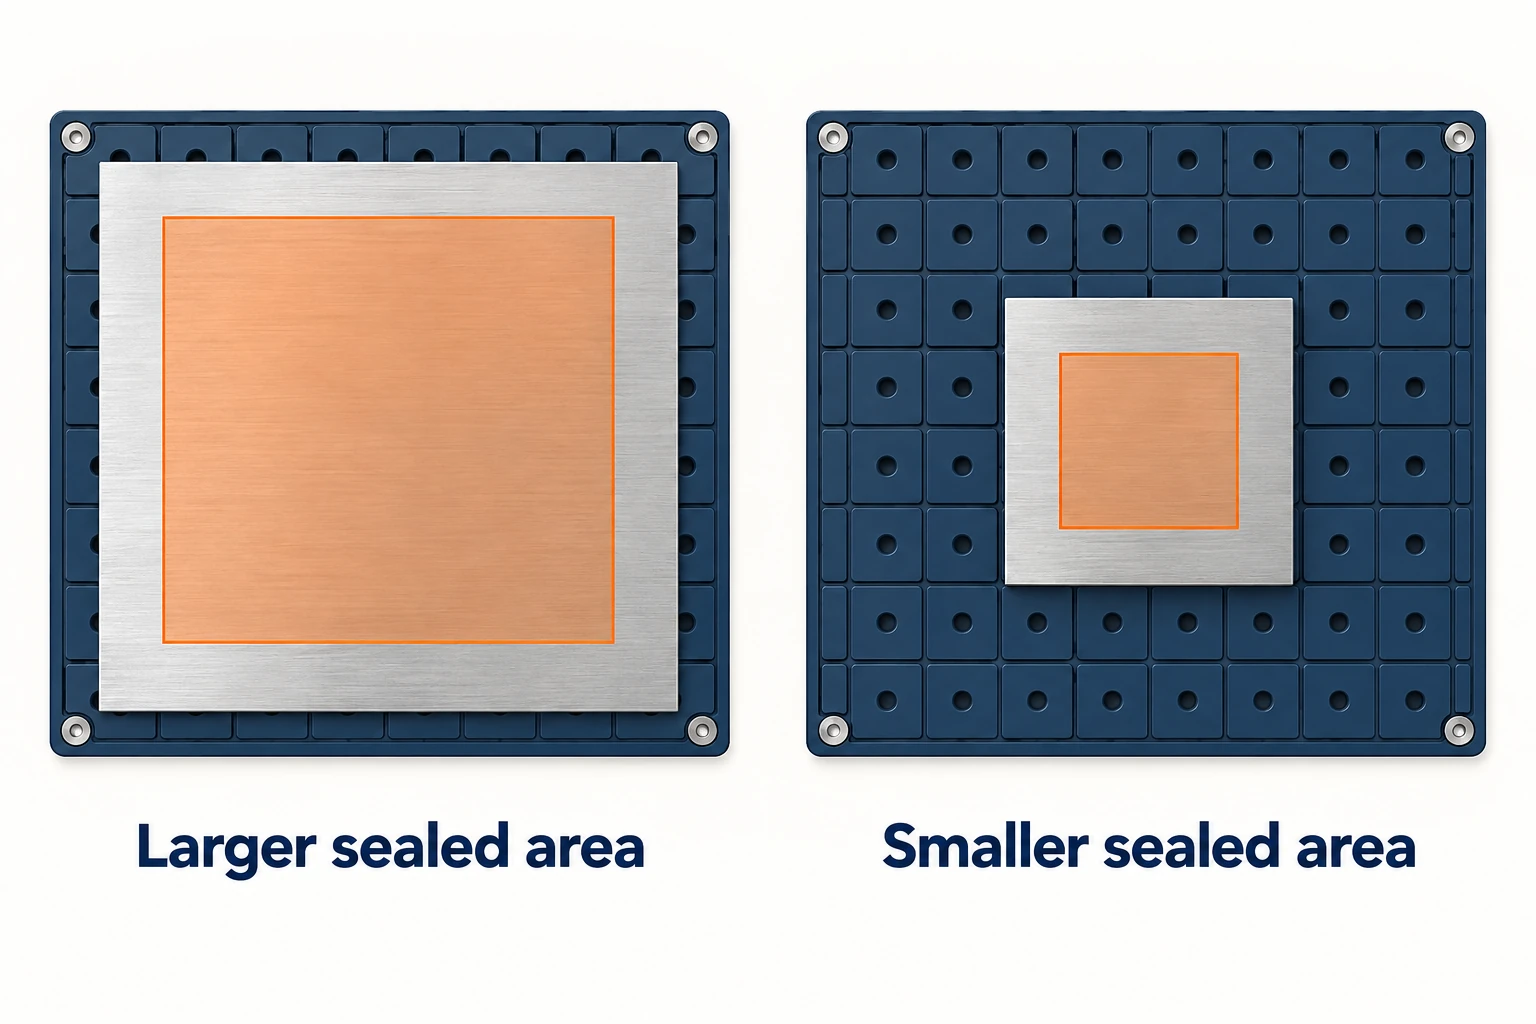
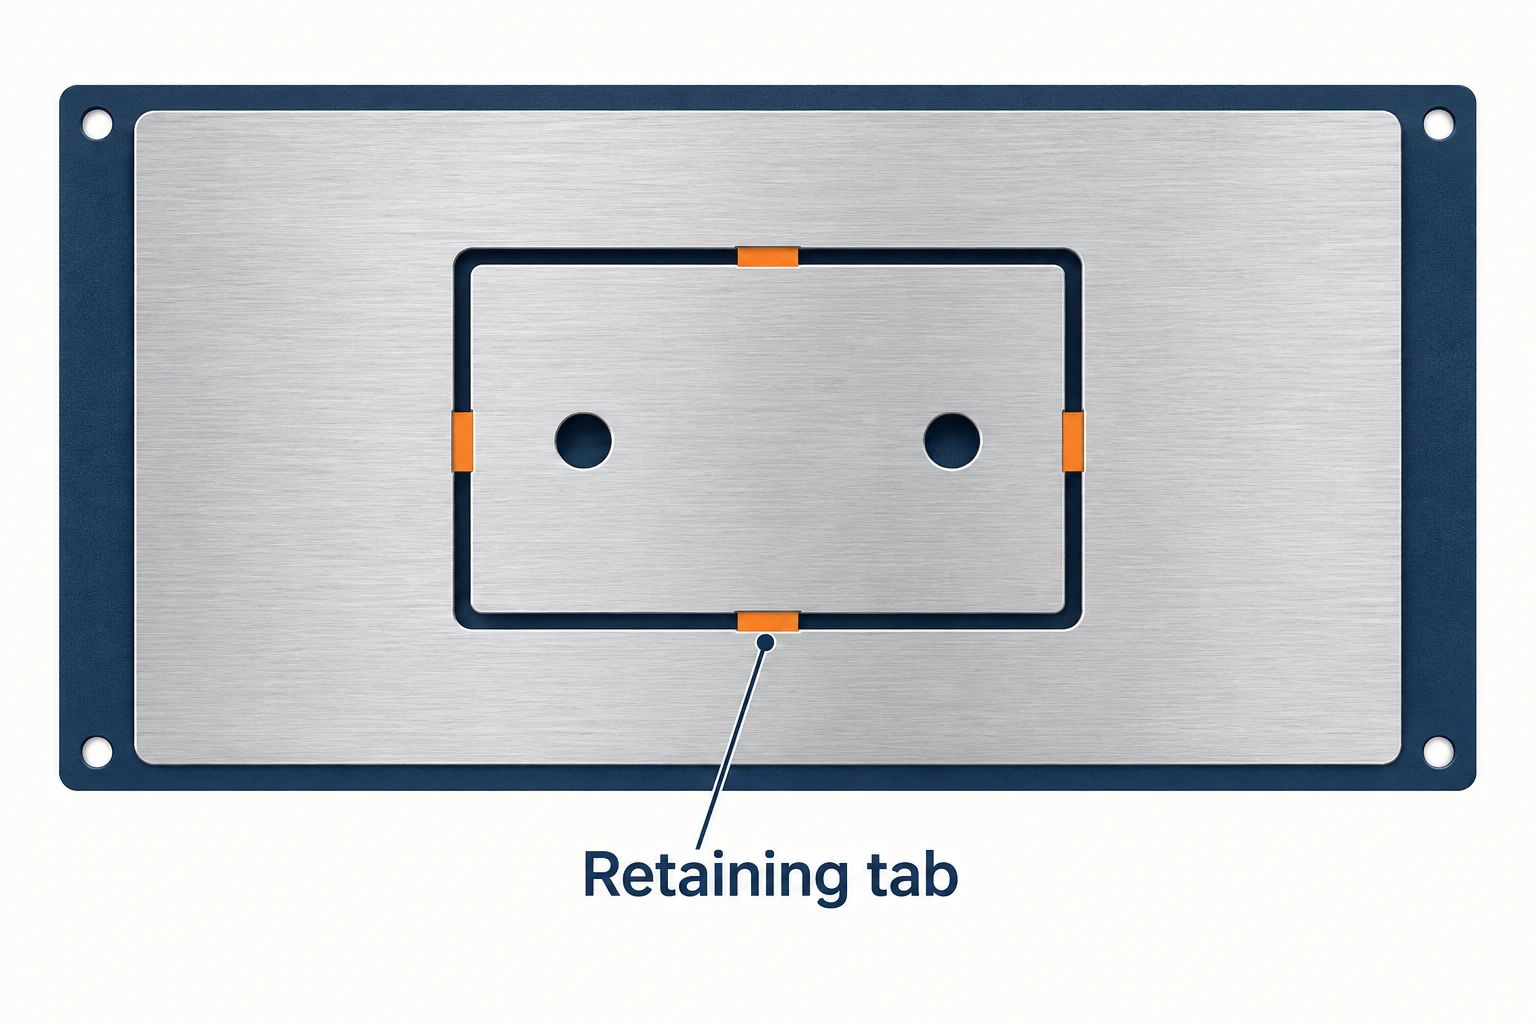
Isso torna-se especialmente relevante próximo ao final de um corte de contorno. A chapa original pode estar bem fixada, enquanto a pequena peça sendo separada possui uma área efetiva de fixação muito menor. Cortar através de uma região vedada também pode alterar a condição de vácuo. Planeje a fixação da peça individual nessa etapa, em vez de presumir que a configuração inicial da chapa permanece equivalente.
Dependendo da peça, o processo pode deixar pequenas abas de conexão para remoção em uma operação posterior, manter uma camada fina não cortada para acabamento subsequente ou utilizar um dispositivo especializado que segure a peça individual. Cada opção altera o acabamento das bordas, a manipulação e, às vezes, o número de montagens. O caminho-ferramenta CAM e o dispositivo de fixação precisam concordar quanto ao momento em que a peça se torna independente do material circundante.
Compare a trajetória completa até a peça acabada
Comece com o mesmo desenho, condição do material, quantidade e requisitos de inspeção. Em seguida, compare o esforço de configuração, o acesso para usinagem, a retenção da peça, o acabamento e a verificação. Um roteador pode ser uma escolha eficiente para um painel, enquanto uma fresadora é conveniente para um bloco ajustado; uma configuração industrial sobreposta pode ser adequada para ambos. Um preço de compra mais baixo da máquina ou uma velocidade maior de deslocamento rápido não define o custo da peça acabada.
Para usinagem terceirizada de fresagem CNC, a discussão útil é como o processo proposto irá fabricar e verificar as características exigidas. A categoria da máquina ajuda a explicar essa proposta; o processo completo determina se ele atende ao trabalho.
Perguntas frequentes
Um roteador CNC pode usinar alumínio?
Sim, desde que a máquina, a ferramenta, a fixação e as condições de corte sejam adequadas à tarefa. Roteadores industriais podem realizar usinagem substancial de alumínio. Perfis de chapa, bolsos profundos e características ajustadas impõem demandas diferentes à configuração, portanto, “pode usinar alumínio” é apenas o início da avaliação.
Uma fresadora CNC é sempre mais precisa do que um roteador?
Não existe uma classificação universal de precisão baseada nos nomes. Os resultados da peça acabada dependem da configuração da máquina, do alcance da ferramenta, da fixação, da condição térmica, do processo de acabamento e da inspeção. Compare a característica exigida nas condições reais de usinagem e medição.
Um roteador CNC pode usinar formas tridimensionais?
Sim. Um roteador adequado pode usinar bolsos e contornos tridimensionais usando movimento coordenado. A profundidade útil e o acesso dependem do cabeçote, do curso, do conjunto de ferramenta, do material bruto e do dispositivo de fixação. Eixos rotativos controlados adicionais podem ampliar o acesso, onde a configuração os suporta.
Roteadores e fresadoras podem usar as mesmas ferramentas de corte?
Às vezes. A compatibilidade depende da interface do porta-ferramenta, do diâmetro do cabo, da retenção da ferramenta, da velocidade nominal, da geometria e do material pretendido. Uma fresa que se encaixa no porta-ferramenta ainda requer dados de corte adequados e folga suficiente para a operação.



