Sur cette page
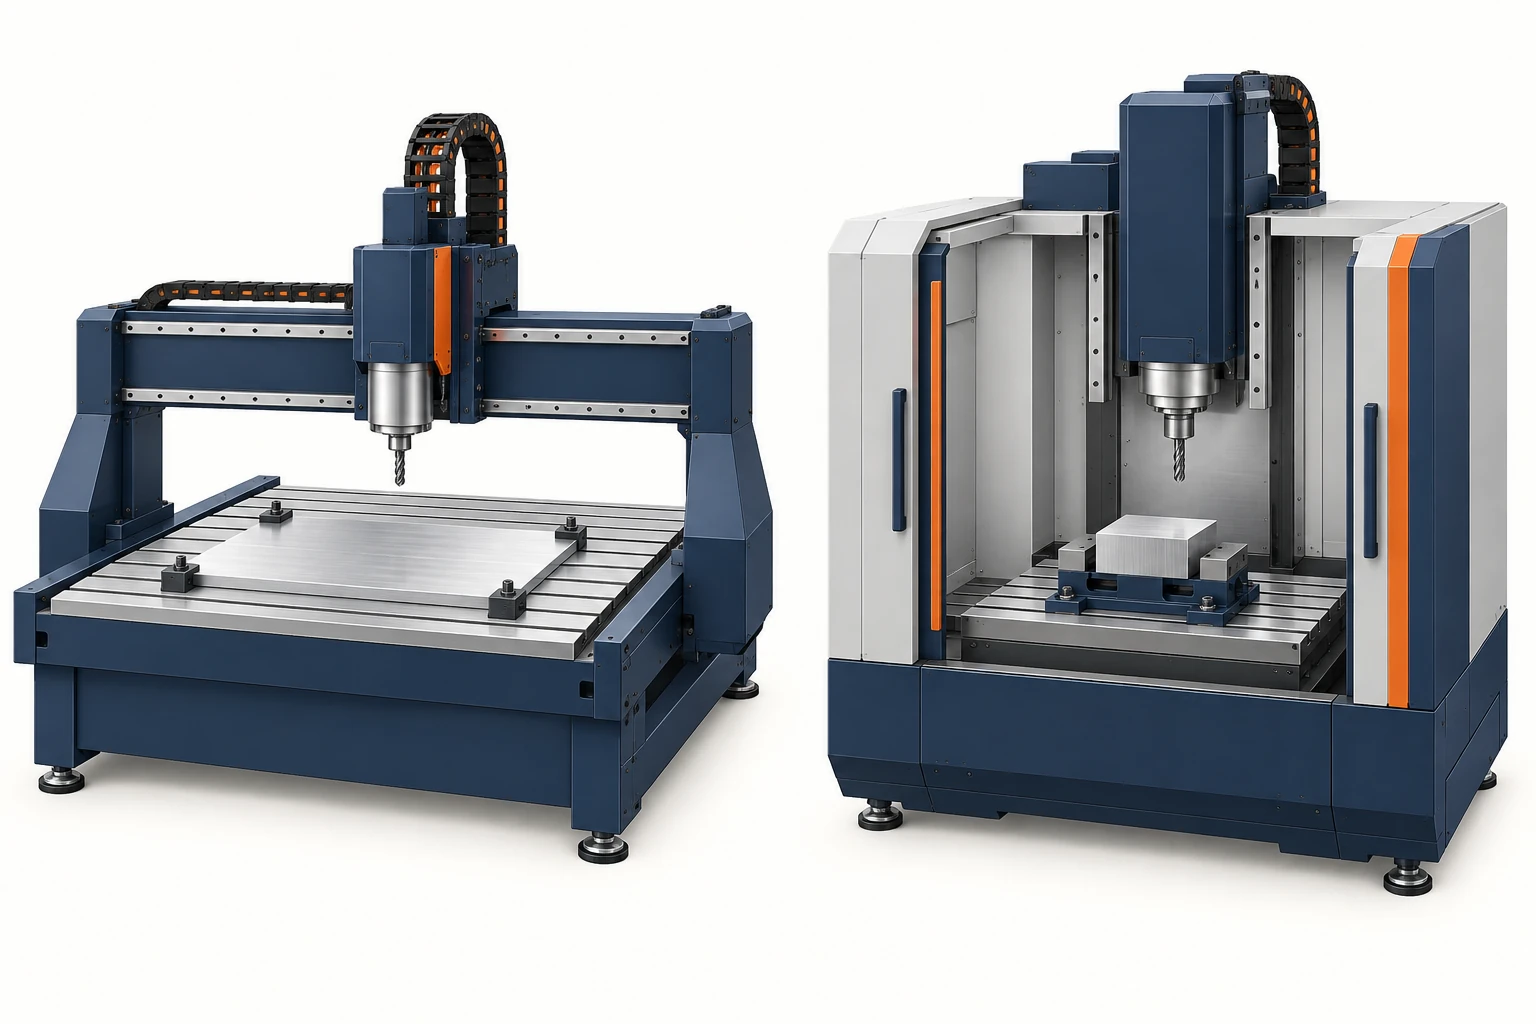
Une CNC fraiseuse et une CNC fraiseuse retirent toutes deux de la matière à l’aide d’un outil rotatif piloté par programme. La différence utile réside dans le type de travail pour lequel elles sont conçues. Les fraiseuses mettent généralement l’accent sur de grandes surfaces de travail et un traitement efficace de tôles, de panneaux et de matériaux non ferreux. Les fraiseuses destinées à l’usinage des métaux privilégient quant à elles un support rigide, des systèmes de serrage polyvalents et la réalisation de caractéristiques exigeantes sur des blocs ou des pièces moulées. Leurs capacités se chevauchent : une fraiseuse industrielle peut constituer un système sérieux pour l’usinage de l’aluminium, et une fraiseuse à grande vitesse peut exceller dans le travail de tôles.
Évaluez conjointement la pièce, l’opération de coupe et la machine configurée. Le simple fait de désigner une machine comme « fraiseuse » ou comme « machine » ne définit ni les limites de matériaux acceptables ni la précision dimensionnelle de la pièce finie.
Zone de travail, broche et priorités de serrage
Une fraiseuse est bien plus qu’une machine de gravure : des configurations adaptées permettent de réaliser des profilés, des poches fraisées et des perçages. Une machine de fraisage exécute le même procédé fondamental de retrait de matière, avec des équipements allant de petites fraiseuses à de grands centres d’usinage. Ces priorités de conception communes aident à comprendre la comparaison suivante :
| Priorité de conception | Accent typique des fraiseuses | Accent typique des fraiseuses destinées à l’usinage des métaux |
|---|---|---|
| Format de la pièce | Grande surface de tôle ou de panneau ; plusieurs pièces disposées sur la matière brute. | Bloc, pièce moulée ou montage organisé pour présenter les faces à usiner requises. |
| Broche et outils | Usinage à grande vitesse avec des outils adaptés au matériau et à l’engagement. | Plage de vitesses et de couples adaptée à diverses opérations de fraisage, de perçage et de finition de trous. |
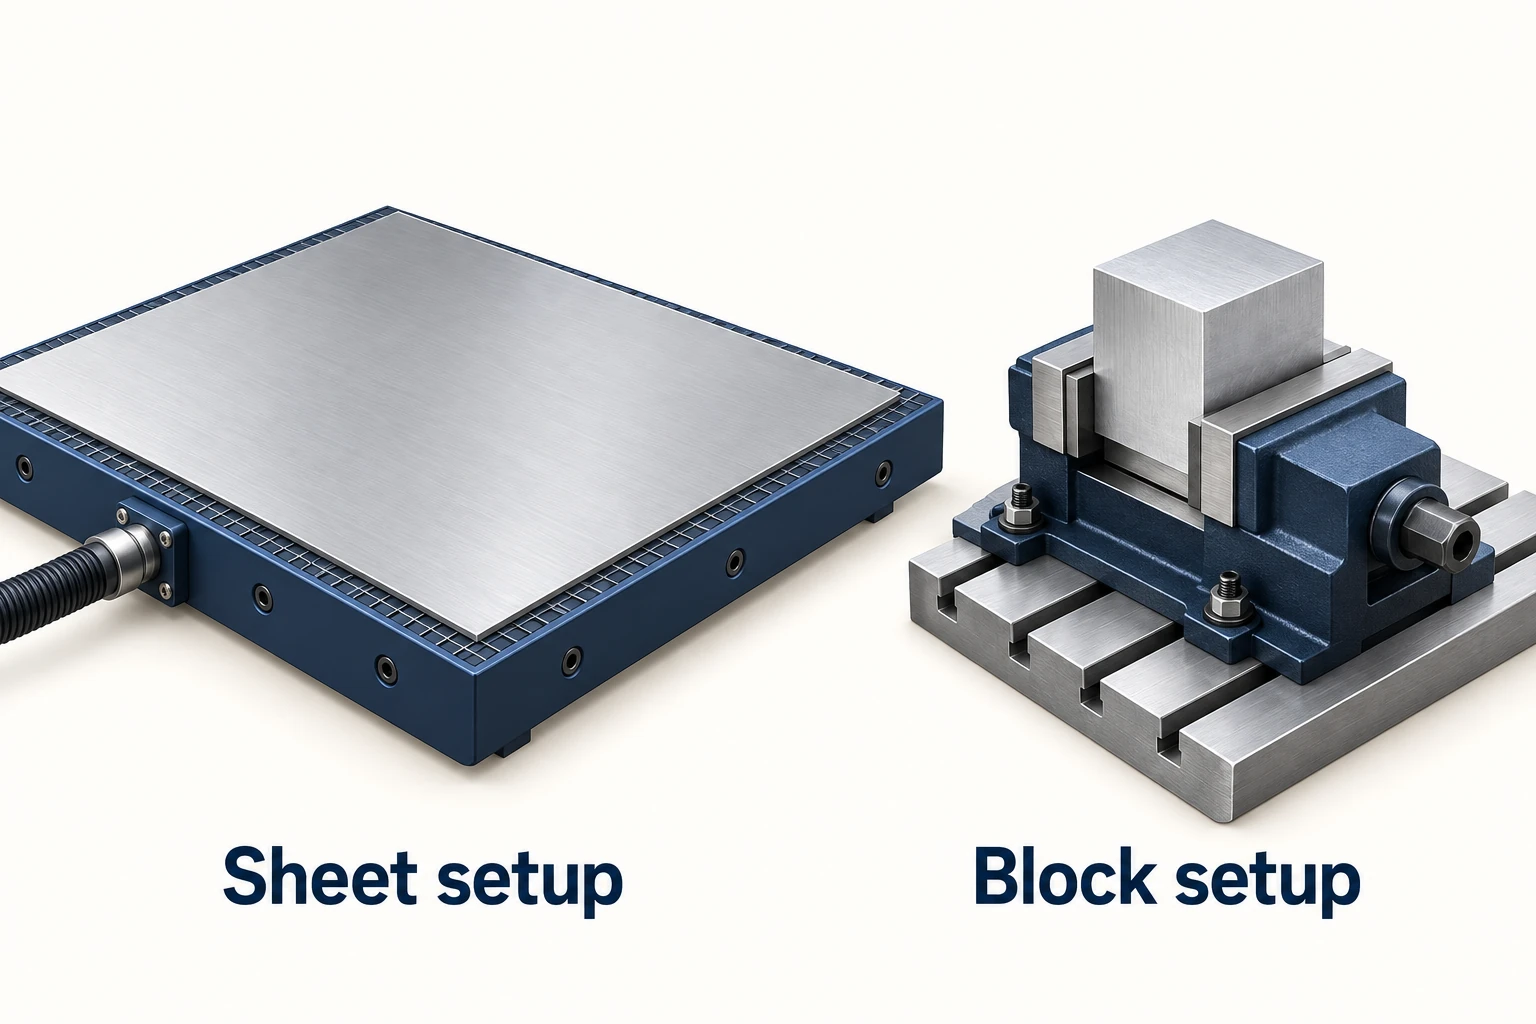
| Serrage de la pièce | Support distribué de la tôle, souvent assuré par vide ou par des montages dédiés. | Étaux, pinces, palettes ou montages dédiés ; le maintien sous vide est également possible. |
Il s’agit de points de départ, non de restrictions déterminantes. C.R. Onsrud décrit sa série E-Series industrielle comme un système à pont fixe destiné à des usinages intenses sur métaux non ferreux et composites. À l’inverse, les systèmes présentés dans la fiche d’information Usinage à grande vitesse de DATRON [1] associent des vitesses élevées de broche à des dispositifs de serrage conçus spécifiquement pour l’aluminium et d’autres pièces non ferreuses. Ni la silhouette en portique ni une valeur élevée de régime exprimée en tr/min ne permettent de distinguer de façon fiable ces deux catégories.
La rigidité est la résistance à la déformation sous charge. La chaîne pertinente comprend le bâti, les guidages, la broche, le porte-outil, l’outil de fraisage, la pièce et le dispositif de serrage. Un bâti massif n’annule pas la flexibilité d’un outil à forte saillie ou d’une pièce mal supportée. Évaluez l’ensemble chargé au niveau de la caractéristique usinée. Le guide de sélection du catalogue des outils de fraisage à plaquettes amovibles 2025 de Sandvik Coromant [2] traite la saillie de l’outil et la stabilité comme des variables de procédé ; il n’attribue pas une classe d’exactitude universelle à une étiquette de machine.
Adaptez le comportement de la broche à l’outil et au matériau.
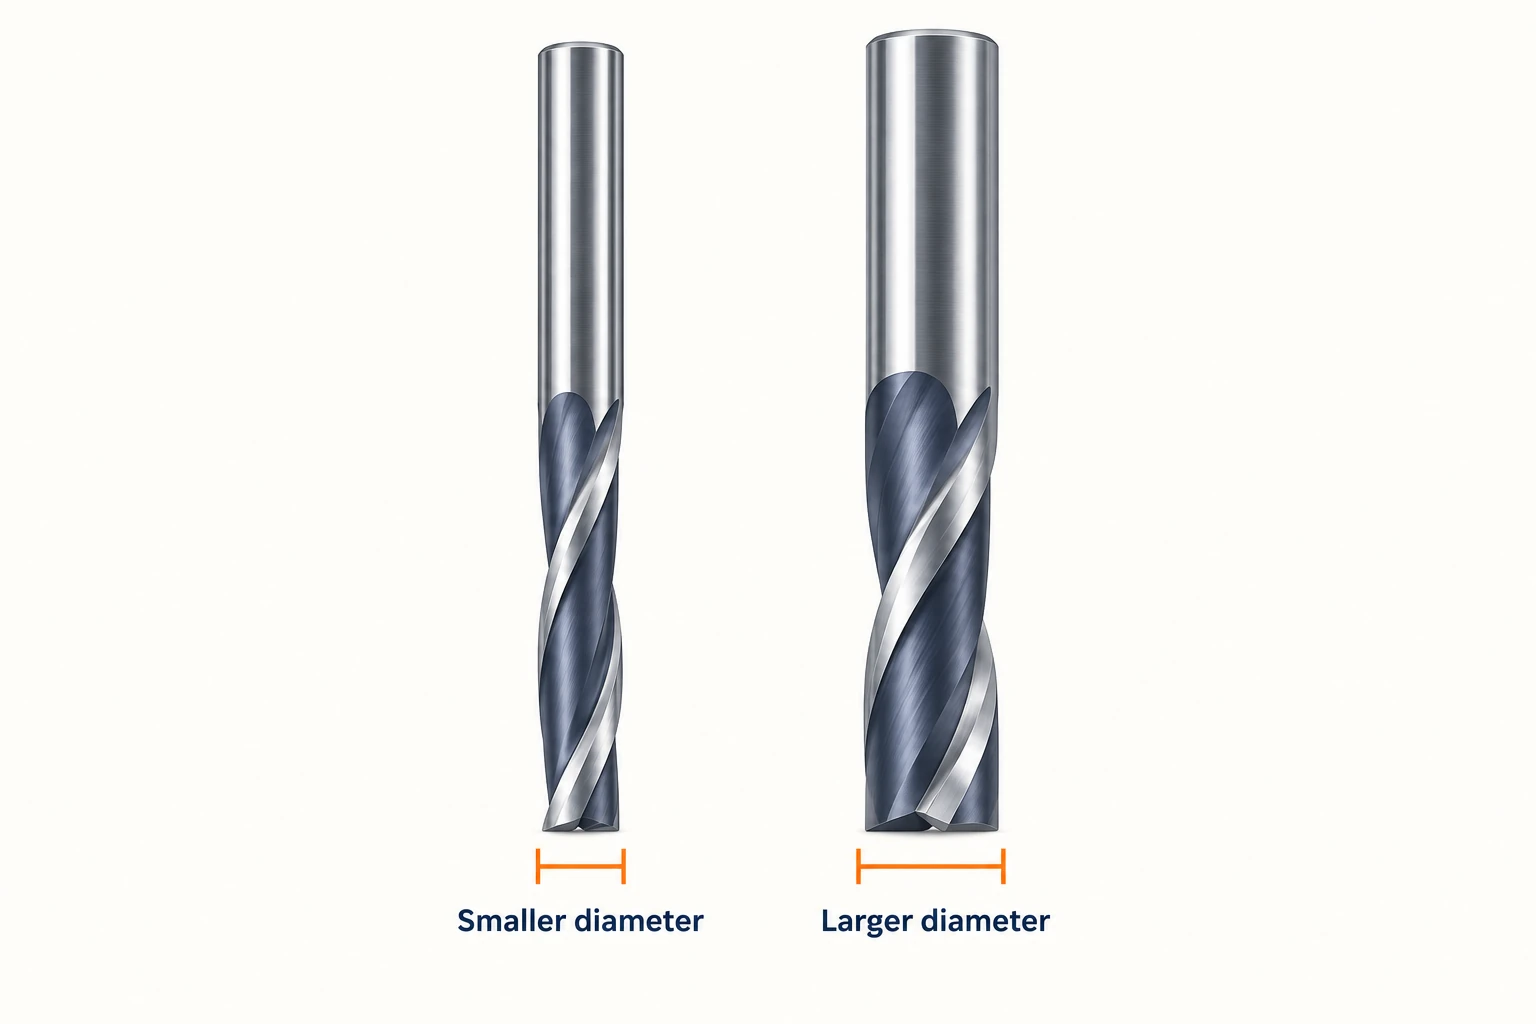
La vitesse de rotation de la broche est exprimée en tours par minute (tr/min). La vitesse de coupe correspond à la vitesse linéaire du tranchant par rapport à la pièce. À régime identique (tr/min), un outil de plus grand diamètre développe une vitesse périphérique de coupe plus élevée, car sa circonférence est plus grande. Un outil de petit diamètre peut donc nécessiter une vitesse de broche élevée pour atteindre sa vitesse de coupe cible.
C’est l’une des raisons pour lesquelles les systèmes à haute vitesse conviennent à de nombreuses opérations sur aluminium avec des petits outils. Cela ne signifie pas que la vitesse maximale en tr/min soit toujours préférable. La géométrie, le diamètre, le matériau de l’outil, son engagement dans la matière ainsi que les données de coupe fournies par le fabricant déterminent la plage opératoire. Le couple disponible à cette vitesse compte également : la puissance nominale maximale de la broche ne définit pas ses performances à une vitesse nettement inférieure.
L’avance programmée doit être adaptée à l’outil et aux conditions de coupe. Augmenter le régime (tr/min) sans modifier l’avance réduit l’avance nominale par dent ; cela n’améliore pas automatiquement la qualité de la coupe. Utilisez les relations entre vitesse de coupe, diamètre de l’outil et avance par dent figurant dans la section « Formules de fraisage » du document Vidar 1 — Recommandations sur les données de coupe [3] d’Uddeholm afin de comparer des conditions compatibles, plutôt que de comparer isolément les régimes maximaux de broche.
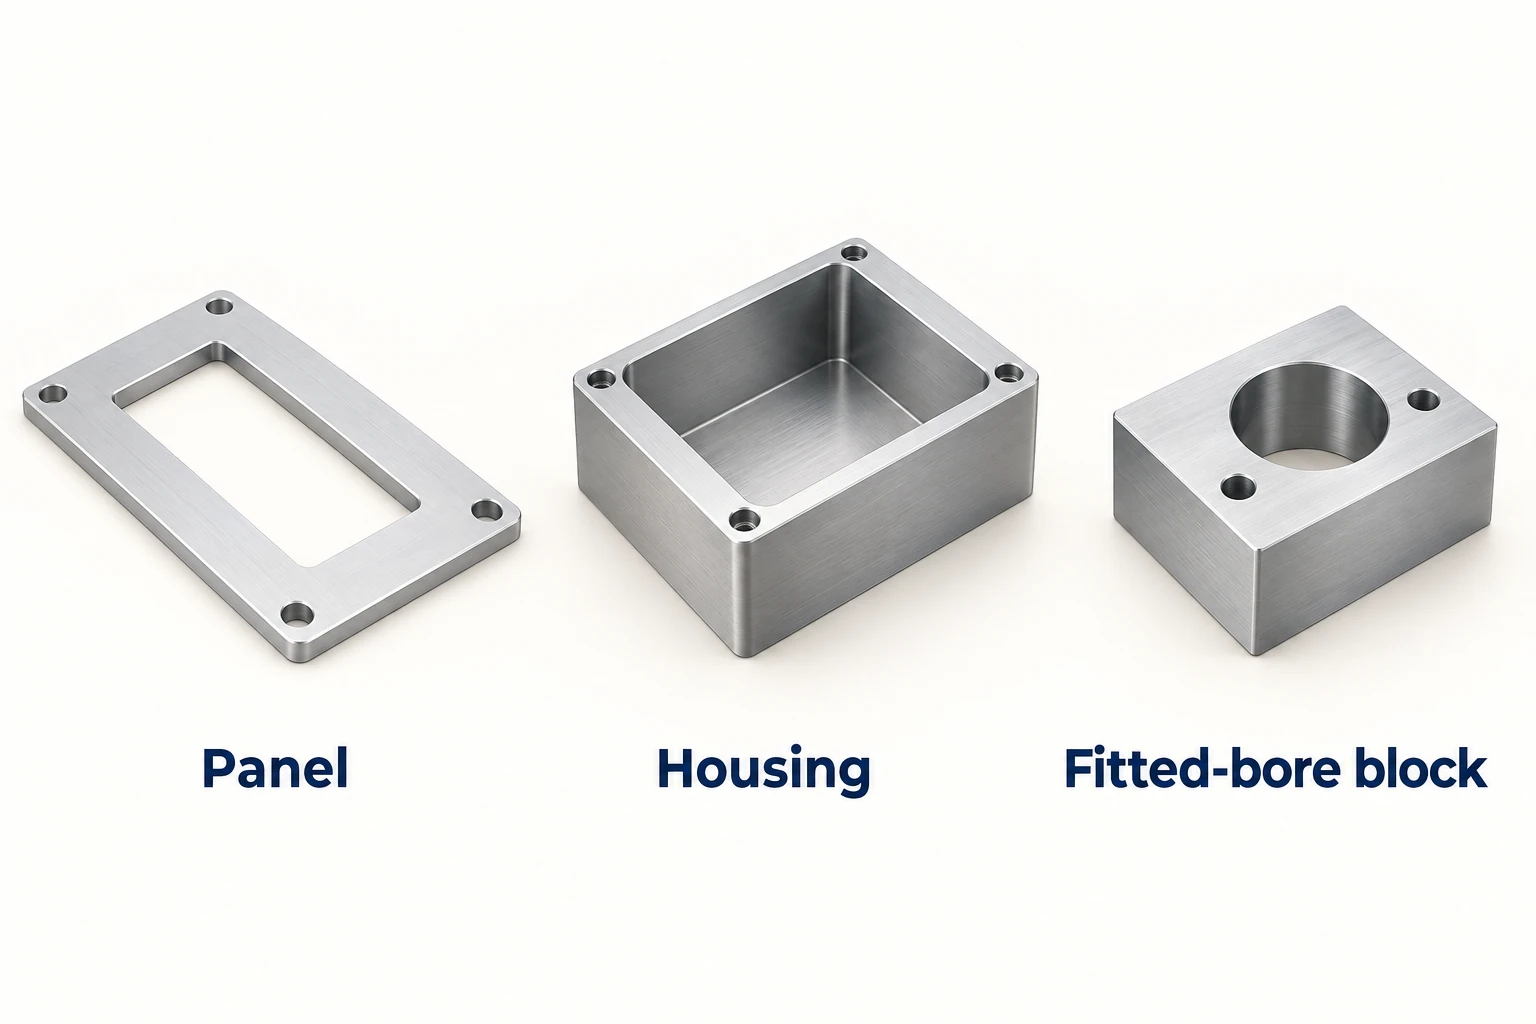
Trois pièces en aluminium peuvent orienter vers des choix différents.
Considérez trois pièces hypothétiques usinées dans de l’aluminium 6061-T6. Conserver la même nuance et le même état de trempe permet de mieux mettre en évidence l’effet de la géométrie.
Un panneau plat avec découpes et évidements peu profonds
Une fraiseuse à commande numérique configurée pour l’usinage de l’aluminium constitue un point de départ plausible lorsque l’usinage s’étend sur une grande surface de matière brute. Plusieurs contours peuvent partager une même mise en place de matière, et un support réparti peut contribuer à maintenir le panneau en position. Les détails décisifs comprennent le dégagement sous-face pour les découpes traversantes, l’évacuation des copeaux, ainsi que la façon dont chaque petite pièce reste solidement fixée au fur et à mesure de l’achèvement de son contour. Une fraiseuse à haute vitesse adaptée, disposant d’une surface de travail suffisante, peut également accomplir cette tâche.
Un boîtier épais comportant des poches profondes
Ici, la machine doit pouvoir accueillir la matière brute, la fixation, le porte-outil et la longueur de dépassement requise de l’outil. L’enlèvement continu de matière, l’évacuation des copeaux et la stabilité des parois prennent davantage d’importance que la simple couverture de surface. Un centre d’usinage configuré pour ce type de travail constitue un point de départ pertinent. Le boîtier n’exclut pas automatiquement une fraiseuse industrielle : comparez le dégagement réel sous tête, la rigidité, l’accès aux outils et les capacités de coupe. Le terme « profond » ne constitue pas une frontière universelle entre ces deux catégories de machines.
Un bloc compact comportant un alésage ajusté et des faces de montage associées
La question essentielle porte sur la relation entre l’alésage et ses faces de référence. La fixation, l’opération de finition et le plan de contrôle doivent préserver cette relation. Une fraiseuse métallique équipée d’une fixation appropriée peut offrir une solution pratique. Une autre machine peut toutefois être retenue si son processus complet respecte le dessin. Ni une surface apparemment lisse ni la précision de positionnement d’une machine ne garantissent la dimension ou l’alignement requis de l’alésage.
Le matériau modifie également la comparaison. L’usinage important d’acier oriente généralement vers des équipements explicitement conçus pour supporter cette charge et fonctionner dans cette plage opératoire. Les plastiques sont usinés aussi bien sur des fraiseuses que sur des fraiseuses à commande numérique ; le support de la matière brute, la gestion de la chaleur, l’évacuation des copeaux et le polymère spécifique demeurent déterminants. Les désignations des matériaux restreignent les choix de procédé, tandis que les caractéristiques géométriques et les conditions de travail déterminent l’adéquation finale.
La fixation peut décider du choix de la machine avant même que la puissance de la broche ne soit prise en compte
La fixation sous vide laisse la surface supérieure accessible et peut supporter des matériaux plats sur une grande surface. Elle est présente aussi bien sur les fraiseuses à commande numérique que sur les routeurs à commande numérique. Ce qui compte, c’est la surface effective sur laquelle une différence de pression est maintenue — et non la taille globale de la table de la machine.
Pour isoler l’effet de la surface, supposons une différence de pression idéale et constante de 80 kPa, équivalente à 0.08 N/mm². Comparons deux surfaces étanches à l’aide de la formule approximative de la force de maintien normale : force normale ≈ différence de pression × surface effective :
| Surface étanche effective supposée | Surface | Force de maintien normale idéale |
|---|---|---|
| 100 mm × 100 mm | 10,000 mm² | 0.08 × 10,000 = 800 N |
| 20 mm × 20 mm | 400 mm² | 0.08 × 400 = 32 N |
Réduire les deux longueurs latérales à un cinquième réduit la surface — et donc cette force idéale — à un vingt-cinquième. Ces valeurs ne représentent pas des charges de coupe autorisées. La résistance au glissement dépend également du coefficient de frottement et de toute retenue mécanique ; des fuites ou un joint ouvert peuvent réduire la différence de pression. Les recommandations Technologie de serrage sous vide de Schmalz [4] distinguent la force normale de la force de retenue latérale et exigent d’évaluer effectivement les charges d’usinage et les conditions de serrage.
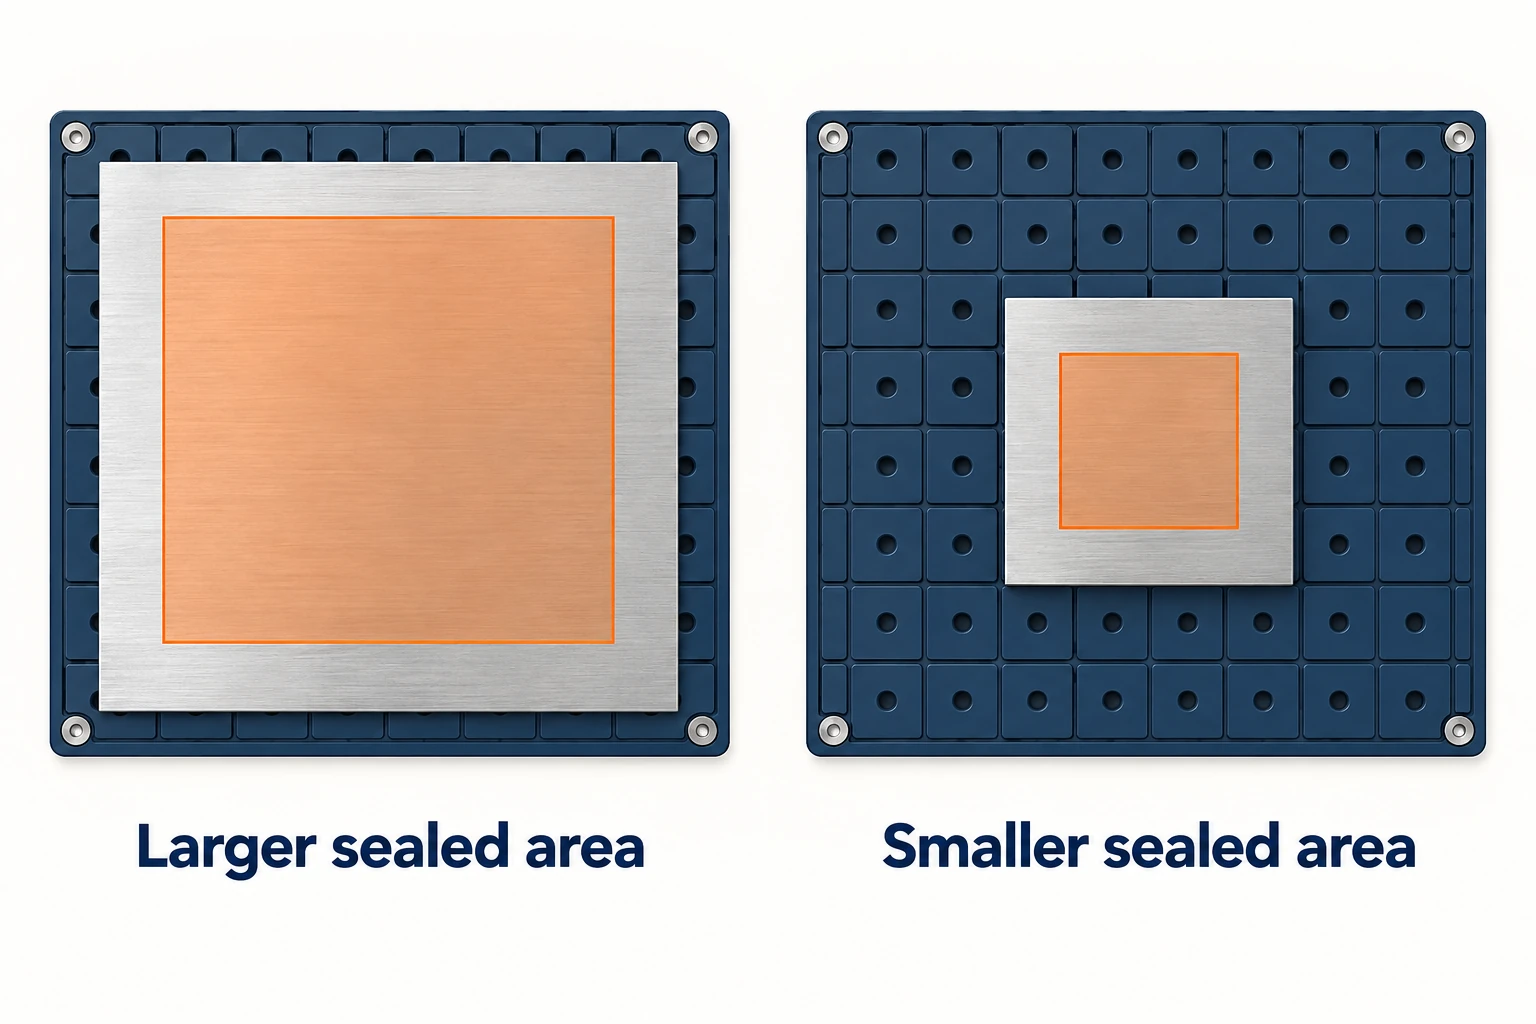
Cela devient particulièrement pertinent vers la fin d’une découpe de profil. La tôle initiale peut être solidement maintenue, tandis que la petite pièce en cours de séparation dispose d’une surface de maintien effectif nettement plus réduite. La découpe à travers une zone d’étanchéité peut également modifier les conditions d’aspiration. Prévoyez un système de maintien spécifique pour la pièce individuelle à ce stade, plutôt que de supposer que la configuration initiale de la tôle reste valable.
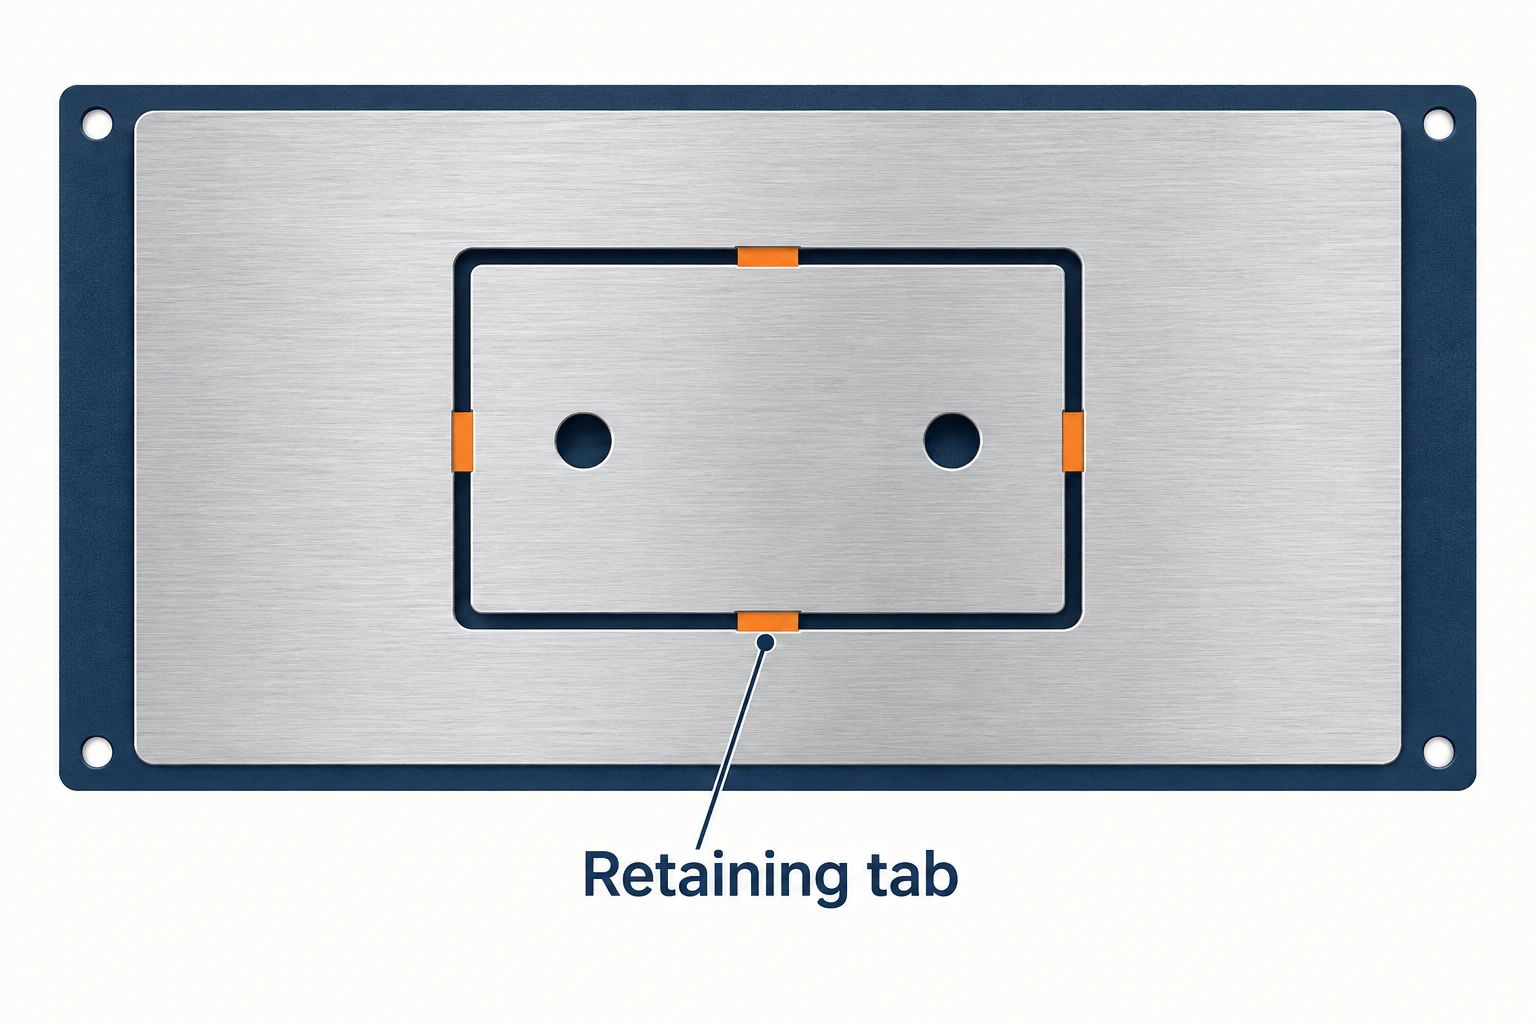
Selon la pièce, le procédé peut laisser de petits ponts de liaison à enlever lors d’une opération ultérieure, conserver une fine couche non usinée destinée à une finition ultérieure, ou utiliser un dispositif de serrage dédié maintenant la pièce individuelle. Chaque choix modifie la finition des bords, la manutention et parfois le nombre de mises en position. Le parcours d’usinage CAM et le dispositif de serrage doivent convenir sur le moment précis où la pièce devient indépendante du brut environnant. [5]
Comparer l’ensemble du parcours jusqu’à la pièce finie
Commencez par le même dessin, la même condition de matériau, la même quantité et les mêmes exigences d’inspection. Ensuite, comparez les efforts de montage, l’accès à la coupe, la tenue de la pièce, les opérations de finition et la vérification. Une fraiseuse peut être un choix efficace pour une plaque, tandis qu’un fraisage est pratique pour un bloc ajusté ; une configuration industrielle à chevauchement peut convenir aux deux cas. Un prix d’achat inférieur de la machine ou une vitesse plus élevée en déplacement rapide ne détermine pas à elle seule le coût de la pièce finie.
Pour le fraisage CNC, comparez la couverture de tôle et la rétention individuelle des pièces pour le panneau, l’usinage continu et l’accessibilité pour le boîtier, ainsi que les relations entre alésage et face pour le bloc ajusté. Ces exigences différentes expliquent pourquoi le même alliage peut convenir à des machines différentes.
Questions fréquemment posées
Une fraiseuse à commande numérique (CNC) peut-elle usiner de l’aluminium ?
Oui, à condition que la machine, l’outil, la fixation de la pièce et les conditions d’usinage soient adaptés au travail. Les fraiseuses industrielles peuvent réaliser des usinages substantiels sur aluminium. Les profils de tôle, les poches profondes et les éléments ajustés imposent des exigences différentes au montage ; ainsi, « capable d’usiner de l’aluminium » ne constitue que le point de départ de l’évaluation.
Une fraiseuse CNC est-elle toujours plus précise qu’une fraiseuse ?
Aucun classement universel de précision ne découle des noms. Les résultats obtenus sur la pièce finie dépendent de la configuration de la machine, de la portée de l’outil, de la fixation de la pièce, de l’état thermique, du procédé de finition et de l’inspection. Comparez la caractéristique requise dans ses conditions réelles d’usinage et de mesure.
Une fraiseuse à commande numérique (CNC) peut-elle usiner des formes tridimensionnelles ?
Oui. Une fraiseuse adaptée peut usiner des cavités et des contours tridimensionnels à l’aide d’un mouvement coordonné. Sa profondeur utile et son accessibilité dépendent de la tête, de la course, de l’ensemble outil, de la matière brute et de la fixation. Des axes rotatifs supplémentaires, commandés et contrôlés, peuvent étendre l’accessibilité là où la configuration le permet.
Les fraiseuses et les fraiseuses à commande numérique peuvent-elles utiliser les mêmes outils de coupe ?
Parfois. La compatibilité dépend de l’interface du porte-outil, du diamètre de la tige, de la retenue de l’outil, de la vitesse nominale, de la géométrie et du matériau visé. Un outil qui s’adapte au porte-outil nécessite toutefois des paramètres de coupe appropriés ainsi qu’un dégagement suffisant pour l’opération.
Sources techniques
- C.R. Onsrud. Série E — Débits de matière élevés pour les usinages profonds. DATRON. Usinage à grande vitesse. Configurations industrielles avec des utilisations superposables pour l’usinage de métaux non ferreux.
- Catalogue des outils de fraisage à plaquettes amovibles Sandvik Coromant. Indexable Milling Tools Catalogue 2025, guide de sélection. Considérations relatives à la machine, à l’outil, au porte-à-faux et à la stabilité.
- Uddeholm. Vidar 1 — Recommandations relatives aux données de coupe, PDF p. 2, formules de fraisage. Relations entre vitesse de coupe, diamètre de l’outil et avance par dent.
- Schmalz. Technologie de serrage sous vide ; Bloc à vide CMB-HD — Instructions de montage, PDF p. 14. Surface étanche efficace, force normale et force de maintien par frottement.
- Aide Autodesk Fusion. 2D Stratégie de fraisage en contour. Outils ShopBot. Maintien du matériau pendant la découpe, pp. 7–8. Montages individuels, onglets de retenue et couche non usinée.
À propos de VETCNC
VETCNC apporte à l’approvisionnement en ligne de CNC une expérience familiale approfondie dans le domaine de la fabrication. Kevin possède dix ans d’expérience dans le secteur CNC et collabore avec les usines familiales situées en Chine ainsi qu’avec un réseau élargi de partenaires. L’objectif est de clarifier, avant toute commande, les modalités de fabrication, les exigences techniques et les responsabilités respectives.
Découvrez l’histoire de Kevin →


