Sur cette page
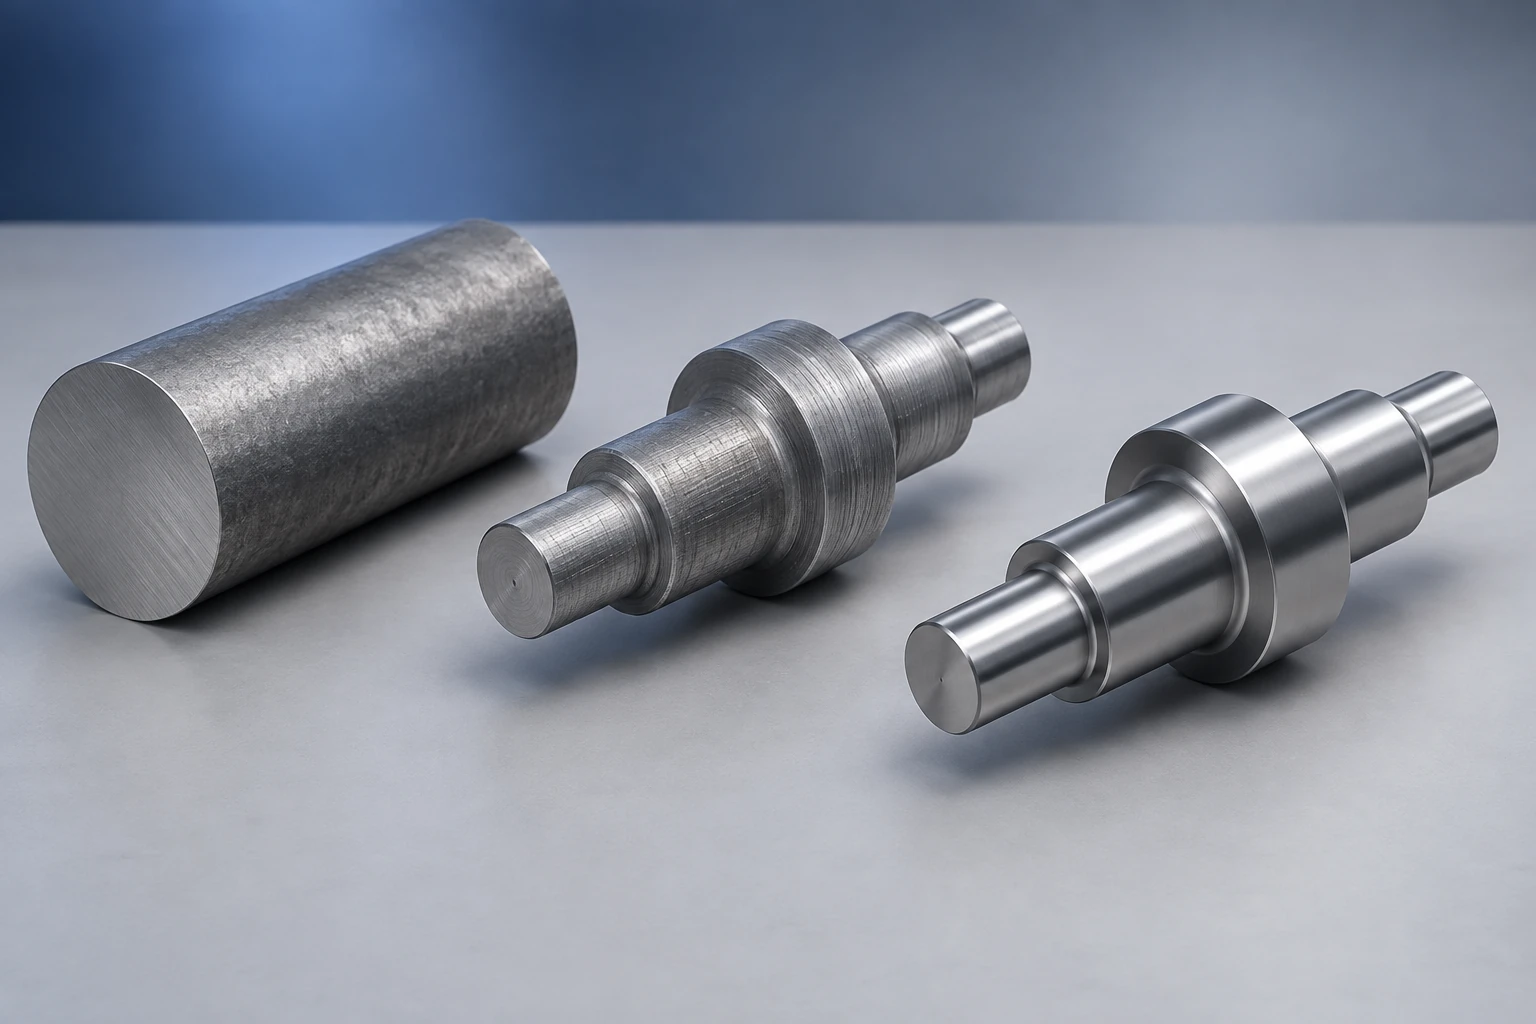
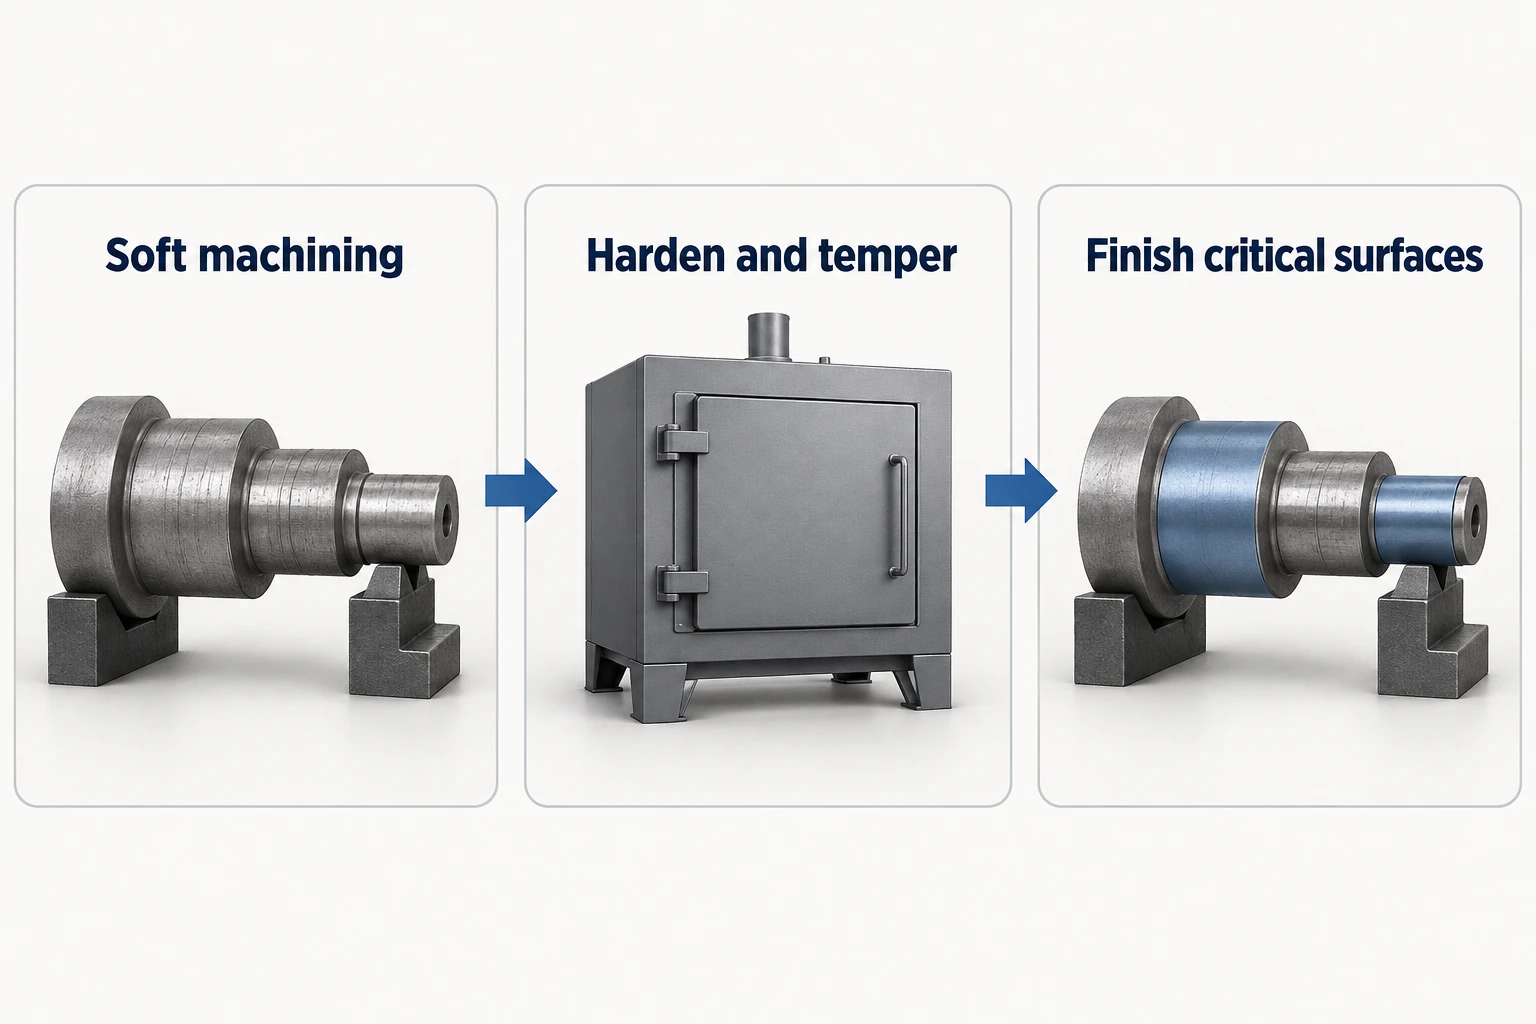
L’usinage à l’état tendre consiste à usiner de l’acier dans un état relativement usinable, généralement avant son traitement final de trempe. Le tournage, le fraisage et le perçage permettent d’établir la majeure partie de la forme tant que le matériau est plus facile à usiner. Certaines surfaces peuvent ensuite être finies après traitement thermique afin d’atteindre leurs dimensions et leur géométrie requises.
Pour un arbre trempé, cela peut signifier effectuer d’abord le tournage des diamètres étagés et le perçage des trous, puis finir les portées de palier après la trempe et la revenu. La distinction essentielle réside dans l’état du matériau à chaque opération — et non dans le fait que la machine soit CNC ou manuelle.
Ce que signifie « tendre » dans une séquence d’usinage
Dans ce contexte, l’usinage à l’état tendre désigne généralement l’usinage de l’acier avant sa trempe finale. Il ne désigne pas un type de machine distinct, ni ne constitue un autre nom pour l’usinage de l’aluminium ou du plastique. L’équipe de recherche AZTERLAN décrit la voie classique des aciers à outils comme suit : usiner la matière recuite à proximité de la forme finale, la tremper, puis la finir ultérieurement.[1]
Commencez par l’état réel de la matière fournie. Les aciers à outils recuits, les aciers alliés normalisés et les aciers pour moules prétrempés peuvent nécessiter des outils et des séquences de procédés différents. Un simple nom de nuance ne permet pas de déterminer si une nouvelle opération de trempe doit figurer dans la séquence.
Par exemple, Uddeholm indique que l’Impax Supreme est fourni trempé et revenu à 290–330 HB. Lorsque cet état fourni satisfait à l’application visée, aucune nouvelle trempe intégrale n’est nécessaire après usinage. Il s’agit d’une condition spécifique de livraison liée au produit, et non d’une définition de dureté valable pour tout usinage à l’état tendre.[2]
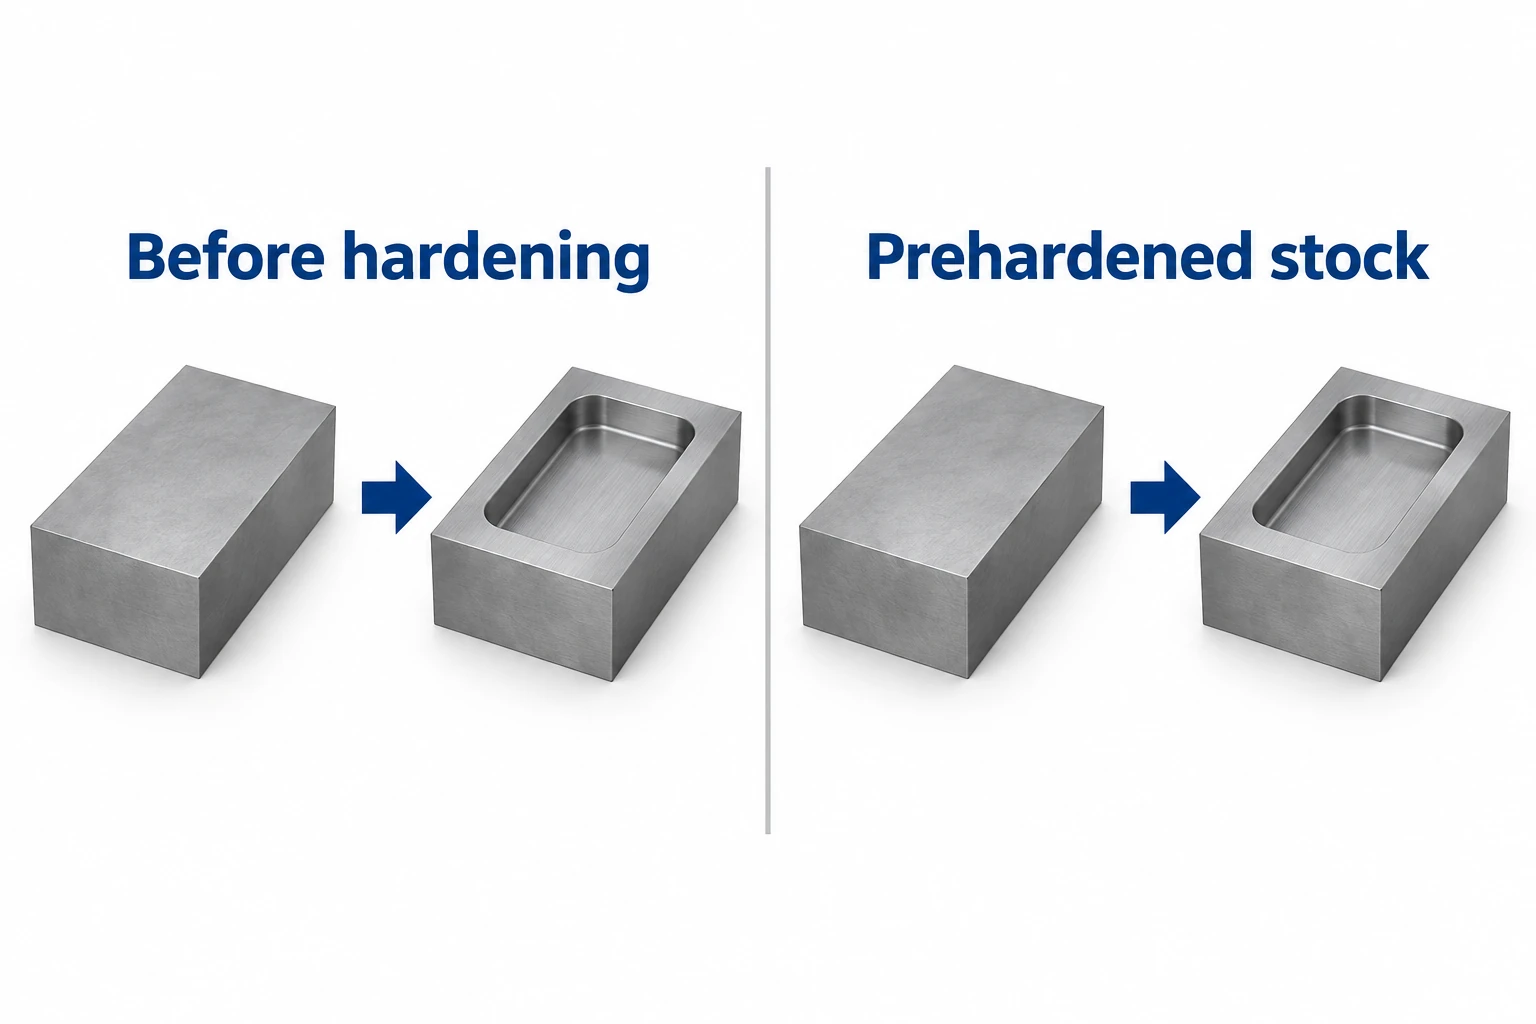
L’usinage à l’état tendre et l’usinage à l’état dur servent des phases différentes
Pour une pièce nécessitant une importante enlèvement de matière et une surface fonctionnelle trempée, ces deux phases se complètent souvent. Les premières passes définissent la forme ; les passes ultérieures affinent les caractéristiques devant répondre à leurs exigences dans l’état trempé.
| Question | Usinage à l’état tendre | Usinage à l’état dur |
|---|---|---|
| État du matériau | Relativement usinable ; souvent avant la trempe finale | Déjà trempé pour l’application prévue |
| Travail typique dans la séquence | Enlever la matière excédentaire ; réaliser les trous, les poches et les profils | Finition des caractéristiques sélectionnées en état trempé |
| Méthodes | Tournage, fraisage, perçage et autres opérations d’usinage par enlèvement de matière | Tournage dur ou fraisage dur avec des outils adaptés |
| Préoccupation principale de la planification | Laisser une pièce usinable après le traitement ultérieur | Contrôler l’usure des outils, l’état de surface et la géométrie finale |
| Qu’est-ce qui reste à vérifier ? | Exigences affectées par le traitement ultérieur et les finitions | Cote finale, géométrie et état de surface spécifié |
Le meulage constitue une autre voie pour la finition des surfaces trempées. Il ne doit pas être considéré comme interchangeable avec le tournage dur, simplement parce que les deux procédés enlèvent une faible quantité de matière. L’accès de l’outil, les surfaces interrompues et l’état de surface requis influencent le choix. Des recherches du NIST sur l’usinage des aciers à outils trempés documentent l’importance des mécanismes d’usure des outils dans le tournage dur.[3]
Les dénominations des opérations décrivent encore la géométrie usinée. Pour la différence entre la réalisation d’un diamètre d’arbre, d’une face d’extrémité et d’une gorge, consultez le guide des opérations de tournage.
Laisser la surépaisseur de finition du bon côté de la surface
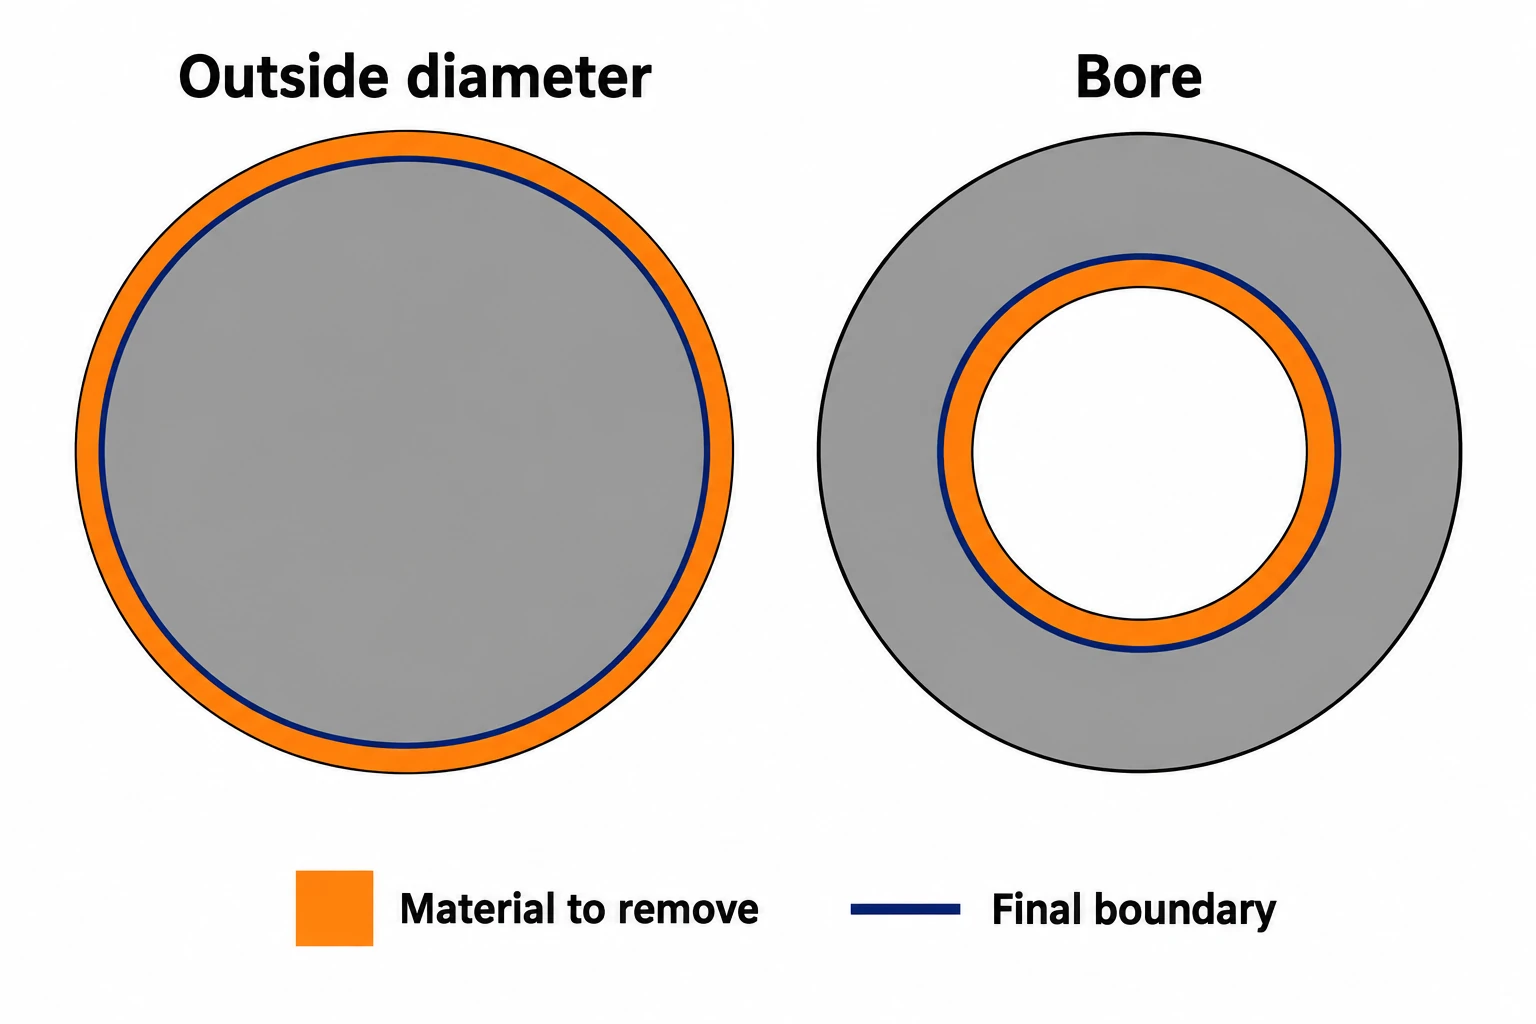
Une réserve d’usinage est une matière conservée intentionnellement pour une usinage ultérieur. Elle diffère de la tolérance appliquée à la caractéristique finie. Sur un diamètre extérieur, la matière conservée rend le diamètre intermédiaire plus grand. Dans un alésage, elle rend l’ouverture intermédiaire plus petite.
Le calcul arithmétique suivant suppose un 20.00 mm diamètre nominal final et une 0.20 mm réserve radiale délibérément choisie. Ces entrées illustrent le calcul ; elles ne prescrivent pas de réserve pour le traitement thermique.
| Caractéristique | Calcul du diamètre nominal intermédiaire | Résultat |
|---|---|---|
| Diamètre extérieur | 20.00 + (2 × 0.20) mm | 20.40 mm |
| Diamètre de l’alésage | 20.00 − (2 × 0.20) mm | 19.60 mm |
Le facteur deux provient de l’enlèvement de matière des deux côtés du diamètre. L’expression « laisser 0.20 mm » est ambiguë à moins que le dessin de fabrication ne précise si cette valeur est radiale, diamétrale ou par face. Aucune des deux valeurs intermédiaires ne correspond à la limite d’acceptation de la pièce finie.
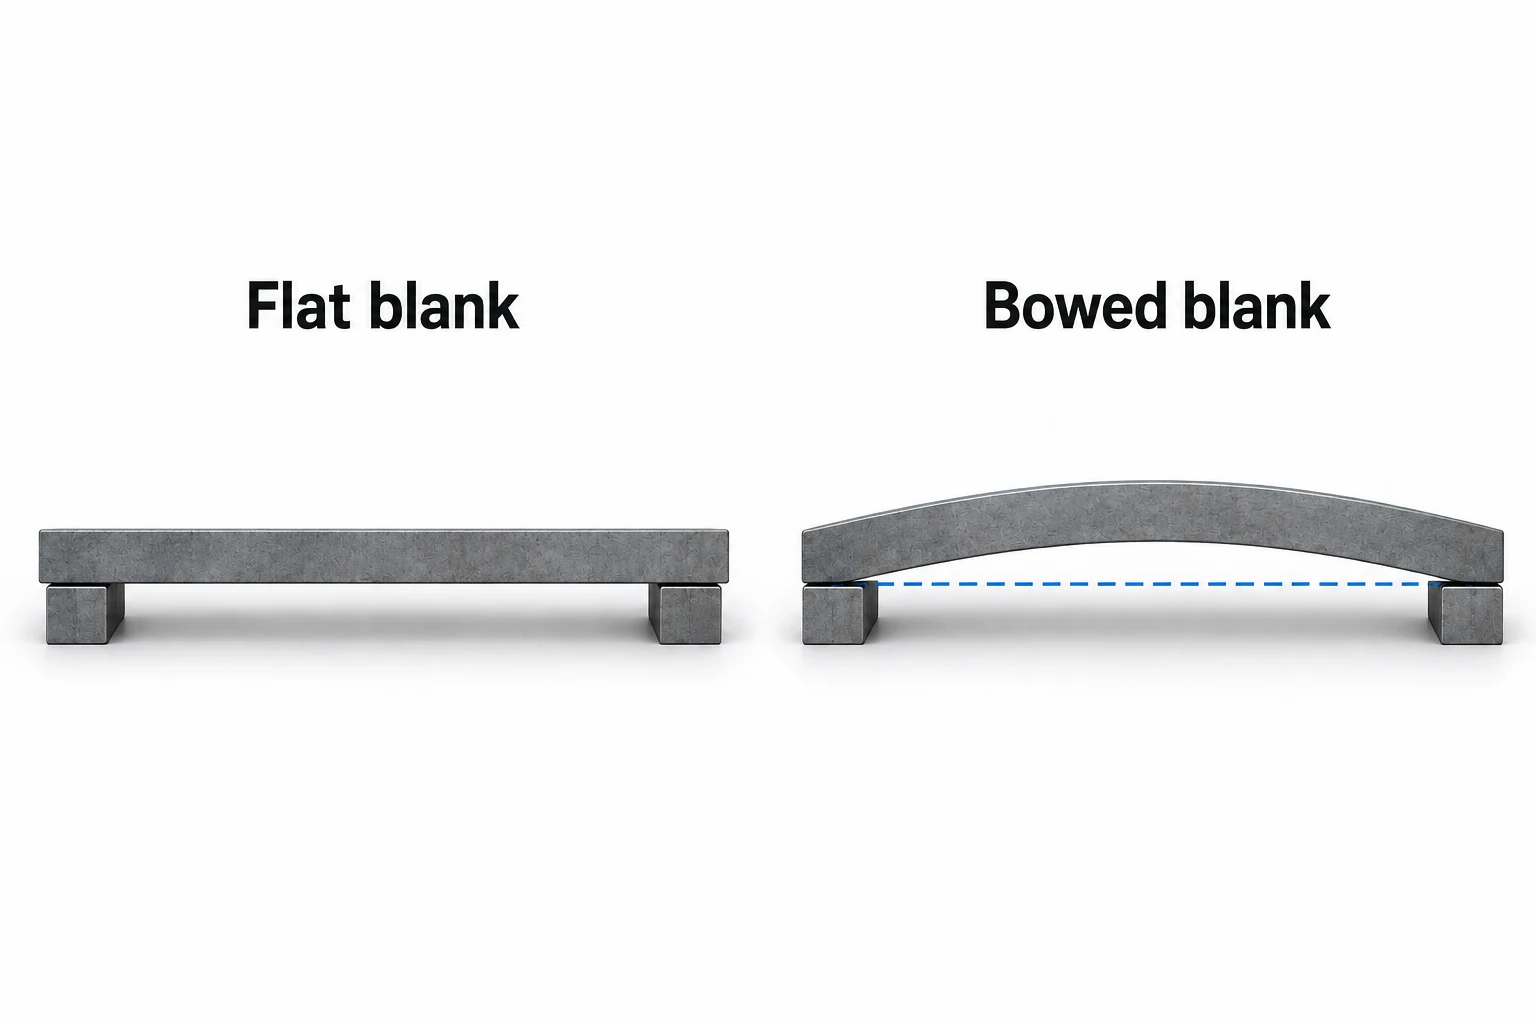
La réserve réelle doit également tenir compte des déformations géométriques, du nettoyage de surface et de la méthode de finition. Un arbre fléchi peut présenter un diamètre moyen suffisant, mais une réserve insuffisante sur un côté pour assurer le nettoyage autour de l’axe de référence prévu. Augmenter la réserve partout peut entraîner un surcroît inutile d’opérations de finition sur matériaux trempés et ne pas résoudre efficacement la déformation réelle.
Prévoyez les modifications que le traitement thermique peut engendrer
La trempe peut modifier à la fois les dimensions et la forme. Les recommandations d’Uddeholm concernant les aciers à outils identifient les contraintes résiduelles d’usinage, un chauffage ou un refroidissement non uniforme, ainsi que la transformation microstructurale comme facteurs contributifs. Pour les aciers à outils adaptés, une détente des contraintes après l’ébauche permet aux déformations de se produire avant l’intermédiaire et la trempe. Son utilité et son cycle dépendent de l’acier et de la géométrie.[4]
Pour une plaque, prévoyez comment la face de référence finale et l’épaisseur seront récupérées simultanément. Pour un arbre, examinez quelles surfaces le positionneront pendant l’usinage final et si les portées restent usinables par rapport à cette référence. L’outil de finition doit disposer d’un accès physique ainsi que d’une matière suffisante.
Les pièces cémentées ajoutent une contrainte supplémentaire : enlever la surface élimine également une partie de la couche cémentée. La profondeur de cémentation et la dureté requises doivent être garanties dans l’état final spécifié. Les recommandations de Bodycote sur la cémentation exigent explicitement de coordonner la réserve de meulage avec la spécification de profondeur de cémentation.[5]
Quelles pièces bénéficient de cette séquence ?
Les arbres trempés, les douilles anti-usure et les plaquettes d’outils constituent des candidats pertinents lorsque la majeure partie de la forme peut être usinée avant la trempe, tandis que certaines surfaces fonctionnelles nécessitent un usinage ultérieur. L’avantage réside dans l’attribution de chaque caractéristique à l’état matériel approprié. Il est moins pertinent d’ajouter une étape de traitement thermique lorsque l’acier fourni répond déjà aux propriétés requises.
Sur un ensemble de plans, distinguez l’état de l’acier fourni de la dureté finale ou de la prescription de traitement. Identifiez les ajustements finis, les relations entre références, les exigences de surface et les zones traitées. Conservez les cotes intermédiaires d’usinage dans le plan de fabrication afin qu’elles ne puissent pas être confondues avec les cotes de livraison. Notre page d’usinage CNC de l’acier relie ces exigences relatives au matériau et à la pièce finie aux types de composants courants.
L’inspection suit la séquence suivante : un diamètre acceptable avant trempe ne garantit pas ce même diamètre après celle-ci. Vérifiez les dimensions et la géométrie concernées après les traitements spécifiés et les étapes de finition ; vérifiez séparément la dureté et la profondeur de trempe lorsque cela est requis.
Questions fréquemment posées
Usinage à l’état mou est-il synonyme d’ébauche ?
Non. Le terme « mou » décrit l’état du matériau dans le cheminement de fabrication. Le terme « ébauche » désigne une phase d’enlèvement de matière. L’usinage à l’état mou peut inclure des opérations de semi-finition et de finition, lorsque le procédé ultérieur le permet.
Existe-t-il une seule limite de dureté pour l’usinage à l’état mou ?
Il n’existe pas de seuil unique définissant toutes les applications du terme. Utilisez la nuance d’acier, l’état fourni et la dureté réelle pour sélectionner les outils et planifier la séquence. La plage de dureté indiquée dans un guide d’usinage s’applique à l’opération et aux outils précisés.
Toutes les dimensions doivent-elles être réalisées avant le traitement thermique ?
Non. Les caractéristiques affectées par la déformation ou nécessitant une géométrie finale précise peuvent exiger une finition ultérieure. D’autres caractéristiques peuvent rester acceptables telles qu’elles sont après traitement. La décision doit reposer sur le matériau, le traitement, la géométrie et les exigences du dessin.
Quelle réserve de matière faut-il laisser avant la trempe ?
Il n’existe pas de valeur universelle. Définissez-la en fonction de la nuance spécifique, de la géométrie de la pièce, du cheminement de traitement thermique et de l’opération de finition. Précisez si la réserve s’entend par face, radialement ou diamétralement, et tenez compte de la profondeur de trempe résiduelle sur les pièces à trempe superficielle.
L’acier prétrempé nécessite-t-il une trempe supplémentaire après usinage ?
Non, si son état fourni satisfait déjà l’application. Un traitement de surface supplémentaire ou un état final différent peuvent toutefois être requis par la conception ; ainsi, le seul qualificatif « prétrempé » ne définit pas l’intégralité du cheminement.
Sources techniques
- Centre de recherche métallurgique AZTERLAN, Contrôle de l’austénite résiduelle pour l’usinage à l’état tendre des aciers à outils à haute dureté, 2018. Séquence conventionnelle pour aciers à outils ; l’alternative spécialisée étudiée n’est pas généralisée ici.
- Uddeholm, Impax Supreme, informations produit : fourni trempé et revenu à 290–330 HB. Cette valeur s’applique au produit désigné.
- NIST, Mécanisme d’usure des outils en coupe continue d’aciers à outils trempés. Recherche sur l’usure des outils en tournage dur.
- Uddeholm, Traitement thermique des aciers à outils Uddeholm, sections sur le relâchement des contraintes et la stabilité dimensionnelle. Recommandations spécifiques au matériau pour le traitement thermique.
- Bodycote, Cémentation, fiche technique, sections sur la réserve d’usinage pour rectification, les limitations du procédé et les problèmes post-traitement. Les exigences de profondeur de trempe doivent tenir compte des opérations d’usinage finales ultérieures.



