In questa pagina
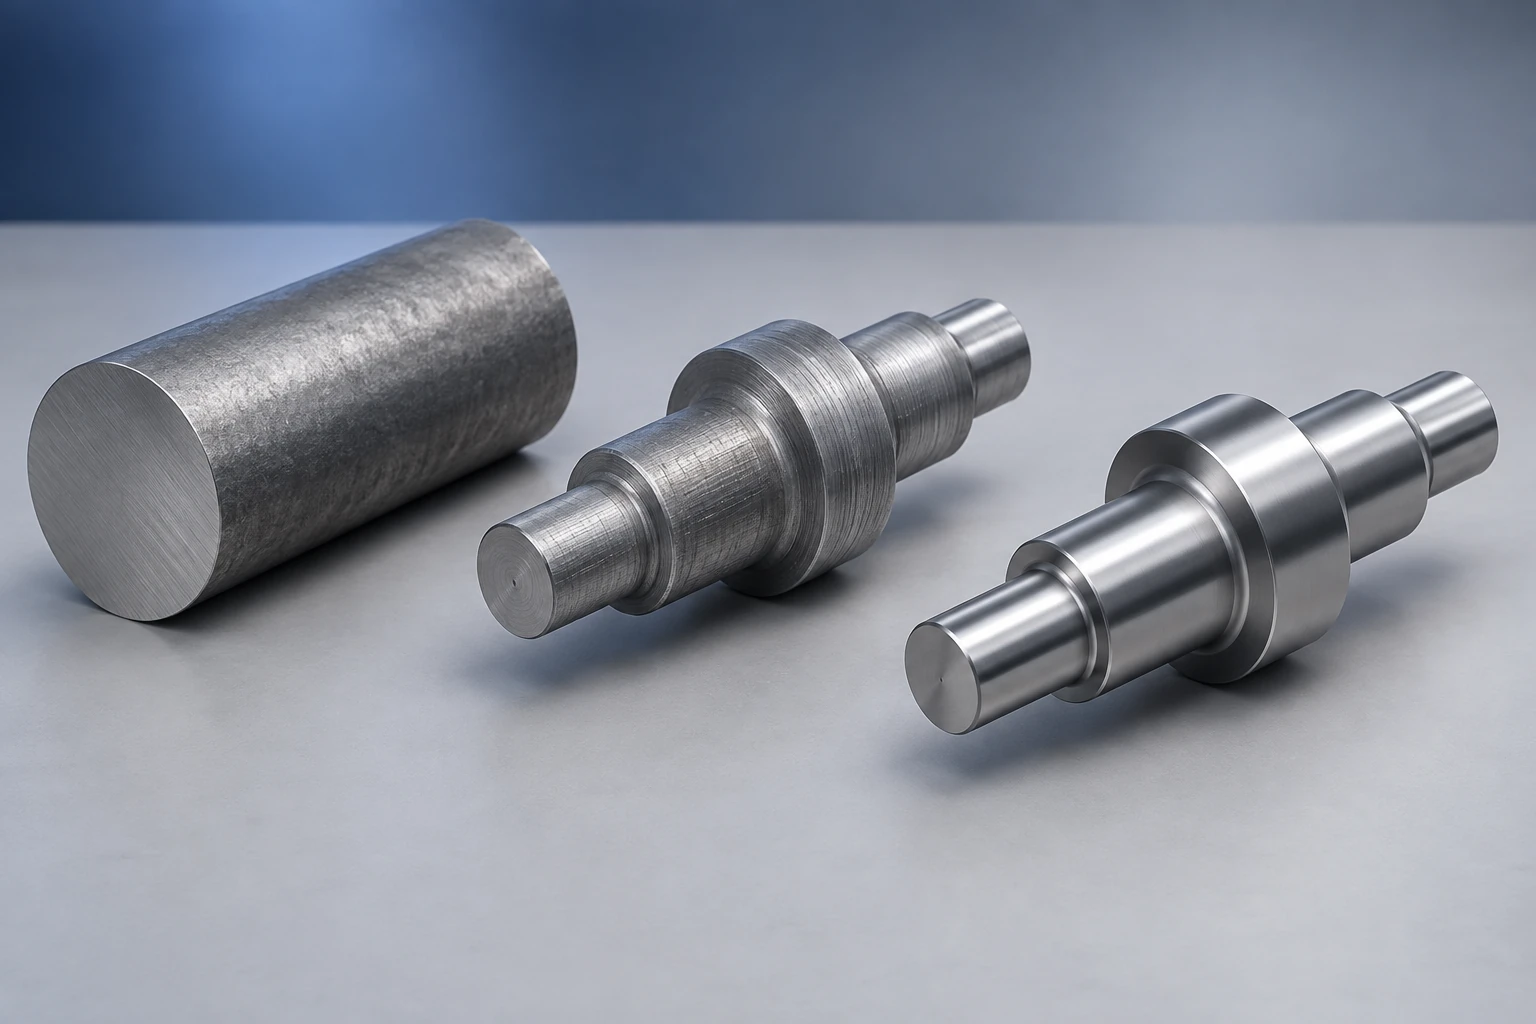
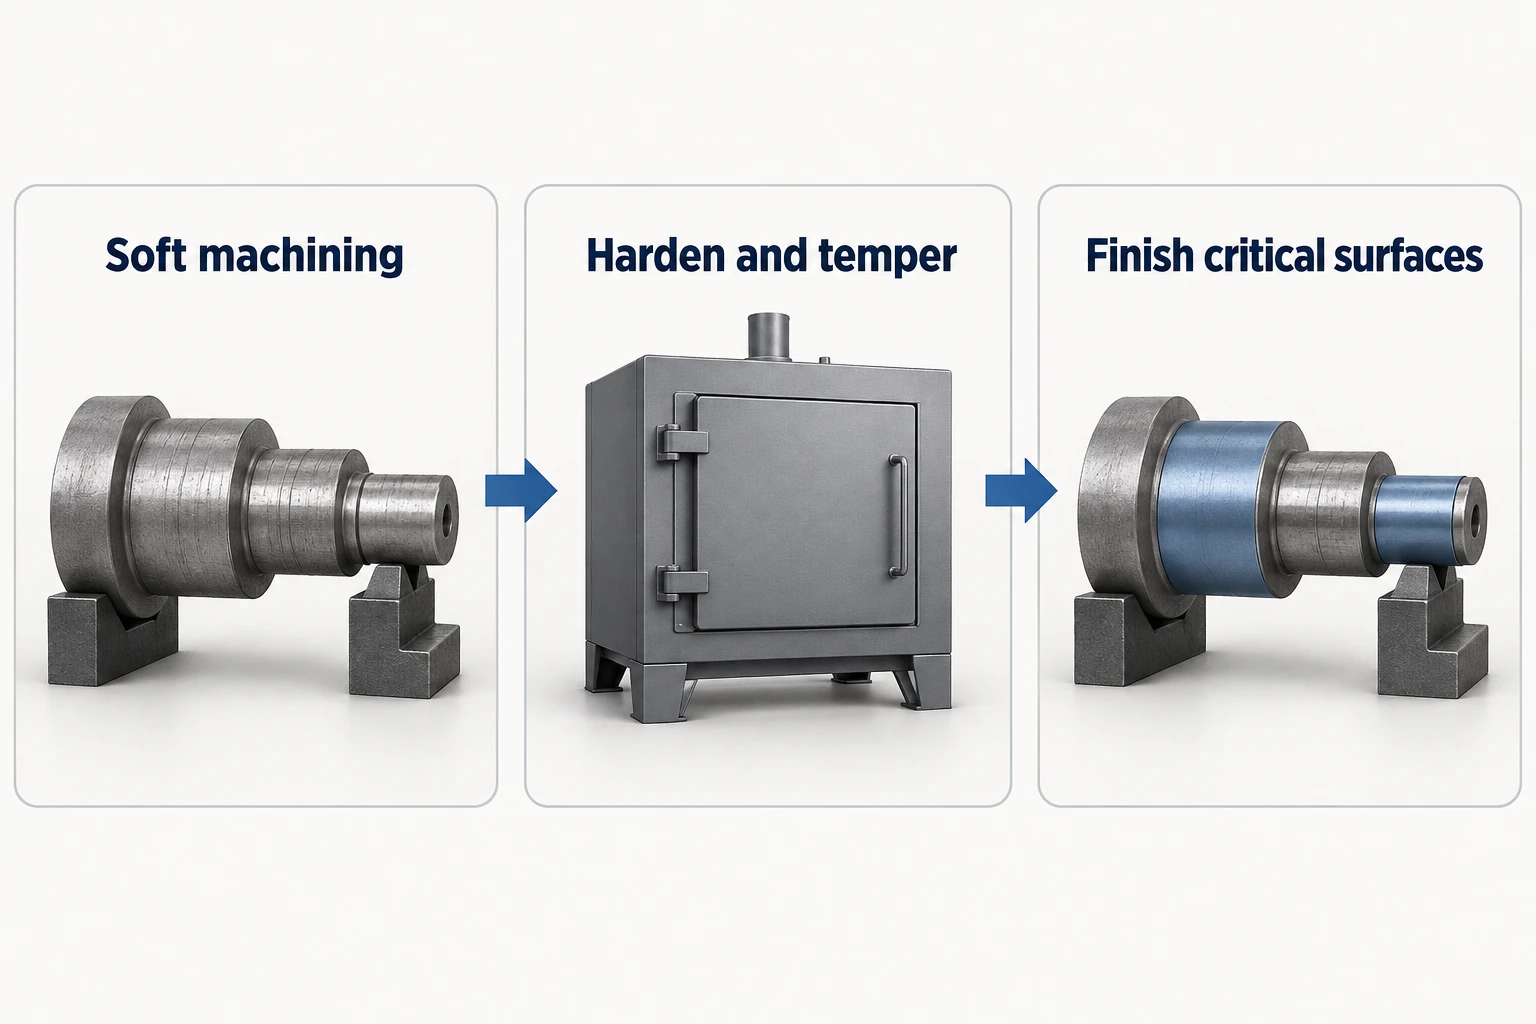
La machinatura in condizione morbida consiste nel tagliare l’acciaio in una condizione relativamente lavorabile, generalmente prima del trattamento termico finale di tempra. Tornitura, fresatura e foratura definiscono gran parte della forma mentre il materiale è più facile da lavorare. Successivamente, alcune superfici possono essere ultimate dopo il trattamento termico per raggiungere le dimensioni e la geometria richieste.
Per un albero temprato, ciò potrebbe significare tornire i rilievi e forare i fori inizialmente, quindi ultimare i perni di supporto dopo tempra e rinvenimento. La distinzione fondamentale riguarda la condizione del materiale in ciascuna operazione — non se la macchina è CNC o manuale.
Che cosa significa «morbido» in un processo di lavorazione
In questo contesto, la machinatura in condizione morbida descrive generalmente la lavorazione dell’acciaio prima della tempra finale. Non identifica un tipo specifico di macchina e non è un sinonimo alternativo della lavorazione di alluminio o plastica. Il team di ricerca AZTERLAN descrive il percorso convenzionale per acciai da utensili come la lavorazione di barre ricotte quasi alla forma finale, seguita dalla tempra e quindi dalla finitura.[1]
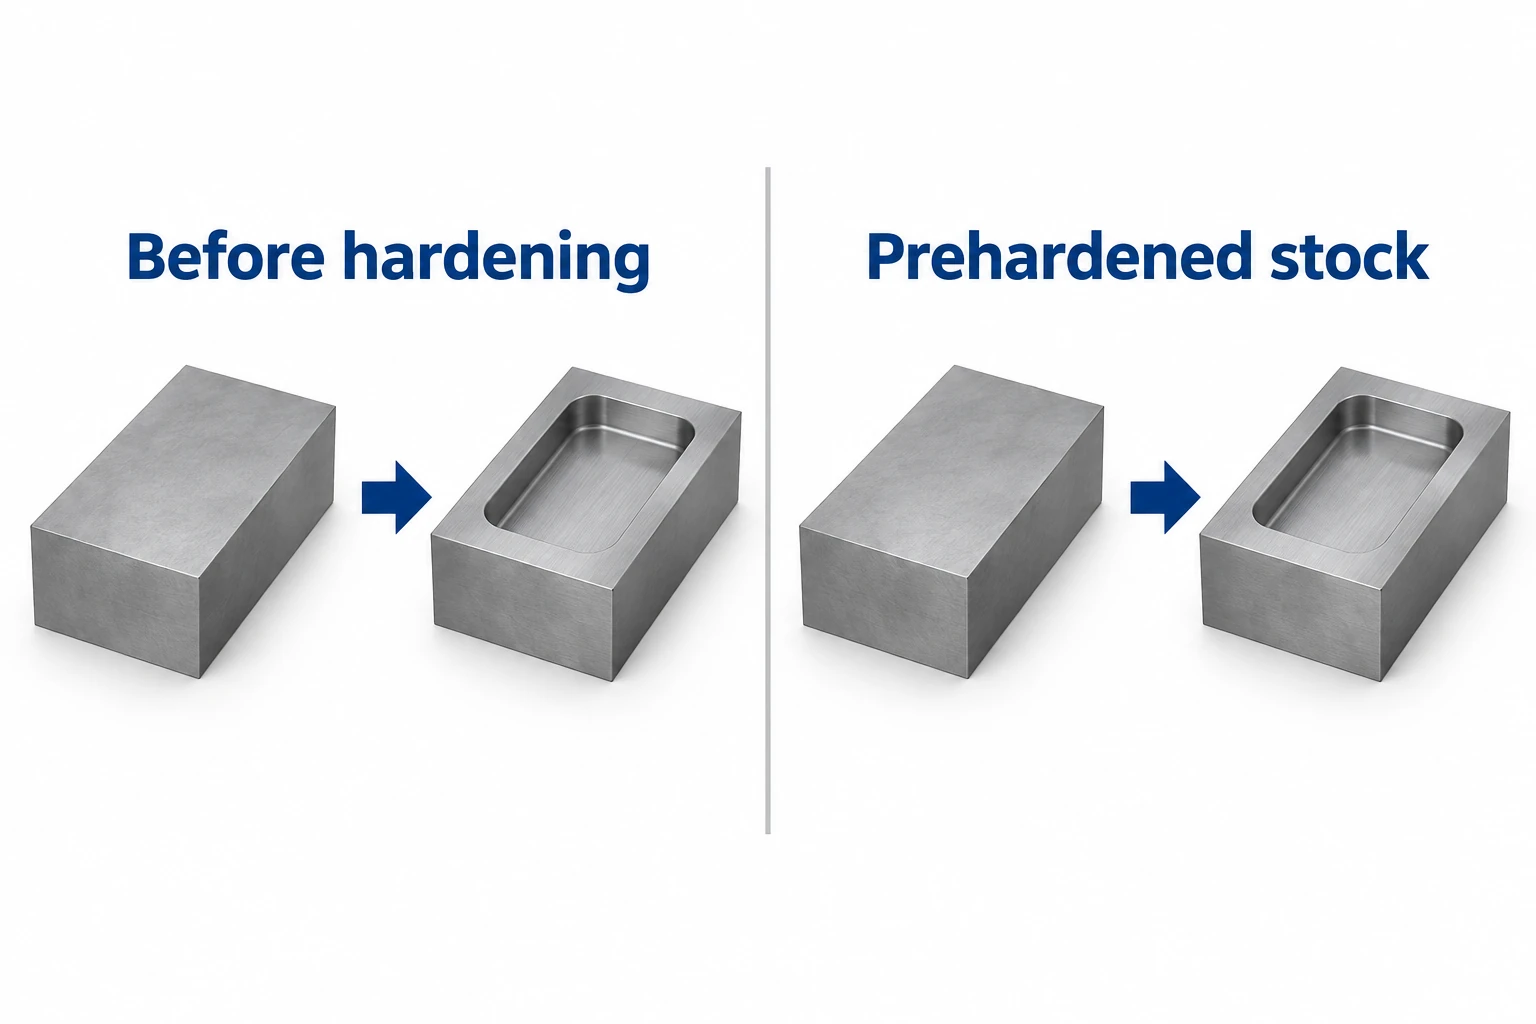
Partire dalla reale condizione di fornitura. Acciai da utensili ricotti, acciai legati normalizzati e acciai per stampi pretemprati possono richiedere utensili e sequenze di processo differenti. Il semplice nome della qualità non indica se un ulteriore ciclo di tempra debba essere inserito nel percorso di lavorazione.
Ad esempio, Uddeholm elenca Impax Supreme come fornito temprato e rinvenuto a 290–330 HB. Qualora tale condizione di fornitura soddisfi i requisiti applicativi, la lavorazione non deve necessariamente essere seguita da un ulteriore ciclo di tempra completa. Si tratta di una condizione di fornitura specifica del prodotto, non di una definizione di durezza valida per ogni machinatura in condizione morbida.[2]
Machinatura in condizione morbida e machinatura in condizione dura servono fasi diverse
Per un componente che richiede una notevole asportazione di materiale e una superficie funzionale temprata, le due fasi spesso si completano a vicenda. Le lavorazioni iniziali definiscono la forma; quelle successive realizzano le caratteristiche che devono rispettare i requisiti nella condizione temprata.
| Domanda | Machinatura in condizione morbida | Machinatura in condizione dura |
|---|---|---|
| Stato del materiale | Relativamente lavorabile; spesso prima della tempra finale | Già temprato per l’applicazione prevista |
| Lavorazione tipica nel percorso | Asportazione del sovrametallo; definizione di fori, tasche e profili | Finitura di caratteristiche selezionate già temprate |
| Metodi | Tornitura, fresatura, foratura e altre operazioni di taglio | Tornitura o fresatura su materiale temprato con utensili adeguati |
| Principale aspetto da pianificare | Lasciare un pezzo lavorabile dopo il trattamento successivo | Controllare l’usura degli utensili, lo stato superficiale e la geometria finale |
| Cosa resta da verificare? | Requisiti influenzati dal trattamento successivo e dalla finitura | Dimensione finale, geometria e condizione superficiale specificata |
La rettifica è un’altra via per la finitura di superfici temprate. Non va considerata intercambiabile con la tornitura su materiale temprato solo perché entrambe rimuovono una piccola quantità di materiale. L’accessibilità dell’utensile, le superfici interrotte e la finitura richiesta influenzano la scelta. La ricerca del NIST sulla lavorazione di acciai per utensili temprati documenta l’importanza dei meccanismi di usura degli utensili nella tornitura su materiale temprato.[3]
I nomi delle operazioni descrivono ancora la geometria da realizzare. Per la differenza tra la produzione di un diametro di albero, una spalla frontale e una scanalatura, consultare la guida alle operazioni di tornitura.
Lasciare il materiale di sovrametallo sul lato corretto della superficie
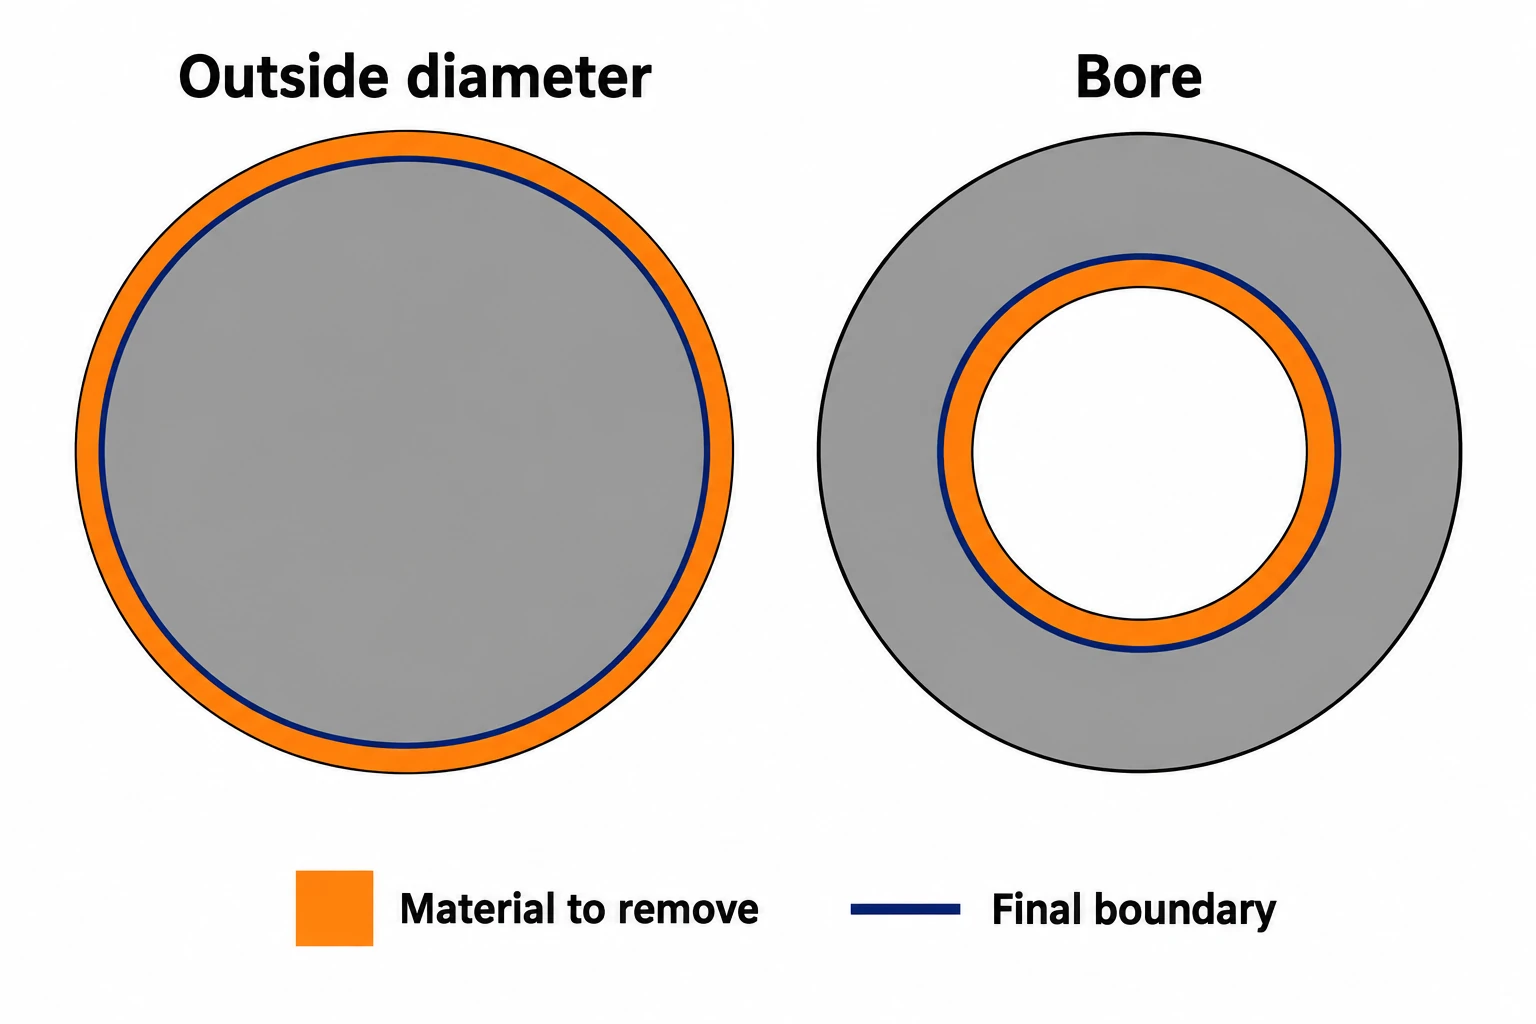
Il sovrametallo è materiale intenzionalmente lasciato per una successiva lavorazione. È diverso dalla tolleranza della caratteristica finita. Su un diametro esterno, il materiale lasciato rende il diametro intermedio più grande. In un foro, il materiale lasciato rende l’apertura intermedia più piccola.
Il seguente calcolo aritmetico presuppone un 20.00 mm diametro nominale finale e un 0.20 mm sovrametallo radiale scelto deliberatamente. Questi valori illustrano il calcolo; non definiscono un sovrametallo per il trattamento termico.
| Caratteristica | Calcolo del diametro nominale intermedio | Risultato |
|---|---|---|
| Diametro esterno | 20.00 + (2 × 0.20) mm | 20.40 mm |
| Diametro del foro | 20.00 − (2 × 0.20) mm | 19.60 mm |
Il fattore due deriva dal fatto che il materiale viene rimosso su entrambi i lati del diametro. L’indicazione «lasciare 0.20 mm» è ambigua a meno che il disegno di processo non specifichi se tale valore è radiale, diametrale o per faccia. Nessuno dei due valori intermedi costituisce il limite di accettazione del pezzo finito.
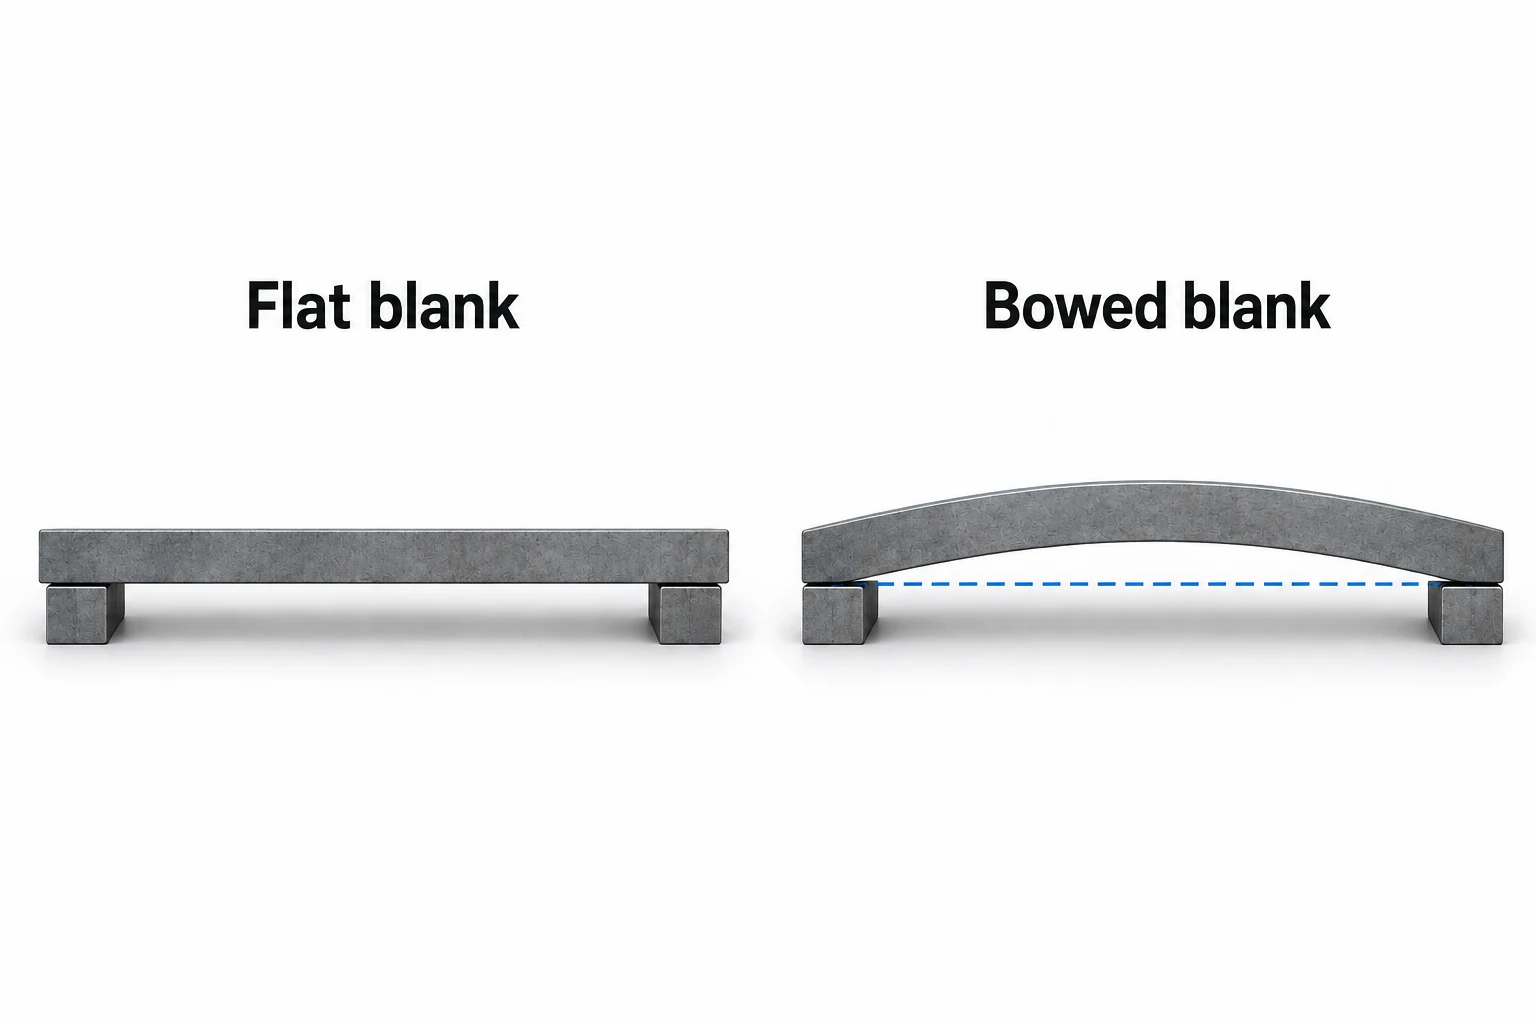
Il vero sovrametallo deve inoltre tenere conto delle variazioni di forma, della pulizia superficiale e del metodo di finitura. Un albero deformato può presentare un diametro medio sufficiente ma uno spessore insufficiente di sovrametallo su un lato per garantire la pulizia attorno all’asse di riferimento previsto. Aumentare il sovrametallo ovunque potrebbe comportare una finitura su materiale temprato superflua e potrebbe comunque non risolvere la distorsione effettiva.
Pianificare cosa può modificare il trattamento termico
La tempra può modificare sia le dimensioni che la forma. Le linee guida per acciai da utensile di Uddeholm identificano le tensioni da lavorazione, il riscaldamento o il raffreddamento non uniforme e la trasformazione microstrutturale come fattori contribuenti. Per percorsi idonei con acciai da utensile, la distensione dopo la sgrossatura consente il verificarsi di spostamenti prima della semifinizione e della tempra. La sua utilità e il ciclo dipendono dall’acciaio e dalla geometria.[4]
Per una piastra, pianificare come recuperare contemporaneamente la faccia di riferimento finale e lo spessore. Per un albero, valutare quali superfici lo posizioneranno durante la finitura e se i perni rimangono lavorabili rispetto a tale riferimento. Un utensile di finitura richiede non solo accesso fisico, ma anche sufficiente sovrametallo.
I pezzi cementati introducono un ulteriore vincolo: la rimozione della superficie comporta anche la rimozione di parte dello strato cementato. La profondità e la durezza richieste dello strato devono essere garantite nelle condizioni finali specificate. Le linee guida di Bodycote sulla cementazione richiedono esplicitamente di coordinare la tolleranza di rettifica con la specifica della profondità dello strato cementato.[5]
Quali componenti traggono vantaggio da questa sequenza?
Alberi temprati, boccole antiusura e inserti utensili sono candidati idonei quando gran parte della forma può essere realizzata prima della tempra, mentre specifiche superfici funzionali richiedono una finitura successiva. Il vantaggio deriva dall’assegnare ogni caratteristica alla condizione materiale appropriata. È meno utile inserire uno stadio di trattamento termico quando l’acciaio fornito soddisfa già le proprietà richieste.
Su un pacchetto di disegni, separare la condizione dell’acciaio fornito dalla durezza finale o dal requisito di trattamento. Identificare gli accoppiamenti finiti, le relazioni tra riferimenti, i requisiti superficiali e le aree trattate. Mantenere le dimensioni intermedie di lavorazione nel piano di processo, affinché non possano essere scambiate per dimensioni di consegna. La nostra pagina di lavorazione CNC dell’acciaio collega tali requisiti relativi al materiale e al componente finito ai tipi di componenti più comuni.
L’ispezione segue la sequenza: un diametro accettabile prima della tempra non ne garantisce la conformità successiva. Verificare le dimensioni e la geometria interessate dopo gli stadi specificati di trattamento e finitura; controllare separatamente durezza e profondità dello strato cementato, ove richiesto.
Domande frequenti
La lavorazione in condizione morbida equivale alla sgrossatura?
No. «Soft» descrive lo stato del materiale nel percorso di lavorazione. «Roughing» descrive una fase di asportazione di sovrametallo. La lavorazione in condizione «soft» può includere operazioni di semifinitura e finitura, qualora il processo successivo lo consenta.
Esiste un limite unico di durezza per la lavorazione in condizione «soft»?
Non esiste un valore soglia universale che definisca ogni applicazione del termine. Selezionare gli utensili e pianificare la sequenza sulla base della qualità dell’acciaio, dello stato di fornitura e della durezza effettiva. L’intervallo di durezza indicato in una guida per la lavorazione si riferisce all’operazione e agli utensili specificati.
Tutte le dimensioni devono essere ultimate prima del trattamento termico?
No. Le caratteristiche soggette a deformazione o che richiedono una geometria finale precisa potrebbero necessitare di una finitura successiva. Altre caratteristiche potrebbero risultare accettabili anche nello stato dopo trattamento. La decisione va presa in base al materiale, al tipo di trattamento, alla geometria e ai requisiti del disegno.
Quanto sovrametallo deve essere lasciato prima della tempra?
Non esiste una quantità universale. Tale valore va stabilito in funzione della specifica qualità di acciaio, della geometria del pezzo, del percorso di trattamento termico e dell’operazione di finitura. Specificare se il sovrametallo indicato si riferisce a ciascuna faccia, al raggio o al diametro, e tenere conto della profondità residua del mantello nei pezzi cementati.
L’acciaio pretemprato richiede ulteriore tempra dopo la lavorazione?
No, purché lo stato di fornitura soddisfi già i requisiti dell’applicazione. Il progetto potrebbe comunque richiedere un ulteriore trattamento superficiale o uno stato finale diverso; pertanto, il semplice termine «pretemprato» non definisce l’intero percorso di lavorazione.
Fonti tecniche
- AZTERLAN Metallurgy Research Centre, Controllo dell'austenite residua per la lavorazione in condizioni morbide di acciai per utensili ad alta durezza, 2018. Sequenza convenzionale per acciai da utensile; l’alternativa specializzata dello studio non è generalizzata in questo contesto.
- Uddeholm, Impax Supreme, informazioni sul prodotto: fornito temprato e rinvenuto a 290–330 HB. Questo valore si riferisce esclusivamente al prodotto citato.
- NIST, Meccanismo di usura degli utensili nella tornitura continua di acciai per utensili temprati. Ricerca sui meccanismi di usura degli utensili nella tornitura di acciai da utensile temprati.
- Uddeholm, Heat Treatment of Uddeholm Tool Steels, sezioni dedicate al distensionamento e alla stabilità dimensionale. Linee guida per il trattamento termico specifiche per materiale.
- Bodycote, Case Hardening scheda tecnica, sezioni sui sovrametalli per rettifica, limitazioni del processo e problematiche post-trattamento. I requisiti di profondità del mantello devono tener conto delle successive operazioni di finitura.



