Auf dieser Seite
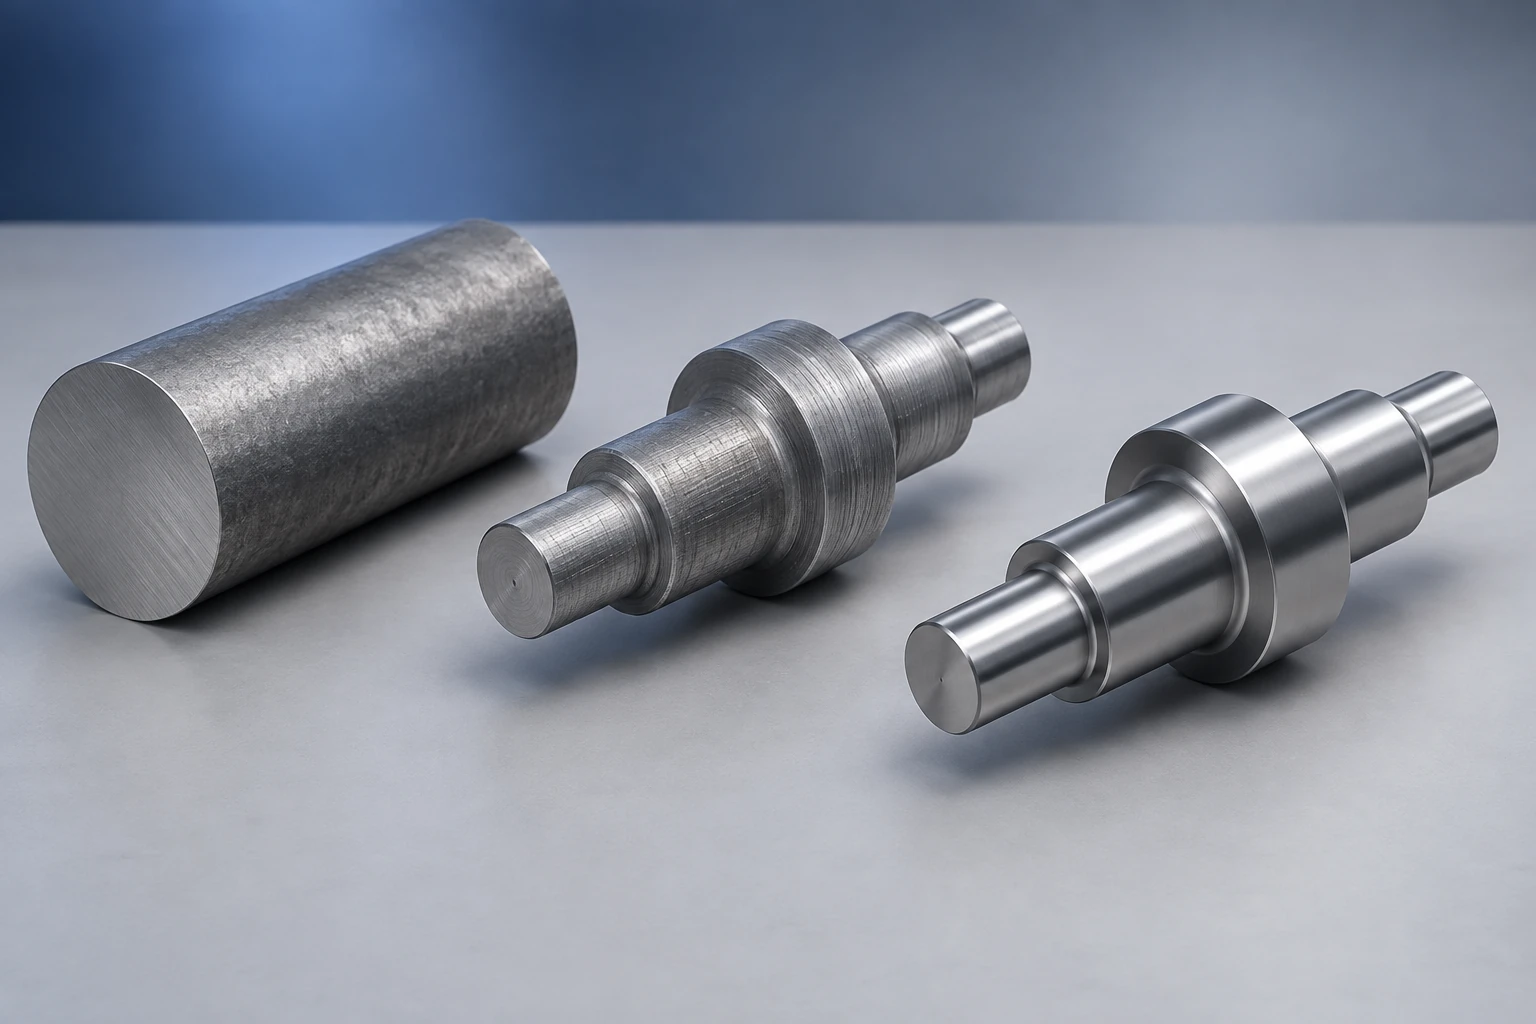
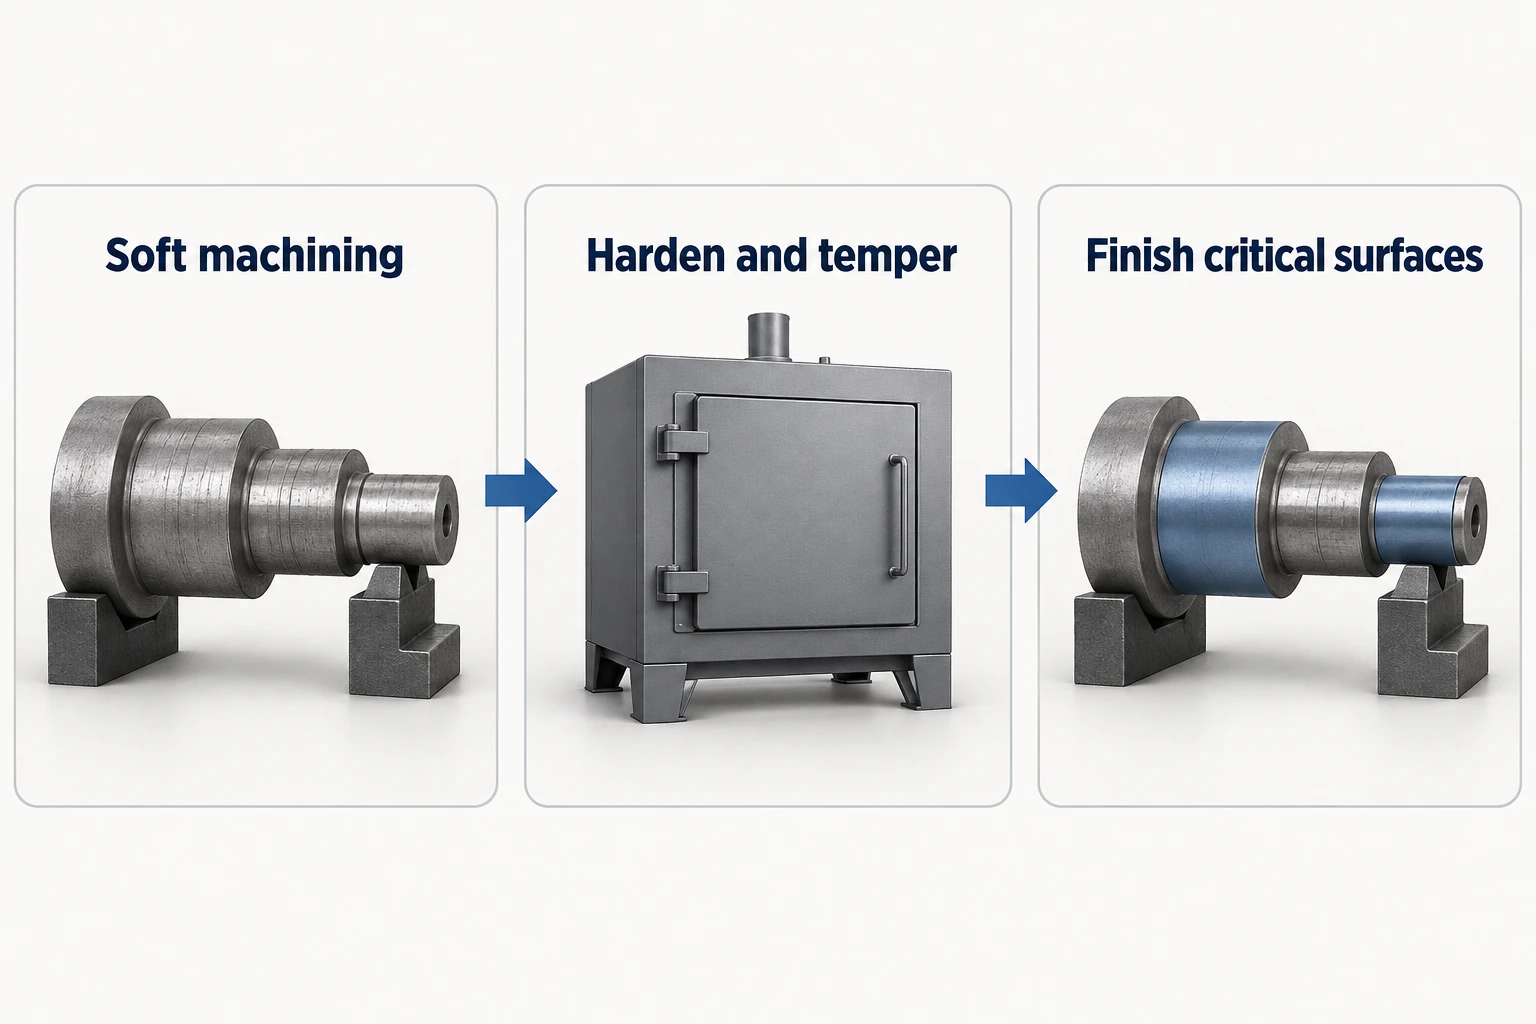
Weiche Bearbeitung ist das Zerspanen von Stahl in einem relativ gut zerspanbaren Zustand, üblicherweise vor der endgültigen Wärmebehandlung. Drehen, Fräsen und Bohren erzeugen den Großteil der Geometrie, solange das Material leichter zu bearbeiten ist. Ausgewählte Flächen können anschließend nach der Wärmebehandlung fertigbearbeitet werden, um die geforderten Maße und Formgenauigkeit zu erreichen.
Bei einer gehärteten Welle könnte dies bedeuten, zunächst die Absätze zu drehen und die Bohrungen anzubringen, um danach die Lagerzapfen nach dem Härten und Anlassen fertigzustellen. Der entscheidende Unterschied liegt in der Werkstoffzustandsbedingung bei jeder Operation – nicht darin, ob die Maschine CNC oder manuell ist.
Was „weich“ in einer Zerspanungsroute bedeutet
In diesem Zusammenhang beschreibt die weiche Bearbeitung üblicherweise die Bearbeitung von Stahl vor der endgültigen Härtebehandlung. Sie kennzeichnet keine eigenständige Maschinentyp-Bezeichnung und ist auch keine andere Bezeichnung für die Bearbeitung von Aluminium oder Kunststoff. Das Forschungsteam von AZTERLAN beschreibt die konventionelle Werkzeugstahlroute als Bearbeitung von geglühtem Ausgangsmaterial nahe der Endform, anschließendes Härten und abschließende Endbearbeitung.[1]
Beginnen Sie mit dem tatsächlichen Lieferzustand. Geglühter Werkzeugstahl, normalisierter legierter Stahl und vorgehärteter Formenstahl können unterschiedliche Werkzeuge und Prozessabläufe erfordern. Ein Gütebezeichner allein sagt nicht aus, ob eine weitere Härtebehandlung in die Route gehört.
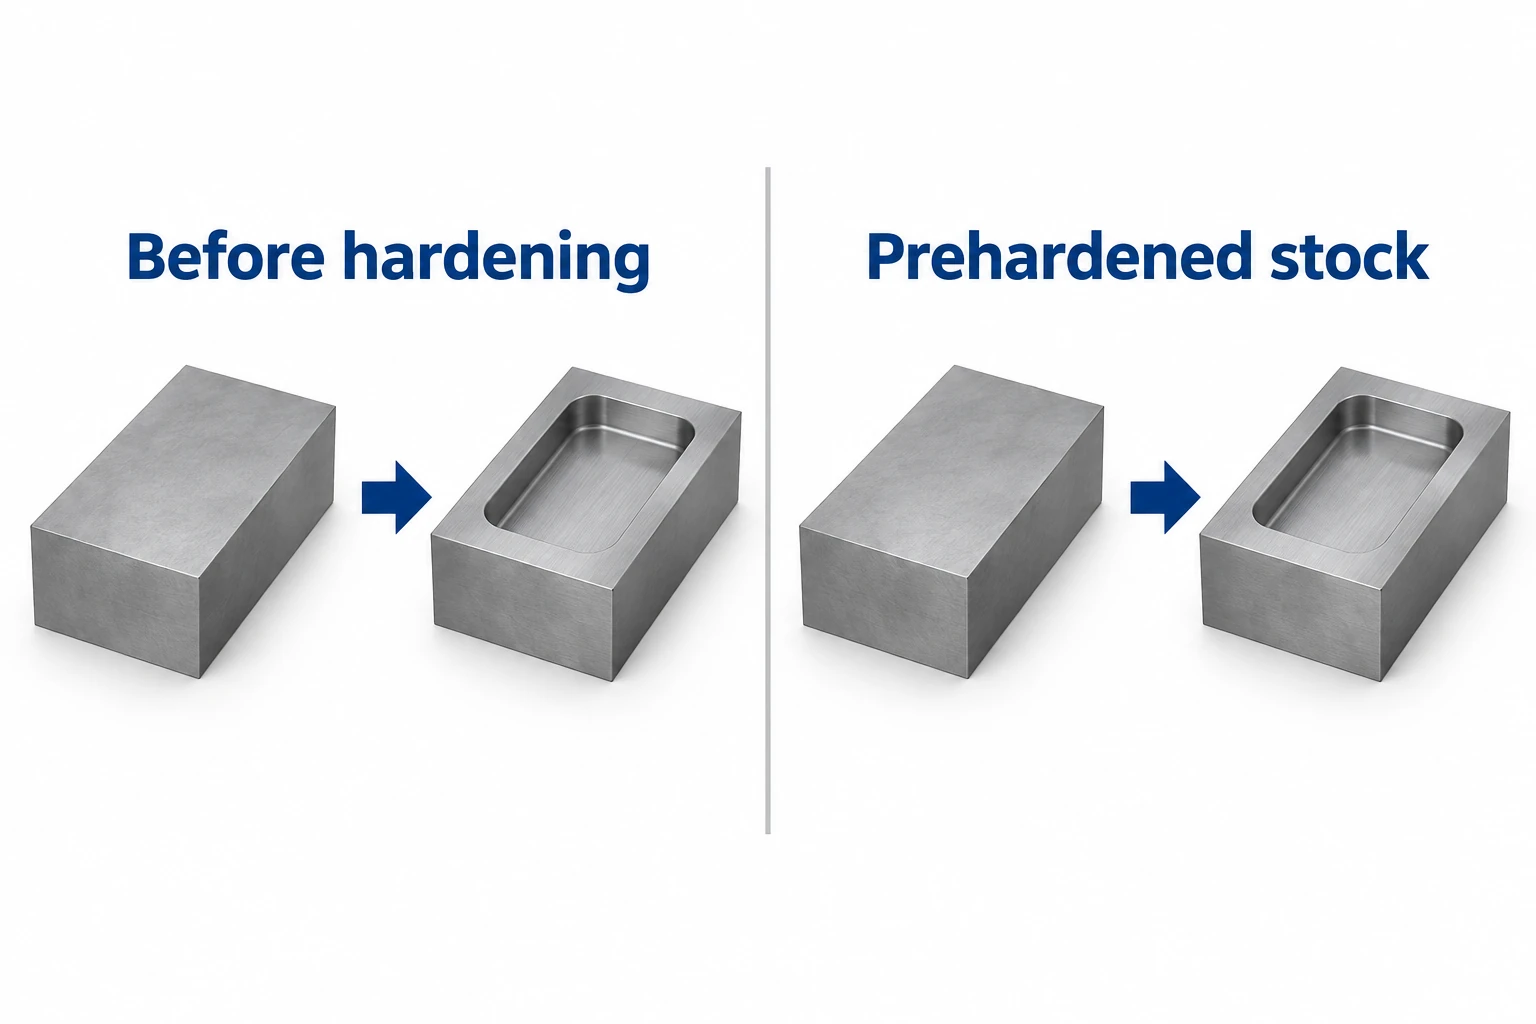
So listet Uddeholm Impax Supreme als geliefert gehärtet und angelassen mit 290–330 HB auf. Wo dieser Lieferzustand die Anforderung der Anwendung erfüllt, ist nach der Bearbeitung kein weiterer Durchhärtungszyklus erforderlich. Dies ist eine produktspezifische Lieferbedingung, keine allgemeine Härte-Definition für alle weichen Bearbeitungsprozesse.[2]
Weiche und harte Bearbeitung dienen unterschiedlichen Phasen
Für ein Teil, das einen erheblichen Materialabtrag und eine gehärtete Funktionsfläche benötigt, ergänzen sich beide Phasen häufig. Frühere Schnitte erzeugen die Grundform; spätere Schnitte realisieren die Merkmale, die im gehärteten Zustand ihre geforderten Eigenschaften erfüllen müssen.
| Frage | Weiche Bearbeitung | Harte Bearbeitung |
|---|---|---|
| Werkstoffzustand | Relativ gut zerspanbar; oft vor der endgültigen Härtebehandlung | Bereits für die vorgesehene Anwendung gehärtet |
| Typische Aufgabe in der Route | Großvolumigen Rohzustand entfernen; Bohrungen, Taschen und Konturen erzeugen | Ausgewählte gehärtete Merkmale fertigbearbeiten |
| Verfahren | Drehen, Fräsen, Bohren und andere spanabhebende Bearbeitungsvorgänge | Hartdrehen oder Hartfräsen mit geeignetem Werkzeug |
| Hauptplanungsaspekt | Nach der nachfolgenden Behandlung ein fertigstellbares Teil hinterlassen | Werkzeugverschleiß, Oberflächenzustand und endgültige Geometrie kontrollieren |
| Was bleibt noch zu prüfen? | Anforderungen, die durch spätere Behandlung und Fertigbearbeitung beeinflusst werden | Fertigmaß, Geometrie und vorgegebener Oberflächenzustand |
Schleifen ist ein weiterer Weg zur Fertigbearbeitung gehärteter Oberflächen. Es darf nicht einfach als austauschbar mit Hartdrehen angesehen werden, nur weil beide Verfahren nur eine geringe Materialmenge abtragen. Werkzeugzugänglichkeit, unterbrochene Oberflächen und die geforderte Oberflächenqualität beeinflussen die Wahl. Die NIST-Forschung zum Zerspanen gehärteter Werkzeugstähle dokumentiert die Bedeutung der Werkzeugverschleißmechanismen beim Hartdrehen.[3]
Die Bezeichnungen der Bearbeitungsvorgänge beschreiben nach wie vor die zu erzeugende Geometrie. Zum Unterschied zwischen der Herstellung eines Wellendurchmessers, einer Stirnfläche und einer Nut siehe den Leitfaden zu Drehoperationen.
Den Fertigbearbeitungszuschlag auf der richtigen Seite der Fläche belassen
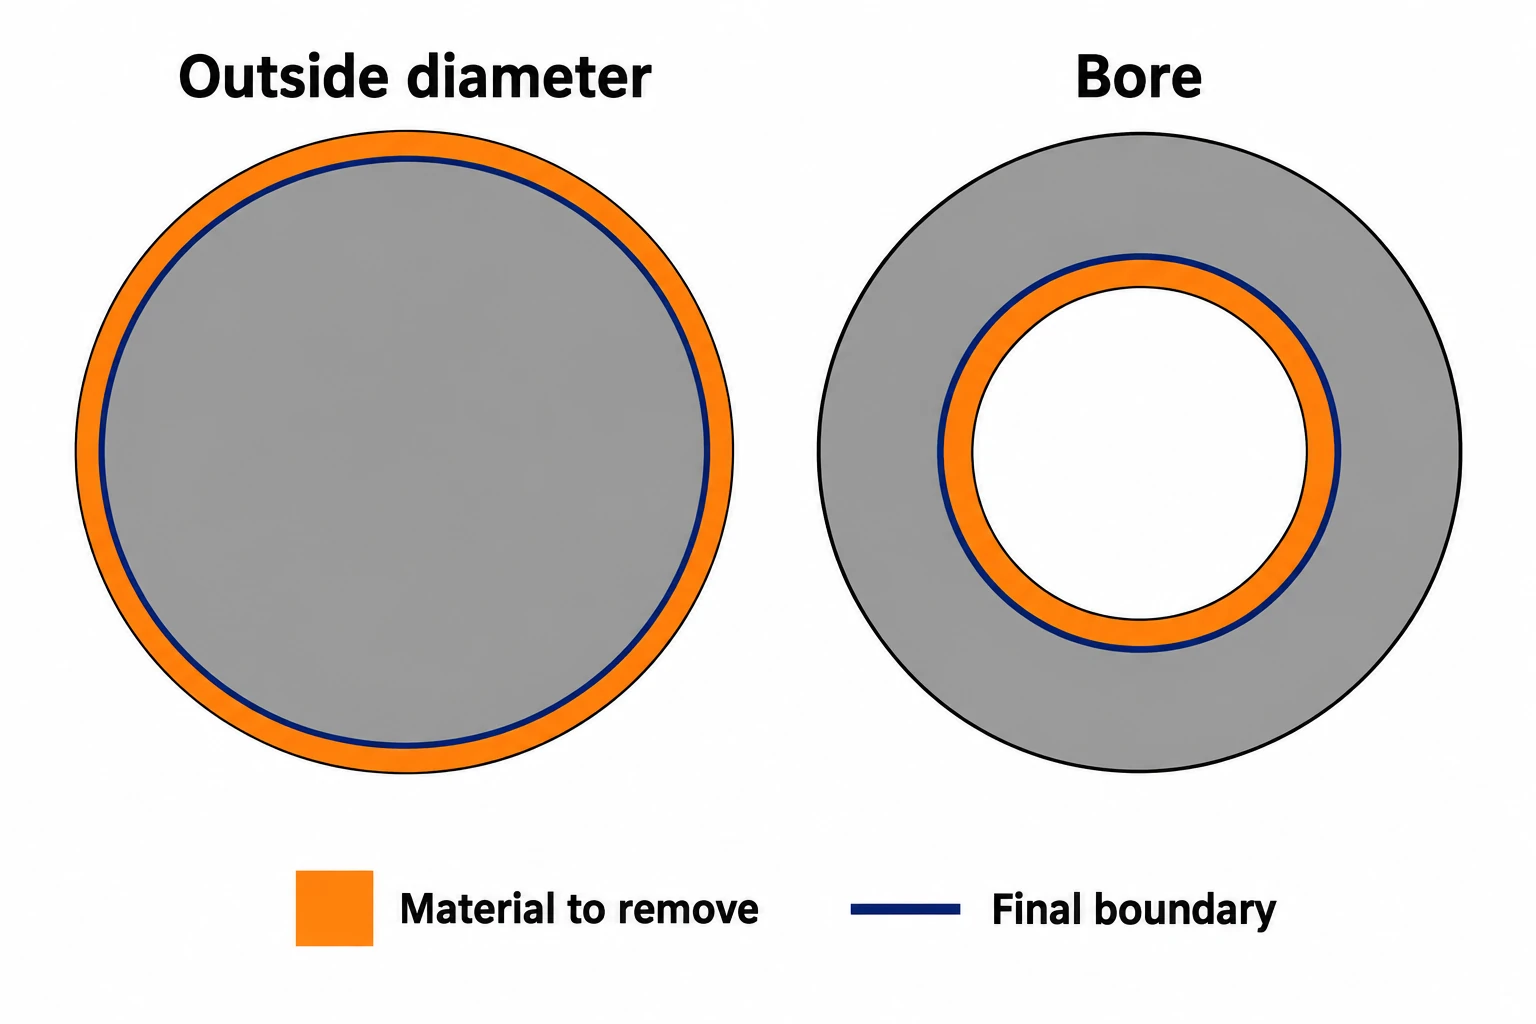
Ein Bearbeitungszuschlag ist absichtlich für einen späteren Schnitt verbleibendes Material. Er unterscheidet sich von der Toleranz am fertigen Merkmal. Bei einem Außendurchmesser macht der verbleibende Zuschlag den Zwischendurchmesser größer. Bei einer Bohrung macht der verbleibende Zuschlag die Zwischenöffnung kleiner.
Die folgende Rechnung geht von einem 20.00 mm endgültigen Nenndurchmesser und einem bewusst gewählten 0.20 mm radialen Zuschlag aus. Diese Eingabewerte verdeutlichen die Berechnung; sie geben keine Wärmebehandlungszuschläge vor.
| Merkmal | Berechnung des Zwischennennmaßes | Ergebnis |
|---|---|---|
| Außendurchmesser | 20.00 + (2 × 0.20) mm | 20.40 mm |
| Bohrungsdurchmesser | 20.00 − (2 × 0.20) mm | 19.60 mm |
Der Faktor zwei ergibt sich daraus, dass Material auf beiden Seiten des Durchmessers entfernt wird. „0.20 mm belassen“ ist mehrdeutig, es sei denn, die Fertigungszeichnung gibt an, ob dieser Wert radial, diametral oder pro Fläche gemeint ist. Keiner der beiden Zwischenwerte entspricht der Abnahmegrenze des fertigen Teils.
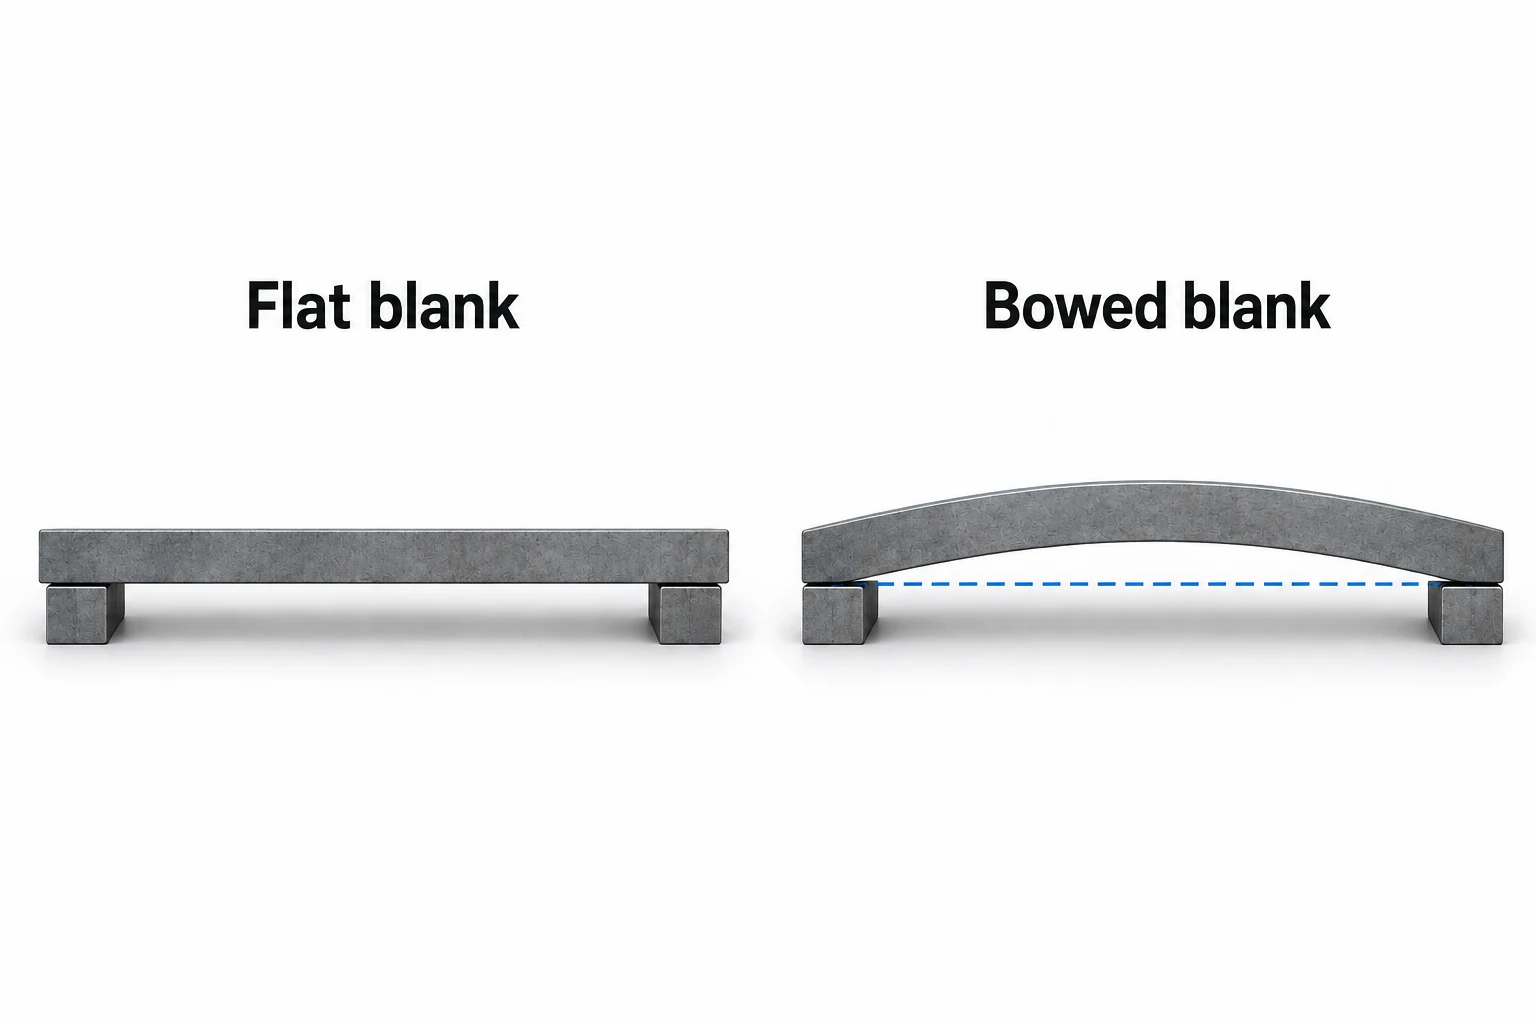
Der tatsächliche Zuschlag muss zudem Formänderungen, Oberflächenreinigung und das gewählte Fertigbearbeitungsverfahren berücksichtigen. Eine durchgebogene Welle kann zwar einen ausreichenden mittleren Durchmesser aufweisen, aber an einer Seite ungenügend Zuschlag besitzen, um die Fläche um die vorgesehene Bezugsachse sauber zu bearbeiten. Eine pauschale Erhöhung des Zuschlags überall führt möglicherweise zu unnötiger Hartbearbeitung und löst den eigentlichen Verzug trotzdem nicht.
Planen Sie, was durch die Wärmebehandlung verändert werden kann
Durch das Härten können sowohl Größe als auch Form verändert werden. Die Werkzeugstahl-Richtlinien von Uddeholm nennen Bearbeitungsspannungen, ungleichmäßiges Erwärmen oder Abkühlen sowie mikrostrukturelle Umwandlung als Ursachen. Bei geeigneten Werkzeugstahl-Verfahren ermöglicht eine Spannungsarmglühung nach dem Schruppen, dass sich Verformungen vor der Halbfertigung und dem Härten einstellen können. Ihr Nutzen und ihr Zyklus hängen vom Stahl und von der Geometrie ab.[4]
Bei einer Platte planen Sie, wie die endgültige Bezugsfläche und die Dicke gemeinsam wiederhergestellt werden. Bei einer Welle berücksichtigen Sie, welche Flächen sie während der Feinbearbeitung positionieren und ob die Lagerbuchsen bezüglich dieses Bezugs noch feinbearbeitet werden können. Ein Feinbearbeitungswerkzeug benötigt nicht nur physischen Zugang, sondern auch ausreichend Restmaterial.
Einsatzgehärtete Teile stellen eine weitere Einschränkung dar: Durch das Entfernen der Oberfläche wird auch ein Teil der gehärteten Einsatzschicht entfernt. Die erforderliche Einsatztiefe und Härte müssen im spezifizierten Endzustand eingehalten werden. Die Einsatzhärtungs-Richtlinien von Bodycote fordern ausdrücklich, den Schleifzug um die Einsatztiefenspezifikation abzustimmen.[5]
Für welche Teile bietet sich diese Bearbeitungsfolge an?
Gehärtete Wellen, Verschleißbuchsen und Werkzeugeinsätze sind sinnvolle Kandidaten, wenn ein Großteil der Form vor dem Härten gefräst werden kann, während bestimmte Funktionsflächen erst danach feinbearbeitet werden müssen. Der Vorteil ergibt sich daraus, jede Merkmalsgruppe dem jeweils geeigneten Werkstoffzustand zuzuordnen. Eine zusätzliche Wärmebehandlungsstufe ist weniger sinnvoll, wenn der gelieferte Stahl bereits die erforderlichen Eigenschaften aufweist.
In einem Zeichnungspaket trennen Sie den Lieferzustand des Stahls von der endgültigen Härte- oder Behandlungsvorgabe. Kennzeichnen Sie die fertigen Passungen, Bezugsbeziehungen, Oberflächenanforderungen und behandelten Bereiche. Führen Sie Zwischendimensionen der mechanischen Bearbeitung im Prozessplan weiter, damit sie nicht mit Liefermaßen verwechselt werden können. Unsere Stahl-CNC-Bearbeitungsseite verknüpft diese Anforderungen an Werkstoff und fertiges Teil mit gängigen Komponententypen.
Die Prüfung folgt der Bearbeitungsfolge: Ein akzeptabler Durchmesser vor dem Härten stellt den Durchmesser danach nicht sicher. Prüfen Sie die betroffenen Maße und die Geometrie nach den spezifizierten Wärmebehandlungs- und Feinbearbeitungsstufen; überprüfen Sie bei Bedarf Härte und Einsatztiefe separat.
Häufig gestellte Fragen
Ist die Weichbearbeitung identisch mit der Schruppbearbeitung?
Nr. „Weich“ beschreibt den Werkstoffzustand innerhalb der Fertigungsroute. „Roughing“ (Vorschlichten) beschreibt eine spanabhebende Vorstufe. Weichbearbeitung kann Halbfertig- und Feinbearbeitungsschritte umfassen, sofern die nachfolgende Prozessstufe dies zulässt.
Gibt es eine einzige Härtegrenze für die Weichbearbeitung?
Es gibt keine universelle Grenze, die für jede Anwendung des Begriffs gilt. Wählen Sie die Werkzeuge und planen Sie die Bearbeitungsfolge anhand der Stahlsorte, des Lieferzustands und der tatsächlichen Härte. Der im Bearbeitungsleitfaden angegebene Härtebereich bezieht sich auf die darin genannte Bearbeitungsoperation und die verwendeten Werkzeuge.
Müssen alle Maße vor der Wärmebehandlung fertiggestellt werden?
Nein. Merkmale, die durch Verzug beeinflusst werden oder eine präzise Endgeometrie erfordern, müssen möglicherweise nachträglich fertiggestellt werden. Andere Merkmale können in behandeltem Zustand akzeptabel bleiben. Die Entscheidung ergibt sich aus Werkstoff, Wärmebehandlung, Geometrie und Zeichnungsvorgaben.
Wie viel Bearbeitungszugabe sollte vor der Härtung verbleiben?
Es gibt keine allgemeingültige Zugabemenge. Legen Sie sie für die jeweilige Stahlsorte, die Bauteilgeometrie, die gewählte Wärmebehandlungsroute und die abschließende Bearbeitung fest. Geben Sie an, ob die Zugabe pro Fläche, radial oder diametral zu verstehen ist, und berücksichtigen Sie die verbleibende Einsatztiefe bei einsatzgehärteten Teilen.
Muss vorgehärteter Stahl nach der Bearbeitung noch gehärtet werden?
Nicht, wenn sein Lieferzustand bereits die Anforderungen der Anwendung erfüllt. Eine zusätzliche Oberflächenbehandlung oder ein anderer Endzustand kann vom Konstruktionsentwurf dennoch gefordert sein; allein der Hinweis „vorgehärtet“ definiert daher nicht die gesamte Fertigungsroute.
Technische Quellen
- AZTERLAN Metallurgie-Forschungszentrum, Kontrolle der verbliebenen Austenitphase bei der weichen Bearbeitung hochharter Werkzeugstähle, 2018. Konventionelle Werkzeugstahl-Fertigungsroute; die spezialisierte Alternative der Studie wird hier nicht verallgemeinert.
- Uddeholm, Impax Supreme, Produktinformation: geliefert gehärtet und angelassen mit 290–330 HB. Dieser Wert gilt ausschließlich für das genannte Produkt.
- NIST, Verschleißmechanismus von Werkzeugen beim kontinuierlichen Drehen gehärteter Werkzeugstähle. Forschung zum Werkzeugverschleiß bei Hartdrehen.
- Uddeholm, Heat Treatment of Uddeholm Tool Steels, Abschnitte zu Spannungsarmglühen und Maßhaltigkeit. Werkstoffspezifische Anleitung zur Wärmebehandlung.
- Bodycote, Case Hardening-Factsheet, Abschnitte zu Schleifzugabe, Prozesseinschränkungen und Nachbehandlungsproblemen. Einsatztiefenvorgaben müssen die anschließende Feinbearbeitung berücksichtigen.



