På denna sida
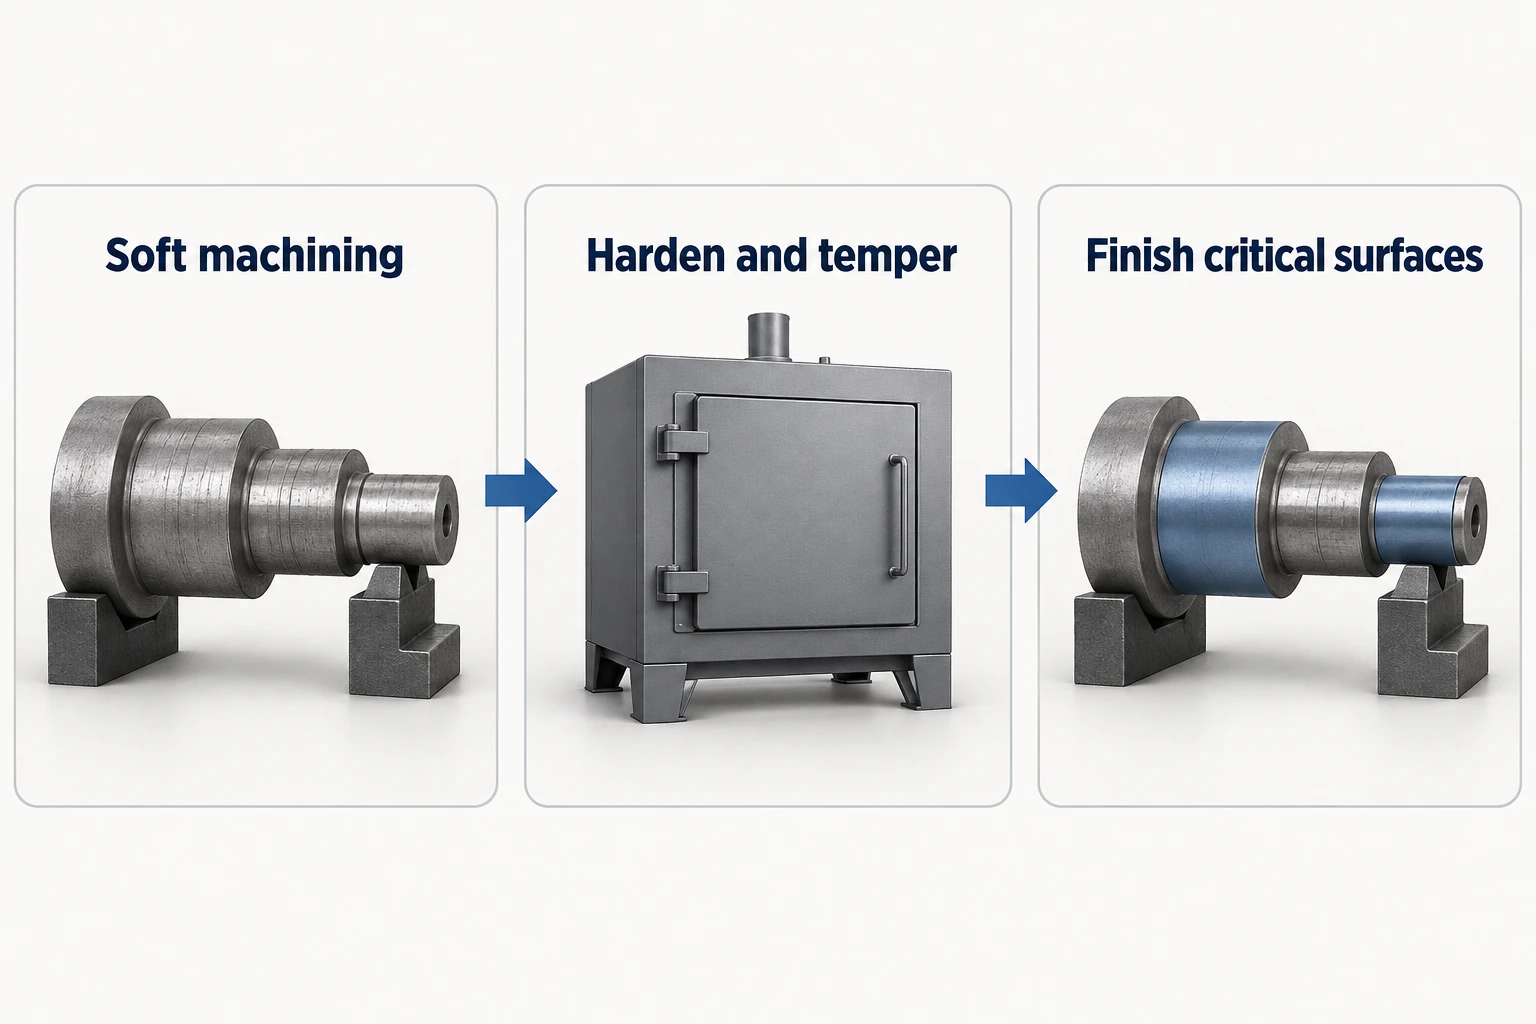
Mjukbearbetning är bearbetning av stål i ett relativt bearbetningsvänligt tillfälle, vanligtvis före den slutliga härdningsbehandlingen. Svarvning, fräsning och borrning etablerar större delen av formen medan materialet är lättare att bearbeta. Välvalda ytor kan sedan slutföras efter värmebehandling för att uppnå deras krävda mått och geometri.
För en ihårdad axel kan det innebära att svarva stegen och borra hålen först, och sedan slutföra lagerjournalerna efter härdning och tåliggöring. Den viktiga skillnaden är materialtillståndet vid varje bearbetningssteg – inte om maskinen är CNC eller manuell.
Vad ”mjuk” betyder i en bearbetningsväg
I detta sammanhang beskriver mjukbearbetning vanligtvis arbete på stål före den slutliga härdningen. Det identifierar inte en separat maskintyp, och det är inte ett annat namn för bearbetning av aluminium eller plast. AZTERLAN:s forskningsteam beskriver den konventionella verktygsstålsrutten som bearbetning av glödglättat råmaterial nära slutformen, härdning och efterföljande slutföring.[1]
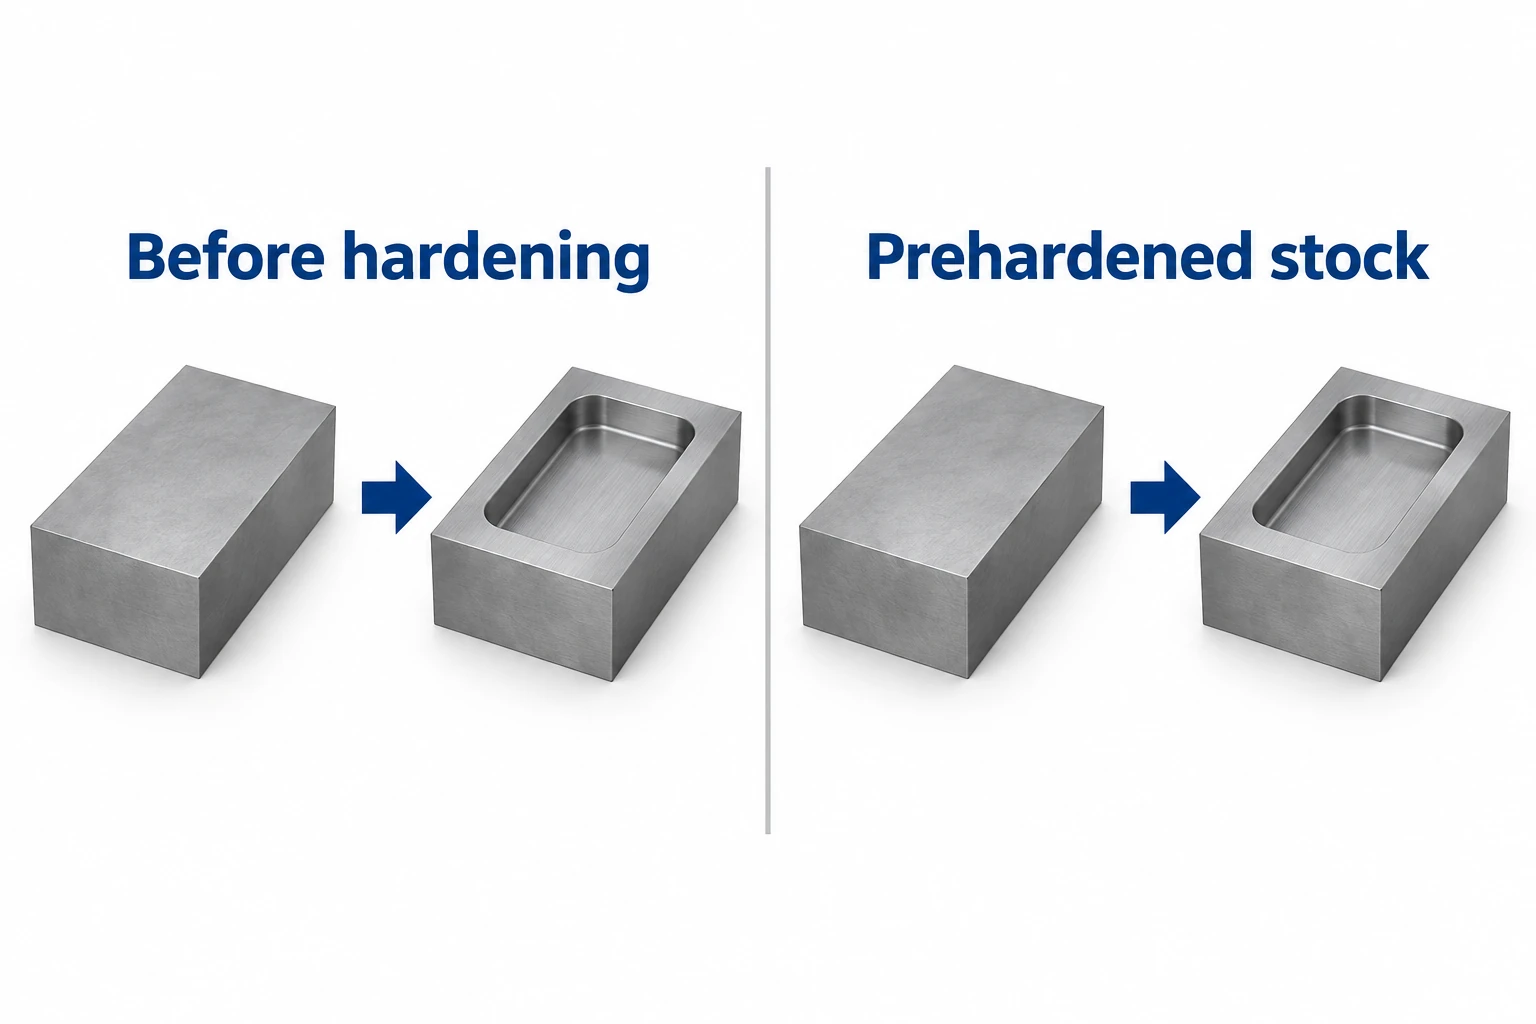
Börja med det faktiska levererade tillståndet. Glödglätt verktygsstål, normaliserat legerat stål och förhårdat formstål kan kräva olika verktyg och processsekvenser. Ett gradnamn ensamt säger inte om en ytterligare härdningsoperation bör ingå i rutten.
Till exempel anger Uddeholm att Impax Supreme levereras härdad och tåliggjord till 290–330 HB. Där det levererade tillståndet uppfyller applikationen behöver bearbetningen inte följas av en ny genomhärdningscykel. Det är ett produktspecifikt leveranstillfälle, inte en hårdhetsdefinition för all mjukbearbetning.[2]
Mjuk bearbetning och hård bearbetning används i olika faser
För en komponent som kräver betydande materialavtagning och en ihårdad funktionsyta kompletterar ofta de två stadierna varandra. Tidigare snitt etablerar formen; senare snitt löser de funktionella detaljerna som måste uppfylla sina krav i det ihårdade tillståndet.
| Fråga | Mjukbearbetning | Hårdbearbetning |
|---|---|---|
| Materialtillstånd | Relativt bearbetningsvänligt; ofta före slutlig härdning | Redan ihårdad för den avsedda applikationen |
| Typisk uppgift i rutten | Avlägsna bulkmaterial; etablera hål, fickor och profiler | Slutför valda ihårdade funktioner |
| Metoder | Svarvning, fräsning, borrning och andra skärande operationer | Hård svarvning eller hård fräsning med lämpligt verktyg |
| Huvudsaklig planeringsfråga | Lämna en del som kan färdigbearbetas efter efterföljande behandling | Kontrollera verktygsslitage, yttillstånd och slutlig geometri |
| Vad återstår att kontrollera? | Krav som påverkas av senare behandling och färdigbearbetning | Färdigstorlek, geometri och specificerat yttillstånd |
Slipning är en annan väg att färdigbearbeta hårdade ytor. Den får inte betraktas som utbytbar mot hård svarvning endast därför att båda tar bort en liten mängd material. Verktygsåtkomst, avbrutna ytor och det krävda yttillståndet påverkar valet. NIST:s forskning om bearbetning av hård verktygsstål dokumenterar vikten av verktygsslitage-mekanismer vid hård svarvning.[3]
Driftsnamn beskriver fortfarande den geometri som bearbetas. För skillnaden mellan att tillverka en axeldiameter, en ändyta och en ränna, se guiden till svarvningsoperationer.
Lämna slutföringsmaterial på rätt sida av ytan
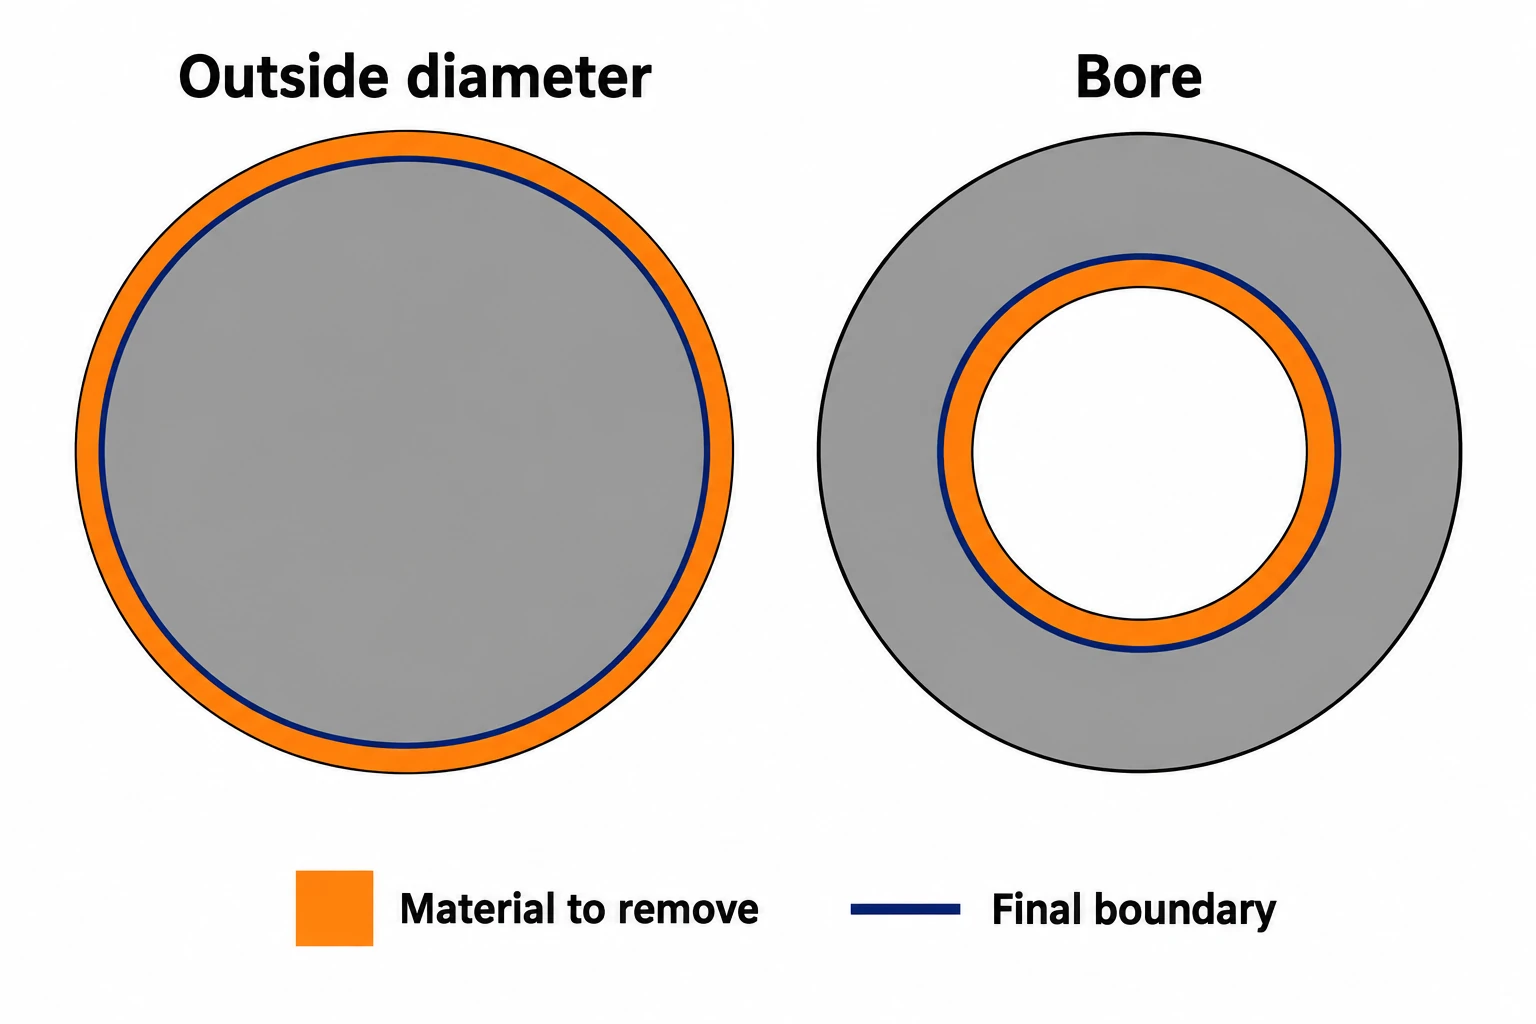
En bearbetningstillåtelse är material som medvetet lämnas kvar för en senare skärning. Den skiljer sig från toleransen för den färdiga funktionen. På en ytterdiameter gör det kvarlämnade materialet den mellanliggande diametern större. I ett borrat hål gör det kvarlämnade materialet den mellanliggande öppningen mindre.
Följande beräkning förutsätter en 20.00 mm slutlig nominell diameter och en medvetet vald 0.20 mm radial tillåtelse. Dessa indata illustrerar beräkningen; de preskriver inte någon värmebehandlingstillåtelse.
| Funktion | Beräkning av mellanliggande nominell storlek | Resultat |
|---|---|---|
| Yttre diameter | 20.00 + (2 × 0.20) mm | 20.40 mm |
| håldiameter | 20.00 − (2 × 0.20) mm | 19.60 mm |
Faktorn två härrör från att material tas bort på båda sidor av diametern. Uttrycket ”lämna 0.20 mm” är tvetydigt om inte processritningen anger om detta värde är radialt, diametralt eller per yta. Ingen av de mellanliggande måtten utgör acceptansgränsen för den färdiga delen.
Den verkliga tillåtelsen måste även ta hänsyn till formändring, ytrengöring och färdigbearbetningsmetoden. En böjd axel kan ha tillräcklig genomsnittlig diameter men otillräckligt material på ena sidan för att säkerställa en enhetlig, defektfri yta kring den avsedda referensaxeln. Att öka tillåtelsen överallt kan leda till onödig hård färdigbearbetning och kan ändå misslyckas att lösa den faktiska formändringen.
Planera för vad värmebehandling kan förändra
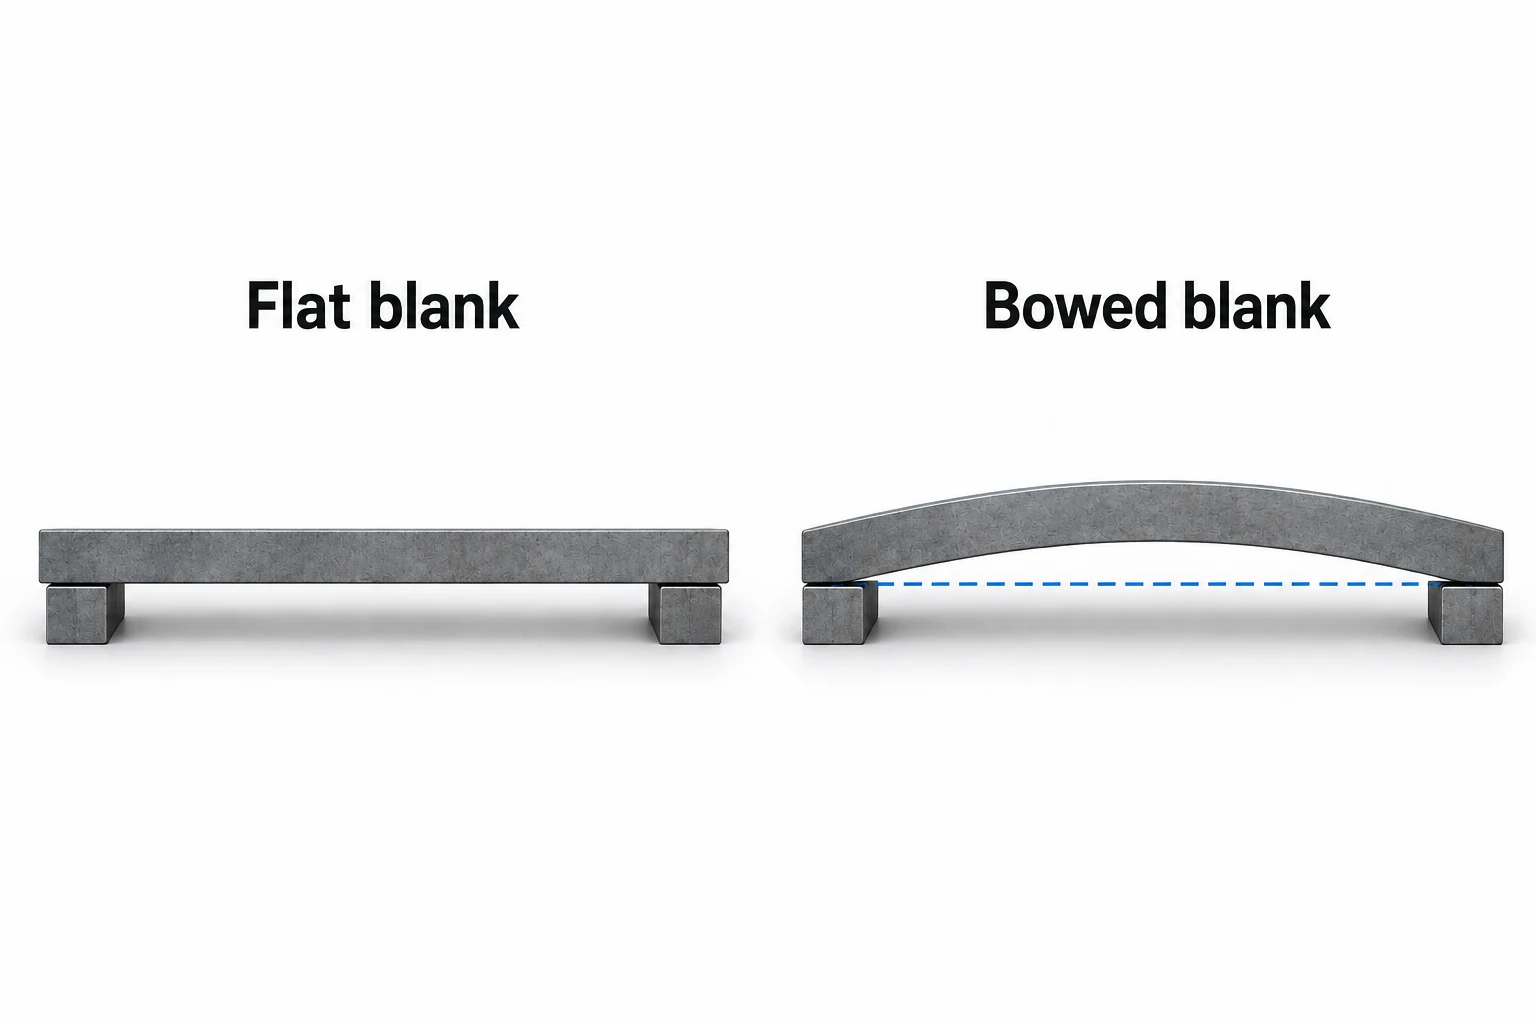
Härdning kan förändra både storlek och form. Uddeholms vägledning för verktygsstål identifierar bearbetningsspänningar, ojämn uppvärmning eller avkylning samt mikrostrukturella omvandlingar som bidragande faktorer. För lämpliga verktygsstålsrutter gör spänningsavlastning efter skärande bearbetning (roughing) det möjligt att tillåta deformation innan halvfinishbearbetning och härdning. Dess nyttighet och cykeltid beror på stålsorten och geometrin.[4]
För en platta bör man planera hur en slutgiltig referensyta och tjockleken återställs samtidigt. För en axel bör man överväga vilka ytor som kommer att användas för positionering under slutbearbetningen och om lagerytorna fortfarande kan slutbearbetas med avseende på den referensen. Ett finishverktyg kräver både fysisk tillgänglighet och tillräcklig materialtilllägg.
Ythärdade delar introducerar en ytterligare begränsning: borttagning av ytan innebär också borttagning av delar av det härdata ytområdet. Det krävda ytskiktsdjupet och hårdheten måste gälla för det specificerade sluttillståndet. Bodycotes vägledning för ythärdning kräver uttryckligen samordning mellan slipptilllägget och specifikationen för ytskiktsdjupet.[5]
Vilka delar drar nytta av denna sekvens?
Härdade axlar, slitagefoder och verktygsinfogningar är användbara kandidater när större delen av formen kan fräsas innan härdning, medan specifika arbetsytor kräver senare finishbearbetning. Fördelen uppstår genom att varje funktion allokeras till det lämpligaste materialtillståndet. Det är mindre användbart att införa ett värmebehandlingsskede när det levererade stålet redan uppfyller de krävda egenskaperna.
I ett ritningspaket ska det levererade ståltillståndet separeras från det slutgiltiga hårdhets- eller behandlingskravet. Identifiera de färdiga passningarna, referensförhållandena, ytkraven och de behandlade områdena. Behåll mellanliggande bearbetningsmått i processplanen så att de inte kan misstolkas som leveransmått. Vår CNC-bearbetningssidan för stål kopplar samman dessa krav på material och färdigdel till vanliga komponenttyper.
Inspektion följer sekvensen: en godkänd diameter före härdning garanterar inte samma diameter efter härdning. Kontrollera de påverkade måtten och geometrin efter de specificerade behandlings- och finishbearbetningsstegen; verifiera hårdhet och ytskiktsdjup separat vid behov.
Vanliga frågor
Är mjukbearbetning detsamma som grovbearbetning?
Nr. “Mjuk” beskriver materialtillståndet i bearbetningsvägen. “Roughing” beskriver ett skärvtagningsskede. Mjuk bearbetning kan inkludera semifinishing- och finishingoperationer där den efterföljande processen tillåter dem.
Finns det en enda hårdhetsgräns för mjuk bearbetning?
Det finns ingen universell gräns som definierar alla tillämpningar av termen. Använd stålsorten, levererat tillstånd och faktisk hårdhet för att välja verktyg och planera bearbetningssekvensen. En bearbetningsguides hårdhetsområde gäller för den angivna operationen och de verktyg som anges.
Skall alla mått färdigbearbetas innan värmebehandling?
Nej. Funktioner som påverkas av deformation eller kräver exakt slutlig geometri kan behöva färdigbearbetas därefter. Andra funktioner kan fortfarande vara acceptabla i sitt värmebehandlade tillstånd. Beslutet fattas utifrån materialet, värmebehandlingen, geometrin och ritningskraven.
Hur mycket material bör lämnas kvar före härdning?
Det finns ingen universell mängd. Bestäm den för den aktuella stålsorten, delens geometri, värmebehandlingsvägen och färdigbearbetningsoperationen. Ange om tillägget avser per yta, radialt eller diametralt, och ta hänsyn till återstående skorphöjd vid skorphärdade delar.
Behöver förhärdat stål härdas efter bearbetning?
Inte om dess levererade tillstånd redan uppfyller applikationen. Ytterligare ytbehandling eller ett annat slutligt tillstånd kan fortfarande krävas enligt konstruktionen, så “förhärdat” ensamt definierar inte hela bearbetningsvägen.
Tekniska källor
- AZTERLAN Metallurgy Research Centre, Kontroll av återstående austenit vid mjuk bearbetning av verktygsstål med hög hårdhet, 2018. Konventionell verktygsstålsekvens; studiens specialiserade alternativ generaliseras inte här.
- Uddeholm, Impax Supreme, produktinformation: levererat härdat och temprat till 290–330 HB. Detta värde gäller för den angivna produkten.
- NIST, Verktygsnötningens mekanism vid kontinuerlig bearbetning av härdade verktygsstål. Forskningsrapport om verktygsslitage vid kontinuerlig snittning av härdade verktygsstål.
- Uddeholm, Heat Treatment of Uddeholm Tool Steels, avsnitt om spänningsavlastning och dimensionsstabilitet. Materialspecifik värmbehandlingsanvisning.
- Bodycote, Case Hardening faktablad, avsnitt om slipptillägg, processbegränsningar och problem efter behandling. Kraven på skorpdjup måste ta hänsyn till efterföljande färdigbearbetning.



