W tym artykule
Obróbka miękkiego stali to cięcie stali w stosunkowo dobrze obrabialnym stanie, zwykle przed końcowym procesem hartowania. Tokarka, frezarka i wiertło wyznaczają większość kształtu, gdy materiał jest łatwiejszy do obróbki. Wybrane powierzchnie mogą zostać dopiero po obróbce cieplnej dopasowane do wymaganych wymiarów i geometrii.
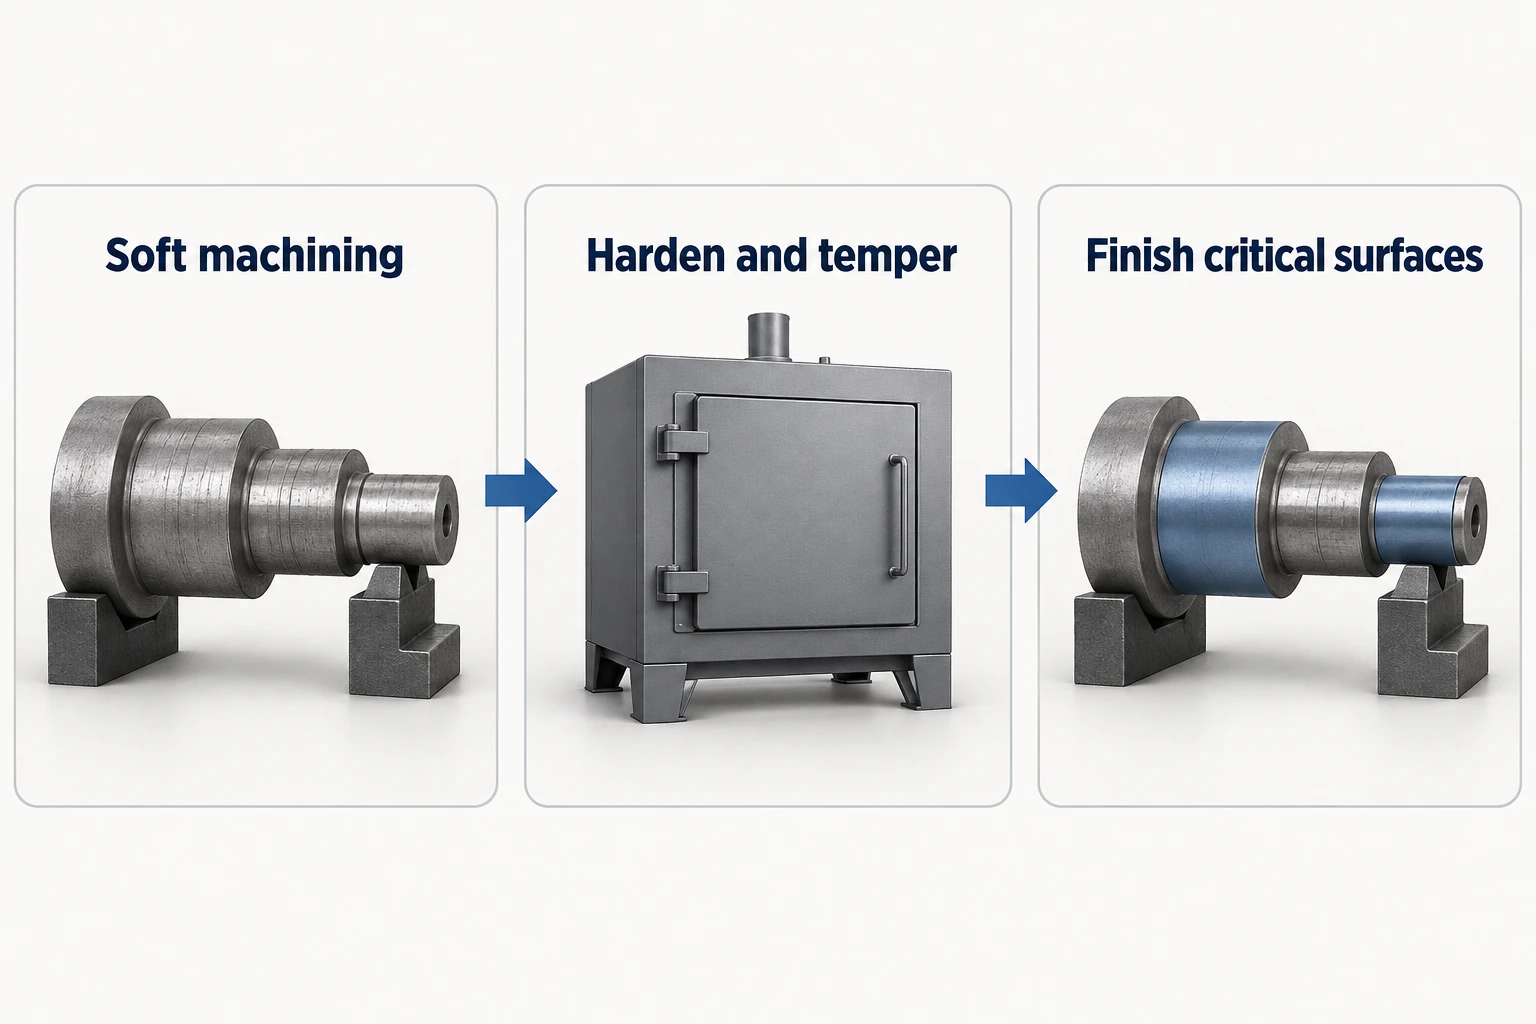
W przypadku zahartowanej wałka może to oznaczać najpierw toczenie stopni i wiercenie otworów, a następnie dopasowanie powierzchni osiowych łożysk po hartowaniu i odpuszczaniu. Istotną różnicą jest stan materiału w każdej operacji — nie zaś to, czy maszyna jest CNC czy ręczna.
Co oznacza „miękkie” w trasie technologicznej obróbki
W tym kontekście obróbka miękkiego stali zwykle odnosi się do prac wykonywanych na stali przed końcowym hartowaniem. Nie określa ona osobnego typu maszyny, ani nie jest inną nazwą obróbki aluminium lub tworzyw sztucznych. Zespół badawczy AZTERLAN opisuje konwencjonalną trasę obróbki stali narzędziowej jako obróbkę materiału w stanie ulepszonym (odżarzanym), bliską gotowemu kształtowi, następnie hartowanie i końcową obróbkę.[1]
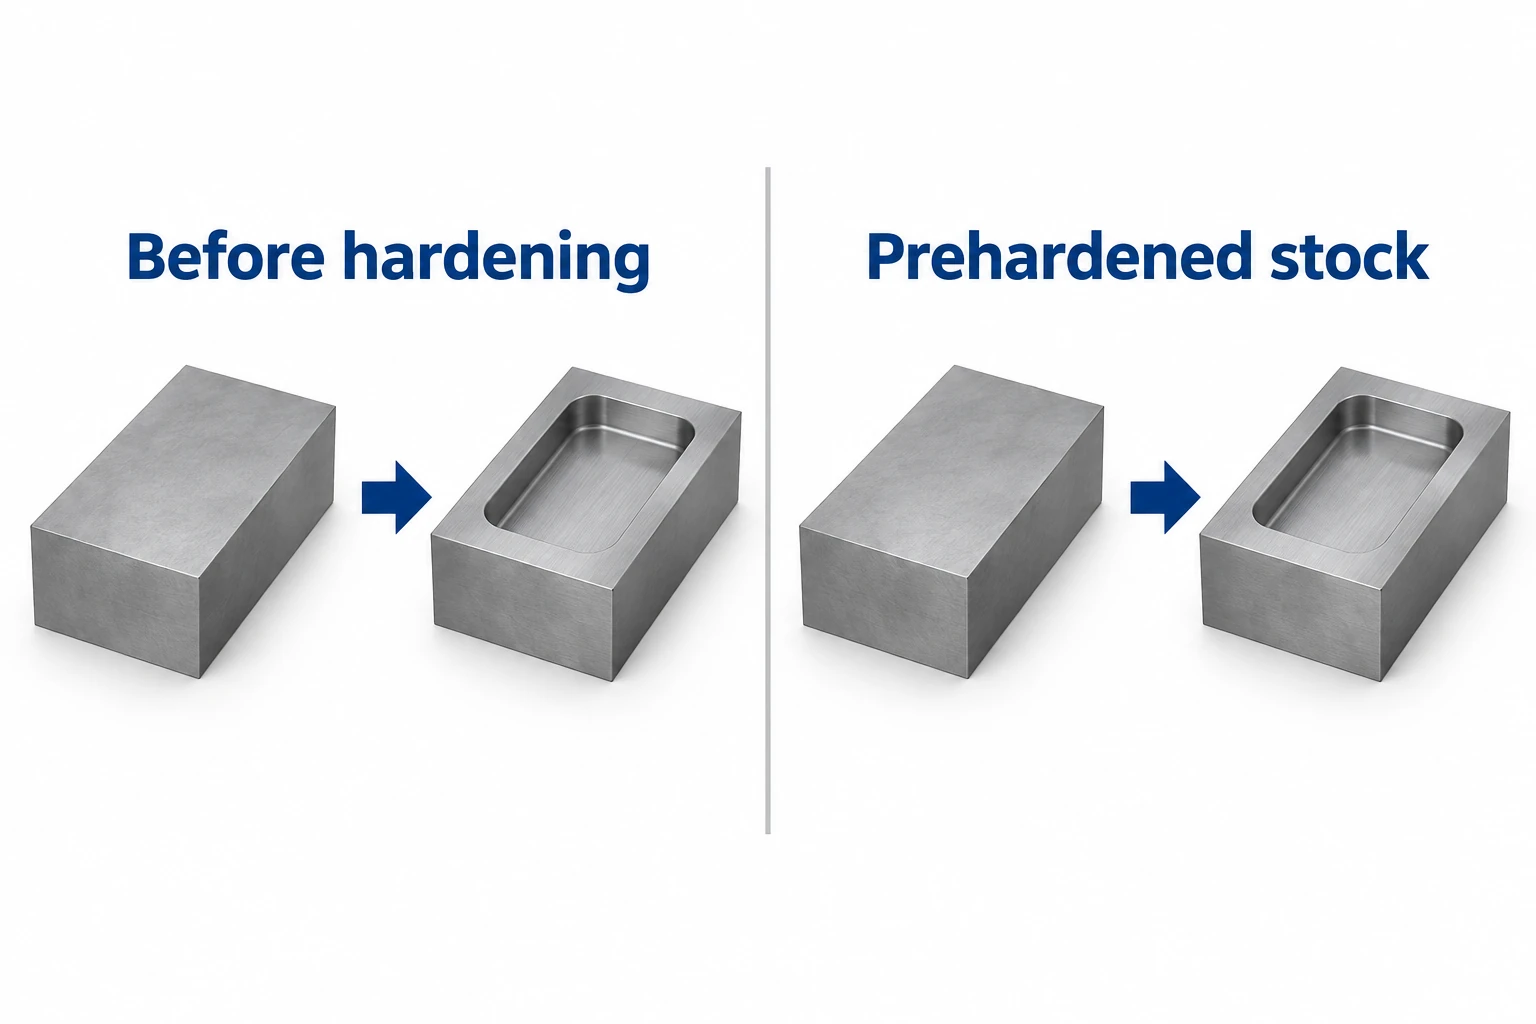
Rozpocznij od rzeczywistego dostarczonego stanu materiału. Stal narzędziowa odżarzana, stal stopowa normalizowana oraz stal formierska wstępnie zahartowana mogą wymagać różnych narzędzi i sekwencji technologicznych. Same nazwy gatunku nie wskazują, czy w trasie należy przewidzieć kolejny etap hartowania.
Na przykład firma Uddeholm podaje, że stal Impax Supreme jest dostarczana w stanie zahartowanym i odpuszczanym do 290–330 HB. Gdy ten dostarczony stan spełnia wymagania aplikacji, obróbka nie musi być uzupełniana kolejnym cyklem hartowania objętościowego. Jest to warunek dostawy specyficzny dla danego produktu, a nie definicja twardości obowiązująca dla całej obróbki miękkiego stali.[2]
Obróbka miękkiego i obróbka twarda służą różnym etapom procesu
W przypadku elementu wymagającego znacznej redukcji materiału oraz posiadającego zahartowaną powierzchnię roboczą oba etapy często wzajemnie się uzupełniają. Wczesne operacje wyznaczają kształt; późniejsze dopasowują cechy, które muszą spełnić swoje wymagania w stanie zahartowanym.
| Pytanie | Obróbka miękkiego stali | Obróbka twarda |
|---|---|---|
| Stan materiału | Stosunkowo dobrze obrabialny; zwykle przed końcowym hartowaniem | Już zahartowany zgodnie z przeznaczeniem |
| Typowe zadanie w trasie technologicznej | Usunięcie nadmiaru materiału; wyznaczenie otworów, kieszeni i konturów | Dopasowanie wybranych cech w stanie zahartowanym |
| Metody | Tokarka, frezowanie, wiercenie i inne operacje skrawania | Twarda toczenie lub twardy frezowanie przy użyciu odpowiednich narzędzi |
| Główny aspekt planowania | Pozostawienie części nadającej się do obróbki końcowej po kolejnym procesie obróbki | Kontrola zużycia narzędzi, stanu powierzchni oraz końcowej geometrii |
| Co pozostaje do sprawdzenia? | Wymagania wpływające na późniejszą obróbkę i obróbkę końcową | Gotowy wymiar, geometria oraz określony stan powierzchni |
Szlifowanie jest inną metodą obróbki końcowej powierzchni zahartowanych. Nie należy traktować go jako wymiennego z twardym toczeniem wyłącznie dlatego, że obie metody usuwają niewielką ilość materiału. Dostęp narzędzi, powierzchnie przerywane oraz wymagany stan powierzchni wpływają na wybór metody. Badania NIST dotyczące cięcia zahartowanej stali narzędziowej dokumentują znaczenie mechanizmów zużycia narzędzi w twardym toczeniu.[3]
Nazwy operacji nadal opisują kształt obrabianej powierzchni. Aby zapoznać się z różnicami między wykonywaniem średnicy wału, czoła końca i rowka, zobacz przewodnik po operacjach tokarskich.
Pozostaw przypusk na obróbkę końcową po prawidłowej stronie powierzchni
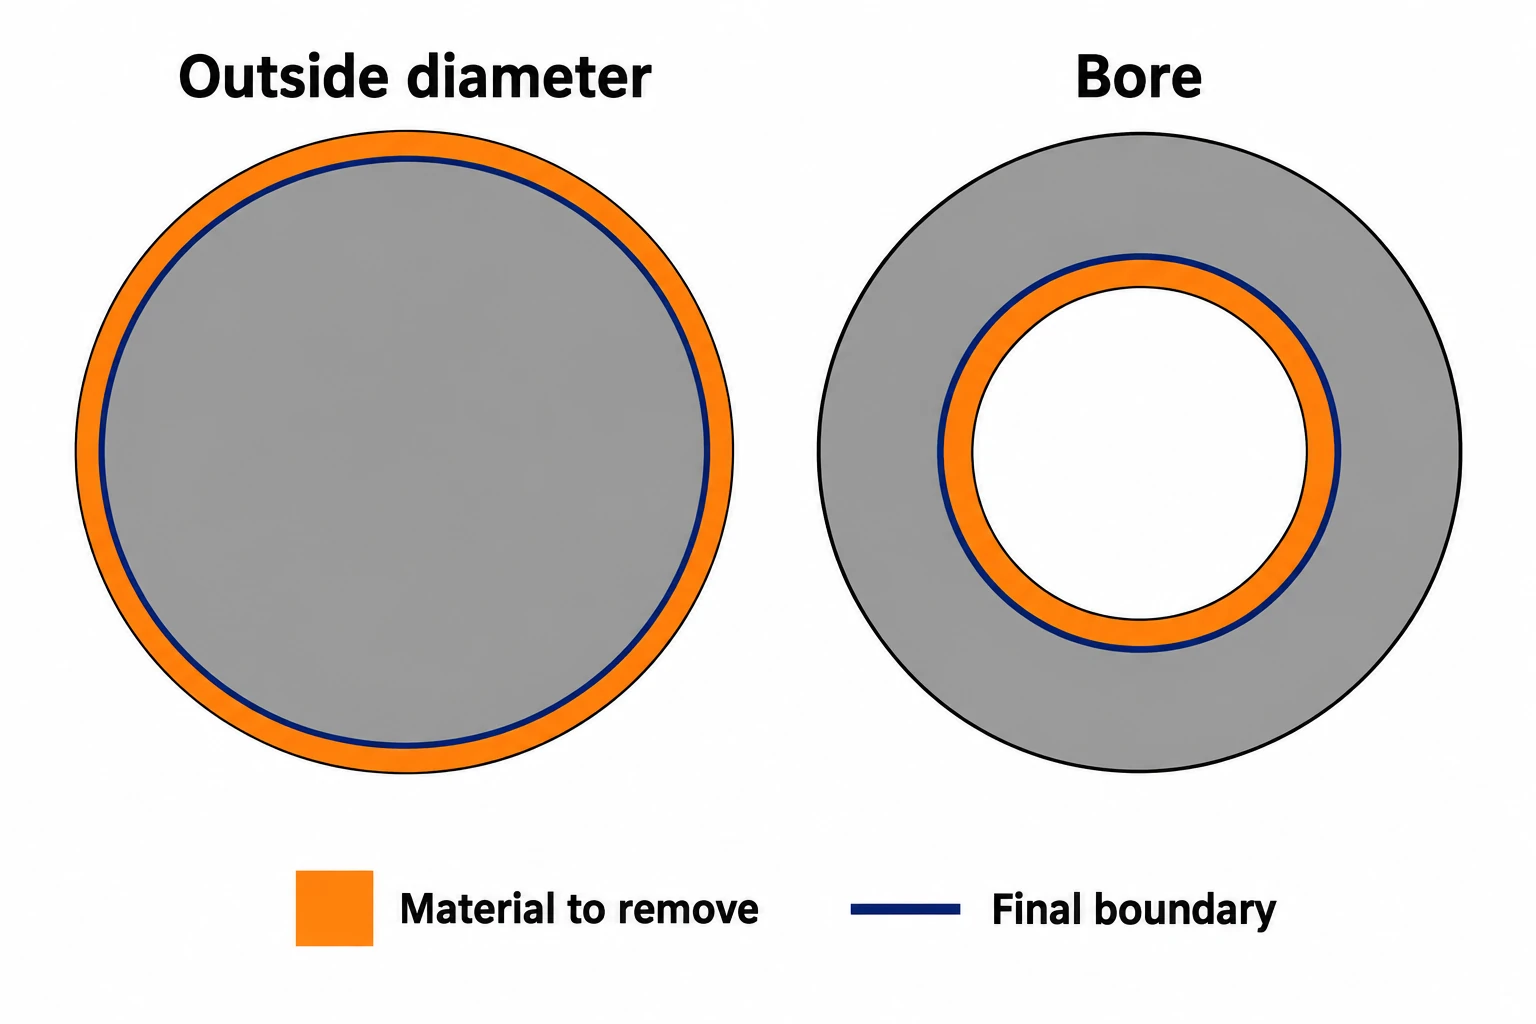
Przypusk na obróbkę to materiał celowo pozostawiony do późniejszego skrawania. Różni się on od tolerancji na gotową cechę. Na średnicy zewnętrznej pozostawiony materiał powoduje, że średnica pośrednia jest większa. W otworze pozostawiony materiał powoduje, że średnica pośrednia otworu jest mniejsza.
Poniższe obliczenia zakładają 20.00 mm końcową nominalną średnicę oraz celowo dobrany 0.20 mm przypusk radialny. Te dane wejściowe ilustrują sposób obliczeń; nie określają one przypusku na obróbkę cieplną.
| Cecha | Obliczenie nominalnej średnicy pośredniej | Wynik |
|---|---|---|
| Średnica zewnętrzna | 20.00 + (2 × 0.20) mm | 20.40 mm |
| Średnica otworu | 20.00 − (2 × 0.20) mm | 19.60 mm |
Współczynnik dwa wynika z usuwania materiału z obu stron średnicy. Sformułowanie „pozostawić 0.20 mm” jest niejednoznaczne, chyba że rysunek technologiczny określa, czy ta wartość dotyczy przypusku radialnego, średnicowego czy na jedną powierzchnię. Żadna z wartości pośrednich nie stanowi granicy akceptacji gotowej części.
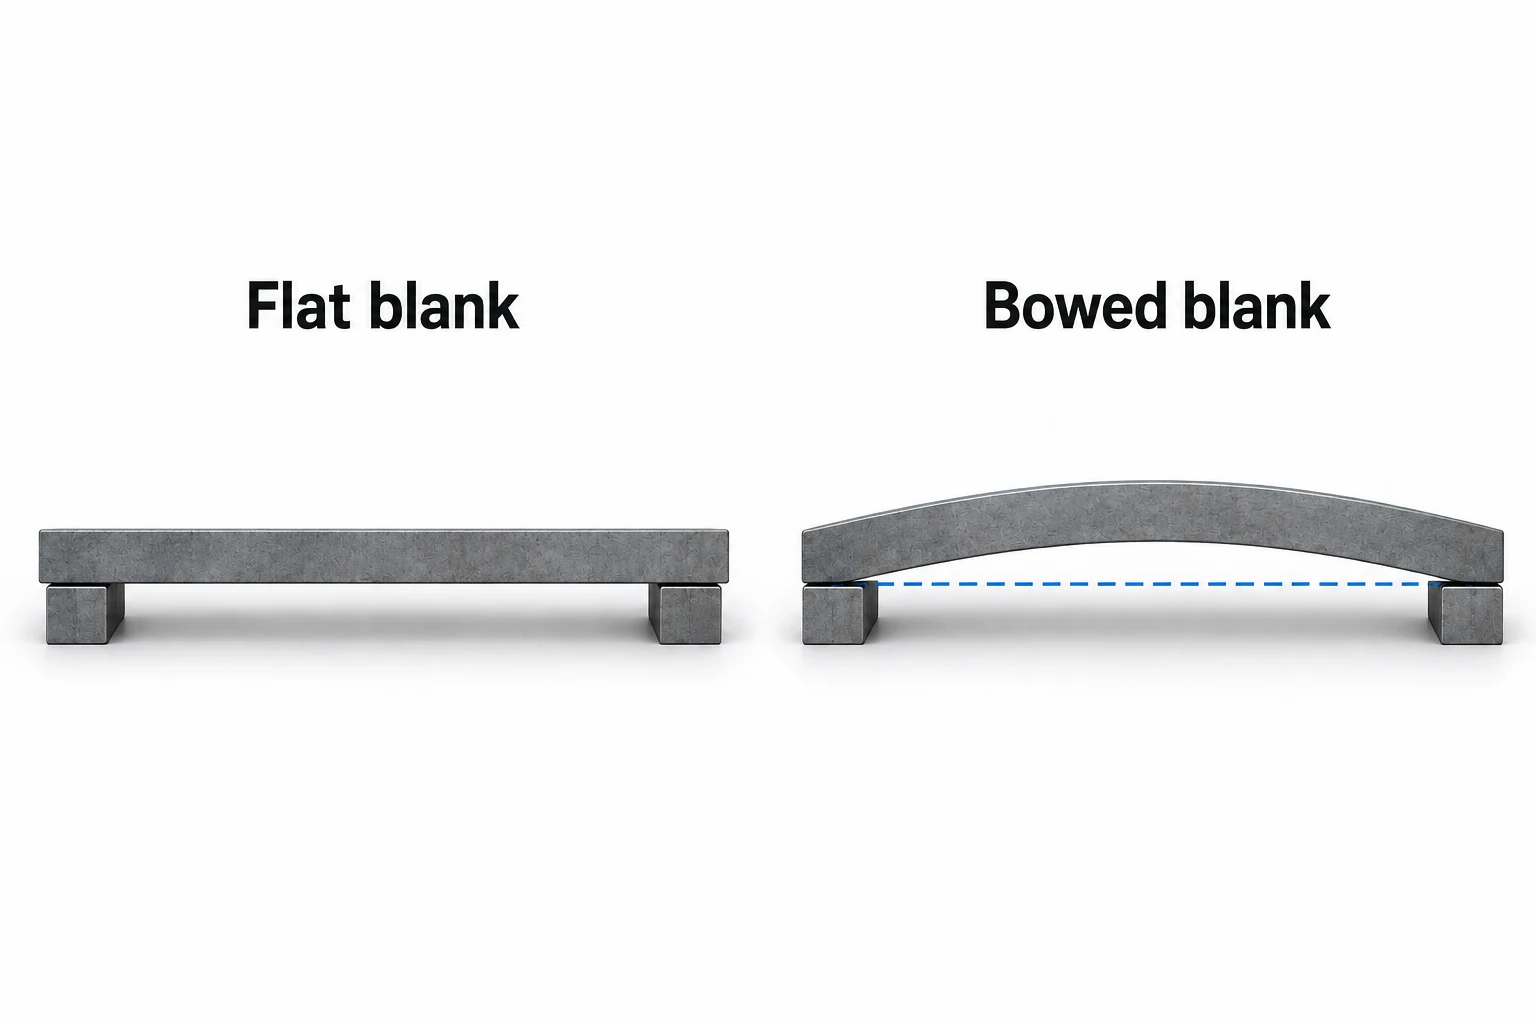
Rzeczywisty zapas musi również uwzględniać zmianę kształtu, oczyszczanie powierzchni oraz metodę obróbki końcowej. Wałek wygięty może mieć wystarczającą średnią średnicę, ale niewystarczającą ilość materiału po jednej stronie, aby usunąć niedoskonałości względem przyjętej osi odniesienia. Zwiększenie zapasu wszędzie prowadzi do niepotrzebnej obróbki hartowanego materiału i nadal może nie rozwiązać rzeczywistej deformacji.
Zaplanuj, jakie zmiany może spowodować obróbka cieplna.
Hartowanie może zmienić zarówno wymiary, jak i kształt. Wskazówki Uddeholm dotyczące stali narzędziowej wymieniają naprężenia powstałe podczas frezowania, nierównomierne nagrzewanie lub chłodzenie oraz przemiany mikrostrukturalne jako czynniki wpływające na deformację. Dla odpowiednich gatunków stali narzędziowej odpuszczanie po toczeniu roughing umożliwia ujawnienie się odkształceń przed toczeniem semi-finishing i hartowaniem. Jego skuteczność oraz czas cyklu zależą od gatunku stali i geometrii.[4]
Dla płyty zaplanuj, jak odzyskać jednocześnie końcową powierzchnię odniesienia oraz grubość. Dla wałka rozważ, które powierzchnie będą go pozycjonować podczas obróbki końcowej oraz czy powierzchnie pracujące (journal) pozostaną obrabialne względem tej bazy odniesienia. Narzędzie do obróbki końcowej wymaga nie tylko fizycznego dostępu, ale także wystarczającej ilości materiału.
Części azotowane dodatkowo ograniczają proces: usuwanie warstwy powierzchniowej wiąże się z częściowym usunięciem warstwy azotowanej. Wymagana głębokość warstwy azotowanej i jej twardość muszą być spełnione w określonym stanie końcowym. Wskazówki Bodycote dotyczące azotowania wyraźnie wymagają koordynacji zapasu na szlifowanie z określoną głębokością warstwy azotowanej.[5]
Które elementy korzystają z tej kolejności operacji?
Hartowane wałki, wkładki ślizgowe i wkładki narzędziowe są przydatnymi kandydatami wtedy, gdy większość kształtu można wykonać przed hartowaniem, natomiast konkretne powierzchnie robocze wymagają późniejszej obróbki końcowej. Korzyść wynika z przypisania każdej cechy do odpowiedniego stanu materiału. Dodawanie etapu obróbki cieplnej jest mniej uzasadnione, gdy dostarczona stal już spełnia wymagane właściwości.
Na zestawie rysunków oddziel dostarczony stan stali od wymaganego końcowego twardości lub obróbki cieplnej. Zidentyfikuj końcowe pasowania, relacje bazowe, wymagania dotyczące chropowatości powierzchni oraz obszary poddane obróbce cieplnej. Zachowaj pośrednie wymiary obróbkowe w planie technologicznym, aby nie można ich było pomylić z wymiarami dostawy. Nasza strona CNC do obróbki stali łączy te wymagania materiałowe i dotyczące gotowego wyrobu z typowymi rodzajami komponentów.
Kontrola przebiega w następującej kolejności: dopuszczalny średnica przed hartowaniem nie gwarantuje jej zachowania po hartowaniu. Sprawdź wymiary i geometrię elementów wpływanych przez obróbkę cieplną i operacje wykańczające po wykonaniu tych etapów; oddzielnie zweryfikuj twardość i głębokość warstwy wzmocnionej, jeśli jest to wymagane.
Najczęściej zadawane pytania
Czy obróbka miękkiej stali to to samo co obróbka wstępna?
Nie. Termin „miękkie” opisuje stan materiału w trasie technologicznej. Termin „obróbka wstępna” określa etap usuwania nadmiaru materiału. Obróbka miękkiej stali może obejmować operacje półwykańczające i wykańczające, o ile kolejne procesy na to pozwalają.
Czy istnieje jedna graniczna wartość twardości dla obróbki miękkiej?
Nie ma jednej uniwersalnej wartości określającej wszystkie zastosowania tego terminu. Do doboru narzędzi i planowania trasy technologicznej użyj gatunku stali, dostarczonego stanu materiału oraz rzeczywistej twardości. Zakres twardości podany w instrukcji obróbkowej dotyczy określonej operacji i narzędzi.
Czy wszystkie wymiary należy wykonać przed obróbką cieplną?
Nie. Elementy narażone na odkształcenia lub wymagające precyzyjnej końcowej geometrii mogą wymagać obróbki wykańczającej po obróbce cieplnej. Inne elementy mogą pozostać akceptowalne w stanie po obróbce cieplnej. Decyzję podejmij na podstawie materiału, rodzaju obróbki cieplnej, geometrii oraz wymagań rysunkowych.
Ile nadmiaru materiału należy pozostawić przed hartowaniem?
Nie ma uniwersalnej wartości. Wartość tę należy ustalić indywidualnie dla konkretnego gatunku stali, geometrii detalu, trasy obróbki cieplnej oraz operacji wykańczającej. Określ, czy nadmiar odnosi się do każdej powierzchni, czy też jest radialny lub średnicowy, a także uwzględnij pozostałą głębokość warstwy wzmocnionej w przypadku stali węglonitrytowanej.
Czy stal wstępnie zahartowana wymaga dodatkowego hartowania po obróbce?
Nie, jeśli dostarczony stan materiału spełnia już wymagania aplikacji. Projekt może jednak nadal wymagać dodatkowej obróbki powierzchniowej lub innego końcowego stanu materiału — sam fakt, że stal jest „wstępnie zahartowana”, nie określa pełnej trasy technologicznej.
Źródła techniczne
- Centrum Badań Metalurgicznych AZTERLAN, Kontrola pozostałości austenitu w miękkim toczeniu wysokotwardych stali narzędziowych, 2018. Konwencjonalna kolejność obróbki stali narzędziowych; specjalistyczna alternatywa zaprezentowana w badaniu nie jest tutaj uogólniana.
- Uddeholm, Impax Supreme, informacje o produkcie: dostarczane w stanie wytrzymałym i odpuszczanych do twardości 290–330 HB. Ta wartość dotyczy wymienionego produktu.
- NIST, Mechanizm zużycia narzędzi w ciągłym toczeniu utwardzonych stali narzędziowych. Badania nad zużyciem narzędzi w toczeniu utwardzonym.
- Uddeholm, Obróbka cieplna stali narzędziowych Uddeholm, rozdziały poświęcone odprężaniu i stabilności wymiarowej. Wskazówki dotyczące obróbki cieplnej dostosowane do konkretnej marki materiału.
- Bodycote, Uwęglanie powierzchniowe – karta informacyjna, rozdziały dotyczące zapasu na szlifowanie, ograniczeń procesu oraz problemów występujących po obróbce cieplnej. Wymagania dotyczące głębokości warstwy węglowej muszą uwzględniać kolejne operacje wykańczania.



