En esta página
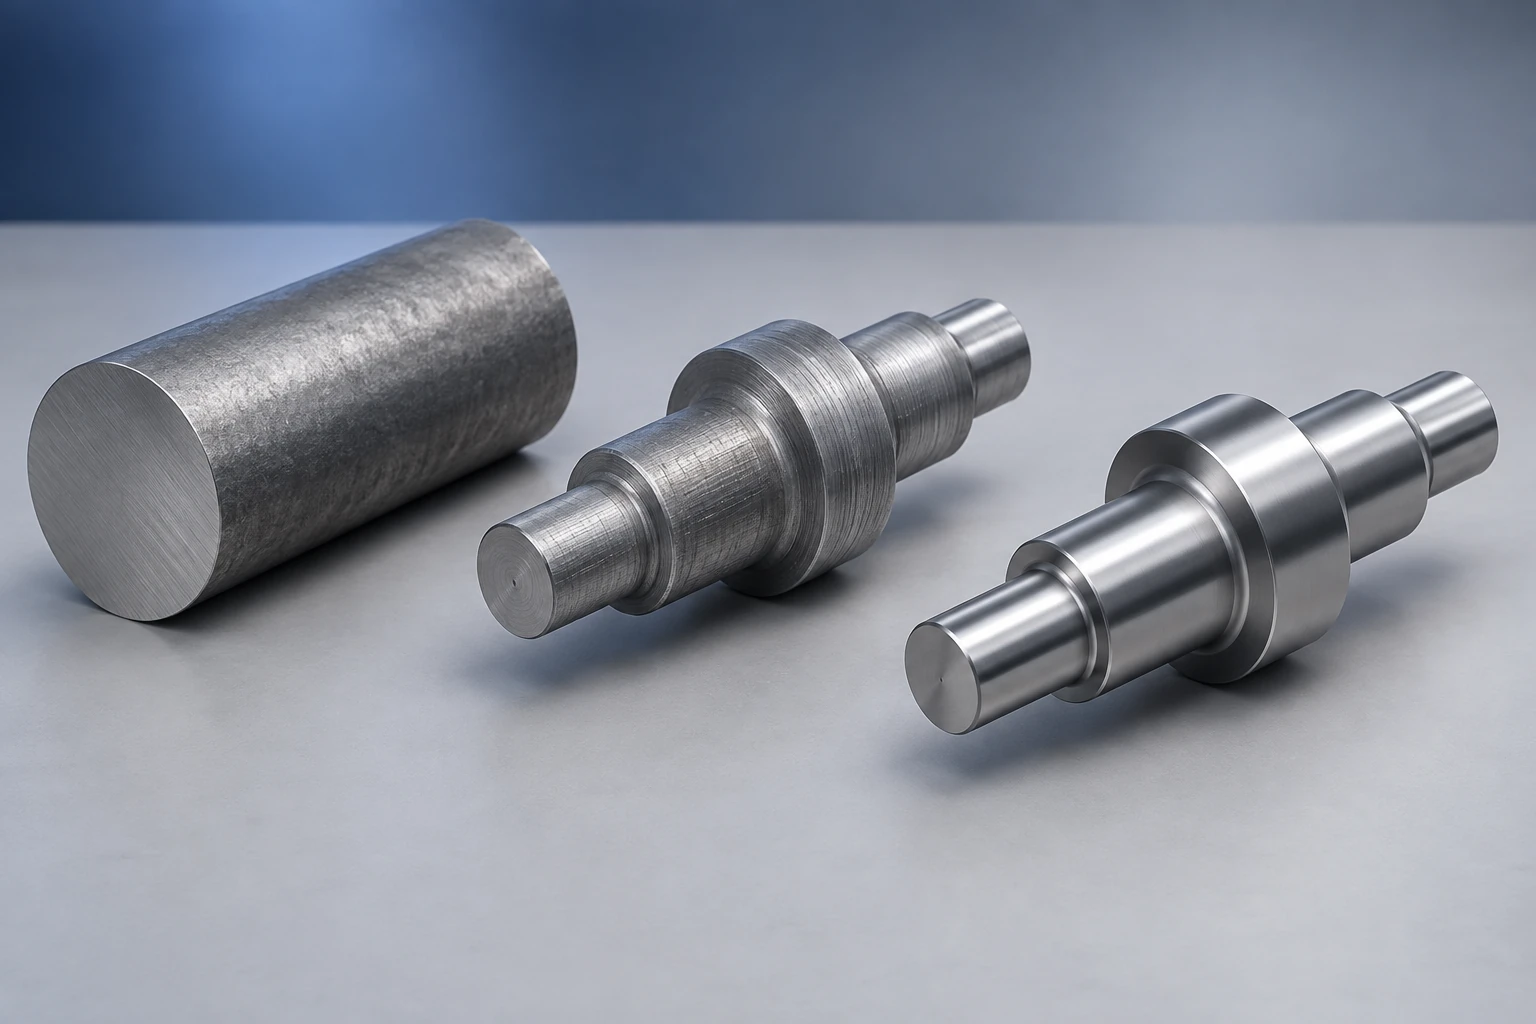
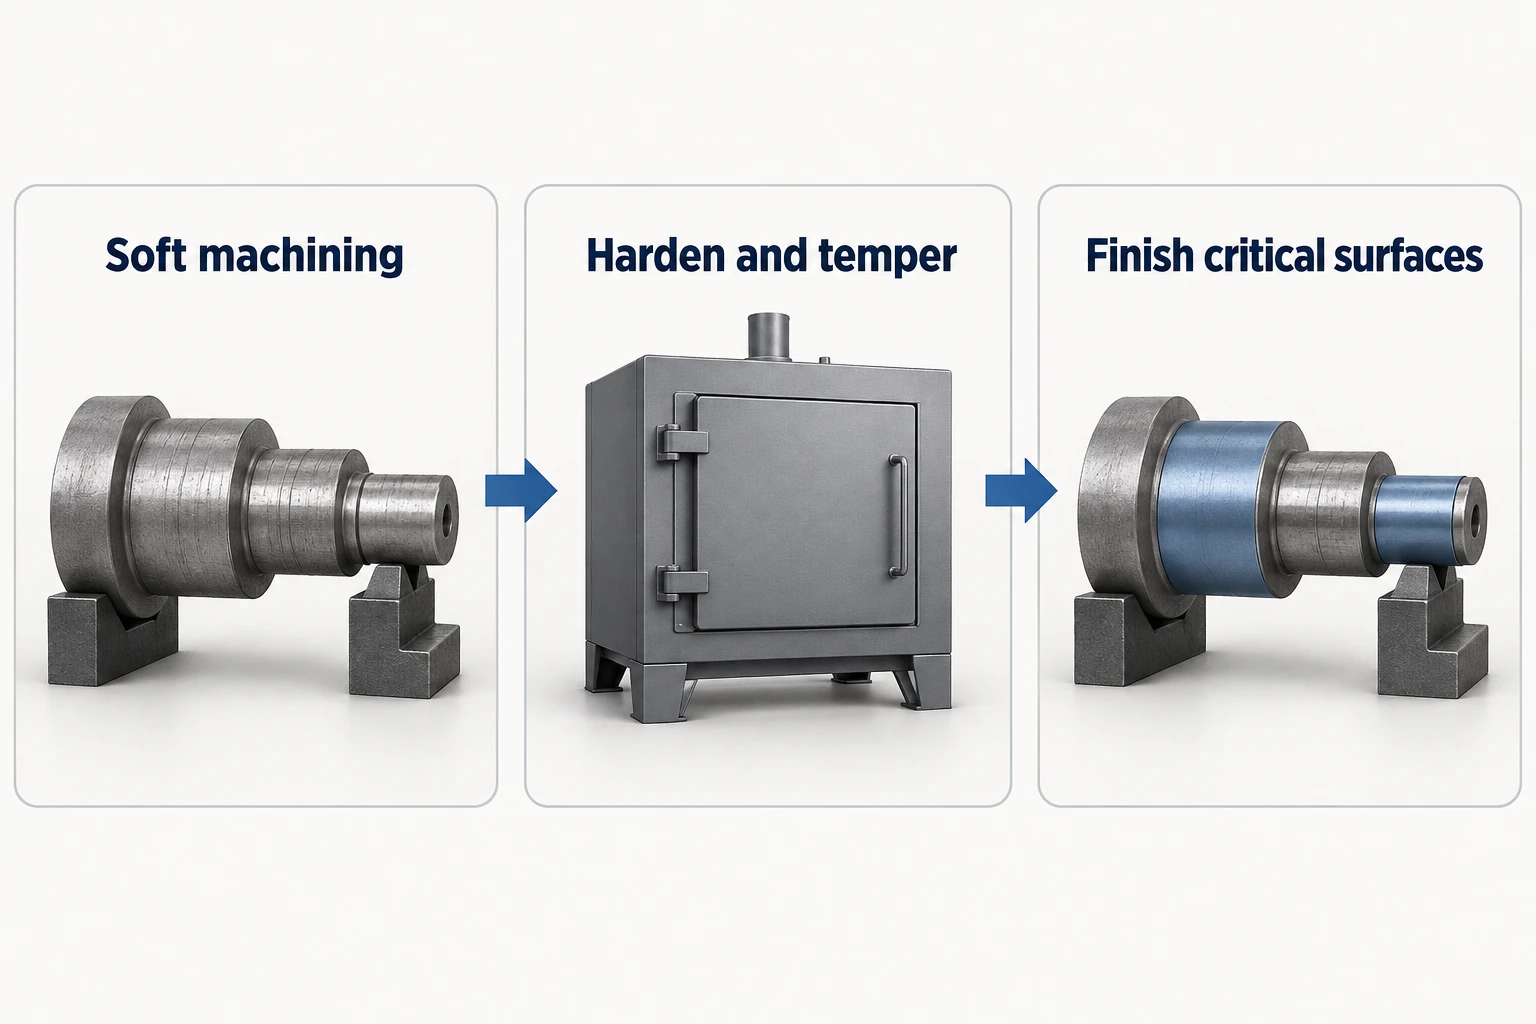
El mecanizado en estado blando consiste en mecanizar acero en un estado relativamente maquinable, comúnmente antes de su tratamiento térmico final de endurecimiento. El torneado, el fresado y el taladrado establecen la mayor parte de la forma mientras el material es más fácil de mecanizar. Posteriormente, se pueden realizar operaciones de acabado sobre superficies seleccionadas tras el tratamiento térmico para lograr sus dimensiones y geometría requeridas.
En un eje endurecido, esto podría significar torneado de los escalones y taladrado de los orificios en primer lugar, seguido del acabado de los asientos de cojinete tras el temple y revenido. La distinción clave radica en el estado del material durante cada operación, no en si la máquina es CNC o manual.
Qué significa «blando» en una secuencia de mecanizado
En este contexto, el mecanizado en estado blando describe habitualmente el trabajo sobre acero antes del endurecimiento final. No identifica un tipo distinto de máquina ni constituye otro nombre para el mecanizado de aluminio o plástico. El equipo de investigación AZTERLAN describe la ruta convencional para aceros para herramientas como el mecanizado de barras recocidas aproximadamente hasta la forma final, su endurecimiento y su acabado posterior.[1]
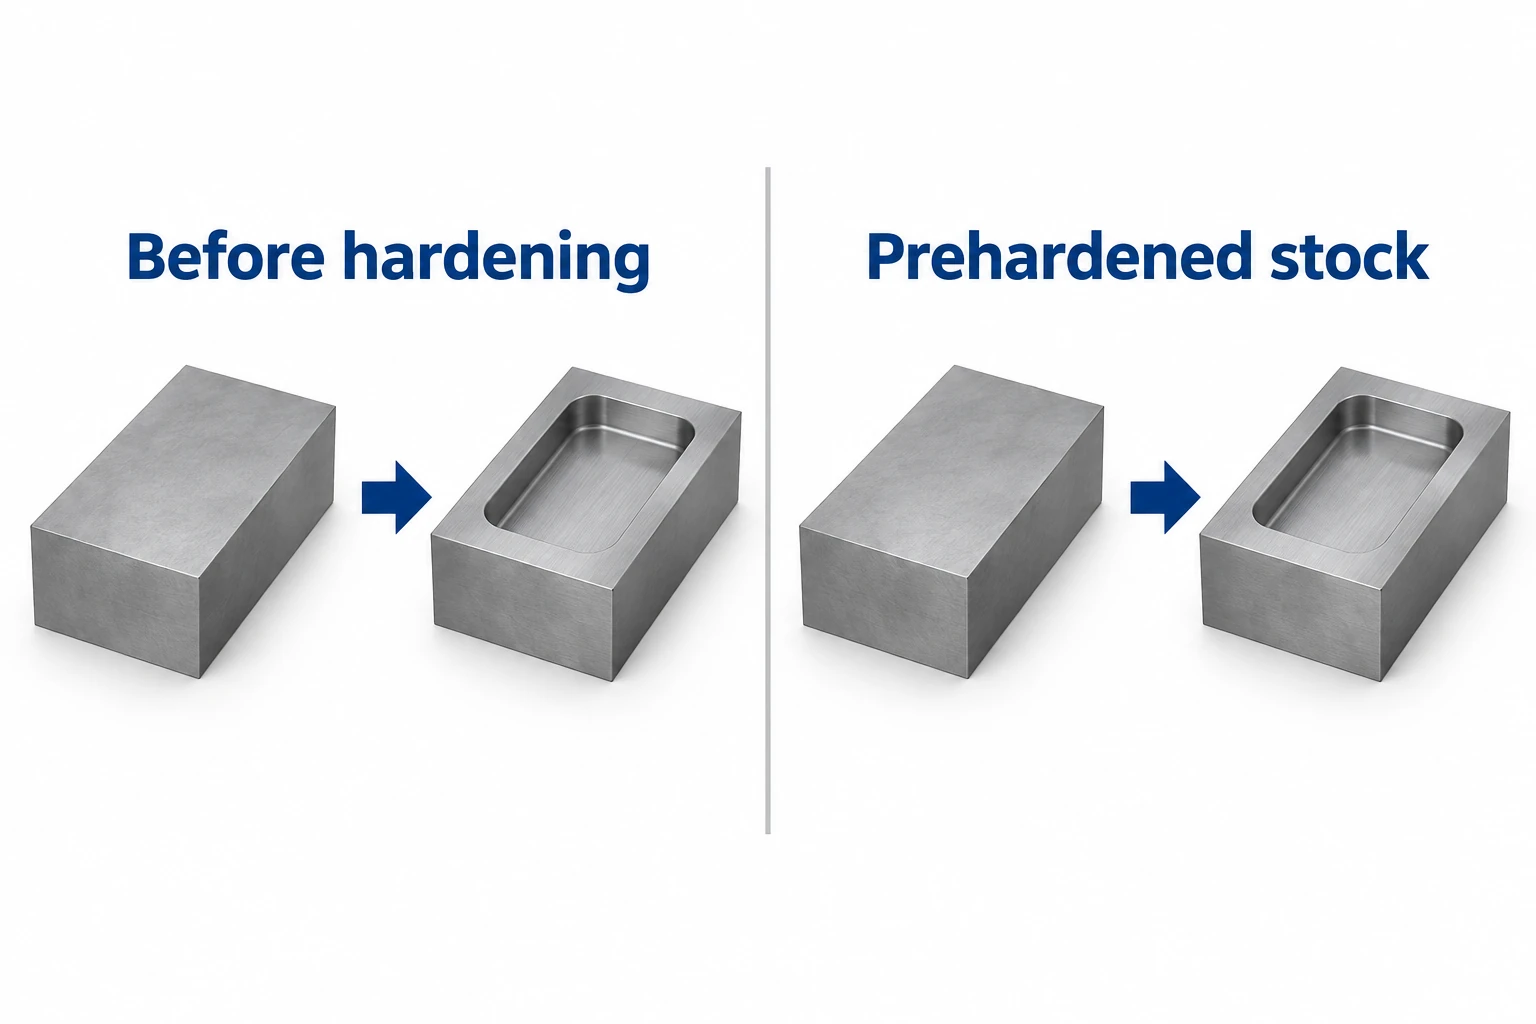
Comience con el estado real de suministro del material. Los aceros para herramientas recocidos, los aceros aleados normalizados y los aceros para moldes preendurecidos pueden requerir herramientas y secuencias de proceso distintas. El simple nombre de una calificación no indica si otra operación de endurecimiento debe incluirse en la secuencia.
Por ejemplo, Uddeholm lista Impax Supreme como suministrado endurecido y revenido a 290–330 HB. Cuando dicho estado de suministro satisface los requisitos de la aplicación, el mecanizado no necesita ir seguido de otro ciclo de endurecimiento completo. Se trata de una condición de suministro específica del producto, no de una definición de dureza aplicable a todo mecanizado en estado blando.[2]
El mecanizado en estado blando y el mecanizado en estado duro sirven a etapas diferentes
Para una pieza que requiere una eliminación sustancial de material y una superficie de trabajo endurecida, ambas etapas suelen complementarse. Los cortes iniciales establecen la forma; los cortes posteriores resuelven las características que deben cumplir sus especificaciones en estado endurecido.
| Pregunta | Mecanizado en estado blando | Mecanizado en estado duro |
|---|---|---|
| Estado del material | Relativamente maquinable; habitualmente antes del endurecimiento final | Ya endurecido para la aplicación prevista |
| Trabajo típico dentro de la secuencia | Eliminación del sobrante de material; creación de orificios, cavidades y perfiles | Acabado de características seleccionadas ya endurecidas |
| Métodos | Torneado, fresado, taladrado y otras operaciones de corte | Torneado en duro o fresado en duro con herramientas adecuadas |
| Preocupación principal en la planificación | Dejar una pieza acabable tras el tratamiento posterior | Controlar el desgaste de la herramienta, el estado superficial y la geometría final |
| ¿Qué queda por verificar? | Requisitos afectados por el tratamiento posterior y el acabado | Dimensiones finales, geometría y estado superficial especificado |
El rectificado es otra vía para acabar superficies endurecidas. No debe considerarse intercambiable con el torneado en duro únicamente porque ambos eliminan una pequeña cantidad de material. El acceso de la herramienta, las superficies interrumpidas y el acabado requerido influyen en la elección. La investigación del NIST sobre el mecanizado de aceros para herramientas endurecidos documenta la importancia de los mecanismos de desgaste de la herramienta en el torneado en duro.[3]
Los nombres de las operaciones siguen describiendo la geometría que se está mecanizando. Para conocer la diferencia entre producir un diámetro de eje, una cara frontal y una ranura, consulte la guía de operaciones de torneado.
Dejar material de acabado en el lado correcto de la superficie
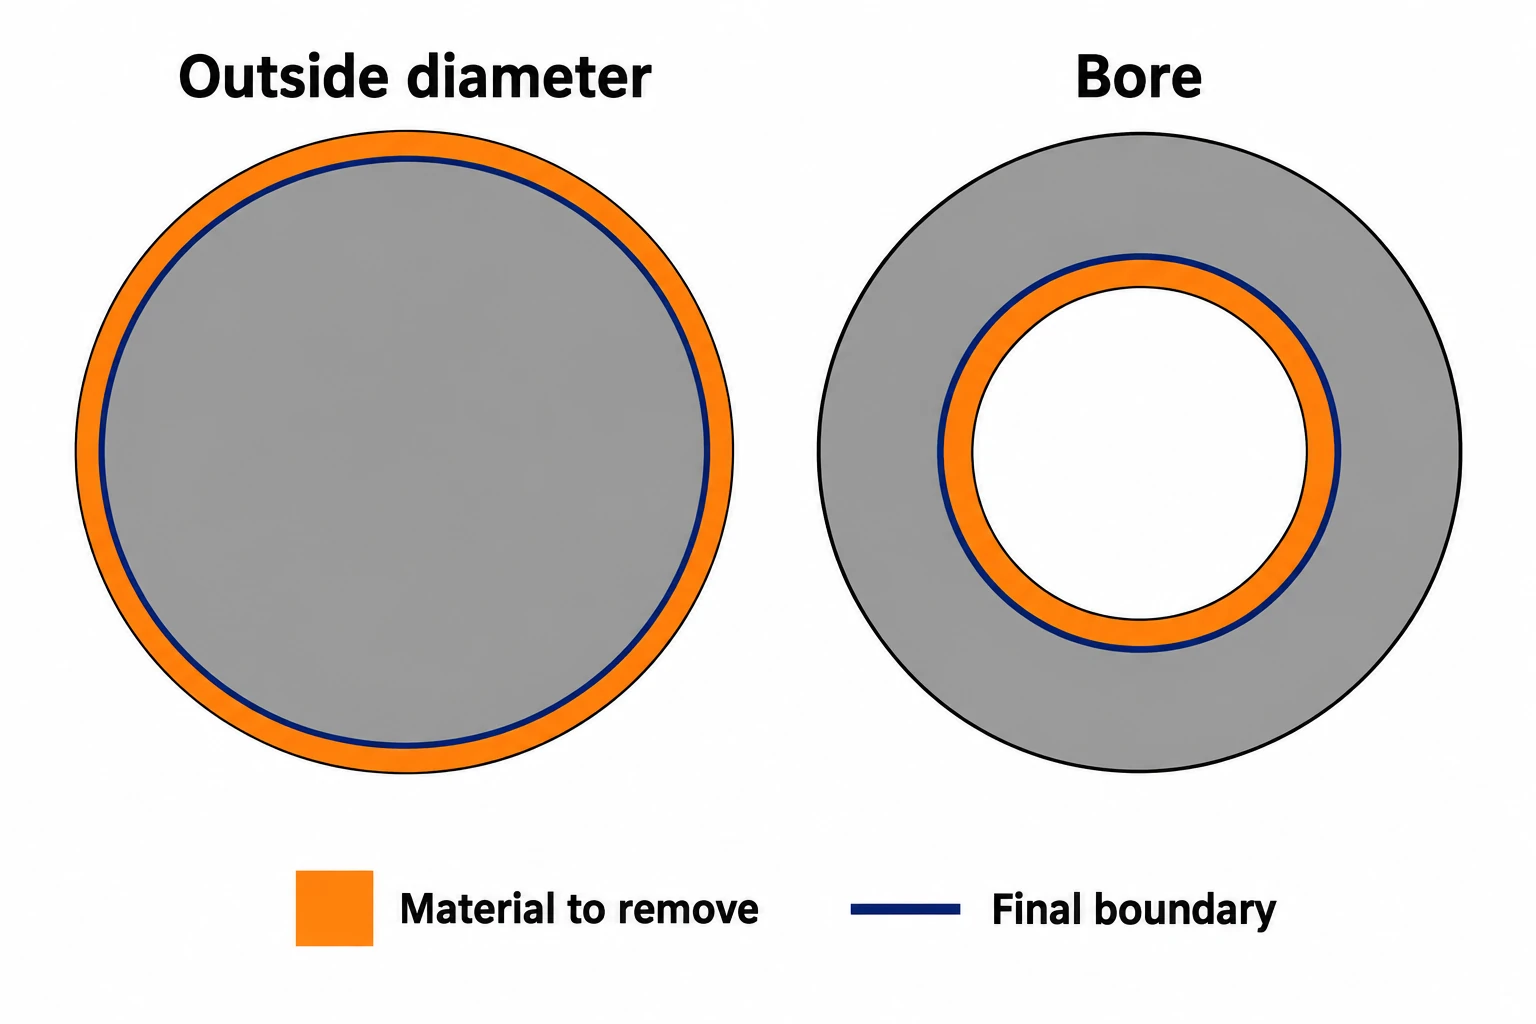
La holgura de mecanizado es material retenido intencionalmente para un corte posterior. Difiere de la tolerancia de la característica acabada. En un diámetro exterior, el material retenido hace que el diámetro intermedio sea mayor. En un agujero, el material retenido hace que la abertura intermedia sea menor.
El siguiente cálculo aritmético supone un 20.00 mm diámetro nominal final y una 0.20 mm holgura radial elegida deliberadamente. Estas entradas ilustran el cálculo; no prescriben una holgura para el tratamiento térmico.
| Característica | Cálculo del valor nominal intermedio | Resultado |
|---|---|---|
| Diámetro exterior | 20.00 + (2 × 0.20) mm | 20.40 mm |
| Diámetro del agujero | 20.00 − (2 × 0.20) mm | 19.60 mm |
El factor dos proviene de la eliminación de material en ambos lados del diámetro. «Dejar 0.20 mm» es ambiguo a menos que el plano de proceso especifique si dicho valor es radial, diametral o por cara. Ninguno de los valores intermedios constituye el límite de aceptación de la pieza acabada.
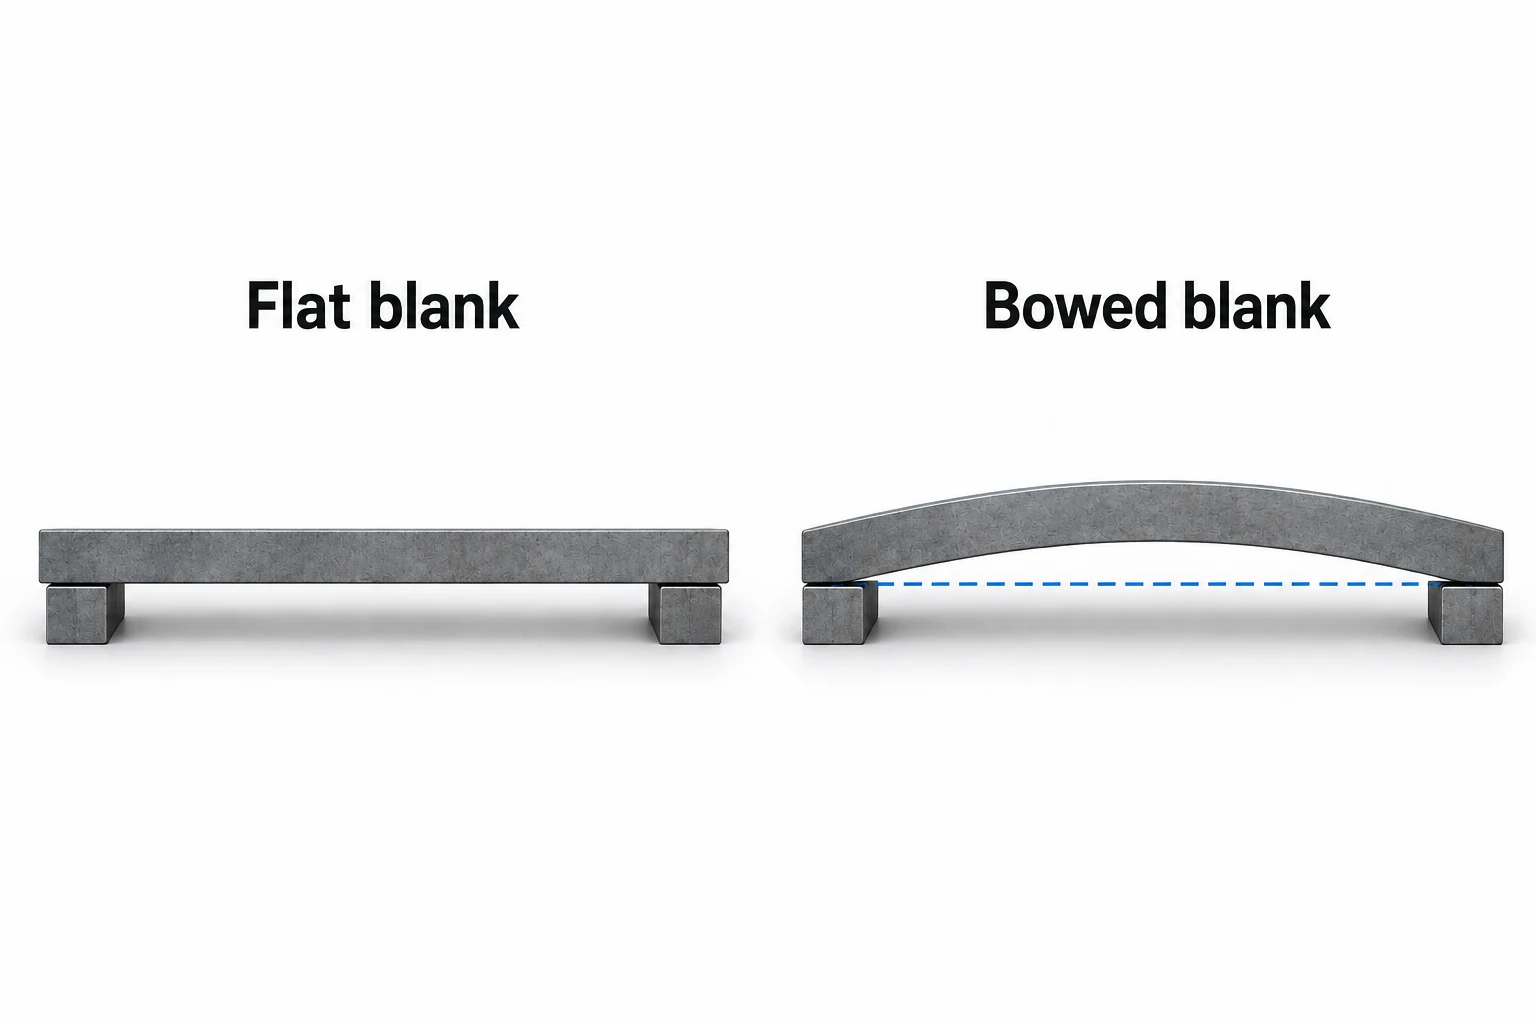
La holgura real debe también contemplar la deformación geométrica, la limpieza superficial y el método de acabado. Un eje curvado puede tener un diámetro promedio suficiente, pero material insuficiente en un lado para lograr un acabado completo alrededor del eje de referencia previsto. Aumentar la holgura en todas partes puede añadir un acabado en duro innecesario y aún así no resolver la distorsión real.
Planifique qué cambios puede provocar el tratamiento térmico
La temple puede modificar tanto las dimensiones como la forma. Las recomendaciones de aceros para herramientas de Uddeholm identifican las tensiones generadas durante el mecanizado, el calentamiento o enfriamiento no uniforme y la transformación microestructural como factores contribuyentes. Para rutas adecuadas con aceros para herramientas, la relajación de tensiones tras el desbaste permite que se produzcan los desplazamientos antes del semi-acabado y del temple. Su utilidad y duración del ciclo dependen del acero y de la geometría.[4]
En una placa, planifique cómo se recuperarán conjuntamente la cara de referencia final y el espesor. En un eje, considere qué superficies lo ubicarán durante el acabado y si las zonas de apoyo (journals) siguen siendo mecanizables respecto a dicha referencia. La herramienta de acabado requiere tanto acceso físico como suficiente sobremetal.
Las piezas cementadas añaden otra restricción: al eliminar material de la superficie también se elimina parte de la capa cementada. La profundidad y dureza requeridas de la capa deben cumplirse en las condiciones finales especificadas. Las recomendaciones de Bodycote sobre cementación exigen expresamente coordinar el sobremetal previsto para rectificado con la especificación de profundidad de capa.[5]
¿Qué piezas se benefician de esta secuencia?
Los ejes templados, las casquillos antidesgaste y las placas de corte son candidatos útiles cuando gran parte de la forma puede mecanizarse antes del temple, mientras que determinadas superficies funcionales requieren un acabado posterior. El beneficio radica en asignar cada característica al estado de material apropiado. Es menos útil incorporar una etapa de tratamiento térmico cuando el acero suministrado ya cumple las propiedades requeridas.
En el conjunto de planos, distinga claramente el estado del acero suministrado de la dureza final o requisito de tratamiento. Identifique los ajustes acabados, las relaciones de referencia (datum), los requisitos de superficie y las zonas tratadas. Mantenga las cotas intermedias de mecanizado en el plan de proceso para evitar que se confundan con las cotas de entrega. Nuestra página de mecanizado CNC del acero vincula estos requisitos del material y de la pieza acabada con tipos comunes de componentes.
La inspección debe seguir la secuencia: un diámetro aceptable antes del temple no garantiza dicho diámetro después del temple. Verifique las dimensiones y la geometría afectadas tras las etapas especificadas de tratamiento y acabado; compruebe por separado la dureza y la profundidad de capa cuando sea necesario.
Preguntas frecuentes
¿Es el mecanizado en estado blando lo mismo que el mecanizado de desbaste?
No. «Blando» describe el estado del material en la ruta de proceso. «Desbaste» describe una etapa de eliminación de material. El mecanizado blando puede incluir operaciones de semi-acabado y acabado, siempre que el proceso subsiguiente lo permita.
¿Existe un límite único de dureza para el mecanizado blando?
No existe un valor de corte único que defina todas las aplicaciones del término. Utilice la aleación de acero, el estado de suministro y la dureza real para seleccionar las herramientas y planificar la secuencia. El rango de dureza indicado en una guía de mecanizado se aplica a la operación y a las herramientas especificadas.
¿Deben finalizarse todas las dimensiones antes del tratamiento térmico?
No. Las características afectadas por la distorsión o que requieren una geometría final precisa pueden necesitar un acabado posterior. Otras características pueden quedar aceptables tal como fueron tratadas. La decisión debe basarse en el material, el tratamiento, la geometría y los requisitos del plano.
¿Qué cantidad de sobremetal debe dejarse antes de la temple?
No existe una cantidad universal. Debe establecerse para la aleación específica, la geometría de la pieza, la ruta de tratamiento térmico y la operación de acabado. Especifique si la holgura corresponde por cara, radial o diametral, y tenga en cuenta la profundidad restante de la capa endurecida en piezas con temple superficial.
¿Requiere el acero preendurecido un temple adicional tras el mecanizado?
No, si su estado de suministro ya satisface la aplicación. Sin embargo, el diseño puede seguir exigiendo un tratamiento superficial adicional o un estado final distinto; por tanto, el término «preendurecido» por sí solo no define toda la ruta.
Fuentes técnicas
- Centro de Investigación Metalúrgica AZTERLAN, Control de austenita retenida para el mecanizado blando de aceros para herramientas de alta dureza, 2018. Secuencia convencional para aceros para herramientas; la alternativa especializada del estudio no se generaliza aquí.
- Uddeholm, Impax Supreme, información del producto: suministrado endurecido y revenido a 290–330 HB. Este valor se aplica al producto nombrado.
- NIST, Mecanismo de desgaste de herramientas en el corte continuo de aceros para herramientas endurecidos. Investigación sobre el desgaste de herramientas en torneado de piezas endurecidas.
- Uddeholm, Tratamiento térmico de los aceros para herramientas Uddeholm, secciones sobre alivio de tensiones y estabilidad dimensional. Orientación específica por material sobre tratamientos térmicos.
- Bodycote, Temple superficial, hoja informativa, secciones sobre holgura para rectificado, limitaciones del proceso y problemas posteriores al tratamiento. Los requisitos de profundidad de capa endurecida deben considerar el acabado subsiguiente.



