Nesta página
Usinagem em estado macio é a usinagem do aço em uma condição relativamente usinável, comumente antes de seu tratamento térmico final de têmpera. Torneamento, fresamento e furação definem a maior parte da geometria enquanto o material ainda é mais fácil de usinar. Superfícies selecionadas podem então ser usinadas após o tratamento térmico para atingir suas dimensões e geometria exigidas.
Para um eixo temperado, isso pode significar torneamento dos degraus e furação dos orifícios primeiro, seguidos pelo acabamento dos munhões de rolamento após a têmpera e revenimento. A distinção importante é a condição do material em cada operação — não se a máquina é CNC ou manual.
O que significa “macio” em uma rota de usinagem
Neste contexto, usinagem em estado macio normalmente descreve o trabalho realizado no aço antes da têmpera final. Ela não identifica um tipo distinto de máquina, nem é outro nome para usinagem de alumínio ou plástico. A equipe de pesquisa AZTERLAN descreve a rota convencional para aços-ferramenta como usinagem do material recozido próximo à forma final, sua têmpera e, posteriormente, seu acabamento.[1]
Comece com a condição real de fornecimento. Aços-ferramenta recozidos, aços-liga normalizados e aços para moldes pré-temperados podem exigir ferramentas e sequências de processo diferentes. O simples nome da classe não indica se outra operação de têmpera deve constar na rota.
Por exemplo, a Uddeholm lista o Impax Supreme como fornecido temperado e revenido a 290–330 HB. Quando essa condição de fornecimento atende à aplicação, a usinagem não precisa ser seguida por outro ciclo de têmpera integral. Trata-se de uma condição de fornecimento específica ao produto, não de uma definição de dureza válida para toda usinagem em estado macio.[2]
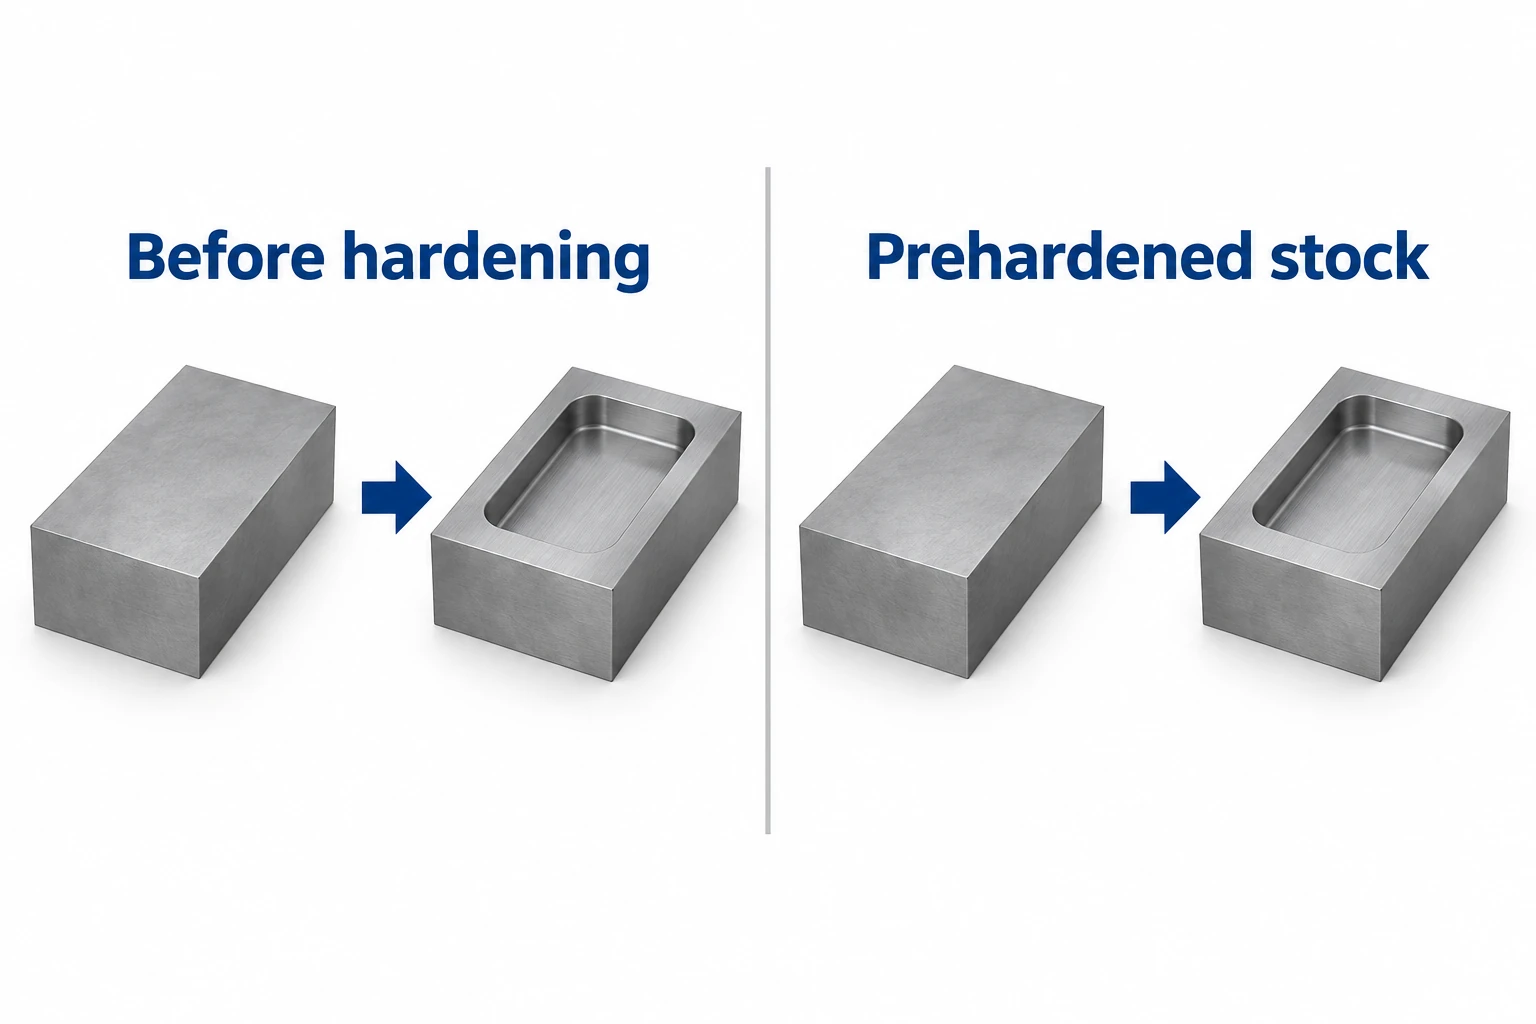
Usinagem em estado macio e usinagem em estado duro atendem a estágios distintos
Para uma peça que exige remoção substancial de material e uma superfície de trabalho temperada, esses dois estágios frequentemente se complementam. Os cortes iniciais definem a forma; os cortes posteriores resolvem as características que devem atender às suas especificações na condição temperada.
| Pergunta | Usinagem em estado macio | Usinagem em estado duro |
|---|---|---|
| Condição do material | Relativamente usinável; geralmente antes da têmpera final | Já temperado para a aplicação pretendida |
| Tarefa típica na rota | Remover o excesso de material bruto; definir furos, cavidades e perfis | Acabar características selecionadas já temperadas |
| Métodos | Torneria, fresagem, furação e outras operações de corte | Torneria dura ou fresagem dura com ferramentas adequadas |
| Principal preocupação no planejamento | Deixar uma peça usinável após o tratamento subsequente | Controlar o desgaste da ferramenta, o estado da superfície e a geometria final |
| O que ainda precisa ser verificado? | Requisitos afetados pelo tratamento posterior e pelo acabamento | Dimensão final, geometria e estado superficial especificado |
A retificação é outra via para acabamento de superfícies temperadas. Ela não deve ser considerada intercambiável com a torneria dura apenas porque ambas removem uma pequena quantidade de material. O acesso da ferramenta, superfícies interrompidas e o acabamento exigido influenciam a escolha. A pesquisa do NIST sobre usinagem de aços-ferramenta temperados documenta a importância dos mecanismos de desgaste da ferramenta na torneria dura.[3]
Os nomes das operações continuam descrevendo a geometria a ser usinada. Para a diferença entre produzir um diâmetro de eixo, uma face de extremidade e um sulco, consulte o guia de operações de torneria.
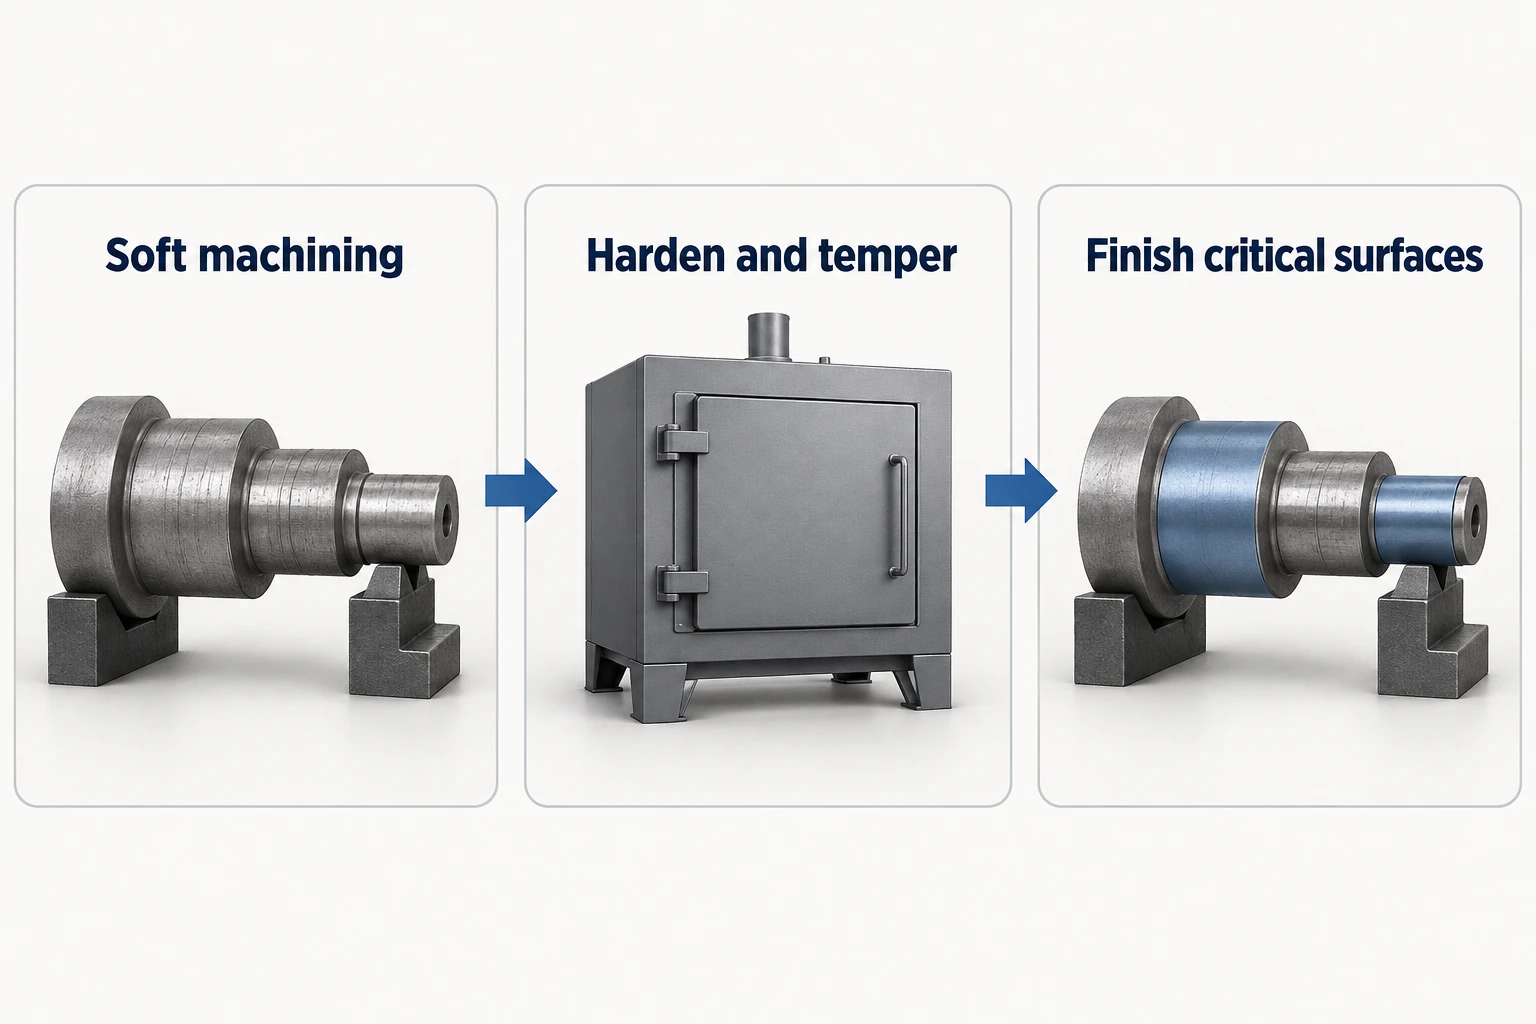
Deixar sobremetal de acabamento no lado correto da superfície
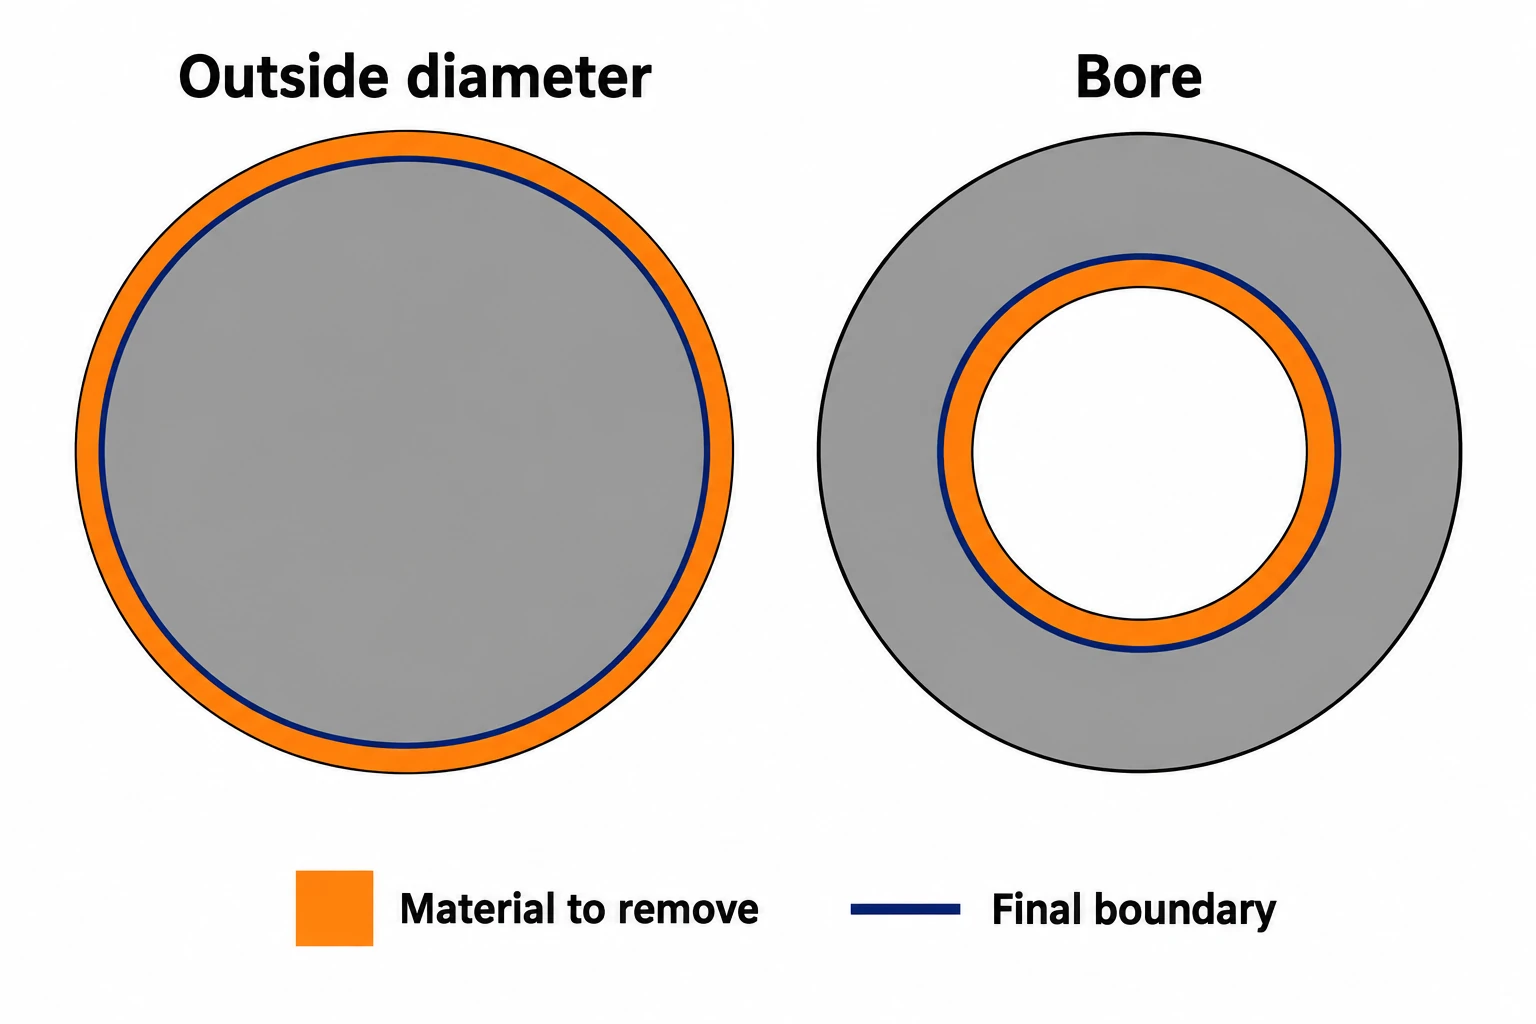
Uma sobremetal de usinagem é material intencionalmente retido para um corte posterior. Difere da tolerância da característica final. Em um diâmetro externo, o material retido torna o diâmetro intermediário maior. Em um furo, o material retido torna a abertura intermediária menor.
O cálculo aritmético a seguir assume um 20.00 mm diâmetro nominal final e uma 0.20 mm sobremetal radial deliberadamente escolhida. Essas entradas ilustram o cálculo; não prescrevem uma sobremetal para tratamento térmico.
| Característica | Cálculo do nominal intermediário | Resultado |
|---|---|---|
| Diâmetro externo | 20.00 + (2 × 0.20) mm | 20.40 mm |
| Diâmetro do furo | 20.00 − (2 × 0.20) mm | 19.60 mm |
O fator dois decorre da remoção de material em ambos os lados do diâmetro. A instrução “deixar 0.20 mm” é ambígua, a menos que o desenho de processo especifique se esse valor é radial, diametral ou por face. Nenhum dos valores intermediários corresponde ao limite de aceitação da peça final.
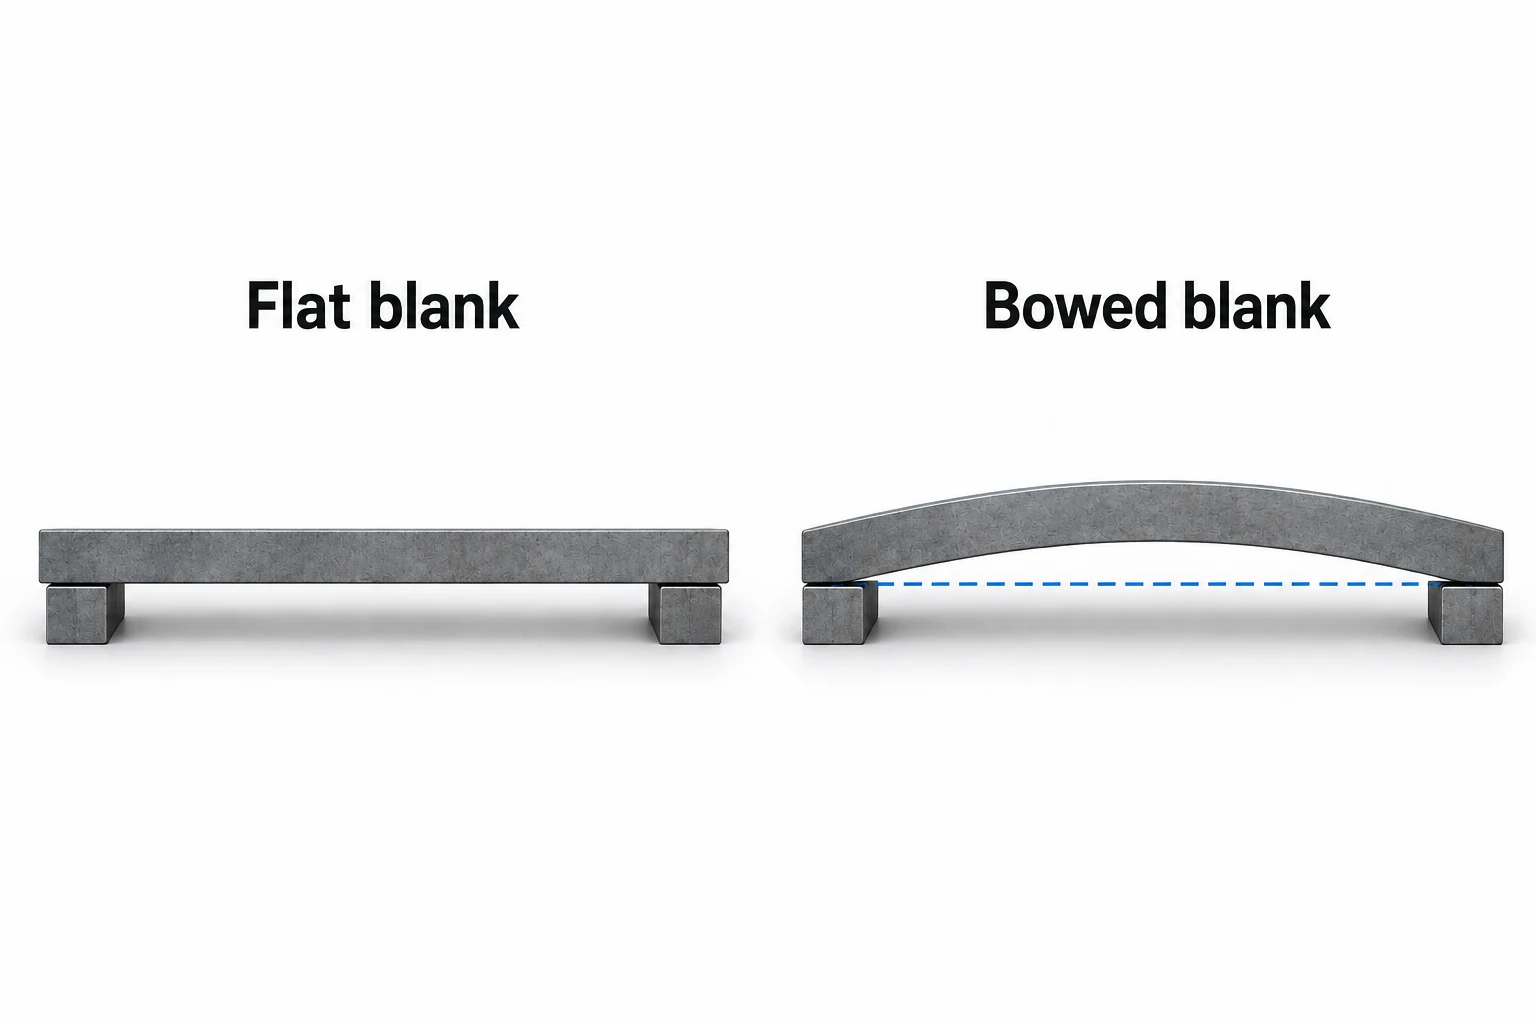
A sobremetal real deve também acomodar alterações de forma, limpeza da superfície e o método de acabamento. Um eixo encurvado pode apresentar diâmetro médio suficiente, mas sobremetal insuficiente em um lado para garantir a limpeza em torno do eixo de referência pretendido. Aumentar a sobremetal em toda parte pode acrescentar acabamento duro desnecessário e ainda assim falhar em corrigir a distorção real.
Planeje o que o tratamento térmico pode alterar
A têmpera pode alterar tanto as dimensões quanto a forma. As orientações da Uddeholm para aços-ferramenta identificam tensões geradas pela usinagem, aquecimento ou resfriamento não uniformes e transformações microestruturais como fatores contribuintes. Para rotas adequadas com aços-ferramenta, a normalização após o desbaste permite que ocorram movimentos antes do semi-acabamento e da têmpera. Sua utilidade e ciclo dependem do aço e da geometria.[4]
Para uma chapa, planeje como a face de referência final e a espessura serão recuperadas conjuntamente. Para um eixo, considere quais superfícies o localizarão durante o acabamento e se os munhões permanecem usináveis em torno dessa referência. Uma ferramenta de acabamento necessita tanto de acesso físico quanto de sobremetal suficiente.
Peças cementadas acrescentam outra restrição: a remoção da superfície também remove parte da camada cementada. A profundidade e dureza exigidas da camada devem ser válidas na condição final especificada. As orientações da Bodycote para cementação exigem explicitamente a coordenação entre a sobremetal para retificação e a especificação da profundidade da camada.[5]
Quais peças se beneficiam dessa sequência?
Eixos temperados, buchas de desgaste e pastilhas de corte são candidatos úteis quando grande parte da forma pode ser usinada antes da têmpera, enquanto superfícies de trabalho específicas exigem acabamento posterior. O benefício decorre da alocação de cada característica à condição de material apropriada. É menos útil adicionar uma etapa de tratamento térmico quando o aço fornecido já atende às propriedades exigidas.
Em um pacote de desenhos, separe a condição do aço fornecido da dureza final ou requisito de tratamento. Identifique os ajustes acabados, as relações de referência (datums), os requisitos de superfície e as áreas tratadas. Mantenha as dimensões intermediárias de usinagem no plano de processo para que não sejam confundidas com dimensões de entrega. Nossa página de usinagem CNC de aço conecta esses requisitos de material e peça acabada aos tipos comuns de componentes.
A inspeção segue a sequência: um diâmetro aceitável antes da têmpera não garante o mesmo diâmetro após a têmpera. Verifique as dimensões e a geometria afetadas após as etapas especificadas de tratamento e acabamento; confirme separadamente a dureza e a profundidade da camada, quando exigido.
Perguntas frequentes
Usinagem em estado mole equivale à usinagem de desbaste?
N.º «Macio» descreve a condição do material na rota de processo. «Desbaste» descreve uma etapa de remoção de material. Usinagem macia pode incluir operações de semi-acabamento e acabamento, desde que o processo subsequente as permita.
Existe um limite único de dureza para usinagem macia?
Não há um valor único de corte que defina todas as aplicações do termo. Utilize a classe de aço, a condição de fornecimento e a dureza real para selecionar as ferramentas e planejar a sequência. A faixa de dureza indicada em um guia de usinagem aplica-se à operação e às ferramentas especificadas.
Todas as dimensões devem ser concluídas antes do tratamento térmico?
Não. Recursos afetados por distorção ou que exigem geometria final precisa podem necessitar de acabamento posterior. Outros recursos podem permanecer aceitáveis na condição tratada. A decisão deve levar em conta o material, o tratamento, a geometria e os requisitos do desenho.
Quanto material deve ser deixado como sobremetal antes da têmpera?
Não há uma quantidade universal. Estabeleça-a com base na classe específica de aço, na geometria da peça, na rota de tratamento térmico e na operação de acabamento. Especifique se a folga é por face, radial ou diametral, e considere a profundidade remanescente da camada cementada em peças cementadas.
Aços pré-temperados precisam de têmpera adicional após usinagem?
Não, caso sua condição de fornecimento já atenda aos requisitos da aplicação. Um tratamento superficial adicional ou uma condição final diferente ainda podem ser exigidos pelo projeto; portanto, o termo «pré-temperado» isoladamente não define toda a rota de processamento.
Fontes técnicas
- Centro de Pesquisa em Metalurgia AZTERLAN, Controle de Austenita Retida para a Usinagem Mácía de Aços-Ferramenta de Alta Dureza, 2018. Sequência convencional para aços-ferramenta; a alternativa especializada do estudo não é generalizada aqui.
- Uddeholm, Impax Supreme, informações do produto: fornecido temperado e revenido a 290–330 HB. Este valor aplica-se ao produto nomeado.
- NIST, Mecanismo de Desgaste de Ferramentas no Corte Contínuo de Aços-Ferramenta Temperados. Pesquisa sobre desgaste de ferramentas em torneamento de materiais temperados.
- Uddeholm, Tratamento Térmico de Aços-Ferramenta Uddeholm, seções sobre alívio de tensões e estabilidade dimensional. Orientações específicas de tratamento térmico por material.
- Bodycote, Cementação, folha informativa, seções sobre sobremetal para retificação, limitações do processo e questões pós-tratamento. Os requisitos de profundidade da camada cementada devem considerar o acabamento subsequente.



