Nesta página
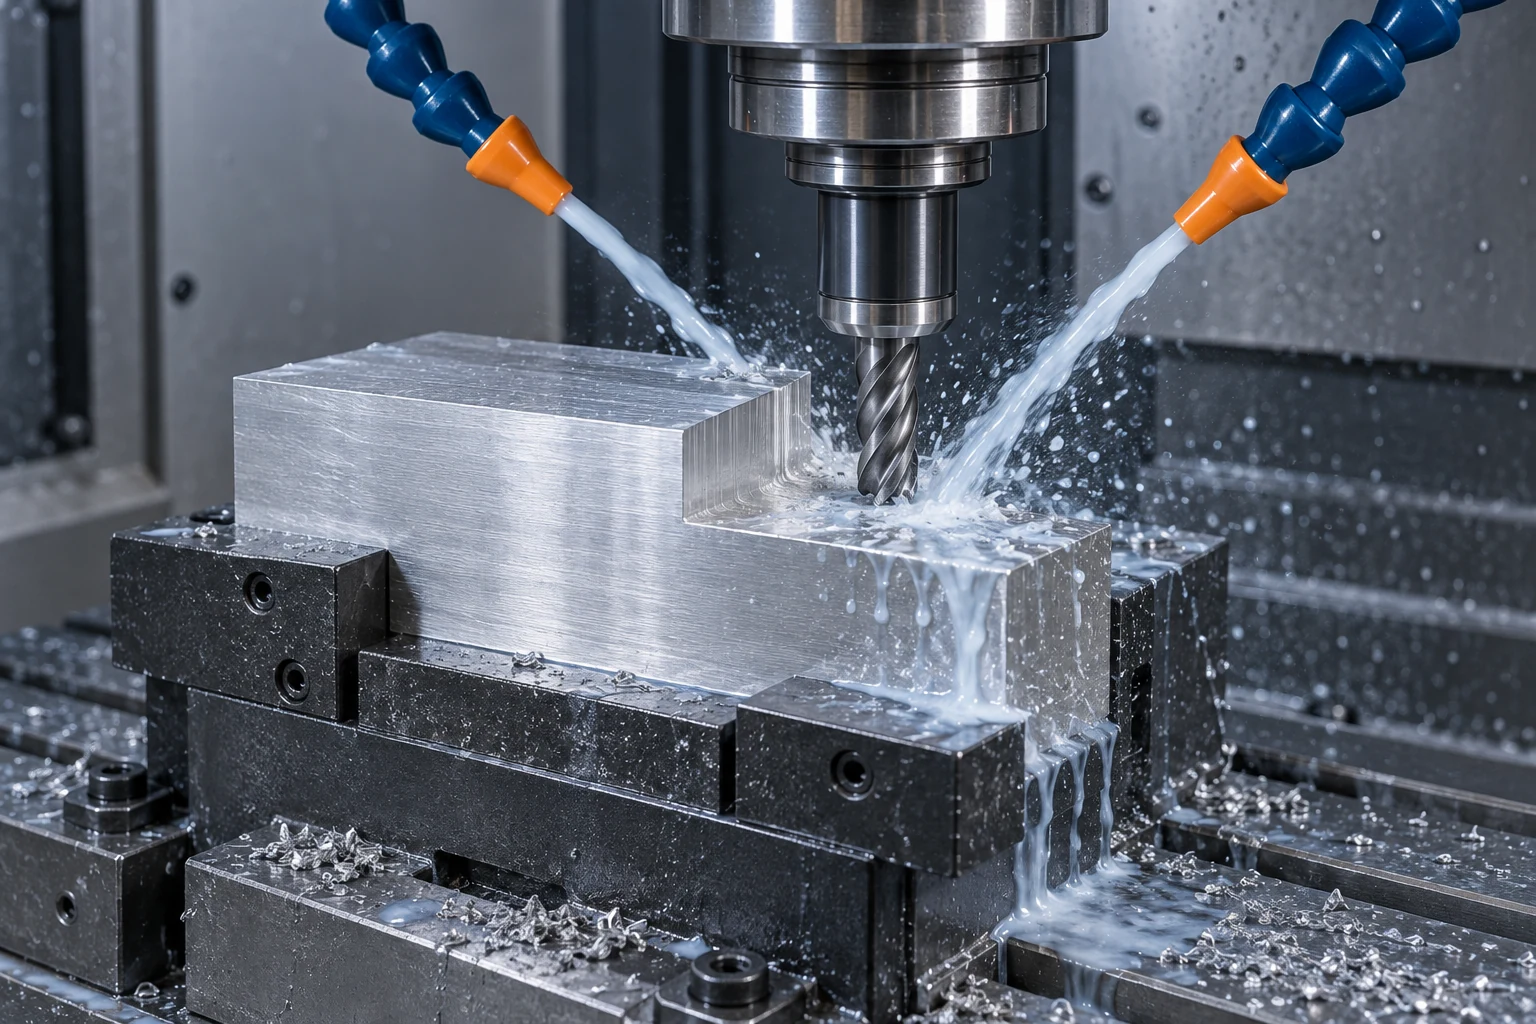
CNC máquina de refrigeração ajuda a gerenciar o calor, reduzir o atrito e remover cavacos da região de corte. Trata-se de funções distintas: uma peça úmida não comprova que o fluido atinge a aresta de corte, e um jato potente não garante que os cavacos consigam escapar de um furo profundo. Escolha o fluido e seu método de aplicação com base no material, na ferramenta e na geometria sendo usinada.
Refrigeração, lubrificação e remoção de cavacos desempenham funções diferentes
- Refrigeração remove o calor da região de corte e das superfícies adjacentes.
- Lubrificação reduz o atrito nos pontos de contato entre a ferramenta, o cavaco e a peça.
- Remoção de cavacos auxilia na evacuação do material separado da zona de corte, evitando seu acúmulo ou recorte.
O equilíbrio entre essas funções varia conforme a operação. Uma face acessível e o fundo de um furo estreito apresentam caminhos distintos para a aplicação do fluido. Nosso CNC guia do processo de fresagem explica como o engajamento da fresa e as trajetórias de usinagem alteram a tarefa de corte.
A química do fluido é outra escolha. A OSHA classifica os fluidos para usinagem em óleos puros, óleos solúveis, semissintéticos e sintéticos. Os óleos puros são utilizados sem diluição em água; as outras três categorias são normalmente fornecidas para serem misturadas com água. As instruções de aplicação do produto regem seu uso. A cor de um fluido não indica sua adequação ou concentração. [1]
Ajuste o caminho de aplicação ao recurso geométrico
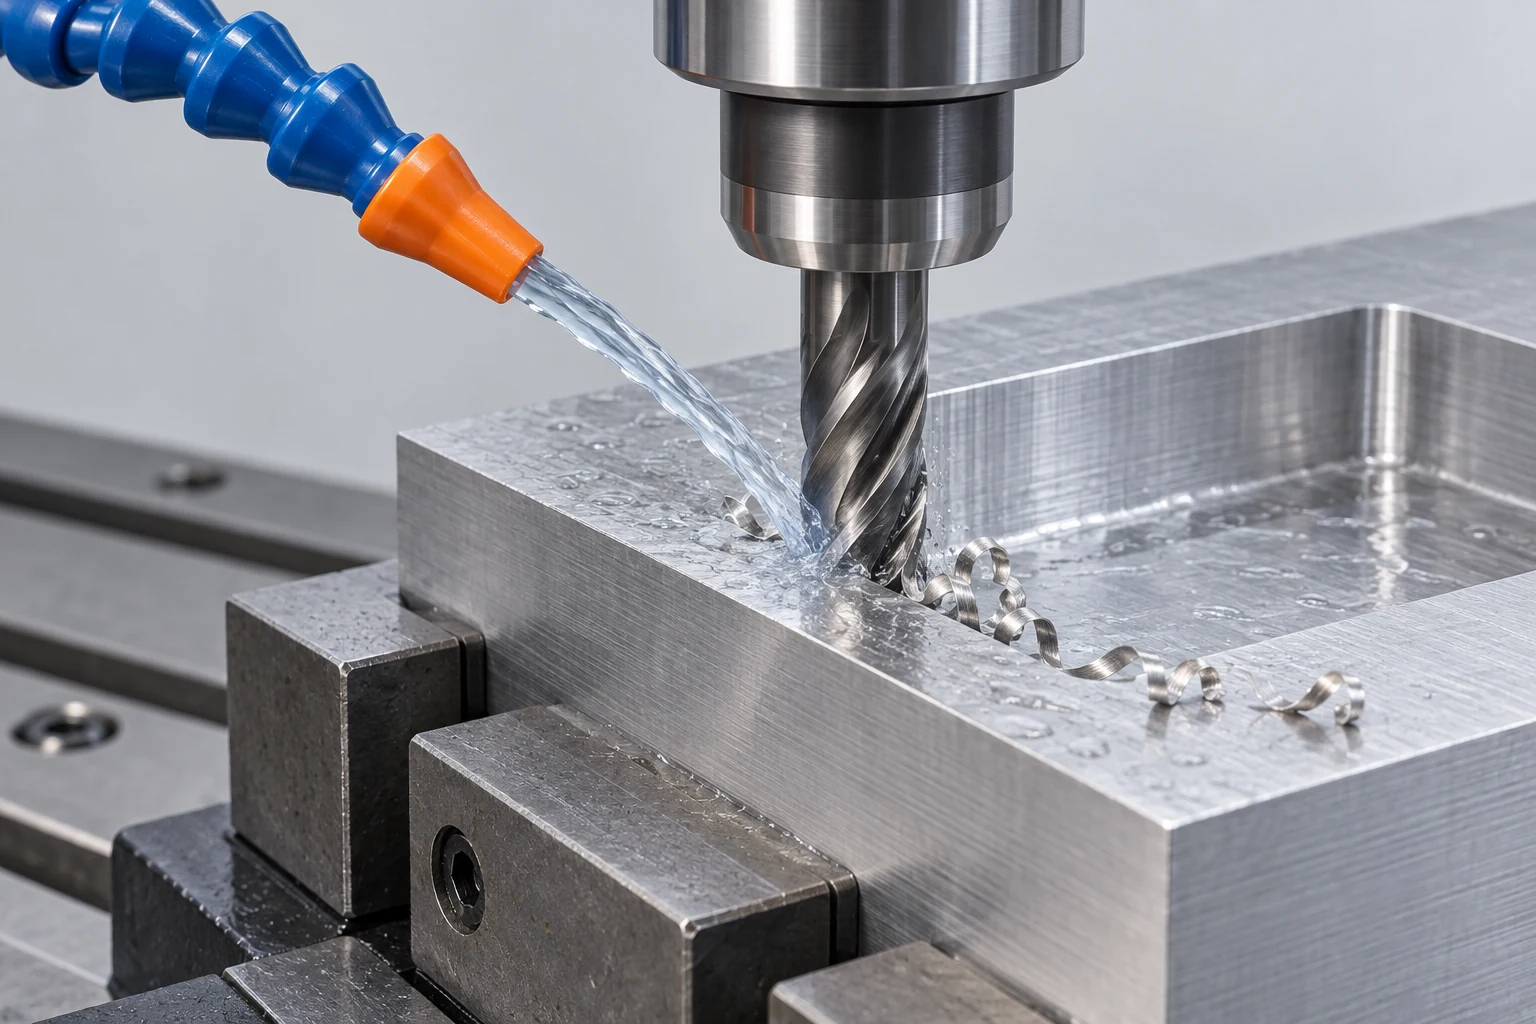
«Refrigeração por inundação» designa uma abordagem de aplicação, não uma formulação de fluido. Da mesma forma, a refrigeração através da ferramenta descreve um percurso por canais internos em ferramentas compatíveis. A mesma família de fluidos pode ser aplicada de modos distintos.
| Abordagem | Função útil | O que ainda precisa ser verificado |
|---|---|---|
| Inundação externa | Fornece refrigeração a uma área de corte acessível | Direcionamento do bico, proteção pela peça e escape dos cavacos |
| Refrigeração através da ferramenta | Aplica o fluido próximo à aresta de corte reentrante | Compatibilidade com o eixo-árvore, porta-ferramenta, ferramenta, pressão e vazão |
| Lubrificação em quantidade mínima (MQL) | Aplica uma pequena quantidade de lubrificante com ar | Equipamento, ferramenta e aplicação adequados à finalidade |
| Jato de ar | O ar pode auxiliar na remoção de cavacos quando não se utiliza fluido líquido | Compatibilidade entre ferramenta/material e contenção eficaz de cavacos ou poeira |
A MQL adiciona lubrificante; o ar simples não o faz. O ar também é um substituto inadequado para a remoção de calor líquida em aplicações que a exigem. A Sandvik Coromant distingue esses meios e seus requisitos de fornecimento em suas orientações para torneamento. [2]
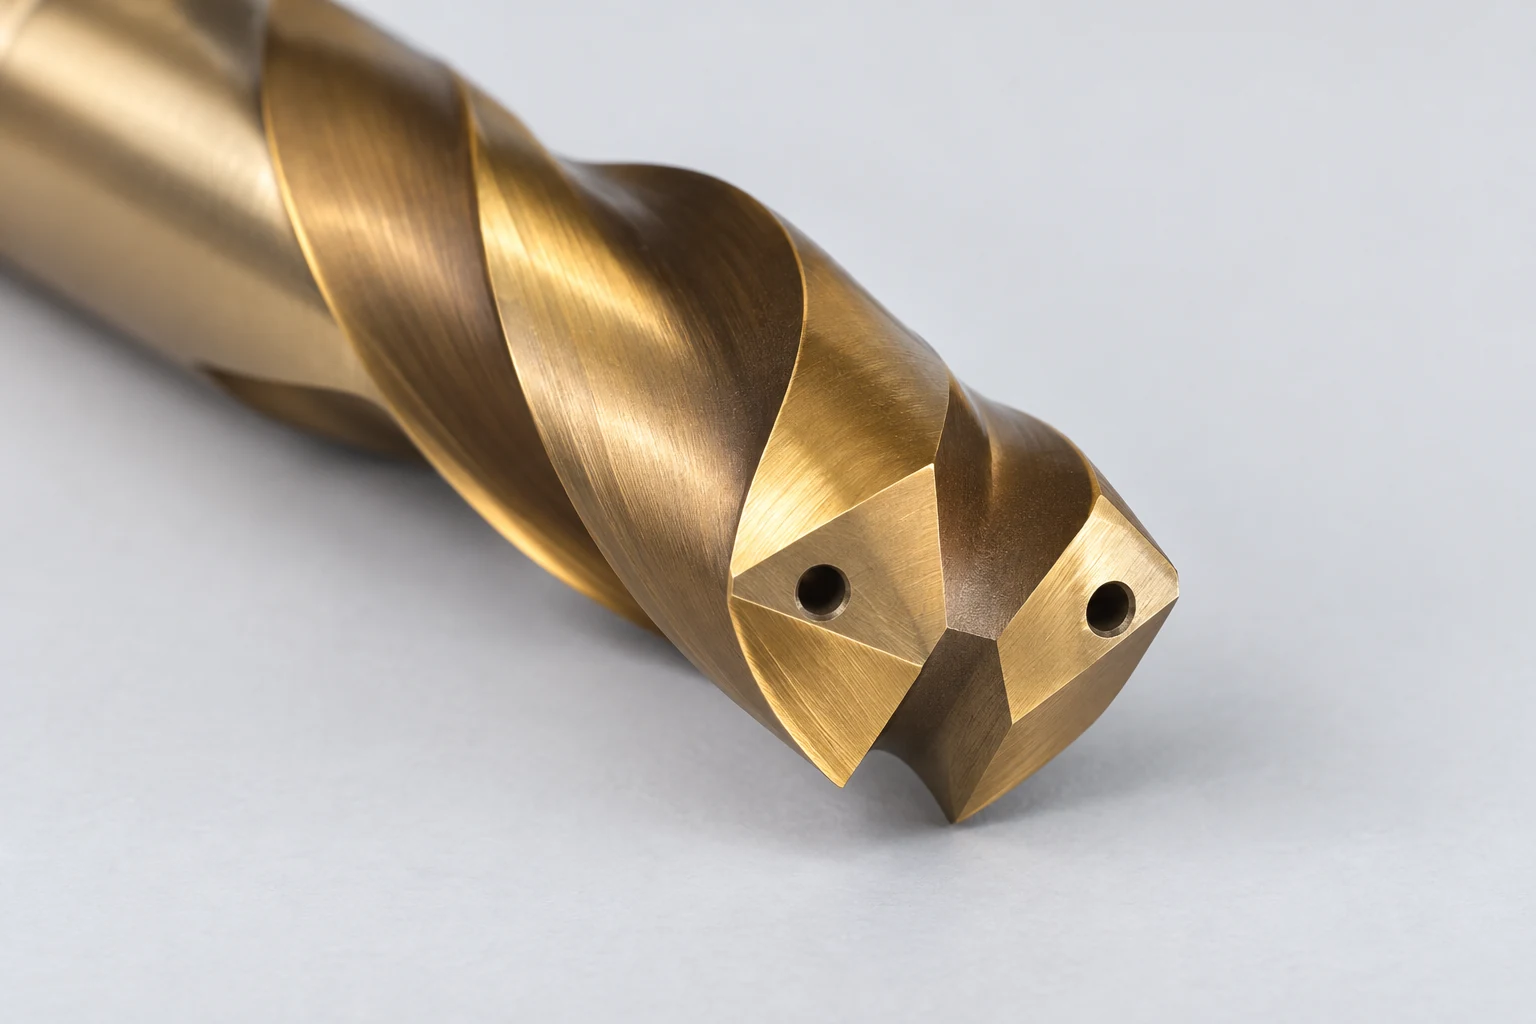
O refrigerante por eixo central pode transportar fluido através de um porta-ferramenta compatível e de uma broca até saídas próximas à ponta. As cavacas ainda precisam de um caminho de retorno ao longo das canais helicoidais. Um furo mais profundo aumenta a importância desse caminho completo; o fluido que chega à ferramenta é apenas parte do problema.
Pressão e vazão são grandezas distintas. A pressão é expressa em unidades como bar ou psi; a vazão é volume por unidade de tempo, como litros por minuto. A Haas observa que o tamanho da passagem na ferramenta altera a pressão e a vazão fornecidas pelo seu sistema TSC. Compare conjuntamente a bomba e a ferramenta, em vez de considerar a pressão máxima indicada numa folha de especificações como a configuração ideal. [3]
Mais refrigerante não é uma melhoria universal
Na fresagem, a aresta cortante entra e sai repetidamente do material. Resfriar uma aresta aquecida entre os engajamentos pode intensificar a fadiga térmica e contribuir para trincas. Em algumas aplicações de fresagem com metal duro, o corte a seco é adequado. Outras aplicações beneficiam-se do uso de líquido para lubrificação, qualidade superficial ou controle de cavacas.
As orientações da Sandvik para fresagem úmida ou a seco descrevem ambos os efeitos. Selecione juntos a classe da ferramenta, o material e as condições de corte; se o processo escolhido for úmido, mantenha o suprimento exigido por essa aplicação. Uma regra como “todo alumínio úmido” ou “todo aço a seco” ignora essas condições. [4]
No torneamento, um jato direcionado pode auxiliar no controle da cavaca, mas o arranjo do bico e as condições de corte determinam o resultado. Para operações de ranhuramento e separação, o espaço estreito ao redor da ferramenta torna a evacuação das cavacas particularmente relevante. As orientações da Sandvik sobre refrigerantes separam os requisitos de pressão, área de saída e vazão; seus exemplos de aplicação não são configurações universais. [5]
Siga o trajeto das cavacas, depois verifique a peça entregue
Quando o acabamento ou a vida útil da ferramenta se deterioram, examine o que está ocorrendo antes de alterar a especificação do refrigerante:
- As aparas se acumulam em um recesso: verifique o caminho de saída, o acesso ao bico e a trajetória da ferramenta antes de presumir que maior pressão as removerá.
- O corte recebe um fluxo intermitente: verifique a consistência da entrega e obstruções conforme o procedimento de manutenção prescrito para o equipamento.
- A aresta da ferramenta está danificada: revise o padrão de desgaste, o engajamento, os parâmetros de corte e a escolha entre operação úmida/seca. A aparência isoladamente não identifica a causa.
A condição do fluido é um controle independente. Utilize as orientações do fornecedor quanto à concentração e à qualidade da água, além de manter a filtração e o controle de contaminação. Evite prescrever uma única porcentagem de mistura para todos os produtos. O manual orientativo da OSHA aborda a gestão de fluidos e medidas de controle de névoa; a seleção do fluido de corte também deve considerar as informações de segurança vigentes do produto. [1]
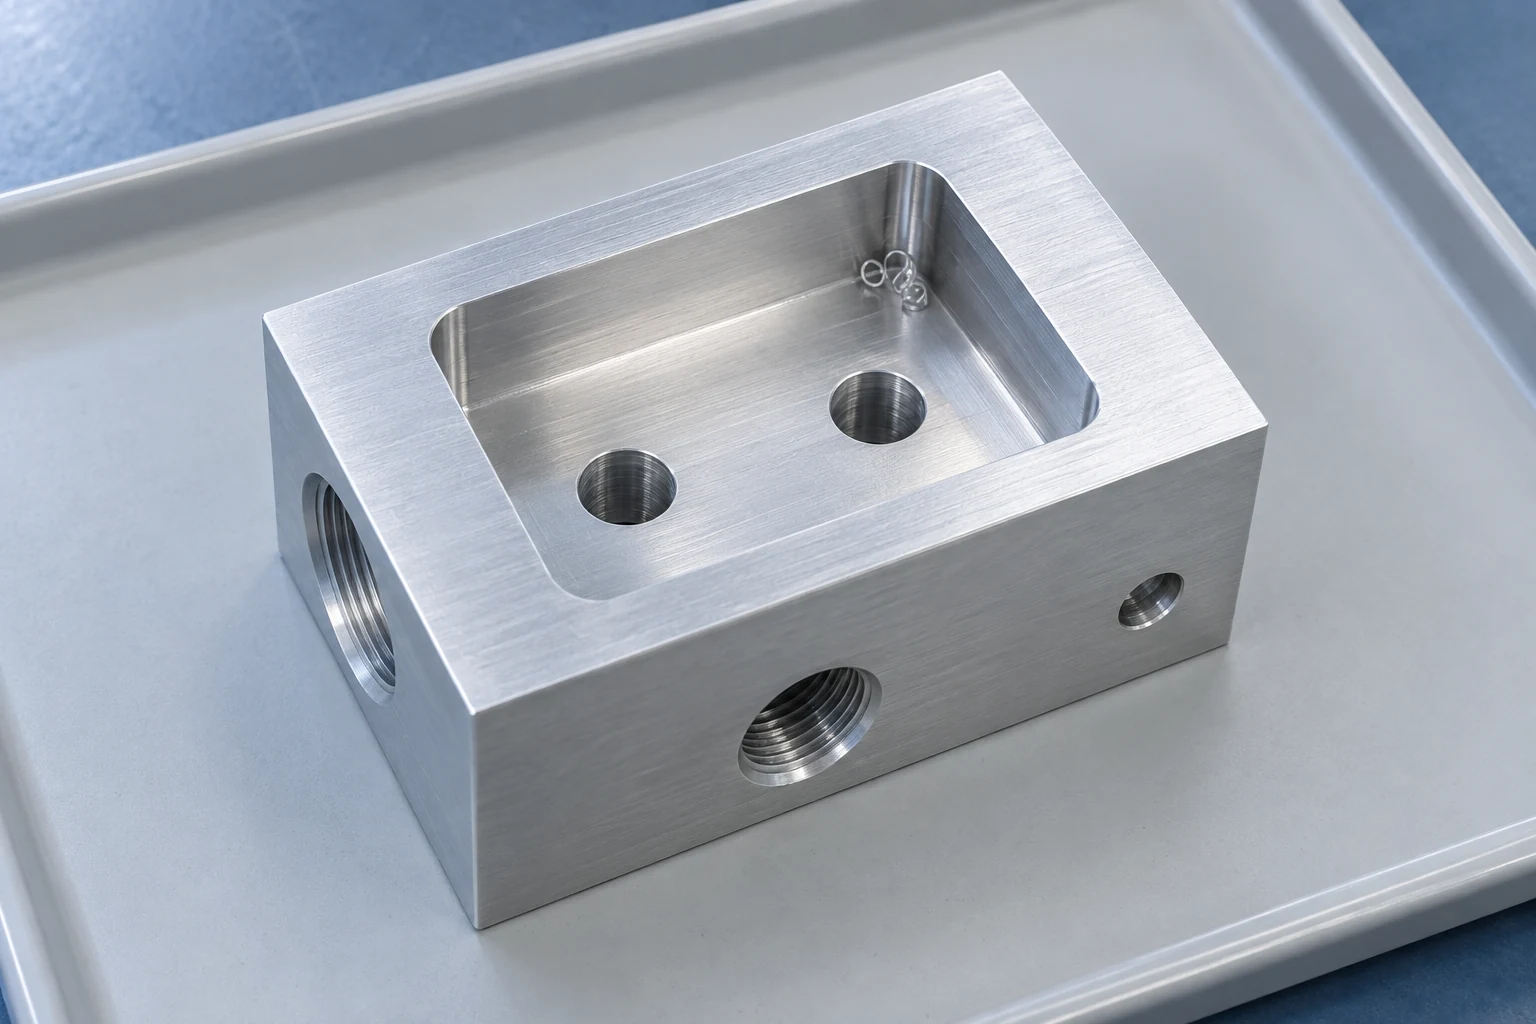
Para um coletor, componente de vedação ou peça que será colado ou revestido, defina a condição entregue exigida: passagens a serem limpas, restrições quanto a resíduos e como a limpeza será aceita. Inclua esses requisitos com o material e o desenho ao revisar CNC fresagem. Especificar o resultado costuma ser mais útil do que solicitar uma pressão específica da bomba.
Perguntas frequentes
O fluido de corte CNC é apenas água?
Não. Alguns fluidos de corte são óleos utilizados diretamente; outros são concentrados formulados, misturados com água. A água pura não oferece a mesma lubrificação, proteção contra corrosão ou estabilidade do fluido que uma mistura adequada em operação.
O fluido de corte por fuso elimina a perfuração em etapas (peck drilling)?
Ele pode permitir um ciclo contínuo de perfuração com ferramentas e condições adequadas, mas não elimina a perfuração em etapas para todas as brocas, materiais ou profundidades. Siga os limites de aplicação da ferramenta selecionada.
Uma superfície usinada brilhante comprova que o fluido de corte funcionou corretamente?
Não. A aparência isoladamente não atesta dimensões, textura superficial, estado da ferramenta ou limpeza. Verifique as características exigidas pelo desenho e pelo processo.
Fontes técnicas
- OSHA, Fluidos para Usinagem de Metais: Manual de Melhores Práticas em Segurança e Saúde, categorias e gestão de fluidos. Orientação consultiva, não uma nova regulamentação.
- Sandvik Coromant, Como Aplicar Fluidos de Corte e Refrigerantes no Torneamento, meios refrigerantes e saídas.
- Haas Automation, Refrigeração pelo Fuso (TSC), dimensão da passagem, pressão, vazão e exemplos de furação dependentes da ferramenta.
- Sandvik Coromant, Fresamento a seco ou com fluido de corte, ciclagem térmica e exceções de aplicação.
- Sandvik Coromant, Aspectos do Refrigerante — Usinagem com Refrigerante, requisitos da bomba e evacuação de cavacos.



