Nesta página
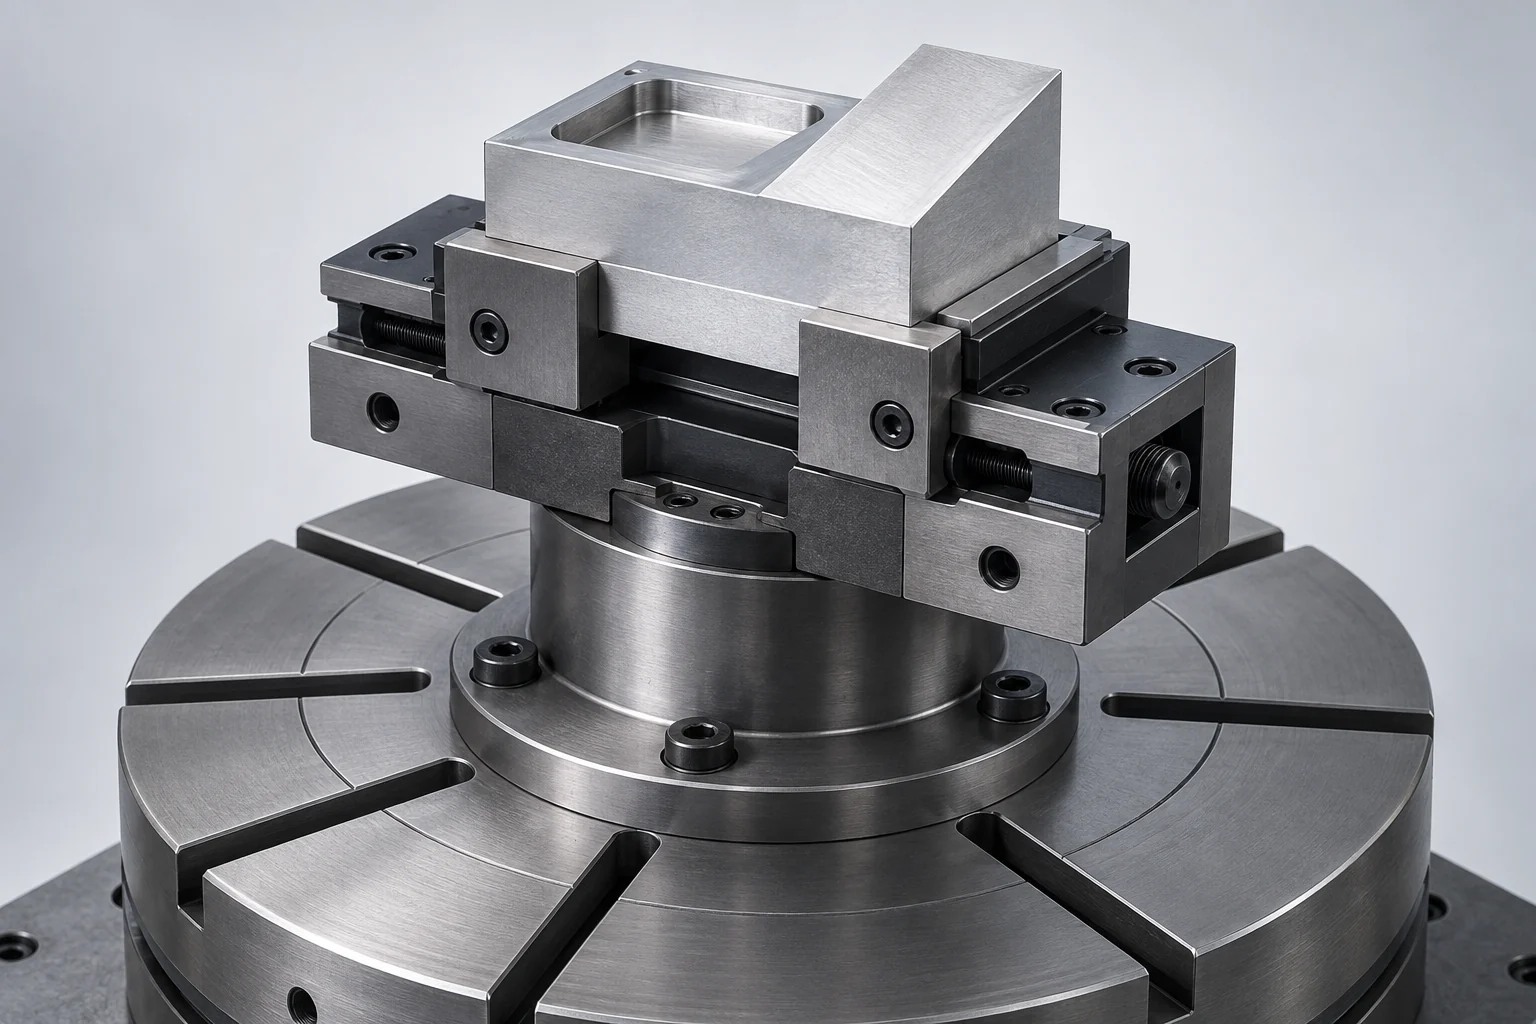
5-Eixo para fixação de peças posiciona e segura uma peça, deixando espaço suficiente para que a fresa, o porta-ferramenta e a máquina alcancem as características exigidas. Uma morsa compacta pode expor mais da peça bruta, mas o acesso é apenas metade da tarefa. A fixação também deve resistir às cargas variáveis de usinagem, suportar o material remanescente e preservar uma referência para qualquer montagem subsequente.
Esses requisitos aplicam-se tanto à usinagem 3+2 quanto à usinagem simultânea de cinco eixos. O corte indexado ainda exige um caminho livre entre as orientações. O movimento rotativo contínuo acrescenta mais posições a verificar; nenhum desses modos expõe a superfície fisicamente localizada no interior das garras.
Escolha a fixação com base nas superfícies que podem ser seguradas
Comece com uma distinção simples: quais superfícies pertencem ao componente acabado e quais materiais podem ser usados para fixação e removidos posteriormente? Uma peça bruta pode tolerar marcas de garras serrilhadas. Uma superfície de vedação acabada ou uma face anodizada visível apresenta um problema distinto de contato.
Os arranjos a seguir são situações iniciais, não especificações intercambiáveis de dispositivos de fixação. A forma da peça bruta, o material, as cargas de corte e o acesso exigido determinam qual versão é adequada.
| Arranjo de fixação | Situação inicial útil | O que o processo deve resolver |
|---|---|---|
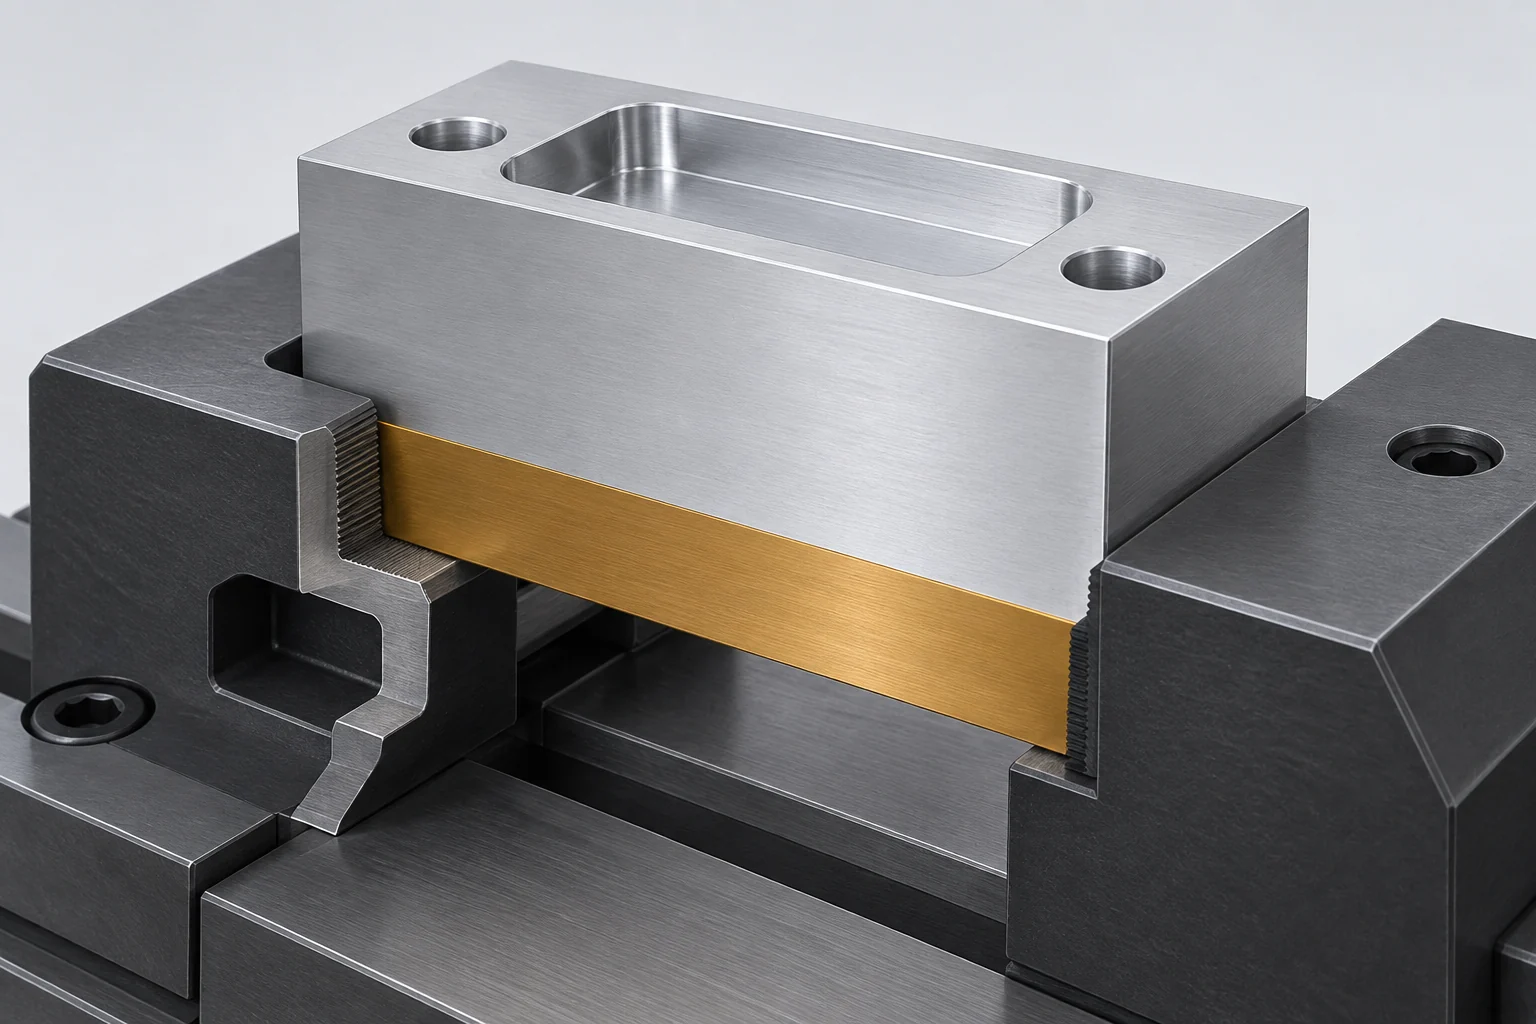
| Morsa compacta com garras de fixação | Peça bruta com faixa inferior de fixação acessível | Engajamento das garras, preparação da peça bruta e remoção do material marcado |
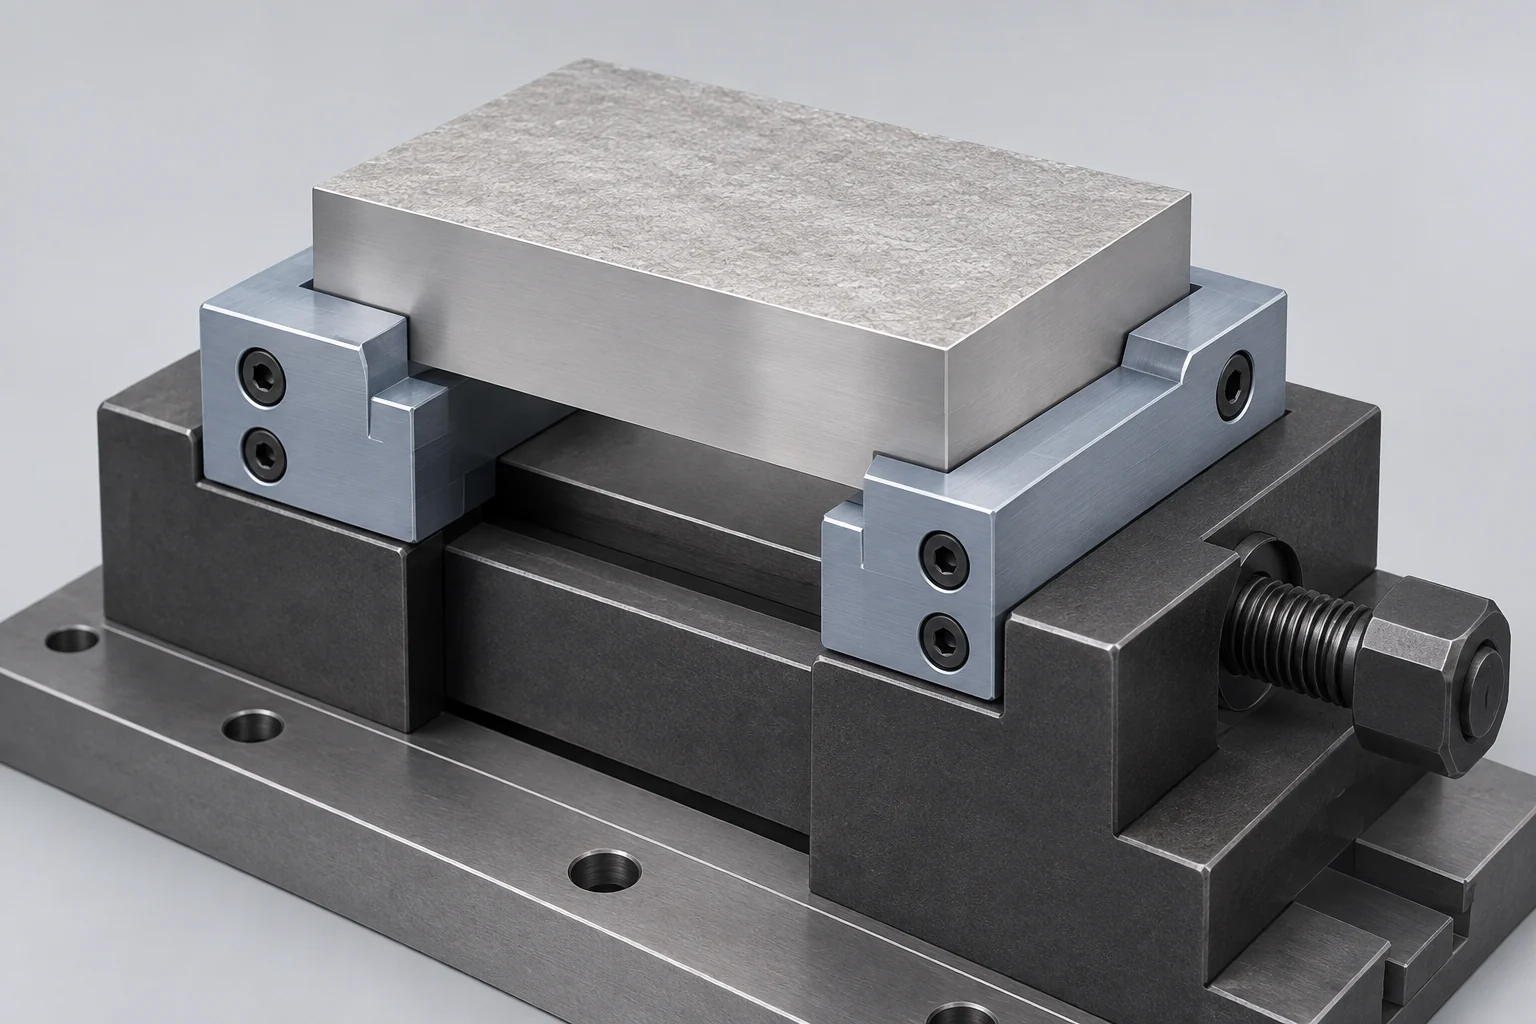
| Dispositivo em forma de rabo de andorinha | Peça bruta com recurso dedicado de fixação abaixo da peça | Geometria pré-usinada em rabo de andorinha, limites de carga e remoção posterior |
| Garras moles usinadas | Segunda operação em um perfil parcialmente acabado | Áreas de contato suportadas, assentamento e proteção de superfícies acabadas |
| Dispositivo dedicado | Geometria irregular ou recursos de montagem acessíveis | Localização, acesso ao dispositivo de fixação e folga durante toda a operação |
Uma fixação rasa funciona como parte de um sistema específico. Por exemplo, a LANG Technik distingue sua fixação pré-estampada e adaptada à forma da peça da fixação por atrito comum. A profundidade de fixação publicada pela empresa aplica-se a esse arranjo específico, não a toda e qualquer morsa segurando uma peça bruta arbitrária. Da mesma forma, um rabo de andorinha requer a geometria especificada para o dispositivo de fixação escolhido. [1] [2]
Uma interface de ponto zero tem outra função: realoca um dispositivo ou pallet compatível sobre sua base. Ela não substitui as mordentes ou grampos que fixam a peça e sua repetibilidade é apenas um dos fatores que contribuem para o resultado final da peça. [3]
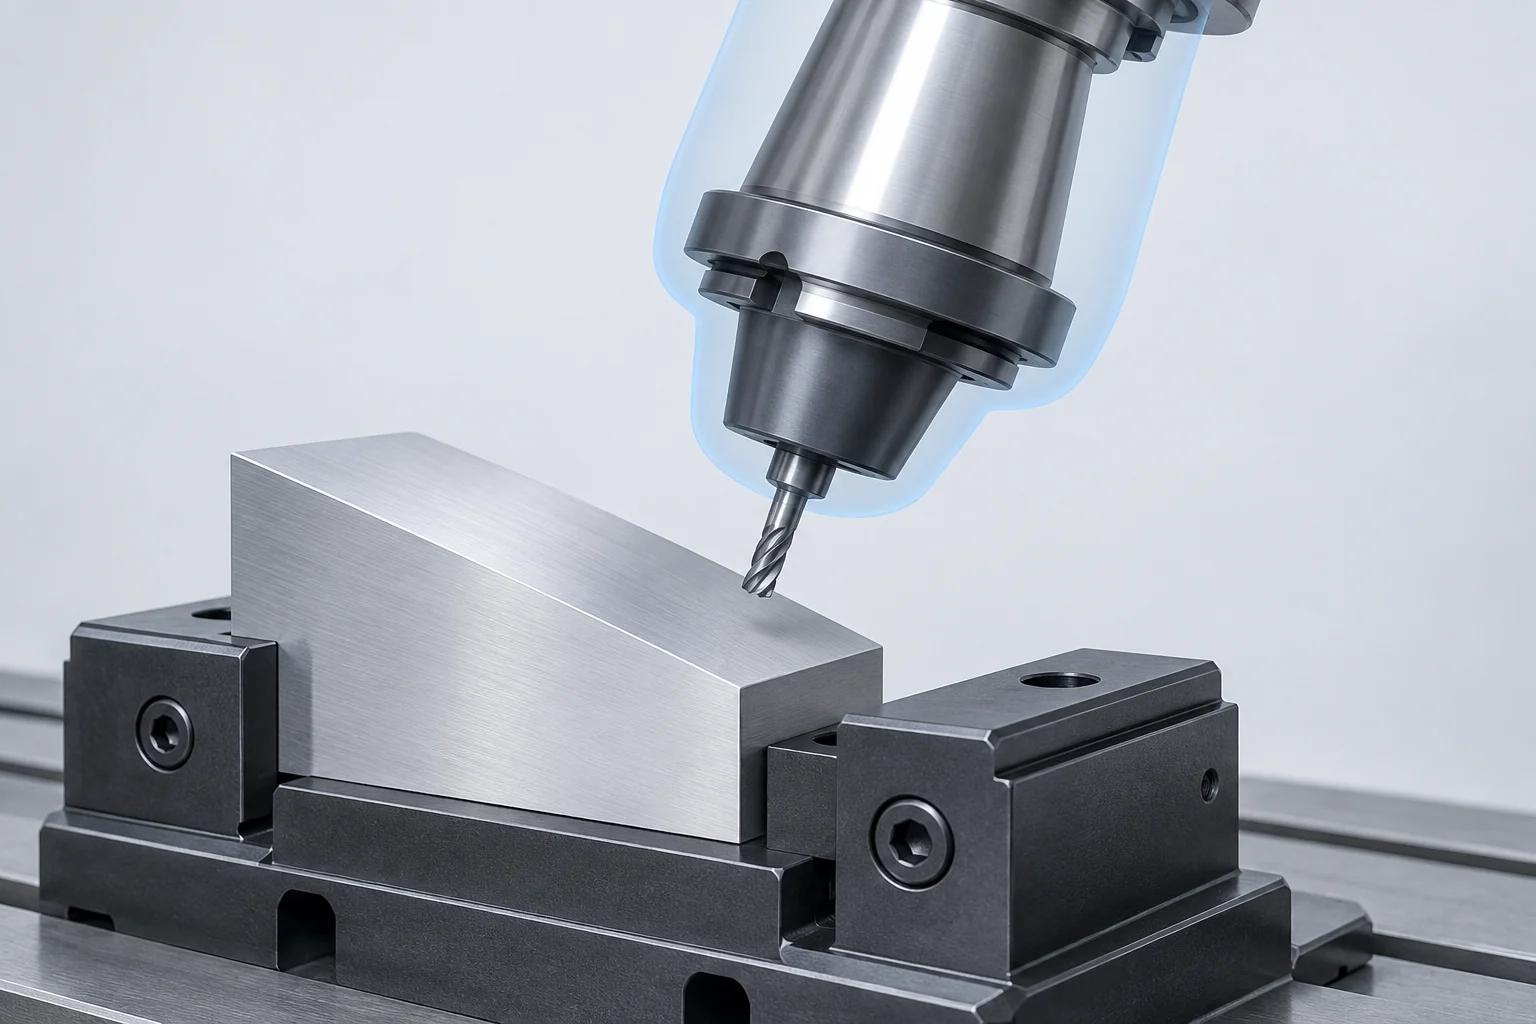
Verifique o porta-ferramenta e o caminho entre os cortes.
Imagine furar um orifício inclinado próximo à borda inferior de um bloco. A ponta da broca pode alinhar-se com o orifício, enquanto o porta-ferramenta mais largo encontra a mordente da fresadora. Uma ferramenta mais longa poderia alterar essa folga, mas também modifica o conjunto da ferramenta e sua rigidez. Rotacionar a peça ainda mais pode expor o orifício, ao mesmo tempo em que desloca outro canto em direção à mesa.
Uma revisão útil de folga inclui diversos objetos diferentes:
- Ferramenta de corte e haste não cortante: verifique se apenas a região de corte pretendida entra em contato com a matéria-prima.
- Porta-ferramenta e eixo-árvore: inclua os diâmetros maiores localizados atrás da ferramenta de corte.
- Matéria-prima e dispositivo de fixação: representam a peça bruta real, as mordentes, os grampos, os elementos de fixação e o calço.
- Movimento da máquina: verifique as posições rotativas, o deslocamento linear e o espaço percorrido durante a reorientação.
Verifique os movimentos de entrada, saída e ligação, bem como a passagem de corte. Duas posições de corte claramente livres não comprovam que o caminho entre elas também esteja livre. A forma atual da matéria-prima também é relevante: o material removido após o desbaste ainda está presente antes dessa operação.
A documentação da Simulação para manufatura da Autodesk distingue a simulação ferramenta-matéria-prima da simulação que utiliza o modelo da máquina, sua cinemática e o pós-processador. Modele os componentes relevantes do dispositivo de fixação e execute as verificações aplicáveis de colisão e sobrecarga; uma animação visualmente suave, por si só, não constitui o resultado da verificação. O modelo deve corresponder à configuração efetivamente utilizada. [4]
Eleve a peça apenas na altura necessária pela configuração.
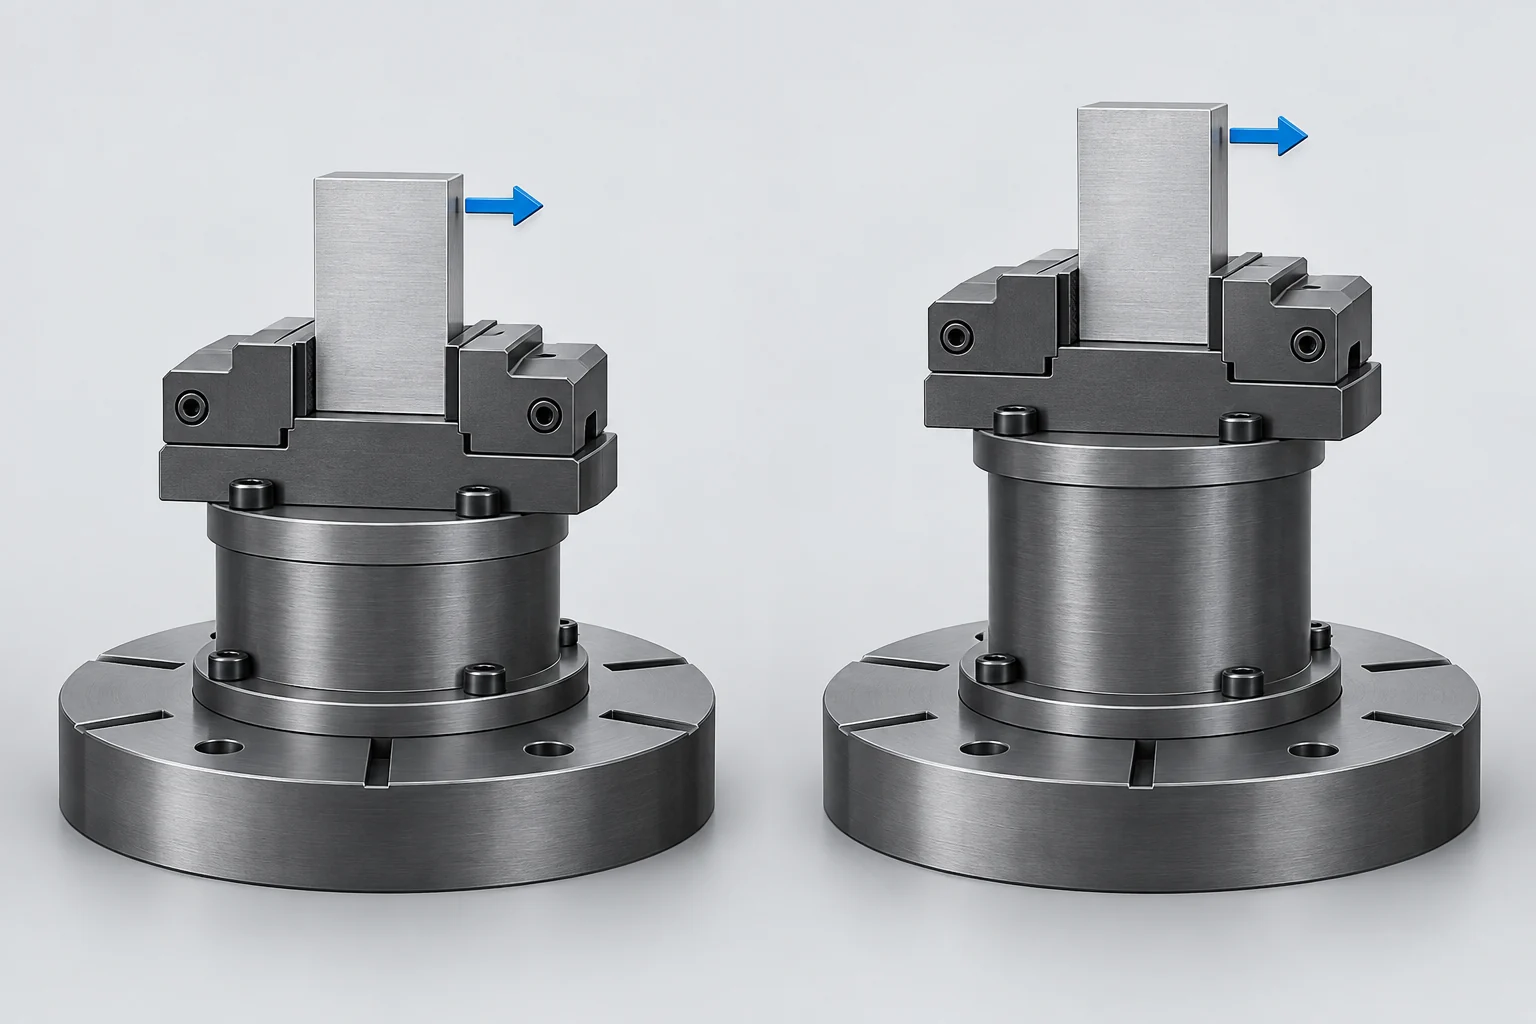
Um calço pode afastar a fresadora da mesa e abrir acesso aos lados da peça. A Jergens descreve esse benefício de acesso em suas orientações sobre dispositivos de fixação para usinagem de cinco eixos. A pilha completa ainda deve caber na máquina e suportar o corte. [3]
A altura afeta mais do que o acesso. Para uma força horizontal atuando acima de um plano de montagem selecionado, o momento em torno desse plano é M = F × h, onde h é a distância perpendicular à linha de ação da força. Considere uma comparação simplificada com a mesma força assumida de 200 N:
| Força | Altura acima do plano de montagem | Momento nesse plano |
|---|---|---|
| 200 N | 50 mm = 0.050 m | 10 N·m |
| 200 N | 100 mm = 0.100 m | 20 N·m |
A altura duplicada duplica esse momento. Ela não determina a deformação do dispositivo de fixação, uma força de aperto segura ou uma altura máxima útil do bloco elevador; esses parâmetros exigem a estrutura real, as interfaces e as direções de carga. O cálculo isola uma consequência da alteração da distância entre o ponto de usinagem e o plano de montagem. [5]
A pilha também consome espaço e adiciona massa. Em uma mesa inclinável, avalie a combinação de dispositivo de fixação e peça em relação aos limites relevantes de carga útil, centro de gravidade e momento. Verifique o envelope na posição inclinada, não apenas a altura na posição vertical. Nosso guia para leitura das especificações de curso e folga de máquinas explica por que o curso isoladamente não define o espaço disponível para a peça.
Mantenha as cargas de aperto afastadas de paredes sem suporte
O dispositivo de fixação sustenta estruturas diferentes à medida que a usinagem progride. Um bloco maciço pode tornar-se uma carcaça fina com cavidades enquanto permanece nas mesmas garras. Um contato aceitável durante a usinagem de desbaste pode tornar-se fonte de movimento quando o material circundante for removido.
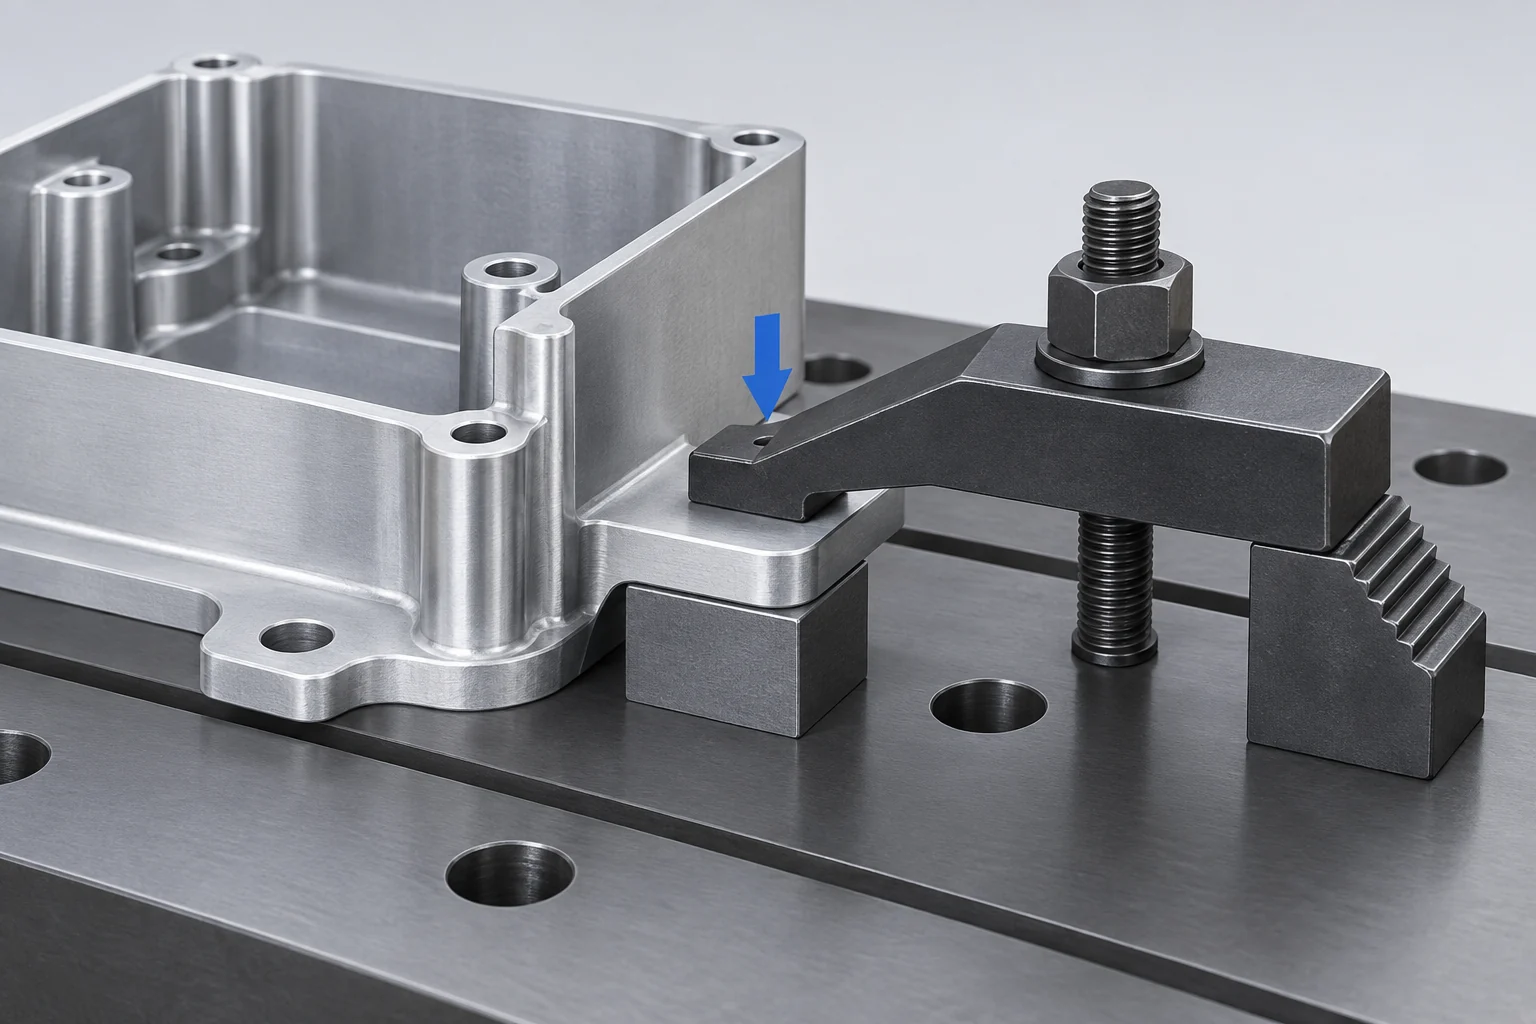
Aplique diretamente as cargas de aperto em regiões suportadas e suficientemente rígidas. Um grampo posicionado sobre uma flange maciça com suporte imediatamente abaixo cria um caminho de carga distinto daquele gerado por um grampo que flexiona uma parede sem suporte. Os Princípios de Localização e Aperto& da Carr Lane explicam essa relação entre posição do grampo, suporte e distorção. Apertar com mais força não é uma solução geral para uma peça flexível. [6]
Os requisitos de superfície também devem constar no plano de fixação. Indique as faces nas quais as marcas das garras podem permanecer, as áreas que serão usinadas e as superfícies que devem ser protegidas. A exigência de “sem marcas” em todas as superfícies pode inviabilizar uma forma de fixação de outra forma prática, exigindo geometria de contato diferente ou outra operação.
Mandíbulas macias descrevem inserções de mandíbulas usináveis, não uma garantia de contato livre de marcas. Seu encaixe, área de contato, limpeza e carga aplicada ainda são relevantes. Uma cavilha presa pode afetar tanto o assentamento quanto a superfície em contato. Separe a aceitação visual da aceitação dimensional: uma peça pode parecer intacta, mas se mover ao ser desprendida. [1] [6]
O guia de materiais e projeto para usinagem relaciona essas questões às paredes finas e à condição de inspeção especificada. Para peças flexíveis, deixe claro se o requisito do desenho se aplica com a peça livre do dispositivo de fixação ou sob uma restrição de montagem definida.
Planeje a segunda operação antes de remover o material de fixação.
Considere uma carcaça com um recesso superior, furos laterais e uma face inferior de montagem acabada. Uma operação inicial pode manter material extra abaixo dessa face de montagem, deixando o topo e os lados acessíveis. Após a usinagem desses recursos, o material remanescente de fixação ainda precisa ser removido.
A segunda operação precisa de um local para assentar, de um meio para resistir ao próximo corte e de referências utilizáveis às características já usinadas. Mandíbulas macias usinadas podem suportar o perfil externo, ou um dispositivo de fixação dedicado pode se localizar a partir de características acabadas adequadas. Selecione esses pontos de contato durante o planejamento da primeira operação, em vez de descobrir, após a usinagem, que todas as superfícies convenientes de fixação são delicadas ou cosméticas.
Para esta carcaça, siga as relações que importam:
- Identifique as relações entre a face inferior e os furos laterais controladas pelo desenho final.
- Escolha características de localização acessíveis que transfiram essas relações para a segunda operação.
- Deixe material utilizável e suporte suficientes para remover o material de fixação sem perder a localização da peça.
- Verifique as relações acabadas após o desprendimento e quaisquer operações de acabamento especificadas.
Um deslocamento de coordenadas pode descrever a posição da peça, mas não pode compensar um erro de assentamento desconhecido ou um deslocamento da peça sob carga. Da mesma forma, uma interface de pallet repetível não comprova que o componente está corretamente assentado nas mandíbulas. Contatos limpos e uma verificação de referência apropriada continuam sendo parte de cada operação de fixação. [6]
O resultado útil é uma rota completa: as faces pretendidas podem ser alcançadas, a peça permanece suportada à medida que o material bruto desaparece e a operação final de fixação preserva as relações exigidas entre as características. Para uma análise de fabricação específica da peça, o serviço de usinagem CNC de cinco eixos da VETCNC abrange o acesso da ferramenta, a folga para fixação e os requisitos de inspeção.
5-eixo: perguntas frequentes sobre sistemas de fixação
Uma morsa de cinco eixos permite concluir todos os seis lados em uma única montagem?
Não por si só. As garras ou a fixação do material bruto normalmente obstruem parte do componente. O movimento de cinco eixos pode expor direções adicionais, mas a remoção da área de contato restante exige um método planejado de fixação ou transferência.
Um encaixe em rabo de andorinha é necessário para usinagem de cinco eixos?
Não. Encaixes em rabo de andorinha são apenas uma opção de fixação. Garras de fixação, garras moles usinadas e dispositivos especiais podem ser adequados para outras peças. A escolha depende das áreas de contato acessíveis, do preparo do material bruto, das cargas aplicadas e da sequência subsequente de acabamento.
Quanto material devo deixar para as garras?
Utilize os requisitos do sistema de fixação selecionado e o plano real de usinagem. Não existe uma profundidade universal de fixação válida para todos os materiais, garras e cargas de corte. Inclua o material necessário para o preparo e para a conclusão da segunda operação.
Um bloco elevador mais alto melhora a montagem?
Pode melhorar o acesso, mas também altera a altura, o momento de carga e o envelope varrido. Escolha a altura necessária para folga, verificando simultaneamente a estrutura do dispositivo de fixação e os limites aplicáveis de carga e curso da máquina.
Garras moles evitam todas as marcas de fixação?
Não. Garras bem ajustadas podem distribuir o contato por áreas adequadas, mas a carga, as aparas e o estado da superfície ainda afetam o resultado. Identifique as faces protegidas e defina as marcas de contato aceitáveis antes de escolher o tipo de fixação.
Fontes técnicas
- LANG Technik. Perguntas frequentes sobre sistemas de fixação. Seleção de garras e fixação de material bruto pré-marcado.
- Jergens. Catálogo-Mestre de Soluções de Fixação. Morsas de cinco eixos com encaixe em rabo de andorinha e recursos de fixação preparados.
- Jergens. 5-Eixo: Centro de Conhecimento — Visão Geral. Blocos elevadores, interfaces de dispositivos de fixação e sistemas modulares de fixação.
- Ajuda do Autodesk Fusion. Simulação para fabricação. Modelos de máquina, verificação, colisões e sobrecurso.
- OpenStax, Rice University. Física Universitária, Volume 1, Seção 10.6: Torque. Força e braço de momento perpendicular.
- Carr Lane Manufacturing. Localização & Princípios de Fixação. Suportes, direção de carga, evacuação de cavacos e posicionamento da peça.



