Auf dieser Seite
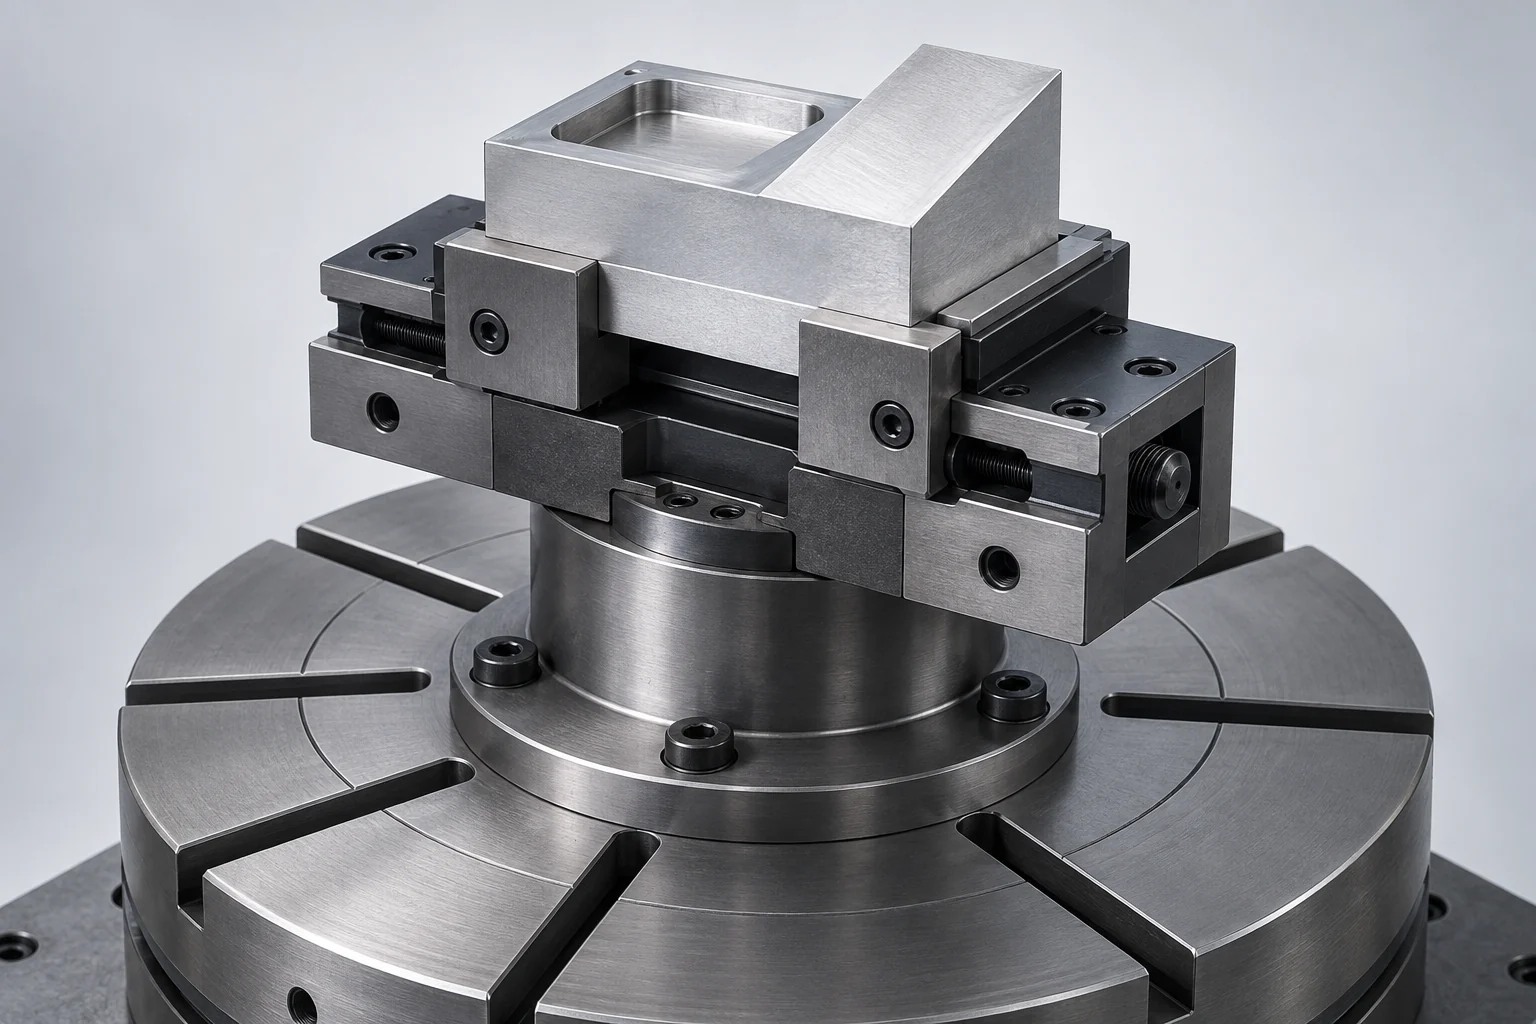
5-achsige Werkstückaufspannung positioniert und sichert ein Werkstück, während gleichzeitig ausreichend Platz für Fräswerkzeug, Werkzeughalter und Maschine bleibt, um die erforderlichen Merkmale zu bearbeiten. Ein kompakter Schraubstock kann mehr vom Rohling freilegen, doch allein der Zugang ist nur die halbe Miete. Der Griff muss zudem wechselnden Schnittlasten standhalten, das verbleibende Material stützen und einen Bezugspunkt für jede spätere Aufspannung bewahren.
Diese Anforderungen gelten sowohl für 3+2- als auch für simultane Fünfachsbearbeitung. Auch bei indizierter Bearbeitung ist eine freie Route zwischen den Orientierungen erforderlich. Bei kontinuierlicher Drehbewegung müssen zusätzlich mehr Positionen geprüft werden; keiner der beiden Betriebsmodi ermöglicht den Zugriff auf die Fläche, die physisch innerhalb der Spannbacken liegt.
Wählen Sie den Griff anhand der Flächen, die gehalten werden können.
Beginnen Sie mit einer einfachen Unterscheidung: Welche Flächen gehören zur fertigen Komponente, und welches Material kann zum Spannen genutzt und später entfernt werden? Ein roher Rohling verträgt möglicherweise gezahnte Backeneindrücke. Eine fertige Dichtfläche oder eine sichtbare eloxierte Oberfläche stellt hingegen ein anderes Kontaktproblem dar.
Die folgenden Anordnungen dienen als Ausgangskonfigurationen, nicht als austauschbare Spannvorrichtungsspezifikationen. Form des Rohlings, Werkstoff, Schnittlasten und erforderlicher Zugang bestimmen, welche Variante geeignet ist.
| Spannanordnung | Nützliche Ausgangssituation | Was der Prozess lösen muss |
|---|---|---|
| Kompakter Schraubstock mit Spannbacken | Rohmaterial mit zugänglichem unterem Spannbereich | Backeneingriff, Rohlingvorbereitung und Entfernung von Materialbereichen mit Spannabdrücken |
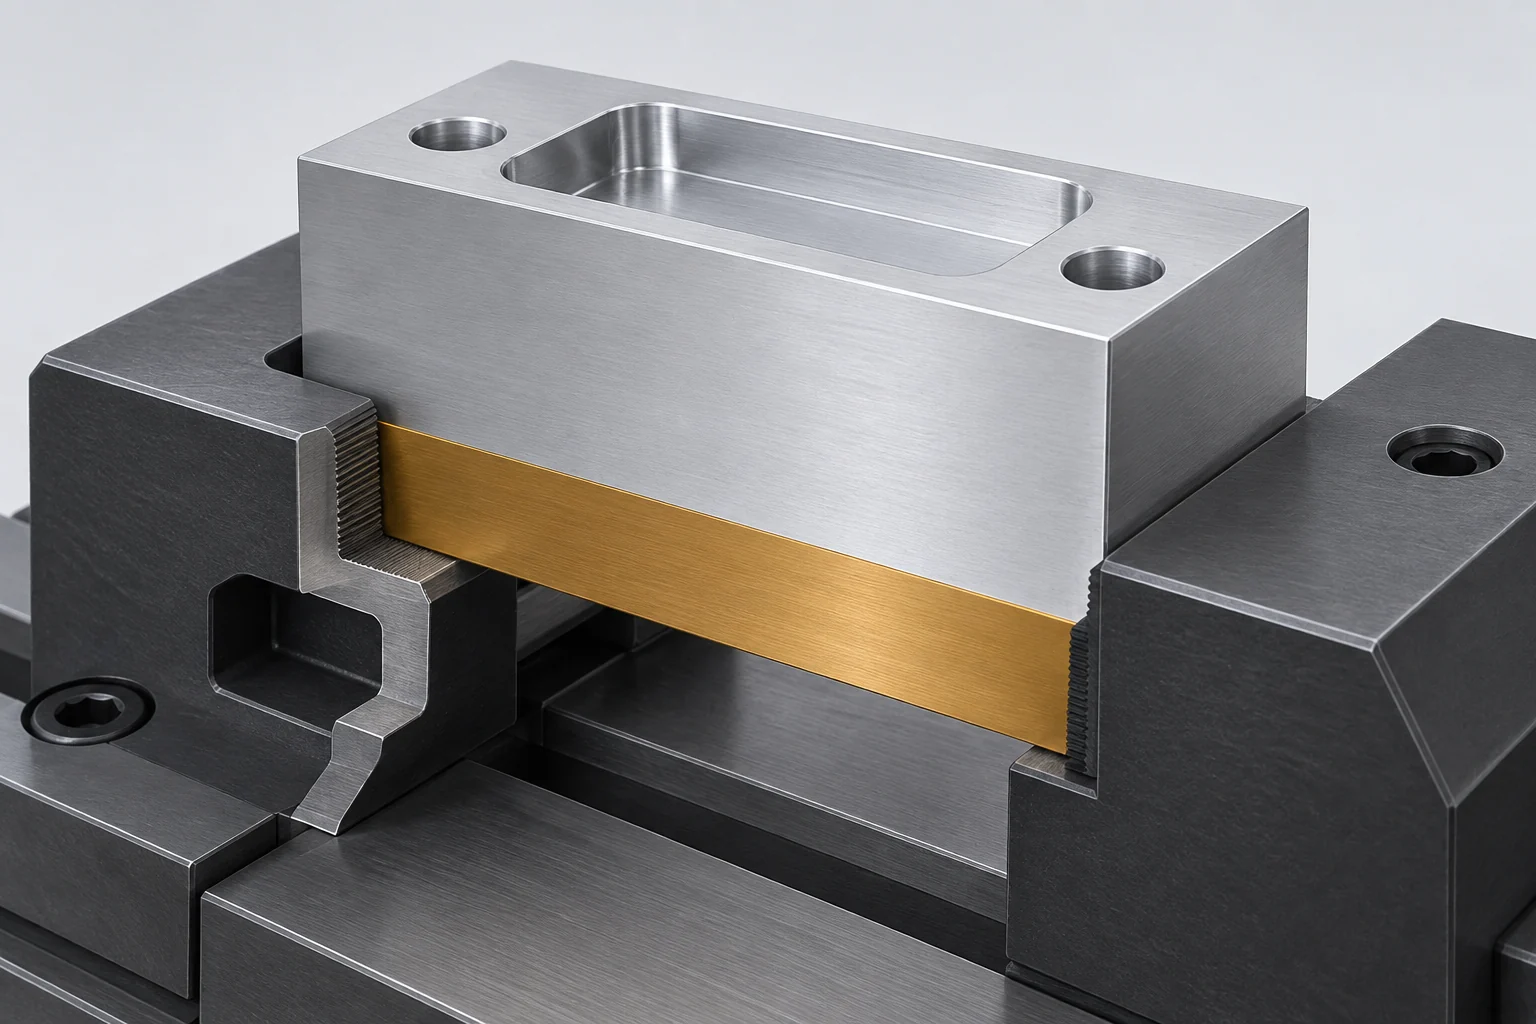
| Schwalbenschwanz-Spannvorrichtung | Rohmaterial mit speziellem Spannmerkmal unterhalb des Teils | Vorbereitete Schwalbenschwanzgeometrie, Lastgrenzen und spätere Entfernung |
| Bearbeitete Weichbacken | Zweiter Bearbeitungsschritt an einem teilweise fertiggestellten Profil | Unterstützte Kontaktflächen, Anlage und Schutz fertiger Oberflächen |
| Spezielle Spannvorrichtung | Unregelmäßige Geometrie oder zugängliche Befestigungsmerkmale | Positionierung, Zugang für Spannelemente und Freiraum während der gesamten Bearbeitung |
Ein flacher Griff funktioniert nur im Rahmen eines bestimmten Systems. So unterscheidet LANG Technik beispielsweise seinen vorgeprägten, formschlüssigen Griff von gewöhnlicher Reibungsspannung. Die angegebene Grifftiefe gilt ausschließlich für diese Anordnung, nicht für jeden beliebigen Schraubstock, der einen willkürlichen Rohling hält. Ebenso erfordert ein Schwalbenschwanz die für die gewählte Spannvorrichtung spezifizierte Geometrie. [1] [2]
Eine Nullpunkt-Schnittstelle hat eine weitere Aufgabe: Sie positioniert eine kompatible Spannvorrichtung oder Palette erneut auf ihrer Basis. Sie ersetzt nicht die Spannbacken oder Klammern, die das Werkstück fixieren, und ihre Wiederholgenauigkeit ist nur einer der Faktoren, die das Ergebnis des fertigen Teils beeinflussen. [3]
Prüfen Sie den Halter und den Weg zwischen den Schnitten.
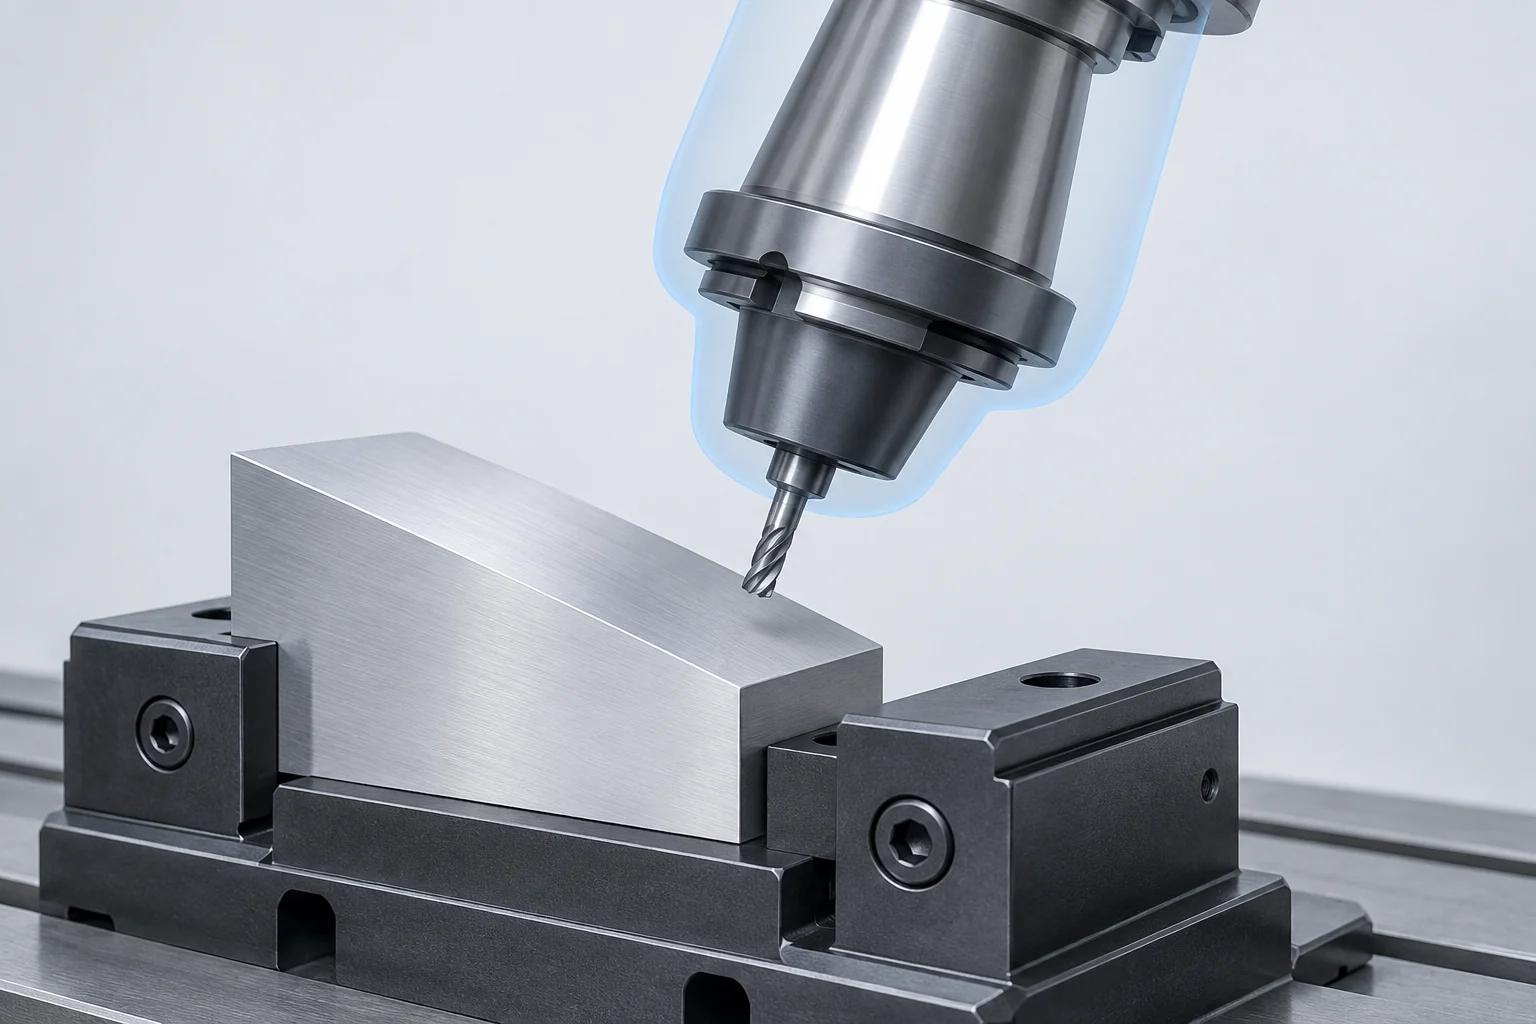
Stellen Sie sich vor, Sie bohren ein schräges Loch nahe der unteren Kante eines Blocks. Die Bohrspitze kann mit dem Loch ausgerichtet sein, während der breitere Halter auf die Schraubstockbacke stösst. Ein längeres Werkzeug könnte diesen Abstand verändern, ändert aber auch die Werkzeuganordnung und deren Steifigkeit. Eine weitere Drehung des Werkstücks könnte das Loch freilegen, bewegt jedoch gleichzeitig eine andere Ecke in Richtung Tisch.
Eine sinnvolle Freiraumprüfung umfasst mehrere verschiedene Objekte:
- Fräser und nichtschneidender Schaft: Stellen Sie sicher, dass ausschliesslich der vorgesehene Schneidbereich mit dem Rohling in Kontakt tritt.
- Halter und Spindel: Berücksichtigen Sie die grösseren Durchmesser hinter dem Fräser.
- Rohling und Spannfutter: Umfassen den tatsächlichen Rohling, die Spannbacken, Klammern, Befestigungselemente und den Aufsteller.
- Maschinenbewegung: Prüfen Sie Drehpositionen, lineare Wege sowie den Raum, den die Maschine während der Neuausrichtung durchläuft.
Prüfen Sie Einlauf-, Auslauf- und Verbindungsbewegungen ebenso wie den eigentlichen Schnitt. Zwei eindeutig freie Schnittpositionen beweisen nicht, dass der Weg zwischen ihnen ebenfalls frei ist. Auch die aktuelle Form des Rohlings ist entscheidend: Material, das nach dem Grobschliff verschwindet, ist vor diesem Bearbeitungsschritt noch vorhanden.
Die Dokumentation zu Simulation for manufacturing von Autodesk unterscheidet zwischen Werkzeug-Rohling-Simulation und Simulation unter Verwendung des Maschinenmodells, der Kinematik und des Postprocessors. Modellieren Sie die relevanten Komponenten des Spannfutters und führen Sie die zutreffenden Kollisions- und Überfahrprüfungen durch; eine optisch glatte Animation allein stellt kein Verifikationsergebnis dar. Das Modell muss der tatsächlich verwendeten Aufspannung entsprechen. [4]
Heben Sie das Werkstück nur so hoch, wie es die Aufspannung erfordert.
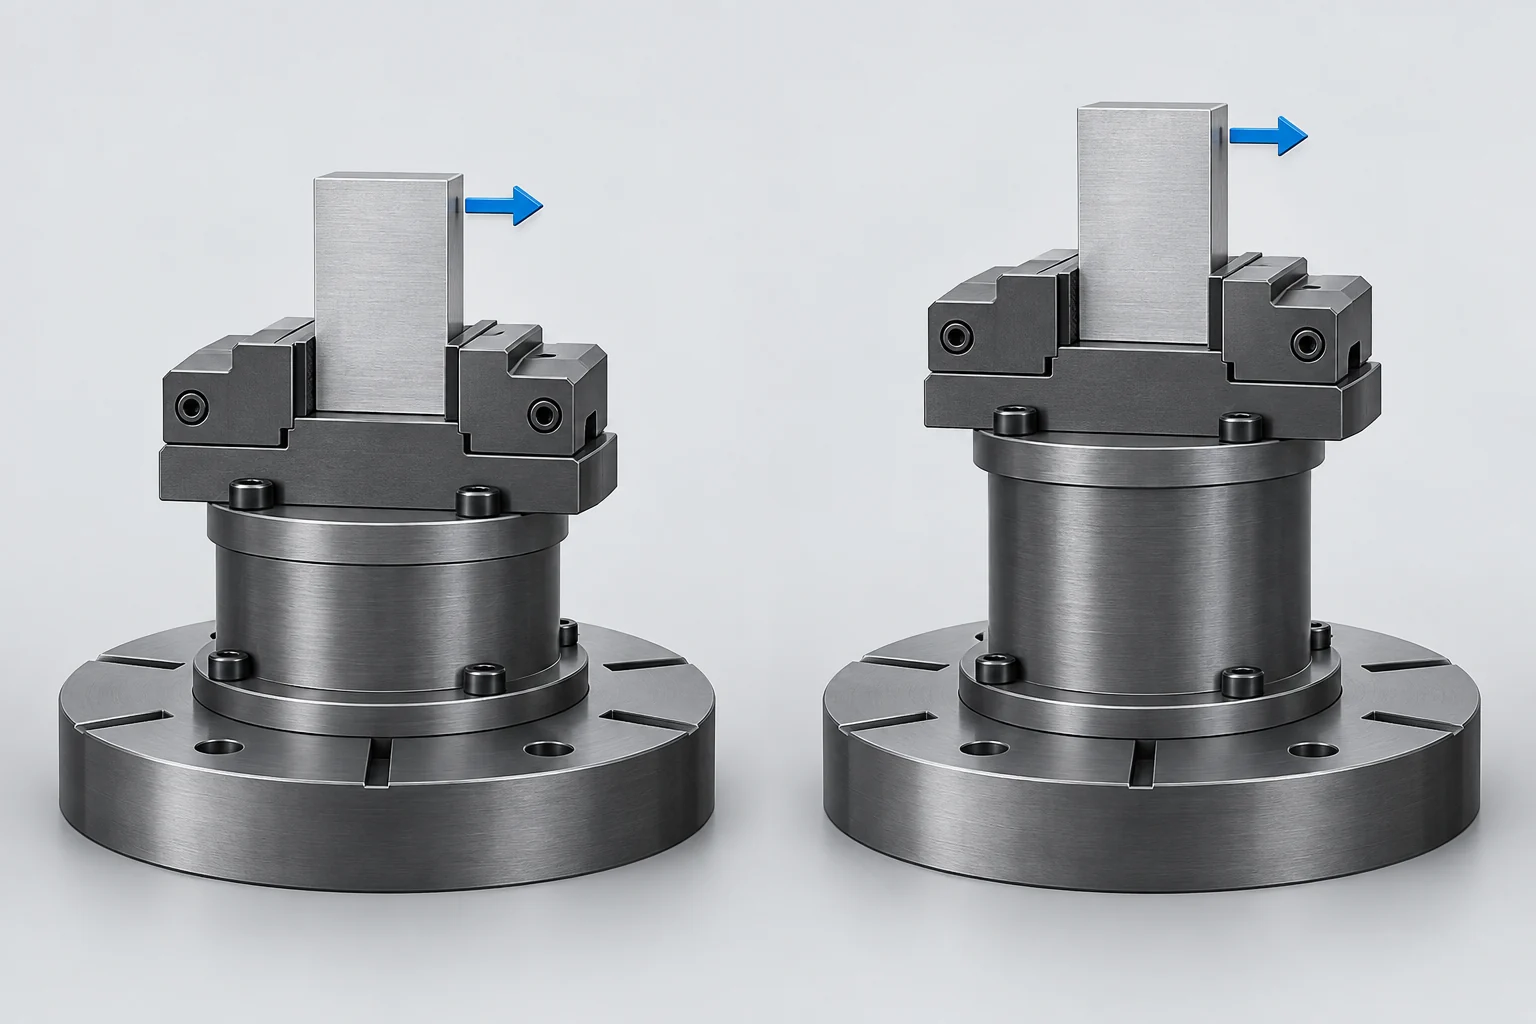
Ein Aufsteller kann die Spannzange vom Tisch entfernen und einen Zugang zu den Seiten des Werkstücks ermöglichen. Jergens beschreibt diesen Zugangsvorteil in seiner Anleitung zur Fünf-Achsen-Aufspannung. Der gesamte Stapel muss weiterhin in die Maschine passen und den Schnitt tragen. [3]
Die Höhe beeinflusst mehr als nur den Zugang. Bei einer horizontalen Kraft, die oberhalb einer gewählten Montierebene wirkt, beträgt das Moment um diese Ebene M = F × h, wobei h der senkrechte Abstand zur Wirkungslinie der Kraft ist. Betrachten Sie einen vereinfachten Vergleich mit derselben angenommenen 200 N-Kraft:
| Kraft | Höhe über der Montierebene | Moment in dieser Ebene |
|---|---|---|
| 200 N | 50 mm = 0.050 m | 10 N·m |
| 200 N | 100 mm = 0.100 m | 20 N·m |
Die Verdoppelung der Höhe verdoppelt dieses Moment. Sie legt weder die Verformung der Spannvorrichtung, eine sichere Spannkraft noch eine maximal zulässige Aufstellhöhe fest; dafür sind die tatsächliche Struktur, die Schnittstellen und die Lastrichtungen erforderlich. Die Berechnung isoliert lediglich eine Folge der Änderung des Abstands zwischen Schnittstelle und Montierebene. [5]
Der Aufbau beansprucht zudem Platz und erhöht die Masse. Bei einem Kipp-Tisch müssen Sie die kombinierte Spannvorrichtung und das Werkstück im Hinblick auf die jeweiligen Traglast-, Schwerpunkts- und Momentgrenzwerte bewerten. Prüfen Sie die eingeschränkte Baugröße im gekippten Zustand – nicht nur die Höhe im aufrechten Zustand. Unser Leitfaden zum Lesen von Maschinenweg- und Freiraumspezifikationen erklärt, warum der Weg allein den verfügbaren Raum für das Werkstück nicht definiert.
Halten Sie Spannlasten von nicht gestützten Wänden fern.
Die Spannvorrichtung hält unterschiedliche Strukturen während des Bearbeitungsprozesses. Ein massiver Rohling kann zu einem dünnwandigen, ausgehöhlten Gehäuse werden, während er weiterhin in denselben Spannbacken gehalten wird. Eine Kontaktstelle, die während des Schruppens akzeptabel war, kann zur Ursache von Bewegung werden, sobald das umgebende Material entfernt ist.
Leiten Sie Spannlasten direkt in gestützte, ausreichend steife Bereiche ein. Eine Spannkraft über einem massiven Flansch mit unmittelbar darunterliegender Stütze erzeugt einen anderen Lastpfad als eine Spannkraft, die eine nicht gestützte Wand verbiegt. Carr Lanes Locating & Clamping Principles erläutert diesen Zusammenhang zwischen Spannposition, Stützung und Verformung. Stärkeres Anziehen ist keine allgemeine Lösung für ein flexibles Teil. [6]
Oberflächenanforderungen gehören ebenfalls in den Spannplan. Markieren Sie die Flächen, an denen Backenabdrücke verbleiben dürfen, die Bereiche, die weggefräst werden, sowie die Oberflächen, die geschützt werden müssen. Die Vorgabe „keine Abdrücke“ auf jeder Oberfläche kann eine ansonsten praktikable Spannung ausschließen und erfordert entweder eine andere Kontaktgeometrie oder einen zusätzlichen Arbeitsgang.
Weiche Backen bezeichnen bearbeitbare Backeneinsätze, nicht eine Garantie für markenfreien Kontakt. Ihre Passung, der Kontaktbereich, Sauberkeit und die aufgebrachte Last sind weiterhin entscheidend. Ein eingeschlossener Span bleibt sowohl beim Anlegen als auch auf der kontaktierten Oberfläche wirksam. Trennen Sie die visuelle Akzeptanz von der dimensionsbezogenen Akzeptanz: Ein Teil kann unbeschädigt aussehen, bewegt sich jedoch beim Lösen der Spannung. [1] [6]
Der Leitfaden zu Bearbeitungsmaterialien und Konstruktion verbindet diese Fragen mit dünnwandigen Strukturen und der festgelegten Prüfbedingung. Bei flexiblen Teilen klären Sie eindeutig, ob die Zeichnungsvorgabe für das Teil frei von der Spannvorrichtung oder unter einer definierten Montageeinspannung gilt.
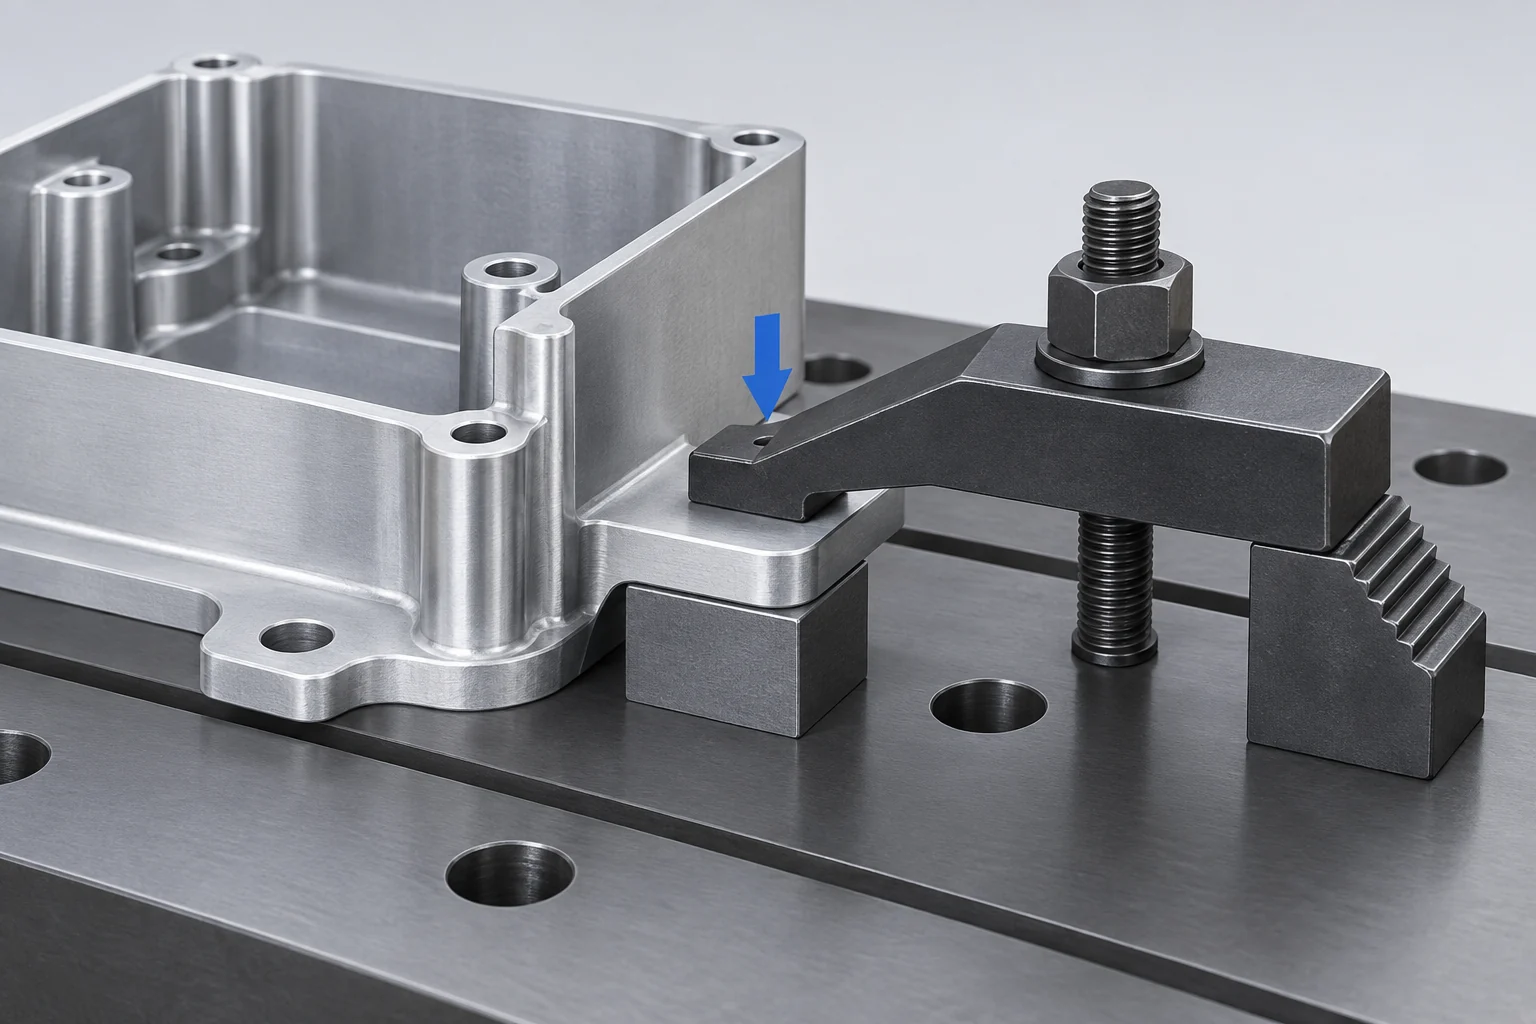
Planen Sie die zweite Aufspannung, bevor Sie den Spannstock entfernen.
Betrachten Sie ein Gehäuse mit einer oberen Aussparung, seitlichen Bohrungen und einer fertig bearbeiteten unteren Montagefläche. Eine erste Aufspannung kann zusätzliches Material unterhalb dieser Montagefläche halten und so die obere Fläche sowie die Seiten zugänglich lassen. Nachdem diese Merkmale bearbeitet wurden, muss der verbleibende Spannrest dennoch entfernt werden.
Die zweite Aufspannung benötigt eine Auflagefläche, eine Möglichkeit, der nächsten Bearbeitungskraft standzuhalten, sowie nutzbare Bezugspunkte zu bereits hergestellten Merkmalen. Bearbeitete weiche Backen können das externe Profil stützen, oder eine spezielle Spannvorrichtung kann sich an geeigneten fertig bearbeiteten Merkmalen orientieren. Wählen Sie diese Kontaktpunkte bereits bei der Planung des ersten Arbeitsgangs aus – und nicht erst nach der Bearbeitung, wenn sich herausstellt, dass jede praktikable Haltefläche empfindlich oder kosmetisch ist.
Beachten Sie bei diesem Gehäuse die relevanten geometrischen Beziehungen:
- Identifizieren Sie die Beziehungen zwischen der unteren Fläche und den seitlichen Bohrungen, die durch die fertige Zeichnung vorgegeben sind.
- Wählen Sie zugängliche Positioniermerkmale, die diese Beziehungen in die zweite Aufspannung übertragen.
- Lassen Sie ausreichend nutzbares Material und ausreichende Stützung für die Entfernung des Spannrests, ohne dass die Lage des Teils verloren geht.
- Überprüfen Sie die fertigen geometrischen Beziehungen nach dem Lösen der Spannung sowie nach allen festgelegten Nachbearbeitungsschritten.
Ein Koordinatenversatz kann die Lage des Teils beschreiben, kann jedoch weder einen unbekannten Anlagefehler noch eine Bewegung des Teils unter Last kompensieren. Ebenso beweist eine wiederholgenaue Paletten-Schnittstelle nicht, dass das Bauteil korrekt in den Spannbacken sitzt. Saubere Kontaktoberflächen und eine geeignete Referenzprüfung bleiben Bestandteil jeder Aufspannung. [6]
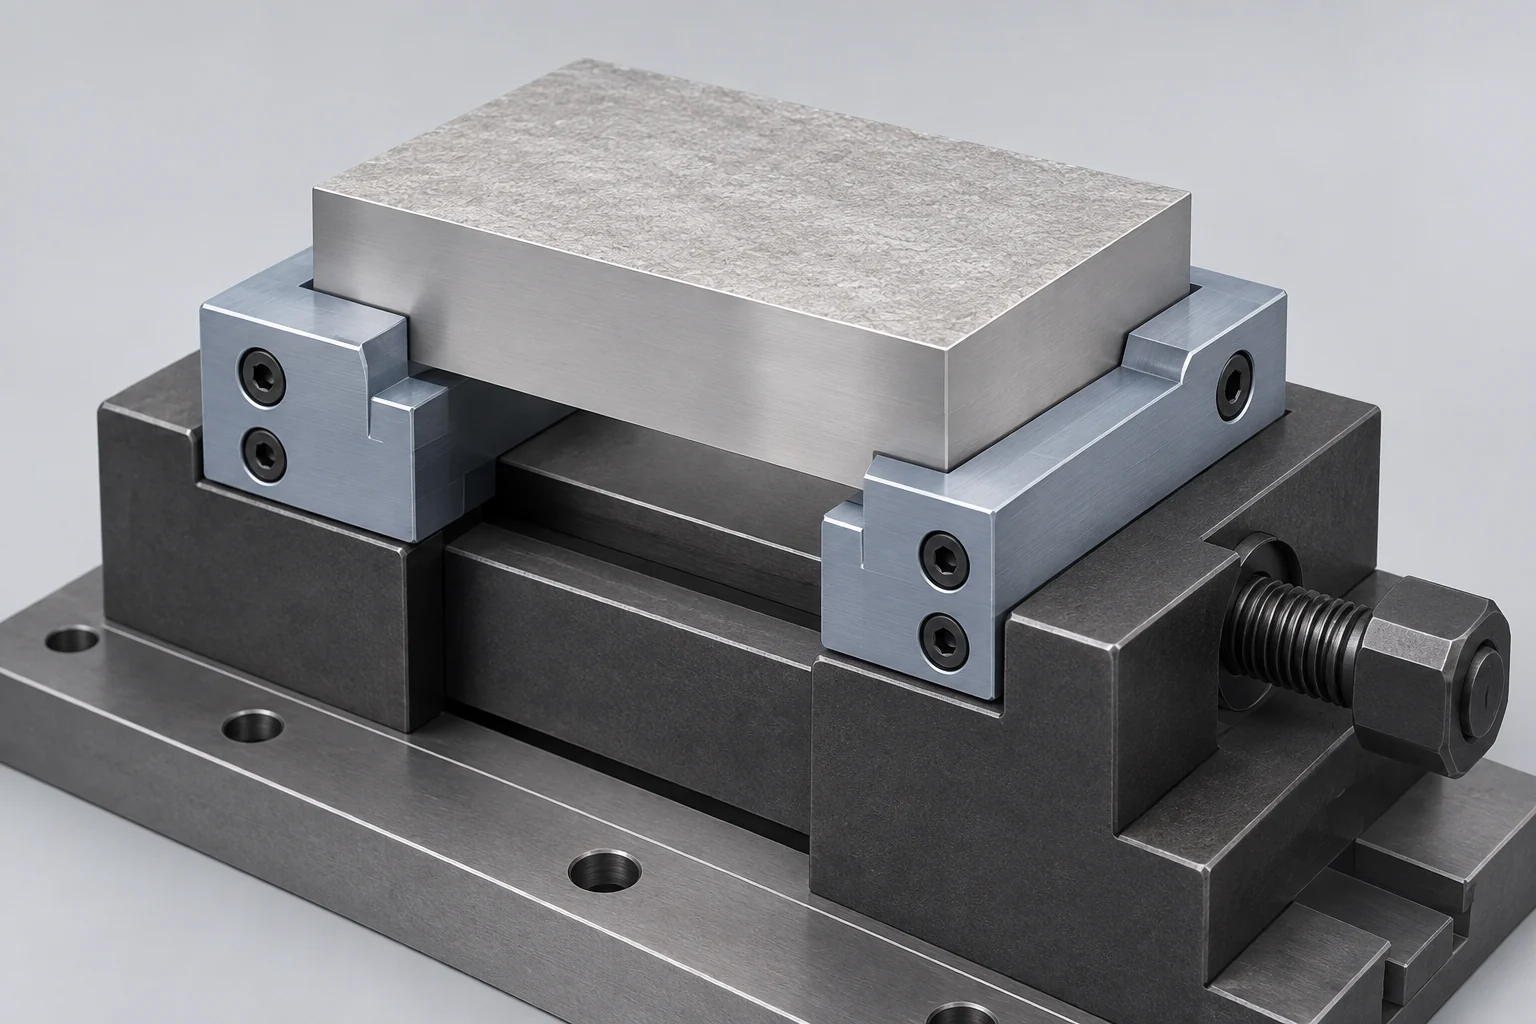
Das nutzbare Ergebnis ist eine vollständige Bearbeitungsroute: Die vorgesehenen Flächen sind erreichbar, das Werkstück bleibt während des Materialabtrags stabil gehalten, und die letzte Spannoperation bewahrt die geforderten geometrischen Beziehungen der Merkmale. Für eine werkstückspezifische Fertigungsprüfung umfasst der Fünf-Achs-CNC-Bearbeitungsservice von VETCNC den Werkzeugzugang, die erforderliche Spannzugabe sowie die Prüfanforderungen.
5-achsige Werkstückaufspannung – FAQ
Ermöglicht mir ein Fünf-Achs-Schraubstock, alle sechs Seiten in einer Aufspannung fertigzustellen?
Nicht von allein. Spannbacken oder das zum Spannen vorgesehene Rohmaterial blockieren in der Regel einen Teil des Bauteils. Durch die Fünf-Achs-Bewegung können zusätzliche Richtungen freigelegt werden, doch die Entfernung der verbleibenden Kontaktfläche erfordert eine geplante Spannmethode oder einen Übernahmeprozess.
Ist eine Schwalbenschwanzgeometrie für die Fünf-Achs-Bearbeitung erforderlich?
Nein. Schwalbenschwanzgeometrien sind lediglich eine von mehreren Spannmöglichkeiten. Spannbacken, bearbeitete Weichspannbacken und spezielle Spannvorrichtungen können sich für andere Bauteile besser eignen. Die Wahl hängt von den zugänglichen Kontaktflächen, der Vorbereitung des Rohlings, den auftretenden Kräften sowie der späteren Endbearbeitungsreihenfolge ab.
Wie viel Material sollte ich für die Spannbacken vorsehen?
Orientieren Sie sich an den Anforderungen des gewählten Spannsystems und am konkreten Bearbeitungsplan. Es gibt keine universelle Spanntiefe, die für jedes Material, jede Backenart und jede Schnittkraft gilt. Berücksichtigen Sie sowohl das Material für die Vorbereitung als auch das für die Durchführung der zweiten Bearbeitungsoperation erforderliche Material.
Verbessert ein höherer Aufsteller die Aufspannung?
Er kann den Werkzeugzugang verbessern, verändert jedoch gleichzeitig Höhe, Lastmoment und den durchlaufenen Raum. Wählen Sie die für den erforderlichen Freiraum notwendige Höhe aus – unter gleichzeitiger Prüfung der Festigkeit der Spannvorrichtung sowie der zulässigen Last- und Verfahrweggrenzen der Maschine.
Können Weichspannbacken sämtliche Spannmarkierungen vermeiden?
Nein. Gut angepasste Backen können die Kontaktkräfte über geeignete Flächen verteilen, doch Last, Späne und Oberflächenzustand beeinflussen das Ergebnis weiterhin. Identifizieren Sie vor der Auswahl der Spannmethode die zu schützenden Flächen und definieren Sie akzeptable Kontaktmarkierungen.
Technische Quellen
- LANG Technik. Häufig gestellte Fragen zu Spannsystemen. Auswahl der Spannbacken und Halten von rohgestanztem Ausgangsmaterial.
- Jergens. Katalog für Spannlösungen. Five-Axis-Schwalbenschwanzspannvorrichtungen und vorgefertigte Spannmerkmale.
- Jergens. 5-Axis-Wissenszentrum: Übersicht. Aufsteller, Spannvorrichtungs-Schnittstellen und modulare Spanntechnik.
- Autodesk Fusion Help. Simulation für die Fertigung. Maschinenmodelle, Verifikation, Kollisionen und Überlauf.
- OpenStax, Rice University. University Physics Volume 1, Abschnitt 10.6: Drehmoment. Kraft und senkrechter Hebelarm.
- Carr Lane Manufacturing. Positionierung & Spannprinzipien. Stützen, Lastrichtung, Späneabfuhr und Werkstückpositionierung.



