Sur cette page
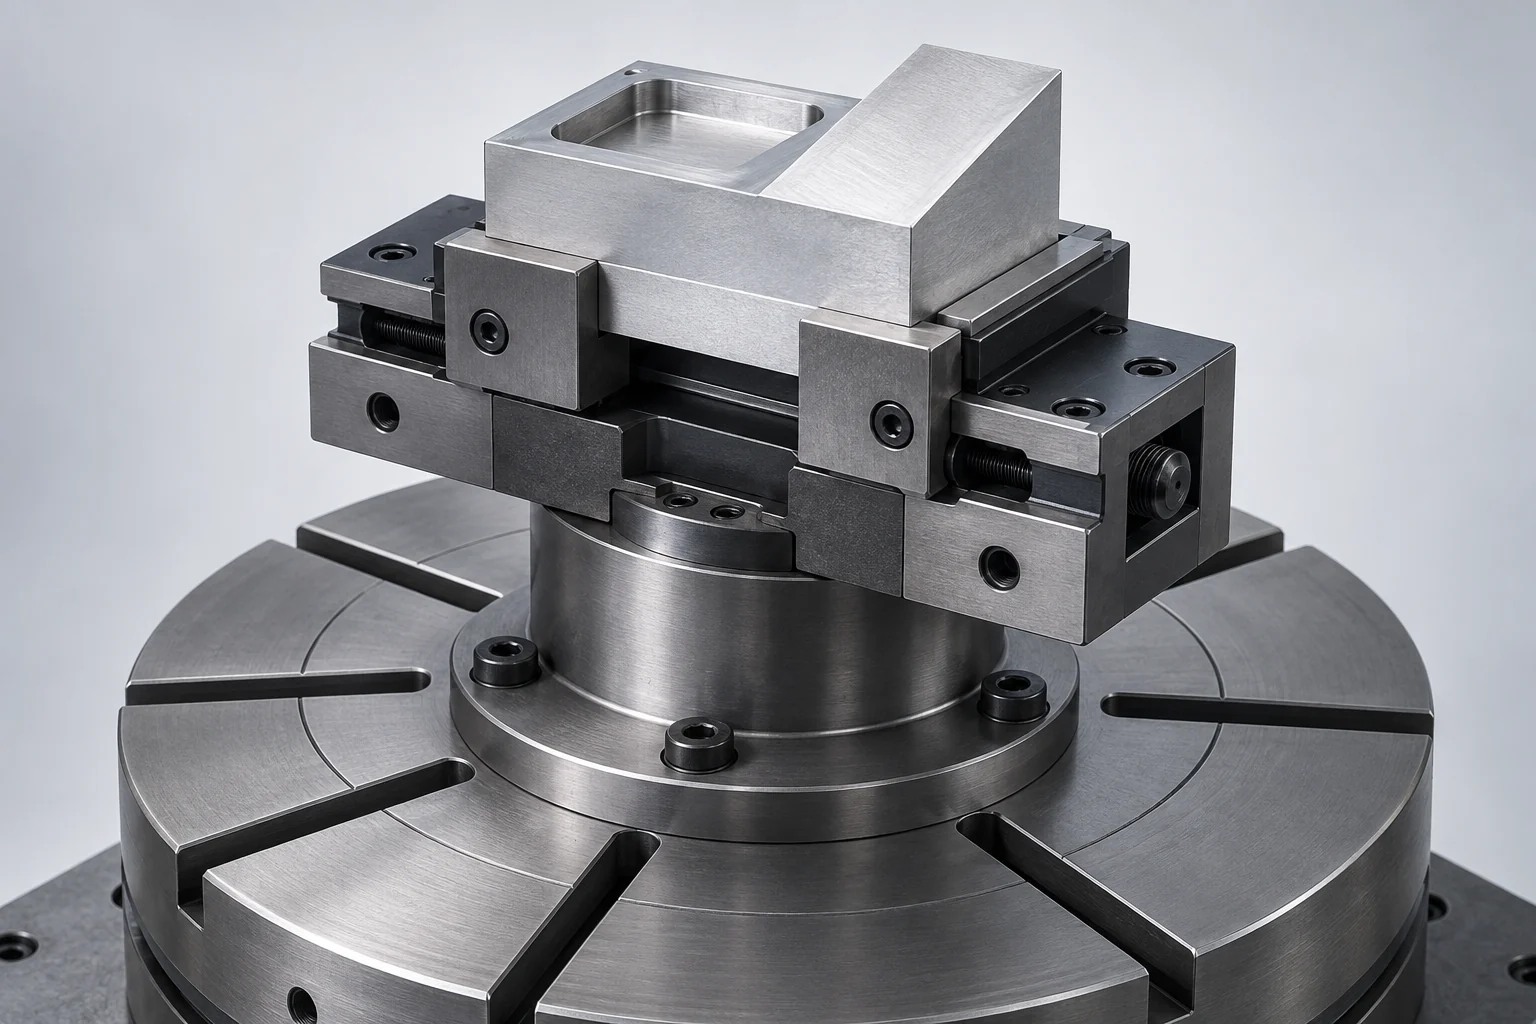
5-axe pour la fixation des pièces positionne et immobilise une pièce tout en laissant suffisamment d’espace pour que l’outil, le porte-outil et la machine puissent atteindre les caractéristiques requises. Une vice compacte peut exposer davantage de la brut, mais l’accès n’est qu’une partie de la tâche. La prise en charge doit également résister aux efforts de coupe variables, soutenir la matière restante et préserver une référence pour tout montage ultérieur.
Ces exigences s’appliquent aussi bien au 3+2 qu’à l’usinage simultané à cinq axes. L’usinage indexé nécessite tout de même un trajet dégagé entre les orientations. Le mouvement rotatif continu ajoute davantage de positions à vérifier ; aucun des deux modes ne permet d’accéder à la surface située physiquement à l’intérieur des mors.
Choisissez la prise en fonction des surfaces pouvant être serrées
Commencez par une distinction simple : quelles surfaces appartiennent au composant fini, et quelle matière peut être utilisée pour la fixation puis supprimée ultérieurement ? Un brut peut tolérer des marques de mors crantés. Une portée d’étanchéité finie ou une face anodisée visible posent un problème différent de contact.
Les dispositions suivantes constituent des points de départ, et non des spécifications interchangeables de montage. La forme de la pièce brute, le matériau, les efforts de coupe et l’accès requis déterminent quelle version convient.
| Disposition de serrage | Situation initiale utile | Problèmes à résoudre dans le procédé |
|---|---|---|
| Vice compact avec mors de serrage | Pièce brute avec une zone inférieure de serrage accessible | Engagement des mors, préparation de la pièce brute et retrait de la matière marquée |
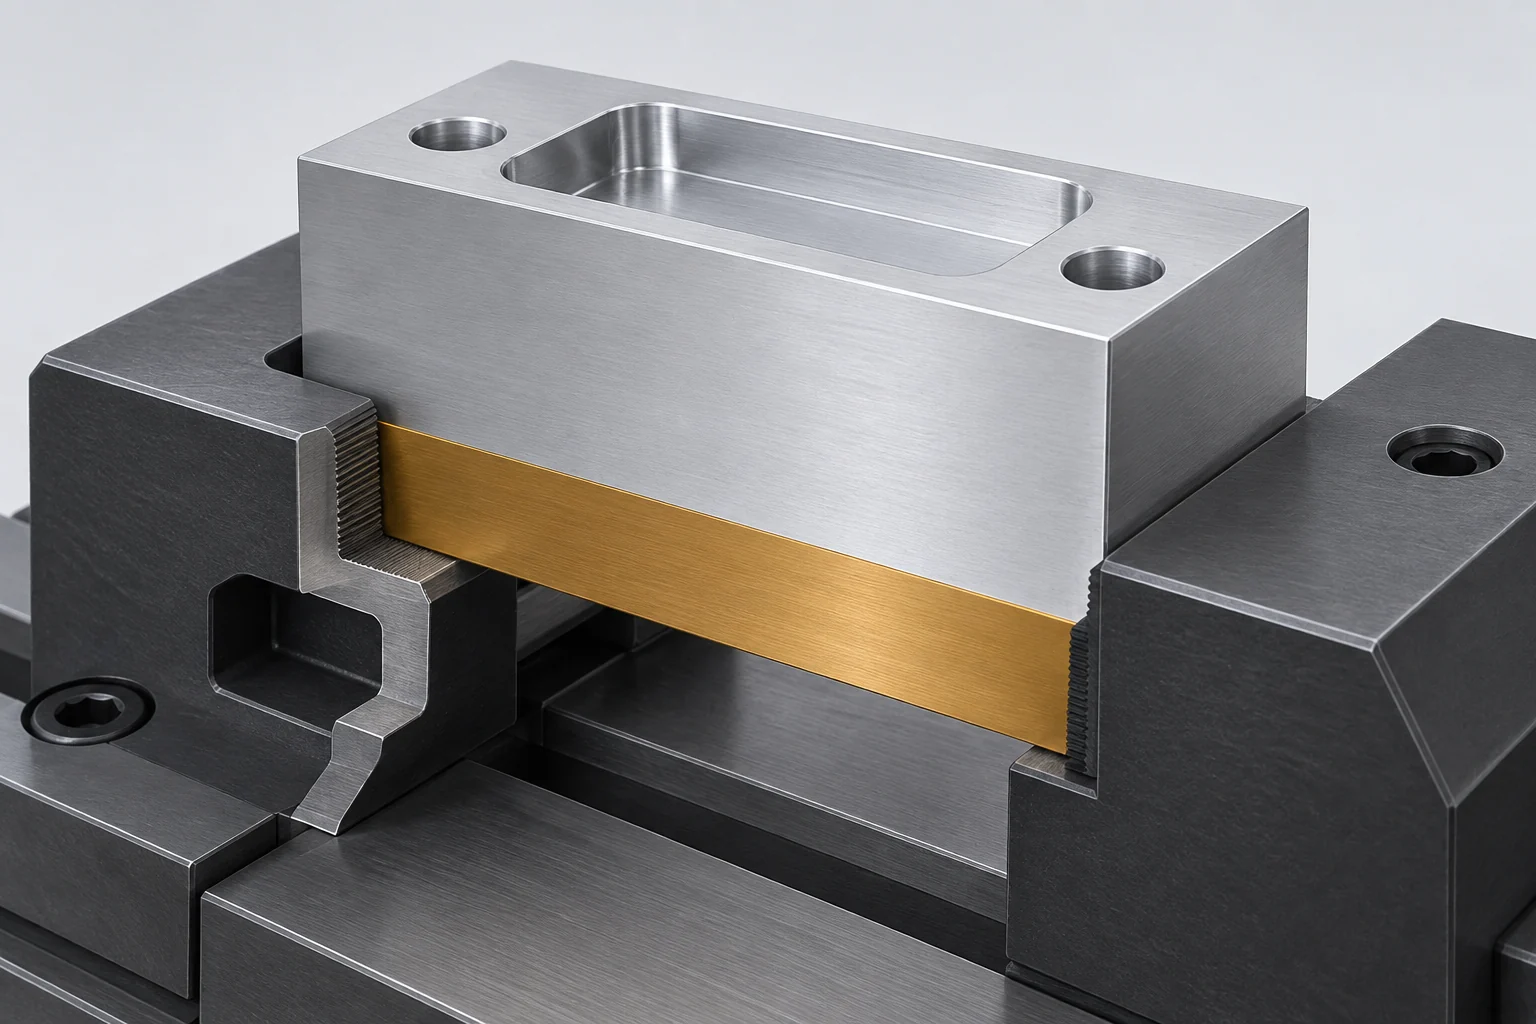
| Montage en queue d’aronde | Pièce brute comportant une caractéristique dédiée de serrage sous la pièce | Géométrie d’emboîtement en queue d’aronde préparée, limites de charge et retrait ultérieur |
| Mors souples usinés | Deuxième opération sur un profil partiellement fini | Zones de contact supportées, appui et protection des surfaces finies |
| Montage dédié | Géométrie irrégulière ou caractéristiques de fixation accessibles | Positionnement, accès au dispositif de serrage et dégagement pendant toute l’opération |
Une prise peu profonde fonctionne dans le cadre d’un système spécifique. Par exemple, LANG Technik distingue sa prise prédécoupée et adaptée à la forme de la pièce de la simple serrage par friction. Sa profondeur de prise publiée s’applique à cette disposition précise, et non à toute vice serrant une pièce brute quelconque. De même, une queue d’aronde exige la géométrie spécifiée pour le montage choisi. [1] [2]
Une interface à point zéro a une autre fonction : elle repositionne un dispositif ou un plateau compatible sur sa base. Elle ne remplace pas les mors ou les étaux qui immobilisent la pièce, et sa répétabilité n’est qu’un des facteurs contribuant au résultat final de la pièce usinée. [3]
Vérifiez le porte-outil et le parcours entre les passes d’usinage.
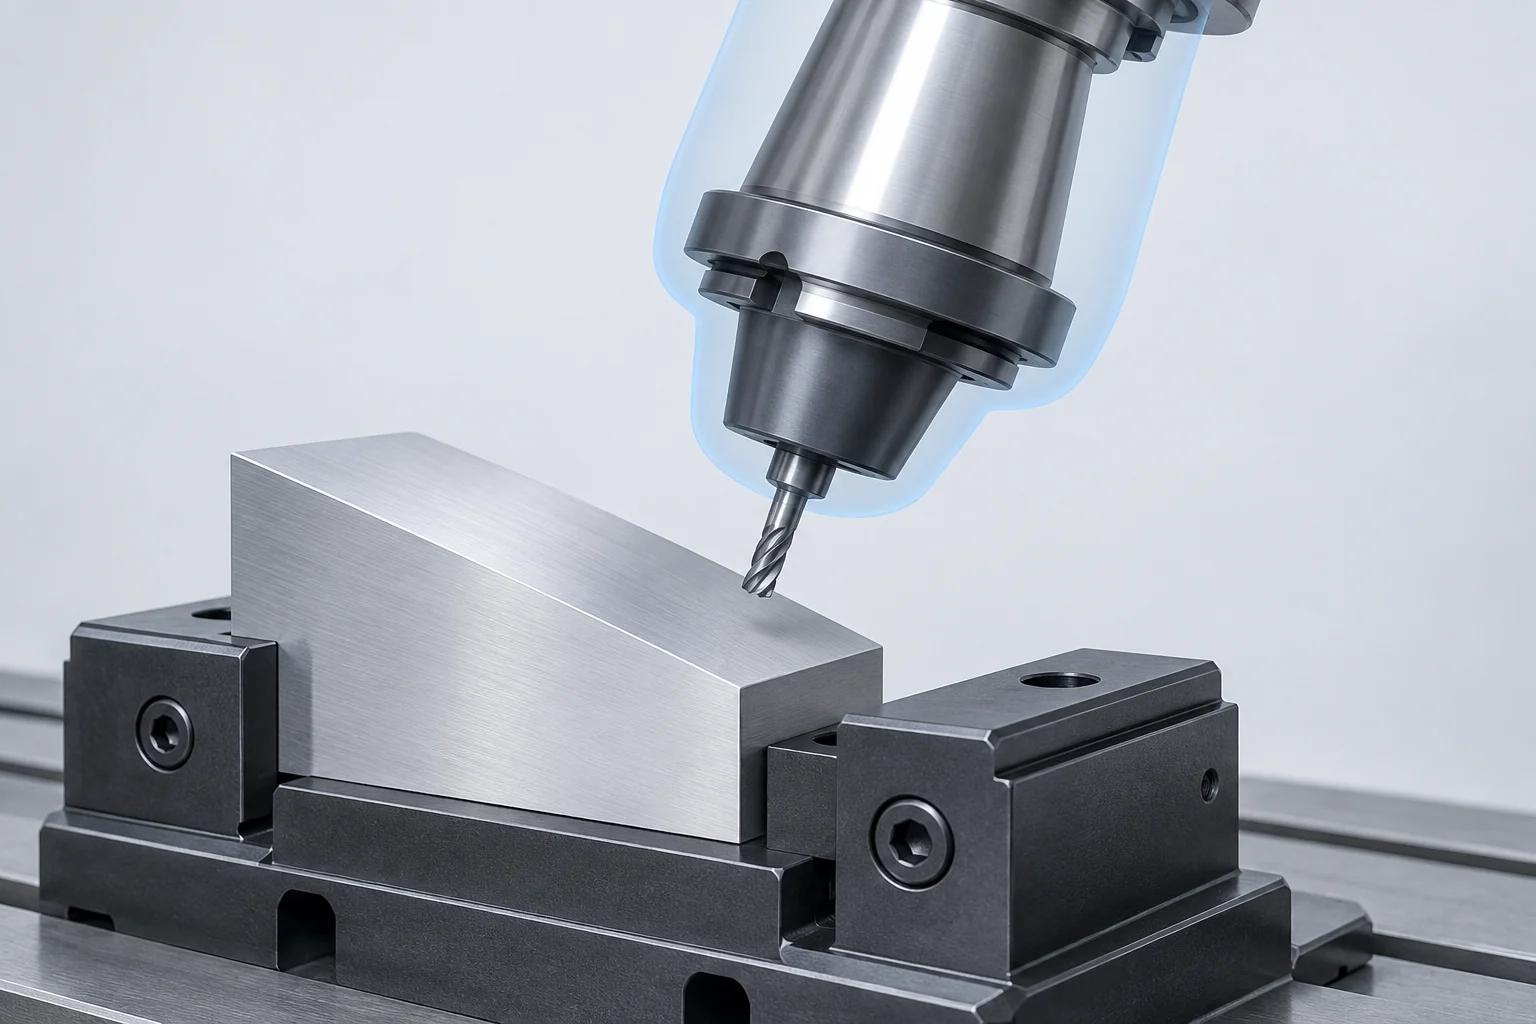
Imaginez le perçage d’un trou incliné près du bord inférieur d’un bloc. La pointe de la mèche peut s’aligner avec l’axe du trou tandis que le porte-outil plus large entre en contact avec le mors de l’étau. Un outil plus long pourrait modifier cet espace libre, mais il modifie également l’ensemble porte-outil et sa rigidité. Une rotation plus importante de la pièce pourrait exposer le trou tout en rapprochant un autre coin de la table.
Un examen utile de l’espace libre prend en compte plusieurs éléments distincts :
- Fraise et partie non coupante de la tige : vérifiez que seule la zone de coupe prévue entre en contact avec la matière brute.
- Porte-outil et broche : incluez les diamètres plus importants situés derrière la partie coupante.
- Matière brute et dispositif de serrage : représentez la pièce brute réelle, les mors, les éléments de serrage, les éléments de fixation et le support surélevé.
- Mouvements de la machine : vérifiez les positions rotatives, la course linéaire et l’espace balayé lors des réorientations.
Vérifiez les mouvements d’entrée, de sortie et de liaison, ainsi que la passe de coupe. Deux positions de coupe dégagées ne garantissent pas que le parcours entre elles soit libre. La forme actuelle de la matière brute compte également : le matériau qui disparaîtra après l’ébauche est encore présent avant cette opération.
La documentation relative à la simulation pour la fabrication d’Autodesk distingue la simulation outil/matière brute de celle utilisant le modèle machine, la cinématique et le post-processeur. Modélisez les composants pertinents du dispositif de serrage et exécutez les vérifications de collision et de dépassement applicables ; une animation visuellement fluide à elle seule ne constitue pas le résultat de la vérification. Le modèle doit correspondre exactement au montage utilisé. [4]
Soulevez la pièce uniquement à la hauteur requise par le montage.
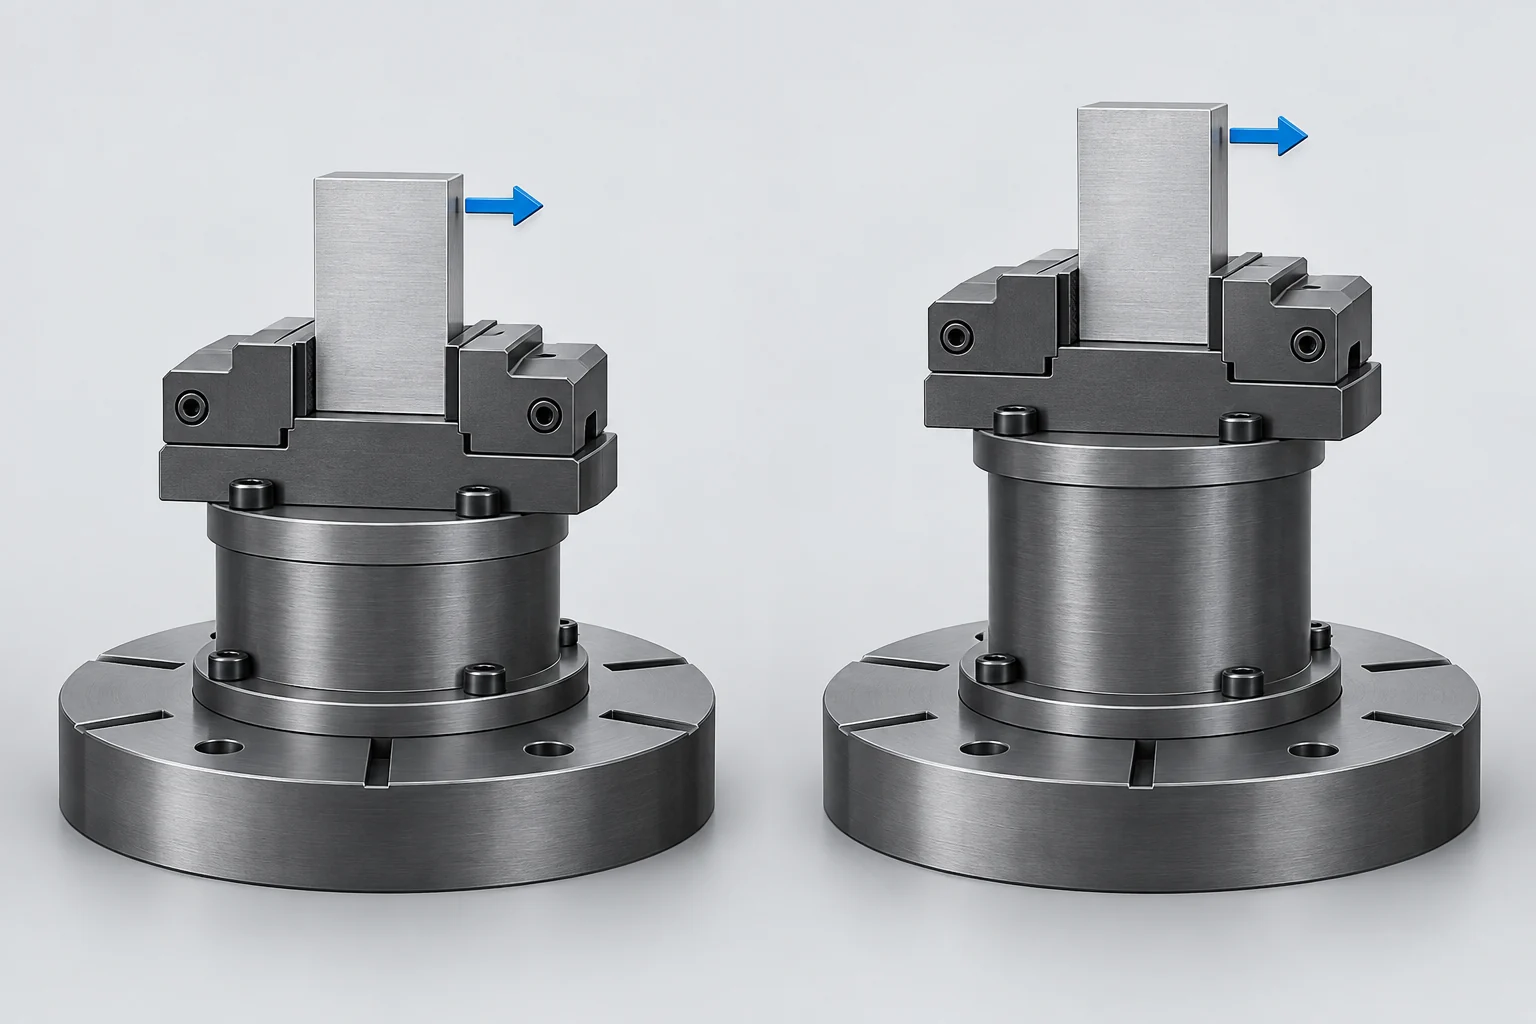
Un support surélevé peut écarter l’étau de la table et permettre un accès aux côtés de la pièce. Jergens décrit cet avantage d’accès dans ses recommandations relatives à l’usinage à cinq axes. L’ensemble complet doit néanmoins rester compatible avec la machine et assurer le maintien pendant l’usinage. [3]
La hauteur influence plus que l’accès. Pour une force horizontale agissant au-dessus d’un plan de fixation choisi, le moment par rapport à ce plan est M = F × h, où h est la distance perpendiculaire entre le plan et la droite d’action de la force. Considérons une comparaison simplifiée avec la même force supposée de 200 N :
| Force | Hauteur au-dessus du plan de fixation | Moment sur ce plan |
|---|---|---|
| 200 N | 50 mm = 0.050 m | 10 N·m |
| 200 N | 100 mm = 0.100 m | 20 N·m |
Le doublement de la hauteur double ce moment. Cela ne détermine pas la déformation du montage, une force de serrage sûre ni une hauteur maximale utilisable du support ; ces paramètres exigent la structure réelle, les interfaces et les directions de charge. Ce calcul isole une seule conséquence de la variation de la distance entre la zone d’usinage et le plan de fixation. [5]
L’empilement occupe également de l’espace et ajoute de la masse. Sur une table inclinable, évaluez l’ensemble composé du montage et de la pièce par rapport aux limites de charge utile, de centre de gravité et de moment applicables. Vérifiez l’enveloppe en position inclinée, et non seulement la hauteur en position verticale. Notre guide sur la lecture des spécifications de course et de dégagement des machines explique pourquoi la course seule ne définit pas l’espace disponible pour la pièce.
Éloignez les charges de serrage des parois non supportées
Le montage maintient des structures différentes au fur et à mesure de l’usinage. Une pièce brute pleine peut devenir un boîtier creusé et mince tout en restant dans les mêmes mors. Un contact acceptable pendant l’ébauche peut devenir une source de déplacement lorsque le matériau environnant a été enlevé.
Appliquez directement les charges de serrage sur des zones supportées et suffisamment rigides. Un serre-joint placé sur une bride pleine, soutenue immédiatement en dessous, crée un chemin de charge différent de celui d’un serre-joint faisant fléchir une paroi non supportée. Les Principes de localisation et de serrage de Carr Lane expliquent cette relation entre position du serre-joint, support et déformation. Serrer plus fort n’est pas une solution générale pour une pièce flexible. [6]
Les exigences relatives aux surfaces font également partie du plan de maintien. Indiquez les faces sur lesquelles les marques des mors peuvent subsister, les zones qui seront enlevées par usinage, ainsi que les surfaces devant être protégées. Exiger « aucune marque » sur toutes les surfaces peut écarter une prise autrement pratique et imposer une géométrie de contact différente ou une opération supplémentaire.
Les mors doux désignent des inserts de mors usinables, et non une garantie d’un contact sans marques. Leur ajustement, leur surface de contact, leur propreté et la charge appliquée restent déterminants. Un copeau coincé peut affecter à la fois le positionnement et la surface en contact. Il faut distinguer l’acceptation visuelle de l’acceptation dimensionnelle : une pièce peut paraître intacte tout en se déplaçant lorsqu’elle est desserrée. [1] [6]
Le guide des matériaux et de la conception pour l’usinage relie ces questions aux parois minces et à la condition d’inspection spécifiée. Pour les pièces flexibles, précisez clairement si l’exigence du plan s’applique hors du montage ou sous une contrainte d’assemblage définie.
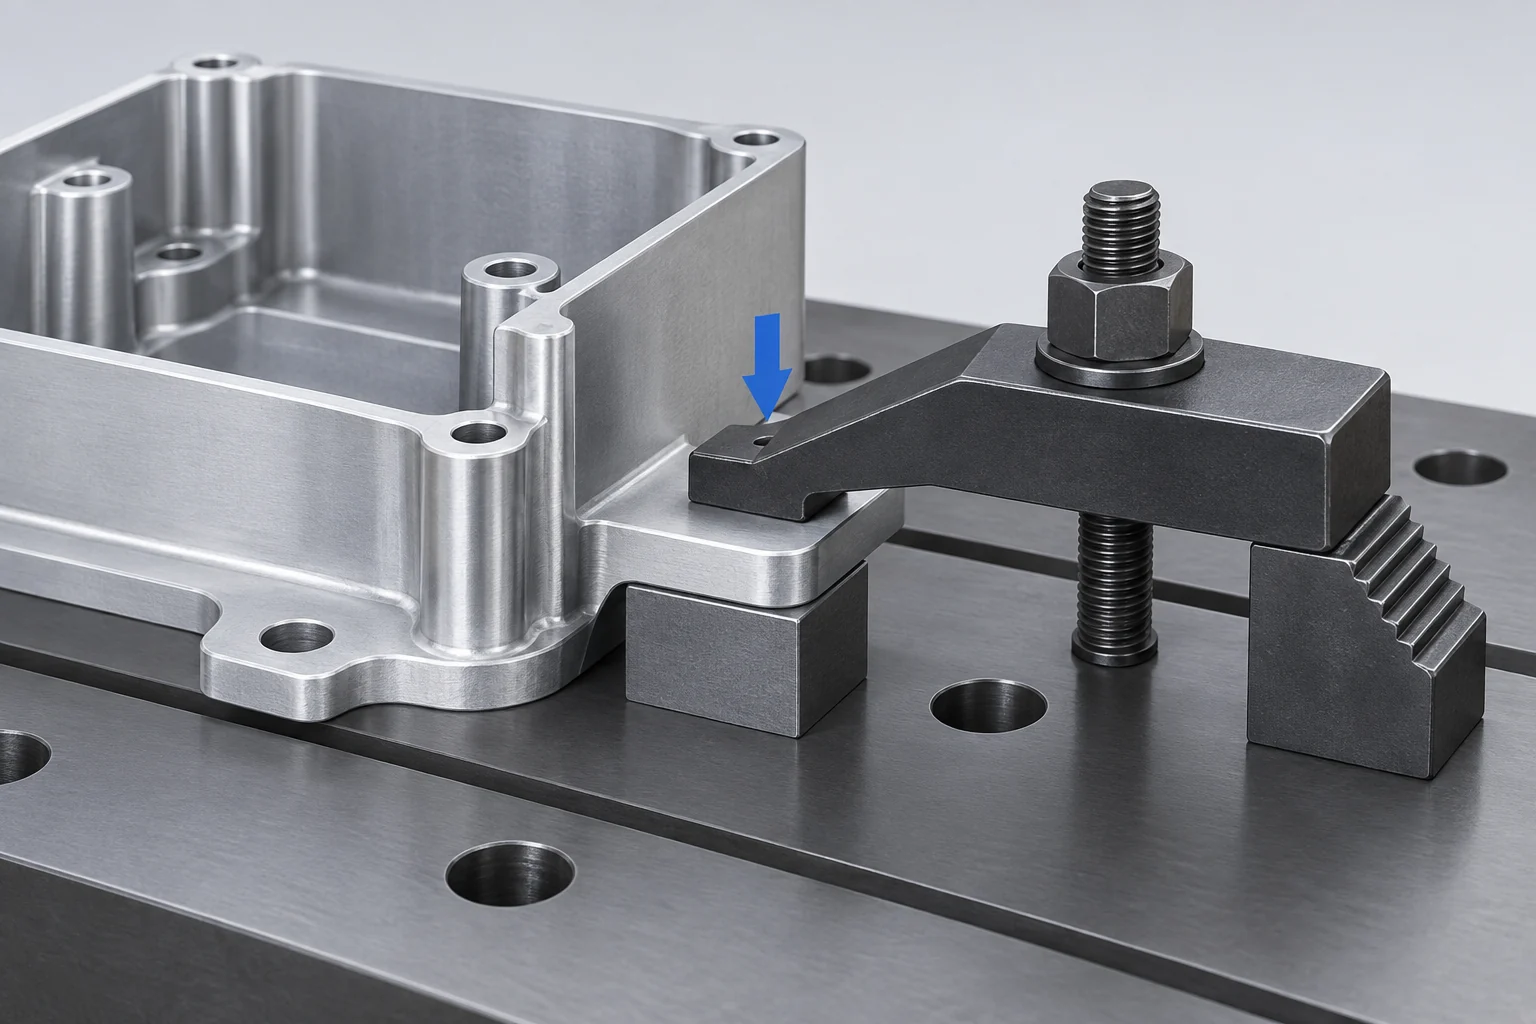
Planifiez le deuxième montage avant de retirer la matière destinée au serrage.
Considérez un boîtier doté d’une poche supérieure, de trous latéraux et d’une face inférieure de montage finie. Un premier montage peut maintenir une matière excédentaire sous cette face de montage, laissant ainsi les faces supérieure et latérales accessibles. Une fois ces caractéristiques usinées, la matière résiduelle destinée au serrage devra toutefois encore être enlevée.
Le deuxième montage nécessite un emplacement stable, un moyen de résister à la prochaine passe d’usinage et des références exploitables par rapport aux caractéristiques déjà réalisées. Des mors doux usinés peuvent supporter le profil externe, ou un dispositif de fixation dédié peut se positionner à partir de caractéristiques finies adaptées. Sélectionnez ces points de contact dès la planification de la première opération, plutôt que de découvrir, après usinage, que toute surface de serrage pratique est délicate ou destinée à l’apparence.
Pour ce boîtier, suivez les relations qui comptent :
- Identifiez les relations entre la face inférieure et les trous latéraux telles que contrôlées par le plan final.
- Choisissez des caractéristiques de positionnement accessibles qui transmettent ces relations au deuxième montage.
- Laissez suffisamment de matière utilisable et de support pour retirer la matière destinée au serrage sans perdre le positionnement de la pièce.
- Vérifiez les relations finales après desserrage et après toute opération de finition spécifiée.
Un décalage de coordonnées peut décrire la position de la pièce, mais ne compense pas une erreur inconnue de positionnement ni un déplacement de la pièce sous charge. De même, une interface de palette répétable ne prouve pas que la pièce est correctement positionnée dans ses mors. Des contacts propres et une vérification appropriée de référence demeurent indispensables pour chaque montage. [6]
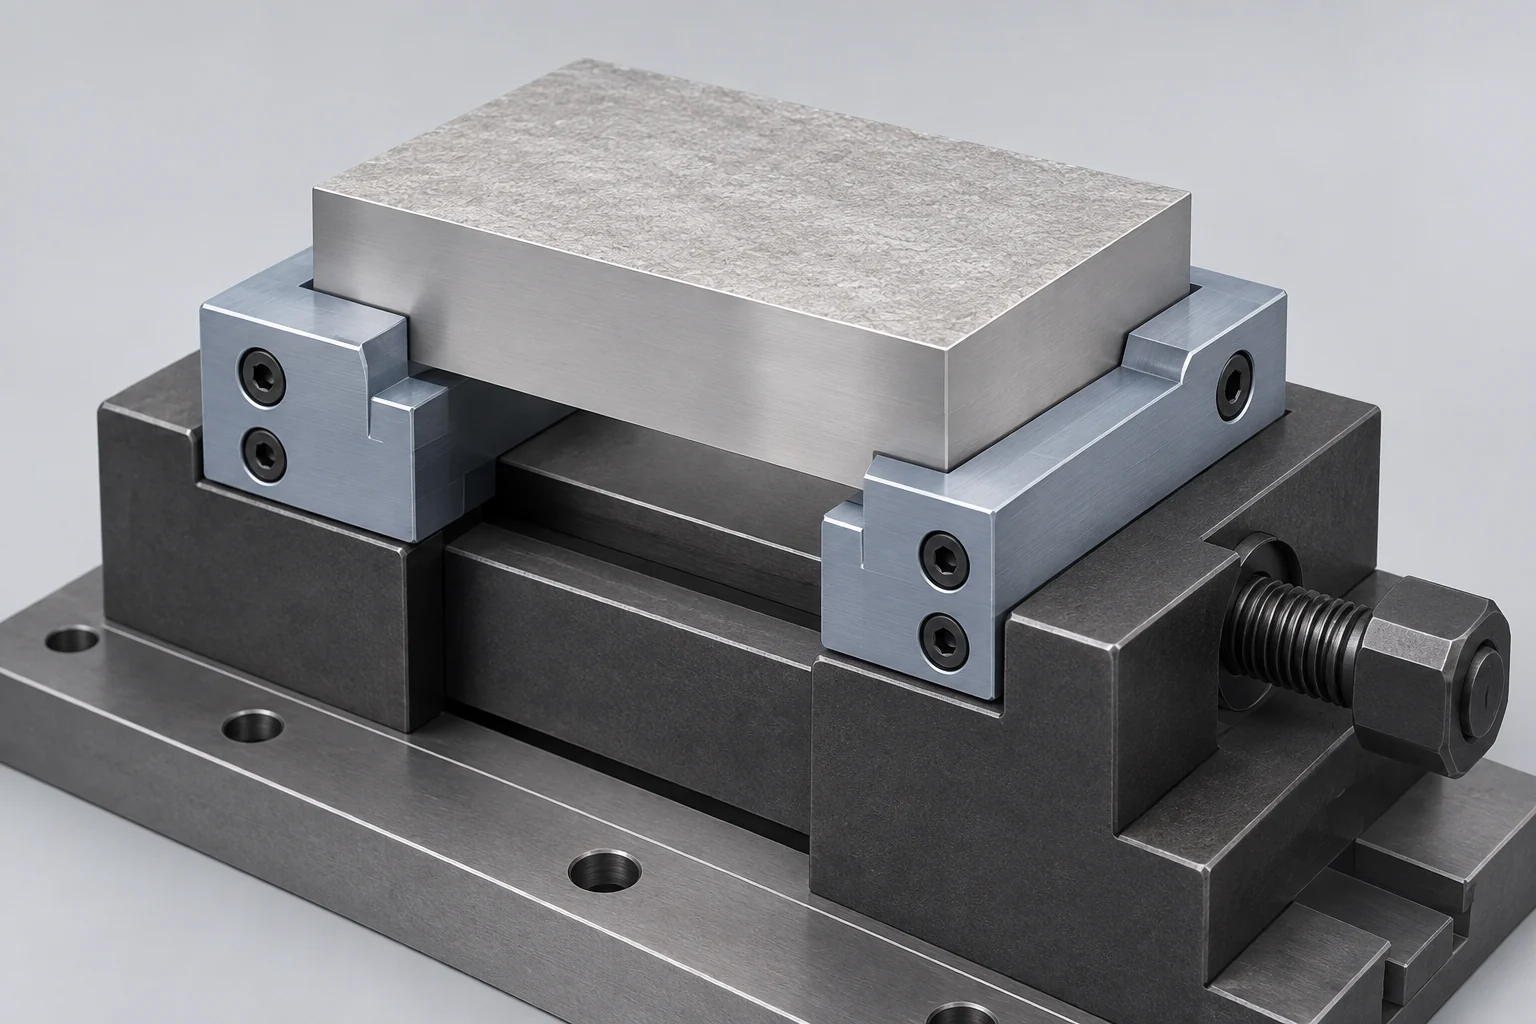
Le résultat utile est un parcours complet : les faces prévues sont accessibles, la pièce reste maintenue pendant que la matière excédentaire disparaît, et l’opération finale de maintien préserve les relations géométriques requises entre les caractéristiques. Pour un examen manufacturier spécifique à la pièce, le service d’usinage CNC à cinq axes de VETCNC couvre l’accès des outils, la matière à prévoir pour le serrage et les exigences d’inspection.
5 axes — Foire aux questions sur les systèmes de serrage
Un étau à cinq axes me permet-il de finir les six faces en une seule mise en position ?
Pas en soi. Les mors ou la zone de serrage du brut obstruent généralement une partie de la pièce. Le mouvement à cinq axes peut exposer des directions supplémentaires, mais l’élimination de la zone de contact restante nécessite une méthode de maintien ou de transfert planifiée.
Un joint en queue d’aronde est-il nécessaire pour l’usinage à cinq axes ?
Non. Les joints en queue d’aronde constituent une option de maintien parmi d’autres. Des mors de serrage, des mors doux usinés et des montages dédiés peuvent convenir à d’autres pièces. Le choix dépend des zones de contact accessibles, de la préparation du brut, des charges appliquées et de la séquence d’usinage finale.
Quelle quantité de matière dois-je laisser pour les mors ?
Utilisez les exigences du système de maintien retenu et le plan d’usinage réel. Il n’existe pas de profondeur universelle de serrage valable pour tous les matériaux, tous les mors et toutes les charges de coupe. Incluez la matière nécessaire à la préparation ainsi qu’à l’exécution de la deuxième opération.
Un support plus haut améliore-t-il la mise en position ?
Il peut améliorer l’accès, mais modifie également la hauteur, le moment de charge et l’enveloppe balayée. Choisissez la hauteur nécessaire pour le dégagement, tout en vérifiant la structure du montage ainsi que les limites de charge et de course applicables de la machine.
Les mors doux empêchent-ils toutes les marques de serrage ?
Non. Des mors bien ajustés peuvent répartir le contact sur des zones appropriées, mais la charge, les copeaux et l’état de surface influencent encore le résultat. Identifiez les faces à protéger et définissez les marques de contact acceptables avant de choisir le mode de serrage.
Sources techniques
- LANG Technik. Questions fréquemment posées sur les systèmes de maintien. Sélection des mors et maintien de brut prémarqué.
- Jergens. Catalogue général des solutions de maintien. Étaux à queue d’aronde à cinq axes et zones de serrage préparées.
- Jergens. 5-Axis Knowledge Center : Aperçu. Supports surélevés, interfaces de montage et systèmes de maintien modulaires.
- Aide Autodesk Fusion. Simulation pour la fabrication. Modèles de machines, vérification, collisions et dépassements de course.
- OpenStax, Rice University. Physique universitaire, volume 1, section 10.6 : Moment de force. Force et bras de levier perpendiculaire.
- Carr Lane Manufacturing. Principes de localisation & de serrage. Supports, sens de charge, évacuation des copeaux et positionnement de la pièce.



