W tym artykule
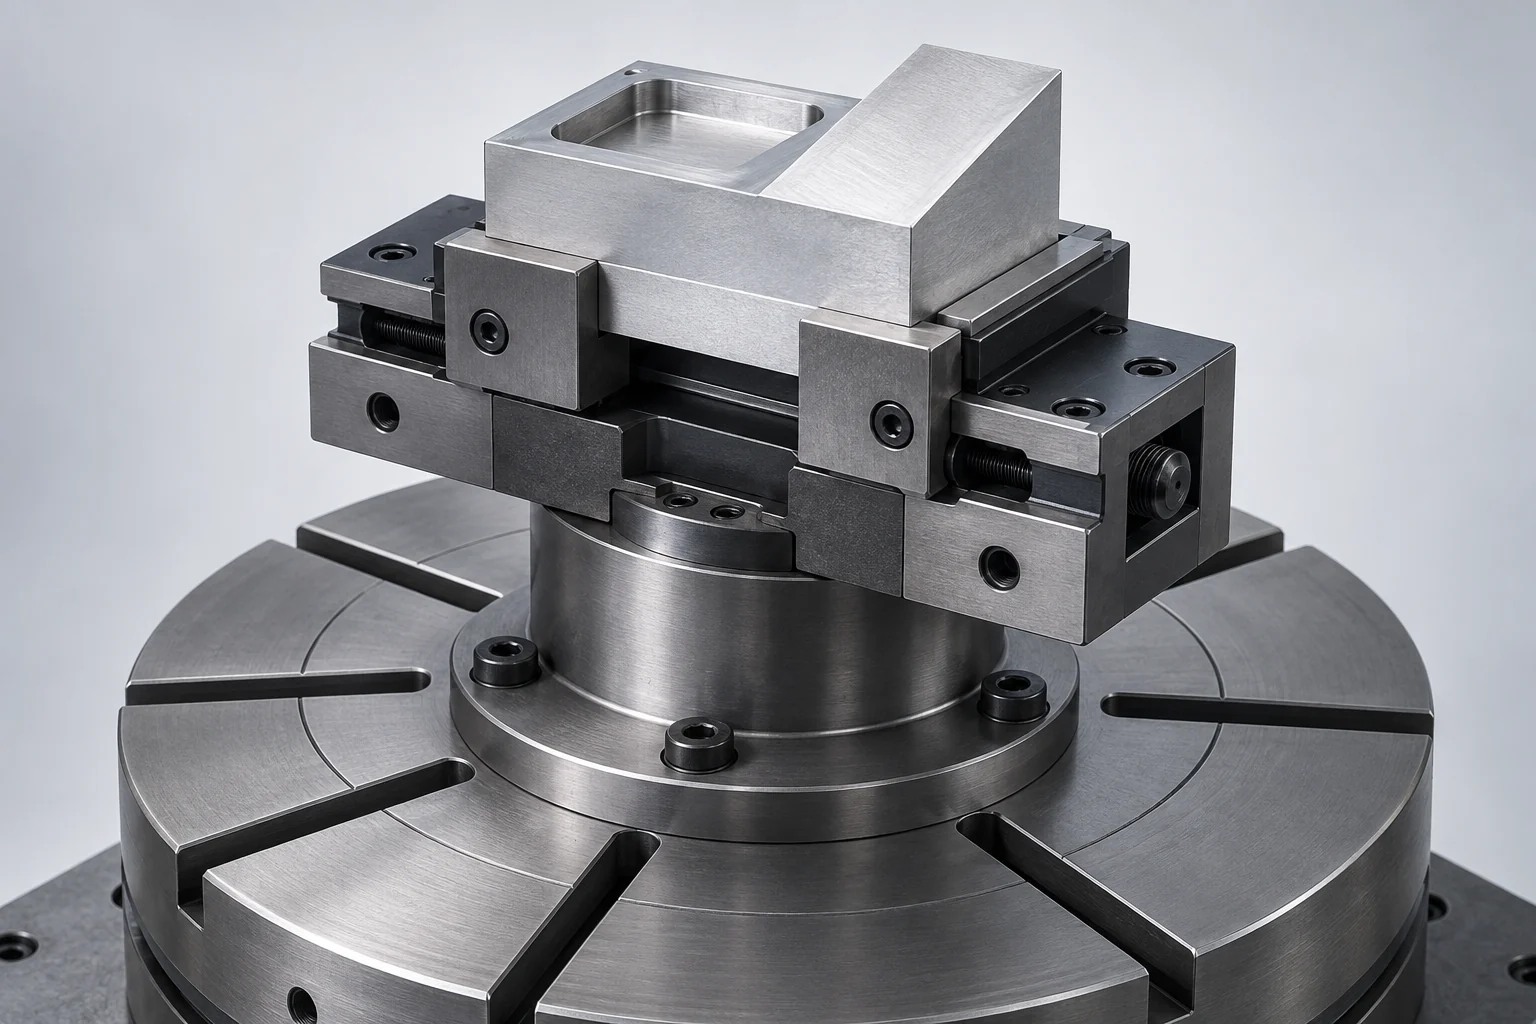
5-osiowe uchwyty pozycjonują i zabezpieczają detal, pozostawiając jednocześnie wystarczającą przestrzeń dla frezarki, uchwytu narzędzia i maszyny w celu osiągnięcia wymaganych cech geometrycznych. Kompaktowy imadło może odsłonić większą część surowca, ale zapewnienie dostępu to tylko połowa zadania. Chwyt musi również wytrzymać zmienne obciążenia skrawające, wspierać pozostałą masę materiału oraz zachować odniesienie do ewentualnej późniejszej pozycji.
Wymagania te dotyczą zarówno 3+2-osiowego, jak i jednoczesnego pięcioosiowego frezowania. Frezowanie indeksowane nadal wymaga wolnej trasy pomiędzy orientacjami. Ciągła obrót dodaje więcej pozycji do sprawdzenia; żaden z tych trybów nie odsłania powierzchni fizycznie znajdującej się wewnątrz szczęk imadła.
Wybierz chwyt wokół powierzchni, które można zacisnąć
Rozpocznij od prostej dystrykcji: które powierzchnie należą do gotowego komponentu, a który materiał może zostać użyty do chwytu i usunięty później? Surowy półfabrykat może tolerować wgniecenia od zazębionych szczęk imadła. Gotowa powierzchnia uszczelniająca lub widoczna anodowana powierzchnia stawia zupełnie inne wyzwanie w zakresie kontaktu.
Poniższe rozwiązania to propozycje początkowe, a nie wzajemnie zamienne specyfikacje uchwytów. Kształt półfabrykatu, materiał, obciążenia skrawające oraz wymagany dostęp decydują, która wersja jest odpowiednia.
| Sposób chwytu | Przydatna sytuacja początkowa | Problemy, które proces musi rozwiązać |
|---|---|---|
| Kompaktowe imadło z szczękami chwytowymi | Surowy półfabrykat z łatwo dostępną dolną strefą chwytu | Zaczepienie szczękami, przygotowanie półfabrykatu oraz usunięcie oznaczonego materiału |
| Uchwyt wpustowy | Półfabrykat z dedykowaną strefą chwytu umieszczoną poniżej detalu | Przygotowana geometria wpustu, ograniczenia obciążeniowe oraz późniejsze usunięcie |
| Frezowane miękkie szczęki | Druga operacja na częściowo ukończonym profilu | Obszary podparcia, dopasowanie i ochrona gotowych powierzchni |
| Dedykowany uchwyt | Nieregularna geometria lub dostępne elementy mocujące | Lokalizacja, dostęp do zacisków oraz luz na całym przebiegu operacji |
Płytki chwyt działa jako element konkretnego systemu. Na przykład firma LANG Technik odróżnia swój wstępnie tłoczony, dopasowany do kształtu chwyt od zwykłego zaciskania przez tarcie. Podana przez producenta głębokość chwytu dotyczy wyłącznie tego rozwiązania, a nie każdego imadła zaciskającego dowolny półfabrykat. Podobnie wpust wymaga geometrii określonej dla wybranego uchwytu. [1] [2]
Interfejs zerowy ma jeszcze jedno zadanie: przemieszcza kompatybilny uchwyt lub paletę na jego podstawie. Nie zastępuje on szczęk ani kleszczy mocujących przedmiot obrabiany, a jego powtarzalność stanowi tylko jeden ze składników wpływających na końcowy wynik obróbki detalu. [3]
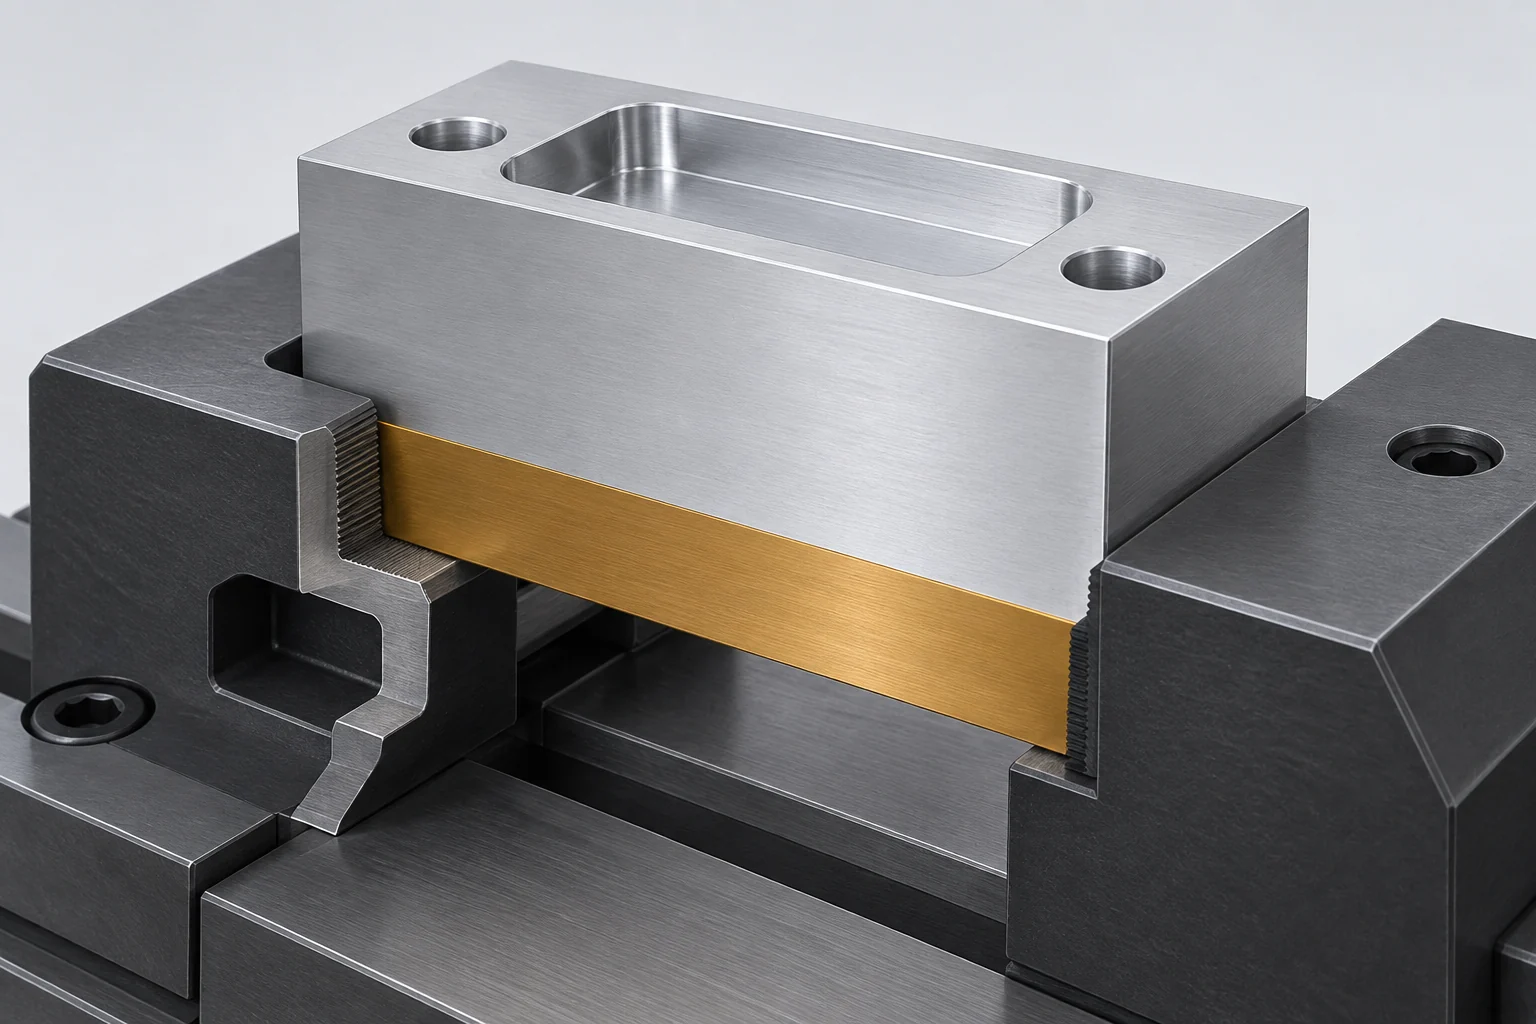
Sprawdź uchwyt i ścieżkę pomiędzy przejściami cięcia.
Wyobraź sobie wiercenie nachylonego otworu w pobliżu dolnej krawędzi bloku. Wierzchołek wiertełka może się zgadzać z osią otworu, podczas gdy szersza część uchwytu zderzy się z szczęką imadła. Dłuższe narzędzie mogłoby zmienić tę luz, ale zmieniłoby również zestaw narzędzi i jego sztywność. Większe obroty detalu mogą ujawnić otwór, ale jednocześnie przesuną inny róg w kierunku stołu.
Przydatna analiza luzów obejmuje kilka różnych obiektów:
- Ostrze i nieciętna część trzpienia: upewnij się, że tylko zamierzona strefa cięcia styka się z materiałem.
- Uchwyt i wrzeciono: uwzględnij większe średnice znajdujące się za ostrzem.
- Materiał surowy i uchwyt: reprezentują rzeczywisty półfabrykat, szczęki, kleszcze, elementy mocujące oraz podkładki.
- Ruch maszyny: sprawdź pozycje obrotowe, zakres przesuwów liniowych oraz przestrzeń zakreślaną podczas ponownej orientacji.
Sprawdź ruchy wejścia, wyjścia i łączące oraz przebieg cięcia. Dwa wyraźnie wolne od przeszkód położenia podczas cięcia nie dowodzą, że ścieżka między nimi jest również wolna. Istotna jest także aktualna forma materiału surowego: materiał usunięty po toczeniu wykończeniowym nadal jest obecny przed wykonaniem tej operacji.
Dokumentacja oprogramowania Simulation for manufacturing firmy Autodesk rozróżnia symulację narzędzia i materiału surowego od symulacji wykorzystującej model maszyny, kinematykę oraz postprocesor. Zamodeluj odpowiednie komponenty uchwytu i uruchom stosowne kontrole kolizji oraz przekroczenia zakresu; same wizualnie gładkie animacje nie stanowią wyniku weryfikacji. Model musi odpowiadać rzeczywistemu ustawieniu. [4]
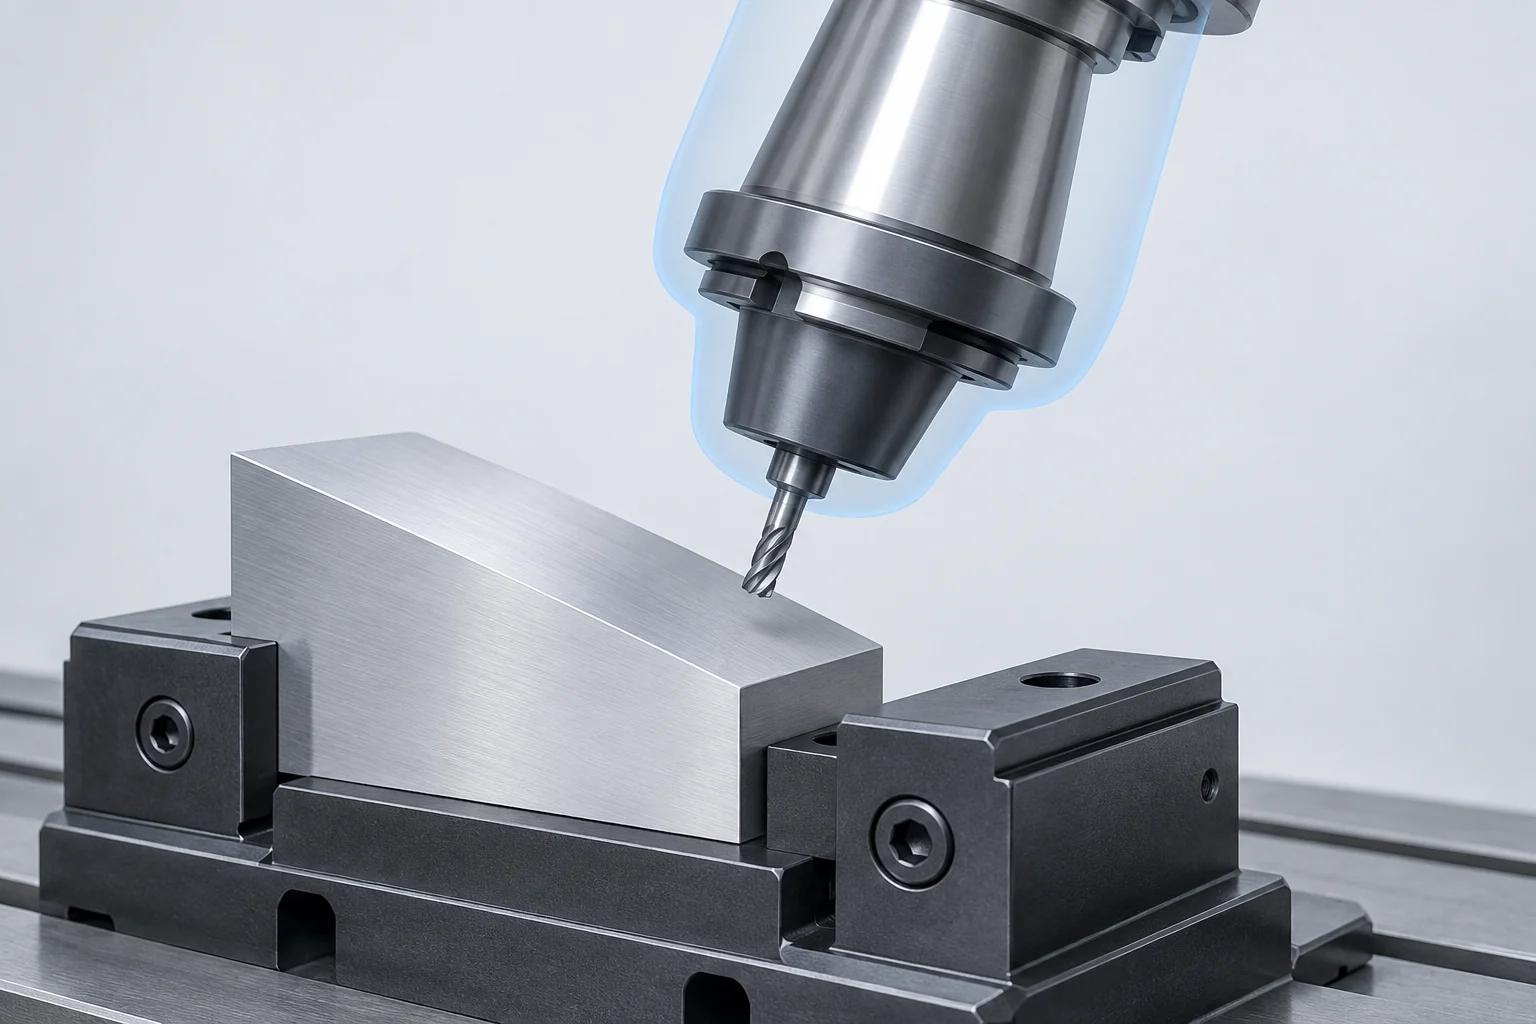
Podnieś detal tylko tak wysoko, jak wymaga tego ustawienie.
Podkładka może przesunąć imadło w stronę od stołu i umożliwić dostęp do bocznych powierzchni detalu. Jergens opisuje tę korzyść dostępu w swoich wytycznych dotyczących uchwytywania przy obróbce pięcioosiowej. Cały zestaw musi nadal mieścić się w maszynie i zapewniać stabilność podczas cięcia. [3]
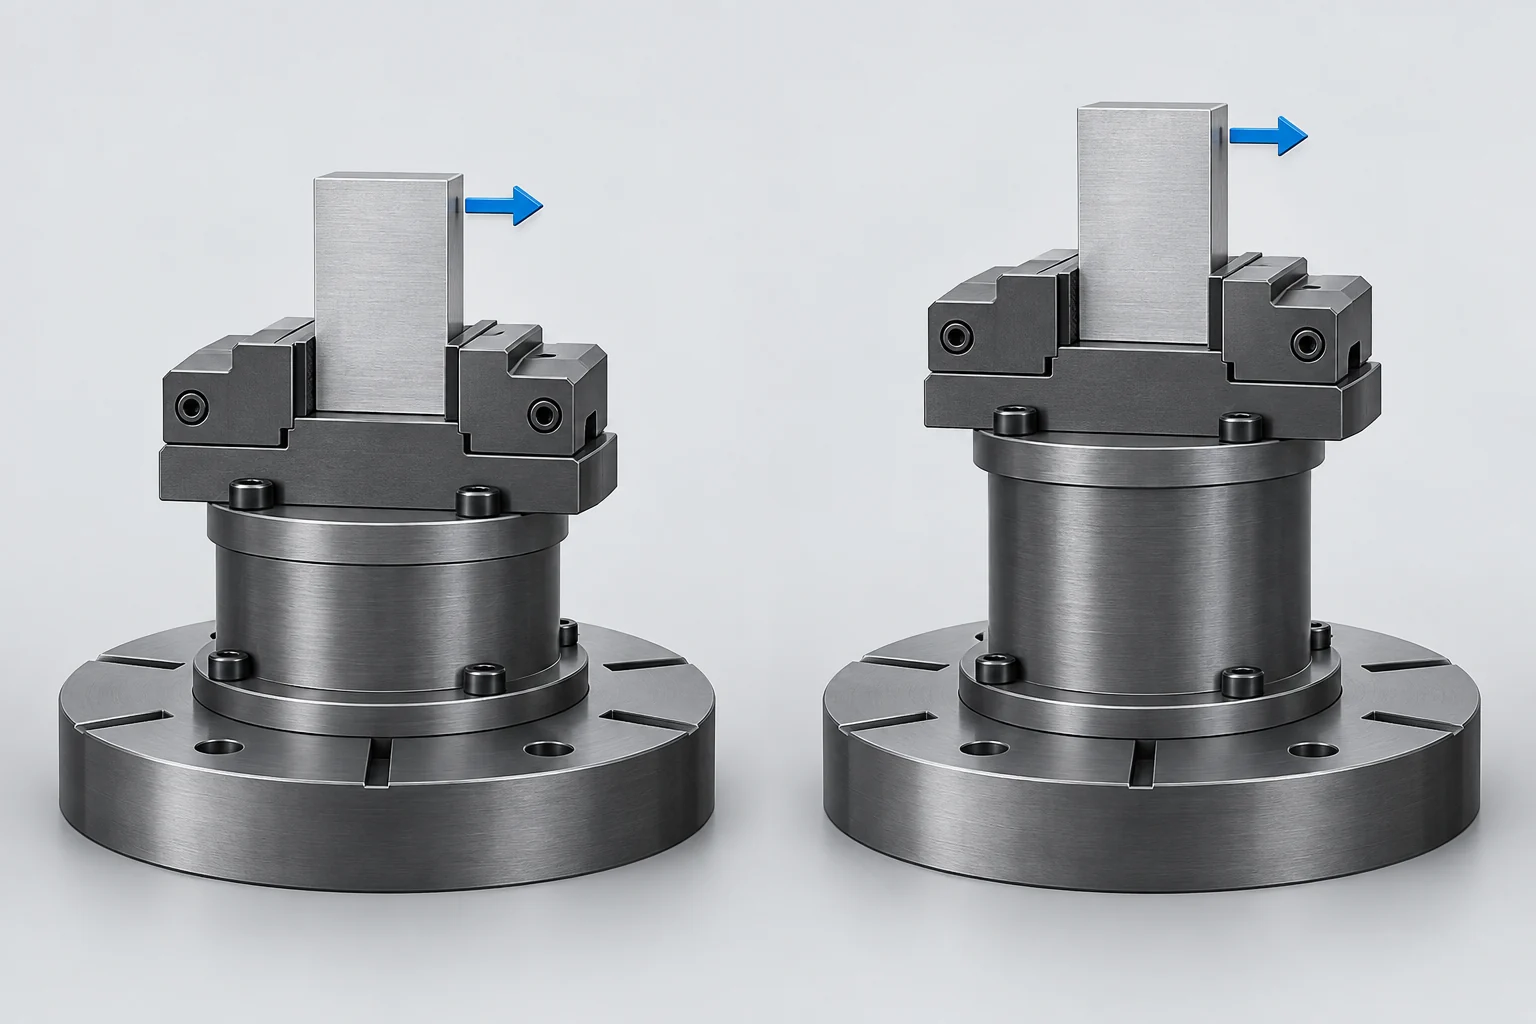
Wysokość wpływa na więcej niż tylko dostęp. Dla siły poziomej działającej powyżej wybranej płaszczyzny montażu moment względem tej płaszczyzny wynosi M = F × h, gdzie h to odległość prostopadła do linii działania siły. Rozważmy uproszczoną porównawczą sytuację przy założonej tej samej sile 200 N:
| Siła | Wysokość nad płaszczyzną montażu | Moment w tej płaszczyźnie |
|---|---|---|
| 200 N | 50 mm = 0.050 m | 10 N·m |
| 200 N | 100 mm = 0.100 m | 20 N·m |
Podwojenie wysokości podwaja ten moment. Nie określa ono odkształcenia uchwytu, bezpiecznej siły zaciskania ani maksymalnej dopuszczalnej wysokości podstawki — do ich ustalenia potrzebna jest rzeczywista konstrukcja, interfejsy oraz kierunki obciążeń. Obliczenie to izoluje jeden skutek zmiany odległości między obszarem obróbki a płaszczyzną montażu. [5]
Zestaw uchwytny zajmuje również przestrzeń i zwiększa masę. Na stole nachylającym się należy ocenić łączną masę uchwytu i przedmiotu obrabianego w odniesieniu do odpowiednich limitów nośności, położenia środka ciężkości oraz momentu. Sprawdź ograniczenia przestrzeni roboczej w pozycji nachylonej, a nie tylko wysokość w pozycji pionowej. Nasz przewodnik po czytaniu specyfikacji zakresu ruchu i luzów maszyn wyjaśnia, dlaczego sam zakres ruchu nie określa dostępnej przestrzeni na detal.
Umieszczaj obciążenia zaciskania z dala od niewspartych ścian
Uchwyt utrzymuje różne struktury w miarę postępu obróbki. Masywna brygada może stać się cienką obudową z kieszeniami, pozostając przy tym w tych samych szczękach. Kontakt, który był akceptowalny podczas toczenia zgrubnego, może stać się źródłem przemieszczenia, gdy otaczający materiał zostanie usunięty.
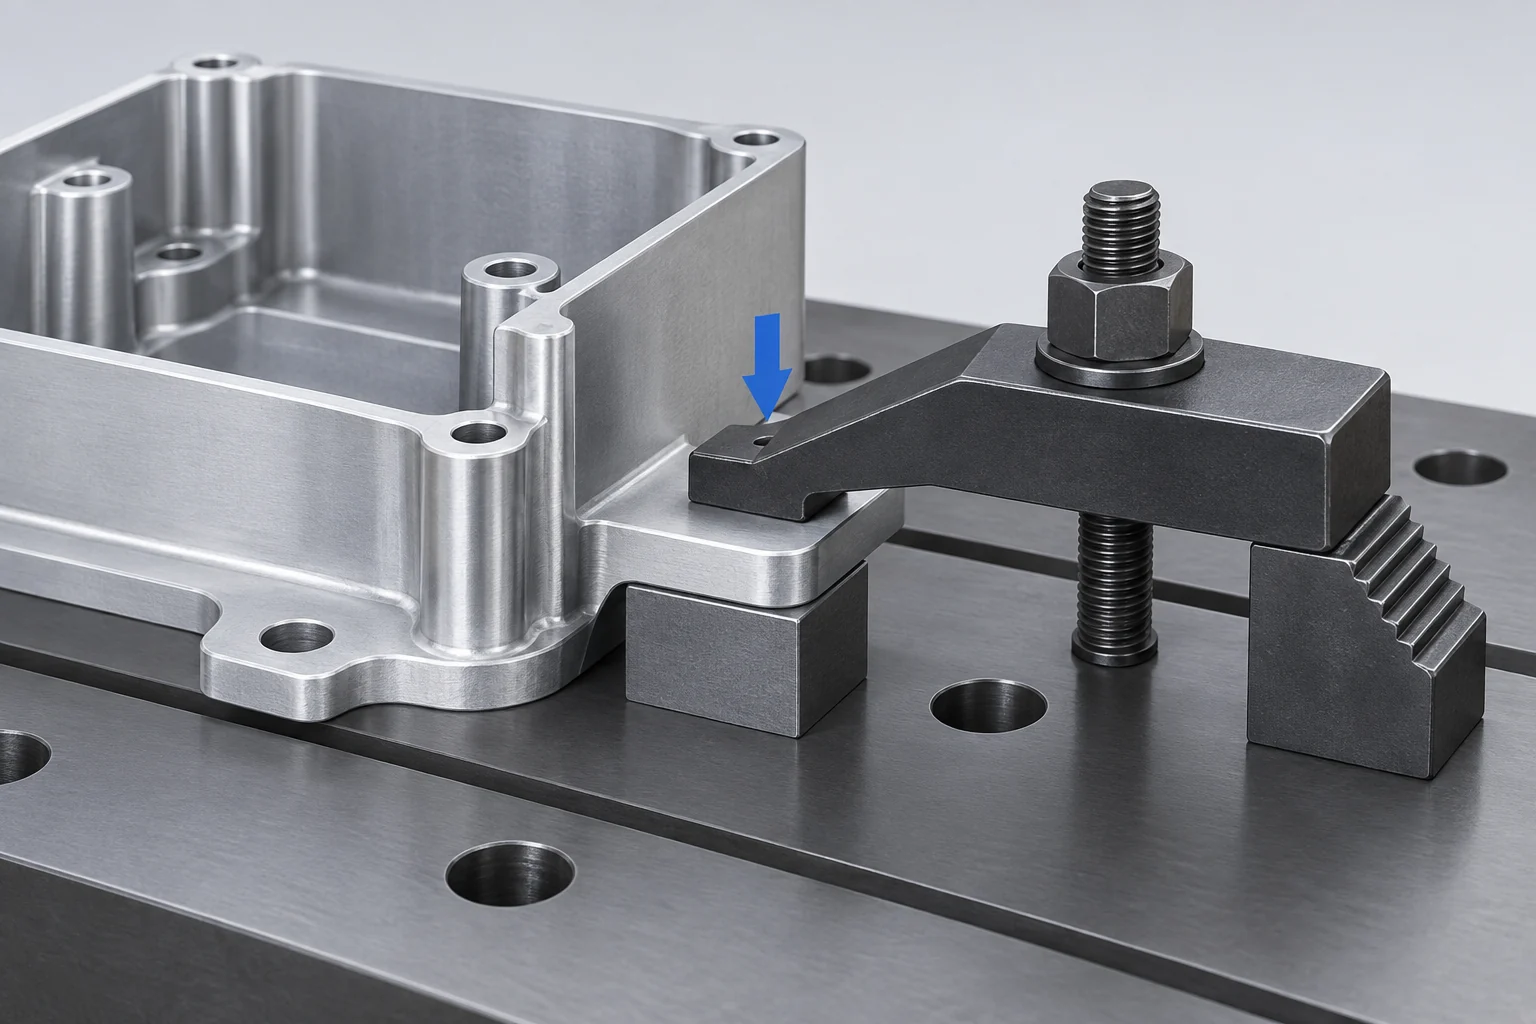
Kieruj obciążenia zaciskania bezpośrednio do wspartych i wystarczająco sztywnych obszarów. Zacisk umieszczony nad solidnym kołnierzem ze wsporami bezpośrednio poniżej tworzy inną ścieżkę przekazywania obciążenia niż zacisk wyginający niewspartą ścianę. Zasady lokalizacji i zaciskania firmy Carr Lane Locating & Clamping Principles wyjaśniają zależność między położeniem zacisku, wsporami a odkształceniem. Zwiększanie momentu dokręcania nie jest ogólnym rozwiązaniem dla giętkiego detalu. [6]
Wymagania dotyczące powierzchni również należą do planu uchwytnego. Zaznacz powierzchnie, na których mogą pozostać ślady szczęk, obszary, które zostaną usunięte podczas obróbki, oraz powierzchnie, które muszą być chronione. Wymaganie „brak śladów” na każdej powierzchni może wykluczyć inaczej praktyczny sposób uchwytu i wymagać innego kształtu kontaktu lub dodatkowej operacji.
Miękkie szczęki to obrabialne wkładki szczękowe, a nie gwarancja bezśladowego kontaktu. Nadal mają znaczenie ich dopasowanie, powierzchnia styku, czystość oraz przyłożona siła docisku. Uwięziony wiór może wpływać zarówno na osadzenie, jak i na powierzchnię styku. Oddziel akceptację wizualną od akceptacji wymiarowej: detal może wyglądać na nienaruszony, ale przesunąć się po zwolnieniu z uchwytu. [1] [6]
Przewodnik po materiałach i projektowaniu obróbkowym łączy te pytania z cienkimi ściankami oraz określonym warunkiem kontroli. Dla elementów giętkich wyraźnie określ, czy wymaganie rysunkowe dotyczy stanu swobodnego od uchwytu, czy stanu pod określonym ograniczeniem montażowym.
Zaplanuj drugą pozycję przed usunięciem materiału uchwytowego.
Rozważ obudowę z górnią kieszenią, otworami bocznymi oraz gotową dolną powierzchnią montażową. W początkowej pozycji można zachować dodatkowy materiał poniżej tej powierzchni montażowej, pozostawiając dostęp do górnej i bocznych stron. Po obróbce tych cech pozostały materiał uchwytowy nadal musi zostać usunięty.
Druga pozycja wymaga miejsca do ustalenia detalu, sposobu przeciwdziałania kolejnemu cięciu oraz użytecznych odniesień do już wykonanych cech. Obrabialne miękkie szczęki mogą wspierać zewnętrzny kształt, lub dedykowany uchwyt może bazować na odpowiednich, już gotowych cechach. Wybierz te punkty kontaktu już podczas planowania pierwszej operacji, a nie dopiero po obróbce — gdy okazuje się, że każda wygodna powierzchnia uchwytu jest delikatna lub ma charakter estetyczny.
Dla tej obudowy postępuj zgodnie z istotnymi zależnościami:
- Zidentyfikuj zależności między dolną powierzchnią a otworami bocznymi, które kontroluje gotowy rysunek.
- Wybierz łatwo dostępne cechy lokalizacyjne, które przenoszą te zależności do drugiej pozycji.
- Zostaw wystarczająco dużo użytecznego materiału i wsparcia do usunięcia materiału uchwytowego bez utraty położenia detalu.
- Sprawdź gotowe zależności po zwolnieniu detalu oraz po wykonaniu wszelkich określonych operacji wykańczających.
Przesunięcie współrzędnych może opisywać położenie detalu, ale nie może skompensować nieznanego błędu osadzenia ani przesunięcia detalu pod obciążeniem. Podobnie powtarzalny interfejs palety nie dowodzi poprawnego osadzenia detalu w szczękach. Czyste powierzchnie kontaktowe oraz odpowiednia kontrola odniesienia pozostają nieodłączną częścią każdej pozycji. [6]
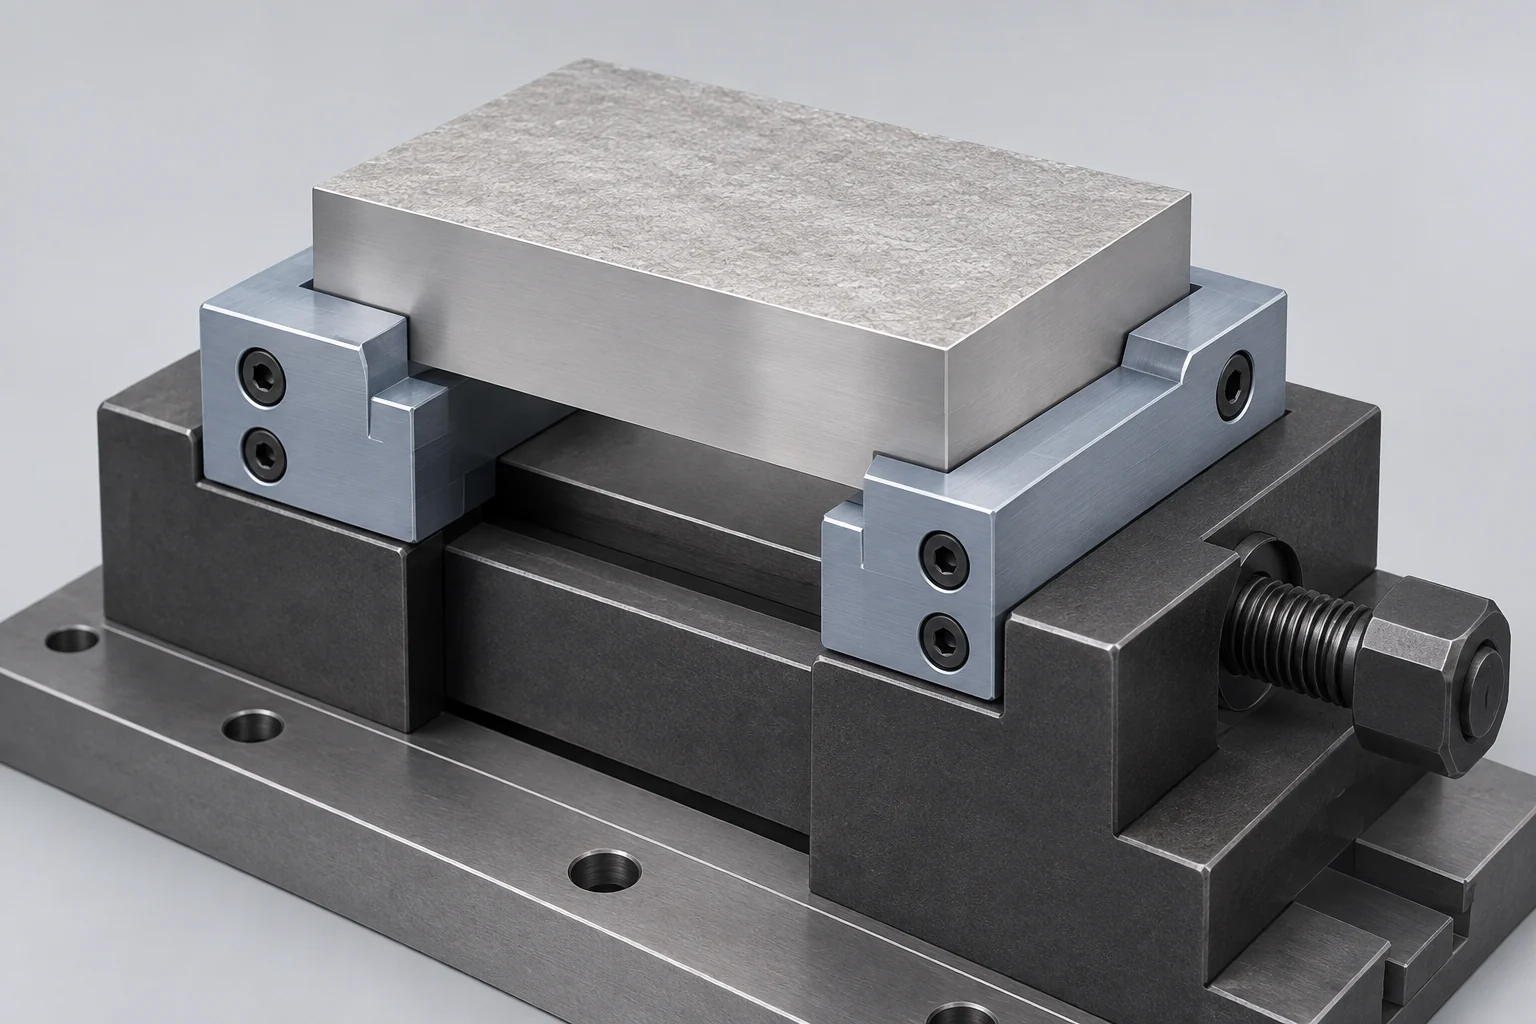
Użytecznym rezultatem jest kompletna trasa obróbkowa: zaplanowane powierzchnie są osiągalne, detal pozostaje podparty w miarę usuwania materiału nadmiarowego, a końcowa operacja mocowania zachowuje wymagane relacje cech geometrycznych. W ramach częściowej przeglądu technologii produkcyjnej usługa VETCNC’s pięcioosiowej obróbki CNC obejmuje dostęp narzędzi, zapas na uchwyty i wymagania kontrolne.
5-osiowe pytania i odpowiedzi dotyczące uchwytów
Czy pięcioosiowy imadło pozwala na ukończenie wszystkich sześciu stron detalu w jednej operacji?
Nie samodzielnie. Zazwyczaj szczęki lub chwyt materiału nadmiarowego zasłaniają część detalu. Ruch pięcioosiowy umożliwia dostęp do dodatkowych kierunków, lecz usunięcie pozostałej powierzchni styku wymaga zaplanowanej metody mocowania lub przeniesienia.
Czy wpust klinowy jest konieczny przy obróbce pięcioosiowej?
Nie. Wpusty klinowe to tylko jedna z opcji mocowania. Do innych detali mogą być bardziej odpowiednie szczęki chwytające, toczone miękkie szczęki lub specjalne uchwyty. Wybór zależy od dostępnych obszarów styku, przygotowania materiału nadmiarowego, obciążeń oraz kolejności dalszej obróbki wykańczającej.
Ile materiału powinienem pozostawić pod szczęki?
Kieruj się wymaganiami wybranego systemu mocowania oraz rzeczywistym planem obróbki. Nie istnieje uniwersalna głębokość chwytu stosowana dla każdego materiału, szczęk i obciążenia skrawającego. Uwzględnij materiał potrzebny zarówno na przygotowanie, jak i na wykonanie drugiej operacji.
Czy wyższy podkład poprawia ustawienie?
Może poprawić dostęp do detalu, ale zmienia także wysokość, moment obciążenia oraz zakres przemieszczenia narzędzia. Dobierz wysokość niezbędną do zapewnienia luzu, sprawdzając jednocześnie konstrukcję uchwytu oraz dopuszczalne obciążenie i zakres przejazdu maszyny.
Czy miękkie szczęki zapobiegają całkowicie śladom od zaciskania?
Nie. Dobrze dopasowane szczęki mogą rozprowadzić kontakt na odpowiednich obszarach, jednak wynik zależy również od obciążenia, wiórków i stanu powierzchni. Przed wybraniem sposobu chwytu określ powierzchnie chronione oraz akceptowalne ślady kontaktu.
Źródła techniczne
- LANG Technik. Najczęściej zadawane pytania dotyczące systemów uchwytów. Dobór szczęk i chwyt surowego materiału z wcześniejszymi oznaczeniami.
- Jergens. Katalog główny rozwiązań uchwytniczych. Pięcioosiowe imadła z wpustem klinowym oraz przygotowane elementy chwytu.
- Jergens. 5-osiowy Centrum Wiedzy: przegląd. Podkładki, interfejsy uchwytów oraz modułowe systemy uchwytnicze.
- Pomoc Autodesk Fusion. Symulacja procesów produkcyjnych. Modele maszyn, weryfikacja, kolizje i przekroczenie zakresu przejazdu.
- OpenStax, Rice University. Fizyka uniwersytecka, tom 1, rozdział 10.6: Moment siły. Siła i prostopadła ramię momentu.
- Carr Lane Manufacturing. Lokalizacja & Zasady zaciskania. Podpory, kierunek obciążenia, odprowadzanie wióra i lokalizacja detalu.



