En esta página
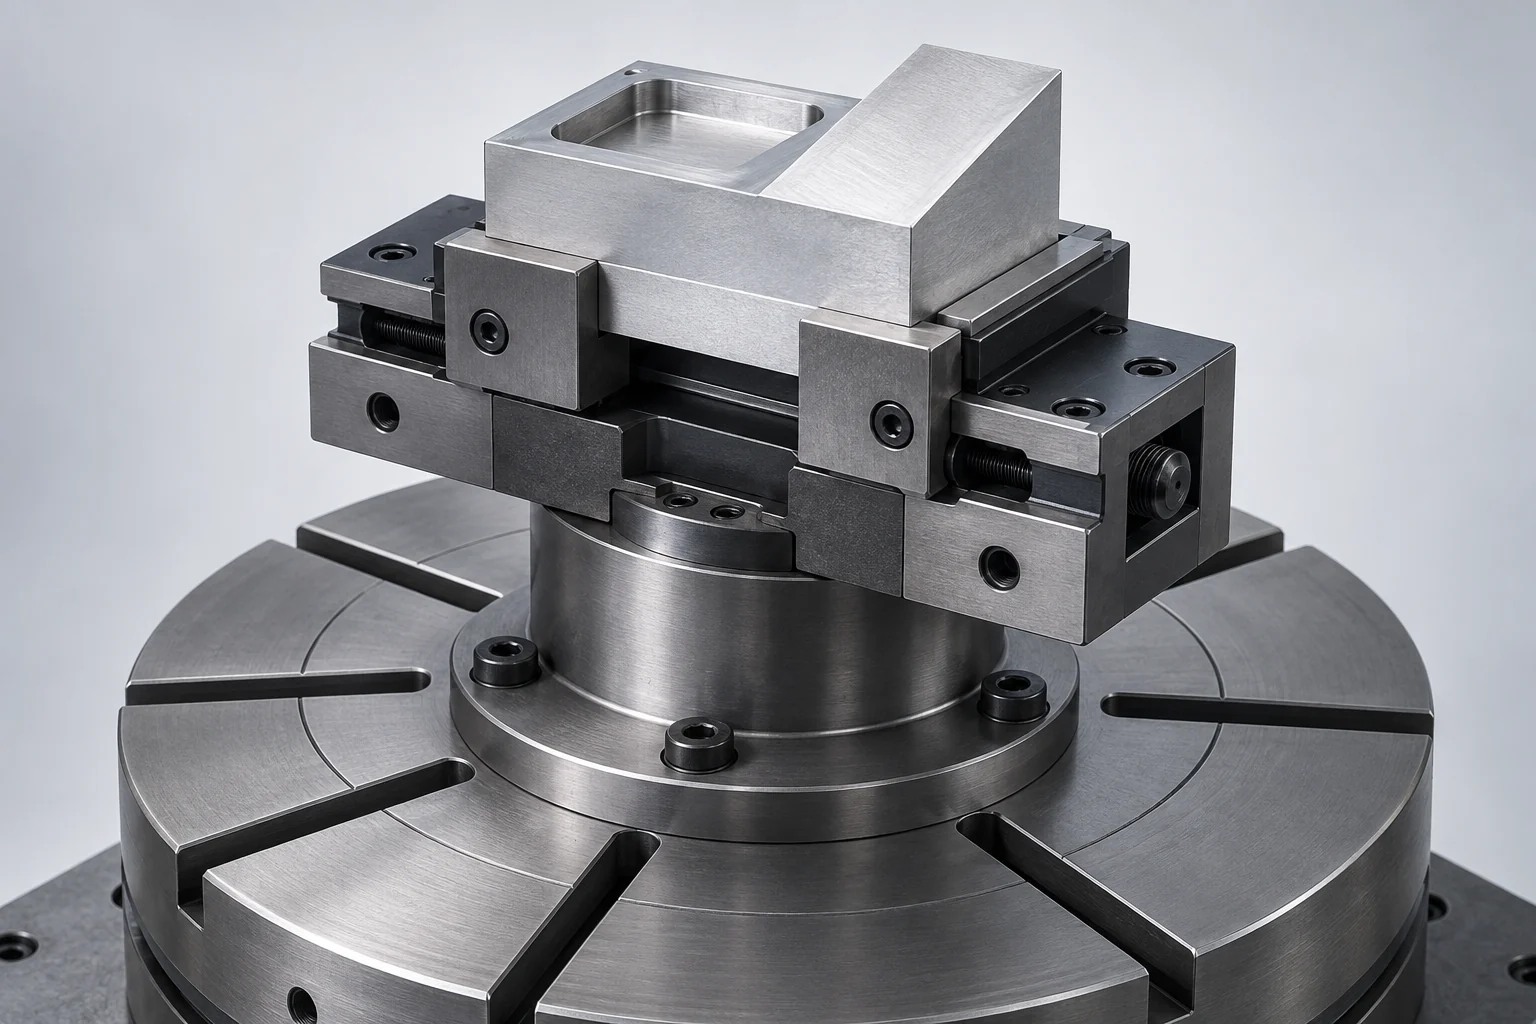
5-Eje para sujeción de piezas ubica y fija una pieza dejando espacio suficiente para que la fresa, el portaherramientas y la máquina accedan a las características requeridas. Una mordaza compacta puede exponer más del lingote, pero el acceso es solo la mitad del trabajo. La sujeción también debe resistir las cargas variables de mecanizado, soportar el material restante y preservar una referencia para cualquier montaje posterior.
Estos requisitos se aplican tanto al mecanizado 3+2 como al mecanizado simultáneo de cinco ejes. El mecanizado por posicionamiento (indexado) sigue requiriendo una trayectoria clara entre orientaciones. El movimiento rotativo continuo añade más posiciones que verificar; ninguno de los dos modos expone la superficie que físicamente queda dentro de las mordazas.
Elija la sujeción en torno a las superficies que pueden ser sujetadas
Comience con una distinción sencilla: ¿qué superficies pertenecen al componente terminado y qué material puede usarse para sujeción y eliminarse después? Un lingote bruto puede tolerar impresiones de mordazas dentadas. Una superficie sellante terminada o una cara anodizada visible plantean un problema distinto de contacto.
Las siguientes son disposiciones iniciales, no especificaciones intercambiables de dispositivos de sujeción. La forma de la pieza en bruto, el material, las cargas de corte y el acceso requerido determinan qué versión es adecuada.
| Disposición de sujeción | Situación inicial útil | Qué debe resolver el proceso |
|---|---|---|
| Mordaza compacta con mandíbulas de sujeción | Material en bruto con una banda inferior de sujeción accesible | Enganche de las mandíbulas, preparación del material en bruto y eliminación del material marcado |
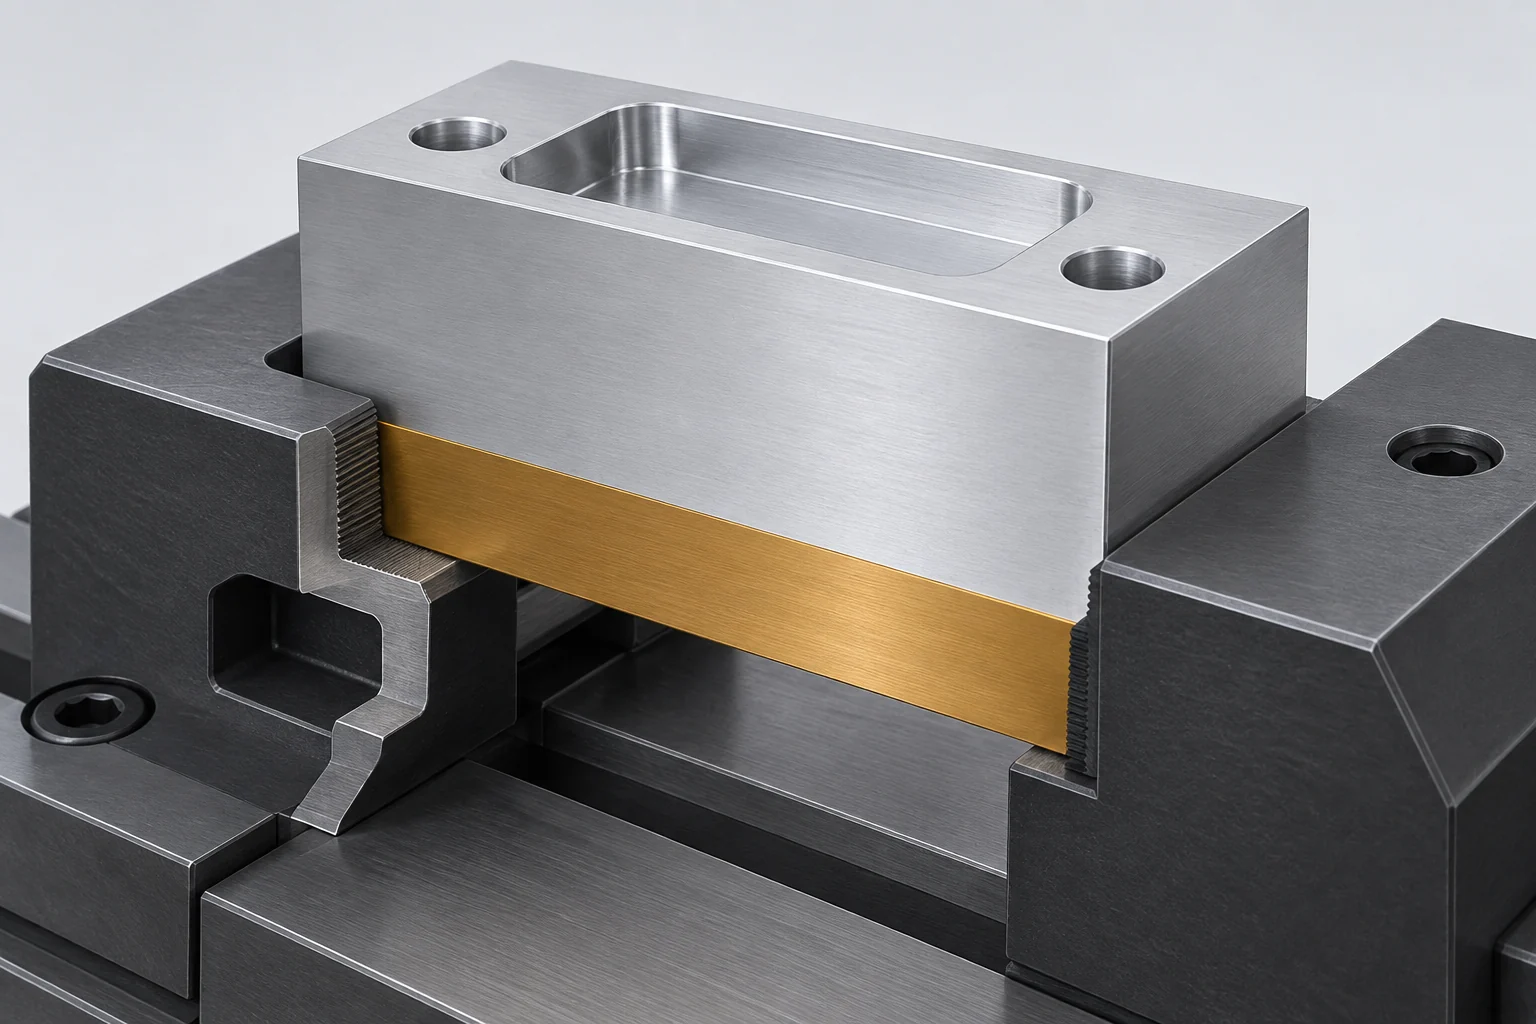
| Dispositivo de sujeción tipo cola de milano | Material en bruto con una característica específica de sujeción debajo de la pieza | Geometría preparada de cola de milano, límites de carga y eliminación posterior |
| Mandíbulas blandas mecanizadas | Segunda operación sobre un perfil parcialmente terminado | Áreas de contacto soportadas, asentamiento y protección de superficies terminadas |
| Dispositivo de sujeción específico | Geometría irregular o características de montaje accesibles | Ubicación, acceso de los elementos de sujeción y holguras durante toda la operación |
Una sujeción superficial funciona como parte de un sistema específico. Por ejemplo, LANG Technik distingue su sujeción preestampada y ajustada a la forma de la pieza del simple agarre por fricción convencional. Su profundidad de sujeción publicada se aplica únicamente a esa configuración, no a cualquier mordaza que sujete un lingote arbitrario. Asimismo, una cola de milano requiere la geometría especificada para el dispositivo de sujeción elegido. [1] [2]
Una interfaz de punto cero tiene otra función: reubica un dispositivo de sujeción o paleta compatible sobre su base. No sustituye las mordazas ni los sujetadores que fijan la pieza, y su repetibilidad es solo uno de los factores que contribuyen al resultado final de la pieza. [3]
Verifique el portaherramientas y la trayectoria entre los cortes.
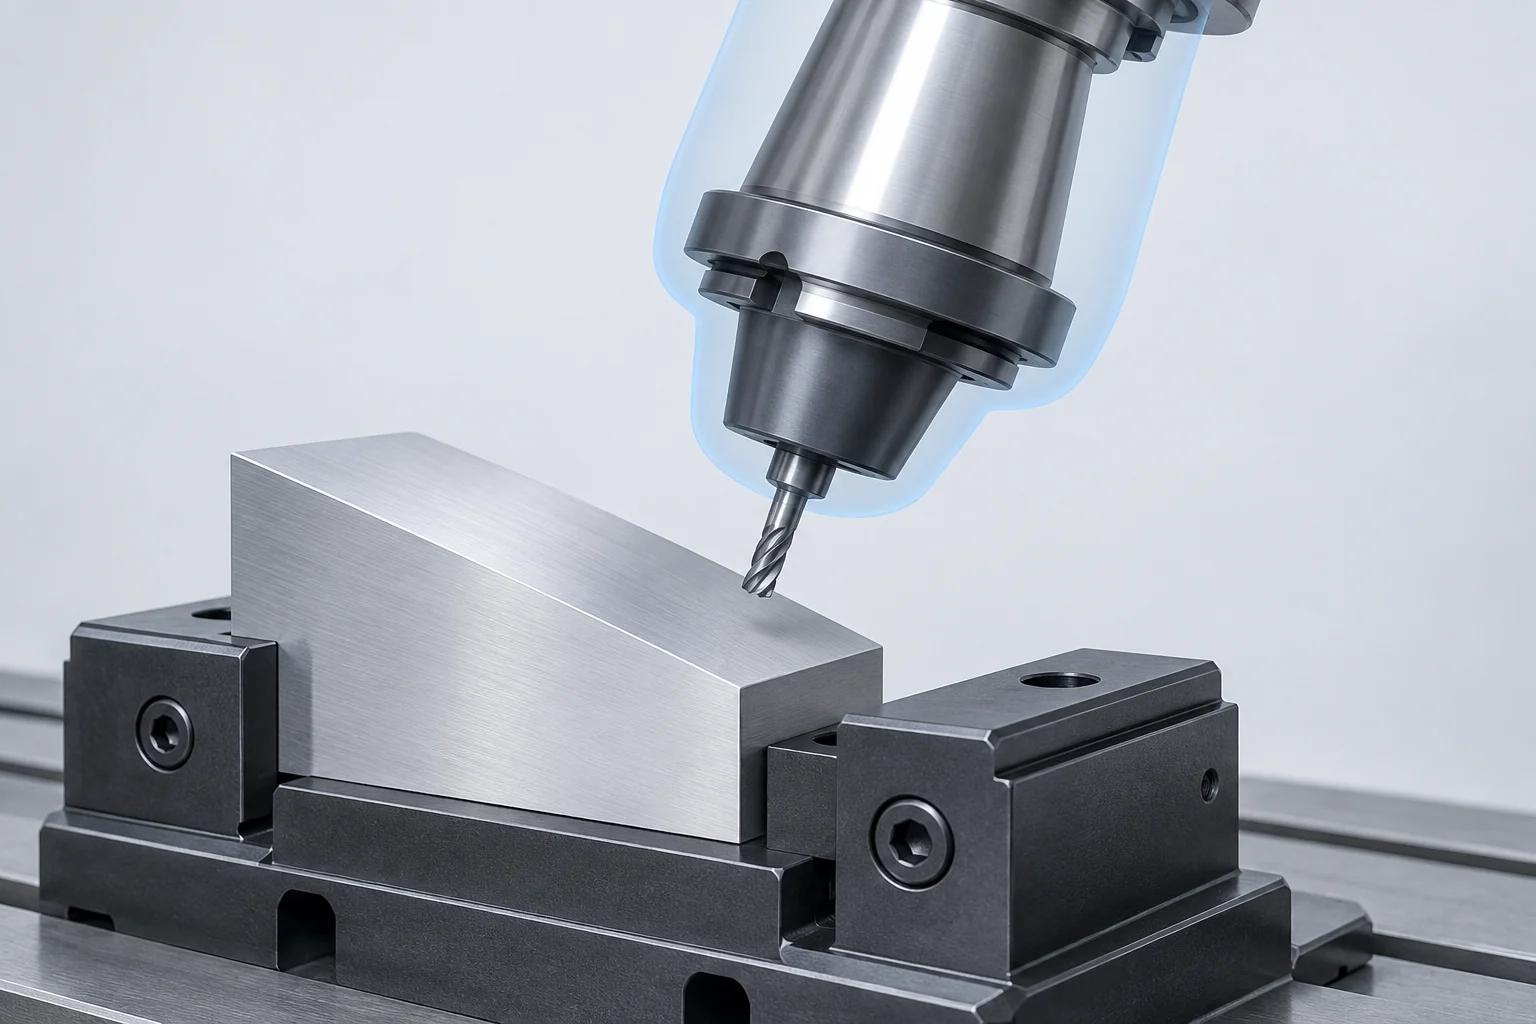
Imagine taladrar un orificio inclinado cerca del borde inferior de un bloque. La punta de la broca puede alinearse con el orificio mientras que el portaherramientas más ancho choca con la mordaza de la prensa. Una herramienta más larga podría modificar ese juego, pero también alteraría el conjunto de herramienta y su rigidez. Rotar la pieza un ángulo mayor podría exponer el orificio, pero desplazaría otro vértice hacia la mesa.
Una revisión útil del juego incluye varios objetos distintos:
- Fresa y vástago no cortante: verifique que únicamente la zona de corte prevista entre en contacto con la materia prima.
- Portaherramientas y husillo: incluya los diámetros mayores situados detrás de la fresa.
- Materia prima y dispositivo de sujeción: representan la pieza bruta real, las mordazas, los sujetadores, los elementos de fijación y el elevador.
- Movimiento de la máquina: verifique las posiciones rotativas, el recorrido lineal y el espacio barrido durante la reorientación.
Revise los movimientos de entrada, salida y enlace, así como el paso de corte. Dos posiciones de corte claramente despejadas no garantizan que la trayectoria entre ellas esté libre. También importa la forma actual de la materia prima: el material eliminado tras el desbaste aún está presente antes de dicha operación.
La documentación de Simulation for manufacturing de Autodesk distingue la simulación herramienta-materia prima de la simulación que emplea el modelo de máquina, su cinemática y el postprocesador. Modele los componentes relevantes del dispositivo de sujeción y ejecute las comprobaciones aplicables de colisión y sobrecarrera; una animación visualmente fluida por sí sola no constituye el resultado de verificación. El modelo debe corresponder exactamente con la configuración utilizada. [4]
Eleve la pieza únicamente la altura necesaria para la configuración.
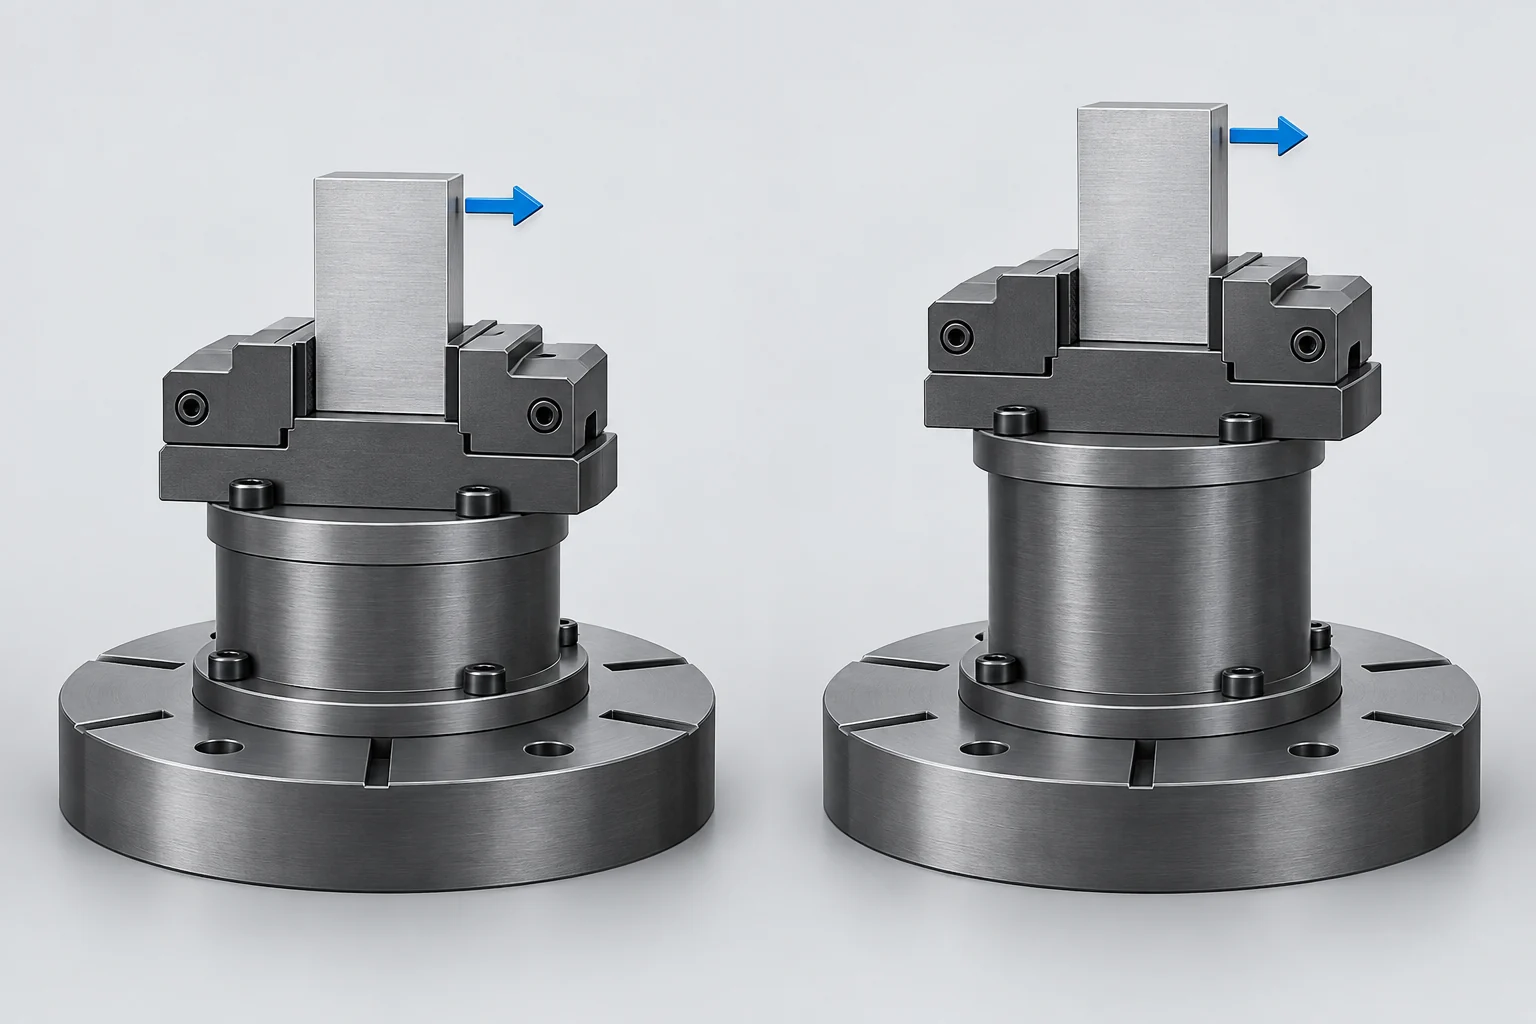
Un elevador puede alejar la prensa de la mesa y facilitar el acceso a los laterales de la pieza. Jergens describe esta ventaja de acceso en su guía sobre sujeción para mecanizado de cinco ejes. La pila completa debe seguir cabiendo en la máquina y soportando el corte. [3]
La altura afecta más que el acceso. Para una fuerza horizontal que actúa por encima de un plano de montaje seleccionado, el momento respecto a ese plano es M = F × h, donde h es la distancia perpendicular hasta la línea de acción de la fuerza. Considérese una comparación simplificada con la misma fuerza supuesta de 200 N:
| Fuerza | Altura sobre el plano de montaje | Momento en ese plano |
|---|---|---|
| 200 N | 50 mm = 0.050 m | 10 N·m |
| 200 N | 100 mm = 0.100 m | 20 N·m |
Al duplicarse la altura, también se duplica este momento. No determina la deformación del dispositivo de sujeción, una fuerza de sujeción segura ni una altura máxima útil del elevador; para ello se requiere conocer la estructura real, las interfaces y las direcciones de carga. Este cálculo aísla una consecuencia del cambio en la distancia entre la zona de mecanizado y el plano de montaje. [5]
El conjunto también ocupa espacio y añade masa. En una mesa inclinable, evalúe la combinación de dispositivo de sujeción y pieza frente a los límites correspondientes de carga útil, centro de gravedad y momento. Verifique el volumen ocupado en posición inclinada, no solo la altura en posición vertical. Nuestra guía sobre cómo interpretar las especificaciones de recorrido y holguras de las máquinas explica por qué el recorrido por sí solo no define el espacio disponible para la pieza.
Mantenga las cargas de sujeción alejadas de las paredes sin soporte
El dispositivo de sujeción sostiene distintas estructuras a medida que avanza el mecanizado. Un bloque macizo puede convertirse en una carcasa hueca y delgada mientras permanece en las mismas mordazas. Un contacto aceptable durante el desbaste puede convertirse en una fuente de movimiento cuando ya no existe el material circundante.
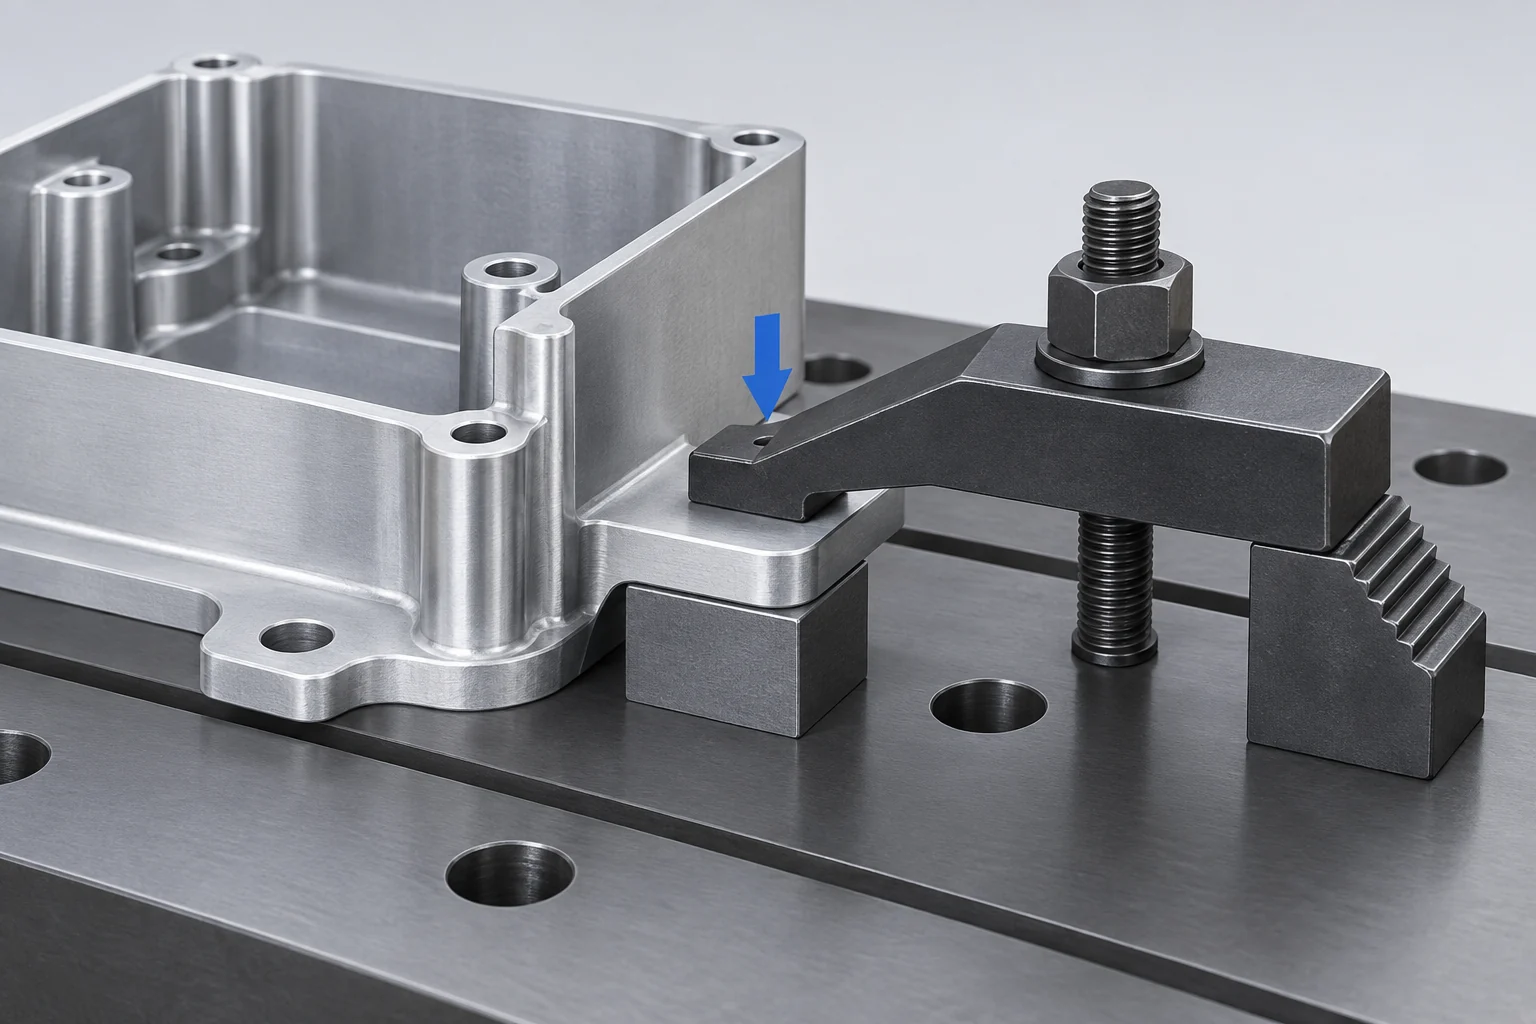
Dirija directamente las cargas de sujeción hacia zonas soportadas y suficientemente rígidas. Una mordaza colocada sobre una brida maciza con soporte inmediatamente debajo genera una trayectoria de carga distinta de la que produce una mordaza que flexiona una pared sin soporte. Los Principios de localización y sujeción de Carr Lane explican esta relación entre la posición de la mordaza, el soporte y la deformación. Apretar con mayor fuerza no es una solución general para una pieza flexible. [6]
Los requisitos superficiales también deben incluirse en el plan de sujeción. Indique las caras donde pueden quedar marcas de las mordazas, las zonas que serán mecanizadas y las superficies que deben protegerse. Exigir «sin marcas» en todas las superficies puede descartar una sujeción de lo contrario práctica y requerir una geometría de contacto distinta u otra operación.
Las mordazas blandas describen insertos de mordaza mecanizables, no una garantía de contacto libre de marcas. Su ajuste, superficie de contacto, limpieza y carga aplicada siguen siendo relevantes. Una viruta atrapada puede afectar tanto el asentamiento como la superficie en contacto. Separe la aceptación por apariencia de la aceptación dimensional: una pieza puede parecer intacta pero desplazarse al desmontarla del dispositivo de sujeción. [1] [6]
La guía de materiales y diseño para mecanizado vincula estas preguntas con las paredes delgadas y la condición de inspección especificada. Para piezas flexibles, aclare si el requisito del plano se aplica con la pieza libre del dispositivo de sujeción o bajo una restricción de ensamblaje definida.
Planifique la segunda operación antes de eliminar el material de sujeción.
Considere una carcasa con un hueco superior, orificios laterales y una cara inferior de montaje acabada. En una configuración inicial se puede mantener material adicional debajo de dicha cara de montaje, dejando accesibles las caras superior y laterales. Tras mecanizar esas características, aún debe eliminarse el material restante de sujeción.
La segunda operación requiere un lugar donde apoyarse, un medio para resistir el siguiente corte y referencias utilizables a las características ya mecanizadas. Las mordazas blandas mecanizadas pueden soportar el perfil externo, o bien un dispositivo de sujeción específico puede ubicarse mediante características acabadas adecuadas. Seleccione esos puntos de contacto durante la planificación de la primera operación, en lugar de descubrir tras el mecanizado que todas las superficies de sujeción prácticas son delicadas o cosméticas.
Para esta carcasa, siga las relaciones que resultan críticas:
- Identifique las relaciones entre la cara inferior y los orificios laterales que controla el plano final.
- Elija características de ubicación accesibles que transfieran dichas relaciones a la segunda operación.
- Deje suficiente material utilizable y soporte para eliminar el material de sujeción sin perder la ubicación de la pieza.
- Verifique las relaciones finales tras la liberación y cualquier operación de acabado especificada.
Un desplazamiento de coordenadas puede describir la posición de la pieza, pero no compensa un error de asentamiento desconocido ni un desplazamiento de la pieza bajo carga. Asimismo, una interfaz de paleta repetible no demuestra que el componente esté correctamente asentado en sus mordazas. Los contactos limpios y una verificación de referencia adecuada siguen siendo parte de cada configuración. [6]
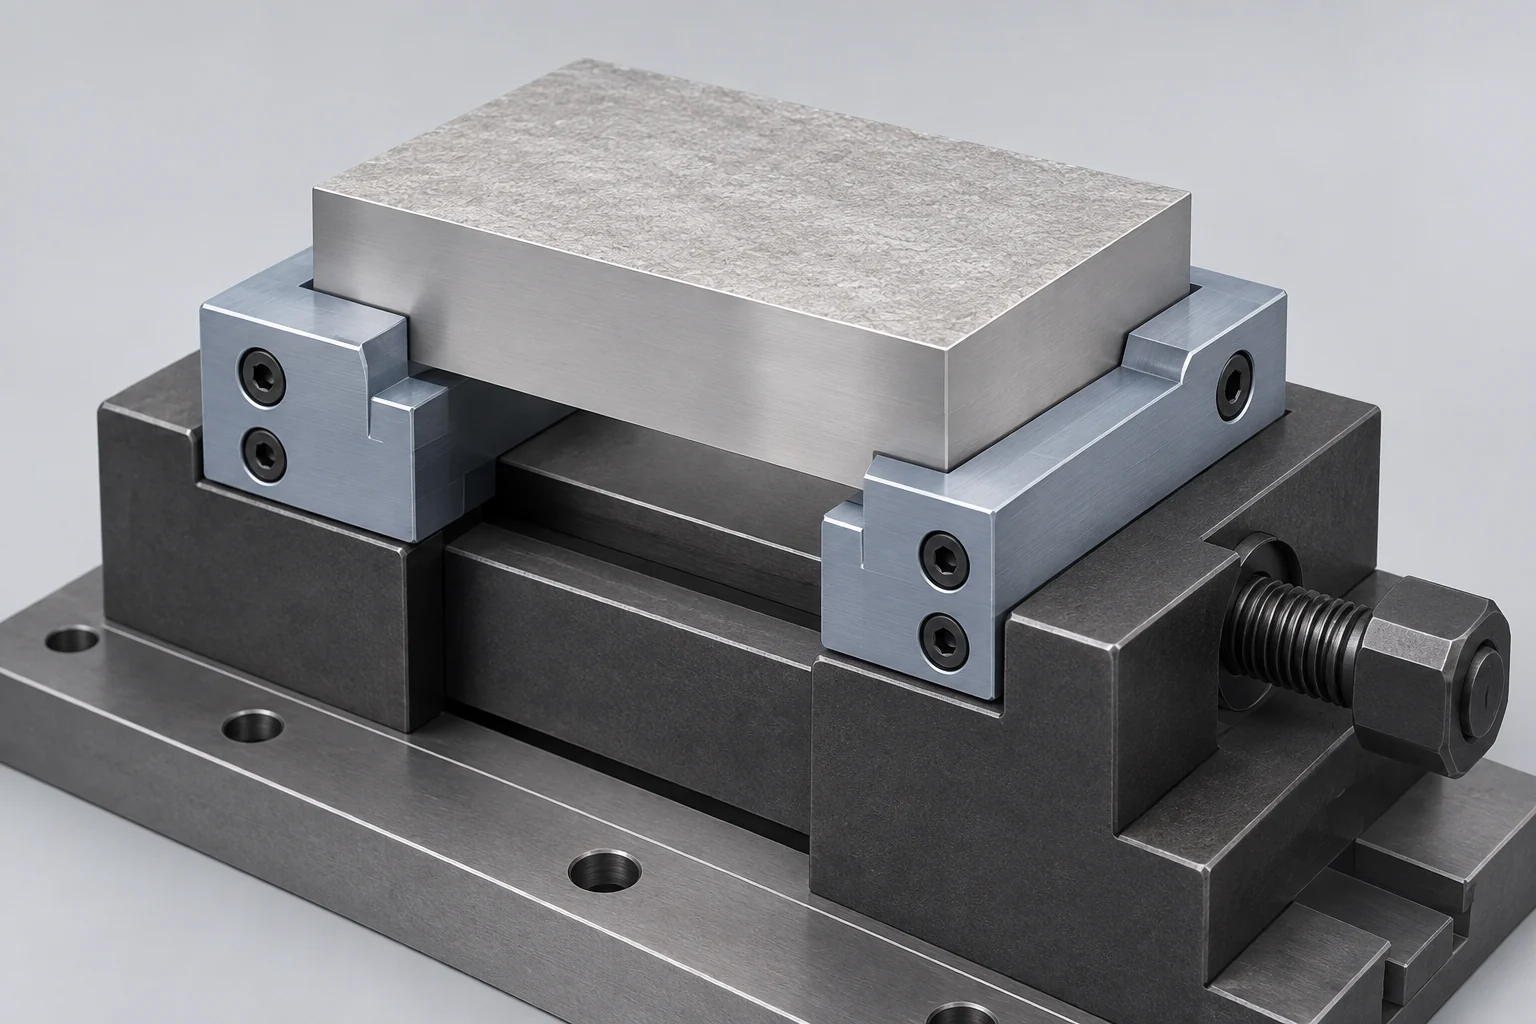
El resultado útil es una trayectoria completa: se pueden alcanzar las caras previstas, la pieza permanece soportada a medida que desaparece el material en bruto y la operación final de sujeción conserva las relaciones geométricas requeridas entre las características. Para una revisión de fabricación específica de la pieza, el servicio de mecanizado CNC de cinco ejes de VETCNC cubre el acceso de la herramienta, la holgura para sujeción y los requisitos de inspección.
Preguntas frecuentes sobre dispositivos de sujeción de 5 ejes
¿Permite una mordaza de cinco ejes terminar las seis caras en un solo montaje?
No por sí sola. Las mordazas o la sujeción del material en bruto suelen obstruir parte del componente. El movimiento de cinco ejes puede exponer direcciones adicionales, pero eliminar el área de contacto restante requiere un método planificado de sujeción o transferencia.
¿Es necesario un perfil en cola de milano para el mecanizado de cinco ejes?
No. Los perfiles en cola de milano son una opción de sujeción. Las mordazas de sujeción, las mordazas blandas mecanizadas y los dispositivos de sujeción específicos pueden ser adecuados para otras piezas. La elección depende de las áreas de contacto accesibles, la preparación del material en bruto, las cargas aplicadas y la secuencia posterior de acabado.
¿Cuánto material debo dejar para las mordazas?
Utilice los requisitos del sistema de sujeción seleccionado y el plan de mecanizado real. No existe una profundidad universal de sujeción válida para todos los materiales, mordazas y cargas de corte. Incluya el material necesario para la preparación y para completar la segunda operación.
¿Mejora el montaje un soporte elevado más alto?
Puede mejorar el acceso, pero también modifica la altura, el momento de carga y el volumen barrido. Elija la altura necesaria para lograr la holgura, verificando simultáneamente la estructura del dispositivo de sujeción y los límites aplicables de carga y recorrido de la máquina.
¿Pueden las mordazas blandas evitar todas las marcas de sujeción?
No. Las mordazas bien ajustadas pueden distribuir el contacto sobre áreas adecuadas, pero la carga, las virutas y el estado superficial siguen afectando el resultado. Identifique las caras protegidas y defina las marcas de contacto aceptables antes de elegir el tipo de sujeción.
Fuentes técnicas
- LANG Technik. Preguntas frecuentes sobre sistemas de sujeción. Selección de mordazas y sujeción de material en bruto con marcas previas.
- Jergens. Catálogo maestro de soluciones de sujeción. Mordazas de cinco ejes en cola de milano y características de sujeción preparadas.
- Jergens. 5-Axis Knowledge Center: Overview. Soportes elevados, interfaces de dispositivos de sujeción y sistemas modulares de sujeción.
- Autodesk Fusion Help. Simulación para fabricación. Modelos de máquinas, verificación, colisiones y sobrecarrera.
- OpenStax, Rice University. Física universitaria, Volumen 1, Sección 10.6: Par. Fuerza y brazo de momento perpendicular.
- Carr Lane Manufacturing. Localización & Principios de sujeción. Soportes, dirección de carga, evacuación de virutas y ubicación de la pieza.



