In questa pagina
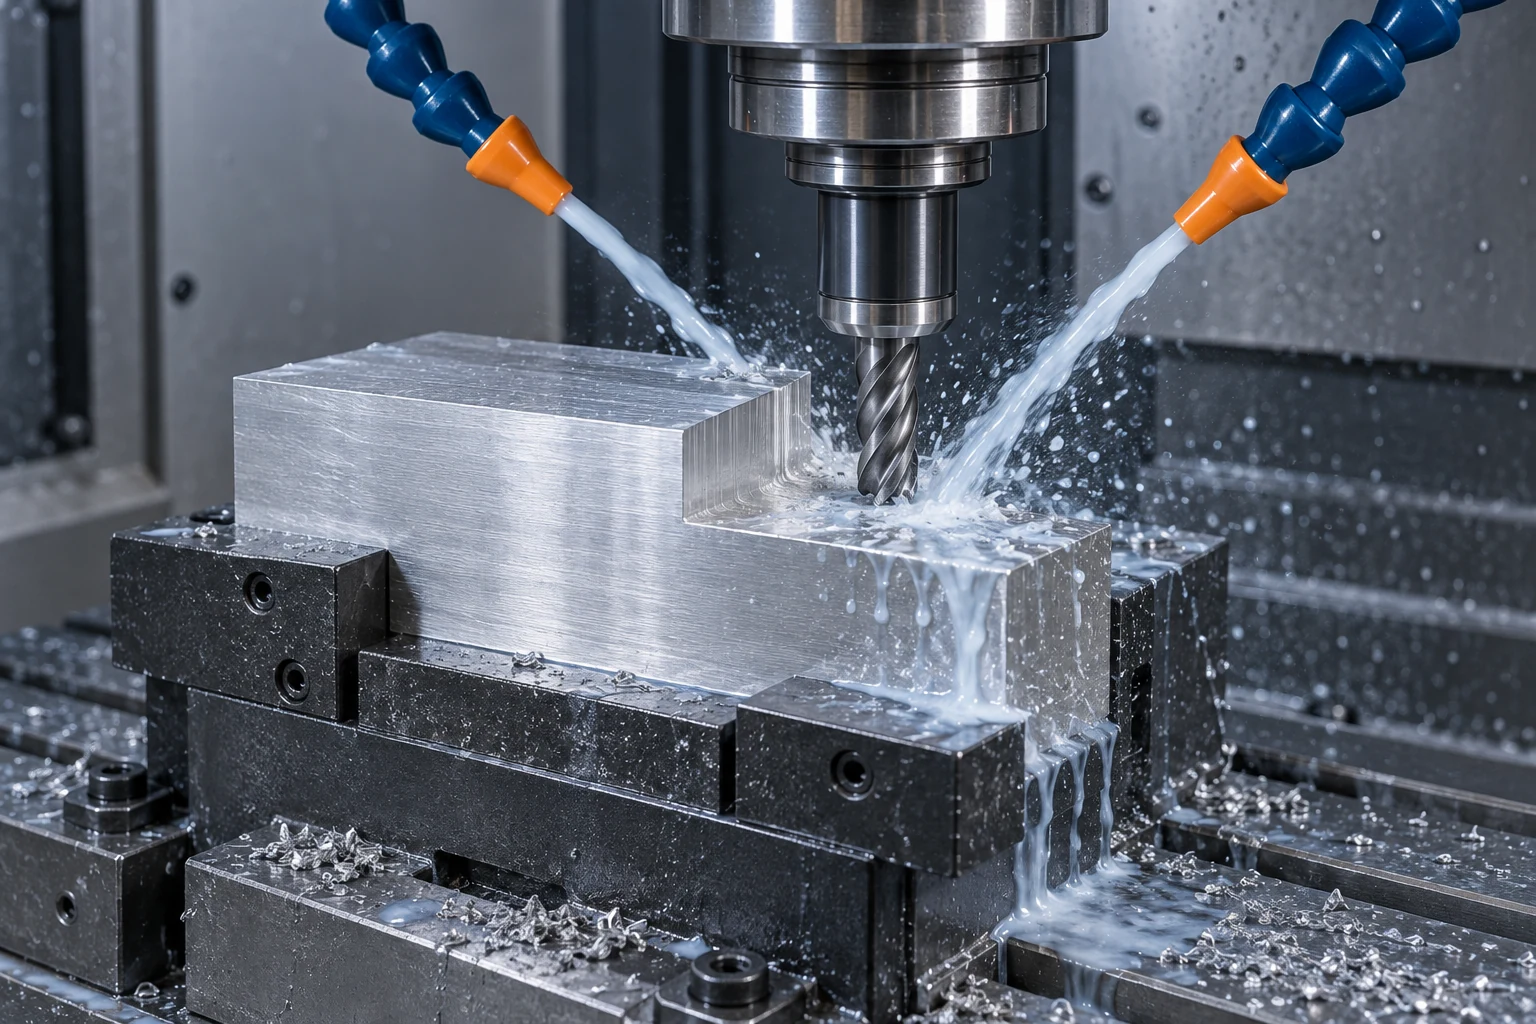
CNC macchina refrigerante contribuisce a gestire il calore, ridurre l’attrito e allontanare i trucioli dalla zona di taglio. Si tratta di funzioni distinte: un pezzo bagnato non dimostra che il fluido raggiunga effettivamente il tagliente, e un getto potente non garantisce che i trucioli possano fuoriuscire da un foro profondo. Scegliere il fluido e il suo metodo di erogazione in base al materiale, all’utensile e alla caratteristica da lavorare.
Raffreddamento, lubrificazione e rimozione dei trucioli svolgono compiti diversi
- Raffreddamento allontana il calore dalla zona di taglio e dalle superfici circostanti.
- Lubrificazione riduce l’attrito nei punti di contatto tra utensile, truciolo e pezzo.
- Rimozione dei trucioli aiuta a evacuare il materiale staccato dalla zona di taglio, impedendone l’accumulo o il ri-taglio.
L’equilibrio varia in funzione dell’operazione. Una superficie accessibile e il fondo di un foro stretto presentano percorsi di erogazione differenti. La nostra guida al processo di CNC fresatura spiega come l’ingaggio dell’utensile e i percorsi utensile modificano il compito di taglio.
Anche la chimica del fluido rappresenta una scelta. L’OSHA classifica i fluidi da lavoro sui metalli in oli puri, oli solubili, semisintetici e sintetici. Gli oli puri vengono utilizzati senza diluizione in acqua; le altre tre categorie sono generalmente fornite per essere miscelate con acqua. Le istruzioni per l’uso indicate dal produttore regolano l’applicazione. Il colore di un fluido non ne determina l’idoneità né la concentrazione corretta. [1]
Adattare il percorso di erogazione alla caratteristica da lavorare
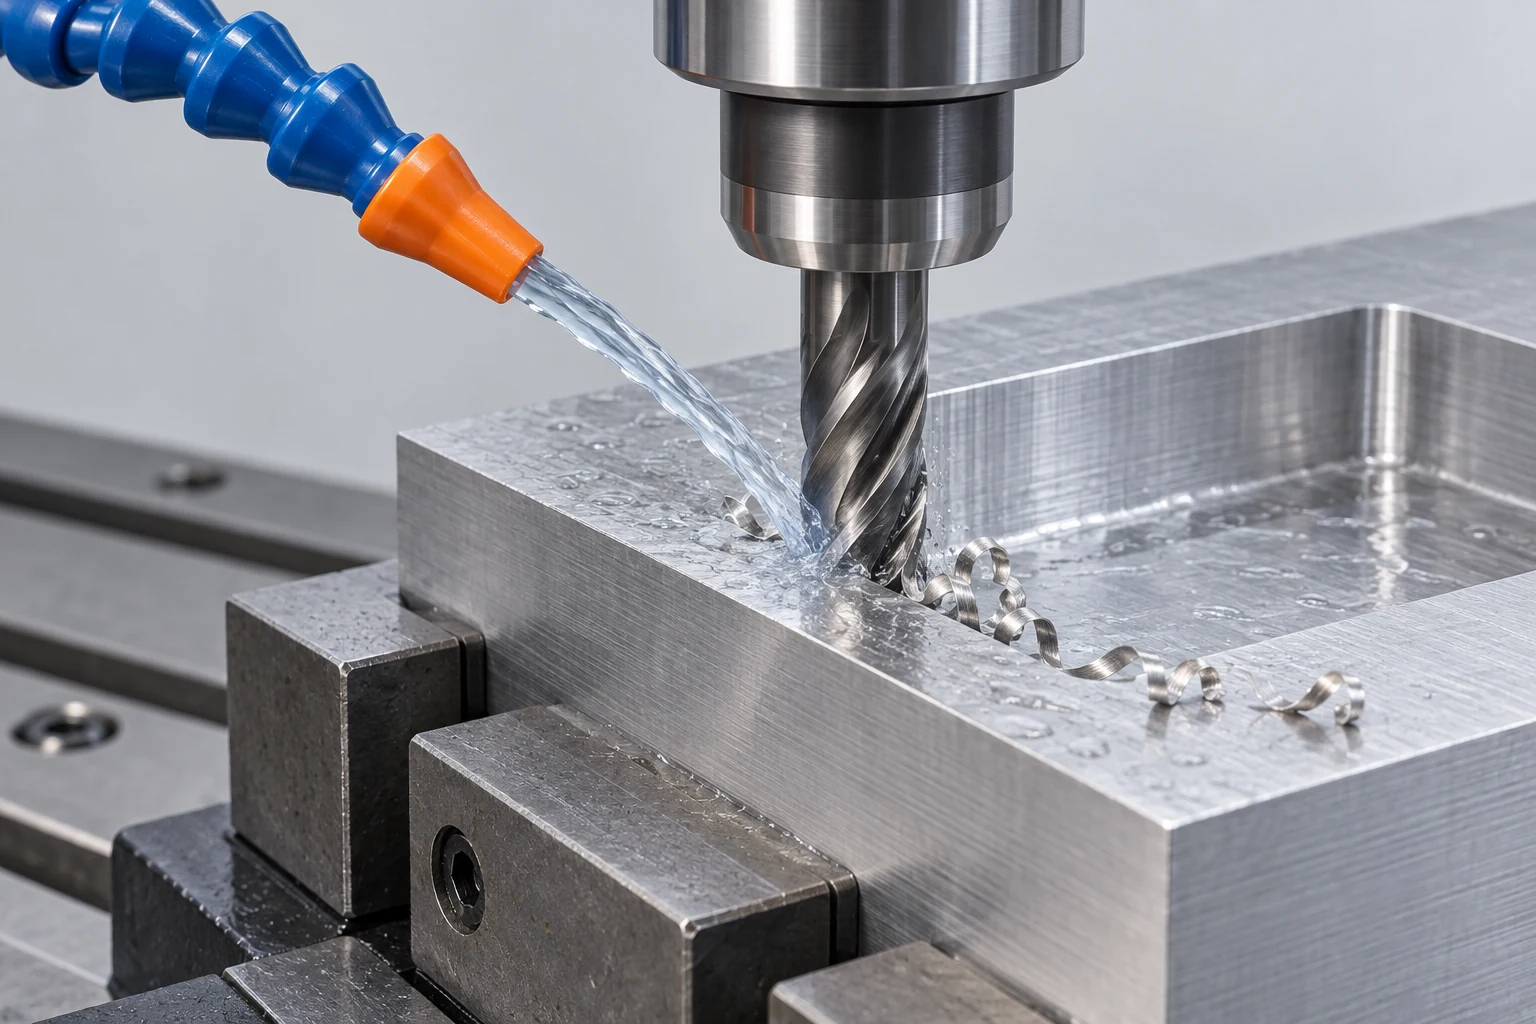
«Refrigerante a flusso continuo» indica un metodo di erogazione, non una formulazione del fluido. Analogamente, il refrigerante attraverso l’utensile descrive un percorso che passa attraverso canali presenti in utensili compatibili. La stessa famiglia di fluidi può essere erogata in modi diversi.
| Approccio | Ruolo utile | Ciò che richiede comunque verifica |
|---|---|---|
| Refrigerante a flusso continuo esterno | Fornisce refrigerazione a un’area di taglio accessibile | Orientamento dell’ugello, schermatura da parte del pezzo e fuoriuscita dei trucioli |
| Refrigerante attraverso l’utensile | Eroga il fluido vicino al tagliente in zone recessate | Percorso compatibile tra mandrino, portautensile e utensile, pressione e portata |
| Lubrificazione a quantità minima (MQL) | Eroga una piccola quantità di lubrificante insieme all’aria | Attrezzatura, utensile e applicazione adatti allo scopo |
| Getto d’aria | L’aria può assistere la rimozione dei trucioli quando non viene impiegato un fluido liquido | Idoneità di utensile e materiale, nonché contenimento efficace di trucioli o polvere |
L’MQL aggiunge lubrificante; l’aria semplice no. L’aria è inoltre un povero sostituto del raffreddamento liquido nelle applicazioni che ne richiedono l’uso. Sandvik Coromant distingue questi mezzi e i relativi requisiti di erogazione nelle sue linee guida per la tornitura. [2]
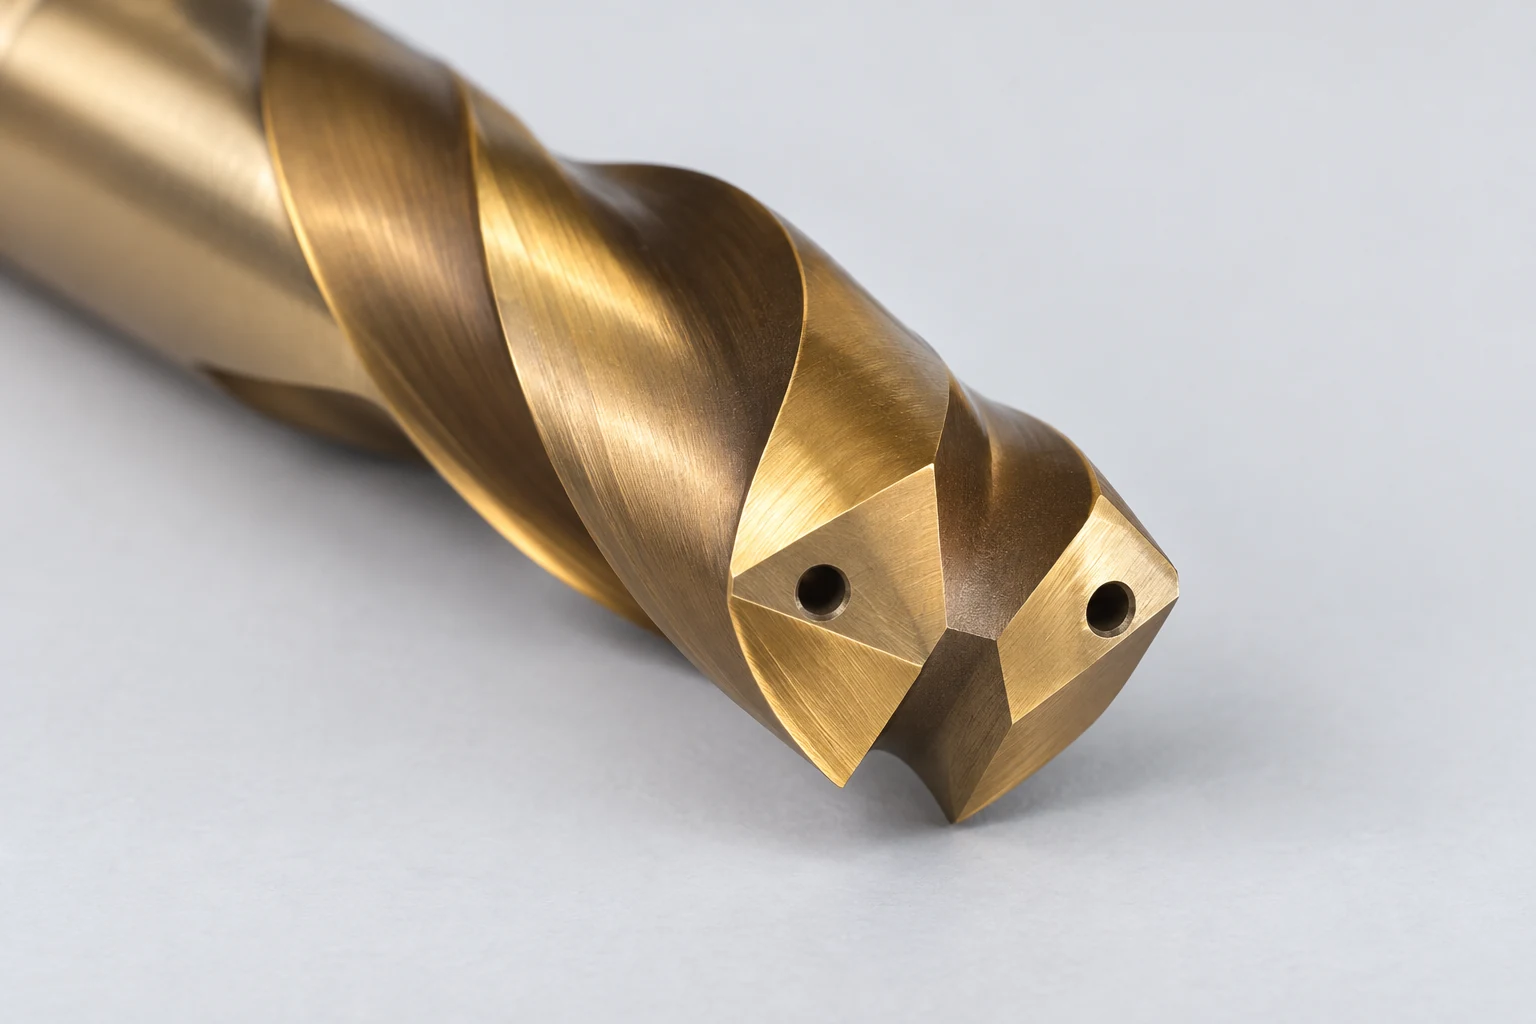
Il refrigerante attraverso il mandrino può trasportare il fluido attraverso un portautensile compatibile e una punta da foratura fino a uscite vicine alla punta. I trucioli necessitano comunque di un percorso di ritorno lungo i taglienti. Maggiore è la profondità del foro, maggiore diventa l’importanza di tale percorso completo; il semplice arrivo del fluido all’utensile rappresenta solo una parte del problema.
Pressione e portata sono grandezze diverse. La pressione si esprime in unità come bar o psi; la portata è un volume per unità di tempo, ad esempio litri al minuto. Haas osserva che le dimensioni del passaggio dell’utensile modificano la pressione e la portata erogate dal suo sistema TSC. Confrontare insieme pompa e utensili, piuttosto che considerare la pressione massima indicata sul foglio tecnico come la regolazione ottimale. [3]
Maggiore quantità di refrigerante non è un miglioramento universale
Nella fresatura il tagliente entra ed esce ripetutamente dal materiale. Raffreddare un tagliente surriscaldato tra un passaggio e l’altro può intensificare il ciclo termico e contribuire alla formazione di fessurazioni. Per alcune applicazioni di fresatura in carburo, la lavorazione a secco è appropriata. Altre applicazioni beneficiano invece del refrigerante liquido per lubrificazione, qualità superficiale o controllo dei trucioli.
Le linee guida di Sandvik per la fresatura a umido o a secco descrivono entrambi gli effetti. Selezionare insieme la classe di utensile, il materiale e le condizioni di taglio; se il processo scelto prevede l’uso di refrigerante, mantenere l’erogazione richiesta da tale applicazione. Una regola generale come «tutto l’alluminio a umido» o «tutto l’acciaio a secco» ignora tali condizioni specifiche. [4]
Nella tornitura, un getto diretto può aiutare a controllare il truciolo, ma la disposizione della bocchetta e le condizioni di taglio determinano il risultato. Per le operazioni di gole e separazione, lo spazio ristretto intorno all’utensile rende particolarmente critica l’espulsione dei trucioli. Le linee guida di Sandvik sul refrigerante distinguono chiaramente i requisiti di pressione, area di uscita e portata; gli esempi applicativi riportati non costituiscono impostazioni universali. [5]
Seguire il percorso del truciolo, quindi verificare il pezzo finito
Quando la finitura o la durata utensile peggiorano, analizzare prima cosa sta accadendo, prima di modificare la specifica del refrigerante:
- I trucioli si accumulano in una tasca: verificare il percorso di uscita, l’accessibilità della punta e il percorso utensile prima di presumere che una pressione maggiore li rimuoverà.
- Il taglio riceve un flusso intermittente: verificare la costanza della fornitura e la presenza di ostruzioni seguendo la procedura di manutenzione prescritta per l’attrezzatura.
- Il tagliente dell’utensile è danneggiato: esaminare il modello di usura, l’ingaggio, i dati di taglio e la scelta tra lavorazione a umido o a secco. L’aspetto visivo da solo non identifica la causa.
Lo stato del fluido è un parametro di controllo distinto. Utilizzare le indicazioni del fornitore riguardo concentrazione e qualità dell’acqua, e mantenere filtri e controlli contro le contaminazioni. Evitare di prescrivere una percentuale fissa di miscela per tutti i prodotti. Il manuale consultivo OSHA tratta la gestione dei fluidi e le misure di controllo delle nebbie; la scelta del refrigerante richiede inoltre le informazioni sulla sicurezza attualmente valide per il prodotto. [1]
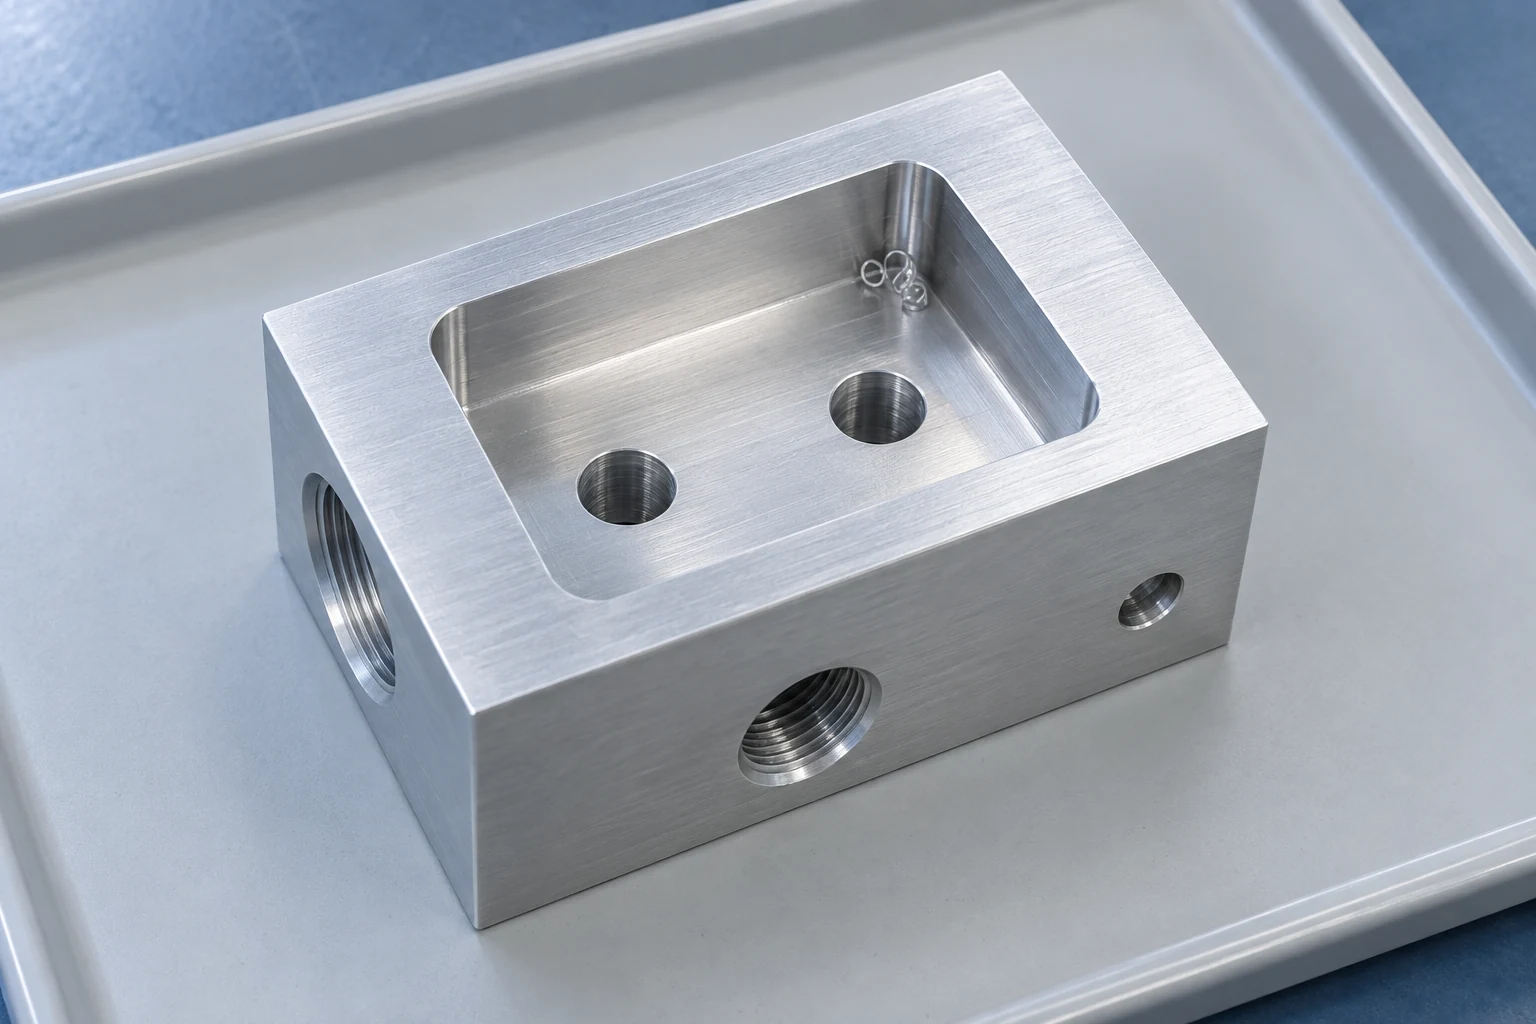
Per un collettore, un componente di tenuta o un particolare destinato a essere incollato o rivestito, definire lo stato di consegna richiesto: canali da pulire, limiti di residui e modalità di accettazione della pulizia. Includere tali requisiti insieme al materiale e al disegno durante la revisione CNC fresatura. Specificare il risultato richiesto è generalmente più utile che richiedere una determinata pressione di pompaggio.
Domande frequenti
Il refrigerante CNC è semplicemente acqua?
No. Alcuni fluidi da taglio sono oli utilizzati direttamente; altri sono concentrati formulati da diluire con acqua. L’acqua pura non fornisce la stessa lubrificazione, protezione contro la corrosione o stabilità del fluido garantite da una miscela idonea in esercizio.
Il refrigerante attraverso il mandrino elimina la foratura a scatti (peck drilling)?
Può consentire un ciclo di foratura continuo con utensili e condizioni appropriate, ma non elimina la foratura a scatti per ogni tipo di punta, materiale o profondità. Rispettare i limiti applicativi dell’utensile selezionato.
Una superficie lavorata lucida dimostra che il refrigerante ha funzionato correttamente?
No. L’aspetto visivo da solo non consente di stabilire le dimensioni, la rugosità superficiale, lo stato dell’utensile o il grado di pulizia. Verificare le caratteristiche richieste dal disegno e dal processo.
Fonti tecniche
- OSHA, Manuali sulle migliori pratiche di sicurezza e salute per i fluidi da lavoro sui metalli, categorie di fluidi e loro gestione. Linee guida consultive, non una nuova normativa.
- Sandvik Coromant, How to Apply Coolant and Cutting Fluid in Turning, mezzi refrigeranti e bocchette di erogazione.
- Haas Automation, Refrigerante attraverso il mandrino (TSC), dimensione del passaggio, pressione, portata ed esempi di foratura dipendenti dall’utensile.
- Sandvik Coromant, Fresatura a secco o con fluido da taglio, cicli termici ed eccezioni applicative.
- Sandvik Coromant, Aspetti del refrigerante — lavorazione con refrigerante, requisiti della pompa ed evacuazione dei trucioli.



