Op deze pagina
CNC machinekoelvloeistof helpt bij het afvoeren van warmte, het verminderen van wrijving en het verwijderen van spân uit de snede. Dat zijn afzonderlijke functies: een nat werkstuk bewijst niet dat de vloeistof de snijkant bereikt, en een sterke straal garandeert niet dat spân een diepe boring kan verlaten. Kies de vloeistof en de manier waarop deze wordt toegevoerd op basis van het materiaal, het gereedschap en het te bewerken onderdeel.
Koeling, smering en spaanafvoer vervullen verschillende functies
- Koeling voert warmte af van het snedgebied en de omliggende oppervlakken.
- Smering vermindert de wrijving op de contactvlakken tussen gereedschap, spaan en werkstuk.
- Spaanafvoer helpt bij het verwijderen van het afgescheiden materiaal uit de snede, zodat het zich niet ophoopt of opnieuw wordt bewerkt.
De balans verschuift met de bewerking. Een toegankelijk vlak en de bodem van een smalle boring bieden verschillende toeleveringspaden. Onze CNC freesproces-handleiding legt uit hoe gereedschapsinspanning en gereedschapsbanen de snijtaak veranderen.
De chemische samenstelling van de vloeistof is een andere keuze. De OSHA groepeert metaalbewerkingsvloeistoffen in zuivere oliën, oplosbare oliën, semi-synthetische en synthetische vloeistoffen. Zuivere oliën worden zonder verdunning met water gebruikt; de andere drie categorieën worden over het algemeen geleverd om met water te worden gemengd. De gebruiksaanwijzingen van het product bepalen het gebruik. De kleur van een vloeistof geeft geen uitsluitsel over de geschiktheid of concentratie ervan. [1]
Pas het toeleveringspad aan op het onderdeel
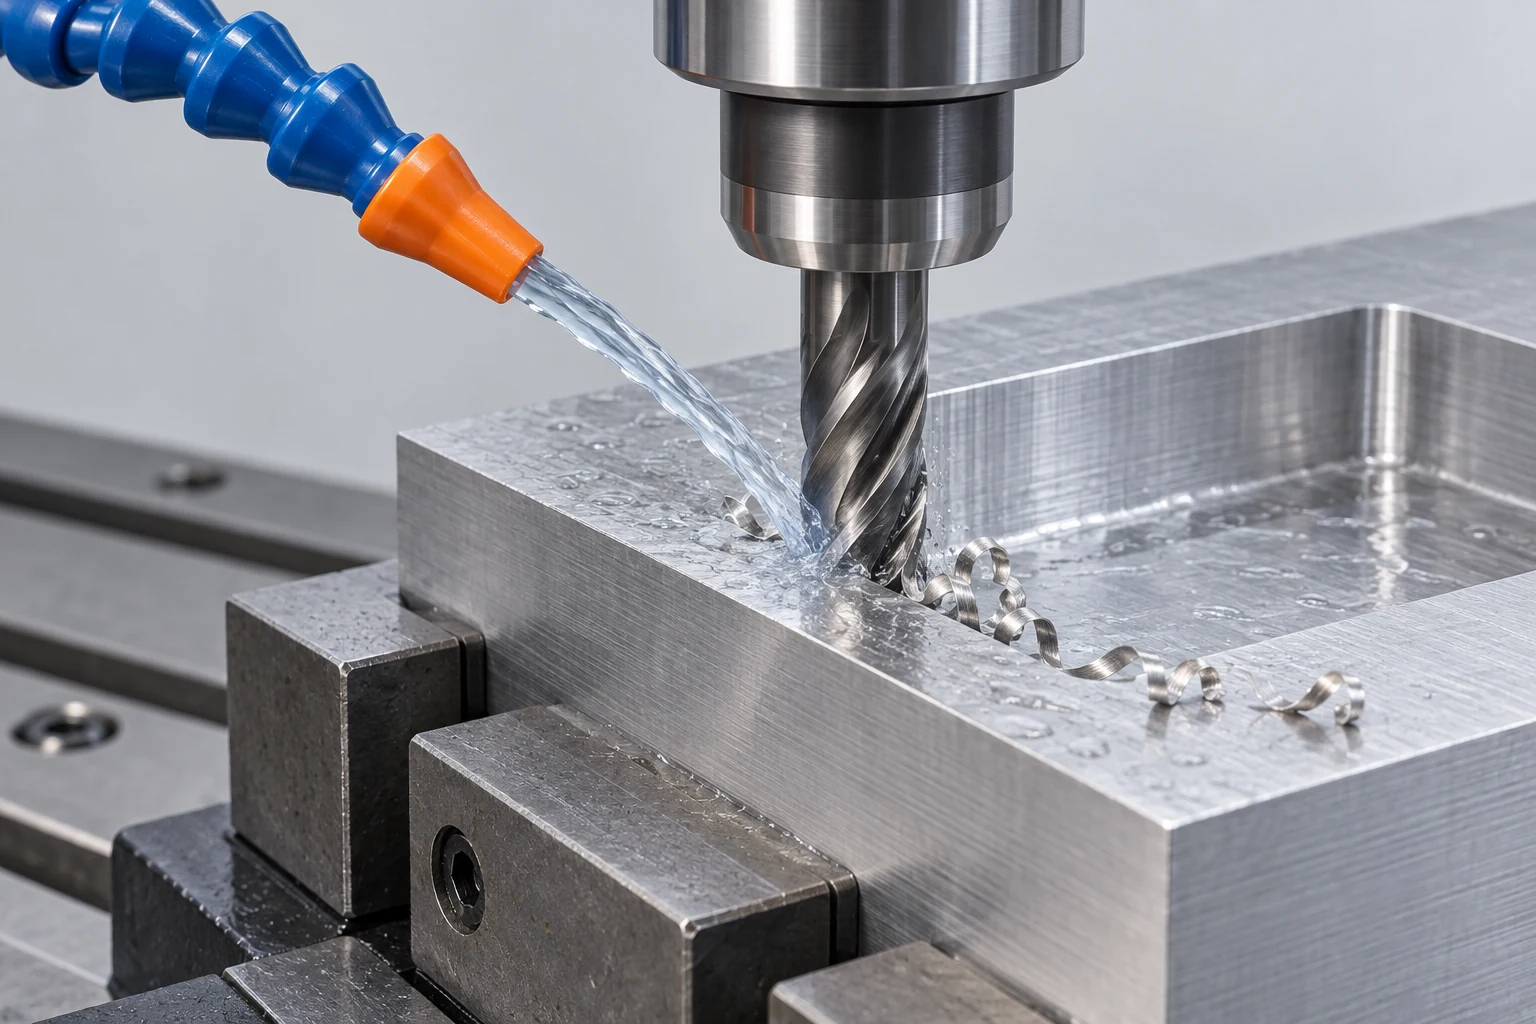
„Overstromende koelvloeistof” is een benaming voor een toeleveringsmethode, niet voor een vloeistofsamenstelling. Evenzo beschrijft koelvloeistof via het gereedschap een route door kanalen in geschikt gereedschap. Dezelfde vloeistoffamilie kan op verschillende manieren worden toegevoerd.
| Aanpak | Nuttige functie | Wat nog steeds moet worden gecontroleerd |
|---|---|---|
| Externe overstroming | Voorziet een toegankelijk snijgebied van koelvloeistof | Uitlijning van de spuitmond, afscherming door het onderdeel en spaanafvoer |
| Koelvloeistof via het gereedschap | Voert vloeistof dicht bij een ingezonken snijkant toe | Compatibele spankop/houder/gereedschapsroute, druk en debiet |
| Lubricatie met minimale hoeveelheid (MQL) | Voert een kleine hoeveelheid smeermiddel toe met lucht | Apparatuur, gereedschap en toepassing die geschikt zijn voor het doel |
| Luchtbloed | Lucht kan bijdragen aan de spaanafvoer waar geen vloeistof wordt gebruikt | Geschiktheid van gereedschap en materiaal, en effectieve afvoer van spaan of stof |
MQL voegt smeermiddel toe; gewone lucht niet. Lucht is ook een slechte vervanging voor vloeibare koeling in toepassingen die dit nodig hebben. Sandvik Coromant onderscheidt deze media en hun aanvoervereisten in zijn richtlijnen voor draaien. [2]
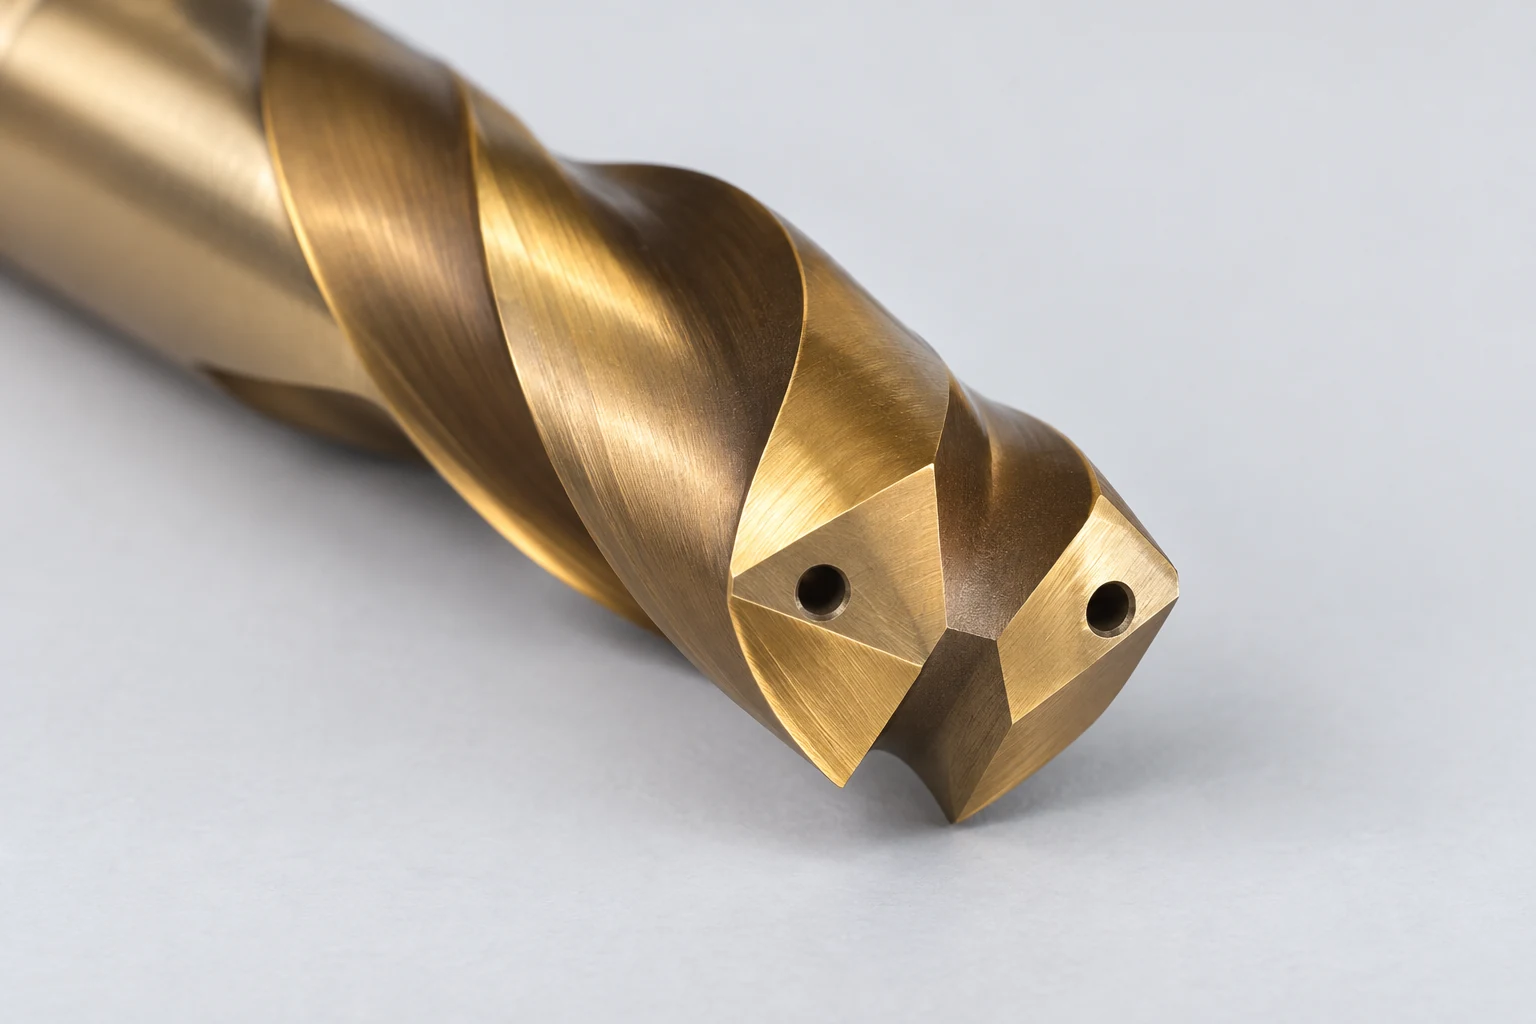
Koelvloeistof via de spindel kan vloeistof door een compatibele houder en boor naar uitlaten vlak bij de punt transporteren. Spaan moet nog steeds via de frezenlippen terugkeren. Bij een diepere boring neemt het belang van dat volledige pad toe; vloeistof die bij het gereedschap aankomt, is slechts een deel van het probleem.
Druk en debiet zijn verschillende grootheden. Druk wordt uitgedrukt in eenheden zoals bar of psi; debiet is volume per tijdseenheid, bijvoorbeeld liter per minuut. Haas wijst erop dat de afmeting van de doorgang in het gereedschap de druk en het debiet beïnvloedt dat zijn TSC-systeem levert. Vergelijk pomp en gereedschap samen, in plaats van de hoogste druk op een specificatieblad als de beste instelling te beschouwen. [3]
Meer koelvloeistof is geen universele verbetering
Bij frezen beweegt een snijkant herhaaldelijk in en uit het materiaal. Koeling van een hete snijkant tussen snijbeurten kan thermische cycli versterken en bijdragen aan scheurvorming. Voor sommige carbide-freestoepassingen is droog frezen geschikt. Andere toepassingen profiteren van vloeistof voor smering, oppervlakkwaliteit of spaanbeheersing.
Sandviks richtlijn voor nat of droog frezen beschrijft beide effecten. Kies de gereedschapskwaliteit, het materiaal en de snijvoorwaarden gezamenlijk; als het gekozen proces nat wordt uitgevoerd, moet de benodigde koelvloeistoftoevoer voor die toepassing worden gehandhaafd. Een regel als ‘alle aluminium nat’ of ‘alle staal droog’ slaat die voorwaarden over. [4]
Bij draaien kan een gerichte straal helpen bij de spaanbeheersing, maar de nozzle-opstelling en de snijvoorwaarden bepalen het resultaat. Bij groef- en afscheidingsbewerkingen maakt de smalle ruimte rond het gereedschap spaanevacuatie bijzonder relevant. Sandviks koelvloeistofrichtlijn onderscheidt druk-, uitlaatoppervlakte- en debietvereisten; de toepassingsvoorbeelden zijn geen universele instellingen. [5]
Volg het spaanpad, daarna controleer het geleverde onderdeel
Wanneer de afwerking of de gereedschapslevensduur achteruitgaat, onderzoek dan eerst wat er gebeurt voordat u de koelvloeistofspecificatie wijzigt:
- Spaan verzamelt zich in een uitsparing: controleer het afvoerpad, de toegang tot de spuitmond en het gereedschapsbaanvoorschrift voordat u aanneemt dat meer druk het probleem oplost.
- De snede ontvangt een onderbroken stroom: controleer de consistentie van de aanvoer en eventuele verstoppingen volgens de door de fabrikant voorgeschreven onderhoudsprocedure.
- De snijkant is beschadigd: bestudeer het slijtpatroon, de inbedding, de snijgegevens en de keuze voor natte of droge bewerking. Uiterlijk alleen is onvoldoende om de oorzaak te identificeren.
De staat van de koelvloeistof is een afzonderlijke regelparameter. Gebruik de concentratie- en waterkwaliteitsaanbevelingen van de leverancier, en handhaaf filtratie en vervuilingbestrijding. Vermijd het voorschrijven van één mengverhouding voor alle producten. Het advieshandboek van de OSHA behandelt beheer van koelvloeistoffen en maatregelen tegen nevelvorming; de keuze van de koelvloeistof vereist ook de actuele veiligheidsinformatie van het product. [1]
Voor een verdeelstuk, een afdichtingscomponent of een onderdeel dat zal worden gelijmd of gecoat, definieer de vereiste eindtoestand: welke doorgangen moeten schoon zijn, welke beperkingen gelden voor residuen en hoe wordt de reinheid geaccepteerd. Neem deze eisen op bij het beoordelen van CNC frezen samen met het materiaal en de tekening. Het specificeren van het gewenste resultaat is meestal nuttiger dan het voorschrijven van een bepaalde pompdruk.
Veelgestelde vragen
Is CNC koelvloeistof gewoon water?
Nee. Sommige snijvloeistoffen zijn olie die direct wordt gebruikt; andere zijn geformuleerde concentraatproducten die met water worden verdund. Zuiver water biedt niet dezelfde smering, corrosiebescherming of vloeistofstabiliteit als een geschikte werkoplossing.
Elimineert koelvloeistof via de spindel het nodig zijn van peck-drilling?
Het kan een continue boorcyclus mogelijk maken bij geschikt gereedschap en juiste omstandigheden, maar het elimineert peck-drilling niet voor elke boor, elk materiaal of elke diepte. Houd u aan de toepassingsgrenzen van het gekozen gereedschap.
Bewijst een glanzend bewerkte oppervlakte dat de koelvloeistof correct heeft gewerkt?
Nee. Uiterlijk alleen kan geen uitspraak doen over afmetingen, oppervlaktestructuur, gereedschapsstaat of reinheid. Controleer de kenmerken die zijn vereist in de tekening en het proces.
Technische bronnen
- OSHA, Metaalbewerkingsvloeistoffen: Veiligheids- en gezondheidsrichtlijnen, vloeistofcategorieën en beheer. Adviesgerichte richtlijn, geen nieuwe wetgeving.
- Sandvik Coromant, How to Apply Coolant and Cutting Fluid in Turning, koelvloeistofmedia en uitlaten.
- Haas Automation, Door-de-spindel koelvloeistof (TSC), doorgangsgrootte, druk, debiet en gereedschap-afhankelijke borenvoorbeelden.
- Sandvik Coromant, Droog frezen of met snijvloeistof, thermische cycli en toepassingsuitzonderingen.
- Sandvik Coromant, Koelvloeistofaspecten — Verspanen met koelvloeistof, pompvereisten en spaanafvoer.



