Tässä artikkelissa
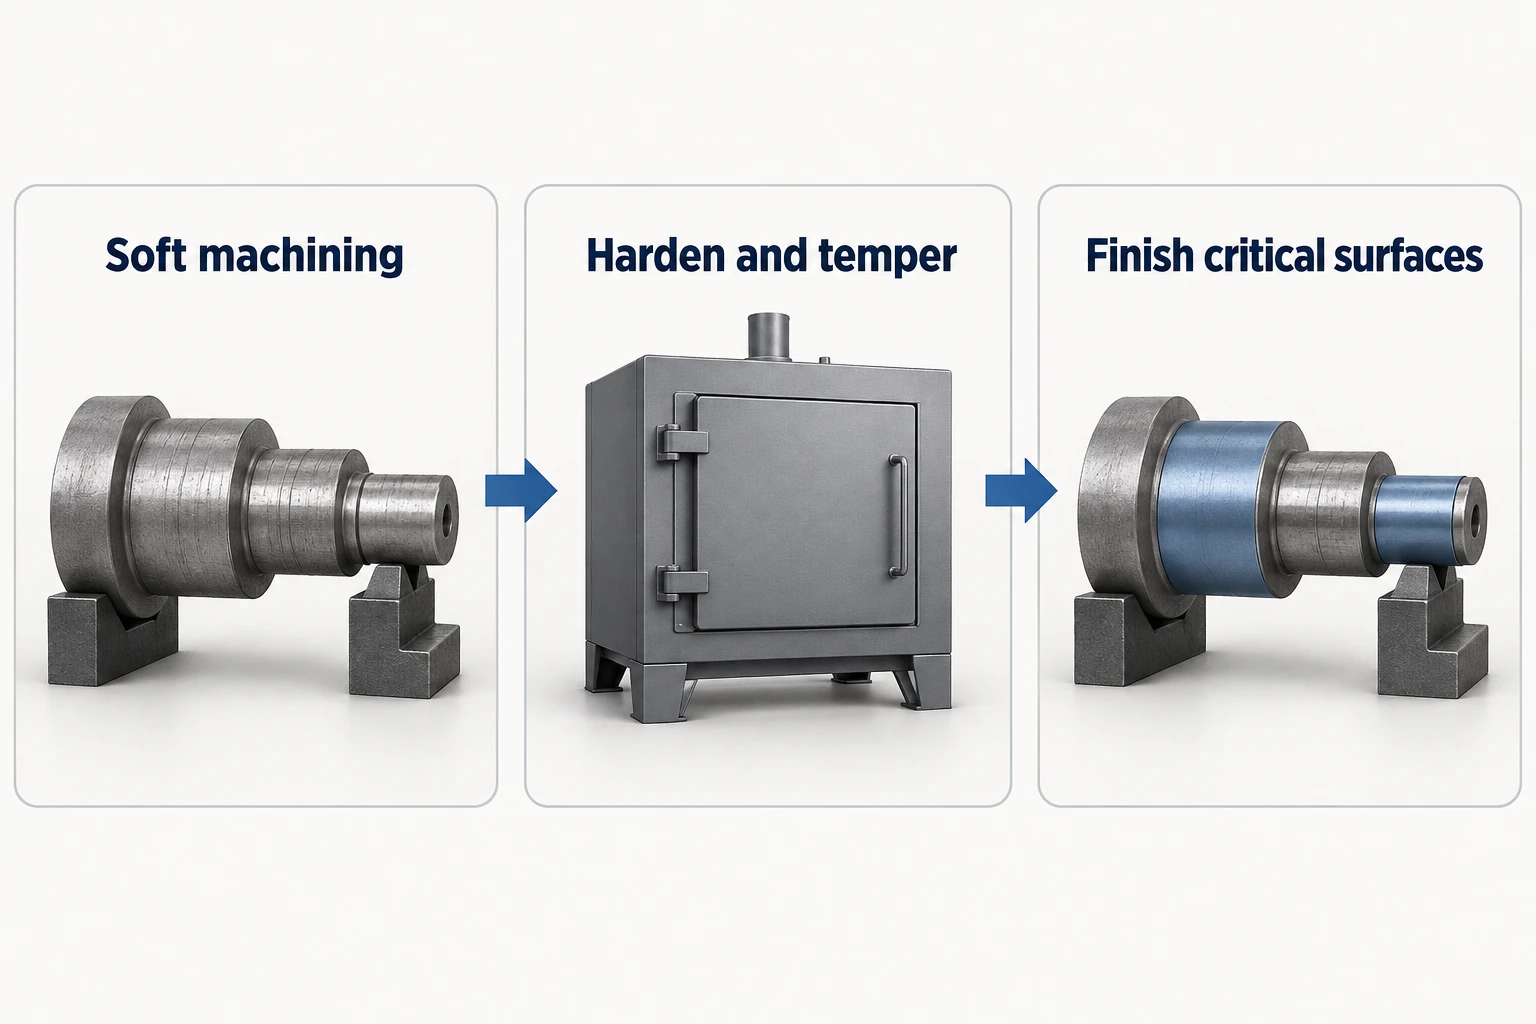
Pehmeä koneistus tarkoittaa teräksen leikkaamista suhteellisen koneistettavassa tilassa, yleensä ennen lopullista kovetusprosessia. Sorvaus, jyrsintä ja poraus muodostavat suurimman osan muodosta, kun materiaali on helpommin leikattavissa. Valitut pinnat voidaan sitten valmistaa lämpökäsittelyn jälkeen saavuttamaan vaadittu mita ja geometria.
Kovetetun akselin tapauksessa tämä voi tarkoittaa vaiheiden sorvaamista ja reikien poraamista ensin, jonka jälkeen laakeripinnat valmistetaan kovettamisen ja pehmennysten jälkeen. Tärkein erotus on materiaalin tila kussakin operaatioissa – ei siitä, onko kone CNC- tai manuaalikone.
Mitä ”pehmeä” tarkoittaa koneistusreitissä
Tässä yhteydessä pehmeä koneistus kuvailee yleensä teräksen koneistusta ennen lopullista kovettamista. Se ei määritä erillistä konetyyppiä, eikä se ole toinen nimitys alumiini- tai muovikoneistukselle. AZTERLAN-tutkimusryhmä kuvailee perinteistä työkaluteräksen valmistusreittiä seuraavasti: pehmentetty lähtöaine koneistetaan lähelle lopullista muotoa, kovetetaan ja valmistetaan sen jälkeen.[1]
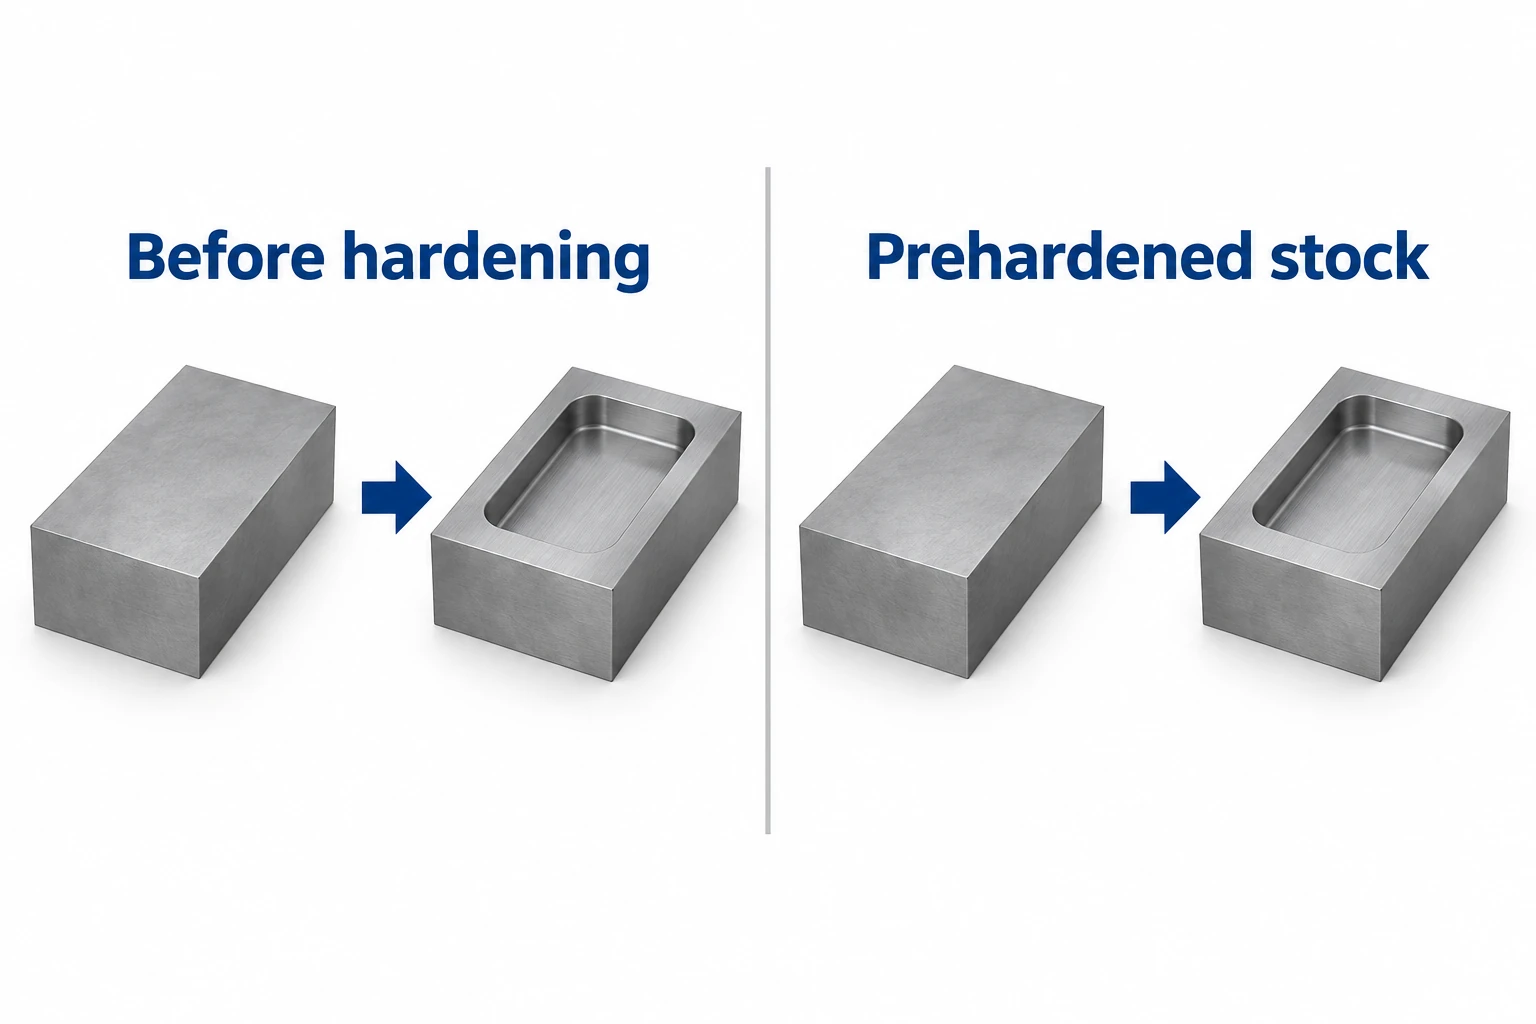
Aloita todellisesta toimitetusta materiaalin tilasta. Pehmennetty työkaluteräs, normalisoitu seosteräs ja esikovetettu muottiteräs voivat vaatia erilaisia työkaluja ja prosessijärjestelmiä. Laatunimen yksinään perusteella ei voi päätellä, kuuluuko reittiin toinen kovetusvaihe.
Esimerkiksi Uddeholm listaa Impax Supreme -teräksen toimitettavana kovetettuna ja pehmennettuna 290–330 HB. Siinä tapauksessa, että toimitettu tila täyttää sovelluksen vaatimukset, koneistuksen jälkeen ei tarvita toista kokonaiskovetusvaihetta. Kyseessä on tuotteen erityinen toimitusehto, ei kaiken pehmeän koneistuksen kovuusmääritelmä.[2]
Peukalokoneistus ja kovakoneistus palvelevat eri vaiheita
Osaan, joka vaatii merkittävää materiaalinpoistoa ja kovennettua käyttöpintaa, nämä kaksi vaihetta täydentävät usein toisiaan. Aikaisemmat leikkaukset muodostavat muodon; myöhempinä leikkauksina saavutetaan ne ominaisuudet, jotka täyttävät vaatimuksensa kovennetussa tilassa.
| Kysymys | Peukalokoneistus | Kovakoneistus |
|---|---|---|
| Materiaalin tila | Suhteellisen koneistettava; usein ennen lopullista kovennusta | Jo kovennettu tarkoitettuun käyttöön |
| Tyypillinen tehtävä reitissä | Poista suuri osa raakamateriaalista; muodosta reiät, taskut ja profiilit | Valmistele valitut kovennetut piirteet lopputyöstöön |
| Menetelmät | Sorvaus, jyrsintä, poraus ja muut leikkaustoimenpiteet | Kovasorvaus tai kovajyrsintä sopivalla työkaluilla |
| Pääsuunnittelun huolenaihe | Jätä osa lopputyöstettävissä olevaksi seuraavan käsittelyn jälkeen | Hallitse työkalun kulumaa, pinnan laatuja ja lopullista geometriaa |
| Mitä on vielä tarkistettava? | Vaatimukset, jotka vaikutetaan myöhempään käsittelyyn ja viimeistelyyn | Valmis koko, geometria ja määritelty pinnanlaatu |
Hiominen on toinen tapa valmistaa kovennettuja pintoja. Sitä ei tule pitää vaihtoehtoisena kovalle sorvaamiselle pelkästään siksi, että molemmat poistavat vain pieniä määriä materiaalia. Työkalun saavutettavuus, katkonaiset pinnat ja vaadittu pinnanlaatu vaikuttavat valintaan. NIST:n tutkimus kovennetun työkaluteräksen leikkaamisesta dokumentoi työkalun kulumismekanismien merkityksen kovassa sorvaamisessa.[3]
Toiminnanimet kuvaavat edelleen koneistettavaa geometriaa. Akselin halkaisijan, pääpinnan ja uran valmistuksen välisen eron löydät sorvausoperaatioiden opas-artikkelista.
Jätä viimeistelyvaraus oikealle pinnan puolelle
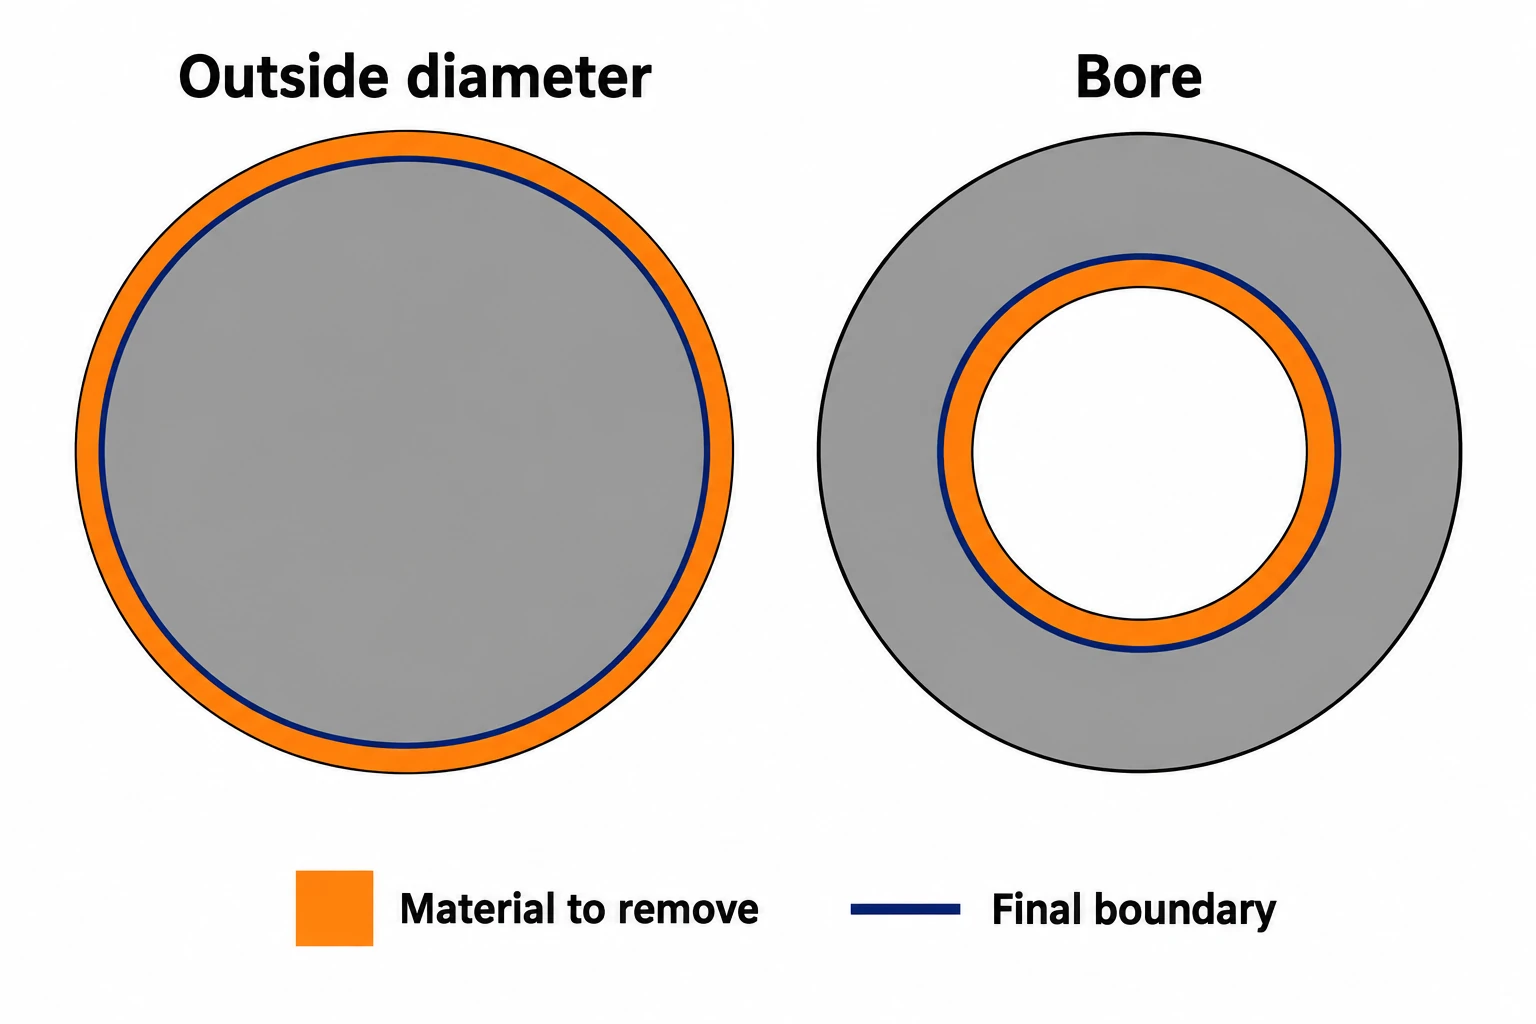
Koneistustoleranssi on tarkoituksellisesti jätetty materiaali, joka poistetaan myöhempänä koneistusvaiheena. Se eroaa valmiin piirteen toleranssista. Ulkohalkaisijalla jätetty materiaali tekee välihalkaisijasta suuremman. Porauksessa jätetty materiaali tekee väliaukosta pienemmän.
Seuraava laskutoimitus olettaa 20.00 mm lopullisen nimellishalkaisijan ja tarkoituksellisesti valitun 0.20 mm säteittäisen koneistustoleranssin. Nämä syötteet havainnollistavat laskentaa; ne eivät määritä kuumenkäsittelytoleranssia.
| Ominaisuus | Välihalkaisijan laskenta | Tulos |
|---|---|---|
| Ulkohalkaisija | 20.00 + (2 × 0.20) mm | 20.40 mm |
| Porauksen halkaisija | 20.00 − (2 × 0.20) mm | 19.60 mm |
Kertoimen kaksi aiheutuu materiaalin poistamisesta halkaisijan molemmilta puolilta. Ilmaisu ”jätä 0.20 mm” on epäselvä, ellei prosessipiirroksessa ilmoiteta, tarkoittaako kyseinen arvo säteittäistä, halkaisijasuhdettista vai kunkin pinnan suhteen mitattua arvoa. Kumpikaan väliarvo ei ole valmiin osan hyväksyntärajaa.
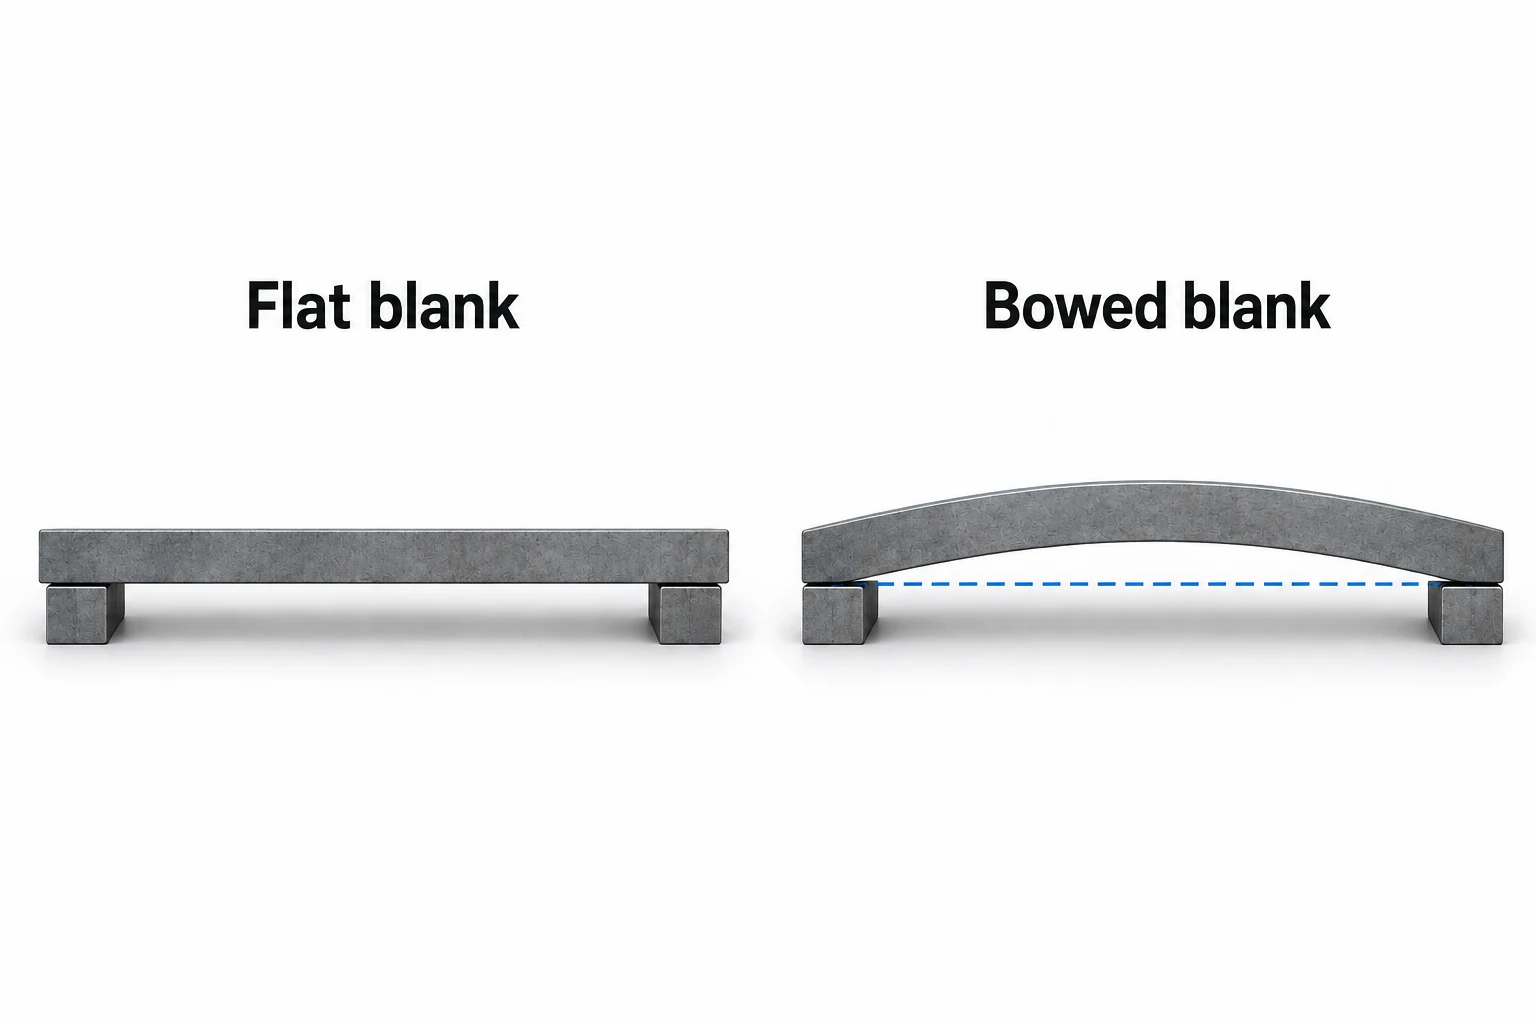
Todellinen koneistustoleranssi on otettava huomioon myös muodonmuutoksen, pinnan puhdistuksen ja viimeistelymenetelmän vaatimusten mukaisesti. Kaareutunut akseli saattaa olla riittävän suuri keskimääräiseltä halkaisijaltaan, mutta siitä saattaa puuttua riittävästi materiaalia yhdeltä puolelta, jotta pinta voidaan puhdistaa tarkoitetun mittausakselin ympäriltä. Toleranssin lisääminen kaikkialla voi aiheuttaa tarpeetonta kovakoneistusta ja silti jäädä ratkaisematta todellinen vääntymä.
Suunnittele, mitä lämpökäsittely voi muuttaa
Kovettaminen voi muuttaa sekä kokoa että muotoa. Uddeholm:n työkaluteräsohjeet mainitsevat koneistusjännitykset, epätasaisen kuumennuksen tai jäähdytyksen ja mikrorakenteellisen muutoksen vaikutustekijöinä. Soveltuvien työkaluterästiepolkujen osalta jännitysten poisto karjakoneistuksen jälkeen mahdollistaa muodonmuutoksen ennen puolivalmistusta ja kovettamista. Sen hyödyllisyys ja kiertoaika riippuvat teräslajista ja geometriasta.[4]
Levyn tapauksessa suunnittele, miten lopullinen mittatukipinta ja paksuus saadaan palautettua yhdessä. Akselin tapauksessa harkitse, mitkä pinnat sijoittavat sen valmistusvaiheessa ja pysyvätkö juovat käsiteltävinä kyseisen viitereferenssin suhteen. Lopputyöstötyökalun on oltava fyysisesti pääsyssä sekä siinä on oltava riittävästi raakamateriaalia.
Pintakovetetut osat lisäävät toisen rajoitteen: pinnan poistaminen poistaa myös osan pintakovetetusta kerroksesta. Vaadittu kovetuskerroksen syvyys ja kovuus on varmistettava määritellyssä lopullisessa tilassa. Bodycote:n pintakovetusohjeet vaativat erityisesti, että hiomavara koordinoitaisiin kovetuskerroksen syvyysmäärittelyn kanssa.[5]
Mihin osiin tämä järjestelmä soveltuu?
Kovetetut akselit, kulumisenkestävät rengasliitokset ja työkaluteräslaipat ovat hyviä ehdokkaita silloin, kun suurin osa muodosta voidaan leikata ennen kovettamista, kun taas tiettyjä käyttöpintoja tarvitaan myöhemmin lopputyöstössä. Hyöty syntyy siitä, että jokainen ominaisuus sijoitetaan sopivaan materiaalitilaan. Lämmönkäsittelyvaiheen lisääminen on vähemmän hyödyllistä, jos toimitettu teräs täyttää jo vaaditut ominaisuudet.
Piirustuspaketissa erottele toimitetun teräksen tila lopullisesta kovuudesta tai käsittelyvaatimuksesta. Määritä valmiiden mittojen sovitus, mittatukisuhteet, pintavaatimukset ja käsittelyalueet. Säilytä välivaiheen koneistusmitat prosessisuunnitelmassa, jotta niitä ei sekoitettaisi toimitusmittoihin. Meidän teräksen CNC-koneistussivumme yhdistää nämä materiaali- ja valmisosavaatimukset yleisiin komponenttilajeihin.
Tarkastus noudattaa seuraavaa järjestystä: hyväksyttävä halkaisija ennen kovettamista ei takaa halkaisijan pysyvän muuttumattomana sen jälkeen. Tarkasta vaikutetut mitat ja geometria määritellyn käsittelyn ja viimeistelyvaiheiden jälkeen; varmista kovuus ja kovettuman syvyys erikseen, jos niitä vaaditaan.
Usein kysytyt kysymykset
Onko pehmeä koneistus sama kuin karkea koneistus?
Ei. Termi ”pehmeä” kuvaa materiaalin tilaa prosessireitissä. Termi ”karja” kuvaa raakamateriaalin poistovaihetta. Pehmeä koneistus voi sisältää puolivihreitä ja vihreitä toimenpiteitä, kun seuraava prosessi sallii ne.
Onko pehmeän koneistuksen yhteydessä yksi kovuusraja?
Yhtä yleispätevää kovuusraja-arvoa ei ole olemassa, joka määrittäisi kaikki kyseisen termin käyttötapaukset. Valitse työkalut ja suunnittele koneistusjärjestys teräslaadun, toimitetun tilan ja todellisen kovuuden perusteella. Koneistusopasessa annettu kovuusalue koskee kyseistä toimenpidettä ja siinä mainittuja työkaluja.
Onko kaikki mitat valmistettava ennen kuumenkäsittelyä?
Ei. Muodonmuutoksesta tai tarkasta lopullisesta geometriasta johtuvat piirteet saattavat vaatia viimeistelyä myös sen jälkeen. Muut piirteet voivat olla hyväksyttäviä sellaisenaan käsittelyn jälkeen. Päätös tehdään materiaalin, käsittelyn, geometrian ja piirustusvaatimusten perusteella.
Kuinka paljon raakamateriaalia tulisi jättää kovettamista varten?
Yleispätevää määrää ei ole. Määritä se erityiselle seokselle, osan geometrialle, lämpökäsittelypolulle ja viimeistelyoperaatiolle. Määrittele, onko poikkeama kullekin pinnalle, säteittäin vai halkaisijalta, ja ota huomioon jäljellä oleva kovettumissyvyys kovetettuissa osissa.
Tarvitseeko esikovetettu teräs kovennusta koneistuksen jälkeen?
Ei, jos sen toimitustila jo täyttää käyttövaatimukset. Suunnittelu voi silti vaatia lisäpintakäsittelyä tai eri lopputilaa, joten pelkkä termi »esikovetettu« ei määritä koko käsittelypolkua.
Tekniset lähteet
- AZTERLAN Metallurgian tutkimuskeskus, Jäännösauteniitin hallinta pehmeän koneistuksen aikana korkeakovuisissa työkaluteräksissä, 2018. Perinteinen työkaluteräksen käsittelyjärjestelmä; tutkimuksen erikoisratkaisua ei yleistetä tässä.
- Uddeholm, Impax Supreme, tuotetiedot: toimitettu kovennettuna ja sitkistettyyn tilaan 290–330 HB. Tämä arvo koskee mainittua tuotetta.
- NIST, Työkalun kulumismekanismi jatkuvassa leikkauksessa kovennetuissa työkaluteräksissä. Tutkimus kovasorvausprosessien työkalukulumasta.
- Uddeholm, Uddeholmin työkaluterästen lämpökäsittely, jaksot jännitysten purkamisesta ja mitallisesta vakaudesta. Materiaalikohtainen lämpökäsittelyohjeistus.
- Bodycote, Pintakovetus -tietolehti, jaksot hiontapoikkeamasta, prosessin rajoituksista ja jälkikäsittelyongelmista. Pintakovetussyvyyden vaatimukset on määritettävä ottaen huomioon myöhempäinen viimeistely.



