En esta página
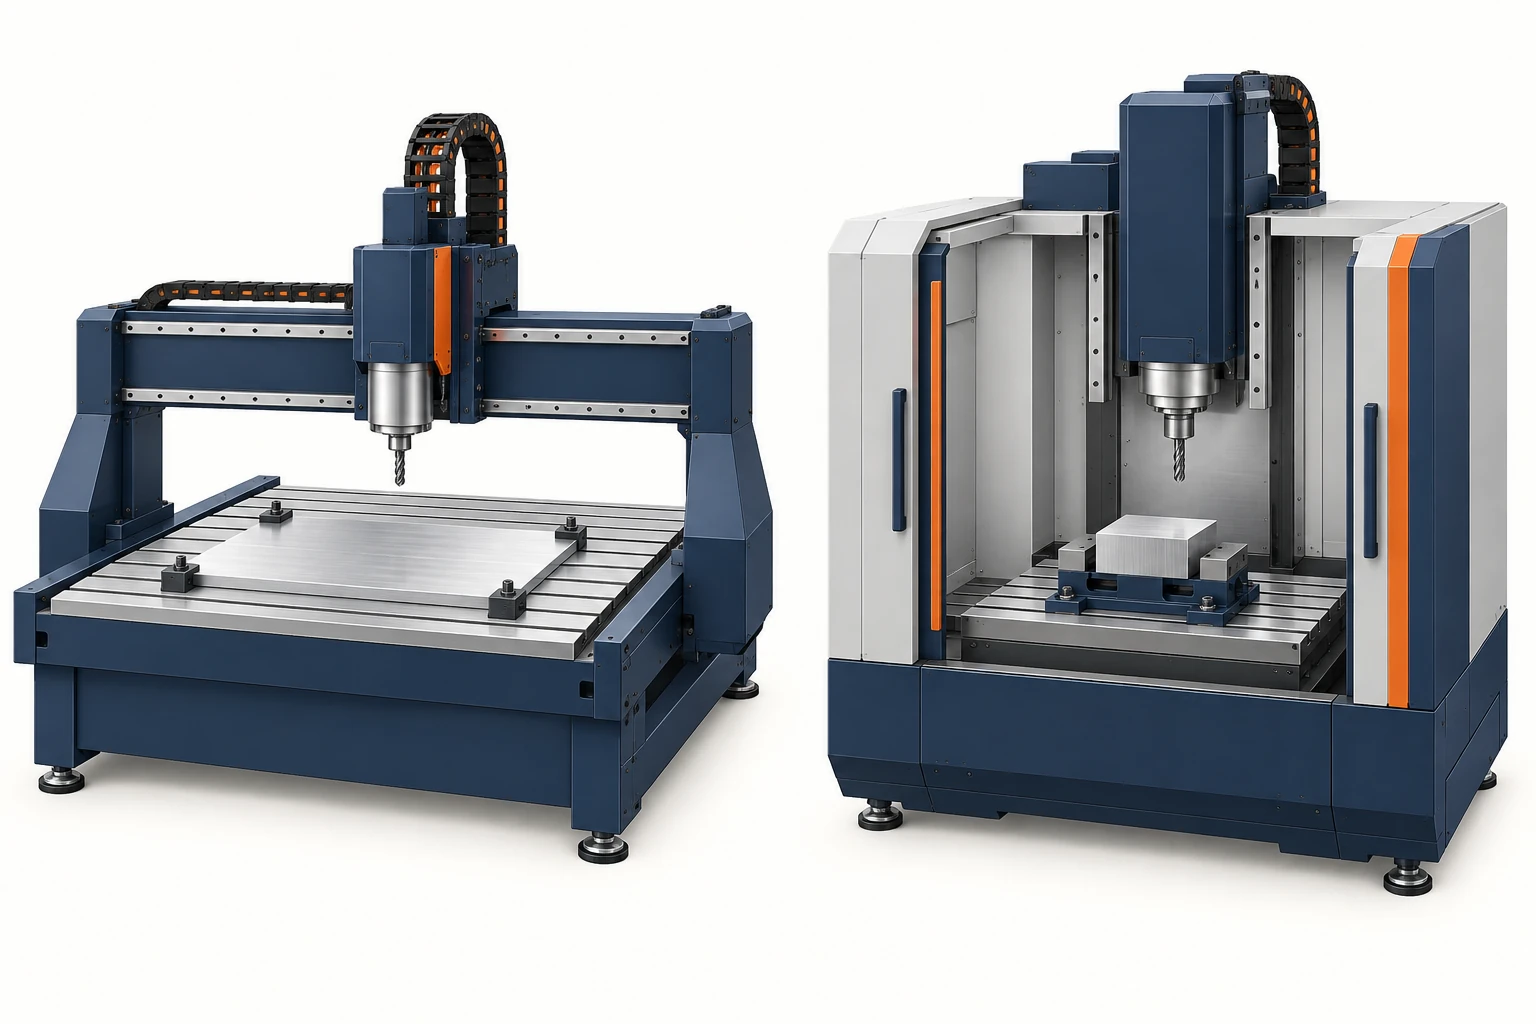
Un CNC router y un CNC mill eliminan material mediante una fresa giratoria bajo control programado. La diferencia útil radica en el tipo de trabajo para el que están diseñados. Los routers suelen priorizar grandes áreas de trabajo y el procesamiento eficiente de chapas, paneles y materiales no ferrosos. Las fresadoras para mecanizado de metales suelen priorizar el soporte rígido, la versatilidad en la sujeción de piezas y la ejecución de características exigentes en bloques o piezas fundidas. Sus capacidades se solapan: un router industrial puede ser un sistema serio para mecanizado de aluminio, y una fresadora de alta velocidad puede destacar en trabajos sobre chapas.
Compare la pieza, la tarea de corte y la máquina configurada conjuntamente. El término «router» o «mill» por sí solo no establece límites de material ni la precisión dimensional de la pieza terminada.
Lo que indican ambos nombres —y lo que dejan abierto
Un router es más que una máquina de grabado: configuraciones adecuadas pueden perfilar contornos, fresar cavidades y mecanizar agujeros. Una máquina fresadora realiza el mismo proceso básico de eliminación de material, con equipos que van desde fresadoras pequeñas hasta centros de mecanizado de gran tamaño. Estas prioridades comunes de diseño ayudan a explicar la comparación:
| Prioridad de diseño | Énfasis habitual en los routers | Énfasis habitual en las fresadoras para mecanizado de metales |
|---|---|---|
| Formato de la pieza | Área grande de chapa o panel; múltiples piezas dispuestas sobre el material en bruto. | Bloques, piezas fundidas o dispositivos de sujeción dispuestos para exponer las caras requeridas al mecanizado. |
| Husillo y herramientas | Corte a alta velocidad con herramientas adaptadas al material y a la profundidad de penetración. | Rango de velocidades y pares adecuado para diversas operaciones de fresado, taladrado y acabado de agujeros. |
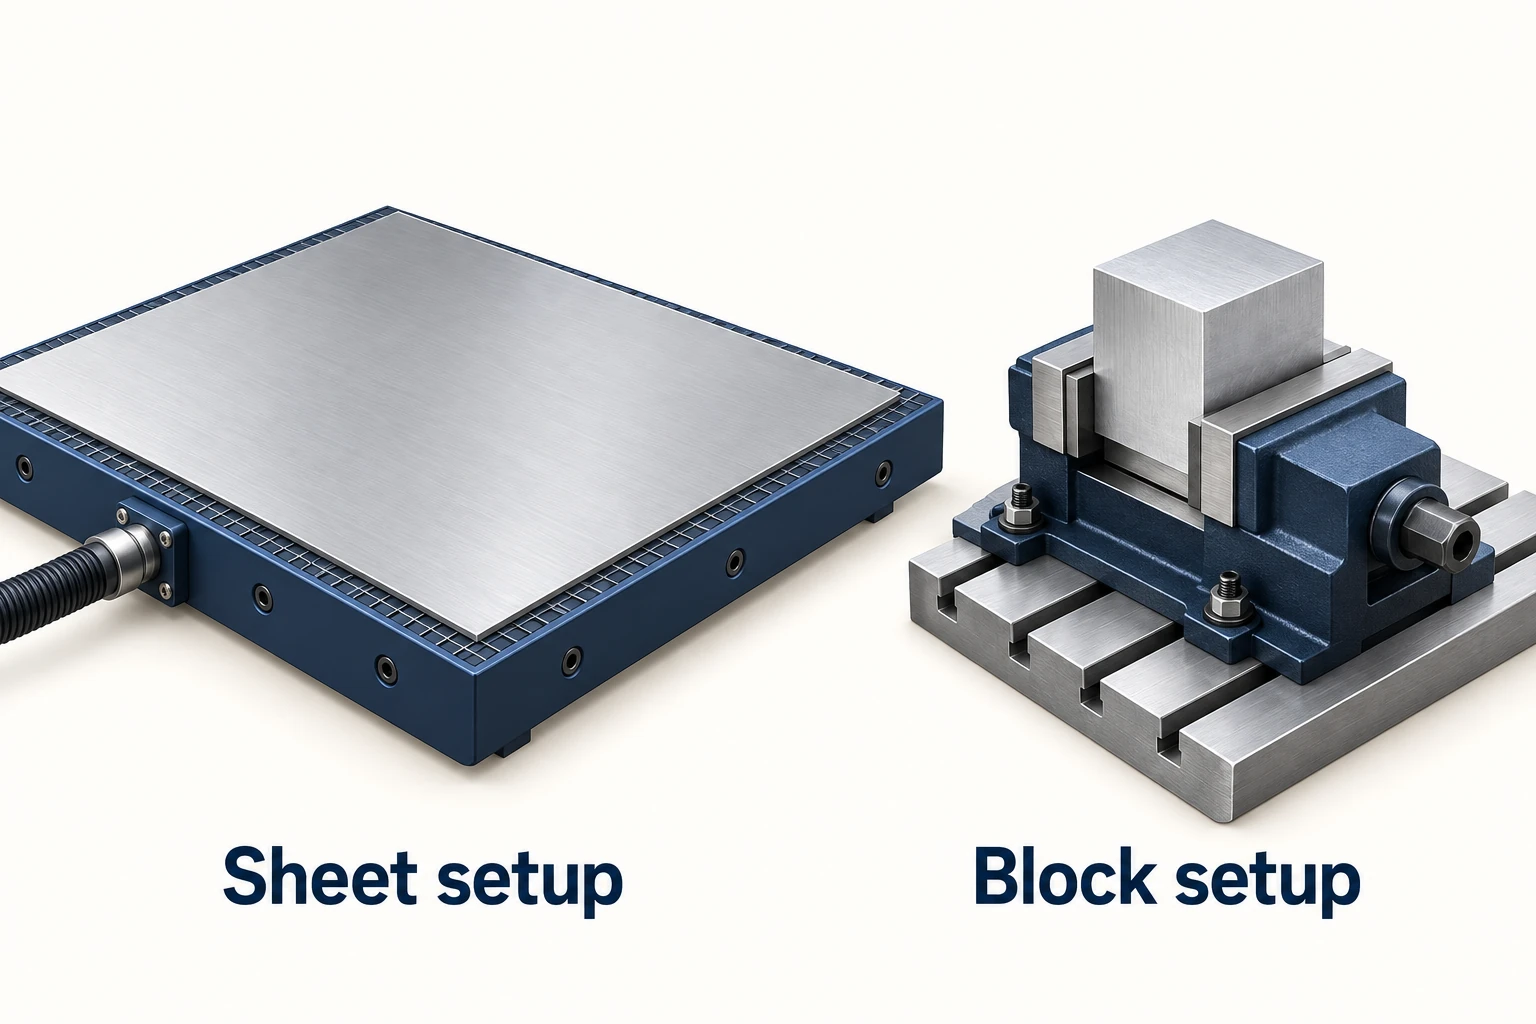
| Sujeción de la pieza | Soporte distribuido de la chapa, frecuentemente mediante vacío o dispositivos de sujeción específicos. | Mordazas, abrazaderas, pallets o dispositivos de sujeción específicos; también es posible usar vacío. |
Estos son puntos de partida, no restricciones definitorias. C.R. Onsrud describe su E-Series como un sistema de puente fijo para mecanizado sustancial de metales no ferrosos y compuestos. Por otro lado, los sistemas descritos en la visión general de High-Speed Machining de DATRON combinan altas velocidades de husillo con dispositivos de sujeción orientados al aluminio y otras piezas no ferrosas. Ni una silueta de pórtico ni una clasificación elevada de RPM separan de forma fiable ambas categorías.
La rigidez es la resistencia a la deformación bajo carga. La cadena relevante incluye el bastidor, las guías, el husillo, el portaherramientas, la herramienta de corte, la pieza de trabajo y el dispositivo de sujeción. Un bastidor robusto no anula la flexibilidad de una herramienta de corte larga ni de una pieza mal soportada. Evalúe la configuración cargada en la característica que se está mecanizando. La guía de selección del catálogo de herramientas de fresado intercambiables de Sandvik Coromant 2025 trata la saliente de la herramienta y la estabilidad como variables del proceso; no asigna una clase de precisión universal a la etiqueta de una máquina.
Adapte el comportamiento del husillo a la herramienta de corte y al material
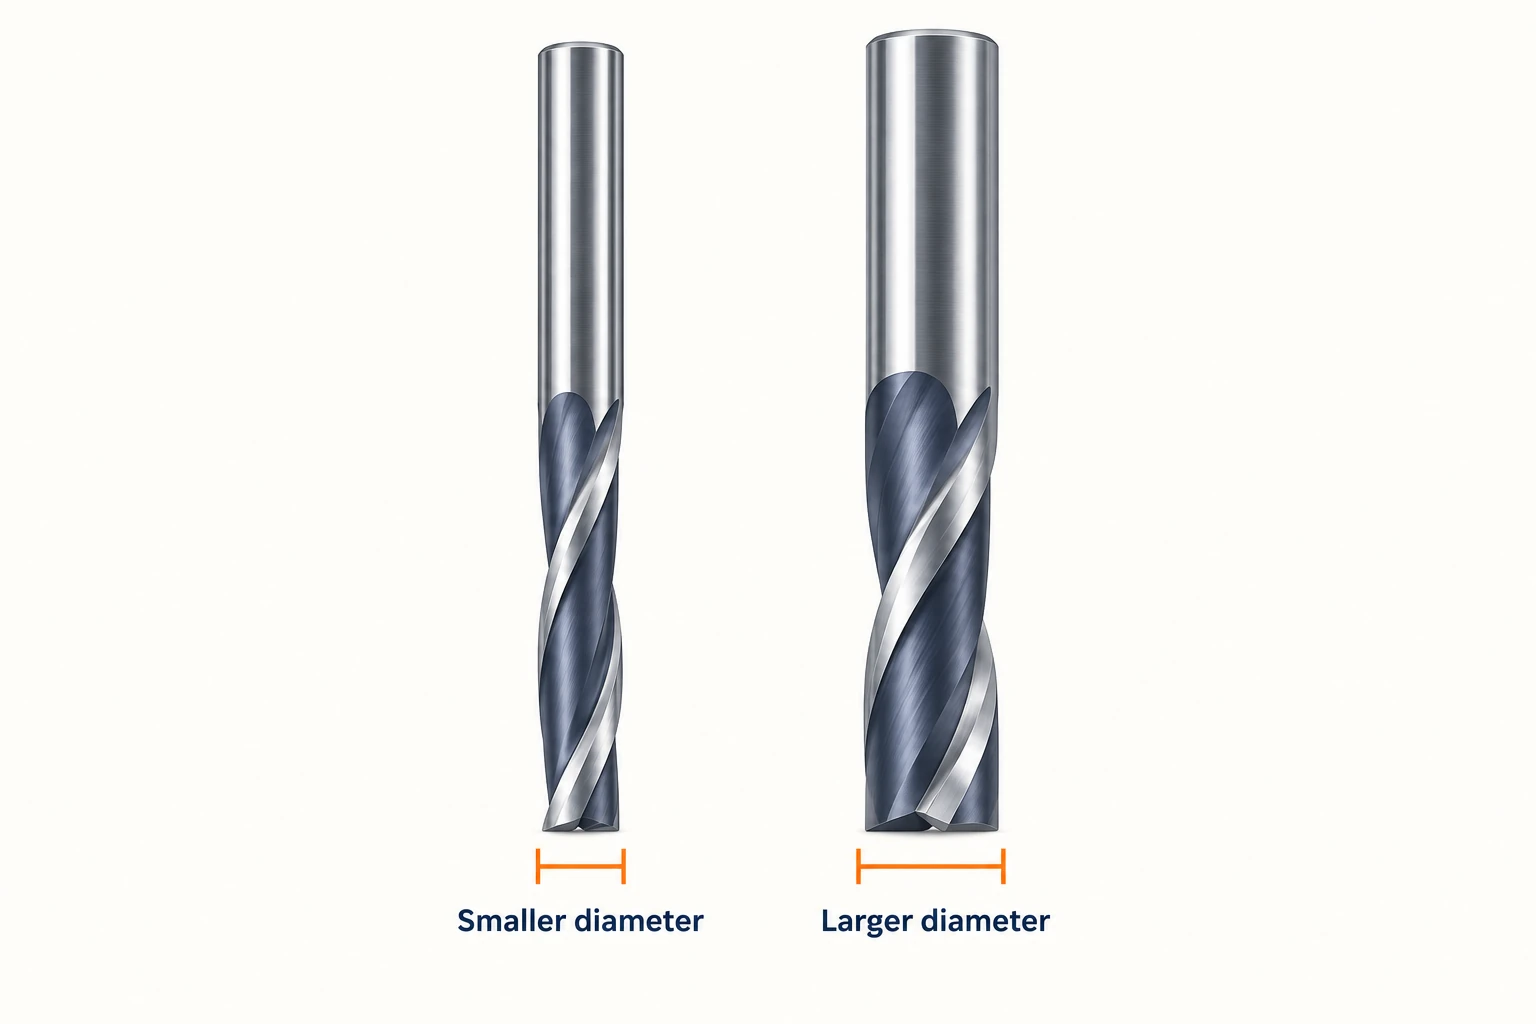
La velocidad del husillo es la velocidad de rotación. Velocidad de corte es la velocidad del borde cortante respecto a la pieza de trabajo. A igual número de revoluciones por minuto (RPM), una herramienta de mayor diámetro tiene una velocidad periférica de corte más alta porque su circunferencia es mayor. Por tanto, una herramienta pequeña puede requerir una velocidad elevada del husillo para alcanzar su velocidad de corte prevista.
Esta es una razón por la que los sistemas de alta velocidad resultan adecuados para muchas operaciones en aluminio con herramientas pequeñas. No significa que la velocidad máxima en RPM sea siempre preferible. La geometría, el diámetro, el material y la participación de la herramienta, junto con los datos de corte del fabricante, determinan el rango operativo. También importa el par disponible del husillo a esa velocidad: su potencia máxima nominal no define su rendimiento a una velocidad mucho más baja.
La velocidad de avance programada debe coincidir con la herramienta y las condiciones de corte. Aumentar las RPM sin modificar el avance reduce el avance nominal por diente; esto no mejora automáticamente el mecanizado. Utilice las relaciones entre velocidad, diámetro y avance por diente indicadas en la sección «Fórmulas de fresado» de la recomendación de datos de corte Vidar 1 de Uddeholm para comparar condiciones compatibles, en lugar de comparar únicamente las velocidades máximas del husillo de forma aislada.
Tres piezas de aluminio pueden indicar elecciones diferentes
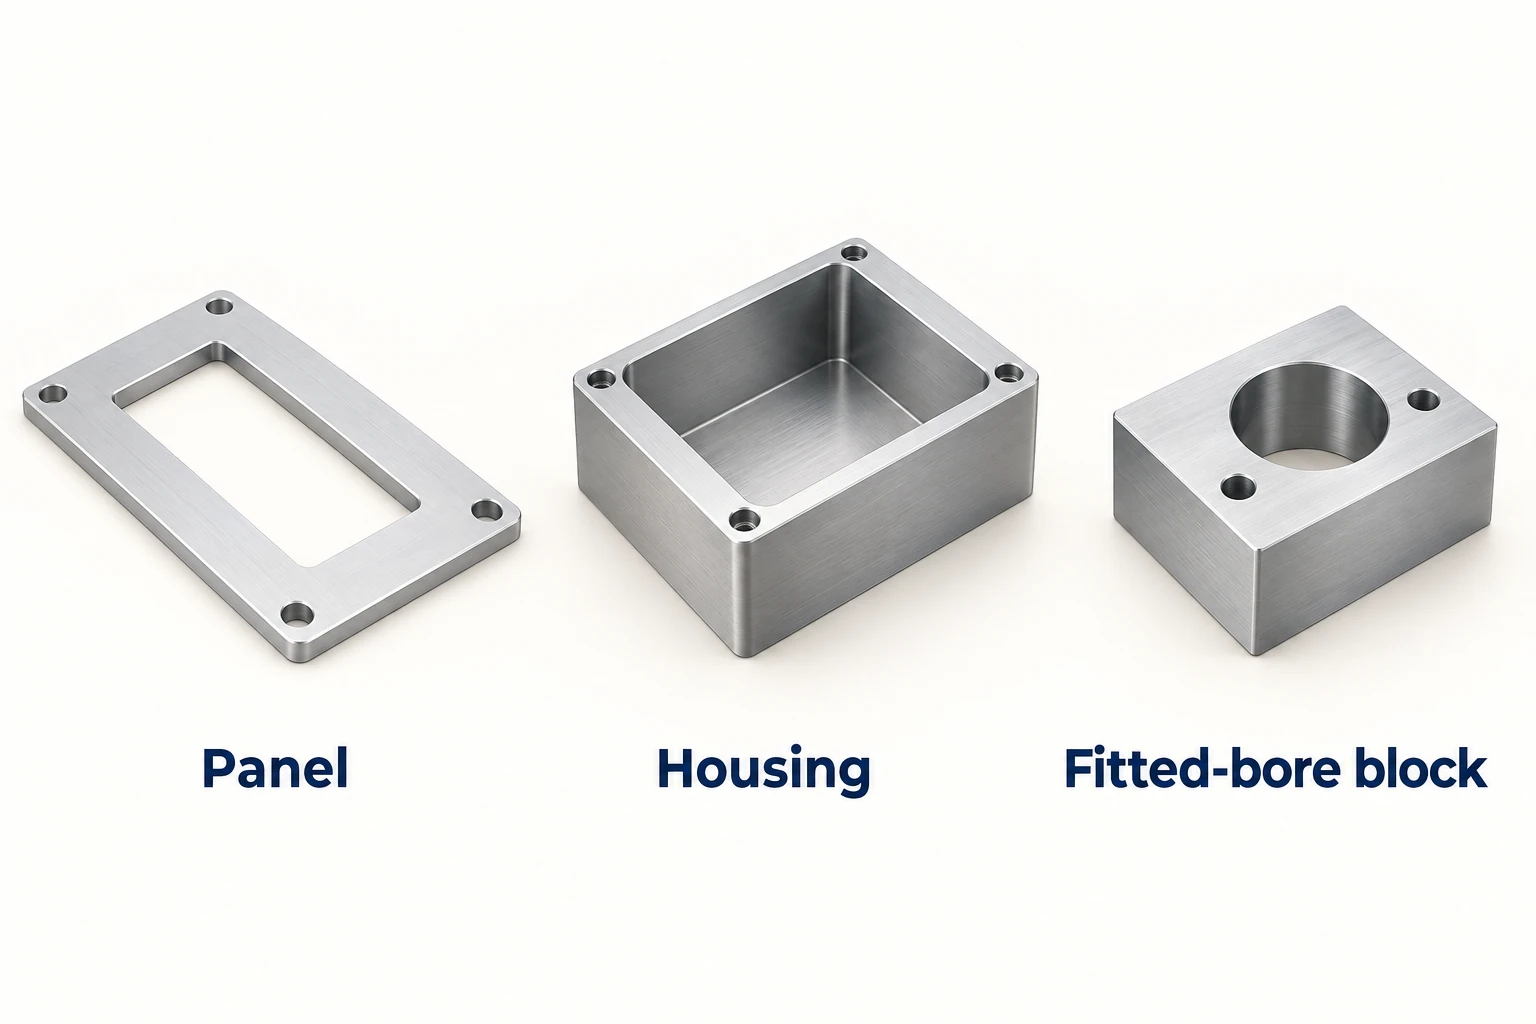
Considere tres trabajos hipotéticos fabricados en aluminio 6061-T6. Mantener la misma aleación y temple facilita observar el efecto de la geometría.
Un panel plano con recortes y rebajes poco profundos
Una fresadora de corte (router) configurada para aluminio es un punto de partida razonable cuando el trabajo se distribuye sobre una lámina amplia. Varios contornos pueden compartir una misma configuración de material en bruto, y el soporte distribuido puede ayudar a sujetar el panel. Los detalles decisivos incluyen la holgura inferior para cortes pasantes, la evacuación de virutas y cómo permanece cada pieza pequeña fijada de forma segura al completarse su contorno. Una fresadora de alta velocidad adecuada, con suficiente área de trabajo, puede realizar la misma tarea.
Una carcasa gruesa con cavidades profundas
Aquí la máquina debe acomodar el material en bruto, el dispositivo de sujeción, el portaherramientas y la longitud de alcance requerida de la herramienta. La remoción sostenida de material, la evacuación de virutas y la estabilidad de las paredes cobran mayor importancia que la cobertura de la lámina. Un centro de mecanizado configurado para este tipo de trabajo constituye un punto de partida sensato. La carcasa no excluye automáticamente una fresadora industrial: compare la holgura real del cabezal, su rigidez, el acceso a la herramienta y su capacidad de corte. La palabra «profundas» no constituye un límite universal entre ambas categorías.
Un bloque compacto con un agujero ajustado y superficies de montaje relacionadas
El aspecto crítico es la relación entre el agujero y sus superficies de referencia. El dispositivo de sujeción, la operación de acabado y el plan de medición deben preservar dicha relación. Una fresadora para mecanizado de metales, equipada con un dispositivo de sujeción adecuado, puede ofrecer una vía conveniente. Otra máquina también puede ser válida si todo su proceso cumple con el plano. Ni una superficie visualmente lisa ni la precisión de posicionamiento de una máquina demuestran, por sí solas, el tamaño o alineación requeridos del agujero.
El material también modifica la comparación. El mecanizado sustancial de acero apunta generalmente hacia equipos diseñados explícitamente para esa carga y rango operativo. Los plásticos se procesan tanto en fresadoras de corte (routers) como en fresadoras (mills); sin embargo, el soporte del material en bruto, el calor generado, la evacuación de virutas y el polímero específico siguen siendo factores relevantes. Los nombres de los materiales reducen las opciones de proceso, mientras que las características y las condiciones de trabajo determinan el ajuste restante.
El dispositivo de sujeción puede decidir la viabilidad del trabajo incluso antes de que lo haga la potencia del husillo
La sujeción al vacío deja accesibles la superficie superior y puede soportar piezas planas sobre una amplia zona. Aparece tanto en router como en fresadoras. Lo que importa es el área efectiva sobre la que se mantiene una diferencia de presión, no el tamaño total de la mesa de la máquina.
Para aislar el efecto del área, suponga una diferencia de presión ideal y mantenida de 80 kPa, equivalente a 0.08 N/mm². Compare dos áreas selladas mediante la fuerza normal de sujeción ideal ≈ diferencia de presión × área efectiva:
| Área sellada efectiva supuesta | Área | Fuerza normal de sujeción ideal |
|---|---|---|
| 100 mm × 100 mm | 10,000 mm² | 0.08 × 10,000 = 800 N |
| 20 mm × 20 mm | 400 mm² | 0.08 × 400 = 32 N |
Reducir ambas longitudes laterales a una quinta parte reduce el área —y esta fuerza ideal— a una veinticincoava parte. Estas cifras no representan cargas de mecanizado admisibles. La resistencia al deslizamiento también depende del rozamiento y de cualquier restricción mecánica; las fugas o la ruptura del sellado pueden reducir la diferencia de presión. Las directrices de Vacuum Clamping Technology de Schmalz distinguen entre la fuerza normal y la fuerza lateral de sujeción, y exigen evaluar las cargas reales de mecanizado y las condiciones de sujeción.
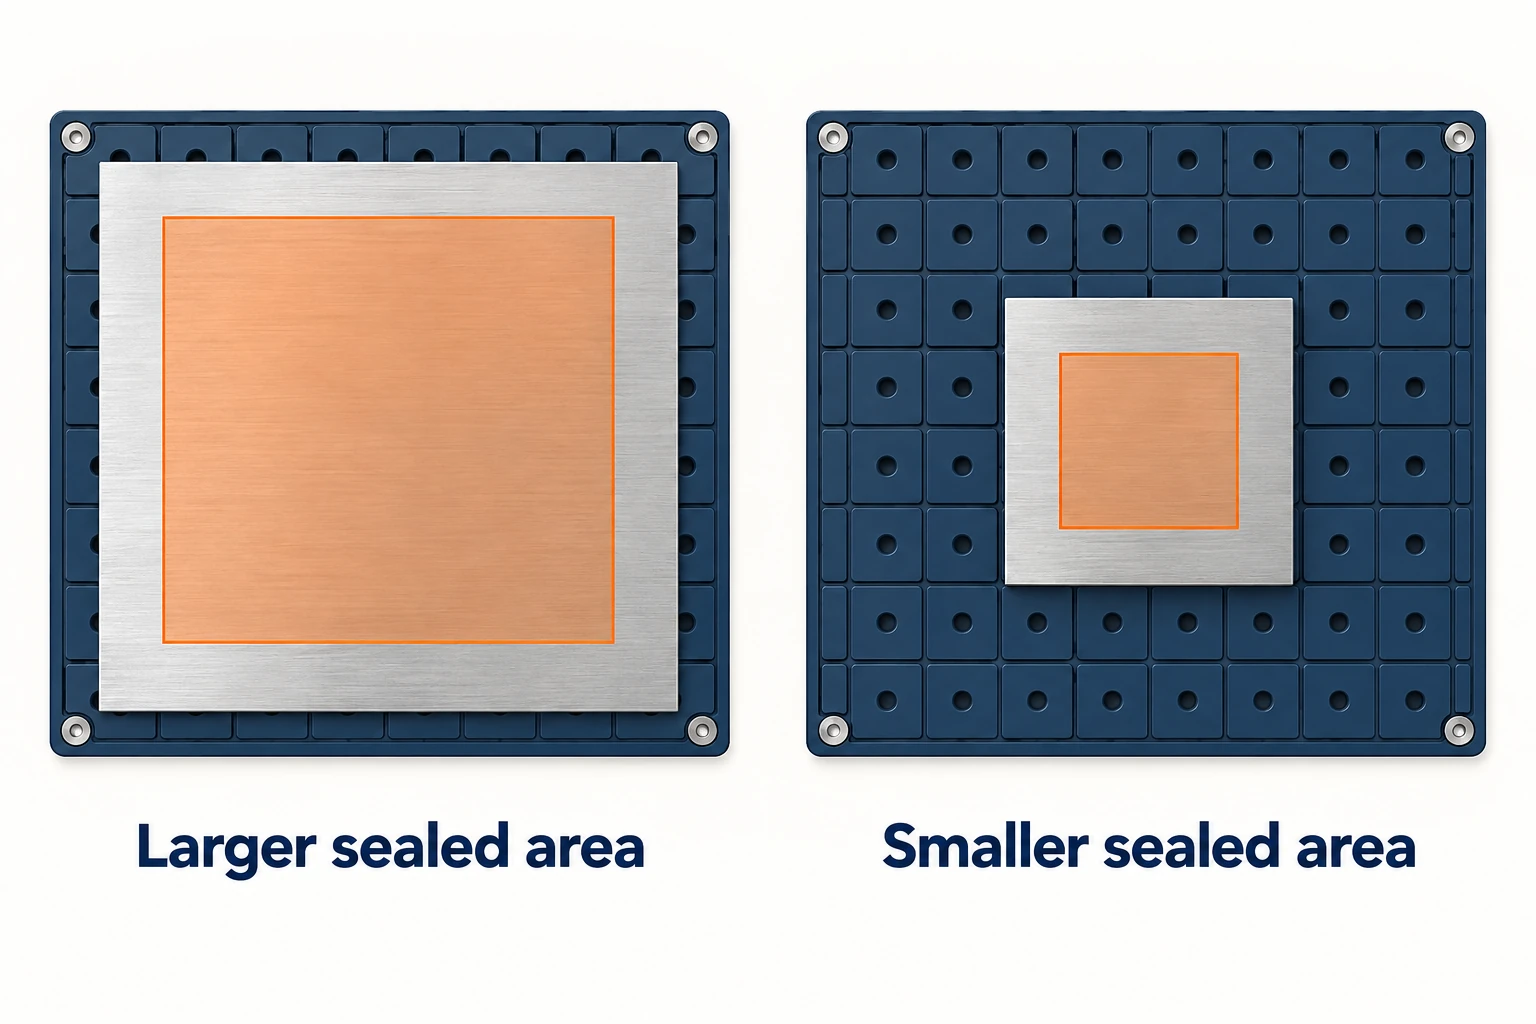
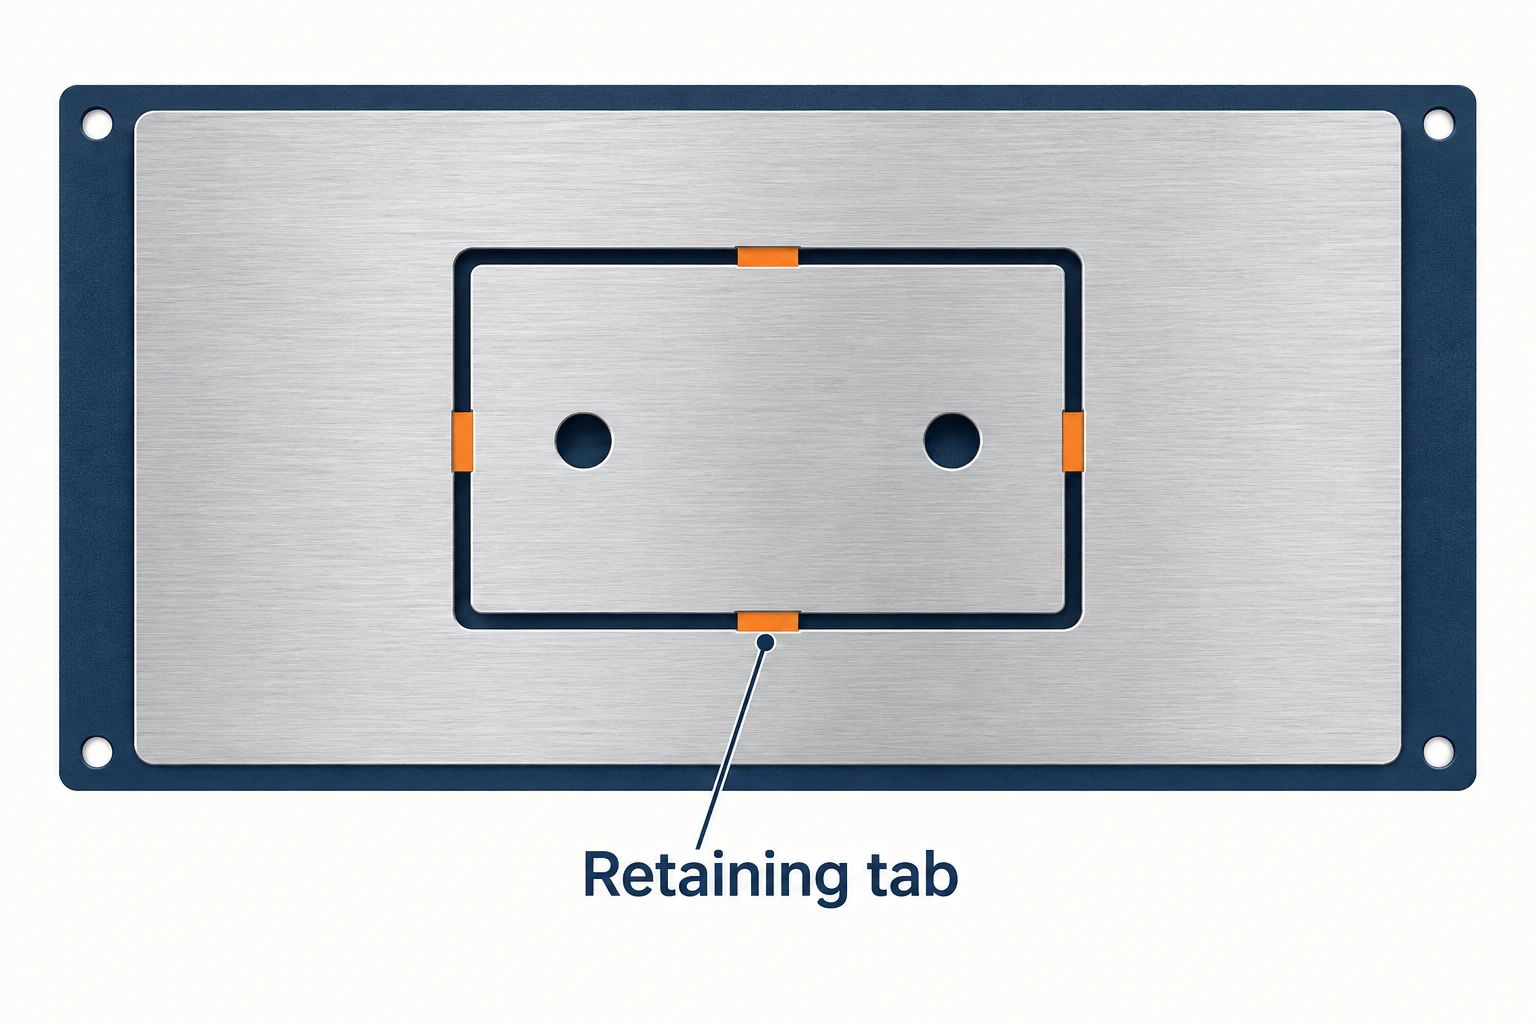
Esto resulta especialmente relevante cerca del final de un corte de contorno. La lámina original puede sujetarse bien, mientras que la pequeña pieza que se separa dispone de una zona efectiva de sujeción mucho menor. Cortar a través de una zona sellada también puede alterar la condición de vacío. Planifique la sujeción de la pieza individual en esa etapa, en lugar de asumir que la configuración inicial de la lámina sigue siendo equivalente.
Según la pieza, el proceso puede dejar pequeñas pestañas de conexión para eliminarlas en una operación posterior, mantener una capa muy fina sin cortar para acabados posteriores o utilizar un dispositivo de sujeción específico que sujete la pieza individual. Cada opción modifica el acabado de los bordes, la manipulación y, en ocasiones, el número de montajes. La trayectoria de herramienta CAM y el dispositivo de sujeción deben coincidir respecto al momento en que la pieza se vuelve independiente del material circundante.
Compare la ruta completa hasta la pieza terminada
Comience con el mismo plano, estado del material, cantidad y requisitos de inspección. Luego compare el esfuerzo de puesta a punto, el acceso para mecanizado, la retención, el acabado y la verificación. Un router puede ser una opción eficiente para un panel, mientras que una fresadora resulta práctica para un bloque mecanizado a medida; una configuración industrial superpuesta puede ser adecuada para ambos. Un precio de compra más bajo de la máquina o una velocidad mayor de desplazamiento rápido no determinan el costo de la pieza terminada.
Para el mecanizado CNC por fresado subcontratado, la discusión útil versa sobre cómo el proceso propuesto fabricará y verificará las características requeridas. La categoría de la máquina ayuda a explicar dicha propuesta; el proceso completo determina si es adecuado para la tarea.
Preguntas frecuentes
¿Puede un router CNC mecanizar aluminio?
Sí, siempre que la máquina, la herramienta, el dispositivo de sujeción y las condiciones de corte sean adecuados para la tarea. Los router industriales pueden realizar mecanizado sustancial de aluminio. Los perfiles de chapa, los bolsillos profundos y las características mecanizadas a medida imponen distintas exigencias a la puesta a punto, por lo que «puede mecanizar aluminio» es solo el punto de partida de la evaluación.
¿Es siempre más precisa una fresadora CNC que un router?
No existe una clasificación universal de precisión basada únicamente en los nombres. Los resultados finales de la pieza dependen de la configuración de la máquina, la longitud de alcance de la herramienta, el dispositivo de sujeción, las condiciones térmicas, el proceso de acabado y la inspección. Compare la característica requerida bajo sus condiciones reales de mecanizado y medición.
¿Puede un router CNC mecanizar formas tridimensionales?
Sí. Un router adecuado puede mecanizar bolsillos y contornos tridimensionales mediante movimiento coordinado. Su profundidad útil y su acceso dependen del cabezal, el recorrido, el conjunto de herramienta, la materia prima y el dispositivo de sujeción. Ejes rotativos controlados adicionales pueden ampliar el acceso allí donde la configuración lo permita.
¿Pueden usar routers y fresadoras las mismas herramientas de corte?
A veces. La compatibilidad depende de la interfaz del portaherramientas, el diámetro del vástago, la sujeción de la herramienta, la velocidad nominal, la geometría y el material previsto. Una fresa que encaje en el portaherramientas aún requiere datos de corte adecuados y holguras suficientes para la operación.



