En esta página
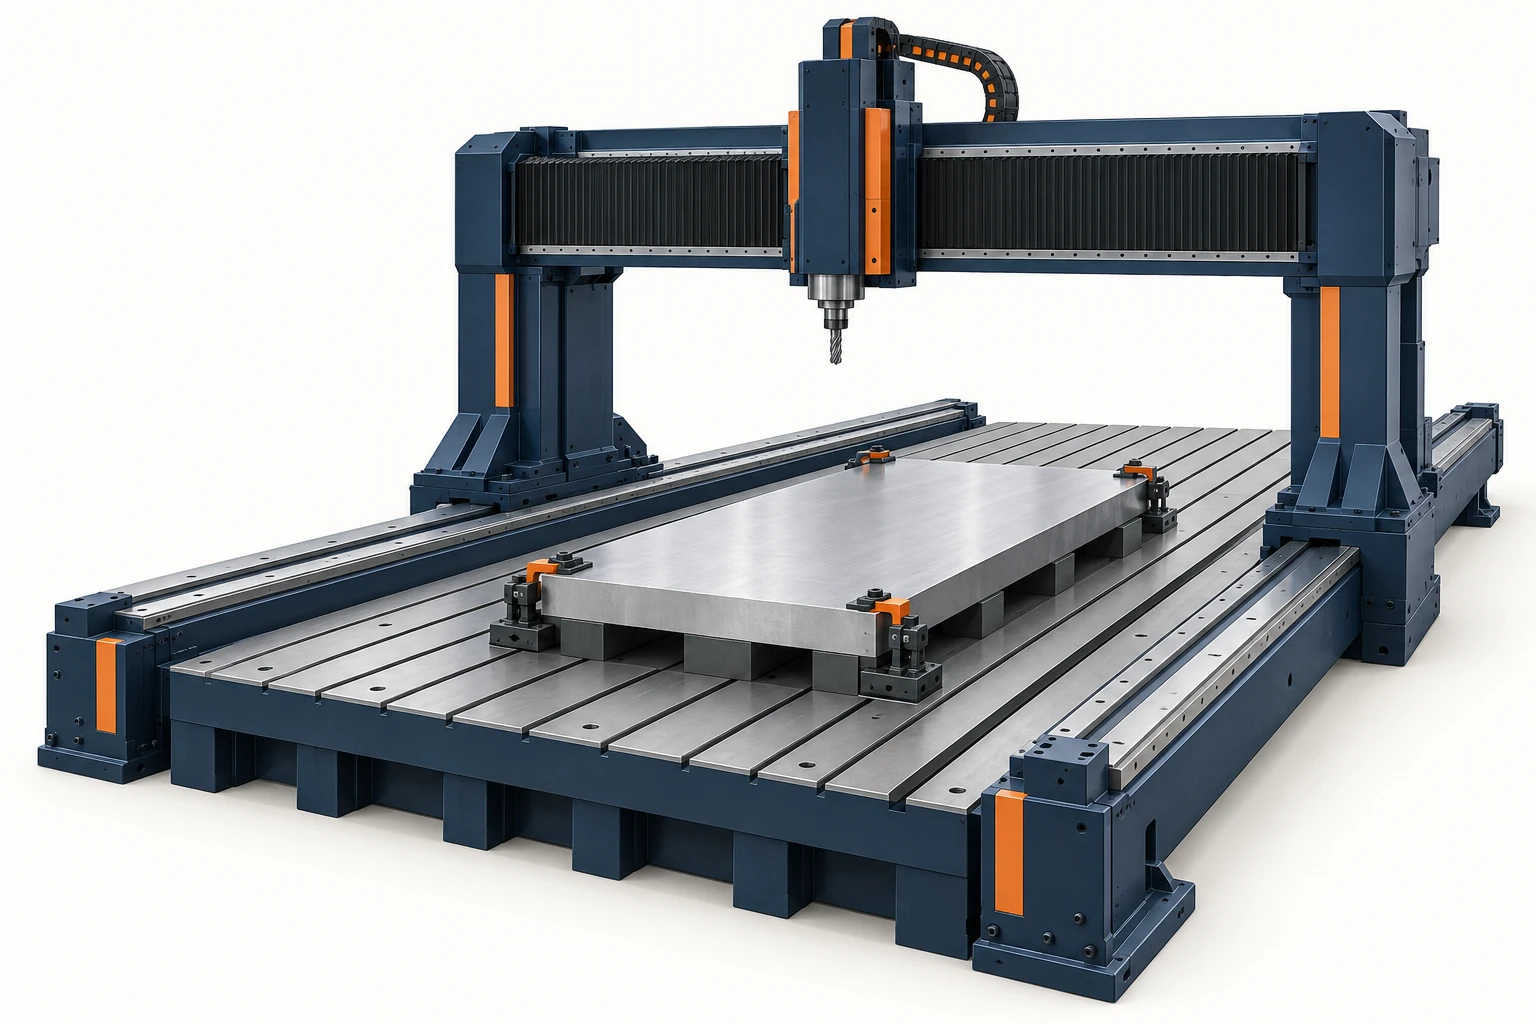
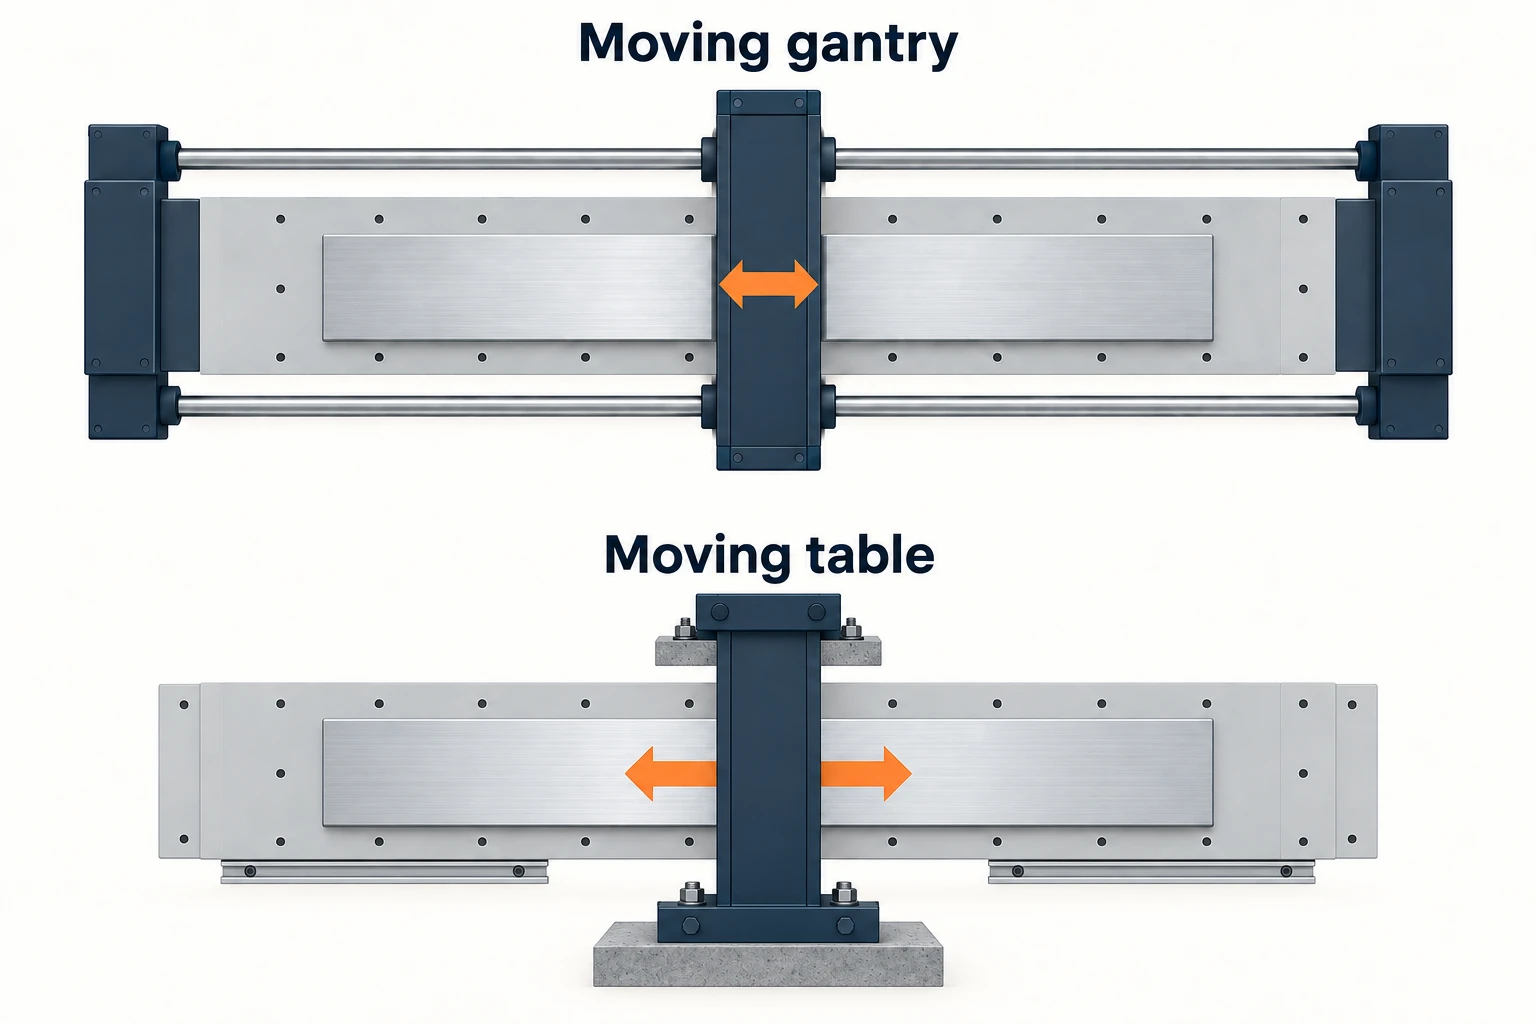
Una máquina de fresado de pórtico CNC lleva su cabezal de corte montado sobre un puente que abarca toda el área de trabajo. Esta disposición permite alojar placas largas, bancadas de máquinas, moldes y otros componentes de gran tamaño, con la viga transversal apoyada en ambos extremos. En una configuración de pórtico móvil, la pieza permanece fija sobre una bancada estacionaria mientras el portal se desplaza a lo largo de ella. Por su parte, las máquinas de puente fijo desplazan la mesa y la pieza en lugar del portal.
La pregunta útil es qué cambia esta disposición para la operación: qué masa se desplaza, cómo alcanza la herramienta cada cara de la pieza, dónde se apoya la pieza y cómo se verifican sus dimensiones a lo largo de su longitud.
Comience por identificar qué se mueve bajo el puente
«Pórtico», «puente» y «doble columna» describen estructuras relacionadas, pero no identifican de forma exclusiva la disposición cinemática. Nicolás Correa, por ejemplo, distingue sus máquinas de fresado de tipo pórtico de sus máquinas de fresado de tipo puente con mesa móvil. Examine tanto la disposición física de la máquina como su denominación comercial.
| Disposición | Desplazamiento longitudinal | Qué implica para una pieza grande |
|---|---|---|
| Pórtico móvil, bancada estacionaria | El portal se desplaza a lo largo de las guías situadas junto al área de trabajo. | La pieza y el dispositivo de sujeción no experimentan aceleración en ese eje. Una bancada larga puede soportar una configuración extendida, aunque debe dejarse espacio libre para el desplazamiento de la estructura móvil. |
| Puente fijo, mesa móvil | La mesa transporta la pieza sujetada bajo el portal. | Ese eje desplaza conjuntamente la mesa, el dispositivo de sujeción y la pieza. La instalación debe contemplar todo el espacio barrido por la mesa. |
Una pieza estacionaria puede resultar útil cuando la configuración es especialmente larga o pesada. Sin embargo, esto no elimina los límites impuestos por la bancada, la cimentación ni los puntos locales de soporte. Por otro lado, una mesa móvil no está restringida únicamente a trabajos ligeros: su capacidad depende del diseño específico de la máquina.
La estructura superior también modifica el acceso para la carga. Una pieza puede caber entre las columnas y, aun así, requerir un enfoque específico para su colocación, espacio libre para el cabezal o el montaje del dispositivo de sujeción. Utilice el plano de instalación para comprender dichos movimientos; el rectángulo que representa la mesa, por sí solo, no describe el espacio necesario alrededor de la máquina.
El puente solo resulta útil si el cabezal de corte puede alcanzar
Un gran área de trabajo permite incorporar características ampliamente separadas en una sola configuración. Así, ambos patines de fijación sobre una base larga pueden mecanizarse desde la misma referencia establecida, reduciendo la necesidad de transferir su relación mediante otra configuración. La pregunta restante es si el conjunto completo de herramienta puede aproximarse a todas las superficies requeridas.
Un husillo vertical puede acceder a una cara superior expuesta. Un agujero lateral puede requerir una cabeza angular, una cabeza fresadora orientable o una configuración distinta. El espacio ocupado por la cabeza y el portaherramientas es tan relevante como la punta de la fresa: un punto alcanzable no implica automáticamente un acceso despejado. La visión general de Cabezas fresadoras de Correa ilustra cómo las cabezas de indexado y contorneado satisfacen distintos requisitos de acceso y movimiento.
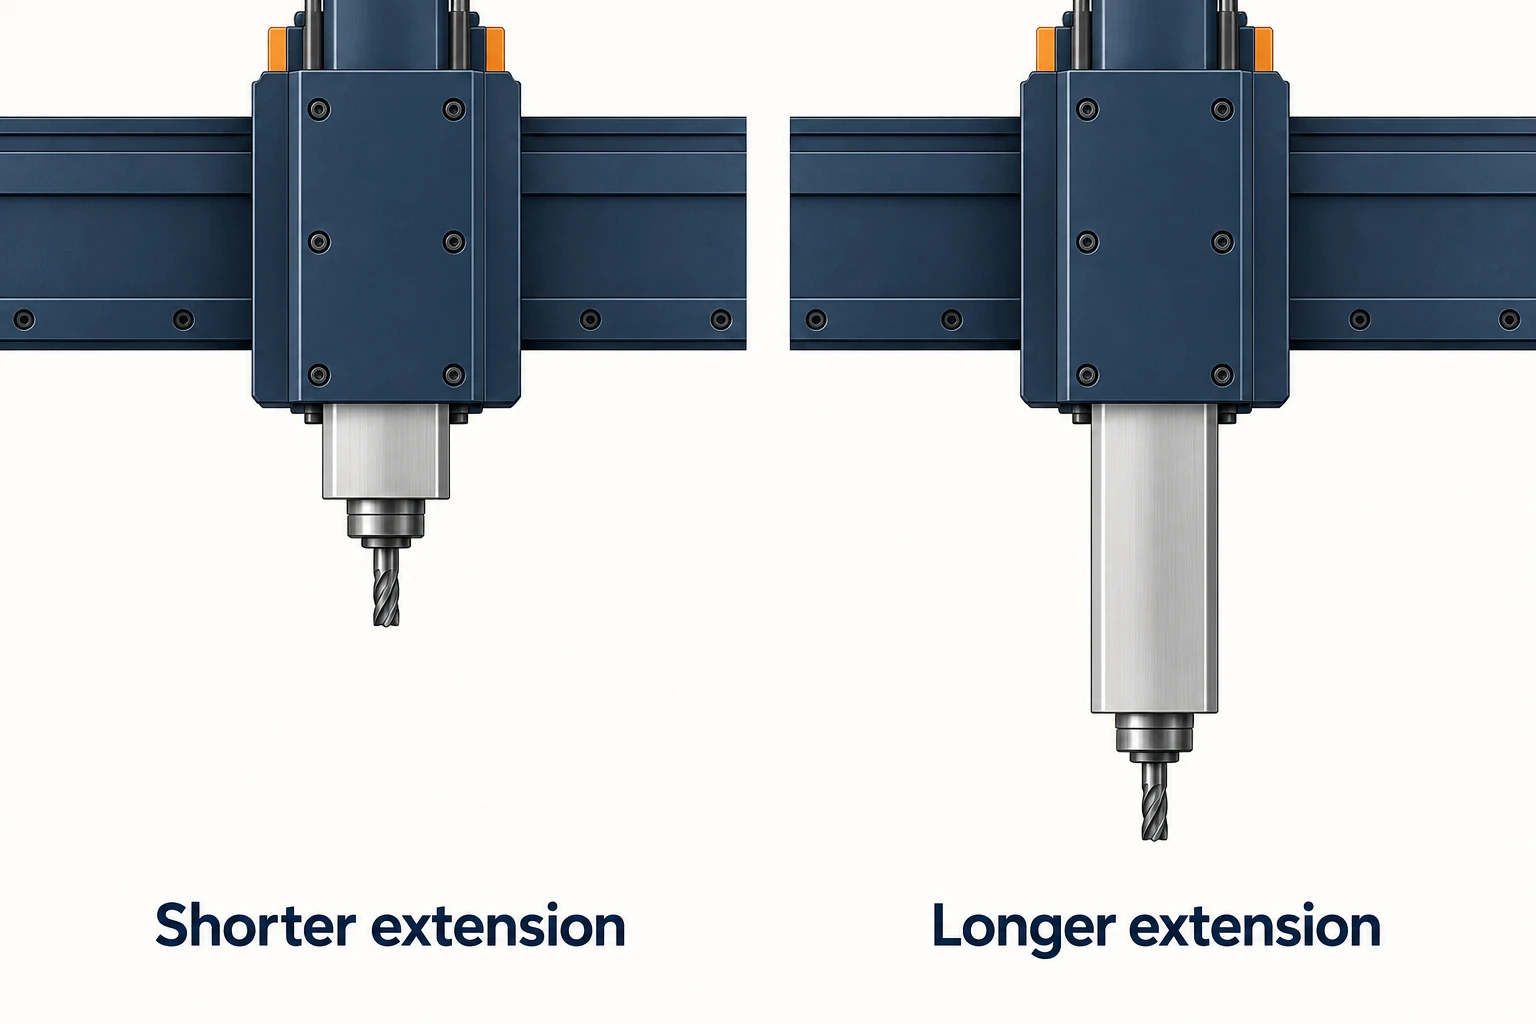
En muchas máquinas grandes, el husillo va montado sobre un brazo deslizante, un elemento móvil que se extiende desde el soporte de la cabeza. Una mayor extensión permite acercarse hacia la pieza, pero una extensión sin soporte plantea preocupaciones prácticas respecto a la rigidez. Cuando la altura de la viga transversal es ajustable, verifique si una posición de soporte más baja permite alcanzar la misma característica con menor extensión del brazo y una holgura adecuada.
No existe una clasificación universal de precisión basada únicamente en la palabra «portal». Las secciones de viga transversal y brazo deslizante, el soporte de las guías, el conjunto del husillo, la proyección de la herramienta y las condiciones de corte seleccionadas influyen todas en el comportamiento. Compare la disposición en la posición real de trabajo, incluida la extensión máxima, en lugar de asumir que un puente amplio confiere igual rigidez a todas las posiciones de la herramienta.
Soporte la pieza de trabajo en los puntos donde actúan las fuerzas
La estructura de la máquina y el soporte de la pieza de trabajo resuelven problemas distintos. Un portal rígido no puede evitar que una placa larga y delgada se flexione entre sus puntos de apoyo. Asimismo, una base amplia puede oscilar sobre contactos irregulares o deformarse al ser sujetada.
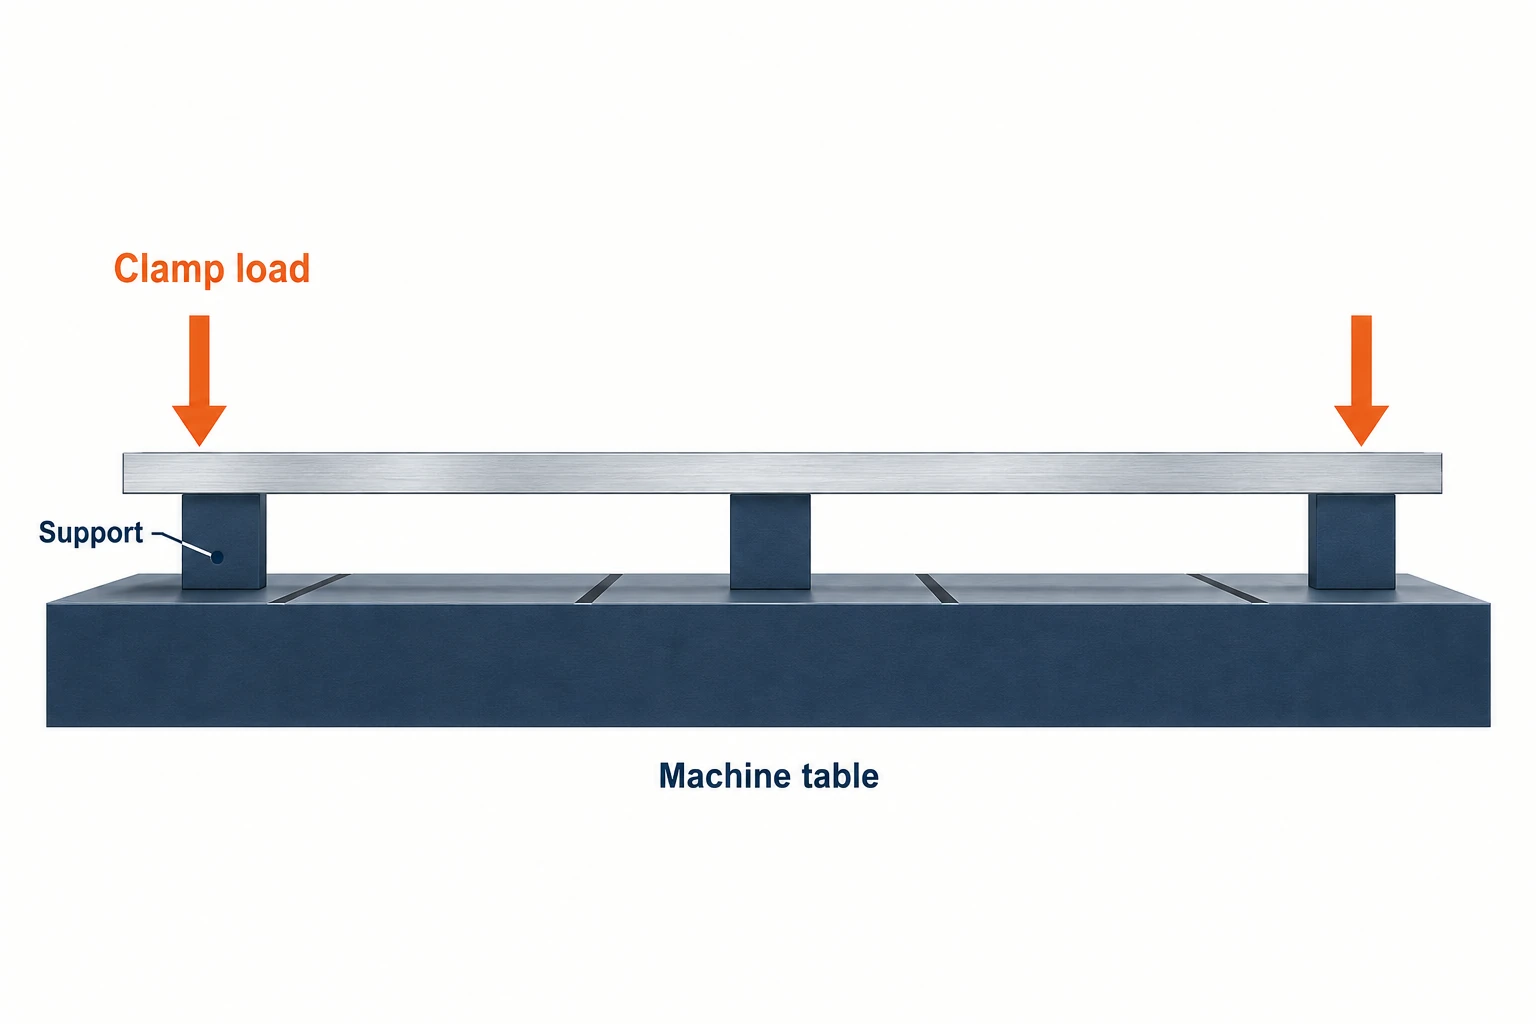
Planifique primero las superficies de ubicación: estas establecen la posición de la pieza. A continuación, considere los soportes situados debajo de la zona de mecanizado y próximos a los puntos de aplicación de las fuerzas de sujeción. Los Principios de ubicación y sujeción& de Carr Lane explican por qué las cargas deben dirigirse hacia zonas soportadas, en lugar de utilizarse para deformar la pieza hasta su posición final.
Por ejemplo, apretar un dispositivo de sujeción sobre un borde sin soporte puede hacer que dicho borde se desplace hacia abajo. Mecanizar la cara superior plana en esa condición no garantiza que permanezca plana tras la liberación de la sujeción. Soportes adicionales pueden ayudar a resistir la carga, pero su posición y ajuste deben adaptarse a la pieza; simplemente añadir más puntos de contacto rígidos puede generar un problema distinto de asentamiento.
Mantenga claramente diferenciadas tres condiciones: la pieza bruta apoyada sobre sus soportes, la pieza sujeta durante el mecanizado y la pieza en la condición requerida para la inspección. Si la liberación de la sujeción modifica una característica crítica, el proceso debe tener en cuenta dicha modificación. Un mayor recorrido de la máquina no resolverá este problema.
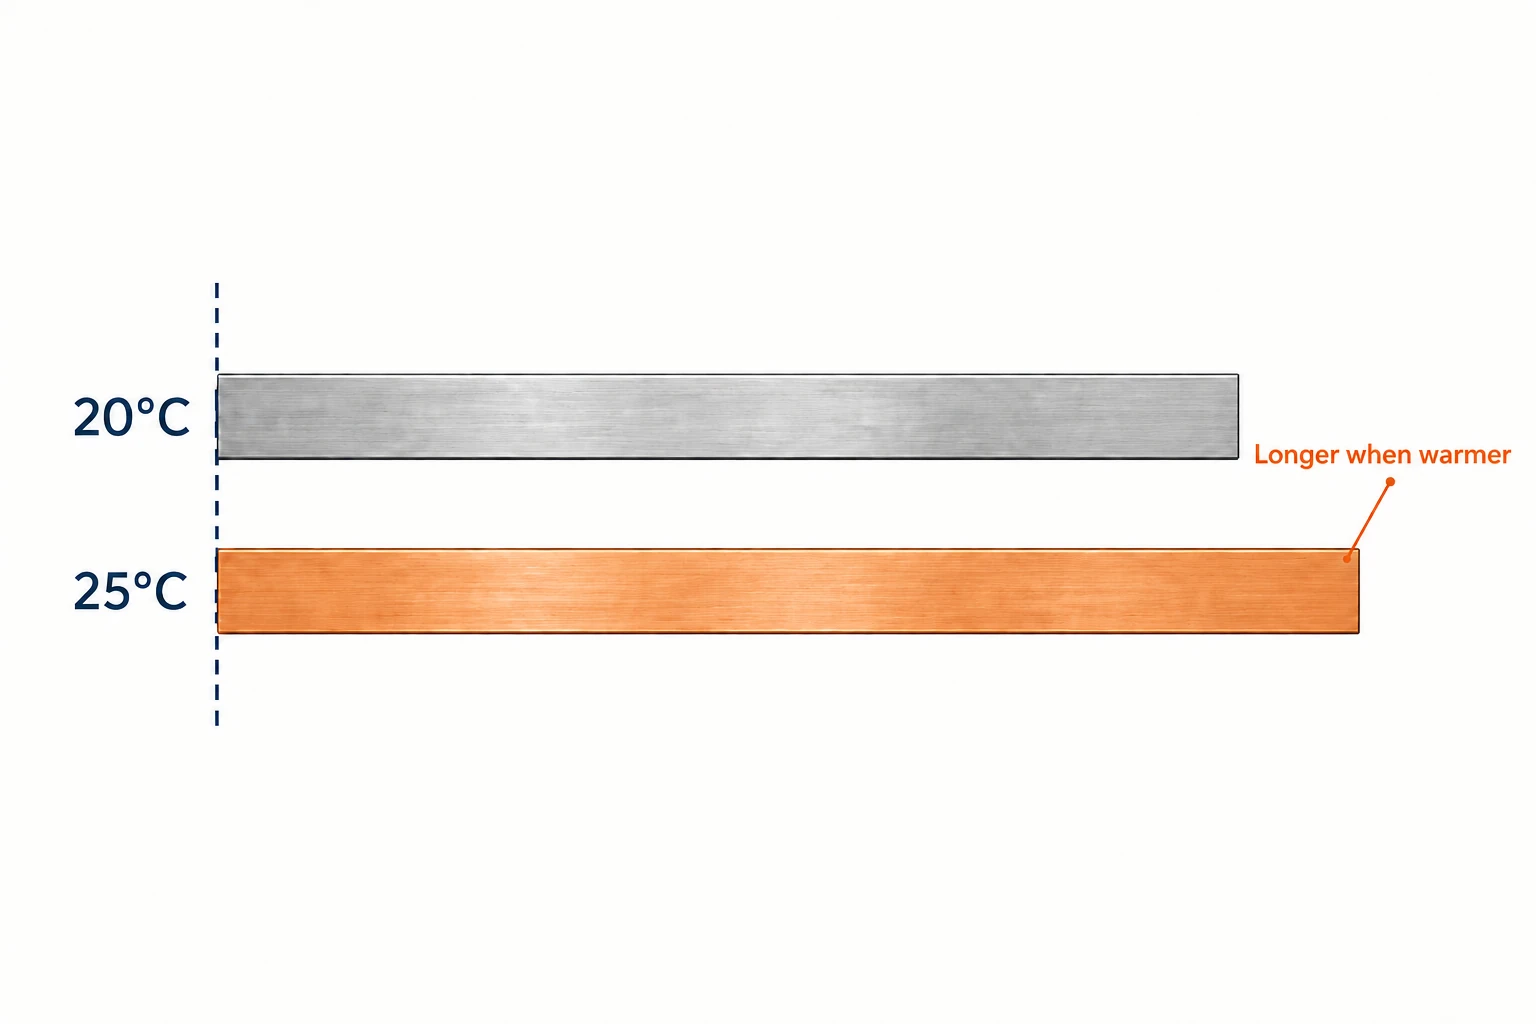
Un pequeño cambio de temperatura tiene relevancia en dimensiones largas.
En piezas grandes, la dilatación térmica es más fácil de detectar porque la variación dimensional aumenta con la longitud medida. Un resultado dimensional depende también de la temperatura de la pieza, del sistema de medición y de la distribución térmica a lo largo de la pieza. El documento Temperatura y mediciones dimensionales de Mitutoyo explica por qué la estabilización térmica y la temperatura de referencia deben incluirse en la planificación de las mediciones dimensionales.
Considere una base hipotética de aluminio 6061 de 2,000 mm de longitud a 20°C. Suponga que se dilata libre y uniformemente hasta 25°C. Adopte un coeficiente de expansión constante de 23 × 10−6/°C, valor indicado para el 6061 en el rango de 20–100°C en la ficha técnica del material 6061 de Constellium.
Variación de longitud ≈ longitud original × coeficiente de dilatación × variación de temperatura
ΔL ≈ 2,000 mm × 23 × 10−6/°C × 5°C = 0.23 mm.
Este cálculo estima el crecimiento de la pieza bajo las suposiciones indicadas. No predice la deriva de la máquina, la restricción provocada por la sujeción ni la flexión debida a un gradiente térmico. Sí muestra por qué comparar una pieza templada con una dimensión nominal referida a 20°C puede ser engañoso, a menos que la medición tenga en cuenta la temperatura.
Planifique cuándo se mide la pieza y cómo se establece su condición térmica. Una sonda en la máquina es útil para localización y verificaciones del proceso, pero comparte el comportamiento geométrico y térmico de la máquina. El método final de verificación debe ser adecuado para la tolerancia requerida y la condición de inspección.
Transforme el diseño de la máquina en un plan de operaciones
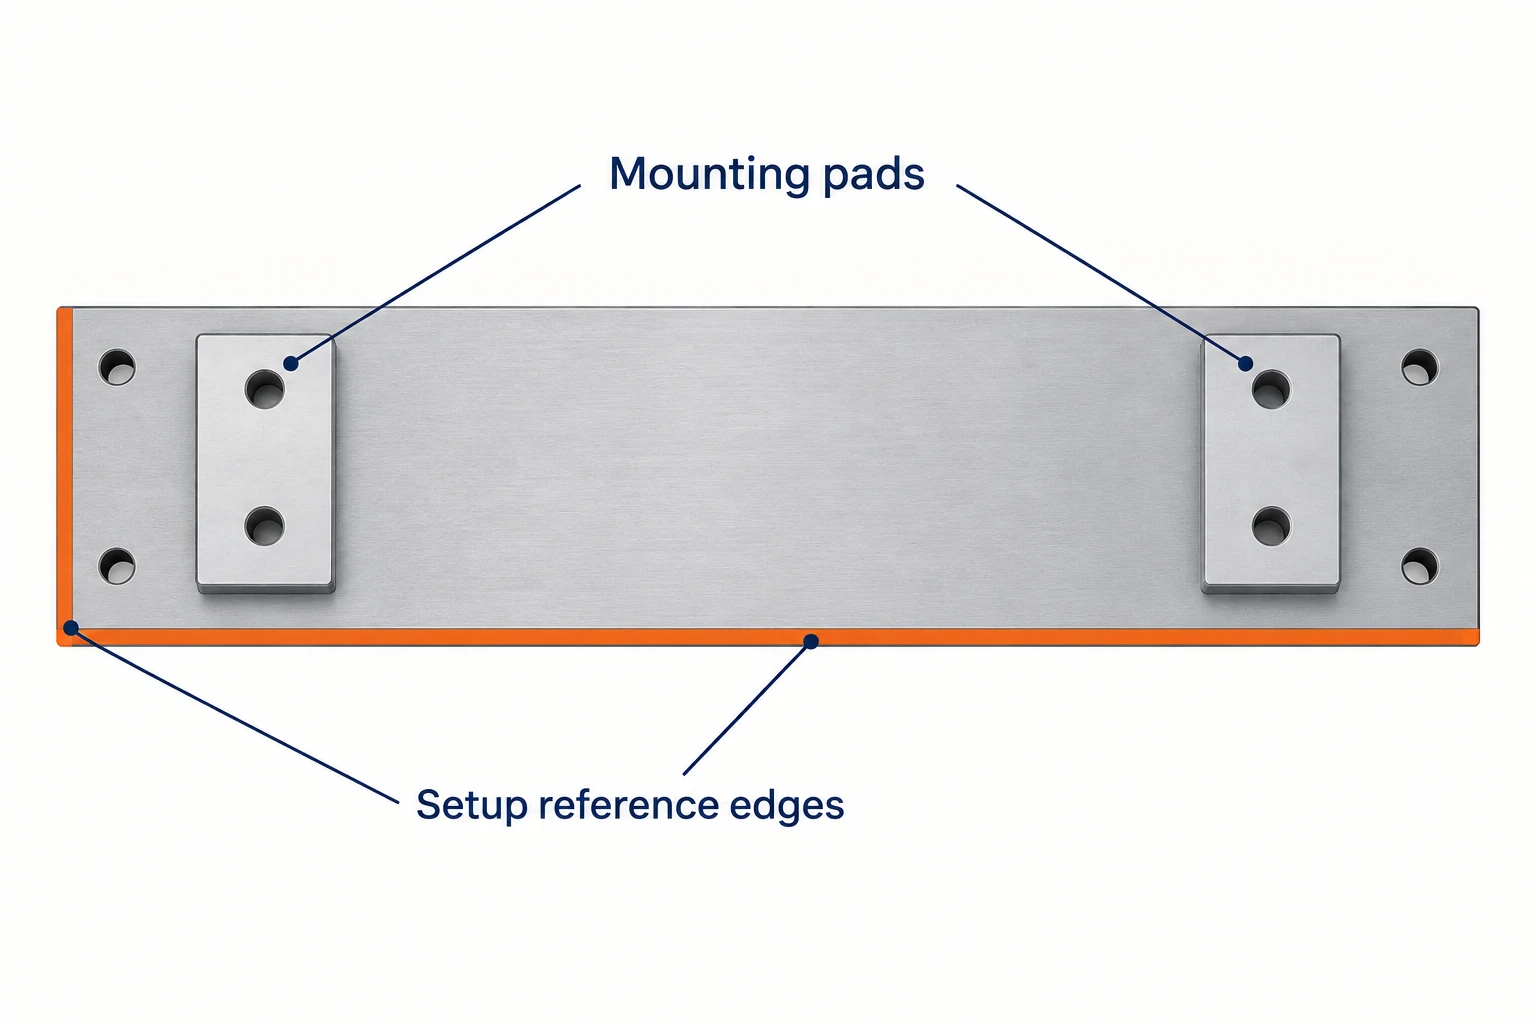
Tome la misma base larga, ahora con una platina de montaje y un grupo de agujeros cerca de cada extremo. La contribución útil del puente (gantry) es el acceso a ambas zonas dentro de una configuración común. El plan operativo debe preservar su relación durante la eliminación de material, el acabado y la medición.
- Localice y sujete. Elija referencias de configuración coherentes con el esquema de datums del plano; coloque los soportes y fijaciones fuera del alcance de ambas zonas de mecanizado. Ambos extremos parten de una condición de asentamiento definida y estable.
- Desbaste de las características. Secuencie la eliminación de material dejando suficiente sobremetal para el acabado posterior, y observe si la pieza cambia de forma. Un área de trabajo grande no impide el movimiento de la pieza al eliminar material.
- Establezca la condición de acabado. Verifique el asentamiento y la temperatura. Si la pieza debe liberarse o reposicionarse, restablezca su ubicación antes del acabado. El programa de acabado debe referenciarse a la posición y condición actuales de la pieza.
- Acabe y verifique. Acabe las platinas y grupos de agujeros relacionados, y luego mida su relación en la condición de datums y soporte especificada. Las dimensiones locales por sí solas no establecen el alineamiento a lo largo de toda la base.
Este es un ejemplo de planificación, no una secuencia de mecanizado fija para toda fundición, placa o estructura soldada. Su propósito es vincular el acceso de la máquina con el comportamiento de la pieza. Si la cara inferior queda bloqueada por soportes o una característica lateral no puede despejar el cabezal, aún puede ser necesaria otra operación.
Una configuración útil de puente móvil combina suficiente espacio de trabajo con acceso adecuado del cabezal, sujeción estable de la pieza y un plan de medición verificable. Estos elementos explican cómo la máquina soporta el mecanizado de piezas grandes con mayor claridad que su tamaño total por sí solo.
Preguntas frecuentes
¿Tiene siempre una máquina CNC de puente móvil cinco ejes?
No. Puente móvil describe la estructura de soporte. Una máquina puede utilizar tres ejes lineales, mientras que movimientos rotatorios adicionales controlados pueden ofrecer capacidad de cinco ejes indexada o simultánea. La configuración del cabezal y del sistema de control determina lo que la máquina puede hacer.
¿Permanece siempre inmóvil la pieza de trabajo en toda máquina de tipo puente?
No. Una configuración de puente móvil desplaza el portal sobre una pieza de trabajo estacionaria. Una configuración de puente fijo puede desplazar la mesa y la pieza de trabajo debajo del portal. Verifique la disposición real de los ejes, ya que los fabricantes emplean nombres similares para configuraciones distintas.
¿Puede una máquina de puente móvil mecanizar todos los lados de una pieza en una sola configuración?
Únicamente las caras que el cabezal y el conjunto de herramientas instalados pueden alcanzar con holgura suficiente. Los soportes y los dispositivos de sujeción pueden ocultar la cara inferior, y las características laterales pueden requerir un cabezal angular u otra configuración. Un puente ancho no garantiza el acceso a todas las superficies.
¿Puede la inspección con sonda integrada en la máquina sustituir la inspección final de una pieza grande?
Depende de los requisitos de inspección y del proceso de medición validado. La sonda apoya las comprobaciones de configuración y de proceso, pero comparte las fuentes de error de la máquina. Las dimensiones críticas pueden requerir verificación bajo una condición distinta de soporte o temperatura, o mediante un sistema de medición independiente.



