In questa pagina
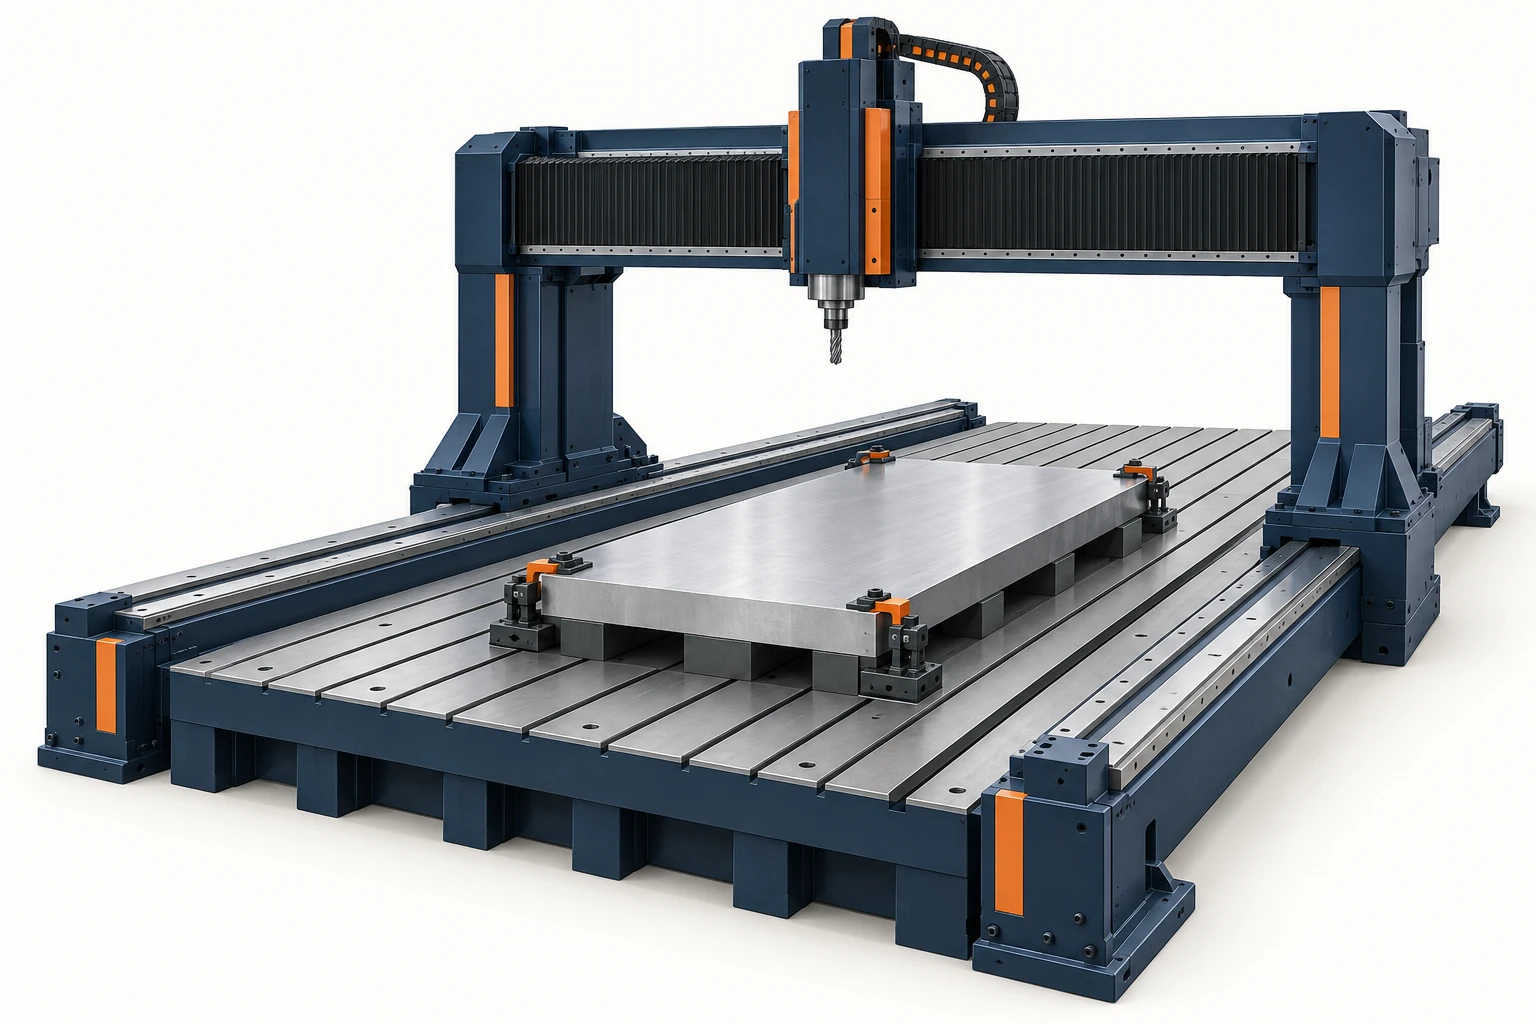
Una macchina fresatrice a portale CNC monta il suo gruppo di taglio su un ponte che si estende sull’area di lavoro. Questa configurazione consente di ospitare lastre lunghe, basi di macchina, stampi e altri componenti ingombranti, con la trave trasversale supportata alle due estremità. In una configurazione a portale mobile, il pezzo da lavorare rimane fissato su un banco fisso mentre il portale si muove lungo di esso. Le macchine a ponte fisso correlate, invece, muovono la tavola e il pezzo da lavorare.
La domanda utile è quale impatto questa disposizione ha sul lavoro: quale massa si muove, come l’utensile raggiunge ciascuna faccia, dove il pezzo è supportato e come vengono verificate le dimensioni lungo tutta la sua lunghezza.
Inizia analizzando cosa si muove sotto il ponte
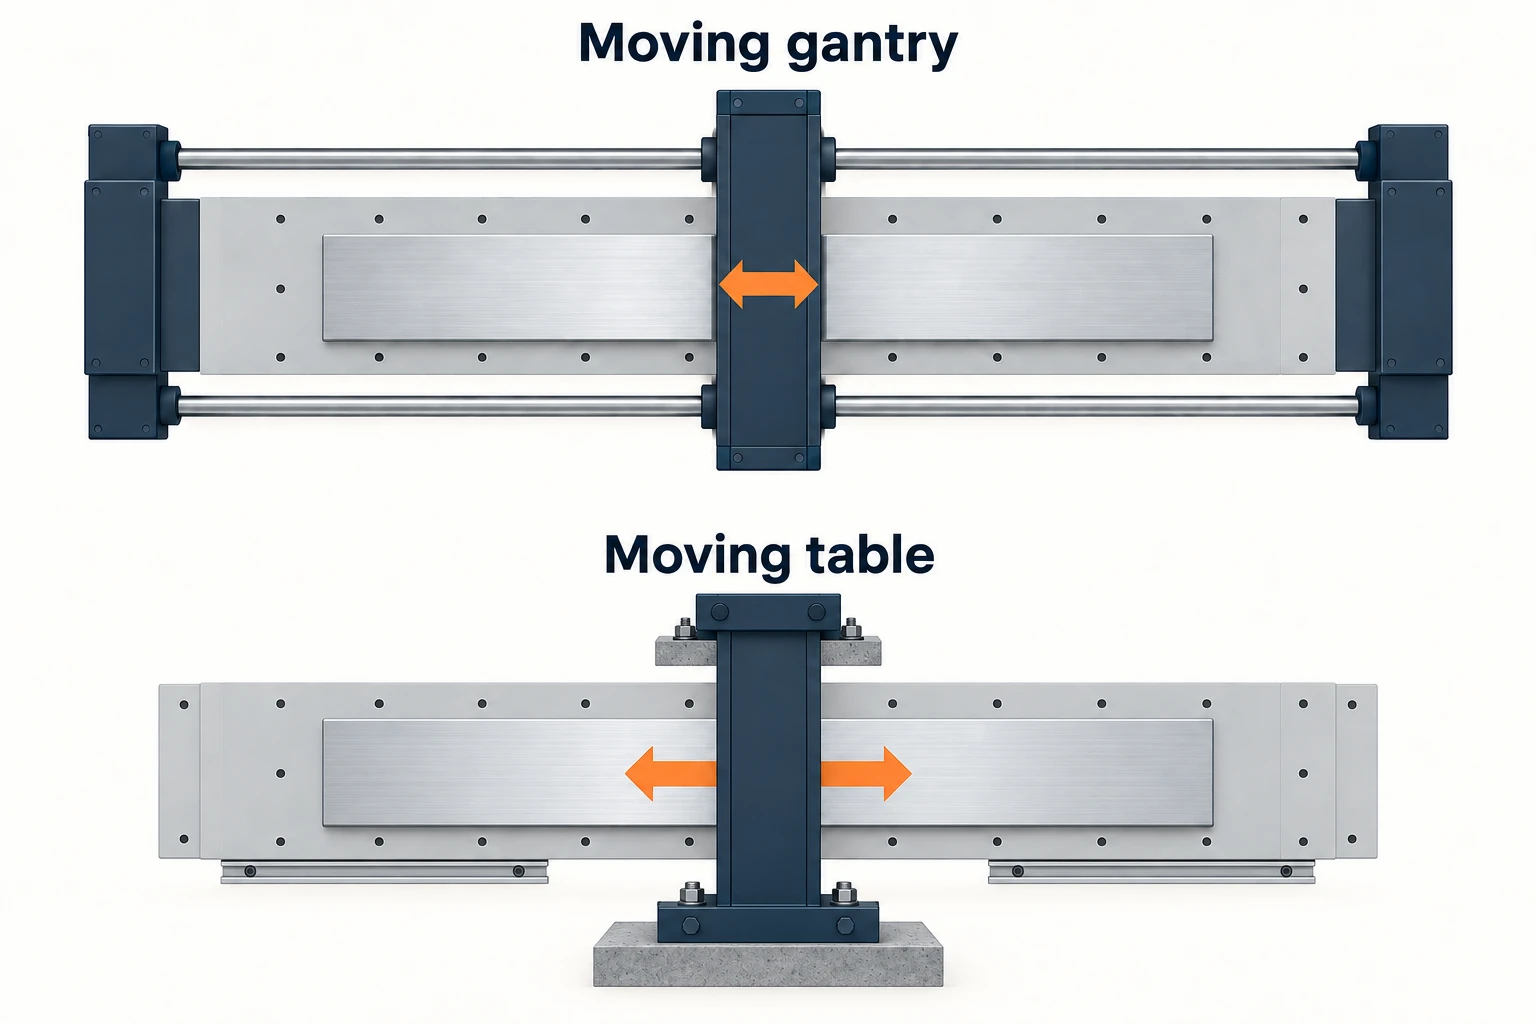
I termini «portale», «ponte» e «a doppia colonna» descrivono strutture correlate, ma non identificano in modo univoco la configurazione cinematica. Nicolás Correa, ad esempio, distingue le sue Macchine fresatrici a portale dalle sue Macchine fresatrici a ponte con tavola mobile. Esamina sia la disposizione fisica della macchina sia il suo nome commerciale.
| Disposizione | Movimento longitudinale | Cosa cambia per un pezzo di grandi dimensioni |
|---|---|---|
| Portale mobile, banco fisso | Il portale si muove lungo le guide poste ai lati dell’area di lavoro. | Il pezzo da lavorare e il dispositivo di fissaggio non subiscono accelerazione lungo quell’asse. Un banco lungo può supportare un montaggio esteso, mentre è necessario prevedere spazio libero per la struttura in movimento. |
| Ponte fisso, tavola mobile | La tavola trasporta il pezzo da lavorare serrato al di sotto del portale. | L’asse muove insieme tavola, dispositivo di fissaggio e pezzo da lavorare. L’installazione deve prevedere lo spazio totale occupato dal movimento della tavola. |
Un pezzo da lavorare fisso può risultare vantaggioso quando il montaggio è particolarmente lungo o pesante. Ciò non elimina tuttavia i limiti imposti dal banco, dalle fondazioni o dai punti di supporto locali. Viceversa, una tavola mobile non è vincolata a lavorazioni leggere: la sua capacità dipende dalla reale progettazione della macchina.
Anche la struttura sovrastante modifica l’accessibilità per il caricamento. Un pezzo potrebbe rientrare nello spazio tra le colonne, ma richiedere comunque un determinato approccio per il posizionamento, la libera corsa della testa o il montaggio del dispositivo di fissaggio. Utilizza il layout di installazione per comprendere tali movimenti; il semplice rettangolo della tavola non descrive lo spazio effettivamente necessario intorno alla macchina.
Il ponte è utile solo se la testa di taglio può raggiungere
Un’ampia area di lavoro consente di includere in un’unica configurazione caratteristiche molto distanziate tra loro. Entrambe le basi di fissaggio su una lunga struttura possono quindi essere lavorate a partire dallo stesso riferimento stabilito, riducendo la necessità di trasferire la loro reciproca relazione attraverso un’altra configurazione. La domanda rimanente è se l’intero insieme utensile possa avvicinarsi a ogni superficie richiesta.
Un mandrino verticale può lavorare una faccia superiore esposta. Una foratura laterale potrebbe richiedere una testa angolare, una testa fresatrice orientabile o una diversa configurazione. Lo spazio occupato dalla testa e dal portautensile è altrettanto importante della punta dell’utensile: un punto raggiungibile non equivale automaticamente a un accesso libero. La panoramica di Correa sulle Teste fresatrici illustra come le teste di posizionamento e di contornatura soddisfino differenti esigenze di accesso e di movimento.
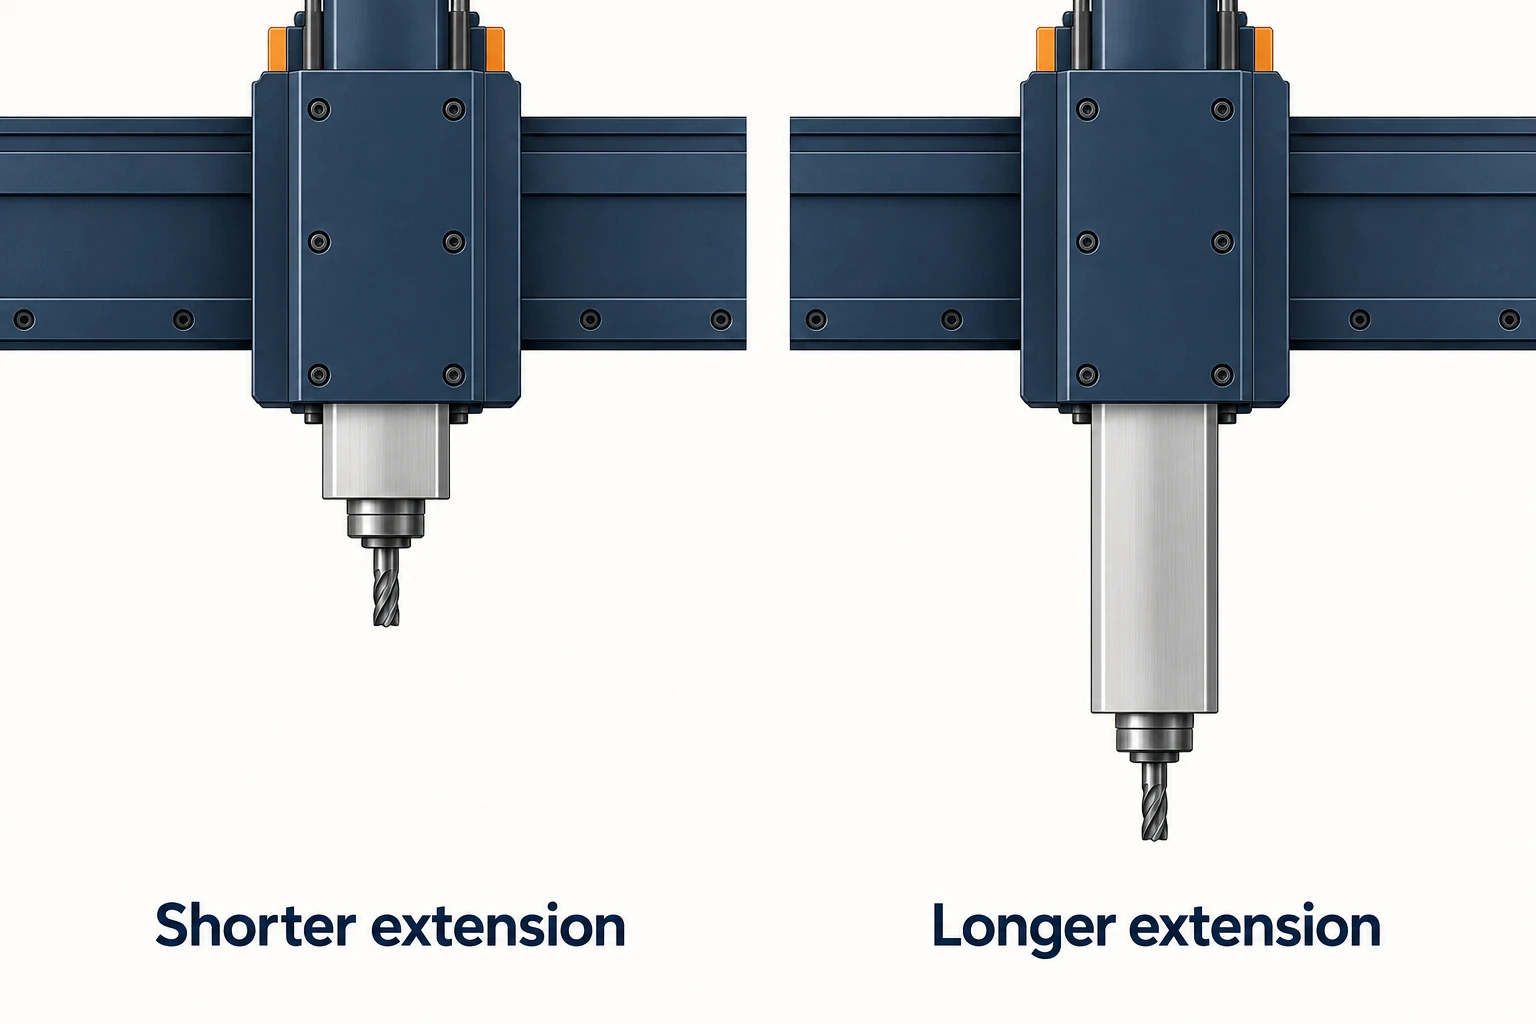
Su molte macchine di grandi dimensioni, il mandrino è montato su un cassone scorrevole, un elemento mobile che si estende dal supporto della testa. Un’estensione aggiuntiva consente di avvicinarsi al pezzo in lavorazione, ma un’estensione non supportata rende la rigidità un fattore pratico da considerare. Qualora l’altezza della trave trasversale sia regolabile, verificare se una posizione di supporto più bassa consenta di raggiungere la stessa caratteristica con minore estensione del cassone e con un’adeguata distanza di sicurezza.
Non esiste una classifica universale di accuratezza basata semplicemente sulla parola «gantry». Le sezioni della trave trasversale e del cassone scorrevole, il supporto dei guide, l’insieme mandrino, la sporgenza dell’utensile e le condizioni di taglio scelte influenzano tutti il comportamento. Confrontare la disposizione effettiva nella posizione di lavoro reale, compresa l’estensione massima, anziché assumere che un ponte ampio garantisca uguale rigidità in ogni posizione dell’utensile.
Supportare il pezzo in lavorazione nel punto in cui le forze vi entrano
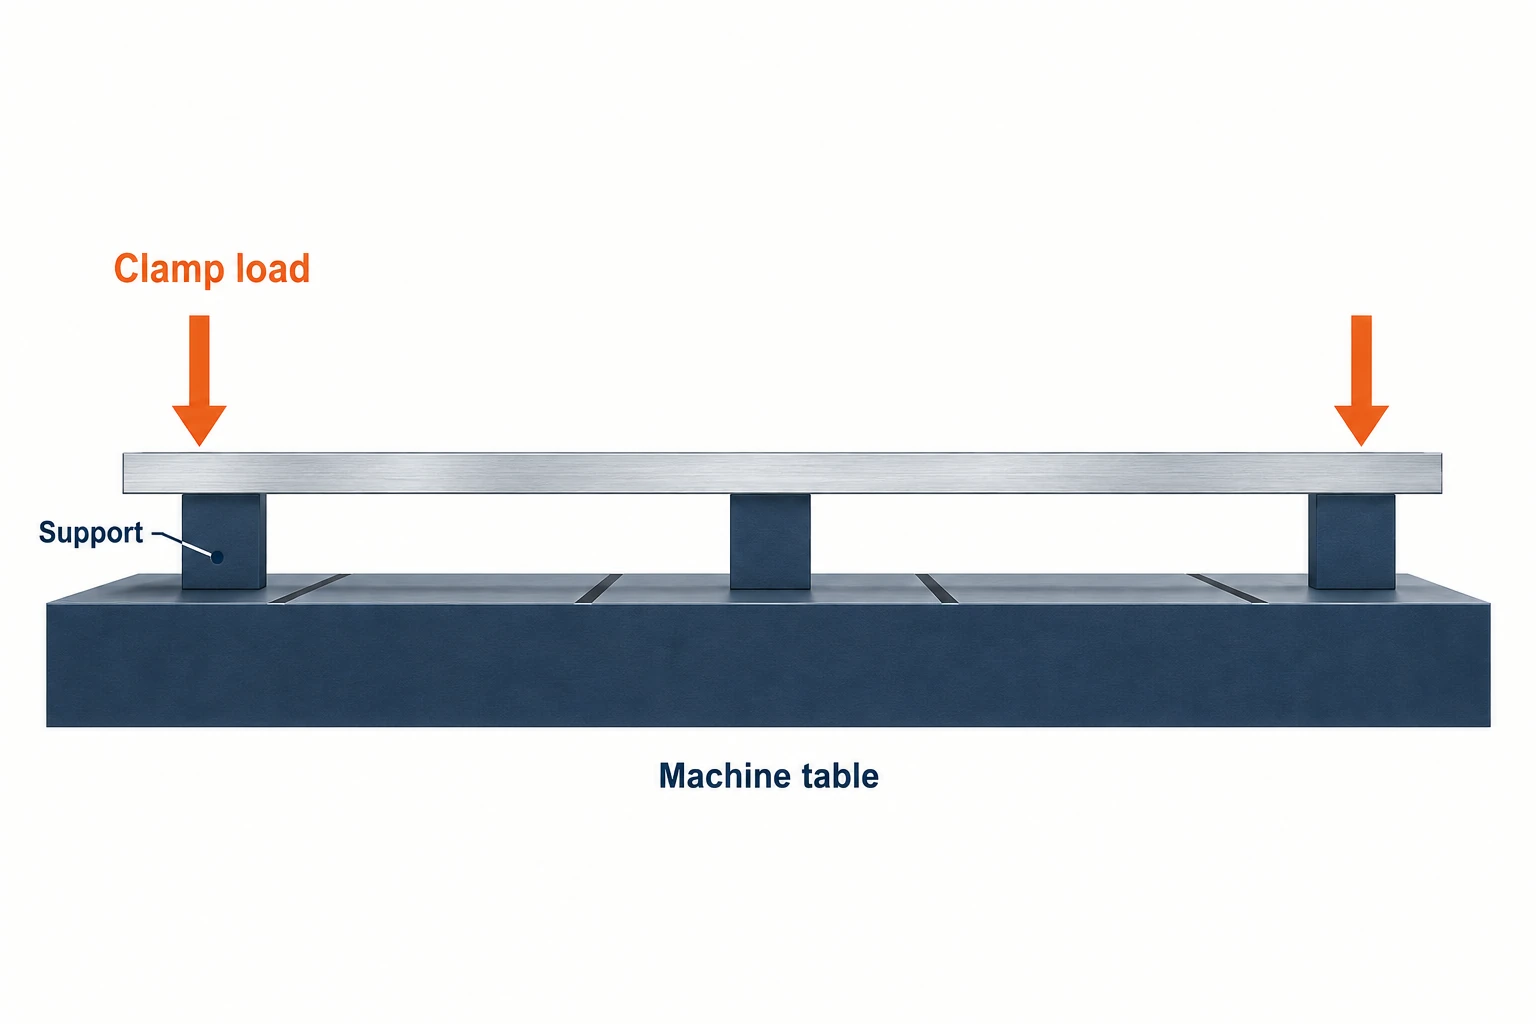
La struttura della macchina e il supporto del pezzo in lavorazione risolvono problemi diversi. Un portale rigido non può impedire a una piastra lunga e sottile di flettersi tra i suoi punti di appoggio. Una base ampia può inoltre oscillare su contatti irregolari o deformarsi durante il serraggio.
Pianificare innanzitutto le superfici di posizionamento: queste stabiliscono la posizione del pezzo in lavorazione. Successivamente considerare il supporto sotto la zona di taglio e nelle vicinanze delle forze di serraggio. I Principi di posizionamento e serraggio& di Carr Lane spiegano perché i carichi devono essere diretti verso le zone supportate, anziché essere utilizzati per deformare il pezzo nella posizione desiderata.
Ad esempio, serrando una morsa sopra un bordo non supportato si può far abbassare tale bordo. Lavorare la superficie superiore piana in tale condizione non garantisce che essa rimanga piana dopo il rilascio della morsa. Supporti aggiuntivi possono aiutare a resistere al carico, ma la loro posizione e regolazione devono essere adatte al pezzo; l’aggiunta semplice di ulteriori punti di contatto rigidi può generare un diverso problema di appoggio.
Mantenere distinte tre condizioni: il pezzo grezzo appoggiato sui suoi supporti, il pezzo serrato durante la lavorazione e il pezzo nello stato richiesto per la verifica dimensionale. Se il rilascio della morsa modifica una caratteristica critica, il processo deve tenerne conto. Un maggiore spostamento della macchina non risolve il problema.
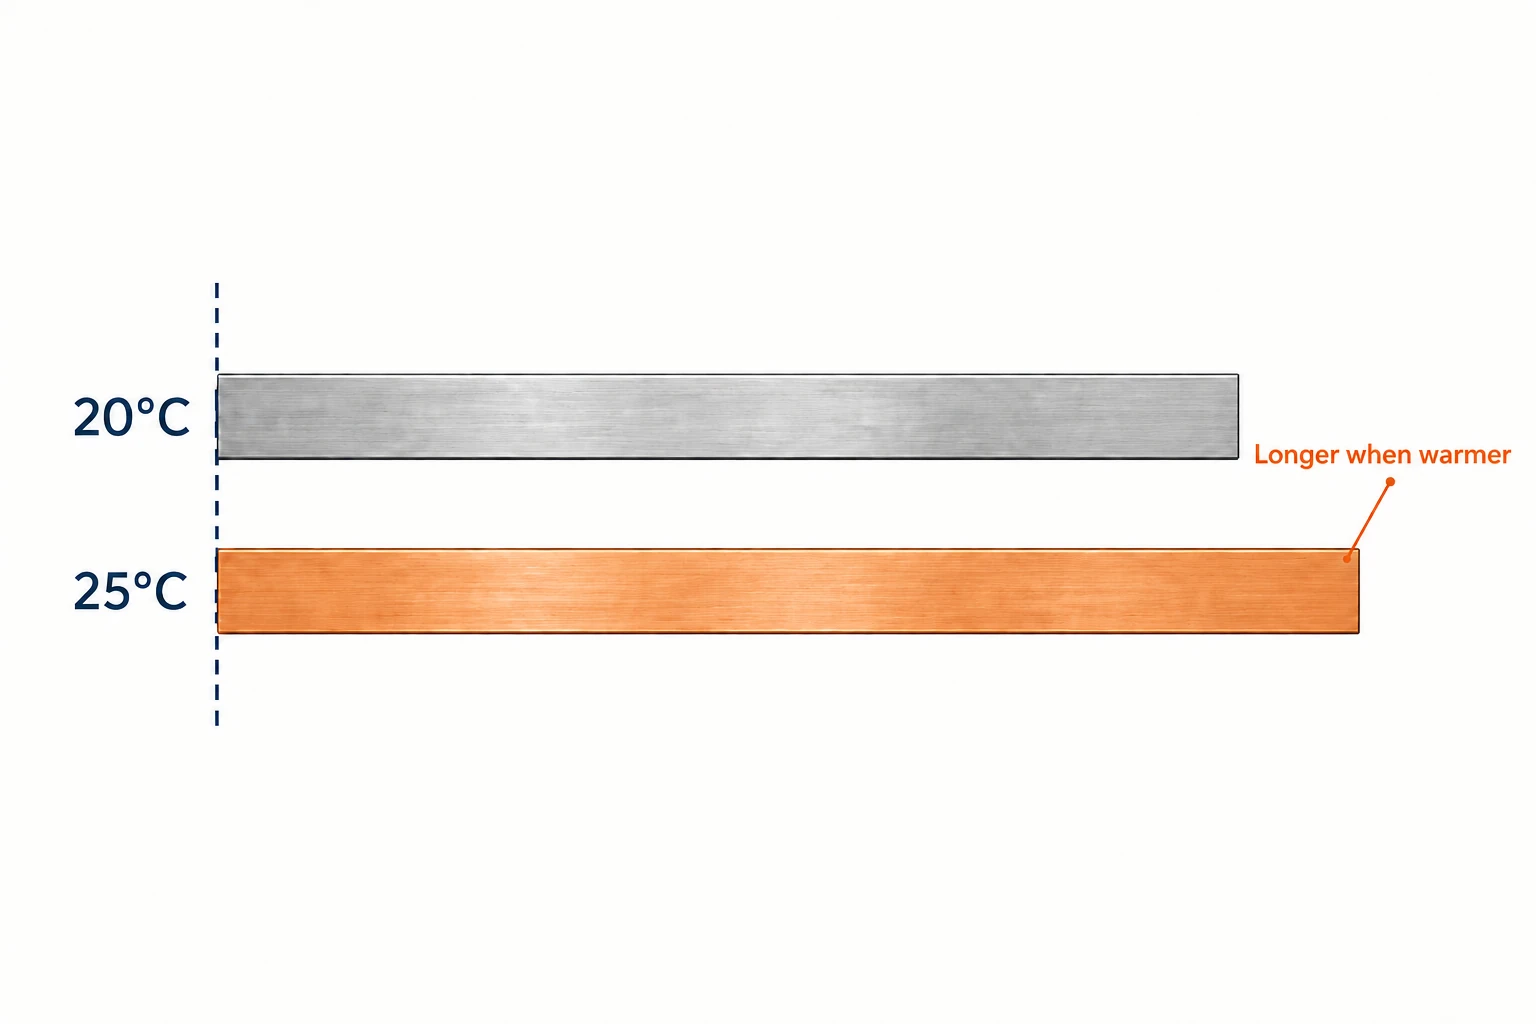
Una piccola variazione di temperatura ha rilevanza su una lunghezza elevata.
Nei pezzi di grandi dimensioni l’espansione termica è più facilmente osservabile, poiché la variazione di lunghezza cresce con l’estensione misurata. Il risultato dimensionale dipende anche dalla temperatura del pezzo in lavorazione, dal sistema di misura e dalla distribuzione della temperatura attraverso il pezzo. Il documento Mitutoyo Temperatura e misure dimensionali spiega perché la stabilizzazione e la temperatura di riferimento devono essere incluse nella pianificazione delle misure dimensionali.
Si consideri una base ipotetica in alluminio 6061 lunga 2,000 mm a 20°C. Si assuma che essa si espanda liberamente e uniformemente fino a 25°C. Si adotti un coefficiente di espansione costante pari a 23 × 10−6/°C, valore indicato per la lega 6061 nell’intervallo 20–100°C nel foglio tecnico 6061 di Constellium.
Variazione di lunghezza ≈ lunghezza originale × coefficiente di espansione × variazione di temperatura
ΔL ≈ 2,000 mm × 23 × 10−6/°C × 5°C = 0.23 mm.
Questa stima descrive la crescita del pezzo in lavorazione secondo le ipotesi indicate. Non prevede il deriva della macchina, il vincolo dovuto al serraggio né la flessione causata da un gradiente termico. Mostra tuttavia perché confrontare un pezzo caldo con una quota nominale riferita a 20°C può essere fuorviante, a meno che la misura non tenga conto della temperatura.
Pianificare quando il pezzo viene misurato e come viene stabilita la sua condizione termica. Una sonda montata sulla macchina è utile per il posizionamento e i controlli di processo, ma condivide il comportamento geometrico e termico della macchina stessa. Il metodo finale di verifica deve essere adeguato alla tolleranza richiesta e alle condizioni di ispezione.
Trasformare la disposizione della macchina in un piano operativo
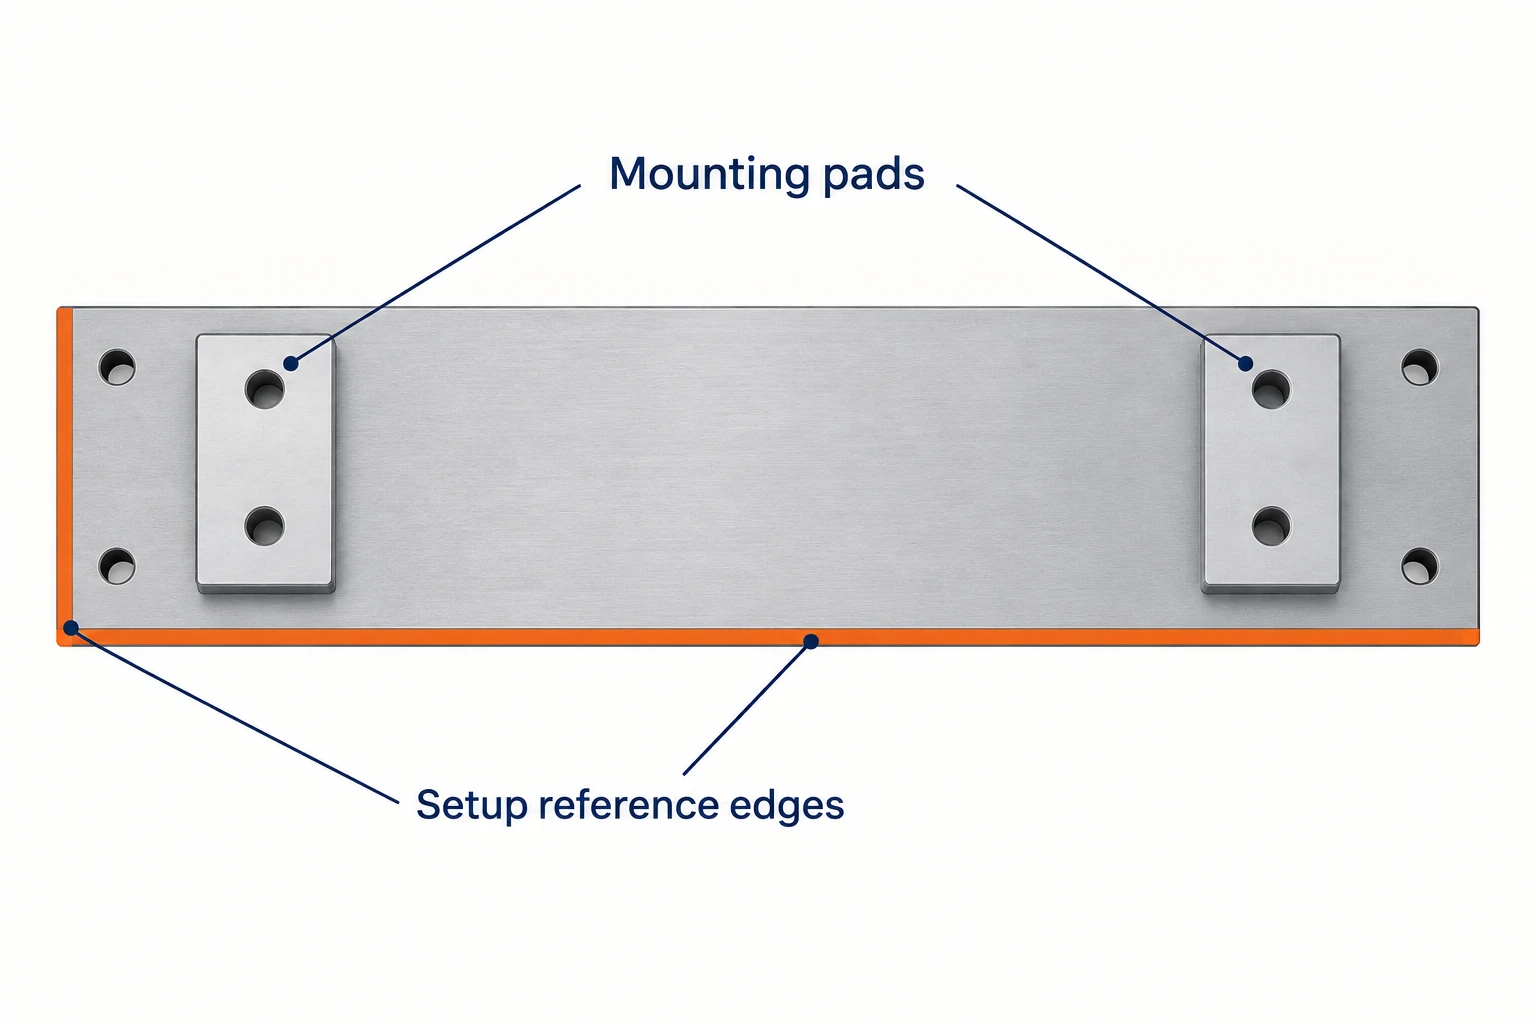
Prendere la stessa base lunga, ora dotata di una piastra di fissaggio e di un gruppo di fori vicino a ciascuna estremità. Il contributo utile del portale consiste nell’accesso a entrambe le zone all’interno di un’unica configurazione. Il piano operativo deve preservare la loro relazione durante la rimozione del materiale, la finitura e la misurazione.
- Posizionare e supportare. Scegliere i riferimenti di configurazione coerenti con lo schema dei riferimenti indicato nel disegno; posizionare i supporti e le morse lontano da entrambe le zone di lavorazione. Entrambe le estremità partono da una condizione di appoggio definita e stabile.
- Sgrossare le caratteristiche. Sequenziare la rimozione del materiale lasciando abbastanza sovrametallo per le successive operazioni di finitura e verificare se il pezzo subisce deformazioni. Un’ampia area di lavoro non impedisce movimenti del pezzo durante la rimozione del materiale.
- Stabilire la condizione di finitura. Verificare l’appoggio e la temperatura. Se il pezzo deve essere rilasciato o riposizionato, ristabilire la sua posizione prima della finitura. Il programma di finitura deve fare riferimento alla posizione e alla condizione attuali del pezzo.
- Eseguire la finitura e verificarla. Finitura delle piastre e dei gruppi di fori correlati, quindi misurazione della loro relazione nelle condizioni specificate di riferimento e di supporto. Le dimensioni locali da sole non garantiscono l’allineamento sull’intera base.
Questo è un esempio di pianificazione, non una sequenza fissa di lavorazione valida per ogni getto, lamiera o saldatura. Il suo scopo è collegare l’accessibilità della macchina al comportamento del pezzo. Se la faccia inferiore è ostruita dai supporti o una caratteristica laterale non riesce a evitare la testa, potrebbe comunque rendersi necessaria un’ulteriore operazione.
Una configurazione efficace con portale combina spazio di lavoro sufficiente, accesso adeguato della testa, fissaggio stabile del pezzo e un piano di misurazione attendibile. Questi elementi chiariscono in che modo la macchina supporta la lavorazione di pezzi di grandi dimensioni meglio rispetto alla sola indicazione delle sue dimensioni complessive.
Domande frequenti
Una macchina a portale CNC ha sempre cinque assi?
No. Il termine «portale» descrive la struttura di supporto. Una macchina può utilizzare tre assi lineari, mentre ulteriori movimenti rotativi controllati possono fornire una capacità a cinque assi con posizionamento indicizzato o contemporaneo. La configurazione della testa e del sistema di controllo determina le sue effettive capacità.
Il pezzo in lavorazione rimane sempre fermo su ogni macchina a ponte?
No. In una configurazione a portale mobile, il portale si muove sopra un pezzo in lavorazione fisso. In una configurazione a ponte fisso, invece, il tavolo e il pezzo in lavorazione si muovono sotto il portale. Verificare la disposizione effettiva degli assi, poiché i produttori usano denominazioni simili per configurazioni diverse.
Una macchina a portale può lavorare tutti i lati del pezzo in un’unica installazione?
Solo le facce che la testa e l’insieme utensile installati possono raggiungere con un’adeguata distanza di sicurezza. I supporti e le morse possono nascondere la faccia inferiore, mentre le caratteristiche laterali potrebbero richiedere una testa angolare o un’ulteriore installazione. Un portale largo non rende accessibili tutte le superfici.
La misurazione diretta sulla macchina può sostituire l’ispezione finale di un pezzo di grandi dimensioni?
Dipende dai requisiti di ispezione e dal processo di misurazione validato. La misurazione diretta sulla macchina supporta le operazioni di impostazione e i controlli di processo, ma condivide le stesse fonti di errore della macchina. Le dimensioni critiche potrebbero richiedere una verifica in condizioni di supporto o temperatura differenti, oppure mediante un sistema di misura indipendente.



