In questa pagina
Un foglio delle specifiche di un tornio CNC descrive diversi limiti distinti: ciò che può passare attraverso il mandrino, ciò che può ruotare nell’area di lavoro e ciò che gli utensili possono raggiungere. Partire dal grezzo e dal metodo di caricamento, quindi verificare il diametro di taglio, la lunghezza di lavoro e le caratteristiche secondarie. Un componente che rispetta un limite può comunque non rispettarne un altro.
Il diametro di rotazione e il diametro massimo di tornitura descrivono spazi diversi
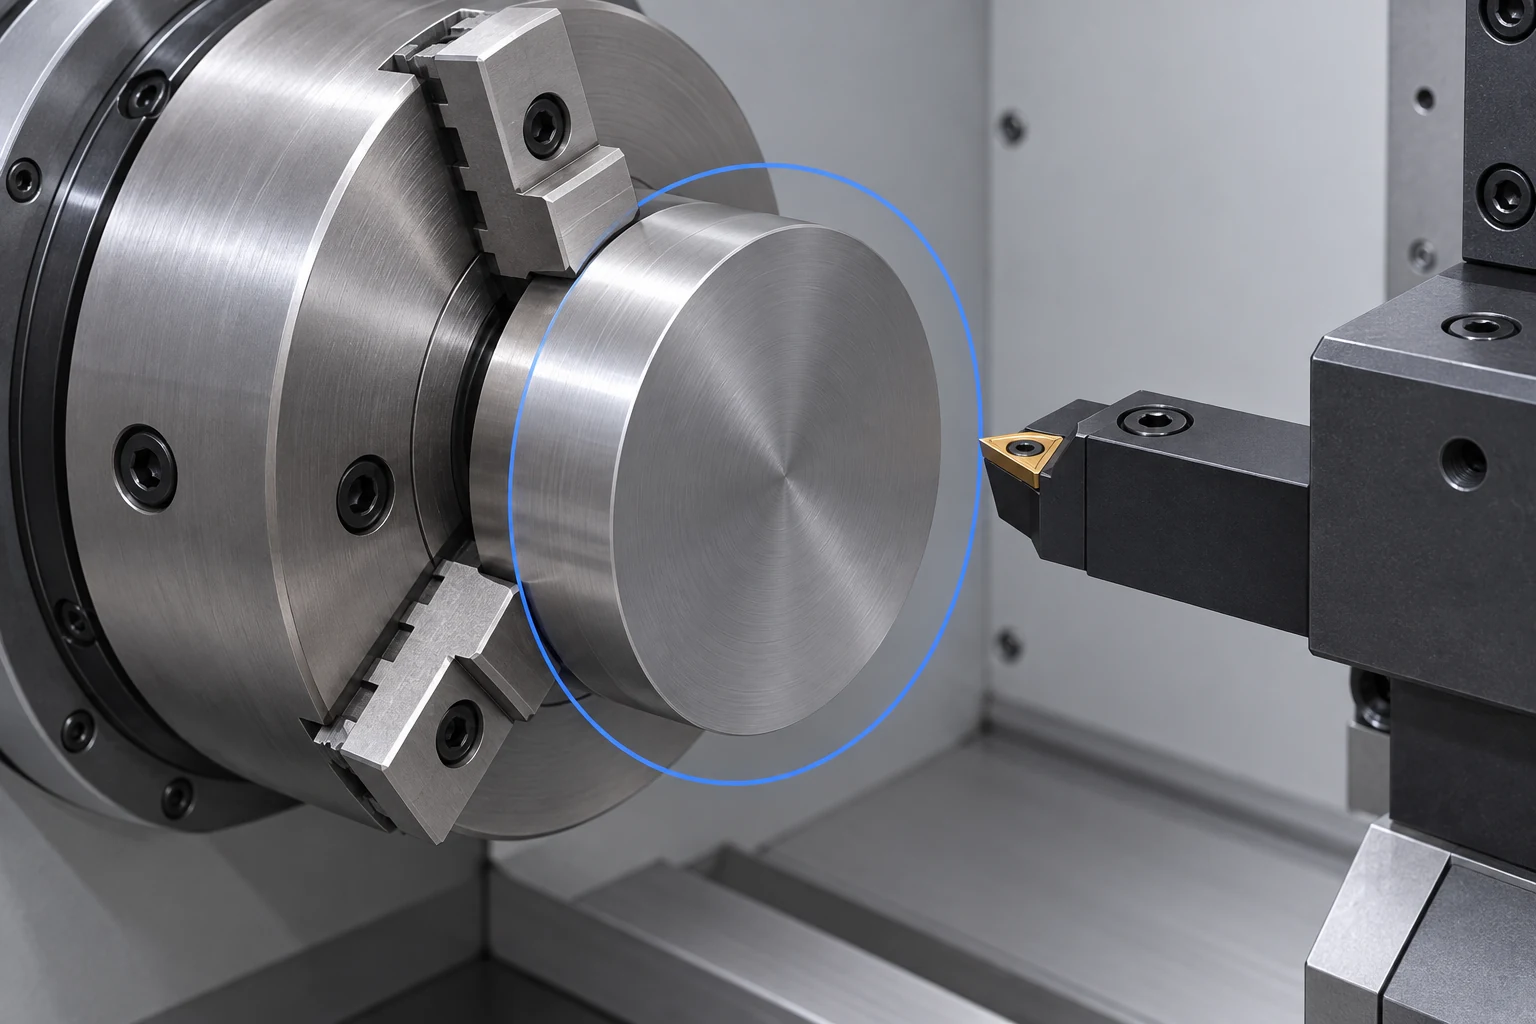
Diametro di rotazione descrive lo spazio libero per la rotazione in una posizione specificata, ad esempio sopra il banco o sopra la contropunta mobile. Diametro massimo di tornitura descrive l’inviluppo di taglio con la configurazione di utensili indicata dal costruttore. Può essere inferiore al diametro di rotazione. Un disco può ruotare senza urtare il banco, ma lasciare troppo poco spazio affinché il portautensile raggiunga il suo bordo.
I valori riportati di seguito provengono dalla pagina delle specifiche del prodotto Hurco TM6, verificata il 27 settembre 2026. Illustrano come interpretare la tabella di un singolo modello; non rappresentano le capacità delle macchine VETCNC.
| Specifiche TM6 | Valore metrico pubblicato | Ciò che consente di verificare |
|---|---|---|
| Diametro di rotazione sopra il banco | 405 mm | Spazio libero sopra il banco |
| Diametro di rotazione sopra la contropunta mobile | 240 mm | Spazio libero nella zona in cui la contropunta mobile si trova al di sotto |
| Diametro massimo di tornitura | 316 mm | Inviluppo di taglio specificato |
| Capacità massima di barra | 45 mm | Limite di caricamento a barra |
| Lunghezza massima di tornitura | 340 mm | Intervallo assiale di lavorazione specificato |
| Corsa dell’asse Z | 356 mm | Corsa dell’asse |
| Distanza tra le punte | 402.5 mm | Distanza specificata tra le punte |
Questi limiti si applicano in posizioni e configurazioni diverse. Non combinare il diametro maggiore e la distanza più lunga per definire un inviluppo cilindrico di lavoro approvato. Una configurazione completa comprende il grezzo, le ganasce rotanti, la torretta e ogni utensile utilizzato per le operazioni di tornitura previste. La guida terminologica dei torni Hurco osserva inoltre che l’uso di utensili prolungati può ridurre l’inviluppo di taglio utilizzabile. [1]
La capacità di barra non corrisponde alle dimensioni del mandrino
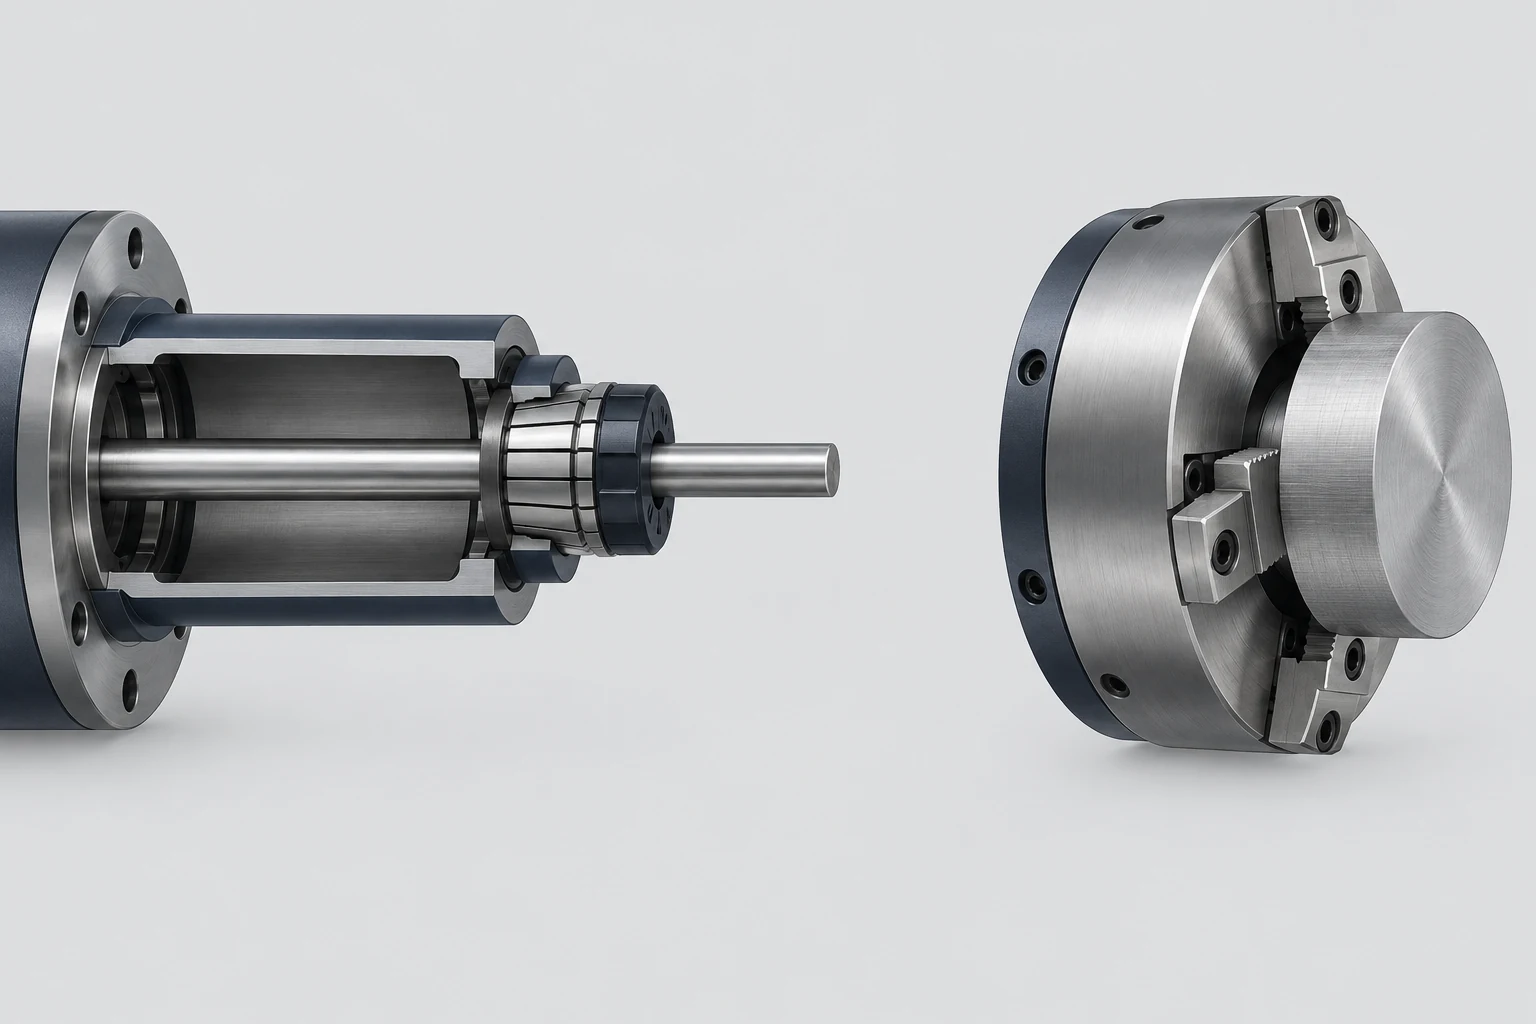
Per un pezzo alimentato a barra, confrontare il diametro del materiale grezzo in ingresso con la capacità utile di passaggio della barra. Un diametro finito di 40 mm non è utile se il materiale grezzo selezionato è troppo grande per essere inserito nel sistema installato. Il percorso include il mandrino, il tubo di trazione, il sistema di fissaggio del pezzo e qualsiasi guaina o alimentatore a barra; il semplice diametro del foro del mandrino da solo non definisce il passaggio completo.
Il diametro del morsetto descrive il corpo del morsetto, non un diametro massimo universale del pezzo. Il tipo di ganascia, la posizione di montaggio, la gamma di serraggio e la velocità consentita determinano quali grezzi può tenere. La documentazione dei morsetti-colletto CNC di Royal Products tratta il montaggio sul mandrino e il collegamento al tubo di trazione come interfacce specifiche della macchina. [2]
Un grezzo corto di diametro superiore alla capacità di barra può invece essere caricato frontalmente. Ciò sposta la valutazione su serraggio delle ganasce, spazio libero per la rotazione e accessibilità per la lavorazione. Ciò non rende automaticamente accettabile il grezzo e modifica la movimentazione del materiale e il percorso produttivo.
Lunghezza di tornitura, corsa sull’asse Z e distanza tra le punte non sono intercambiabili.
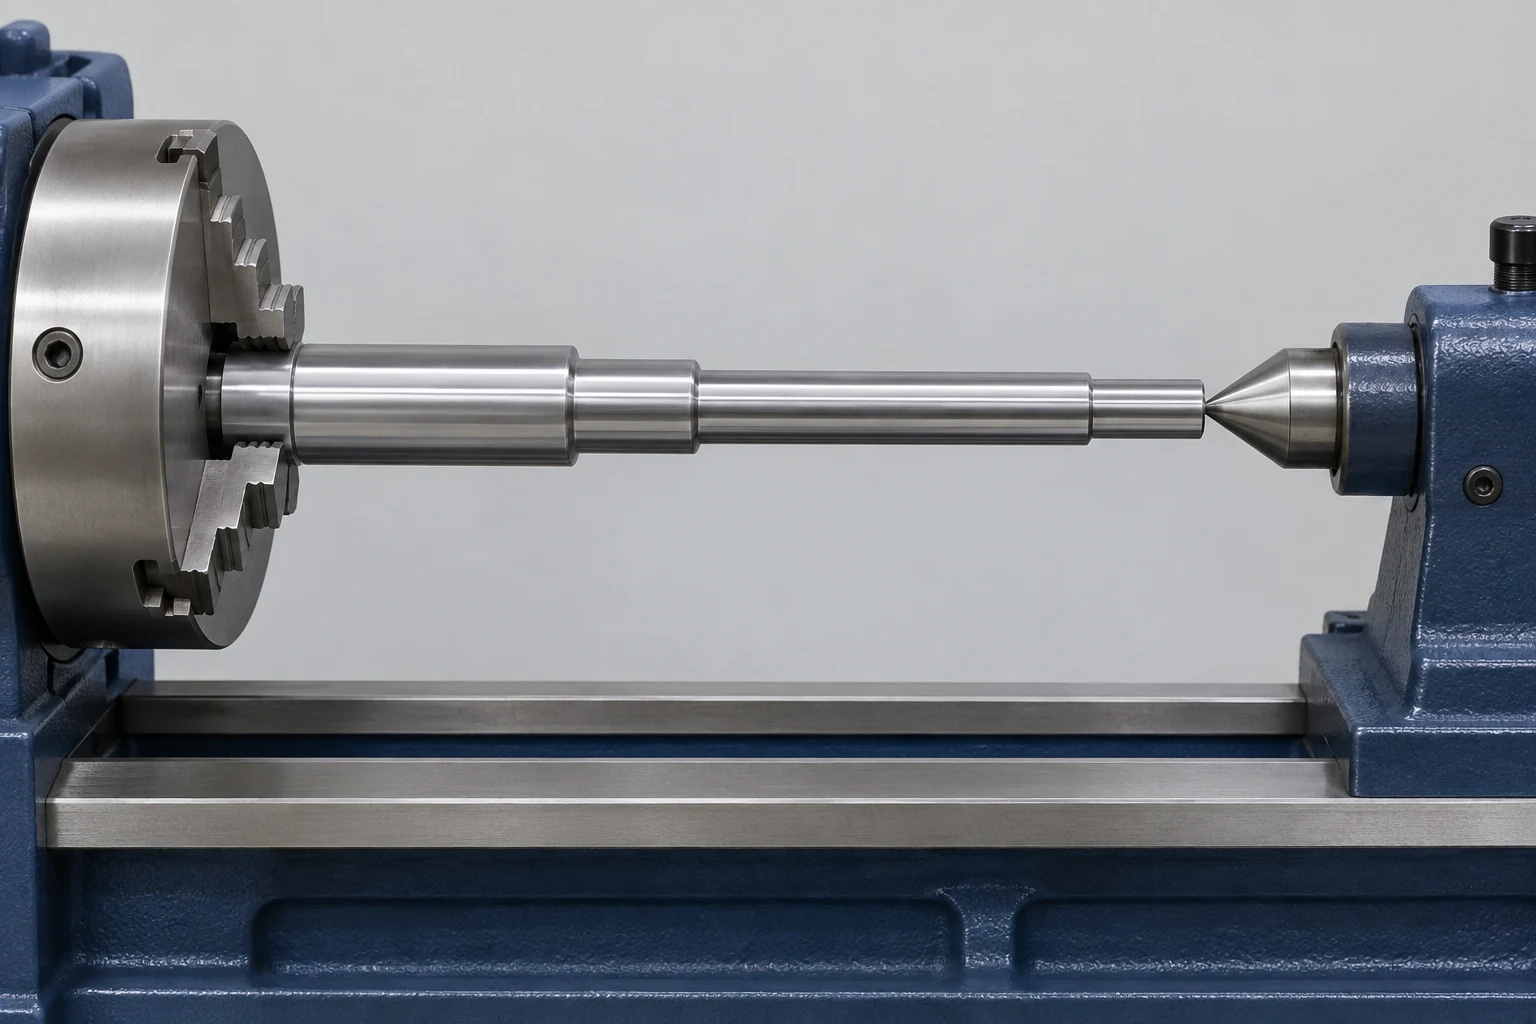
Corsa sull’asse Z è la corsa disponibile dell’asse. Lunghezza massima di tornitura è la lunghezza di lavorazione dichiarata dal costruttore per la configurazione specificata. Distanza tra le punte è una dimensione di spaziatura separata relativa alla configurazione dichiarata delle punte. La tabella TM6 elenca tre valori diversi per una buona ragione.
Rappresentare schematicamente, su un unico layout assiale, la faccia del morsetto installato, la lunghezza di serraggio, la parte di barra esposta, l’approccio dell’utensile e la posizione della contropunta. Ganascie profonde e supporti sporgenti possono ridurre lo spazio operativo disponibile. Un’estremità supportata mediante punta potrebbe richiedere inoltre un’operazione successiva per completare il foro centrale o una faccia non accessibile. Non esiste una sottrazione universale dalla corsa sull’asse Z che risolva ogni configurazione.
Una volta verificato che l’albero entra correttamente, valutarne la campata non supportata e i carichi di taglio. L’articolo su perché gli alberi snelli si deformano spiega il problema di supporto e rigidezza che una semplice specifica di lunghezza non è in grado di risolvere.
Confrontare velocità, potenza e assi aggiuntivi con le caratteristiche richieste.
La velocità massima del mandrino è un limite superiore, non una raccomandazione per la velocità di taglio. I diametri maggiori raggiungono una data velocità superficiale con un numero minore di giri rispetto ai diametri minori. Verificare la coppia disponibile al rpm previsto e distinguere l’erogazione continua da una potenza nominale limitata nel tempo. La scheda tecnica della serie TM di Hurco, ad esempio, indica separatamente le potenze nominali del mandrino per 30 minuti e quelle continue. Non trasferire tali valori tra diverse revisioni del modello. [1]
Gli assi aggiuntivi rispondono a domande specifiche sulle funzionalità:
- Attrezzatura rotante attiva fa ruotare un utensile per operazioni di foratura o fresatura idonee.
- Controllo dell’asse C posiziona angolarmente il pezzo in lavorazione e, qualora supportato, coordina tale rotazione con il moto lineare.
- Un asse Y aggiunge un moto lineare allontanandosi dall’asse centrale del mandrino. Non è obbligatorio per ogni caratteristica piana o sfalsata: alcuni percorsi utilizzano l’interpolazione X–C.
- Un mandrino secondario può ricevere il pezzo per lavorarne l’estremità opposta, purché sia disponibile una pinza di trasferimento adeguata e vi sia accesso agli utensili.
Haas documenta l’interpolazione dell’asse C e il trasferimento del pezzo nel suo Manuale dell’operatore per torni. Si tratta di funzioni dipendenti dalla configurazione, non di caratteristiche presenti su ogni tornio CNC. [3] Se le lavorazioni secondarie verranno eseguite su una fresatrice, valutare tale configurazione utilizzando la guida separata alle specifiche delle VMC.
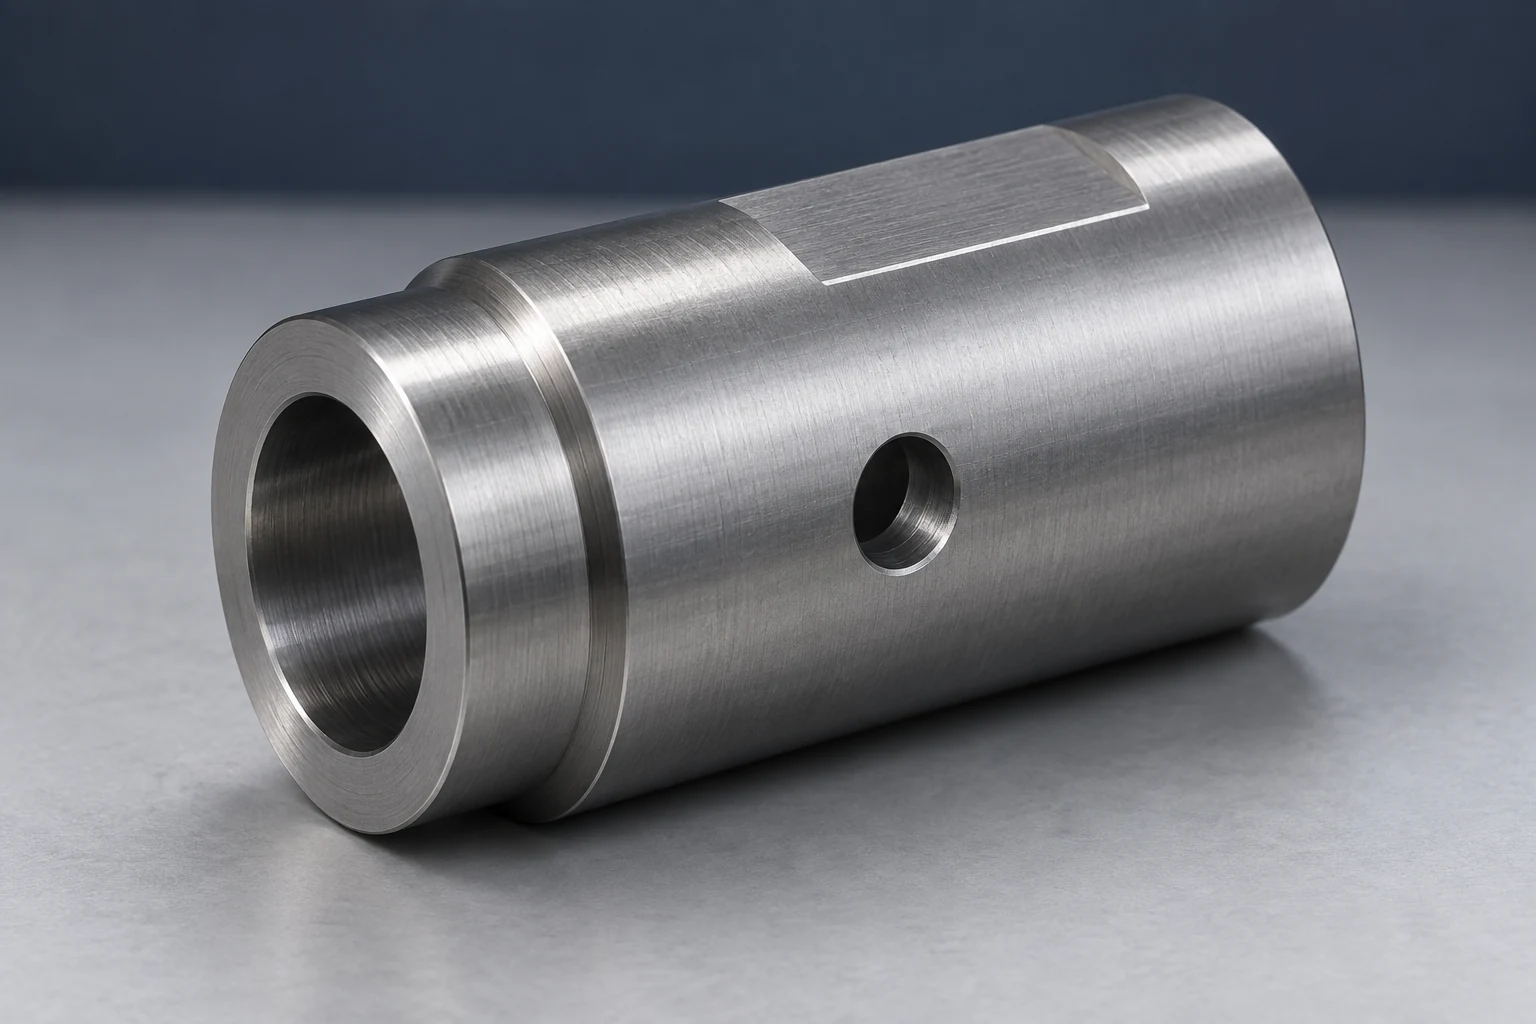
Esaminare tre grezzi senza sovraccaricare la tabella
Utilizzare i valori TM6 riportati sopra per questo esercizio ipotetico di screening. Le dimensioni dei grezzi sono ipotesi didattiche, non pezzi finiti per clienti. Ogni risultato identifica o un evidente incongruenza oppure la successiva domanda da porre per la configurazione.
| Grezzi e percorso ipotizzati | Risultato iniziale | Decisione successiva |
|---|---|---|
| 50 mm barra tonda, alimentazione attraverso il mandrino | Supera la capacità di barra dichiarata di 45 mm | Scegliere un’altra configurazione compatibile con l’alimentazione oppure valutare grezzi tagliati e caricati frontalmente |
| Disco di diametro 300 mm × 30 mm, caricamento frontale | Al di sotto del diametro di tornitura di 316 mm; al di sopra dello swing della contropunta di 240 mm | Verificare la posizione del disco rispetto alla contropunta, oltre alla sporgenza delle ganasce e all’intero percorso utensile |
| Grezzo con diametro 25 mm × lunghezza 320 mm | Le sole dimensioni nominali non lo escludono automaticamente | Definire gli spazi necessari per la presa e il supporto; verificare la portata di taglio e la rigidezza dell’albero |
Il disco mostra perché prendere il diametro minimo indicato è fuorviante anche in questo caso: il limite della controcoppia è determinante quando quella struttura e la parte rotante occupano la stessa regione assiale. Un disegno di ingombro o un modello di allestimento deve definire tale relazione.
Per un particolare componente, indicare sul disegno il percorso di caricamento, le superfici di presa, le lavorazioni richieste e gli ingombri non risolti. Portare tali informazioni alla revisione del servizio di tornitura VETCNCServizio di tornitura CNC affinché la discussione parta da un reale percorso produttivo.
Domande frequenti
Un tornio può tornire un componente di diametro pari alla sua capacità di oscillazione (swing)?
Solo se l’ingombro di taglio e l’intero allestimento lo consentono. La capacità di oscillazione (swing) riguarda il gioco rotazionale in una posizione specificata. Portautensili, morse e movimento della torretta possono imporre un diametro utilizzabile più ridotto.
La capacità di barra limita il diametro del componente finito?
Limita il percorso di lavorazione con barra passante. Un grezzo più largo ma corto può essere caricato frontalmente in un sistema di fissaggio adeguato. Questo percorso richiede comunque una verifica indipendente della presa, degli ingombri e delle lavorazioni.
Una torretta a 12 stazioni significa necessariamente 12 utensili attivi?
No. Il numero di stazioni indica le posizioni disponibili per gli utensili, ma non stabilisce se tali posizioni supportino utensili motorizzati. Verificare il tipo di torretta, la presenza di utensili attivi e i portautensili nella configurazione installata.
L’accuratezza di posizionamento della macchina può essere utilizzata come tolleranza del pezzo?
No. L’accuratezza di posizionamento è una caratteristica prestazionale della macchina misurata in condizioni di prova specifiche. Le dimensioni finali dipendono anche dall’allestimento, dal pezzo in lavorazione, dagli utensili, dal comportamento termico e dal metodo di misurazione. Il disegno deve comunque riportare le proprie tolleranze e il proprio piano di accettazione.
Fonti tecniche
- Hurco, TM6 product specifications, Buying a CNC Lathe? Here’s What to Know and Consider, e TM Series linecard C000-B-T497. I valori numerici di screening sono tratti dalla tabella web TM6 verificata il 27 settembre 2026; le caratteristiche TM6i riportate nella linecard non sostituiscono i valori TM6.
- Royal Products, Royal CNC Collet Chucks: montaggio sull’albero motore, connessione tramite tirante e geometria del sistema di fissaggio.
- Haas Automation, Lathe Operator’s Manual, capitolo 13, sezioni 13.2 Asse C e 13.3 Doppio mandrino. I comandi e le caratteristiche specifiche della macchina esulano dall’ambito del presente articolo.



