Sur cette page
Une fiche technique de CNC tour décrit plusieurs limites différentes : ce qui peut traverser la broche, ce qui peut tourner dans la zone de travail et ce que les outils peuvent atteindre. Commencez par la pièce brute et par la méthode de chargement, puis vérifiez le diamètre de coupe, la longueur de travail et les caractéristiques secondaires. Une pièce qui respecte une limite peut toutefois ne pas satisfaire une autre.
Le diamètre de balancement et le diamètre de tournage décrivent des espaces différents
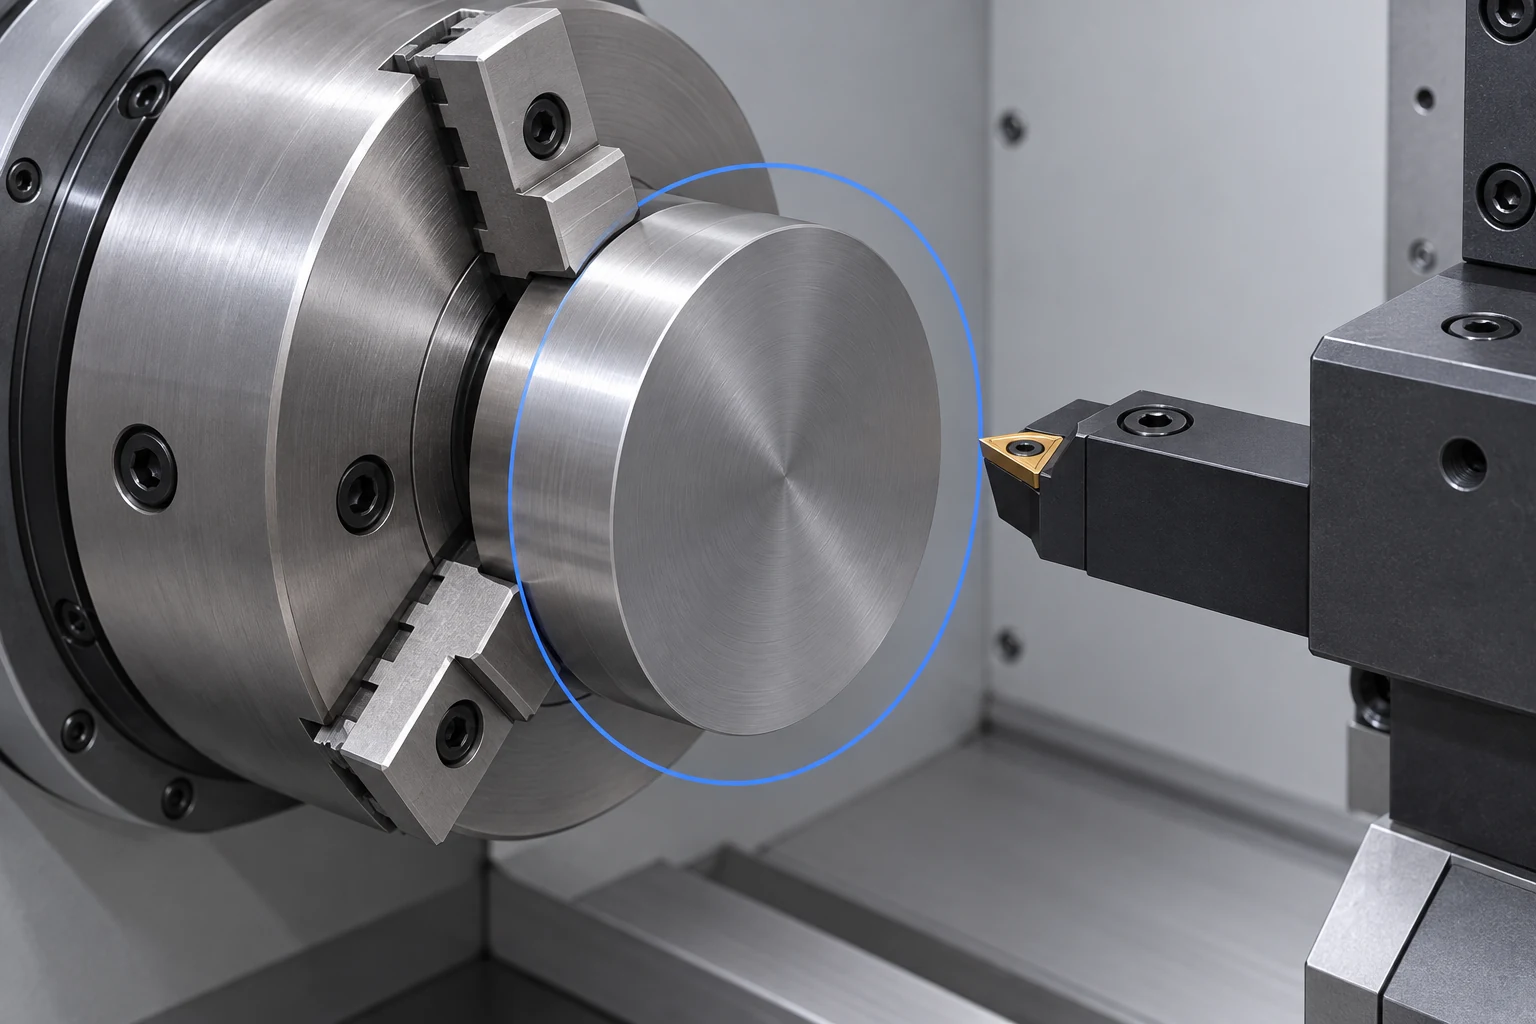
Diamètre de rotation décrit le dégagement rotatif à un emplacement spécifié, tel que « au-dessus du lit » ou « au-dessus de la contre-pointe mobile ». Diamètre maximal de tournage décrit l’enveloppe de coupe avec la configuration d’outillage spécifiée par le constructeur. Il peut être inférieur au diamètre de rotation. Un disque peut tourner sans heurter le lit tout en laissant trop peu d’espace pour que le porte-outil atteigne son pourtour.
Les valeurs ci-dessous proviennent de la fiche technique du modèle TM6 d’Hurco, vérifiée le 27 septembre 2026. Elles illustrent comment interpréter le tableau d’un modèle donné ; elles ne représentent pas les capacités des machines VETCNC.
| Spécification TM6 | Valeur métrique publiée | Ce qu’elle vous aide à vérifier |
|---|---|---|
| Diamètre de rotation au-dessus du lit | 405 mm | Dégagement au-dessus du lit |
| Diamètre de rotation au-dessus de la contre-pointe mobile | 240 mm | Dégagement là où la contre-pointe mobile est située en dessous |
| Diamètre maximal de tournage | 316 mm | Enveloppe de coupe spécifiée |
| Capacité maximale d’alimentation en barre | 45 mm | Limite d’alimentation par barre traversante |
| Longueur maximale de tournage | 340 mm | Plage axiale de usinage spécifiée |
| Course de l’axe Z | 356 mm | Course de l’axe |
| Distance entre pointes | 402.5 mm | Espacement spécifié entre pointes |
Ces limites s’appliquent à des emplacements et configurations différents. Ne combinez pas le plus grand diamètre et la plus grande distance pour définir une enveloppe cylindrique de travail approuvée. Une configuration complète comprend la pièce brute, les mors rotatifs, la tourelle et chaque outil utilisé pour les opérations de tournage prévues. Le guide terminologique des tours d’Hurco précise également que l’utilisation d’outillages rallongés peut réduire l’enveloppe de coupe utilisable. [1]
La capacité d’alimentation en barre n’est pas la taille du mandrin
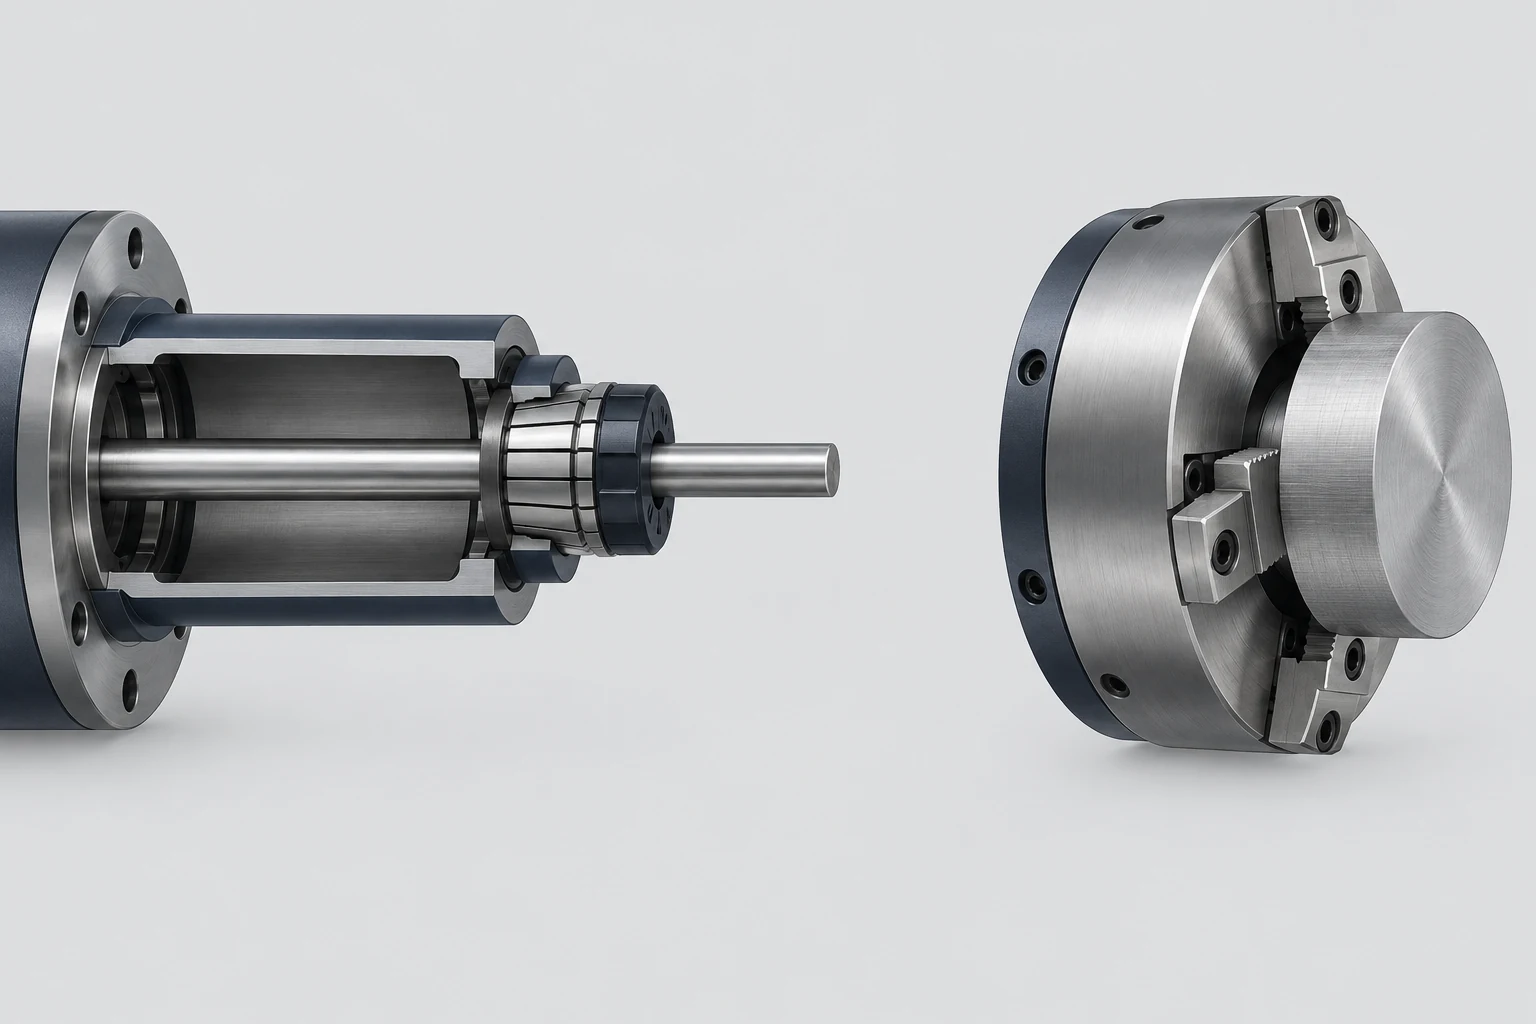
Pour une pièce alimentée par barre, comparez le diamètre de la matière première entrante avec la capacité d’alimentation par barre utilisable. Un diamètre fini de 40 mm n’est pas utile si la matière première sélectionnée est trop volumineuse pour être alimentée à travers le système installé. Le trajet comprend la broche, le tube de serrage, la fixation et tout revêtement ou alimentateur de barre ; le seul alésage de la broche, à lui seul, ne définit pas le passage complet.
Le diamètre du mandrin décrit le corps du mandrin, et non un diamètre maximal universel de pièce brute. Le type de mors, la position de montage, la plage de serrage et la vitesse autorisée déterminent les pièces brutes qu’il peut maintenir. La documentation des mandrins à douilles de Royal Products relative aux CNC traite le montage sur broche et la liaison par tube de traction comme des interfaces spécifiques à chaque machine. [2]
Une pièce brute courte mais plus grande que la capacité d’alimentation en barre peut être chargée par l’avant. Cela déplace la question vers l’engagement des mors, le dégagement en rotation et l’accès pour l’usinage. Cela ne rend pas automatiquement la pièce brute acceptable, et modifie la manutention des matériaux ainsi que le parcours de production.
La longueur de tournage, la course en Z et l’entraxe ne sont pas interchangeables
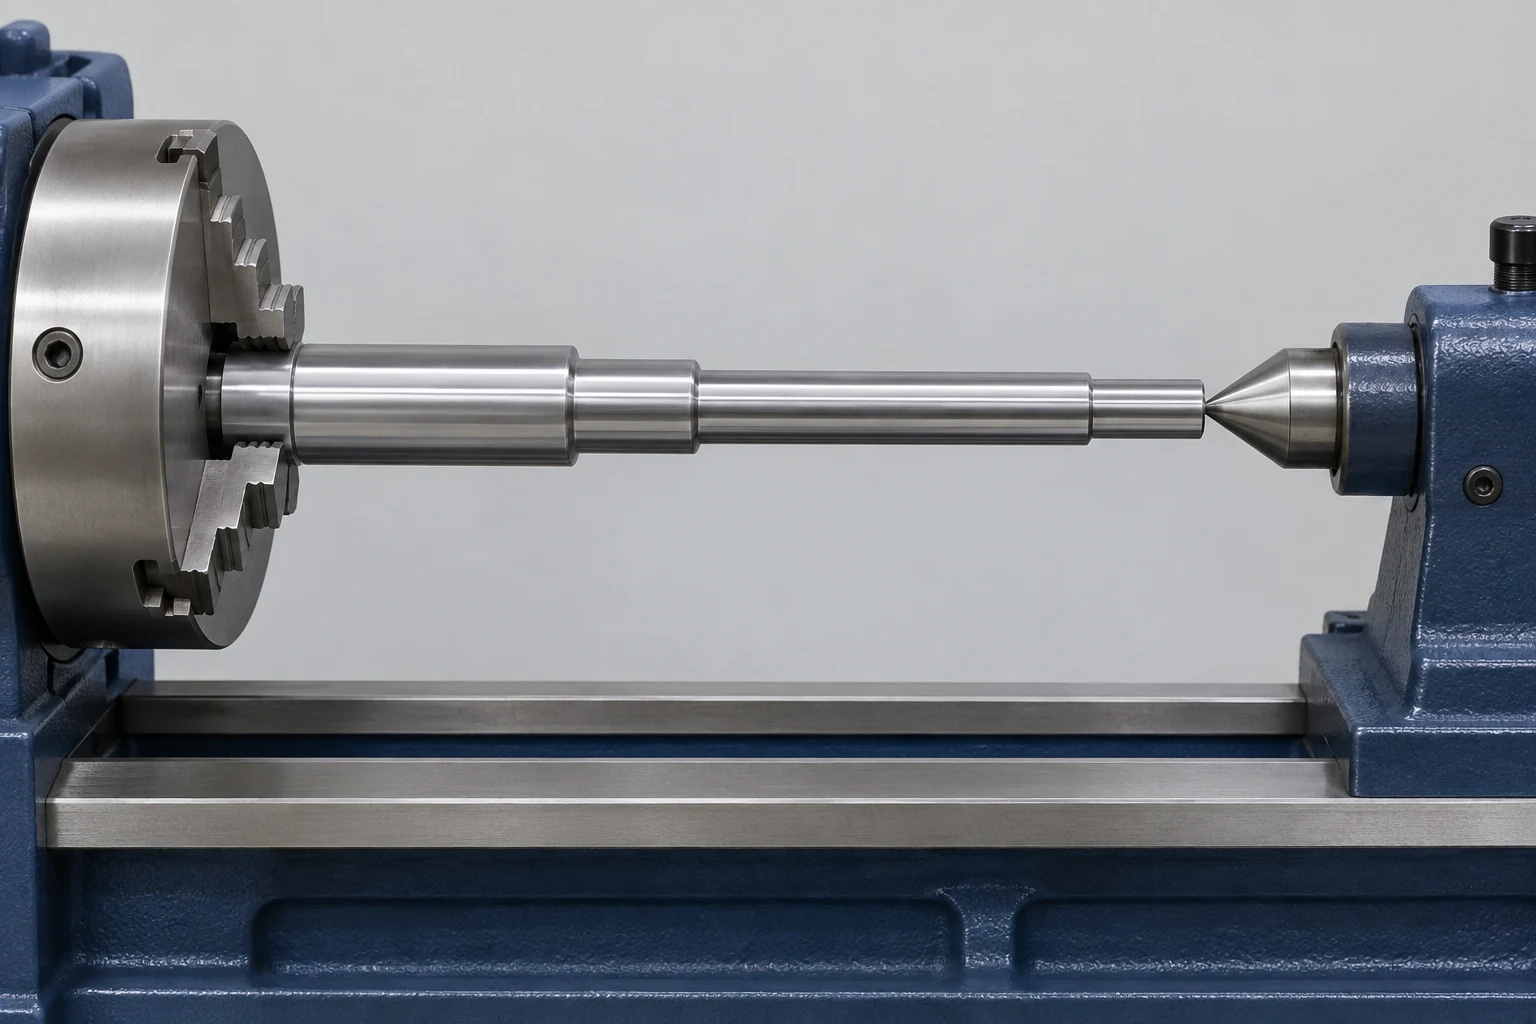
Course Z correspond à la course disponible de cet axe. Longueur maximale d’usinage est la longueur d’usinage indiquée par le fabricant dans sa configuration spécifiée. Distance entre pointes est une dimension d’entraxe distincte, relative à la configuration de pointes spécifiée. Le tableau TM6 liste trois valeurs différentes pour une bonne raison.
Esquissez, sur une même disposition axiale, la face installée du mandrin, la longueur de serrage, la longueur de matière exposée, l’approche de l’outil et la position de la contre-pointe. Des mors profonds ou des porte-pièces saillants peuvent réduire l’espace de travail disponible. Une extrémité soutenue par pointe peut également nécessiter une opération ultérieure pour finir le trou de centrage ou une face inaccessibles. Aucune soustraction universelle à partir de la course Z ne résout tous les cas de montage.
Une fois que l’arbre est compatible, évaluez sa portée non supportée ainsi que les charges d’usinage. L’article sur pourquoi les arbres élancés fléchissent explique le problème de soutien et de rigidité auquel une simple indication de longueur ne permet pas de répondre.
Comparez la vitesse, la puissance et les axes supplémentaires aux fonctionnalités proposées
La vitesse maximale de broche constitue une limite supérieure, et non une recommandation de vitesse de coupe. Pour atteindre une vitesse de coupe donnée, les grands diamètres nécessitent moins de tours par minute que les petits diamètres. Vérifiez le couple disponible à la rpm prévue, et distinguez la puissance nominale continue d’une puissance nominale limitée dans le temps. Par exemple, la fiche technique de la gamme TM de Hurco indique séparément les puissances nominales de broche pour 30 minutes et en régime continu. Ne transposez pas ces valeurs d’une révision de modèle à une autre. [1]
Les axes supplémentaires répondent à des questions relatives aux caractéristiques fonctionnelles :
- Outils motorisés font tourner une fraise ou une foret afin d’effectuer des opérations de perçage ou de fraisage adaptées.
- Commande en axe C positionne angulairement la pièce brute et, lorsqu’elle est prise en charge, synchronise cette rotation avec un mouvement linéaire.
- Un axe Y ajoute un mouvement linéaire éloigné de l’axe central de la broche. Il n’est pas obligatoire pour chaque caractéristique plane ou décalée : certains parcours utilisent une interpolation X–C.
- Une contre-broche peut recevoir la pièce pour usiner son autre extrémité, à condition qu’un dispositif de transfert adapté et un accès outil soient disponibles.
Haas documente l’interpolation sur l’axe C et le transfert de pièce dans son manuel d’exploitation des tours. Il s’agit de fonctions dépendantes de la configuration, et non de caractéristiques inhérentes à tout tour CNC. [3] Si les opérations secondaires doivent être réalisées sur une fraiseuse, évaluez ce montage à l’aide du guide de spécifications séparé VMC.
Examinez trois lignes vides sans surcharger la lecture du tableau
Utilisez les valeurs TM6 ci-dessus pour cet exercice hypothétique de présélection. Les dimensions de la pièce brute sont des hypothèses pédagogiques, et non des pièces clients terminées. Chaque résultat identifie soit une incompatibilité manifeste, soit la question suivante relative au montage.
| Pièce brute supposée et itinéraire d’usinage | Résultat initial | Décision suivante |
|---|---|---|
| 50 mm barreau rond, alimentation par passage | Dépasse la capacité d’alimentation par barreau indiquée de 45 mm | Choisissez une autre configuration compatible avec l’alimentation ou évaluez l’usinage de pièces brutes découpées, chargées par l’avant |
| Disque de 300 mm de diamètre × 30 mm, chargé par l’avant | Inférieur au diamètre de tournage indiqué de 316 mm ; supérieur à la course de la chariote transversale de 240 mm | Vérifiez la position du disque par rapport à la chariote transversale, ainsi que le débord des mors et l’intégralité du parcours outil |
| Brute de shaft de 25 mm de diamètre × 320 mm | Les seules dimensions nominales ne permettent pas de l’écarter a priori | Prévoyez l’espace nécessaire pour la prise et le support ; vérifiez la portée de coupe et la rigidité du shaft |
Le disque illustre pourquoi retenir le plus petit diamètre indiqué est également trompeur : la limite de la chariote transversale compte là où cette structure et la pièce en rotation occupent la même zone axiale. Un dessin d’encombrement ou un modèle de montage doit trancher ce rapport.
Pour une pièce spécifique, indiquez sur le plan l’itinéraire de chargement, les surfaces de serrage, les usinages requis et les interférences non résolues. Apportez ces informations à l’analyse du service de CNC tournage de VETCNC afin que la discussion débute avec un itinéraire de fabrication réel.
FAQ
Un tour peut-il usiner une pièce aussi grande que sa capacité de balancement ?
Uniquement si l’enveloppe de coupe et le montage complet le permettent également. Le balancement concerne le dégagement rotatif à un emplacement précis. Les porte-outils, les mors et le mouvement de la tourelle peuvent imposer un diamètre utile plus réduit.
La capacité d’alimentation par barreau limite-t-elle le diamètre de la pièce finie ?
Cela limite le trajet de la barre traversante. Une pièce brute courte plus large peut être chargée par l’avant dans un dispositif de serrage adapté. Ce trajet nécessite toutefois toujours une évaluation indépendante de la prise, du dégagement et de l’usinage.
Un tourelle à 12 postes signifie-t-elle 12 outils motorisés ?
Non. Le nombre de postes désigne les positions d’outils ; il ne précise pas si ces positions permettent d’utiliser des outils motorisés. Vérifiez le type de tourelle, la disponibilité des outils motorisés et les porte-outils dans la configuration installée.
La précision de positionnement d’une machine peut-elle servir de tolérance pièce ?
Non. La précision de positionnement est une caractéristique de performance de la machine, mesurée dans des conditions d’essai spécifiées. Les dimensions finales dépendent également du montage, de la pièce, des outils, du comportement thermique et de la méthode de mesure. Le plan de dessin doit toujours comporter ses propres tolérances et son plan d’acceptation.
Sources techniques
- Hurco, Spécifications produit TM6, Acheter un tour CNC ? Voici ce qu’il faut savoir et prendre en compte, et Fiche technique de la gamme TM C000-B-T497. Les valeurs numériques retenues proviennent du tableau web TM6 vérifié le 27 septembre 2026 ; les valeurs TM6i figurant sur la fiche technique ne remplacent pas les valeurs TM6.
- Royal Products, Mandrins à collet CNC Royal : montage sur broche, raccordement par tube de traction et géométrie de serrage.
- Haas Automation, Manuel de l’opérateur de tour, chapitre 13, sections 13.2 Axe C et 13.3 Double broche. Les commandes et caractéristiques spécifiques à la machine ne relèvent pas du champ d’application du présent article.



