Sur cette page
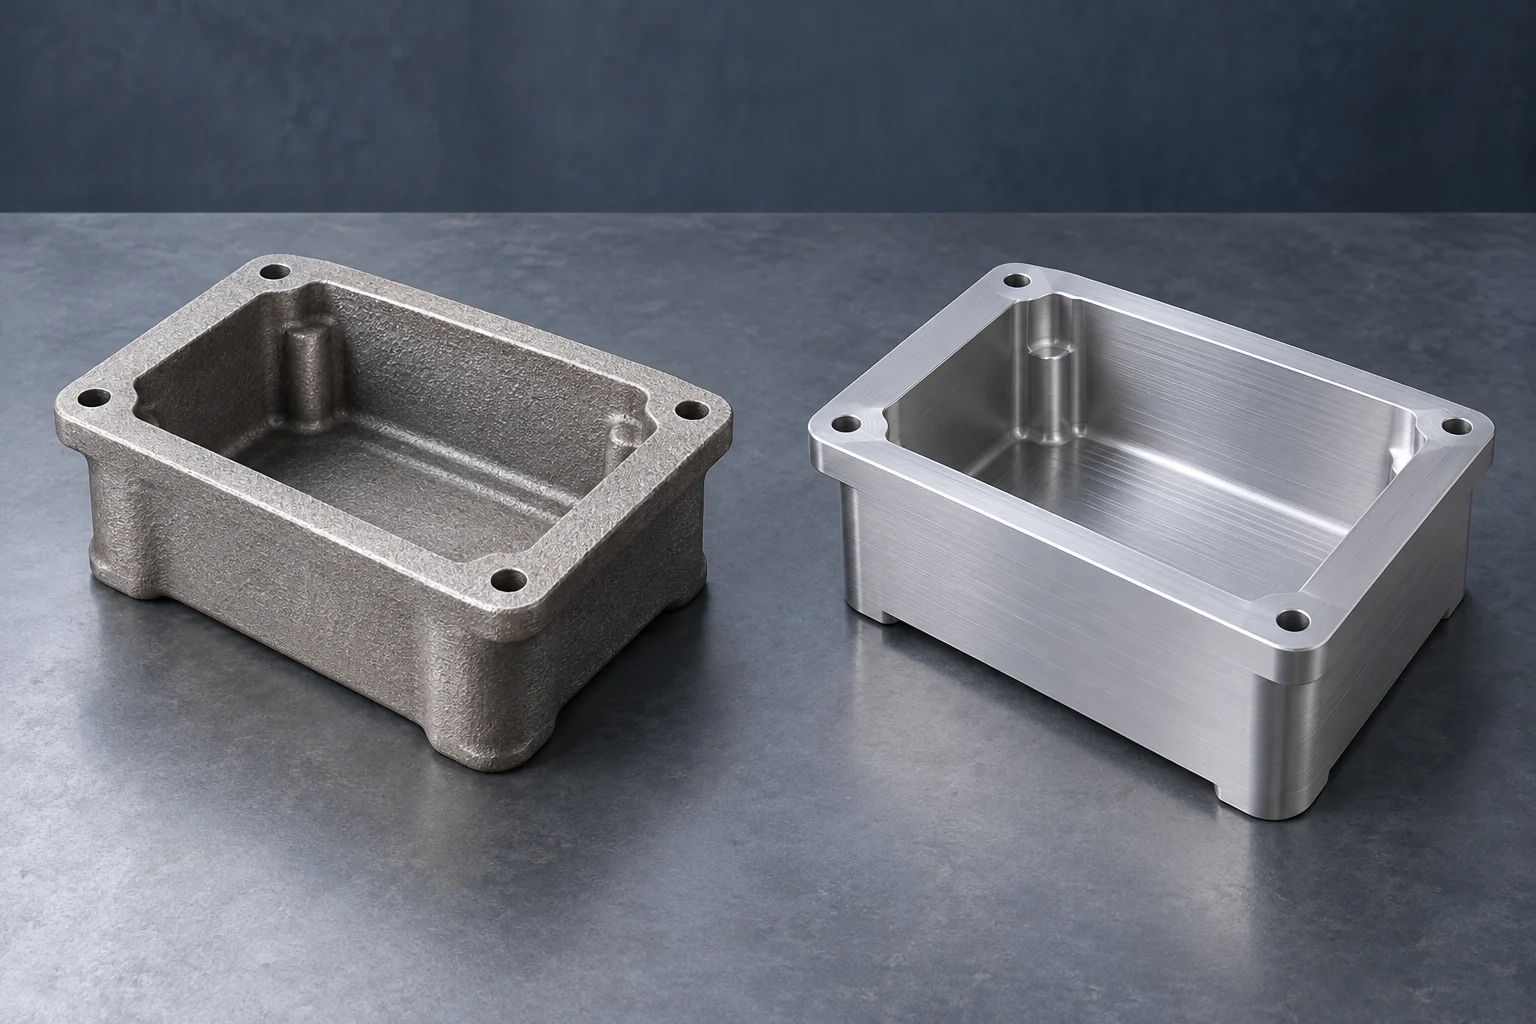
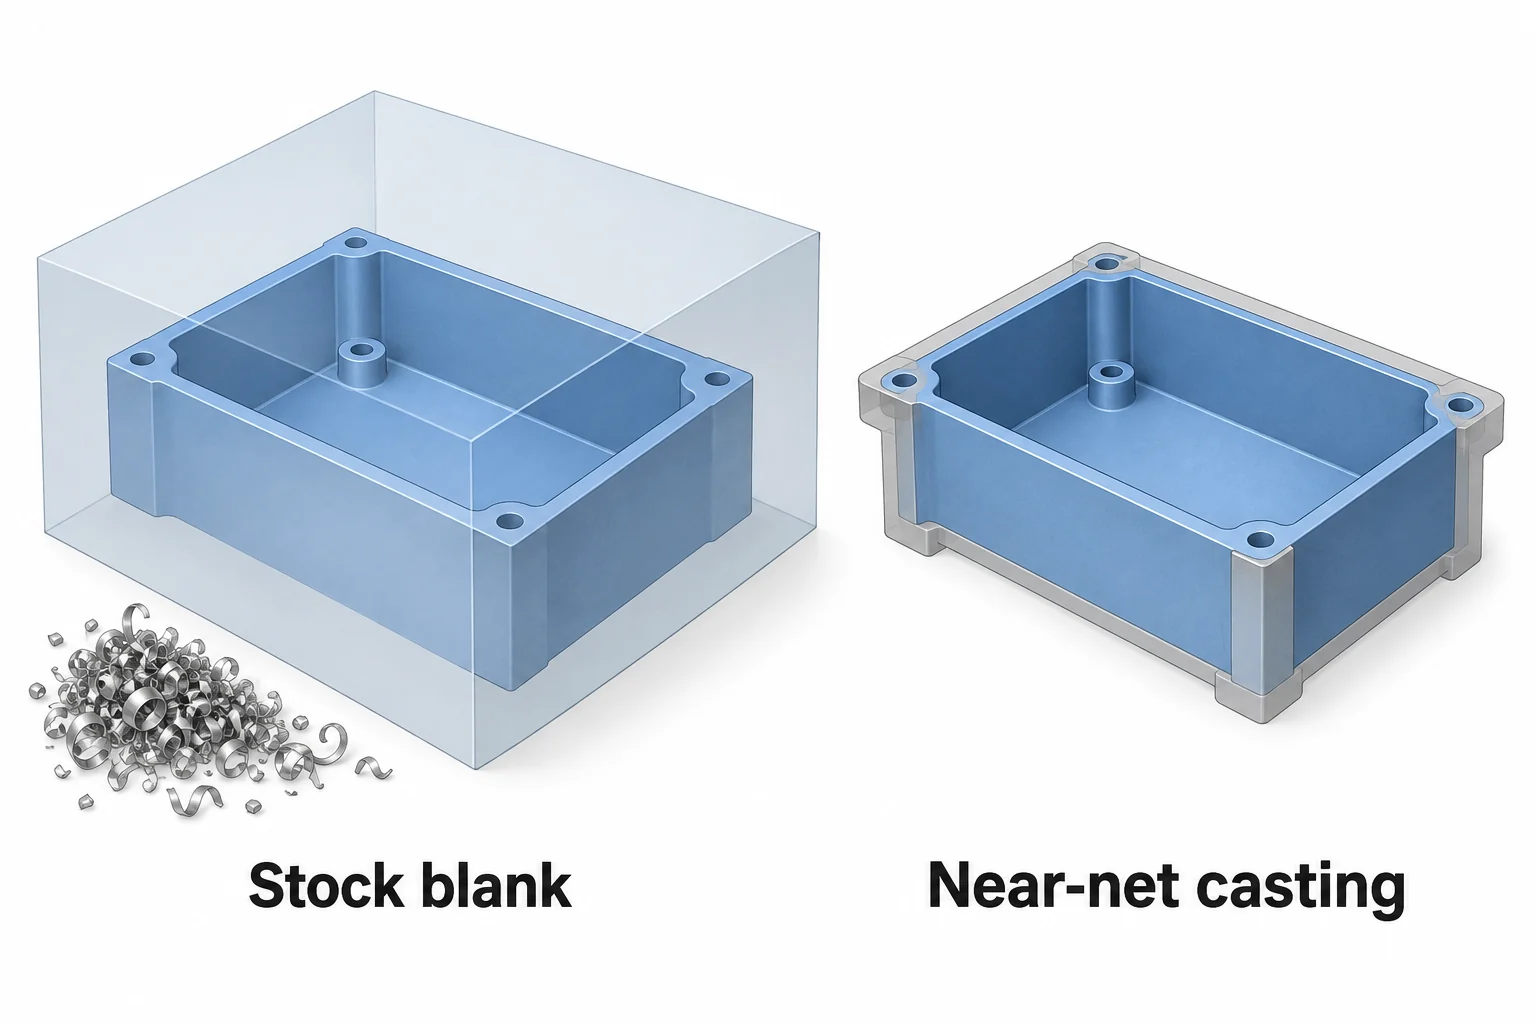
L’usinage CNC constitue une voie initiale utile lorsqu’une pièce métallique nécessite une matière brute disponible, que la conception évolue ou que la demande ne justifie pas un outillage de fonderie dédié. La fonderie devient intéressante lorsque la mise en forme de la pièce brute permet d’éviter des enlèvements de matière importants ou de réaliser des géométries difficiles à usiner. De nombreuses pièces combinent les deux procédés : la carcasse est moulée, puis les interfaces assurant le montage sont usinées.
Le choix dépend du procédé de fonderie, et non uniquement du terme « fonderie ». Comparez les voies qui satisfont aux mêmes exigences fonctionnelles, y compris l’état du matériau, les cotes finies et les contrôles requis. Le prix d’une pièce moulée et celui d’une pièce usinée finie peuvent correspondre à des travaux très différents.
Quel procédé de fonderie comparez-vous ?
L’usinage CNC consiste à enlever de la matière d’une pièce brute à l’aide d’outils coupants. Cette pièce brute peut être une tôle, une barre ou une pièce moulée préformée. La fonderie consiste à façonner le métal par solidification dans un moule ; ses outillages et étapes de production varient considérablement. [1]
| Voie de fonderie | Mode de formation de la forme | Éléments modifiant la comparaison avec CNC |
|---|---|---|
| Moulage en sable | Un moule en sable définit la forme extérieure ; des noyaux peuvent créer des cavités internes. | Fabrication du modèle et des noyaux, ainsi que reprise post-moulage ; variations liées au moulage et surépaisseur d’usinage. |
| Moulage à la cire perdue | Une enveloppe céramique entoure un modèle sacrificiel, retiré avant coulée. | Préparation du modèle et de l’enveloppe ; formes complexes et toutes surfaces d’ajustement de précision. |
| Moulage sous pression élevée | Le métal en fusion est injecté dans un moule réutilisable en acier. | Investissement initial dans le moule, production répétée, géométrie de démoulage et opérations secondaires. |
Les moules en sable et à la cire perdue sont sacrificiels ; le moule sous pression est réutilisé. Les modèles pour le moulage à la cire perdue peuvent également être imprimés, si bien qu’un modèle métallique usiné n’est pas la seule option. Aucune de ces voies ne signifie que toutes les surfaces soient prêtes à l’assemblage directement après démoulage. [1] [2] [3]
Géométrie : accessibilité de l’outil ou démoulage du moule
Une cavité fraisée nécessite de l’espace pour permettre à l’outil d’atteindre son fond et ses parois. Une cavité profonde et étroite ou un passage courbe fermé peut exiger une conception ou une voie de fabrication différente. L’ajout d’axes supplémentaires sur la machine ne permet pas à un outil droit de traverser une surface pleine.
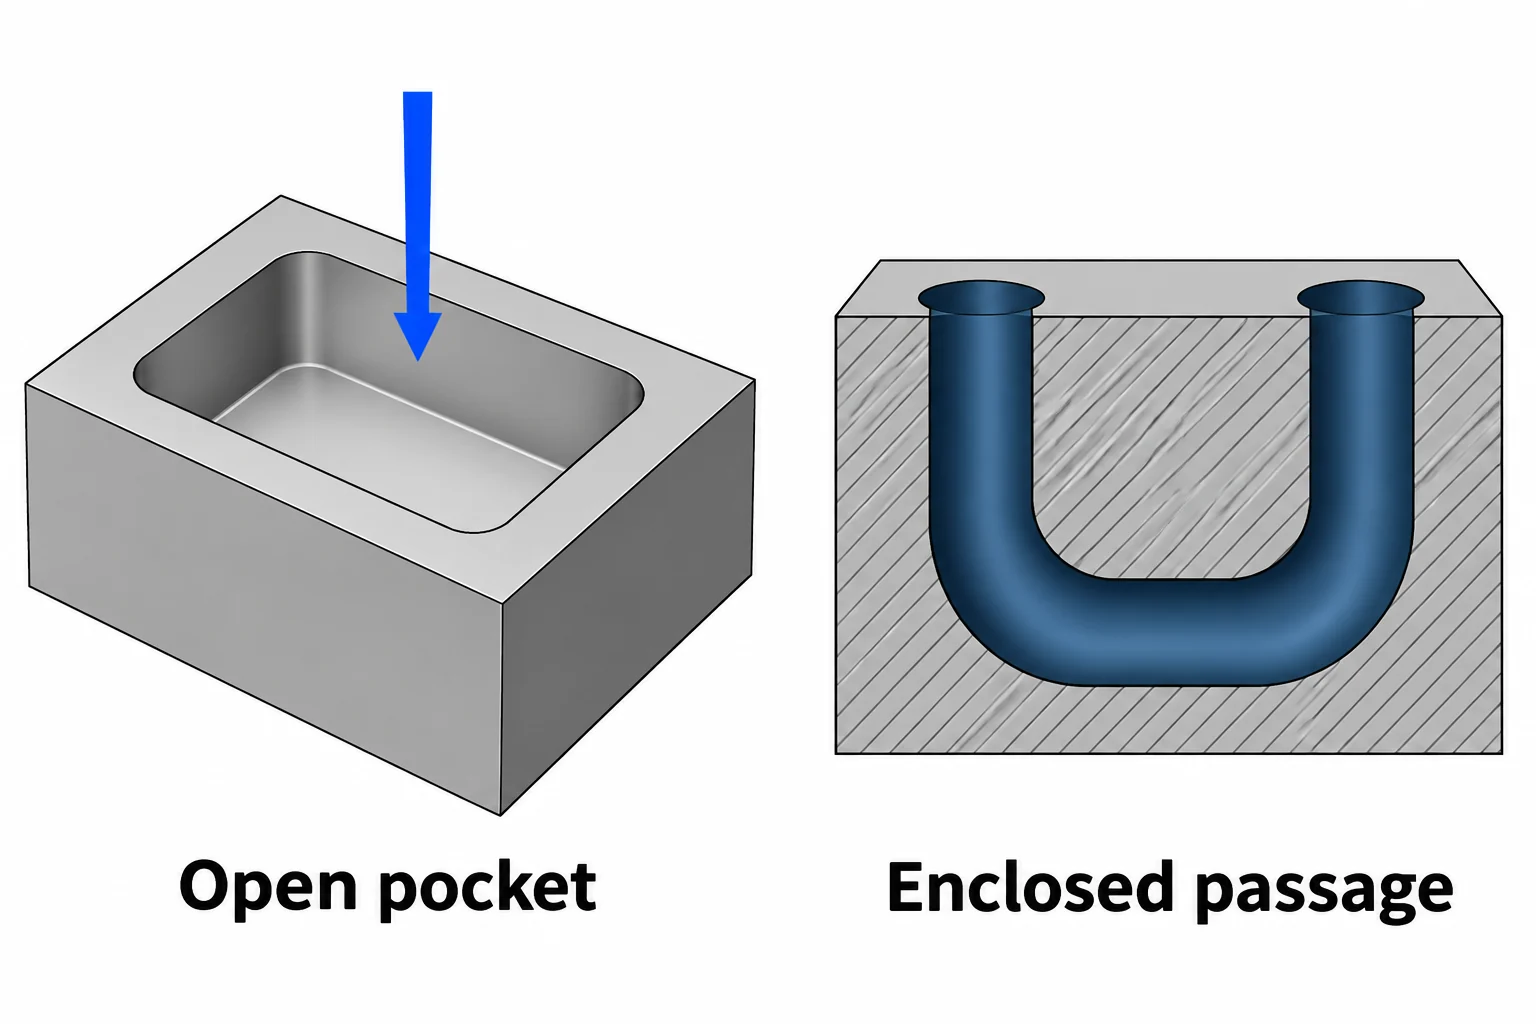
Le moulage permet de former des espaces internes à l’aide de noyaux, mais ceux-ci doivent être supportés et retirés selon une méthode réalisable. La SFSA note que des cavités inaccessibles peuvent rendre l’extraction des noyaux difficile et coûteuse. Le moulage ne rend donc pas toutes les formes fermées pratiques. [4]
Le moulage sous pression élevée impose des exigences supplémentaires en matière de démoulage. Le dégagement (draft) est l’angle d’inclinaison qui facilite le démoulage de la pièce ; sa valeur dépend de la surface concernée, de la profondeur et de l’alliage utilisé. Examinez soigneusement les lignes de joint, les sous-dépouilles et les éventuelles parties mobiles du moule avant de considérer un modèle CNC comme une conception adaptée au moulage. [3] [5]
Usinez les surfaces qui le nécessitent
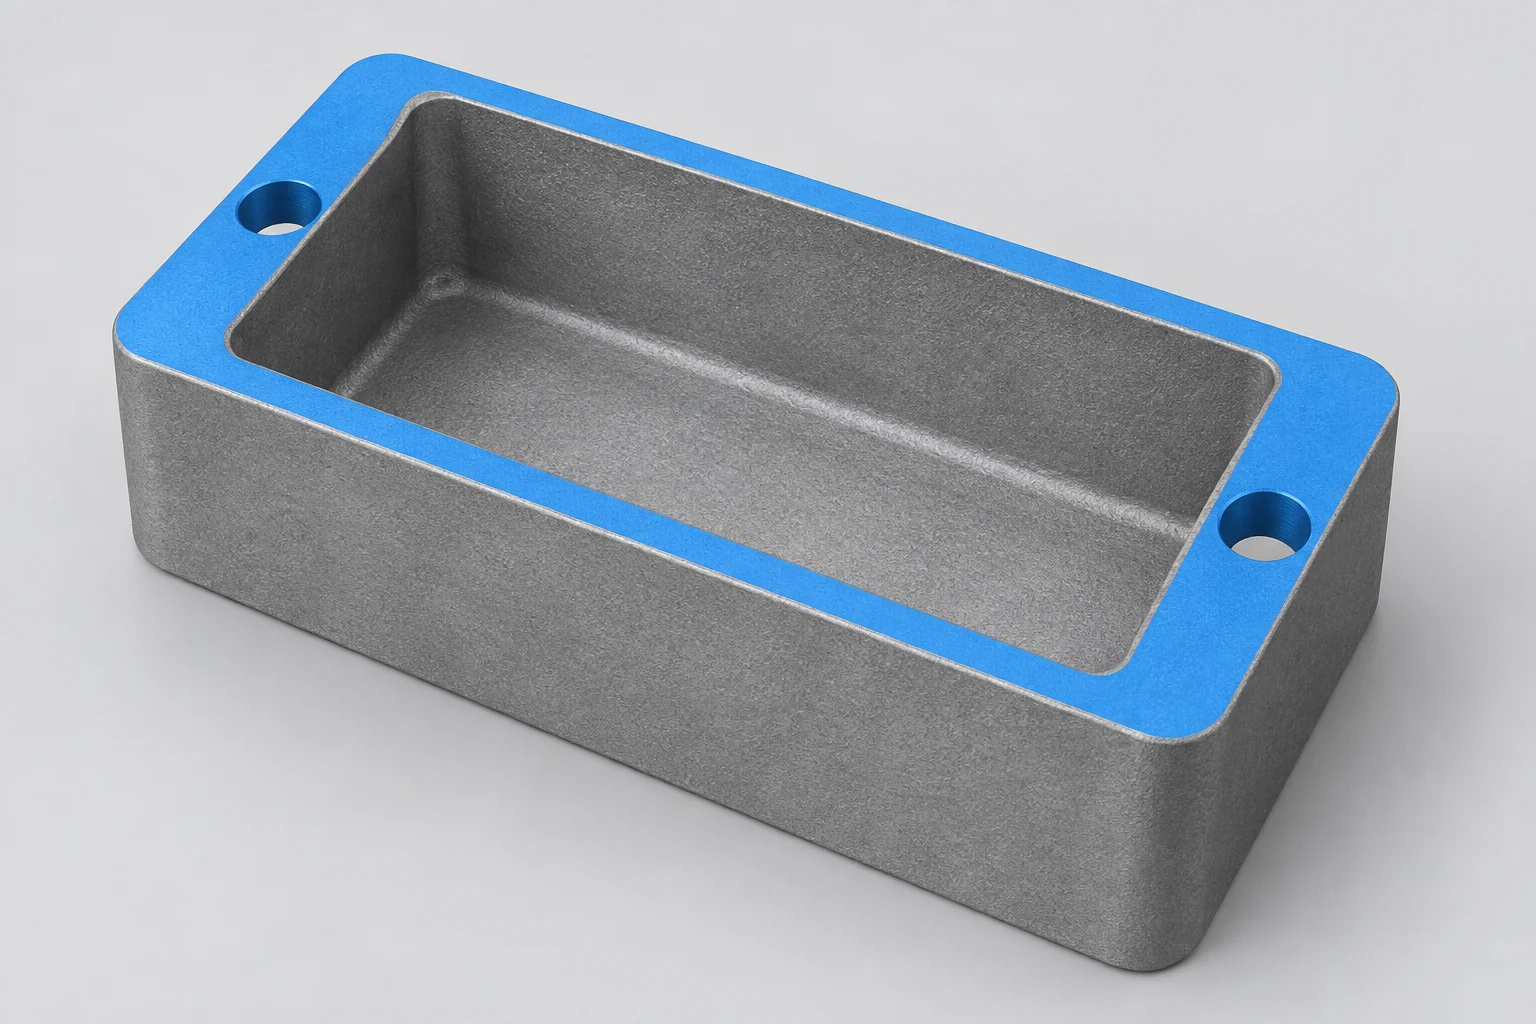
Un alésage serré ou une face d’étanchéité plane n’écarte pas automatiquement le moulage. Le corps peut être moulé près de sa forme finale, tandis que certaines caractéristiques font l’objet d’un usinage ultérieur. Distinguez clairement les définitions « tel que moulé » et « fini », afin que la fonderie et l’atelier d’usinage puissent identifier précisément la matière à enlever. La NADCA recommande, à cet effet, des configurations distinctes de modèles « tel que moulé » et « usiné ». [6]
La surépaisseur d’usinage correspond à la matière supplémentaire prévue pour cette opération d’enlèvement. Elle doit compenser les variations réelles de la pièce brute et permettre le nettoyage des surfaces requises. Le premier montage exige également des zones fiables de positionnement et de serrage ; les caractéristiques usinées ultérieurement doivent se rapporter aux repères finis spécifiés. Il n’existe pas de surépaisseur universelle valable pour tous les moulages. [4]
Pour les composants en fonte, notre page dédiée à l’usinage de la fonte explique les informations relatives à la pièce brute, aux relations entre repères et au champ d’inspection utilisés pour évaluer les travaux d’usinage.
Adaptez le matériau et les exigences d’acceptation
« Aluminium » ou « acier » ne constitue pas une spécification complète. Comparez l’alliage réel, la forme commerciale et l’état de traitement thermique disponibles pour chaque procédé. Un substitut doit satisfaire aux exigences de conception ; se contenter de reproduire la forme extérieure n’est pas suffisant.
L’étiquette « moulé » ou « usiné » ne garantit pas non plus la résistance. Selon la NADCA, les propriétés des pièces obtenues par coulée sous pression peuvent varier en fonction de la solidification et de la géométrie des sections, et les valeurs mesurées sur des éprouvettes peuvent différer de celles de la pièce de série. Ses recommandations structurelles exigent une vérification sur les pièces finales et les ensembles. [7]
Distinguez l’acceptation dimensionnelle de la qualité intrinsèque du matériau. Si l’application exige un essai d’étanchéité ou un autre contrôle de défauts, précisez sa méthode et ses critères d’acceptation. Une surface usinée lisse à elle seule ne garantit pas la qualité interne de la pièce moulée. [4] [8]
Un boîtier peut répartir le travail par fonctionnalité
Considérez un boîtier comportant un couvercle, des trous de positionnement et des éléments de fixation filetés. Ce qui suit est une comparaison de conception : les interfaces requises restent fixes, tandis que le corps et le procédé de fabrication sont évalués.
| Fonctionnalité du boîtier | Usiné à partir d’une matière brute | Corps moulé avec usinage complémentaire |
|---|---|---|
| Parois extérieures et cavité ouverte | Enlever la matière excédentaire à l’aide d’outils accessibles. | Conserver les surfaces moulées adaptées ; examiner les transitions entre parois et les dépouilles. |
| Surface d’étanchéité du couvercle | Usiner selon la planéité et la finition spécifiées. | Prévoir une réserve d’usinage, puis usiner la face requise. |
| Trous de positionnement | Usiner leurs dimensions et leur position à partir des repères indiqués sur le dessin. | Usiner à partir de références convenues ; une ouverture réalisée par noyau n’est pas automatiquement une portée finie. |
| Filetages internes | Préparer les trous puis usiner les filetages. | Inclure la préparation des trous et le filetage comme opérations secondaires. |
Cette répartition permet de réduire l’enlèvement massif de matière sans exiger que la pièce moulée assure toutes les interfaces de précision. Son intérêt disparaît si la pièce brute nécessite des corrections importantes, ne peut être maintenue en position de façon sécurisée ou ne satisfait pas aux exigences relatives au matériau et à l’acceptation. [6] [8]
Comment le volume influence le coût
La coulée sous pression à haute pression implique un investissement initial important dans des outillages durables. Une conception stable et une demande répétée permettent de répartir cet investissement sur un plus grand nombre de pièces. CNC évite ce moule de coulée, mais la programmation, les dispositifs de serrage, les outils de coupe et les réglages répétés engendrent tout de même des coûts. Considérez l’absence de moule comme une différence de coût, et non comme une absence totale de frais de préparation. [9]
Demandez une comparaison de pièces finies aux quantités que vous prévoyez de commander. Incluez la pièce brute, les outillages, l’usinage, le traitement thermique (lorsqu’il est requis), les finitions, les contrôles ainsi que les responsabilités convenues en matière de rejet ou de retouche. Un prix unitaire plus bas pour la fonderie ne réduit pas nécessairement le coût de la pièce finie si des opérations secondaires essentielles ne sont pas incluses dans le devis. Notre guide des coûts d’usinage explique la portée plus large du devis.
Comparez le premier lot approuvé séparément des commandes répétées. La fonderie peut nécessiter la préparation d’un modèle ou d’un moule ainsi que des essais ; l’usinage requiert la mise à disposition de la matière première, la programmation et la préparation des dispositifs de serrage. Des modifications de conception peuvent affecter l’un ou l’autre procédé, mais une modification apportée à un moule réutilisable peut modifier l’investissement déjà réalisé. Utilisez les plannings réels des fournisseurs plutôt que de supposer qu’un procédé est systématiquement plus rapide.
Optez pour l’usinage à partir de matière brute lorsque sa souplesse et sa filière matérielle répondent aux besoins à un coût total acceptable. Optez pour la fonderie lorsque le procédé choisi, la stabilité de la conception et l’économie globale de la pièce finie le justifient. Utilisez la fonderie associée à CNC lorsque le corps de la pièce bénéficie d’un formage quasi-net, mais que certaines interfaces sélectionnées nécessitent encore un usinage. Il n’existe pas de seuil universel de quantité à partir duquel ce choix change. Nos CNC services d’usinage couvrent les parcours d’usinage à évaluer pour ces caractéristiques.
Questions relatives à la fonderie et à l’usinage
Le moulage sous pression est-il identique au moulage par injection ?
Le moulage sous pression injecte un métal en fusion dans un moule en acier. Le moulage par injection de plastique injecte un polymère dans un moule. L’emploi similaire du terme « injection » ne rend pas interchangeables les matériaux, les conditions d’outillage ni les propriétés des pièces finies.
L’usinage d’une pièce moulée élimine-t-il la porosité ?
L’usinage retire de la matière, mais il ne constitue pas un remède général contre la porosité interne. Le retrait de la surface peut mettre à nu une cavité située juste en dessous. L’acceptabilité, les éventuels essais complémentaires et tout traitement approuvé dépendent de la pièce moulée et de ses exigences fonctionnelles ; un simple passage dimensionnel ne résout pas ce problème. [7] [8]
Sources
- SFSA, Aperçu du procédé de fonderie, moules en sable, noyaux et traitements ultérieurs.
- Institut de la fonderie précise, Le procédé de fonderie précise, création de modèles, enveloppes céramiques et surfaces d’ajustement de précision.
- NADCA, Questions fréquemment posées, fonderie sous pression et construction des moules.
- SFSA, Commande de pièces moulées en acier, évacuation des noyaux, surépaisseur d’usinage, principes de repérage et d’essai.
- Conception NADCA, Dépouille, angle de démoulage dépendant de la surface.
- Conception NADCA, Ordre des caractéristiques CAD, configurations en l’état de fonderie et usinées.
- Conception NADCA, Critères structurels, applicabilité des éprouvettes, structure des sections et essais sur la pièce finale.
- Conception NADCA, Coûts des opérations secondaires, usinage, finition et essais de pression spécifiés.
- Conception NADCA, Coûts des outillages, investissement dans les moules et production répétée.



